Descripció Meta: Una guia tècnica sobre el disseny, els materials i la fabricació de fosses per escòria per a fàbriques d'acer. Apreni sobre dissenys de trunnions, resistència a la fatiga tèrmica, colada en sorra de fosses d'acer de 5 a 50 tones, tractament tèrmic, mecanitzat CNC i assegurament de la qualitat — des d'una fosa líder en fosses per escòria.
Tota fàbrica d'acer produeix escòria — el subproducte fósil de la producció de ferro i acer que allibera les impureses del bany metàl·lic. I tot sistema de manipulació d'escòria depèn d'un component fonamental: la fossa per escòria . Amb un pes entre 5 i 50 tones, fabricada en acer i exposada a escòria fosa a 1.300–1.600 °C en cada cicle, la fossa per escòria és una de les colades més exigents fabricades en qualsevol lloc del món.
Tanmateix, malgrat el seu paper fonamental, el disseny i la fabricació de cassons per escòria estan poc documentats a la literatura pública. La majoria de guies d’enginyeria tracten vàlvules, bombes i components de màquines; poques aborden els reptes especialitzats de metal·lúrgia i fabricació dels fosaos d’acer de gruix important que funcionen a l’extrem dels límits tèrmics i mecànics.
Aquesta guia ofereix una visió d’enginyeria completa del fosa per escòria: funció, configuracions de disseny, selecció de materials, procés de fosa i mecanitzat, assegurament de la qualitat i gestió de la vida útil.
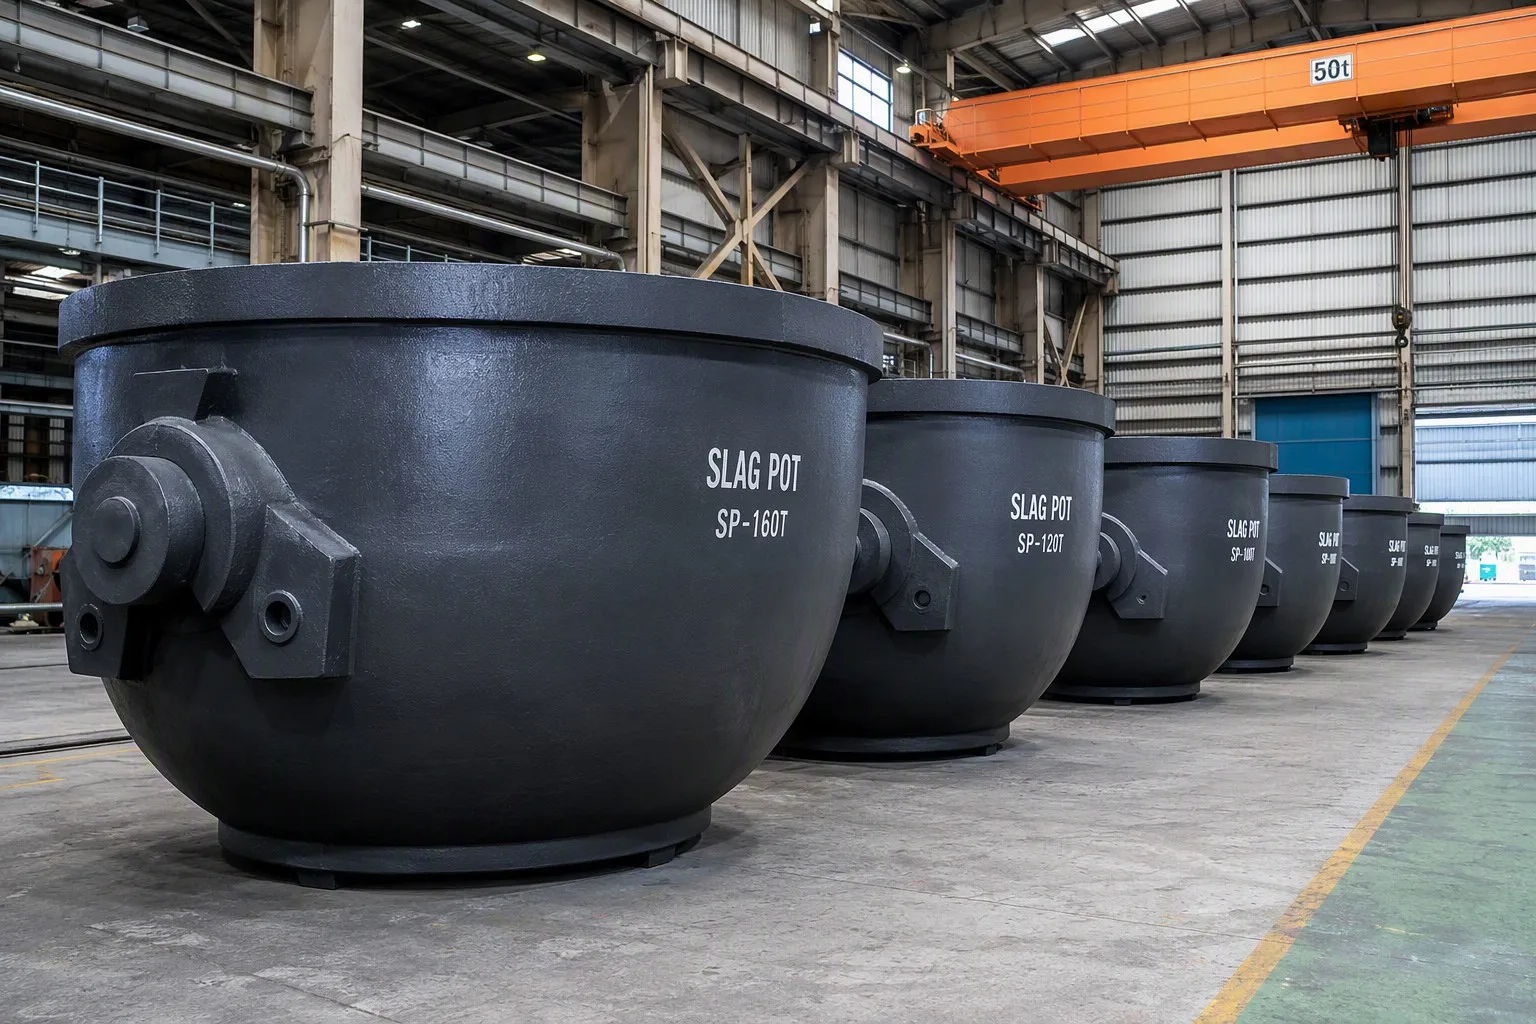
Part 1: El cassó per escòria en les operacions d’aceria
1.1 Què és un cassó per escòria?
Un cassó per escòria (també anomenat cullera per escòria, cassó per cendres o cassó per desulfuració, segons l’aplicació) és un fosa d’acer de parets gruixudes amb forma de bol que recull l’escòria fos a partir de fornades, convertidors i estacions de tractament de culleres.
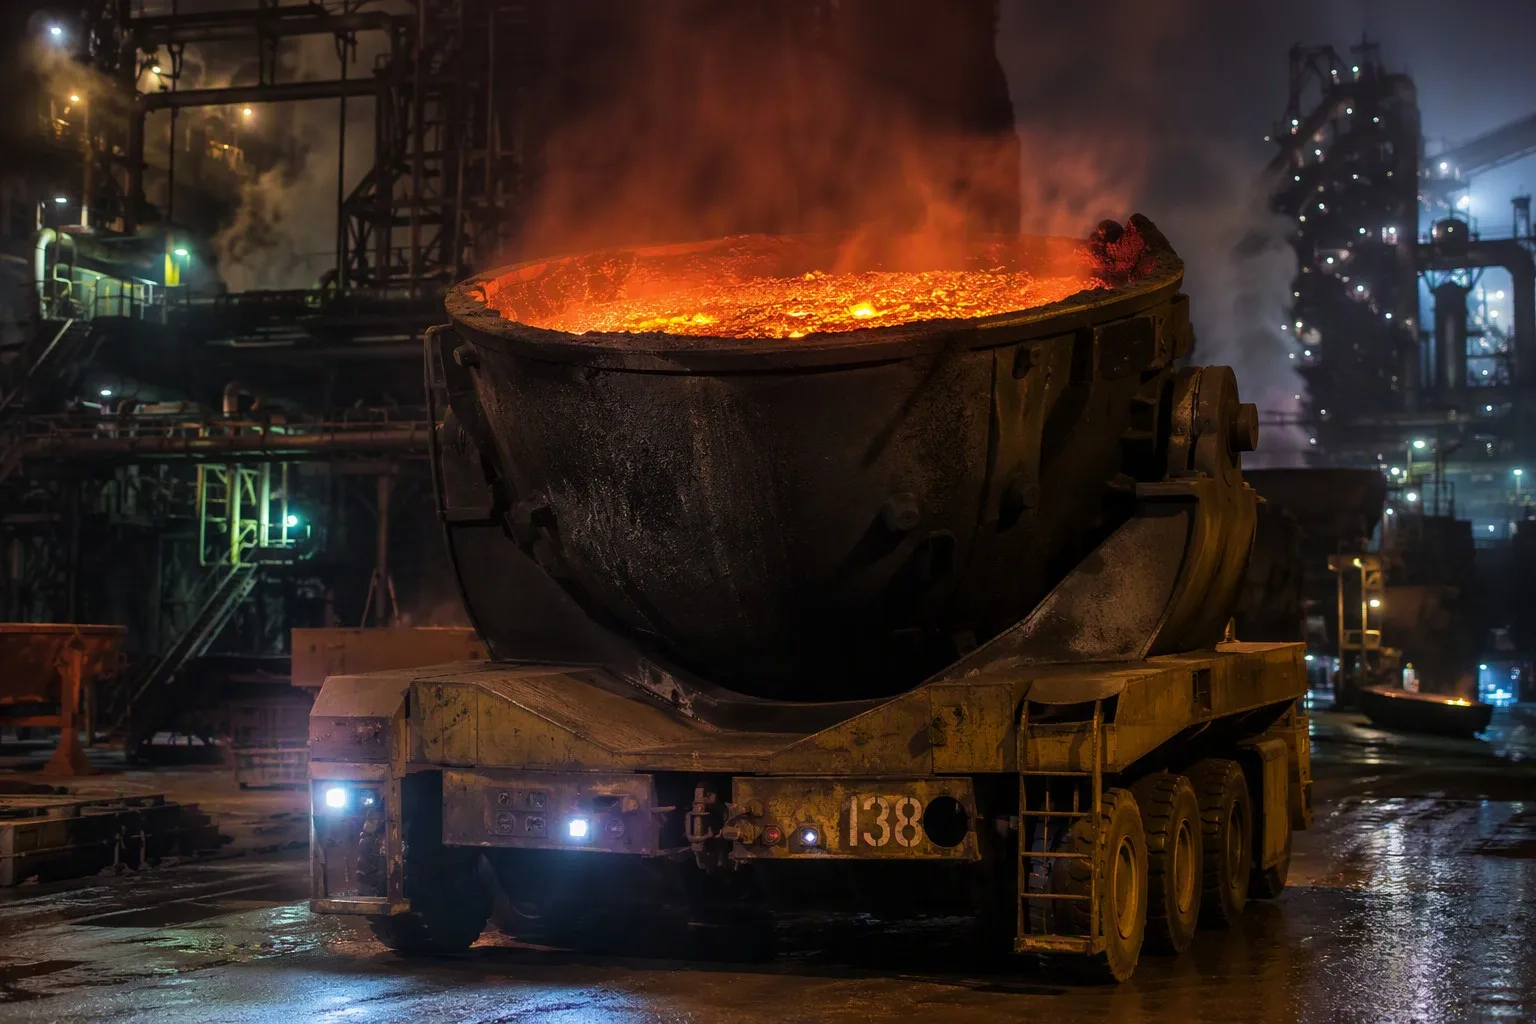
1.2 On s’utilitzen els cassons per escòria
| Aplicació |
Temperatura de l’escòria |
Capacitat típica del cassó |
Freqüència de cicle |
| Alt forn (producció de ferro) |
1.400–1.550 °C |
15–50 m³ |
8–12 cassoles per dia |
| Forn d’oxigen bàsic (BOF) |
1.500–1.650 °C |
10–25 m³ |
10–20 cassoles per dia |
| Forn d’arc elèctric (EAF) |
1.450–1.600 °C |
5–20 m³ |
10–15 cubs per dia |
| Forn de cullera / refinació |
1.500–1.650 °C |
3–10 m³ |
5–10 cubs per dia |
| Estació de desulfuració |
1.300–1.500 °C |
3–15 m³ |
Intermitent |
1.3 El cicle de servei
Cada cicle de cub de escòria sotmet la fosa a condicions extremes:
- Ompliment : L’escòria fos a 1.300–1.650 °C es vessa al cub. La superfície interior experimenta un escalfament instantani — xoc tèrmic.
- Manipulació/transport : La cassa plena es mou mitjançant un pont rodat, un transportador de cassoletes d’escòria o un vehicle ferroviari fins a la zona de tractament d’escòria. Els temps de transport varien des de minuts fins a hores.
- Buidatge : La cassola es tomba (mitjançant brancals o un mecanisme de tombada) per descarregar l’escòria solidificada. Es produeixen xocs mecànics i gradients tèrmics quan l’escòria es desprèn.
- Refredament : La cassola buida es refreda a l’aire lliure o bé se li aplica una aspersió d’aigua per accelerar-ne el refredament. Les tensions provocades pel cicle tèrmic es concentren al cantell de la boca de la cassola, als brancals i als canvis de secció.
El cos de la cassola experimenta cicles tèrmics repetits, des d’una temperatura propera a l’ambient fins a la temperatura de l’escòria — aquest és el factor fonamental que condiciona el disseny metallúrgic de les cassoletes d’escòria: resistència a la fadiga tèrmica .
Part 2: Configuracions de disseny de les cassoletes d’escòria
2.1 Geometria bàsica
La geometria de la cassola d’escòria representa un equilibri entre requisits funcionals:
| Característica geomètrica |
Finalitat del Disseny |
| Perfil de bol xapós |
Facilita l’expulsió de escòria en inclinar-lo; permet que l’escòria solidificada es desprèn netament |
| Radi generós del brot del recipient |
Distribueix l’esforç tèrmic; evita la fissuració del brot per desbordament d’escòria |
| Secció inferior engrossida |
Resisteix l’impacte de l’escòria durant el buidatge; aporta rigidesa estructural |
| Refort de la bossa de trunnion |
Suporta el pes complet del recipient més l’escòria durant l’elevació i l’inclinació |
| Peus/callositats integrals |
Proporcionen una posició d’aturada estable quan el recipient es col·loca |
2.2 Configuracions dels eixos de gir
Els eixos de gir són les parts més sol·licitades d’un recipient per escòria: suporten el pes total del recipient més l’escòria (fins a més de 100 tones) durant l’elevació i la inclinació.
| Tipus d’eix de gir |
DESCRIPCIÓ |
Avantatges |
Consideracions |
| Eixos de gir integrats (monobloc) |
Els eixos de gir es fonen com a part integral del cos del recipient |
Cap soldadura; opció més resistenta; millor comportament en fatiga |
Requereix un motlle i un procés de fosa més complexos; la inspecció no destructiva (NDT) de la unió entre l’eix de gir i el cos és essencial |
| Eixos de gir subjectats amb cargols |
Eixos de gir separats, fosos o forjats, fixats al cos del recipient mitjançant cargols |
Els eixos de gir es poden substituir sense haver de substituir el recipient; simplifica la fosa |
La unió per cargols requereix inspeccions periòdiques; afegeix operacions d'usinatge |
| Trunnions forjats (soldats) |
Trunnions d'acer forjat soldats a bosses usinades |
Qualitat més elevada del material dels trunnions; habitual en cassons molt grans |
La qualitat de la soldadura és crítica; cal aplicar un tractament tèrmic post-soldadura (PWHT) |
Tendència industrial els trunnions integrals fundits són preferits per a cassons d’una capacitat d’uns 25 tones, ja que eliminen la soldadura — la localització de fallada més comuna. Per a cassons molt grans (>30 tones), sovint es especifica l’ús de trunnions forjats soldats al cos per obtenir una tenacitat superior dels trunnions i un material lliure de defectes.
2.3 Mecanismes de basculament
Els cassons de escòria es buiden mitjançant el basculament. El mecanisme de basculament determina el disseny dels trunnions i de les potes de suspensió:
| Sistema de basculament |
Disseny de pot impactant |
| Grúa + brancal giratori |
Parella estàndard de brancals giratoris a costats oposats; el ganxo de la grúa enganxa un ganxo en forma de C o un brancal |
| Transportador de cassons de escòria (camioneta articulada) |
Brancals giratoris o perns d'elevació posicionats per als braços del transportador; aquest eleva i inclina el cassó |
| Vagó ferroviari amb mecanisme d'inclinació |
Cassó muntat sobre un vagó ferroviari; el bastidor d'inclinació enganxa els brancals giratoris integrats |
| Inclinació directa (elevador hidràulic) |
Cos del cassó amb brancals giratoris d'inclinació; el mecanisme d'elevació fa girar el cassó |
2.4 Disseny del rebord
El bord del pot (vora de la boca) és la zona més calenta: rep esquitxos d’escòria i vessaments, i queda exposat directament a la radiació de la superfície de l’escòria fosada. Opcions de disseny del bord:
| Disseny |
Rendiment davant la fatiga tèrmica |
Cost |
| Bord integral (estàndard) |
Moderat: el bord és la primera àrea que es fendeix |
Nivell de base |
| Bord reforçat (engrossit, amb racó arrodonit) |
Millorat: un radi més gran distribueix les tensions tèrmiques |
+10–15 % de pes |
| Banda de bord substituïble |
Màxima facilitat de manteniment: l’anell del bord és una peça fundida separada, fixada mitjançant cargols o soldadura |
Cost inicial més elevat; cost del cicle de vida més baix per a pots d’alta freqüència |
Part 3: Selecció de materials per als recipients d’escòria
3.1 El problema de la fatiga tèrmica
La selecció del material per als recipients d’escòria està dominada per un únic requisit: la resistència a la fissuració per fatiga tèrmica . Cada cicle d’ús genera:
- Tensió tèrmica de compressió a la superfície interior calenta durant el buidatge
- Tensió de tracció durant el refredament i el buidatge
- Concentració de tensió als canvis de secció, al cantell i als eixos de gir
- Relaxació per fluïdesa a temperatura elevada (que redueix les tensions residuals de compressió beneficioses)
3.2 Materials candidats
| Material |
Tensió (Mpa) |
Límit elàstic (MPa) |
Allongament (%) |
Rendiment davant la fatiga tèrmica |
Índex de cost |
| Acer carboni llis (tipus WCB) |
485–620 |
250–275 |
22 |
Moderat — adequat per a serveis de baixa freqüència |
100 |
| Acer d’aliatge baix Cr-Mo (1,25Cr-0,5Mo, tipus A217 WC6) |
485–655 |
275 |
20 |
Bo — el Cr-Mo millora la resistència a altes temperatures i la resistència a la fluència |
130–150 |
| Acer d’aliatge baix Cr-Mo (2,25Cr-1Mo, tipus A217 WC9) |
485–655 |
275 |
18 |
Molt bo — una major quantitat de Cr-Mo millora la resistència a l’oxidació i a la fatiga tèrmica |
150–180 |
| Acer carboni modificat (carboni + afegits de Cr-Ni, personalitzat) |
550–650 |
300–350 |
18–22 |
Bo — equilibri entre cost i rendiment en fatiga tèrmica; habitualment especificat pels principals usuaris de cassoletes per escòria |
110–130 |
3.3 El compromís de l’acer carboni modificat
La majoria d’especificacions de cassoletes per escòria a la indústria siderúrgica mundial utilitzen un acer de carboni modificat — una química d'acer de carboni estàndard millorada amb crom, níquel i, de vegades, molibdè en quantitats controlades:
Especificació típica d'acer de carboni modificat per a cassons de escòria:
| Element |
Rang típic |
| Carboni (C) |
0.22–0.30% |
| Silici (Si) |
0.30–0.60% |
| Manganès (Mn) |
0.60–1.00% |
| Crom (Cr) |
0.40–0.80% |
| Níquel (Ni) |
0.30–0.70% |
| Molibdeni (Mo) |
0,10–0,30 % (opcional per a serveis d'alta freqüència) |
| Fòsfor (P) |
màx. 0,035 % |
| Sofre (S) |
0.030% màx |
Per què aquesta química funciona :
- El crom millora la resistència a l'oxidació a altes temperatures i la templeabilitat
- El níquel millora la tenacitat — fonamental per a la resistència a la propagació de fissures a la brida i al bord
- El molibdè proporciona resistència a altes temperatures i resistència a la fluència per a l’estabilitat de la cara calenta
- El contingut de carboni equilibra la resistència amb la soldabilitat — els cassos requereixen reparació per soldadura durant la seva vida útil
3.4 Tractament tèrmic de les foses de cassons per escòria
| Tractament |
Temperatura |
Propòsit |
| Recuit de relaxació de tensions |
590–650 °C |
Eliminar les tensions residuals de solidificació abans de mecanitzar |
| Normalització |
880–920 °C |
Refinar l’estructura de gra; homogeneïtzar la microestructura en seccions gruixudes |
| Reveniment (després de la normalització) |
620–660 °C |
Millorar la tenacitat; reduir la duresa fins a l’interval mecanitzable (140–180 HB) |
El tractament tèrmic de les peces fundides de secció gruixuda (gruix de paret de 80–250 mm) requereix temps de manteniment prolongats: normalment, 1 hora per cada 25 mm de gruix de secció, més 1–2 hores de manteniment. Per a una cubeta amb un gruix màxim de secció de 200 mm, només el cicle de normalització pot necessitar 10–12 hores a temperatura.
Part 4: El procés de fabricació
4.1 Disseny del model i del nucli
Els models per a cubetes de escòria són uns dels més grans que es fabriquen en qualsevol fosa. Consideracions clau d’enginyeria de models:
| Element |
Consideració d'enginyeria |
| Marge de retracció |
L’acer es contrau aproximadament un 2–2,5 % linealment des de l’estat líquid fins a l’ambient: cal ampliar el model en conseqüència |
| Angles de desmoldeig |
1–2° externs; les superfícies interiors requereixen inclinació cap a l’obertura per a l’extracció del model/nucli |
| Disseny del nucli |
La cavitat interior es forma mitjançant un nucli de sorra gran: les marques de nucli han de garantir una ubicació segura contra les forces de flotabilitat causades per més de 40 tones de metall fos |
| Sistemes de colada (canals i mares) |
Múltiples reforços (normalment 4–8) col·locats al voltant del bord i als bosses de trunnion; alimentació per la base o múltiples entrades d’alimentació per minimitzar la turbulència |
| Refredadors |
Refredadors externs en les unions massives (trunnion-al-cos, base-a-paret) per accelerar la solidificació i prevenir la retracció |
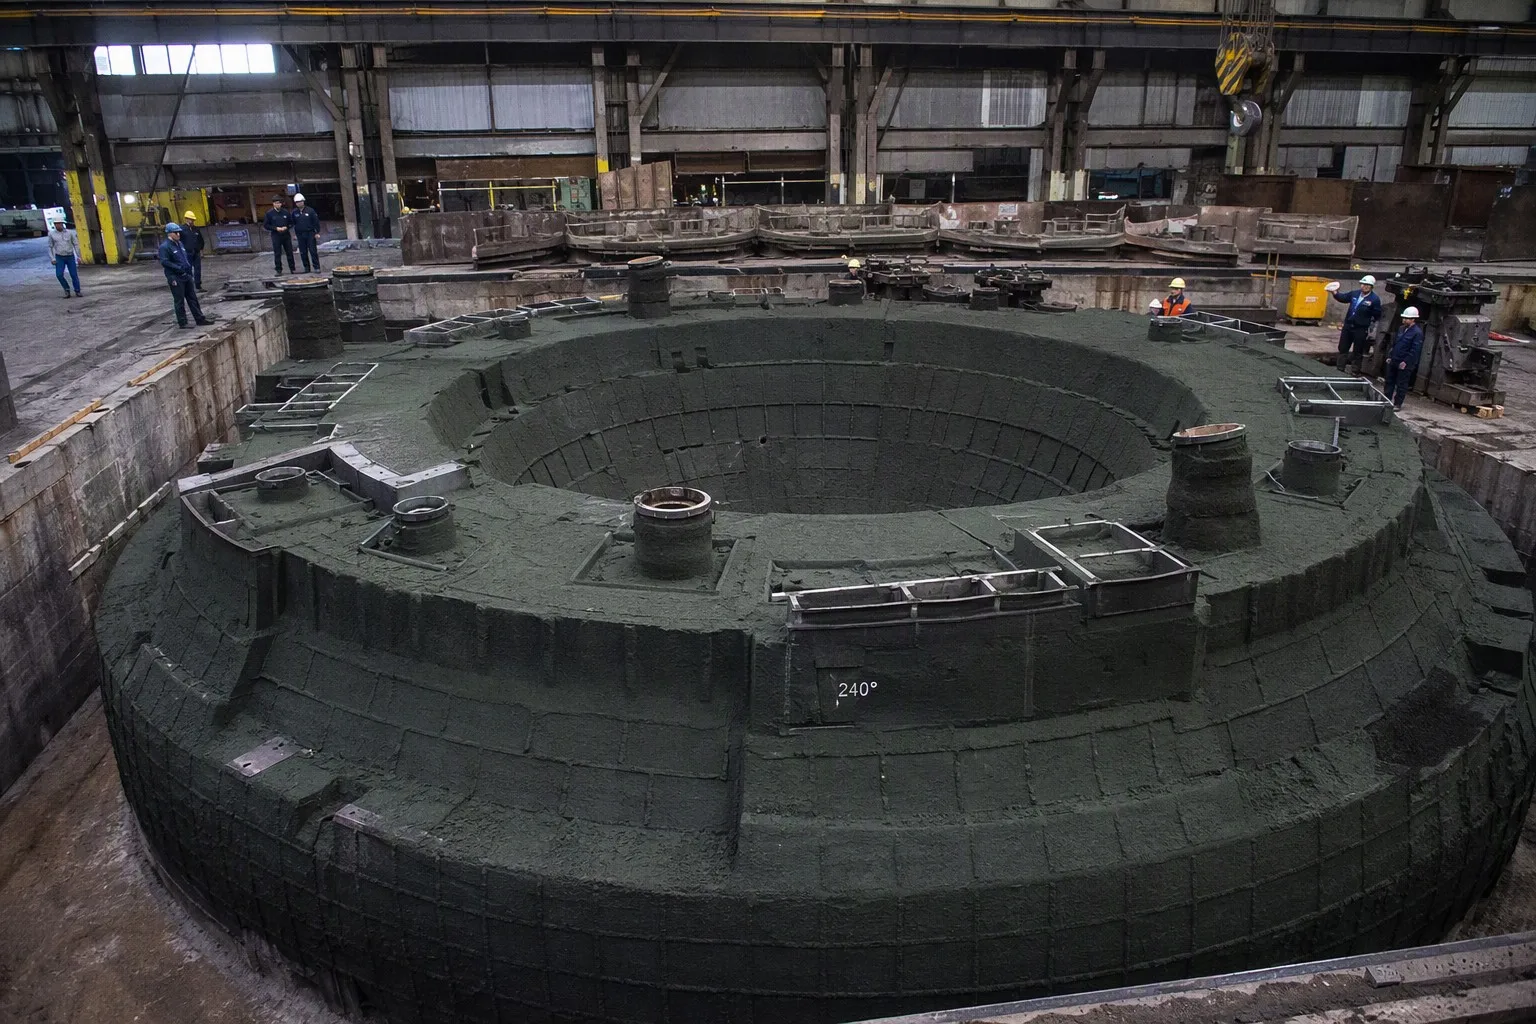
4.2 Modelatge i fabricació de nuclis
Per a peces fundides de 10–50 tones, el motlle es construeix en una fossa o sobre una plataforma de modelatge gran:
| PASSA |
DESCRIPCIÓ |
| Montatge del Model |
La part superior (cope) i la inferior (drag) es munten en una fossa de modelatge; el modelatge sense quadre amb seccions superiors (cope) subjectes amb cintes d’acer és habitual en calderes molt grans |
| Construcció central |
El nucli interior s’assembla a partir de diversos segments de nucli, articulats per formar la cambra de la caldera; ventilació del nucli a través de la base |
| Revestiment del motlle |
Revestiment refractari a base de zircó o cromita aplicat a la superfície de la cambra per evitar la penetració del metall i millorar l’acabat superficial |
| Assecament |
El motlle i els nuclis es sequen per eliminar la humitat residual — essencial per prevenir defectes per gas en acers de secció gruixuda |
4.3 Fusió i abocament
| Paràmetre |
Pràctica d’abocament en cassó d’escòria |
| Fusió |
Forn d’arc elèctric (EAF) amb refinat; o forn d’inducció per a cassons més petits |
| Desoxidació |
Desoxidació amb alumini o silici-càlcium; desgasificació al buit per a qualitat premium |
| Temperatura d’abocament |
1.560–1.620 °C (sobrecalentament de 60–100 °C per sobre de la línia líquidus) |
| Mètode d’abocament |
Cassó d’abocament per la base amb vareta obturadora — minimitza l’arrossegar d’escòria; múltiples cassons per a cassons de més de 30 tones (abocament en sèrie) |
| Velocitat d’abocament |
Controlat per evitar turbulències i erosió del motlle; normalment entre 10 i 20 minuts per a una colada de 40 tones |
4.4 Solidificació i refredament
Per a una colada de 40 tones, la solidificació completa pot trigar entre 24 i 72 hores. L’estratègia de refredament és fonamental:
- Refredament dins del motlle : La colada roman dins del motlle fins que els becs d’alimentació estiguin totalment solidificats (normalment entre 24 i 72 hores per a seccions gruixudes)
- Procés de desmotllatge : Es trenca el motlle; la colada es lleva amb els becs d’alimentació units
- Eliminació dels becs d’alimentació : Els becs d’alimentació s’eliminen mitjançant tall amb oxigen-combustible o llança tèrmica (per a becs d’alimentació molt grans)
- Alíviate del Stress de Forma Inmediata : La colada s’ha d’introduir en un forn de relaxació de tensions a 200–350 °C abans que es refredi per sota dels 200 °C — evitant la formació de tensions residuals excessives i minimitzant el risc de fissuració freda
4.5 Escampament i preparació de la superfície
| Operació |
Propòsit |
| Mòlta |
Eliminació dels restes de becs d’alimentació, portes i defectes superficials |
| Reparació mitjançant soldadura |
Reparació de defectes superficials locals amb un procediment de soldadura qualificat (WPS) i preescalfament (200–300 °C); seguit d’un tractament tèrmic post-soldadura (PWHT) si cal |
| Blasteig de grans |
Eliminació de la sorra residual i l’òxid; proporciona una superfície neta per a la inspecció i la pintura |
| Verificació dimensional |
Verificació de les dimensions crítiques (distància entre eixos de les brancals, perfil del reborde, gruix de paret mitjançant ultrasons) |
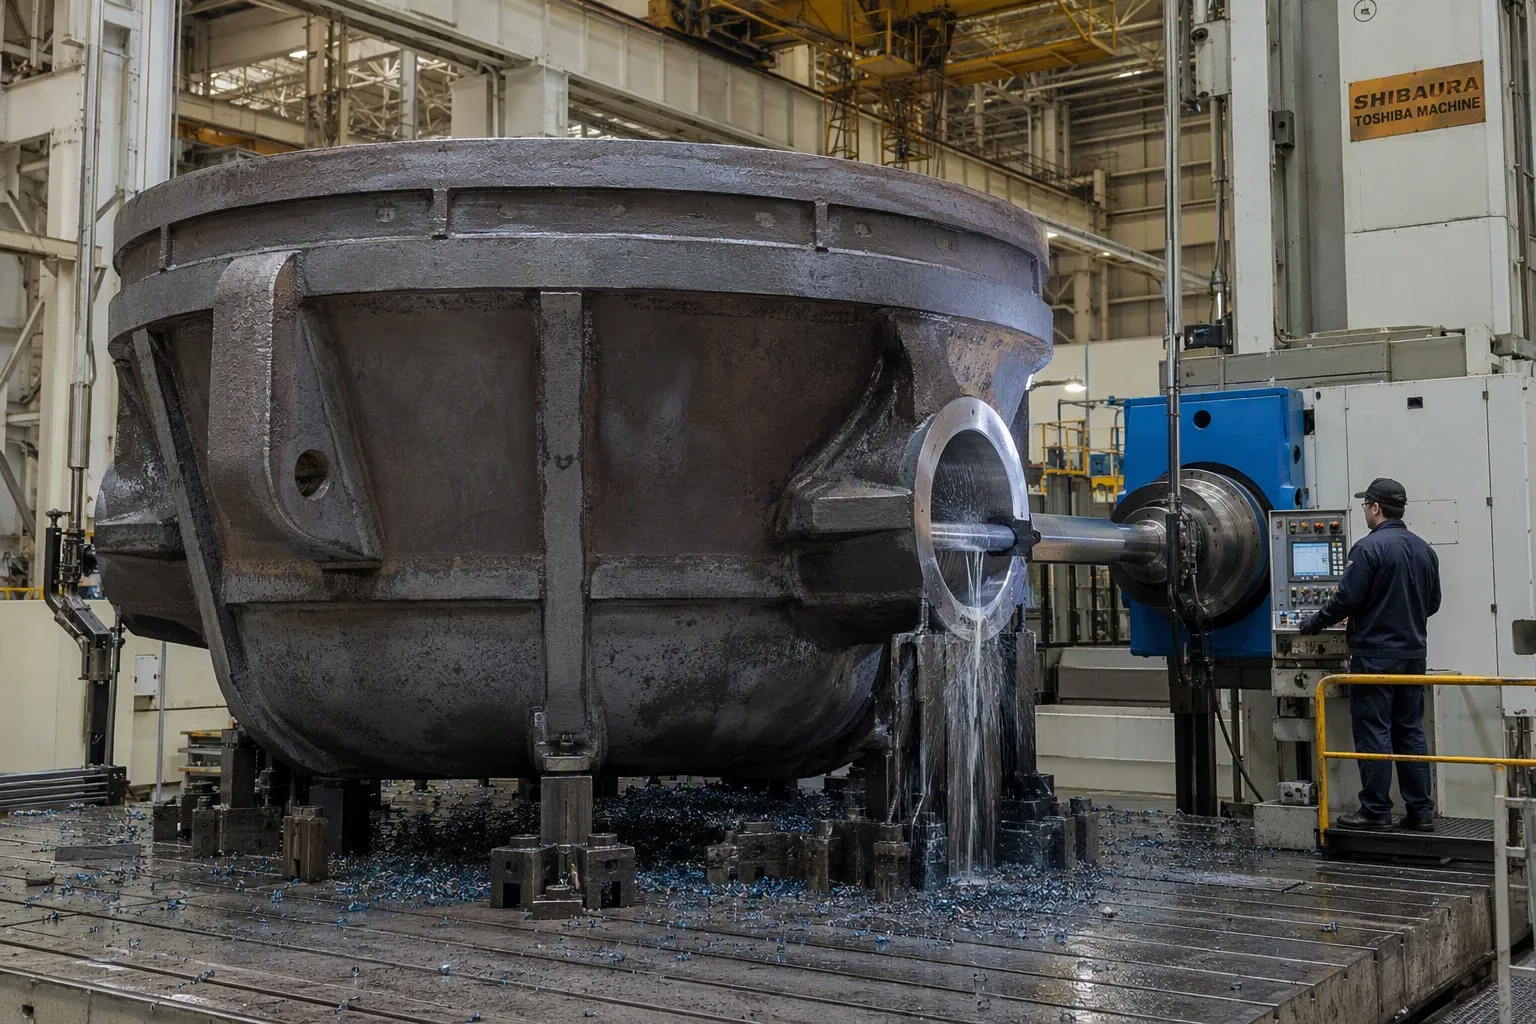
4.6 Mecanitzat de les cassoletes d’escòria
Tot i la seva gran mida, la majoria de cassoletes d’escòria requereixen mecanitzat de precisió en característiques crítiques:
| Característica mecanitzada |
Processos |
Tolerància |
| Diàmetres i cares dels trunnions |
Fresadora horitzontal o torn gran |
±0,05 mm en diàmetre; ±0,1 mm en posicions de cares |
 |Concentricitat entre trunnions | Fresat en una sola posició; o alineació làser | ±0,2 mm | | Bossetes dels trunnions (per a trunnions fixats amb cargols) | Fresadora — perforació i filetat del patró de cargols | posició del patró ±0,5 mm | | Cara del llindar de la cassola (si és nivellada) | Operació d’escarpat en fresadora horitzontal | ±0,5 mm | | Forats per a les anelles de suspensió | Foradar i escarificar | ±0,2 mm |
L’usinatge dels trunnions es realitza en fresadores horitzontals d’escarificació amb eixos de 130–200 mm. La cubeta es col·loca sobre plaques de sòl amb l’eix dels trunnions a nivell; es fan servir els dos trunnions en la mateixa posició per garantir la coaxialitat.
ATDandong City Pengxin Machinery Co., Ltd. els trunnions de les cubetes de escòria es treballen en grans fresadores horitzontals d’escarificació amb mesura durant el procés, assolint la coaxialitat necessària per a una enganxada fluida de l’ganxo de la grua i el funcionament del transportador.
4.7 Proves no destructives
| Mètode de CND |
Extre |
Propòsit |
| Visual (VT) |
100% |
Defectes superficials, qualitat de les soldadures |
| Partícules magnètiques (MT) |
100 % de les superfícies accessibles |
Fissures superficials i subsuperficials, especialment als punts de connexió dels trunnions i al reborde |
| Ultrasons (UT) |
Totes les seccions crítiques (bosses de trunnion, part inferior, unió de parets) |
Contracció interna, porositat, inclusions |
| Penetració amb colorant (PT) |
Superfícies mecanitzades (trunnions, orelleres) |
Defectes superficials en característiques mecanitzades |
| Prova de càrrega (opcional) |
Trunnions: càrrega de prova al 125–150 % de la càrrega de disseny |
Verificar la integritat estructural dels trunnions |
Part 5: Garantia de qualitat i normes
5.1 Especificacions aplicables
Els cassons per escòria normalment es compren segons les especificacions desenvolupades pel client, fent referència a normes internacionals:
| Estàndard |
Aplicació |
| ASTM A216 / A217 |
Grups de fosa d'acer al carboni / acer aliats |
| EN 10213 |
Grups d'acer fós per a finalitats de pressió (emprats com a base química) |
| ISO 4990 |
Foses d'acer — requisits tècnics generals de lliurament |
| ISO 8062 |
Foses — sistema de toleràncies dimensionals |
| ASTM A609 |
Examen ultrasonor de fosa d'acer |
| ASTM E709 / E165 |
Mètodes MT i PT |
| EN 10204 |
Tipus de certificat de material (3.1/3.2) |
5.2 Requisits d'inspecció i proves
| Prova |
Freqüència |
Acceptació |
| Anàlisi Química |
Cada calor |
Composició química segons l'especificació |
| Prova de tracció |
Cada calor (barra d'assaig colada amb la cubeta) |
RES, RE, alongament segons l'especificació |
| Impacte Charpy |
Cada calor (quan s'especifiqui) |
≥27 J de mitjana a la temperatura especificada |
| Duresa |
Cada olla |
140–180 HB típic |
| UT de seccions crítiques |
Cada olla |
Cap defecte que superi els límits d’especificació |
| MT de les unions dels trunnions |
Cada olla |
Cap indicació lineal |
| Prova de càrrega dels trunnions |
Primer article / periòdica |
Cap deformació permanent a una càrrega del 125–150% |
| Inspecció dimensional |
Cada olla |
Segons el plànol |
5.3 Paquet de documentació
Un paquet complet de documentació per a la lliurament de cassons per escòria inclou:
- Certificat de material EN 10204 3.1 (composició química i propietats mecàniques)
- Gràfics de tractament tèrmic (corbes temps-temperatura per a cada cicle)
- Informes d’ensajos no destructius (MT, UT, PT amb esbossos d’indicacions)
- Informe d’inspecció dimensional
- Plànol de reparació de soldadura i referències dels procediments de soldadura (WPS)
- Certificat de Conformitat
Part 6: Vida útil i manteniment
6.1 Vida útil típica
| Freqüència del servei |
Vida esperada (sense reparacions importants) |
Estratègia d'ampliació de la vida útil |
| Baixa freqüència (<5 cicles/dia) |
5–8 anys |
Manteniment estàndard |
| Freqüència mitjana (5–15 cicles/dia) |
3–6 anys |
Reparació periòdica de les fissures del cantell per soldadura |
| Alta freqüència (>15 cicles/dia) |
2–4 anys |
Banda intercanviable del cantell; programa d'inspecció regular |
6.2 Defectes habituals en servei
| Defecte |
Ubicació |
Causa arrel |
Mitigació |
| Fissures del cantell |
Pot lip |
Fatiga tèrmica; desbordament d’escòria; refrigeració amb aigua |
Millora del disseny del radi; reborde intercanviable; refrigeració controlada |
| Fissuració del trunnion |
Unió entre el trunnion i el cos |
Fatiga per elevacions repetides; defectes de fosa a l’unio |
Inspecció MT cada 6 mesos; reparació per soldadura amb preescalfament i tractament tèrmic post-soldadura |
| Fissuració de la paret del cos |
Seccions de paret, transicions |
Fatiga tèrmica; disseny de secció |
Radis de transició millorats; actualització del material (Cr-Mo) |
| Erosió/corrosió |
Superfície interior |
Atac químic de la escòria; oxidació |
Revestiment refractari interior; revestiment sacrifici |
| Deformació |
Ovalitat del bord |
Fluència a temperatura elevada; càrrega desigual d’escòria |
Material amb major resistència a la fluència; evitar el sobreemplenament |
6.3 Reparació i recondicionament
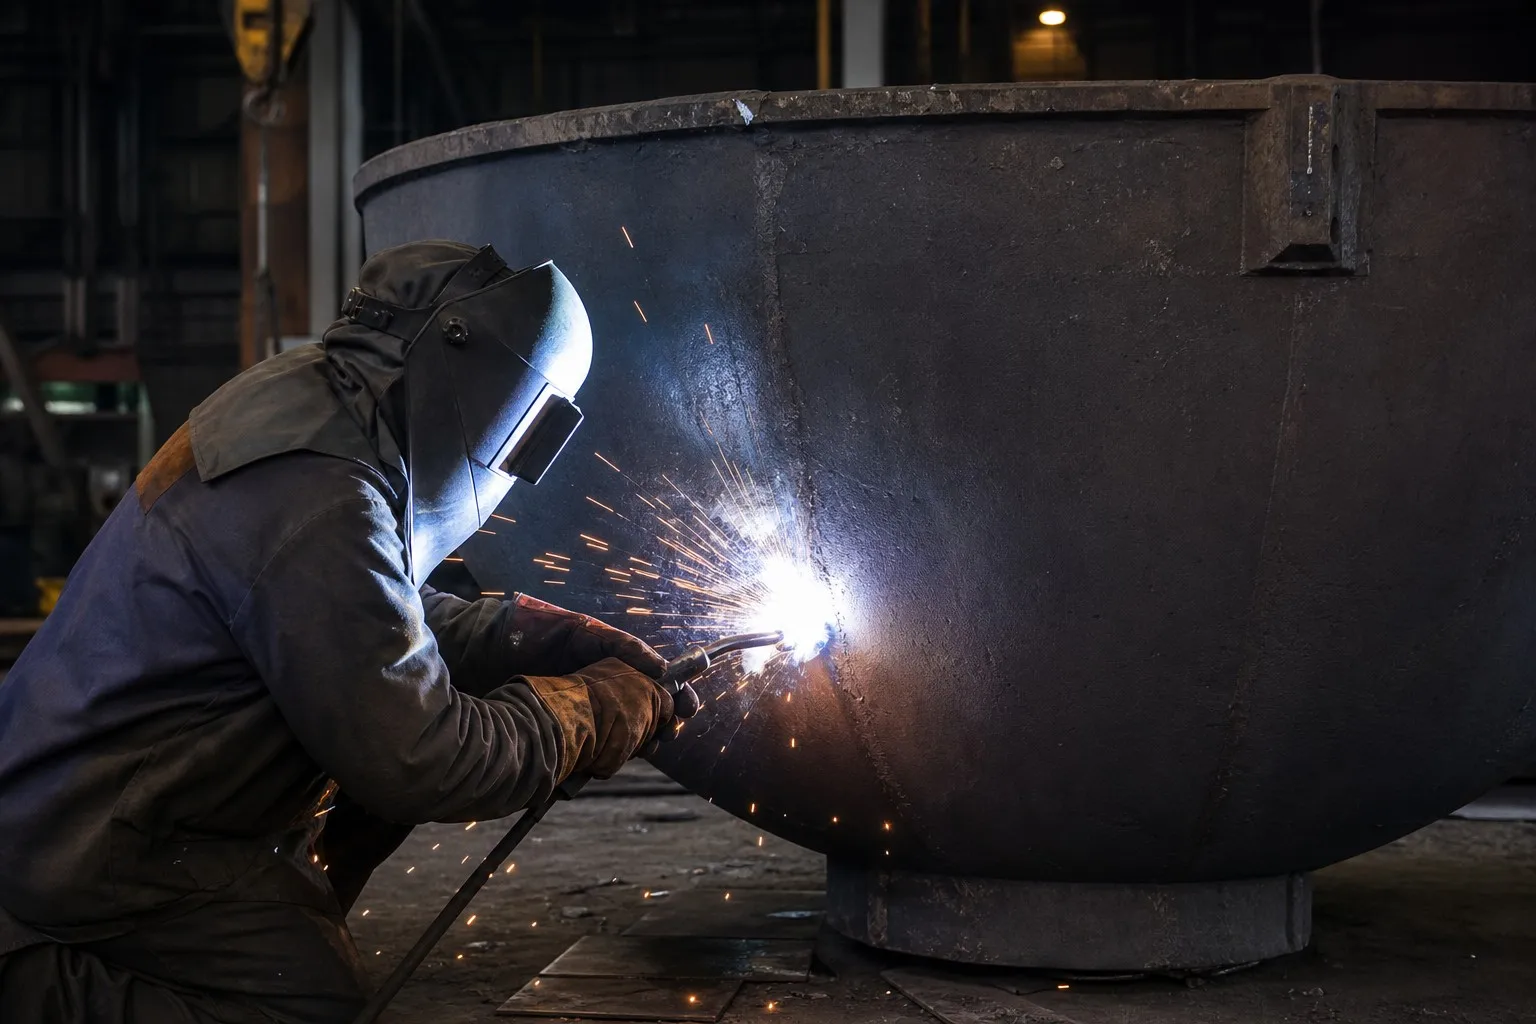
La reparació per soldadura de cassons d’escòria és una pràctica consolidada: els cassons es recondicionen habitualment en lloc de substituir-los:
- Inspecció : MT de totes les superfícies accessibles; UT de les unions de trunnions i seccions crítiques
- Eliminació de defectes : Escarificació per arc o esmerilatge fins al metall sòlid; verificació amb penetrant colorit de l'eliminació completa
- Preescalfament : 150–250 °C per a l'acer al carboni; 200–300 °C per a l'acer baix en aliatges
- Soldadura : SMAW o FCAW amb emplens coincidents o de baix aliatge; recobriment per a reparacions d'acumulació
- PWHT : Aliviar tensions a 590–650 °C després de la deposició important de metall de soldadura
- Inspecció final : MT de les àrees reparades; verificació dimensional
Part 7: Adquisició de cassons per a escòria — Què cal buscar en un proveïdor
No tota fosa pot produir cassons per a escòria de qualitat. La combinació d'experiència en fosa de seccions gruixudes, modelatge de gran capacitat, fusió de grans càrregues, mecanitzat integrat i coneixement de la metal·lúrgia de fatiga tèrmica és rara. En avaluar un proveïdor de cassons per a escòria, verifiqueu:
| Capacitat |
Per què importa |
| Pes màxim d’una sola colada |
Ha d’excedir el pes de la cassola en un 25 % o més (marge per al bec d’alimentació) |
| Capacitat de la planta de modelatge / fossa |
Ha d’acollir físicament el motlle |
| Mida del forn de tractament tèrmic |
Ha d’acollir la cassola amb els dispositius de suport |
| Capacitat de la fresadora horitzontal d’escorçat |
L’usinatge dels eixos de gir necessita una capacitat elevada d’escorçat |
| Capacitat de fusió per fusió |
La colada amb múltiples culleres per a cassoles de més de 25 tones augmenta el risc; es prefereix la capacitat de colada amb una sola cullera |
| Infraestructura de ENS |
UT/MT interna amb inspectors qualificats |
| Experiència prèvia amb cassoletes d’escòria |
Demaneu referències: nom de la fosa, mida de la cassoleta, vida útil assolida |
| Suport d’enginyeria de disseny |
Anàlisi de fatiga tèrmica; optimització de seccions; recomanacions de materials |
L’experiència prèvia de la fosa
Dandong City Pengxin Machinery Co., Ltd. fabrica peces foses d’acer per a indústria pesada des del 1958, i les cassoletes d’escòria són un dels seus productes estrella. Amb una instal·lació de 80.000 m², capacitat de fosa fins a 25 tones per peça, fresadores horitzontals grans pròpies per al mecanitzat de trunnions, i infraestructura completa de tractament tèrmic i ENS, l’empresa subministra cassoletes d’escòria a foses d’acer arreu de la Xina i en mercats internacionals — amb certificació ISO 9001 i documentació EN 10204 complerta.
Conclusió
La cassa de escòria és una obra mestra d'enginyeria pesada: una sola peça colada que ha de suportar milers de cicles tèrmics, transportar càrregues de 100 tones mitjançant els seus eixos de gir, resistir l'atac químic de l'escòria fosca i romandre reparable durant una dècada o més de servei. Cada etapa de la seva fabricació — disseny del patró, fusió, colada, tractament tèrmic, mecanitzat i ensajos no destructius — exigeix la disciplina d'una operació madura de fosa pesada.
Clau de les conclusions:
- La fatiga tèrmica és el factor determinant del disseny — la selecció del material i el disseny de les seccions han de prioritzar la resistència a les fissures per sobre de la resistència absoluta
- L'acer de carboni modificat és l'acer més utilitzat en el sector — equilibri òptim entre cost i rendiment; actualitzacions amb Cr-Mo per a serveis d'alta freqüència
- Els eixos de gir són la característica crítica — es prefereix el disseny integral colat; els assaigs rigorosos mitjançant MT/UT i les proves de càrrega són obligatoris
- La cadena de procés defineix la qualitat — alliberament immediat de tensions després de la desmoldatura, tractament tèrmic controlat i mecanitzat intern dels eixos de gir en una única posició
- La vida útil és gestionable — amb programes d’inspecció i reparació de soldadures, una cassola ben dissenyada pot durar entre 5 i 10+ anys
Necessiteu cassoles per a escòria per a la vostra operació d’aceria? Dandong City Pengxin Machinery Co., Ltd. ofereix disseny personalitzat de cassoles per a escòria, fosa fins a 25 tones, mecanitzat integrat de trunnions, tractament tèrmic complet i ENS (ensajos no destructius), amb documentació de qualitat segons la norma EN 10204. Poseu-vos en contacte amb nosaltres amb la capacitat de la cassola i les condicions de servei per rebre una oferta tècnica.

 EN


 Notícies destacades

