মেটা বর্ণনা: ব্যয়, নির্ভুলতা, পৃষ্ঠের সমাপ্তি, উপাদানের পরিসর এবং উৎপাদন পরিমাণের উপর ভিত্তি করে বালি ঢালাই, বিনিয়োগ ঢালাই এবং শেল মোল্ড ঢালাই তুলনা করুন। প্রকৌশলী এবং ক্রয় পেশাদারদের জন্য একটি ব্যবহারিক নির্বাচন গাইড যাতে সিদ্ধান্ত গ্রহণের ম্যাট্রিক্স অন্তর্ভুক্ত রয়েছে।
আপনি যে ঢালাই প্রক্রিয়াটি বেছে নেন, তা শুধুমাত্র অংশটি কীভাবে তৈরি হবে তা নির্ধারণ করে না— এটি অংশটির মূল্য, উৎপাদনের সঠিকতা, উপলব্ধ উপকরণ এবং প্রোটোটাইপ থেকে উৎপাদনে কত দ্রুত স্কেল করা যাবে তা-ও নির্ধারণ করে। আপনার উপাদানের জন্য ভুল প্রক্রিয়া বেছে নেওয়া একক খরচে ৩০–৫০% বৃদ্ধি করতে পারে, লিড টাইম সপ্তাহের পর সপ্তাহ বাড়াতে পারে অথবা সেবার সময় কার্যকারিতা হ্রাস করে দেওয়া ডিজাইন সমঝোতার জন্য বাধ্য করতে পারে।
এই গাইডটি শিল্প উপাদানের জন্য সবচেয়ে বহুল ব্যবহৃত তিনটি ঢালাই প্রক্রিয়ার একটি গঠিত তুলনা প্রদান করে: শিলা মোল্ডিং , ইনভেস্টমেন্ট কাস্টিং (লস্ট ওয়াক্স) এবং শেল মোল্ড কাস্টিং প্রতিটি প্রক্রিয়ার জন্য, আমরা প্রযুক্তিগত মৌলিক বিষয়গুলি, ক্ষমতার সীমা, খরচ নির্ধারক এবং অপ্টিমাল প্রয়োগ প্রোফাইলগুলি পরীক্ষা করি— যা একটি সিদ্ধান্ত কাঠামোতে চূড়ান্ত হয় যা উপাদানের প্রয়োজনীয়তাগুলিকে সঠিক উৎপাদন পদ্ধতির সাথে মেলে দেয়।
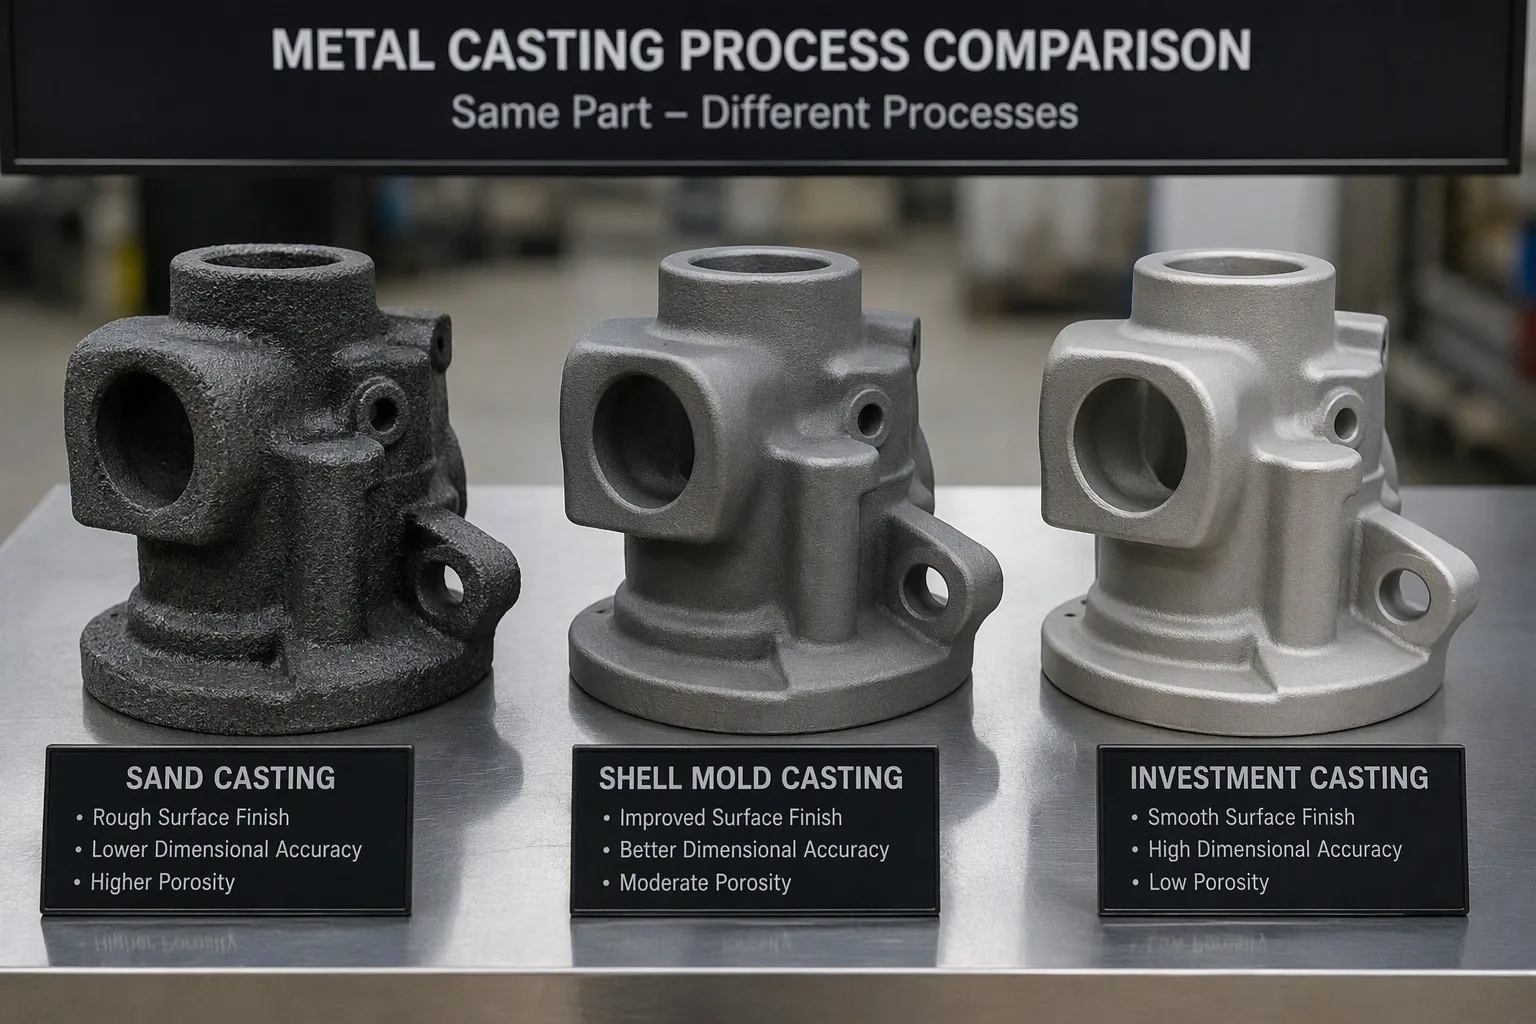
অংশ ১: প্রক্রিয়ার মৌলিক বিষয়
১.১ বালু ঢালাই
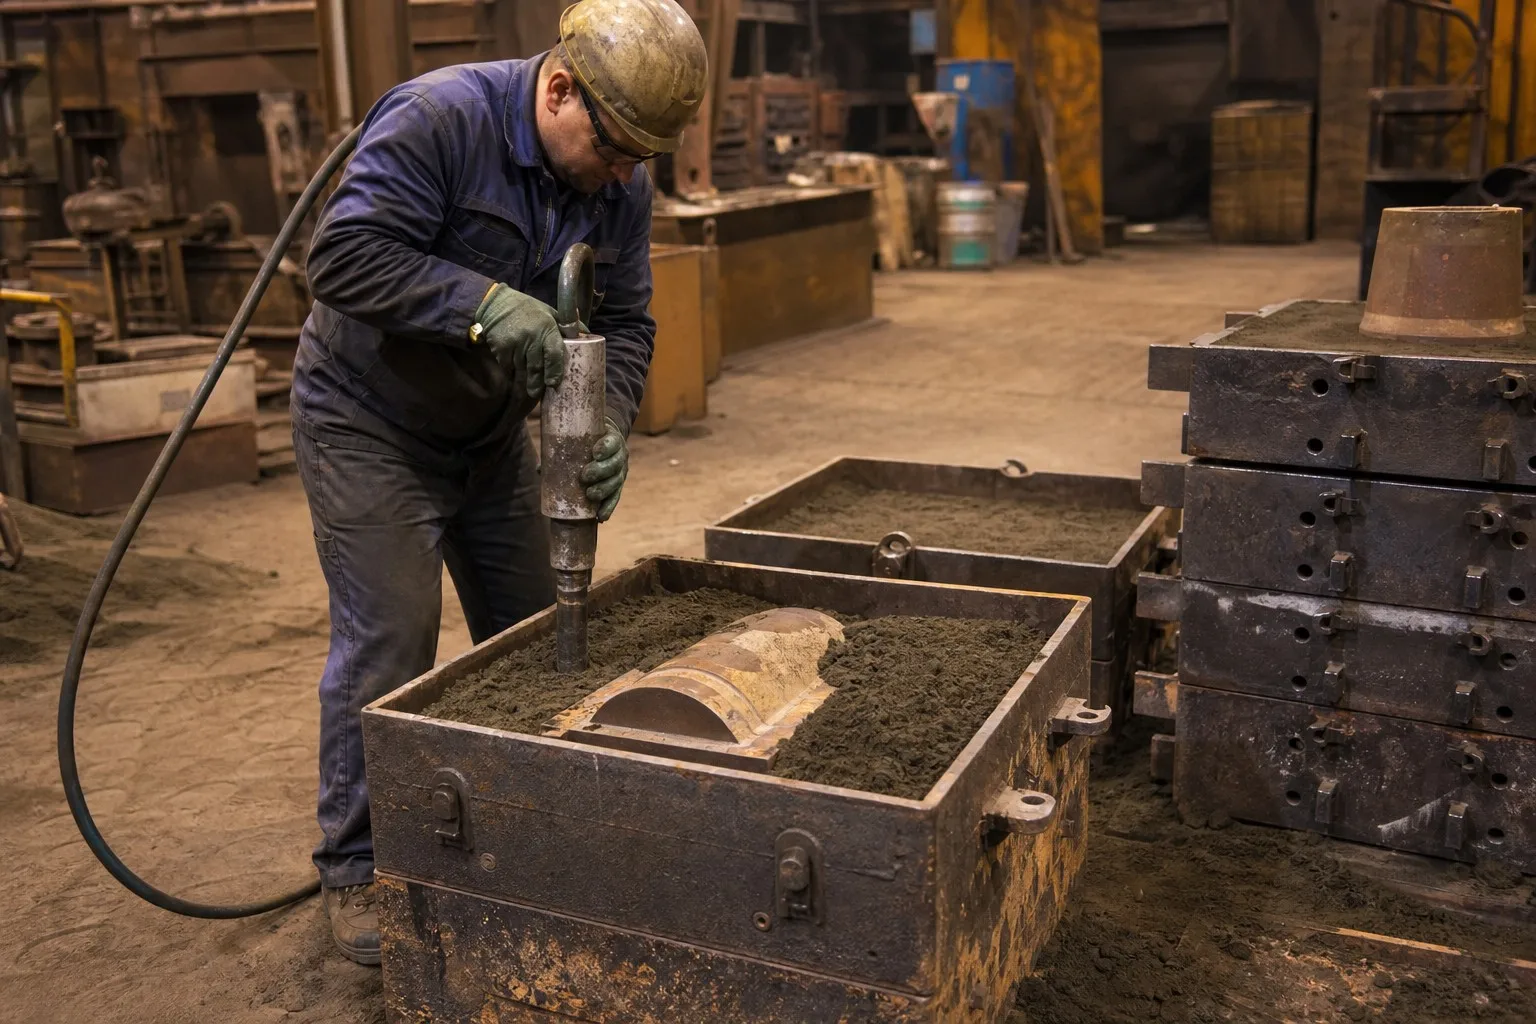
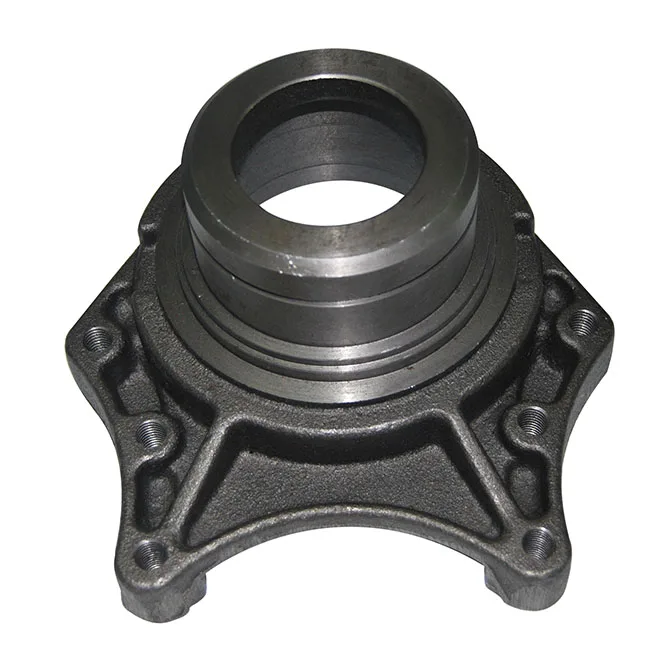
বালু ঢালাই হল পৃথিবীর সবচেয়ে প্রাচীন ও বহুমুখী ঢালাই প্রক্রিয়া, যা বিশ্বব্যাপী উৎপাদিত সমস্ত ধাতব ঢালাইয়ের প্রায় ৭০% গঠন করে। এটি একটি প্রতিরোধী বালু ছাঁচ ব্যবহার করে যা একটি প্যাটার্নের চারপাশে গঠিত হয়—ছাঁচটি ঢালাই অপসারণের জন্য ধ্বংস করা হয়, ফলে বালু ঢালাই স্বতঃস্ফূর্তভাবে প্রতিটি ঢালাইয়ের জন্য একটি আলাদা ছাঁচ ব্যবহার করে।
এটি কিভাবে কাজ করে
| STEP |
বর্ণনা |
| ১. প্যাটার্ন তৈরি |
একটি প্যাটার্ন (কাঠ, অ্যালুমিনিয়াম বা রেজিন দিয়ে তৈরি) অতিরিক্ত ড্রাফ্ট ও মেশিনিং অনুমতি সহ অংশটির জ্যামিতিক আকৃতির পুনরাবৃত্তি করে |
| ২. ছাঁচ প্রস্তুতকরণ |
প্যাটার্নটি একটি ফ্লাস্কে স্থাপন করা হয়; মডেলিং বালু (সিলিকা, ক্রোমাইট বা জার্কন বালু, যা মাটি, রেজিন বা সোডিয়াম সিলিকেট দ্বারা আবদ্ধ) এর চারপাশে চাপ দেওয়া হয় |
| ৩. কোর স্থাপন |
অভ্যন্তরীণ খাঁজ ও পথগুলি গঠনের জন্য বালু কোরগুলি প্রবেশ করানো হয় |
| ৪. ছাঁচ সংযোজন |
কোপ (উপরের অর্ধেক) এবং ড্র্যাগ (নীচের অর্ধেক) বন্ধ করে ক্ল্যাম্প করা হয় |
| ৫. ঢালাই |
গলিত ধাতু একটি গেটিং সিস্টেমের মাধ্যমে ছাঁচের গহ্বরে ঢালা হয় |
| ৬. শক্তীভবন ও ঠান্ডা হওয়া |
ধাতু ঠান্ডা হয়ে শক্ত হয়; শক্তীভবনের সময় অংশের পুরুত্বের উপর নির্ভর করে (বড় ছাঁচের ক্ষেত্রে ঘণ্টা থেকে দিনের পর দিন) |
| ৭. ছাঁচ খোলা |
ছাঁচটি ভেঙে ফেলে ছাঁচকৃত বস্তুটি বের করা হয় |
| ৮. ফেটলিং |
রাইজার, গেট ও রানারগুলি অপসারণ করা হয়; ছাঁচকৃত বস্তুটিকে স্যান্ড সরানোর জন্য শট-ব্লাস্ট করা হয় |
প্রধান ক্ষমতা
| প্যারামিটার |
সক্ষমতা |
| অংশের আকার |
০.৫ কেজি থেকে ১০০,০০০+ কেজি — উচ্চতম সীমা প্রায় অসীম |
| দেয়ালের পুরুত্ব (ন্যূনতম) |
৪–৬ মিমি (ইস্পাত); ৩–৫ মিমি (লোহা) |
| মাত্রাগত সহনশীলতা (আইএসও ৮০৬২) |
সিটি৮–সিটি১২ (ছোট অংশগুলির জন্য সাধারণত প্রতি ১০০ মিমি-এ ±১.০ মিমি; বড় অংশগুলির জন্য ±৩–৫ মিমি) |
| পৃষ্ঠের অমসৃণতা (Ra) |
৬.৩–২৫ মাইক্রোমিটার (অকাঠামো অবস্থায়); বিশেষ ফেসিং স্যান্ড ব্যবহার করলে ৩.২–৬.৩ মাইক্রোমিটার |
| ড্রাফ্ট কোণ |
বাহ্যিক: ১–৩°; অভ্যন্তরীণ: ১.৫–৫° |
| সাধারণ লট আকার |
১ থেকে ১০,০০০+ টুকরা |
| টুলিং খরচ |
500–৫,০০০ (কাঠের প্যাটার্ন) 3,000–২০,০০০ (উচ্চ উৎপাদনের জন্য অ্যালুমিনিয়াম প্যাটার্ন) |
| নতুন অংশের জন্য লিড টাইম |
২–৬ সপ্তাহ (প্যাটার্ন নির্মাণ + প্রথম নমুনা) |
উপাদানগত সামঞ্জস্য
বালু ঢালাই প্রক্রিয়াটি যেকোনো ঢালাই প্রক্রিয়ার মধ্যে সবচেয়ে বিস্তৃত ধাতুসংকরের পরিসর গ্রহণ করে:
- কার্বন স্টিল (ডব্লিউসিবি, ডব্লিউসিসি, এলসিবি, এলসিসি)
- কম-মিশ্র স্টিল (৮৬৩০, ৪১৪০, ৪৩৪০)
- স্টেইনলেস স্টিল (৩০৪, ৩১৬, ডুয়ালেক্স, মার্টেনসিটিক)
- ম্যাঙ্গানিজ স্টিল (হ্যাডফিল্ড)
- গ্রে আয়রন (সকল গ্রেড)
- ডাকটাইল আয়রন (সকল গ্রেড, যার মধ্যে সিমো ও নি-রেজিস্ট অন্তর্ভুক্ত)
- নিকেল-ভিত্তিক লৈম
- তামা-ভিত্তিক মিশ্র ধাতু (সীমিত)
১.২ ইনভেস্টমেন্ট কাস্টিং (লস্ট ওয়াক্স কাস্টিং)
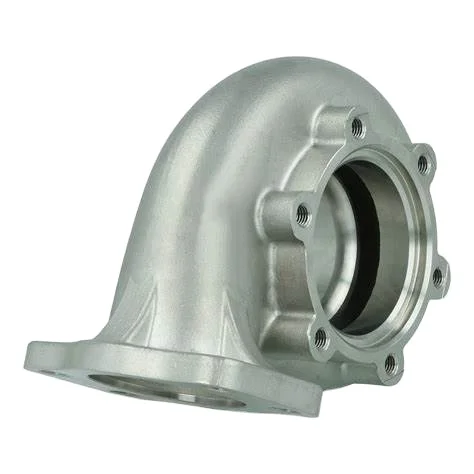
ইনভেস্টমেন্ট কাস্টিং এই তিনটি প্রক্রিয়ার মধ্যে সর্বোচ্চ নির্ভুলতা ও সর্বশ্রেষ্ঠ পৃষ্ঠ সমাপ্তি প্রদান করে। এটি ছোট থেকে মাঝারি জটিল উপাদানের জন্য পছন্দসই পদ্ধতি, যেখানে নিয়ার-নেট-শেপ উৎপাদন যন্ত্রকরণ খরচ কমিয়ে দেয়।
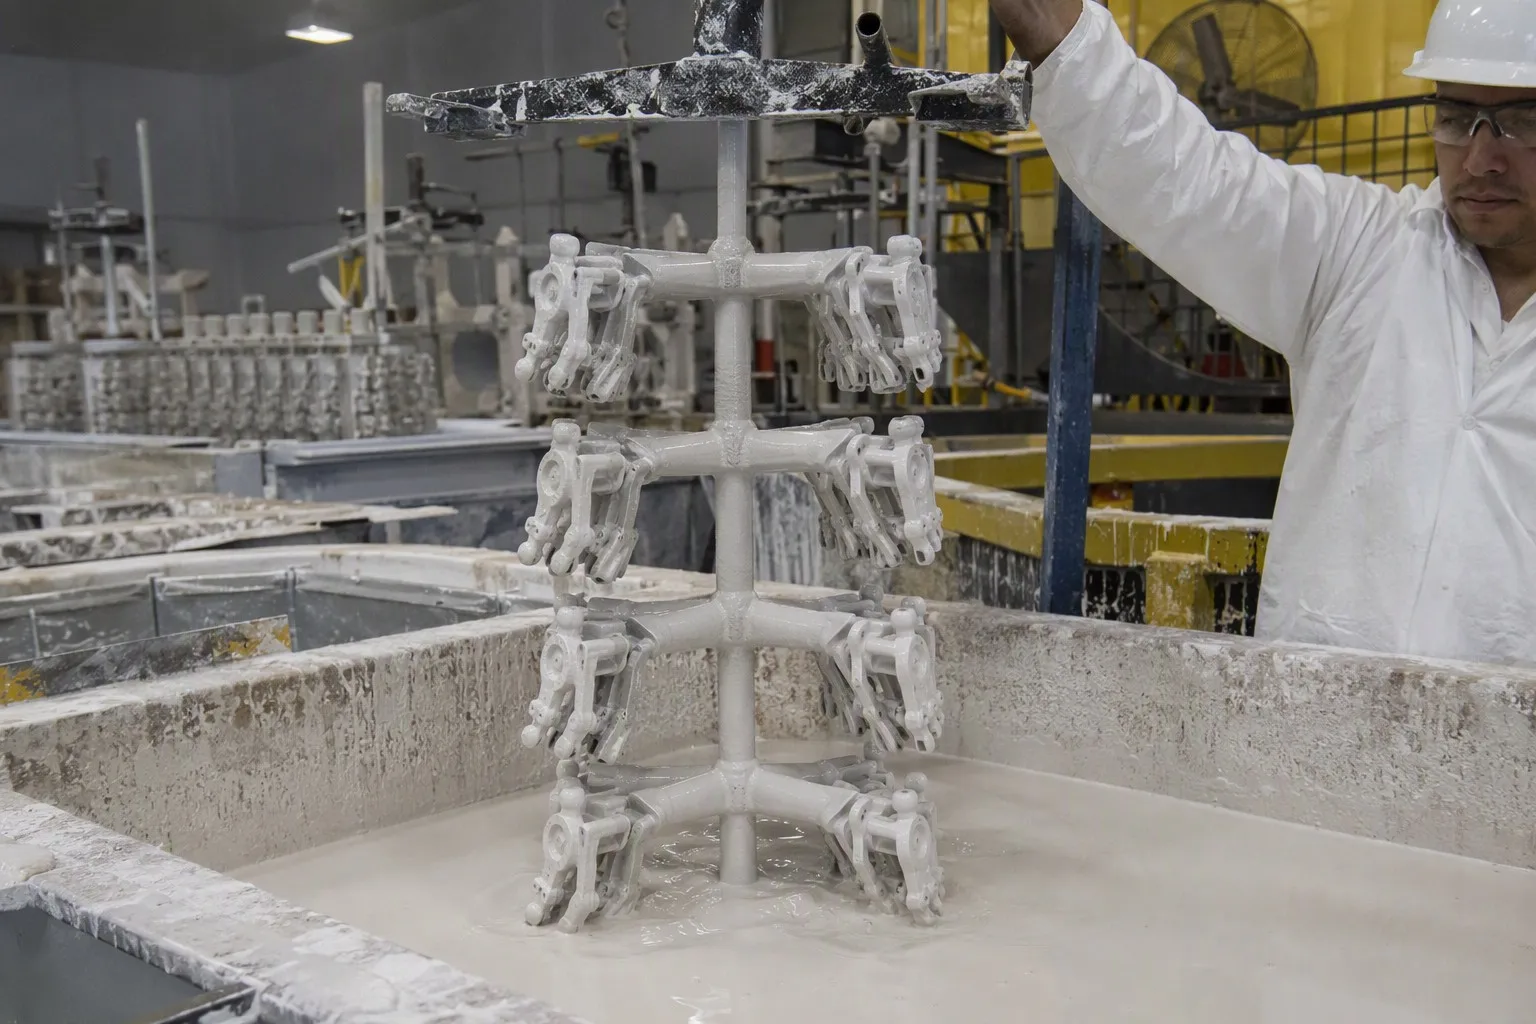
এটি কিভাবে কাজ করে
| STEP |
বর্ণনা |
| ১. মোমের প্যাটার্ন ইনজেকশন |
গলিত মোম একটি ধাতব ছাঁচে ইনজেক্ট করা হয় যাতে অংশটির একটি নির্ভুল প্রতিকৃতি তৈরি হয় |
| ২. প্যাটার্ন সংযোজন |
একাধিক মোমের প্যাটার্নকে একটি কেন্দ্রীয় মোমের রানারে (গাছের সংযোজন) লাগানো হয় |
| ৩. শেল তৈরি |
মোমের গাছটিকে পুনঃপুনঃ সিরামিক স্লারিতে ডুবানো হয় এবং প্রতিরোধী স্টাকো দিয়ে আবৃত করা হয়; প্রতিটি স্তরকে বাতাসে শুকানো হয় (সাধারণত ৬–১০টি স্তর) |
| ৪. মোম অপসারণ |
সিরামিক শেলটিকে (অটোক্লেভ বা ফ্ল্যাশ ফায়ার ব্যবহার করে) উত্তপ্ত করে মোমটি গলিয়ে নামিয়ে আনা হয় |
| ৫. শেল পোড়ানো |
খালি সিরামিক শেলটিকে ৯০০–১,১০০ °C তাপমাত্রায় পোড়ানো হয় যাতে এটি শক্তিশালী হয় এবং মোমের অবশিষ্টাংশ অপসারিত হয় |
| ৬. পূর্ব-উত্তপ্ত করা ও ঢালাই |
গরম শেলটিকে গলিত ধাতু দিয়ে পূর্ণ করা হয় (পাতলা অংশের জন্য প্রায়শই শূন্যস্থান বা কেন্দ্রাপসারক বল ব্যবহার করা হয়) |
| ৭. শীতলীকরণ এবং শেল অপসারণ |
ঠান্ডা হয়ে কঠিন হওয়ার পর, সেরামিক শেলটি ভেঙে ফেলা হয় (যান্ত্রিক কম্পন বা উচ্চ-চাপের জল দ্বারা) |
| ৮. কাটিং অফ এবং সমাপ্তি |
পৃথক ঢালাইগুলি রানার ট্রি থেকে কাটা হয়; গেটগুলি সমতল করে ঘষা হয় |
প্রধান ক্ষমতা
| প্যারামিটার |
সক্ষমতা |
| অংশের আকার |
০.০১ কেজি থেকে প্রায় ১০০ কেজি (বড় আকারের সম্ভব, কিন্তু ক্রমশ অর্থনৈতিকভাবে অব্যবহার্য) |
| দেয়ালের পুরুত্ব (ন্যূনতম) |
১.০–১.৫ মিমি (ইস্পাত); অ্যালুমিনিয়ামের জন্য ০.৫–১.০ মিমি |
| মাত্রাগত সহনশীলতা (আইএসও ৮০৬২) |
সিটি৪–সিটি৭ (সাধারণত প্রতি ২৫ মিমি এ ±০.১৫ মিমি) |
| পৃষ্ঠের অমসৃণতা (Ra) |
১.৬–৬.৩ মাইক্রোমিটার (অকাটা অবস্থায়); ০.৮–৩.২ মাইক্রোমিটার অর্জনযোগ্য |
| ড্রাফ্ট কোণ |
০° (প্যাটার্নটি গলিয়ে ফেলা হয় — ড্রাফট প্রয়োজন হয় না, যদিও ০.৫–১° শেল নির্মাণে সহায়তা করে) |
| সাধারণ লট আকার |
১০০ থেকে ১০০,০০০+ টুকরো |
| টুলিং খরচ |
2,000–১৫,০০০ (মোম ইনজেকশন ডাই) |
| নতুন অংশের জন্য লিড টাইম |
৪–৮ সপ্তাহ (ডাই নির্মাণ + নমুনা যাচাই) |
উপাদানগত সামঞ্জস্য
ইনভেস্টমেন্ট কাস্টিং প্রায় সমস্ত পৌর ধাতব সংকর পরিচালনা করে, বিশেষভাবে নিম্নলিখিতগুলিতে শক্তিশালী:
- স্টেইনলেস স্টিল (৩০৪, ৩১৬, ১৭-৪ পিএইচ, ডুপ্লেক্স, সুপার ডুপ্লেক্স)
- কার্বন ও কম সংকর স্টিল
- নিকেল-ভিত্তিক সুপারঅ্যালয় (ইনকোনেল, হাস্টেলয়) — এয়ারোস্পেস শিল্পের জন্য একটি গুরুত্বপূর্ণ সুবিধা
- কোবাল্ট-ভিত্তিক সংকর (স্টেলাইট)
- এলুমিনিয়াম লৈগ
- তামা-ভিত্তিক সংকর
১.৩ শেল মোল্ড কাস্টিং
শেল মোল্ড কাস্টিং বালু কাস্টিং ও ইনভেস্টমেন্ট কাস্টিং-এর মধ্যবর্তী অবস্থান দখল করে — বালু কাস্টিং-এর চেয়ে উৎকৃষ্ট পৃষ্ঠের সমাপ্তি ও নির্ভুলতা প্রদান করে, কিন্তু ইনভেস্টমেন্ট কাস্টিং-এর চেয়ে কম খরচে, বিশেষত লোহা ও ইস্পাতের উপাদানগুলির মাঝারি থেকে উচ্চ পরিমাণে উৎপাদনের জন্য উপযুক্ত।
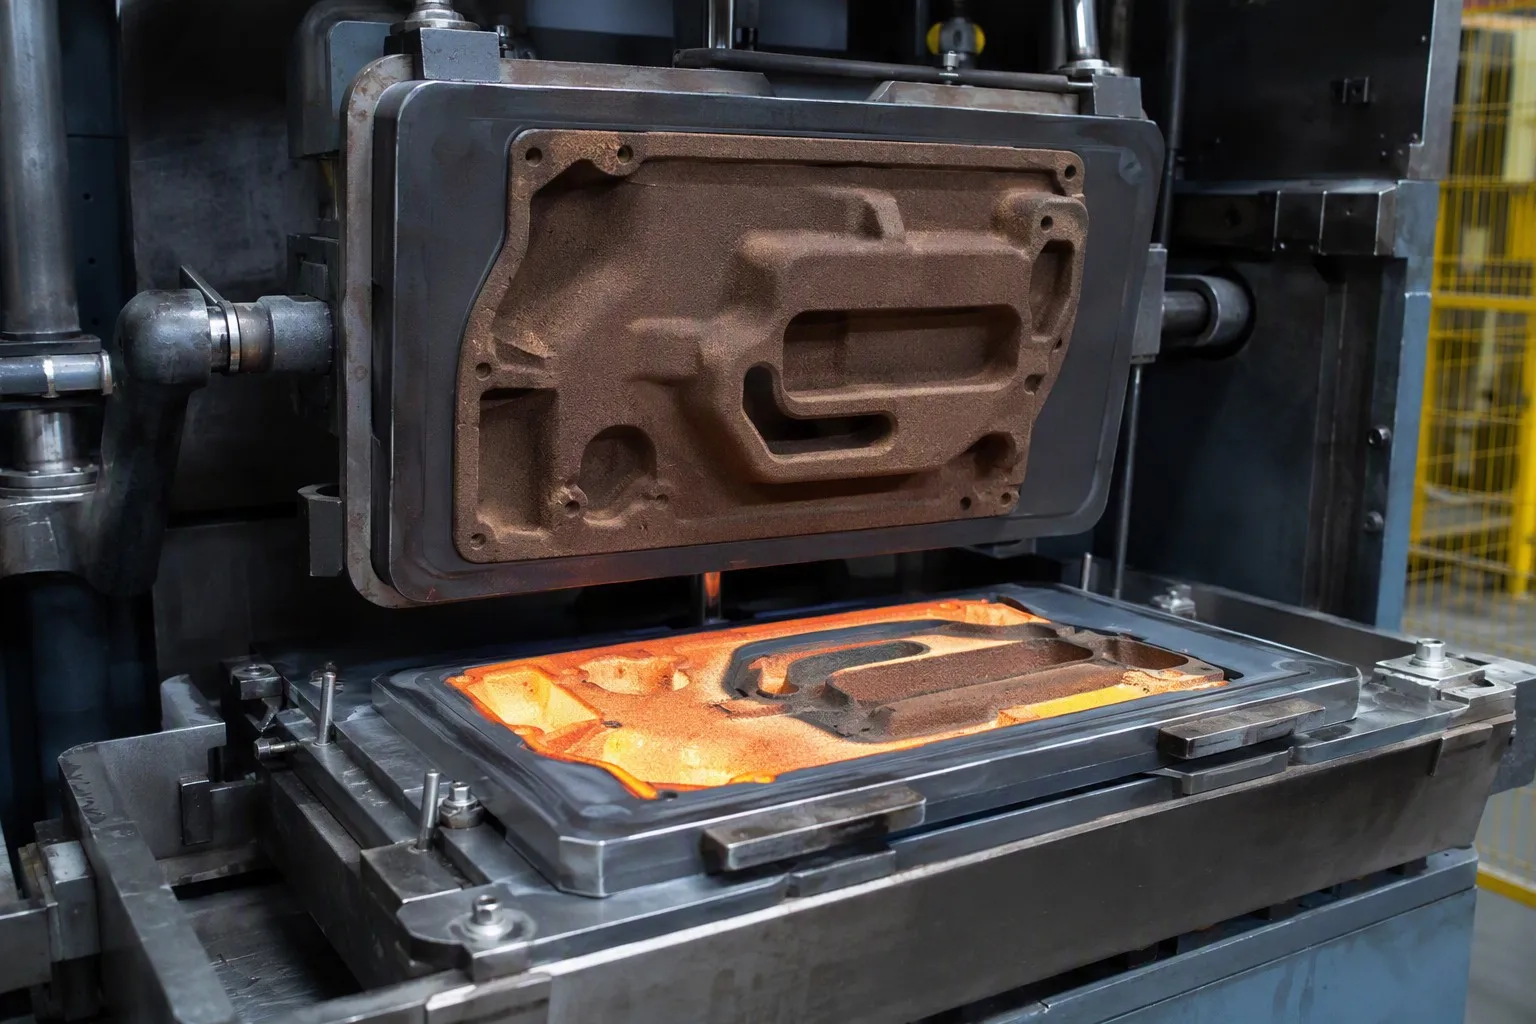
এটি কিভাবে কাজ করে
| STEP |
বর্ণনা |
| ১. প্যাটার্ন হিটিং |
একটি গরম ধাতব প্যাটার্ন (২০০–২৫০ °সে) রেজিন-আবৃত বালু সহ একটি ডাম্প বক্সের উপরে স্থাপন করা হয় |
| ২. শেল গঠন |
ডাম্প বক্সটি উলটানো হয়, যার ফলে বালু গরম প্যাটার্নের উপরে ঝরে পড়ে; রেজিন আংশিকভাবে কিউর হয়ে একটি পাতলা শেল (৬–১৫ মিমি) গঠন করে |
| ৩. শেল কিউরিং |
শেলটিকে আরও গরম করে রেজিন বন্ড সম্পূর্ণরূপে কিউর করা হয় |
| ৪. শেল এজেকশন |
কঠিন হওয়া শেলের অর্ধেক প্যাটার্ন থেকে বের করে আনা হয় |
| ৫. শেল অ্যাসেম্বলি |
দুটি শেল অর্ধেককে আঠা দিয়ে বা ক্ল্যাম্প করে একসঙ্গে জোড়া দেওয়া হয়, এবং প্রয়োজন হলে কোরগুলি সন্নিবেশিত করা হয় |
| ৬. ঢালাই |
শেলগুলি সমর্থনের জন্য আলগা বালু বা শট দিয়ে পিছনে সাপোর্ট করা যেতে পারে; গলিত ধাতু ঢালা হয় |
| ৭. শক্তীকরণ এবং শেল অপসারণ |
শীতলীকরণের পর, পাতলা শেলটি ভেঙে যায় — কোনও শেকআউট বলের প্রয়োজন হয় না |
| ৮. সমাপ্তি |
গেট অপসারণ এবং ন্যূনতম ফেটলিং |
প্রধান ক্ষমতা
| প্যারামিটার |
সক্ষমতা |
| অংশের আকার |
০.১ কেজি থেকে প্রায় ২০০ কেজি |
| দেয়ালের পুরুত্ব (ন্যূনতম) |
৩–৪ মিমি (ইস্টিল); ২.৫–৩.৫ মিমি (আয়রন) |
| মাত্রাগত সহনশীলতা (আইএসও ৮০৬২) |
সিটি৬–সিটি৮ (সাধারণত প্রতি ২৫ মিমি-এ ±০.৩ মিমি) |
| পৃষ্ঠের অমসৃণতা (Ra) |
৩.২–১২.৫ মাইক্রোমিটার (অ্যাস-কাস্ট); ফাইন বালু ব্যবহার করলে ১.৬–৬.৩ মাইক্রোমিটার |
| ড্রাফ্ট কোণ |
০.৫–১.৫° (শেল প্যাটার্ন থেকে স্বচ্ছন্দ্যে উত্তোলনের কারণে বালু ঢালাইয়ের তুলনায় হ্রাস পায়) |
| সাধারণ লট আকার |
৫০০ থেকে ৫০,০০০+ টুকরো |
| টুলিং খরচ |
3,000–২৫,০০০ (ধাতব প্যাটার্ন প্লেট এবং ইজেকশন সিস্টেম সহ) |
| নতুন অংশের জন্য লিড টাইম |
৪–১০ সপ্তাহ |
উপাদানগত সামঞ্জস্য
শেল মোল্ড ঢালাই মূলত লোহা ও ইস্পাতের জন্য ব্যবহৃত হয়:
- গ্রে আয়রন (বিশেষ করে জটিল, পাতলা-দেয়াল বিশিষ্ট ঢালাইয়ের জন্য)
- নমনীয় লোহা
- কার্বন স্টিল
- কম-ধাতুমিশ্রিত ইস্পাত
- স্টেইনলেস স্টিল (কম সাধারণ কিন্তু সম্ভব)
- অ-লৌহ মিশ্র ধাতুর জন্য সীমিত (শেলের স্থিতিশীলতা বজায় রাখতে উচ্চ ঢালাই তাপমাত্রা প্রয়োজন)
অংশ ২: প্রতিযোগিতামূলক তুলনা
২.১ মাত্রিক নির্ভুলতা
| আকৃতি |
শিলা মোল্ডিং |
শেল মোল্ড |
বিনিয়োগ পূর্ণকরণ |
| রৈখিক সহনশীলতা (≤২৫ মিমি) |
±0.5–1.0 মিমি |
±0.25–0.5 মিমি |
±0.10–0.25 mm |
| রৈখিক সহনশীলতা (২৫–১০০ মিমি) |
±১.০–২.০ মিমি |
±০.৪–০.৮ মিমি |
±০.১৫–০.৪০ মিমি |
| রৈখিক সহনশীলতা (১০০–৫০০ মিমি) |
±২.০–৪.০ মিমি |
±০.৮–১.৫ মিমি |
±০.২৫–০.৭৫ মিমি |
| আইএসও ৮০৬২ সহনশীলতা শ্রেণি |
সিটি৮–সিটি১২ |
সিটি৬–সিটি৮ |
সিটি৪–সিটি৭ |
| অর্জনযোগ্য সমতলতা (প্রতি ১০০ মিমি) |
±০.৫–১.৫ মিমি |
±0.2–0.5 মিমি |
±০.১০–০.৩০ মিমি |
নির্বাচনের প্রভাব : যদি আপনার উপাদানটি ঢালাই প্রক্রিয়া নির্বিশেষে যান্ত্রিক সহনশীলতা প্রয়োজন করে, তবে ইনভেস্টমেন্ট কাস্টিং-এর নির্ভুলতার সুবিধা অপ্রাসঙ্গিক হয়ে যায় — আপনি সেক্ষেত্রে সমালোচনামূলক পৃষ্ঠগুলি যান্ত্রিকভাবে প্রক্রিয়া করবেন। তখন সিদ্ধান্তটি অন্যান্য বিষয়ের ওপর নির্ভর করে: অংশের আকার, পরিমাণ এবং মোট খরচ।
২.২ পৃষ্ঠের শেষাবস্থা
| প্রক্রিয়া |
আস-ক্যাস্ট আরা (মাইক্রোমিটার) |
পোস্ট-ব্লাস্ট আরা (মাইক্রোমিটার) |
সর্বোত্তম অর্জনযোগ্য |
| শিলা মোল্ডিং |
12.5–25 |
6.3–12.5 |
৩.২ (জিরকন-মুখী বালু সহ) |
| শেল মোল্ড |
6.3–12.5 |
3.2–6.3 |
১.৬ (ফাইন রেজিন-কোটেড বালু সহ) |
| বিনিয়োগ পূর্ণকরণ |
3.2–6.3 |
1.6–3.2 |
0.8 |
নির্বাচনের প্রভাব কার্যকরী পৃষ্ঠগুলির জন্য যা কাস্ট অবস্থায় থাকে (যেমন: তরল পথ, অ-সিলিং মুখ, বাহ্যিক সৌন্দর্যবর্ধক পৃষ্ঠ), ইনভেস্টমেন্ট কাস্টিং-এর মসৃণ ফিনিশ দ্বারা দ্বিতীয় ফিনিশিং অপারেশনের প্রয়োজন উচ্ছেদ করা যেতে পারে। যেসব পৃষ্ঠ অবশ্যই মেশিনিং করা হবে, সেগুলির ক্ষেত্রে কাস্ট অবস্থায় পৃষ্ঠের ফিনিশ প্রায় অপ্রাসঙ্গিক।
২.৩ পার্টের আকার ও ওজন ক্ষমতা
| প্রক্রিয়া |
সাধারণ পরিসর |
ব্যবহারিক সর্বোচ্চ |
সীমাবদ্ধকারী ফ্যাক্টর |
| শিলা মোল্ডিং |
৫–৫,০০০ কেজি |
১০০,০০০+ কেজি |
গলন ক্ষমতা; ক্রেন ক্ষমতা; মোল্ড হ্যান্ডলিং |
| শেল মোল্ড |
০.৫–১০০ কেজি |
প্রায় ২০০ কেজি |
সমাবেশ ও ঢালাইয়ের সময় শেল হ্যান্ডলিংয়ের জন্য প্রয়োজনীয় বল |
| বিনিয়োগ পূর্ণকরণ |
০.০৫–২৫ কেজি |
প্রায় ১০০ কেজি |
ঢালাইয়ের সময় শেলের গঠনগত স্থায়িত্ব; মোমের প্যাটার্নের বিকৃতি |
নির্বাচনের প্রভাব ১০০ কেজির উপরে ওজনের অংশগুলির জন্য এই তিনটি প্রক্রিয়ার মধ্যে শুধুমাত্র বালি ঢালাইয়ের ব্যবহার সম্ভব। ২০০ কেজির উপরে ওজনের অংশগুলির জন্য শেল মডেল ঢালাইও অপ্র্যাকটিক্যাল হয়ে ওঠে। বড় স্ল্যাগ পট (৫–২৫ টন), ভারী ভাল্ভ বডি (>৫০০ কেজি) এবং খনন সরঞ্জামের উপাদানগুলি শুধুমাত্র বালি ঢালাইয়ের মাধ্যমে তৈরি করা হয়।
২.৪ উৎপাদন পরিমাণের অর্থনৈতিকতা
| প্রক্রিয়া |
অর্থনৈতিক ন্যূনতম |
অর্থনৈতিক অপটিমাম |
ইউনিট খরচের প্রবণতা |
| শিলা মোল্ডিং |
১টি |
১০–১,০০০ টি |
খরচ পরিমাণের সাথে মাঝারি হারে কমে; টুলিং অ্যামোর্টাইজেশন একটি ছোট উপাদান |
| শেল মোল্ড |
৫০০ টুকরা |
১,০০০–২০,০০০ টুকরো |
খরচ পরিমাণের সাথে উল্লেখযোগ্যভাবে কমে; টুলিং অ্যামোর্টাইজেশন গুরুত্বপূর্ণ |
| বিনিয়োগ পূর্ণকরণ |
100 পিস |
১,০০০–৫০,০০০+ টুকরো |
খরচ পরিমাণের সাথে তীব্রভাবে কমে; উচ্চ টুলিং খরচ অবশ্যই অ্যামোর্টাইজ করতে হবে |
পরিমাণ ক্রসওভার প্রায় ১০০ টুকরোর নিচে পরিমাণের জন্য, স্যান্ড কাস্টিং প্রায়শই সবচেয়ে কম খরচের বিকল্প হয়, কারণ এটি ইনভেস্টমেন্ট বা শেল মোল্ড কাস্টিং-এর টুলিং বিনিয়োগ এড়ায়। ১০০–৫০০ টুকরোর মধ্যে, শেল মোল্ড ও ইনভেস্টমেন্ট কাস্টিং প্রতিযোগিতামূলক হয়ে ওঠে যদি উন্নত নির্ভুলতা মেশিনিং খরচ কমায়। প্রায় ১,০০০ টুকরোর উপরে, প্রায় ২৫ কেজির নিচে ওজনের অংশগুলির জন্য ইনভেস্টমেন্ট কাস্টিং প্রায়শই মোট খরচ (কাস্টিং + মেশিনিং) সবচেয়ে কম অর্জন করে।
২.৫ টুলিং খরচ এবং লিড টাইম
| প্রক্রিয়া |
প্যাটার্ন/টুলিং উপাদান |
টুলিং খরচের পরিসর |
টুলিং আয়ু (সাধারণ) |
নতুন পার্টের লিড টাইম |
| বালি ঢালাই — কাঠের প্যাটার্ন |
কাঠ (কঠিন কাঠ, মহোগানি, প্যাটার্ন-গ্রেড প্লাইউড) |
500–5,000 |
৫০–৫০০টি ঢালাই |
2-3 সপ্তাহ |
| বালি ঢালাই — অ্যালুমিনিয়াম প্যাটার্ন |
অ্যালুমিনিয়াম (ঢালাই বা মেশিন করা) |
3,000–20,000 |
৫,০০০–৫০,০০০টি ঢালাই |
৩–৬ সপ্তাহ |
| শেল মোল্ড — ধাতব প্যাটার্ন |
ঢালাই লোহা বা ইস্পাত প্যাটার্ন প্লেট |
3,000–25,000 |
১০,০০০–১০০,০০০টি শেল |
4–8 সপ্তাহ |
| বিনিয়োগ ঢালাই — মোমের ছাঁচ |
অ্যালুমিনিয়াম অথবা ইস্পাত (যন্ত্রচালিত কাটাই) |
2,000–15,000 |
১০,০০০–১,০০,০০০+ বার |
4–8 সপ্তাহ |
২.৬ ডিজাইন জটিলতা
| ডিজাইন বৈশিষ্ট্য |
শিলা মোল্ডিং |
শেল মোল্ড |
বিনিয়োগ পূর্ণকরণ |
| অভ্যন্তরীণ কোষ |
কোর প্রয়োজন — খরচ বাড়ায়, জটিলতা সীমিত করে |
কোর প্রয়োজন; ভালো কোর মুদ্রণ নির্ভুলতা |
সিরামিক কোর অথবা দ্রবণীয় কোর — চমৎকার ক্ষমতা |
| থিন ওয়ালস |
≥৪–৬ মিমি |
≥৩–৪ মিমি |
≥১.০–১.৫ মিমি — এখন পর্যন্ত সেরা |
| ধারালো কোণগুলি |
ন্যূনতম ব্যাসার্ধ ≥২–৩ মিমি |
ন্যূনতম ব্যাসার্ধ ≥১–২ মিমি |
ন্যূনতম ব্যাসার্ধ ≥০.২৫–০.৫ মিমি |
| আন্ডারকাট |
শিথিল টুকরো বা কোর প্রয়োজন |
শিথিল টুকরো সম্ভব, কিন্তু ব্যয়বহুল |
ভাঙা যাওয়া বা দ্রবণীয় কোর দ্বারা গঠন করা যায় |
| ড্রাফট শূন্য |
সম্ভব নয় |
সম্ভব নয় |
সম্ভব — প্যাটার্নটি গলিয়ে ফেলা হয় |
| অক্ষর / লোগো |
উত্থিত বা অবতল; ন্যূনতম ২ মিমি উচ্চতা |
উচ্চ বা অভ্যন্তরীণ; সর্বনিম্ন 1 মিমি উচ্চতা |
চমৎকার সূক্ষ্ম বিবরণ, সর্বনিম্ন ~ 0.3 মিমি উচ্চতা |
| প্রায়-নেট-শেপ ক্ষমতা |
মাঝারি মেশিনের অনুমতি প্রয়োজন |
ভাল হ্রাসকৃত মেশিনিং ভাতা |
চমৎকার ন্যূনতম মেশিনিং ভাতা; কিছু পৃষ্ঠতল কাস্ট হিসাবে ব্যবহার করা যেতে পারে |
পার্ট ৩ঃ স্কেনারি অনুযায়ী খরচ তুলনা
একটি ঢালাই প্রক্রিয়া প্রকৃত খরচ প্রতি কিলোগ্রাম ঢালাই মূল্য নয় এটি আপনার ডকে বিতরণ করা সমাপ্ত, পরিদর্শন অংশের মোট খরচ। এর মধ্যে রয়েছে মডেলের মূল্য হ্রাস, কাস্টিং খরচ, মেশিনিং খরচ এবং স্ক্র্যাপ/রিওয়ার্ক খরচ।
দৃশ্যকল্প বিশ্লেষণঃ ৫ কেজি ইস্পাত ভালভের দেহ, ১,০০০ ইউনিট/বছর
| খরচের উপাদান |
শিলা মোল্ডিং |
শেল মোল্ড |
বিনিয়োগ পূর্ণকরণ |
| মডেল/ডাই খরচ (তিন বছরের মধ্যে বন্ধ) |
১,৮০০ (অ্যালুমিনিয়াম প্যাটার্ন) ÷ ৩,০০০= ০.৬০/ইউনিট |
12,000÷3,000=৪.০০/ইউনিট |
10,000÷3,000=৩.৩৩/ইউনিট |
| একক মূল্য |
15.00(৩.০০/কেজি) |
22.00(৪.৪০/কেজি উচ্চ শক্তি এবং রজন খরচ) |
28.00(৫.৬০/কেজি শ্রম ও সিরামিকের খরচ বেশি) |
| মেশিনিং খরচ (প্রাক্কলিত) |
৩৫ ডলার (৩ টি সেটআপ; বড় ভাতা) |
$25.00 (2টি সেটআপ; হ্রাসকৃত ভাতা) |
$15.00 (12 সেটআপ; প্রায় নেট আকৃতি) |
| টুলিংয়ের একক মূল্য হ্রাস |
$0.60 |
$4.00 |
$3.33 |
| মোট ইউনিট খরচ (১০০০ ইউনিট) |
$50.60 |
$51.00 |
$46.33 |
বছরে ১,০০০ ইউনিট বিনিয়োগ কাস্টিং সর্বোচ্চ কাস্টিং মূল্য সত্ত্বেও সর্বনিম্ন মোট ব্যয় অর্জন করে কারণ প্রায় নেট-আকৃতির কাস্টিং মেশিনিং ব্যয়কে নাটকীয়ভাবে হ্রাস করে। এটি ব্যাখ্যা করে যে কেন শুধুমাত্র কিলোগ্রাম প্রতি দামের তুলনা করা বিভ্রান্তিকর।
দৃশ্যকল্প বিশ্লেষণঃ ৫০০ কেজি ইস্পাত স্লাগ পাত্র, ১০ ইউনিট/বছর
| খরচের উপাদান |
শিলা মোল্ডিং |
শেল মোল্ড |
বিনিয়োগ পূর্ণকরণ |
| সম্ভাব্যতা |
সম্ভব এবং মানক |
সম্ভব নয় (আকার শেল ছাঁচ ক্ষমতা অতিক্রম করে) |
সম্ভব নয় (আকার বিনিয়োগ ঢালাই ক্ষমতা অতিক্রম করে) |
| মডেল খরচ |
৫০০০ ডলার (কাঠ) |
— |
— |
| একক মূল্য |
2,500(৫.০০/কেজি) |
— |
— |
| যন্ত্র প্রক্রিয়াকরণ খরচ |
$1,200 (অনুভূমিক ড্রিল মিল) |
— |
— |
| মোট ইউনিট খরচ |
$4,200(প্যাটার্ন অ্যামোরিটেশন সহ) |
N/a |
N/a |
বড়, কম ভলিউম কাস্টিংয়ের জন্য, বালি কাস্টিং তিনটি মধ্যে একমাত্র কার্যকর প্রক্রিয়া। এজন্যই ভারী শিল্প উপাদান স্ল্যাগ পাত্র, মিল হাউজিং, বড় পাম্পের হাউজিং, টারবাইন উপাদান শুধুমাত্র বালির মধ্যে ঢালাই করা হয়।
৪র্থ অংশ: সিদ্ধান্ত গ্রহণের কাঠামো
কখন বালির ছাঁচ ফেলা উচিত
বালি ঢালাই ডিফল্ট পছন্দ যখনঃ
-
অংশের ওজন ~ ১০০ কেজি অতিক্রম করে শেল মোল্ড এবং ইনভেস্টমেন্ট কাস্টিংয়ের জন্য ব্যবহারিক উপরের সীমা
-
উৎপাদন পরিমাণ কম (১–১০০ টি) — বিকল্প প্রক্রিয়াগুলির সাঁচ বিনিয়োগ এড়ায়
-
অত্যন্ত বৃহৎ অংশের পুরুত্ব প্রয়োজন — বালি সাঁচ ৫০০ মিমি-এর বেশি পুরুত্ব সম্ভালন করতে পারে
-
বিভিন্ন উপাদানের একটি বিস্তৃত পরিসর বিভিন্ন অংশের জন্য প্রয়োজন — বালি ঢালাই প্রায় যেকোনো ঢালাইযোগ্য মিশ্র ধাতুকে গ্রহণ করে
-
সাঁচ বাজেট সীমিত — কাঠের প্যাটার্ন সবচেয়ে কম খরচের প্রবেশ বিন্দু
-
উন্নয়নের সময় ডিজাইন পরিবর্তনগুলি সম্ভবত ঘটবে — কাঠের প্যাটার্ন পরিবর্তন করা যায়; ধাতব সাঁচ পরিবর্তন করা যায় না
-
অধিকাংশ পৃষ্ঠেই যান্ত্রিক কাজ প্রয়োজন হয় — বিকল্প প্রক্রিয়াগুলির নির্ভুলতা সুবিধা কোনো মূল্য যোগ করে না
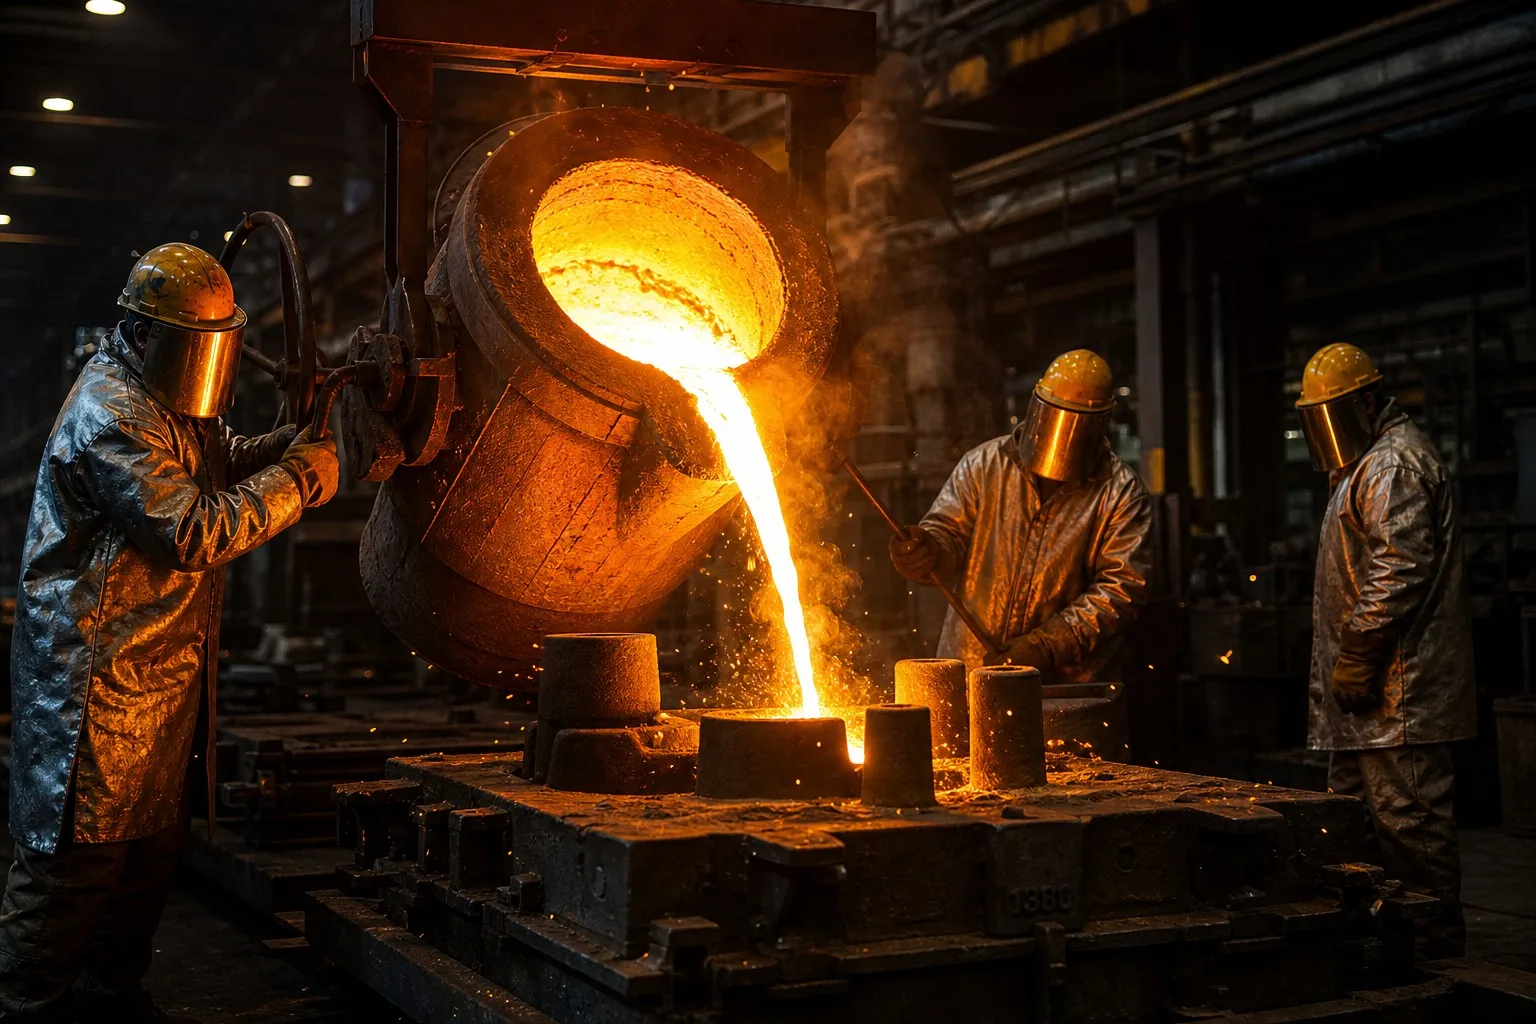
দান্দং শহরের পেংশিন মেশিনারি কোম্পানি লিমিটেড বৃহৎ বালু ঢালাইয়ের উপর তার খ্যাতি গড়ে তুলেছে — গলিত ধাতুর পাত্র, ভারী ভালভ বডি এবং খনন সরঞ্জামের উপাদান যা ২৫ টন পর্যন্ত হতে পারে — যা ৬৫ বছরের অধিক সময় ধরে ভারী বিভাগের ঢালাইয়ের বিশেষজ্ঞতা এবং ৮০,০০০ বর্গমিটার উৎপাদন সুবিধার উপর নির্ভর করে।
কখন ইনভেস্টমেন্ট কাস্টিং নির্বাচন করবেন
ইনভেস্টমেন্ট কাস্টিং তখন সর্বোত্তম হয় যখন:
-
অংশের ওজন প্রায় ২৫ কিলোগ্রামের কম এবং জটিলতা উচ্চ হয়
-
নিয়ার-নেট-শেপ মূল্যবান — কম মেশিনিং খরচ উচ্চ ঢালাই মূল্যকে ক্ষতিপূরণ দেয়
-
উৎপাদন পরিমাণ প্রায় ৫০০ টি/বছরের বেশি হয় — টুলিংয়ের বিনিয়োগ যৌক্তিক হয়
-
৩ মিমি-এর কম পাতলা দেয়াল প্রয়োজন — বালি বা শেল মোল্ডে এটি অর্জন করা সম্ভব নয়
-
স্টেইনলেস স্টিল, নিকেল অ্যালয় বা কোবাল্ট অ্যালয় নির্দিষ্ট করা হয়েছে — ইনভেস্টমেন্ট কাস্টিং এগুলোকে চমৎকার পৃষ্ঠ গুণগত মানের সাথে প্রক্রিয়া করে
-
ড্রাফ্ট শূন্য প্রয়োজন কার্যকরী পৃষ্ঠে — ড্রাফ্ট-জনিত মেশিনিং এড়ায়
-
সূক্ষ্ম পৃষ্ঠ বিবরণ (অক্ষর, লোগো, পার্ট নম্বর) আস-কাস্ট অবস্থায় প্রয়োজন
শেল মোল্ড কাস্টিং কখন নির্বাচন করবেন
শেল মোল্ড কাস্টিং মধ্যবর্তী অবস্থান দখল করে এবং নিম্নলিখিত ক্ষেত্রে অপ্টিমাল হয়:
-
পার্টের ওজন ১–১০০ কেজি — শেল মোল্ডের সুবিধাজনক এলাকার মধ্যে
-
আয়রন কাস্টিংস (গ্রে বা ডাকটাইল) মাঝারি জটিলতা সহ
-
উৎপাদন পরিমাণ ১,০০০–২০,০০০ টুকরো/বছর — যেখানে স্যান্ড কাস্টিংয়ের উচ্চতর মেশিনিং খরচ উল্লেখযোগ্য হয়ে ওঠে, কিন্তু ইনভেস্টমেন্ট কাস্টিং অতিরিক্ত নির্দিষ্ট হয়
-
স্যান্ড কাস্টিংয়ের চেয়ে উন্নত পৃষ্ঠ সমাপ্তি প্রয়োজন কিন্তু ইনভেস্টমেন্ট কাস্টিংয়ের নির্ভুলতা প্রয়োজন হয় না
-
স্যান্ড কাস্টিংয়ের চেয়ে দ্রুততর সাইকেল সময় মূল্যবান — শেল মোল্ডের সাইকেল সময় ছোট, কারণ শেল দ্রুত শক্ত হয়
-
জটিল, পাতলা দেয়ালযুক্ত লোহার কাস্টিং — শেল মোল্ডের পাতলা শেল স্যান্ডের চেয়ে দ্রুত ঠান্ডা হয়, যা একটি সূক্ষ্ম কাঠামো তৈরি করে
অংশ ৫: হাইব্রিড এবং উদীয়মান পদ্ধতি
প্রক্রিয়াগুলিকে দ্বিতীয় মেশিনিংয়ের সঙ্গে একত্রিত করা
ব্যবহারে, ঢালাই প্রক্রিয়া নির্বাচন মেশিনিং কৌশল থেকে আলাদা করা যায় না। একটি বালু ঢালাই যেখানে কঠোর CNC মেশিনিং প্রয়োগ করা হয়, তা হালকা মেশিনিং সহ ইনভেস্টমেন্ট ঢালাইয়ের মতো চূড়ান্ত অংশের নির্ভুলতা প্রদান করতে পারে — মাঝারি থেকে বড় আকারের অংশগুলির জন্য মোট খরচ কম করে।
এটি দানদং শহর পেন্গসিন মেশিনারি কোং, লিমিটেড , একীভূত ঢালাই থেকে মেশিন-শপ কাজের প্রবাহ এই অপ্টিমাইজেশনকে সক্ষম করে: প্যাটার্ন ডিজাইনে মেশিনিং ডেটাম কৌশল বিবেচনা করা হয়; ঢালাই সিমুলেশন অতিরিক্ত মেশিনিং অনুমতি কোথায় প্রয়োজন তা পূর্বাভাস দেয়; এবং CNC প্রোগ্রামিং দল মেশিনিং অপারেশনগুলি ডিজাইন করে যা ঢালাই প্রক্রিয়ার পরিবর্তনশীলতা সত্ত্বেও পরিবর্তনশীল ঢালাই অনুমতি দক্ষতার সঙ্গে অপসারণ করে এবং নির্ভুল সহনশীলতা অর্জন করে।
৩ডি প্রিন্টেড বালু ছাঁচ এবং কোর
বালু ঢালাইয়ে একটি রূপান্তরকারী উন্নতি: বাইন্ডার জেটিং ৩ডি প্রিন্টারগুলি এখন সিএডি ডেটা থেকে সরাসরি বালু ছাঁচ এবং কোর তৈরি করতে পারে — যার ফলে প্যাটার্নটি সম্পূর্ণরূপে অপসারণ করা যায়। এটি নিম্নলিখিত ক্ষেত্রগুলিতে বিপ্লব ঘটাচ্ছে:
-
প্রোটোটাইপ এবং একক ঢালাই : নেতৃত্ব সময় সপ্তাহ থেকে দিনে কমে গেছে; প্যাটার্নের খরচ সম্পূর্ণ অপসারিত
-
জটিল অভ্যন্তরীণ জ্যামিতি : ঐতিহ্যবাহী কোর বক্স দিয়ে যা তৈরি করা সম্ভব নয়, সেই অভ্যন্তরীণ পথগুলি সহ কোর মুদ্রণ করা যায়
-
ডিজাইন পুনরাবৃত্তি : যন্ত্রপাতি পরিবর্তন ছাড়াই নির্মাণের মধ্যে ছাঁচের জ্যামিতি পরিবর্তন করা যায়
৩ডি মুদ্রিত বালু ছাঁচগুলি এখনও প্রায় ৫০টির বেশি উৎপাদন পরিমাণের জন্য ঐতিহ্যবাহী প্যাটার্নের তুলনায় একক খরচে প্রতিযোগিতামূলক নয়, কিন্তু কম পরিমাণের উচ্চ-জটিলতার ঢালাইয়ের জন্য এগুলি ইতিমধ্যে খরচ-প্রতিযোগিতামূলক এবং উল্লেখযোগ্যভাবে দ্রুত।
অংশ ৬: আরএফকিউ চেকলিস্ট — আপনার ফাউন্ড্রিকে কী বলবেন
সঠিক প্রক্রিয়া সুপারিশ — এবং তুলনামূলক উদ্ধৃতি — পেতে, আপনার আরএফকিউতে নিম্নলিখিত থাকা আবশ্যিক:
| তথ্য |
কেন এটা ব্যাপার |
| ২ডি অঙ্কন + ৩ডি সিএডি মডেল |
সঠিক ওজন অনুমান, পার্টিং লাইন বিশ্লেষণ এবং মেশিনিং কৌশল সক্রিয় করে |
|
ম্যাটেরিয়াল প্রকাশ (ASTM/EN গ্রেড) |
ঢালাই তাপমাত্রা, সংকোচন অনুমতি এবং প্রক্রিয়া সামঞ্জস্যতা নির্ধারণ করে |
| বার্ষিক পরিমাণ এবং অর্ডার ফ্রিক uয়েন্সি |
প্যাটার্ন উপাদান নির্বাচনকে প্রভাবিত করে (কাঠ বনাম অ্যালুমিনিয়াম বনাম মেটাল ডাই) |
| প্রয়োজনীয় সহনশীলতা এবং গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি |
নিয়ার-নেট-শেপ (ইনভেস্টমেন্ট কাস্টিং) নাকি পোস্ট-কাস্ট মেশিনিং উপযুক্ত পদ্ধতি কিনা তা চিহ্নিত করে |
| অ্যাস-কাস্ট পৃষ্ঠের পৃষ্ঠ ফিনিশ প্রয়োজনীয়তা |
বালি ঢালাই ফেসিং স্যান্ড সহ, শেল মোল্ড নাকি ইনভেস্টমেন্ট কাস্টিং প্রয়োজন কিনা তা নির্ধারণ করে |
| NDE এবং পরীক্ষা প্রয়োজনীয়তা |
প্রক্রিয়া নিয়ন্ত্রণ এবং ডকুমেন্টেশনের প্রয়োজনীয়তাকে প্রভাবিত করে |
| আবেদনের প্রেক্ষাপট |
সার্ভিস তাপমাত্রা, চাপ, পরিবেশ এবং লোডিং ফাউন্ড্রি ইঞ্জিনিয়ারের প্রক্রিয়া সুপারিশগুলিকে তথ্য প্রদান করে |
একটি পেশাদার ফাউন্ড্রি শুধুমাত্র আপনার ড্রয়িংয়ের উদ্ধৃতি দেবে না—তারা একটি উৎপাদন পদ্ধতির সুপারিশ করবে। যদি সরবরাহকারী কোনো প্রক্রিয়া সুপারিশ না করে অথবা কোনো গাইডেন্স ছাড়াই তিনটি প্রক্রিয়ার উদ্ধৃতি দেওয়ার প্রস্তাব দেয়, তবে তারা প্রকৌশল মূল্য যোগ করছে না।
উপসংহার: নির্বাচন ম্যাট্রিক্স
| মান |
শিলা মোল্ডিং |
শেল মোল্ড |
বিনিয়োগ পূর্ণকরণ |
| অংশের আকারের ক্ষমতা |
✅ অসীম |
⚠️ সর্বোচ্চ ২০০ কেজি |
⚠️ সর্বোচ্চ ১০০ কেজি |
| কম পরিমাণ (১–১০০ টি) |
✅ সেরা |
❌ অর্থনৈতিকভাবে অবাস্তব |
❌ অর্থনৈতিকভাবে অবাস্তব |
| বেশি পরিমাণ (>১,০০০ টি) |
⚠️ উচ্চতর মেশিনিং খরচ |
✅ ভালো |
✅ ছোট অংশগুলির জন্য সর্বোত্তম |
| মাত্রাগত নির্ভুলতা |
⚠️ CT8–CT12 |
✅ CT6–CT8 |
✅ CT4–CT7 |
| পৃষ্ঠের শেষ পৃষ্ঠ (যেমন-খাঁটো) |
⚠️ Ra 6.3–25 |
✅ Ra 3.2–12.5 |
✅ Ra 1.6–6.3 |
| পাতলা দেয়াল (<৩ মিমি) |
❌ সম্ভব নয় |
⚠️ সীমান্ত |
✅ সেরা |
| ড্রাফট শূন্য |
❌ সম্ভব নয় |
❌ সম্ভব নয় |
✅ সম্ভব |
| টুলিং খরচ |
✅ সর্বনিম্ন |
মধ্যম |
⚠️ মাঝারি-উচ্চ |
| উপাদান পরিসীমা |
✅ সর্বাধিক বিস্তৃত |
⚠️ লোহা/ইস্পাত-কেন্দ্রিক |
✅ অত্যন্ত বিস্তৃত (সুপারঅ্যালয়সহ) |
| বৃহৎ অংশ (>১০০ মিমি) |
✅ সেরা |
❌ শীতলীকরণ নিয়ন্ত্রণের সমস্যা |
❌ শেলের অখণ্ডতা ঝুঁকি |
| উন্নয়নের সময় ডিজাইন পুনরাবৃত্তি |
✅ সহজ (প্যাটার্ন পরিবর্তন করুন) |
❌ কঠিন (নতুন টুলিং) |
❌ কঠিন (নতুন ডাই) |
লেজেন্ড : ✅ শক্তিশালী প্রার্থী; ⚠️ শর্তসাপেক্ষে গ্রহণযোগ্য; ❌ সুপারিশ করা হয় না
"সেরা" ঢালাই প্রক্রিয়া বিমূর্তভাবে অস্তিত্বে নেই — এটি সবসময় সেই প্রক্রিয়া যা নির্দিষ্ট অংশের জ্যামিতি, উপাদান এবং উৎপাদন পরিমাণের জন্য প্রয়োজনীয় মান সবচেয়ে কম মোট খরচে সরবরাহ করে। এই গাইডে প্রদত্ত কাঠামোবদ্ধ তুলনা সেই নির্ধারণের জন্য কাঠামো প্রদান করে।
আপনার উপাদানের জন্য কোন ঢালাই প্রক্রিয়াটি সঠিক তা নিশ্চিত নন? দানদং সিটি পেংজিন মেশিনারি কো., লিমিটেড আমাদের ৮০,০০০ বর্গমিটার সুবিশাল সুবিধায় বালি ঢালাই, শেল মোল্ড ঢালাই এবং ইনভেস্টমেন্ট ঢালাই প্রদান করে, যার সঙ্গে সমন্বিত সিএনসি মেশিনিং রয়েছে। আমাদের প্রকৌশলী দল আপনার আঁকা দেখে নিয়ে সর্বোত্তম উৎপাদন পদ্ধতি সুপারিশ করবে — আলোচনা শুরু করতে আমাদের সাথে যোগাযোগ করুন।

 EN

 হট নিউজ

