
 EN
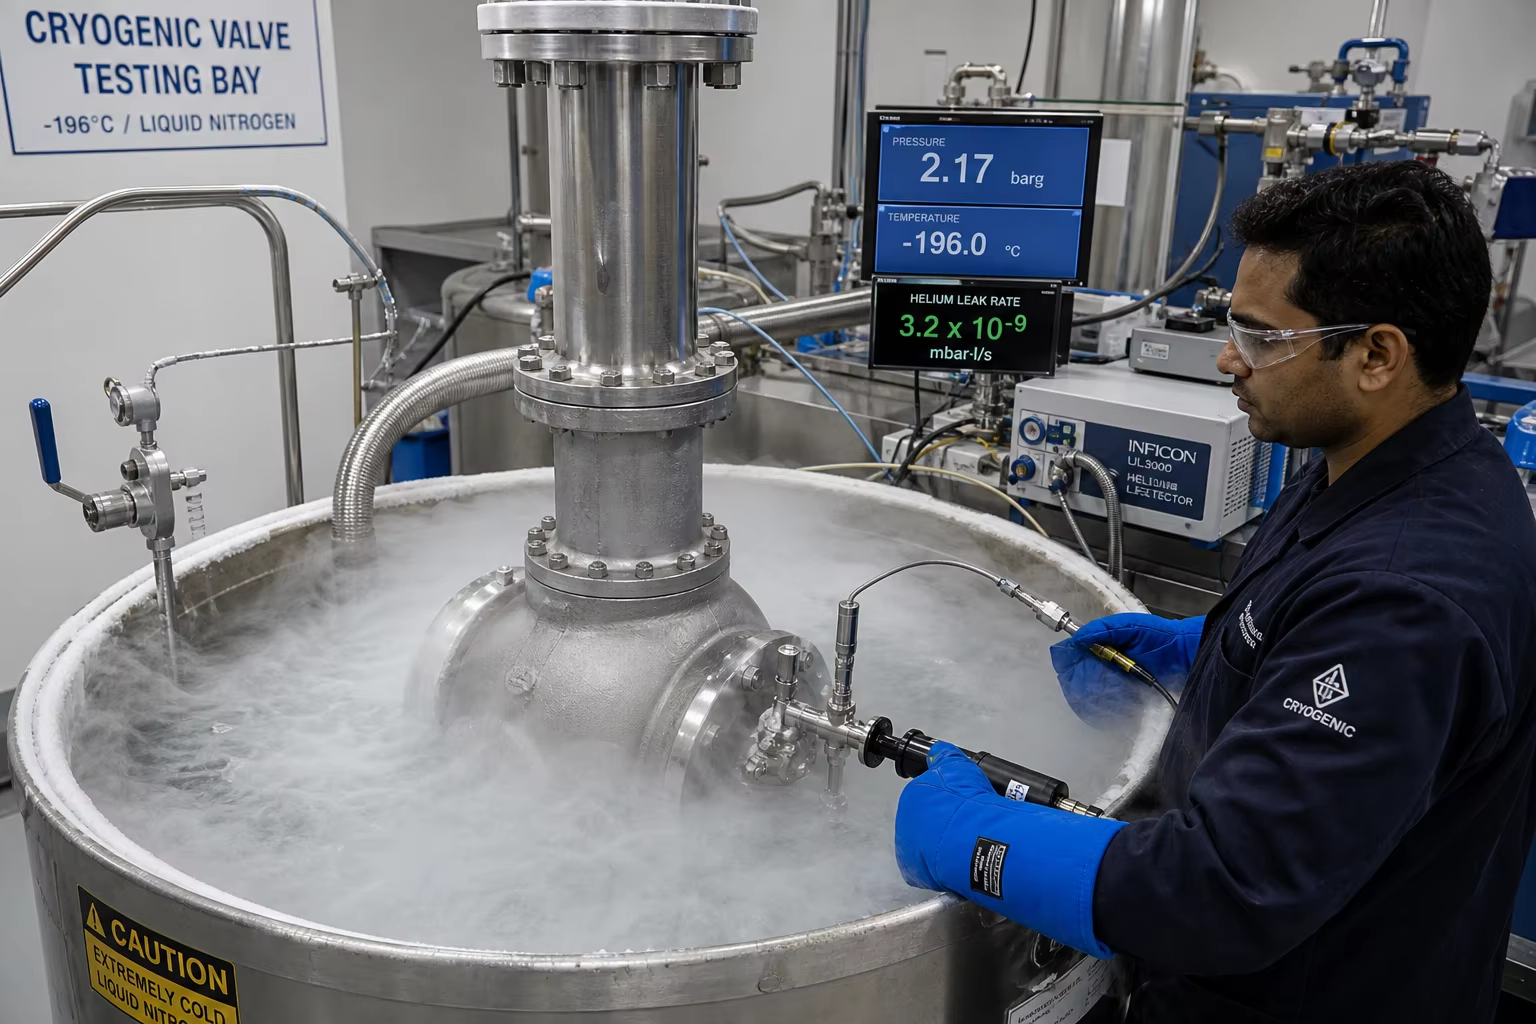
Meta Description : Guide technique complet sur les corps de valves cryogéniques et les pièces moulées pour canalisations de GNL. Découvrez les aciers inoxydables ASTM A351 CF8M/CF3M avec teneur en ferrite delta limitée à 2–5 %, les aciers faiblement allés au nickel (3,5 %) pour basses températures (ASTM A352 LC3), la conception DFM à bride allongée, les essais de résilience Charpy dans l’azote liquide à −196 °C, ainsi que la vérification des fuites à l’hélium selon la norme BS 6364.
Dans les terminaux de liquéfaction de gaz naturel liquéfié (GNL), les transporteurs maritimes cryogéniques, les installations de regazéification de GNL et les infrastructures de stockage d’azote liquide / oxygène liquide / hydrogène liquide, les vannes de régulation de débit fonctionnent à des températures extrêmement basses :
- Le gaz naturel liquéfié (GNL) : ()
- Éthylène liquide : ()
- Oxygène liquide / Argon :
- Azote liquide (LN2) : ()
Dans ces régimes cryogéniques sévères, les aciers au carbone et alliés conventionnels subissent une transition catastrophique ductile-fragile (DBTT) , perdant toute ténacité aux chocs et se fragmentant comme du verre sous de faibles chocs de pression. En outre, la contraction thermique différentielle sévère provoque une déformation du siège, le blocage de la tige de vanne et des émissions dangereuses de gaz volatils fugitifs.
Résister pendant des décennies en service cryogénique exige une métallurgie de fonderie spécialisée : la coulée D’aciers inoxydables austénitiques (ASTM A351 CF8M, CF3M, CF8, CF3) avec une restriction stricte de la ferrite delta ( ) afin d’éliminer les chemins de clivage fragiles à basse température, en déployant Capot rallongé (colonne de vapeur) géométries de moulage et vérification de l’intégrité des vannes par Azote liquide ( ) Essai d’impact entaille en V Charpy (ASTM E23) et Essai d’étanchéité à l’hélium cryogénique (BS 6364 / ISO 28921-1) .
Ce guide technique fournit une analyse exhaustive de la métallurgie des alliages cryogéniques, de la conception DFM du capot rallongé, du moulage précis par cire perdue/sable, de l’usinage CNC des sièges cryogéniques et des normes d’essais en laboratoire.
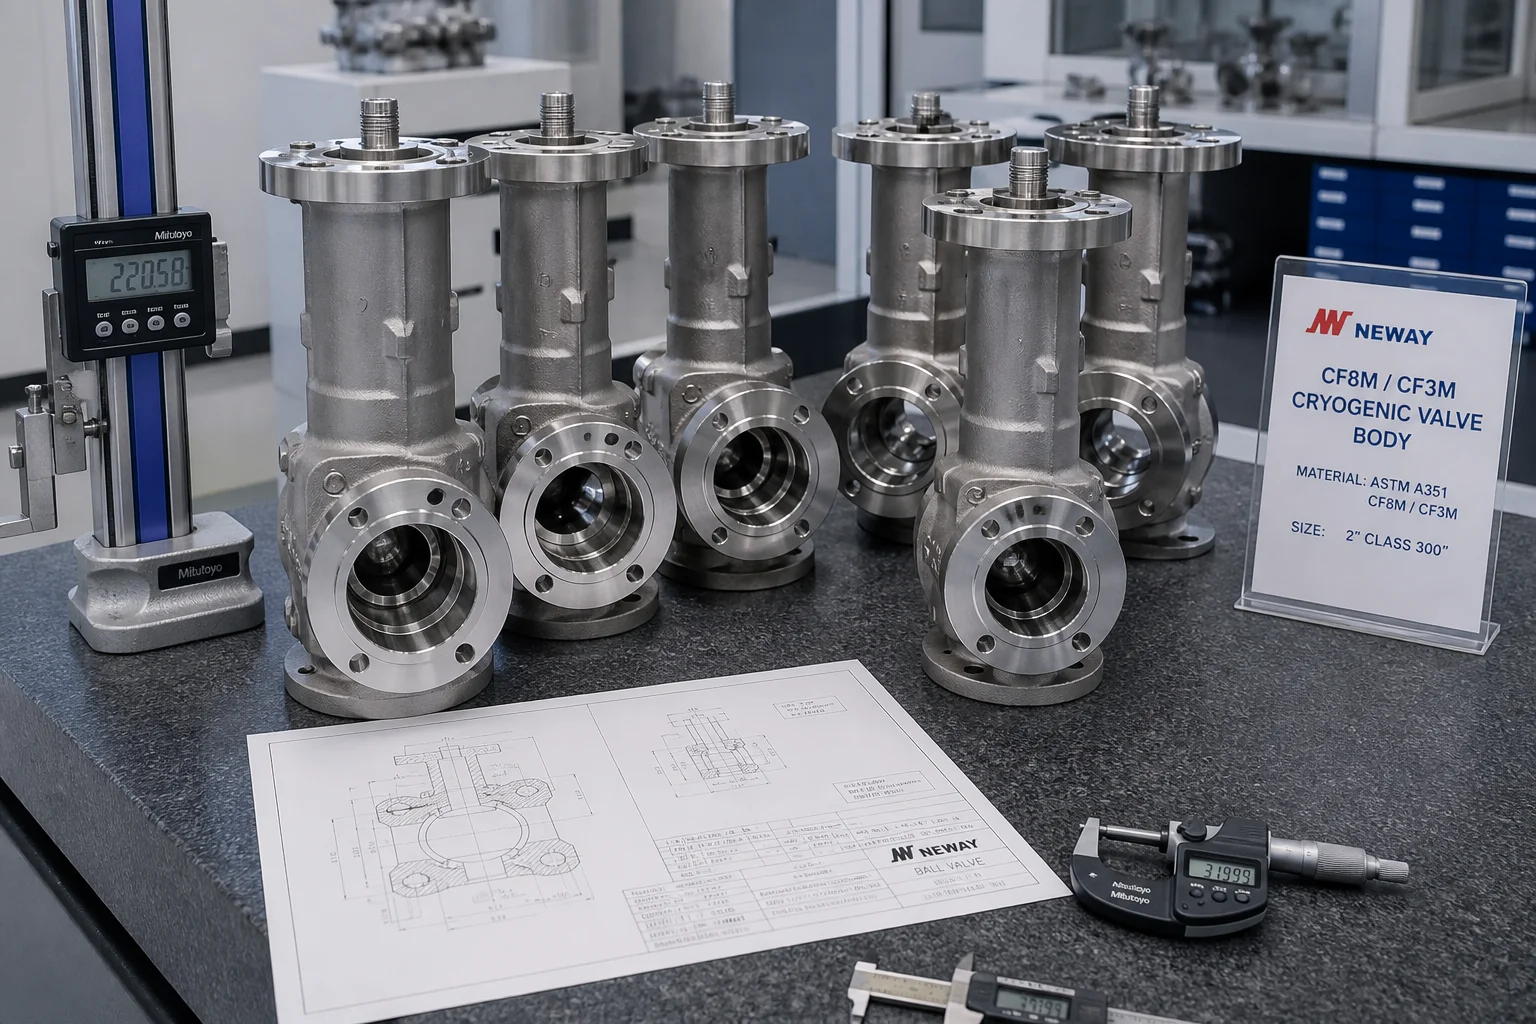
1. Mécanismes de dégradation cryogénique et défis techniques
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant en service | Fluide en service et température | Mode de défaillance critique à éviter | Solution de moulage |
|---|---|---|---|
| Corps de robinets à bille et à vanne papillon cryogéniques | Gaz naturel liquéfié ( ) / LN2 ( ) | Rupture fragile du corps, fuite au niveau du siège ( ) | ASTM A351 CF8M / CF3M (ferrite delta ; CVN aT ) |
| Fonte à bride allongée cryogénique | Gaz liquéfié / gradient thermique ambiant | Blocage par congélation de l’emballage de la tige, dégradation thermique de l’actionneur | Capot étendu monolithique (Isolation de la colonne de vapeur) |
| Corps de robinets pour GPL / éthylène liquide | Propane liquide ( ) / éthylène ( ) | Fissuration de la paroi du corps, fatigue à basse température | acier au nickel à 3,5 % (ASTM A352 LC3 / 1.5638) |
| Garnitures de robinets de régulation cryogéniques | Étranglement cryogénique à haute vitesse | Érosion par cavitation et flash, grippage à des températures inférieures à zéro | Alliage spécial revêtu de Stellite CF8M / alliage anti-serrage |
2. Métallurgie et restriction de la ferrite delta ( ) dans les pièces moulées austénitiques
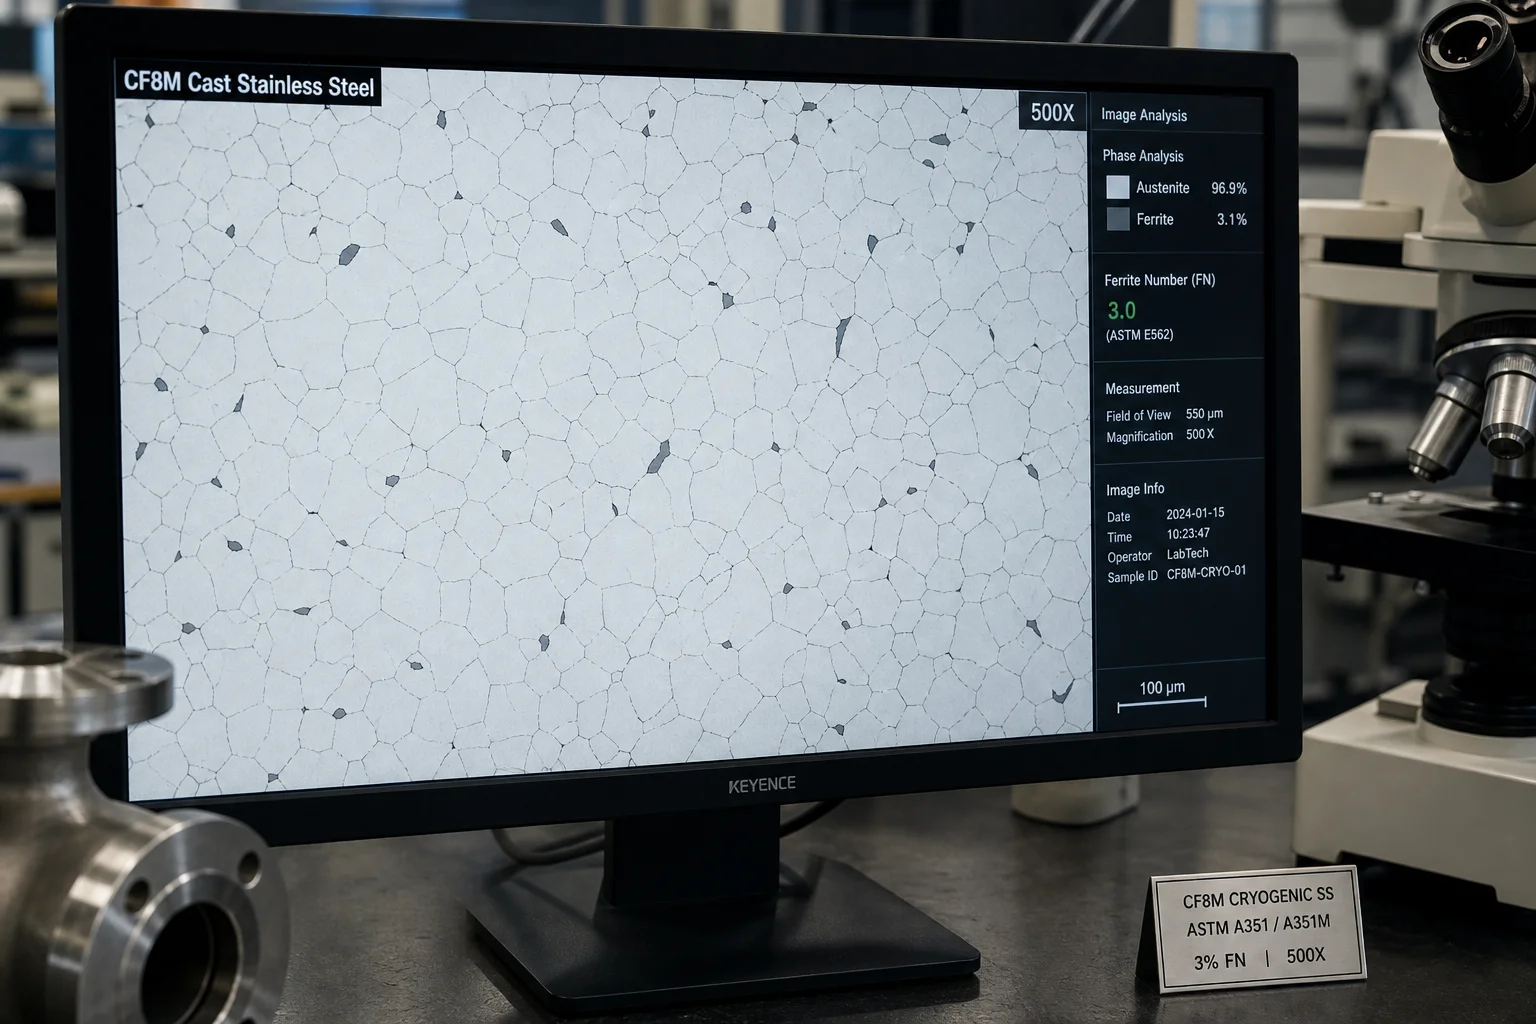
Bien que la ferrite delta ( ) soit généralement bénéfique dans les pièces moulées en acier inoxydable afin de prévenir les fissures à chaud et les microfissures en soudage, dans les applications cryogéniques, la ferrite delta est dangereuse :
- Fragilisation à structure cubique centrée (BCC) : La ferrite delta possède une structure cristalline cubique centrée qui subit une transition ductile-fragile sévère en dessous de , servant de voies rapides d’initiation de microfissures par clivage.
- Stabilité de phase et transformation martensitique : À , l’austénite instable se transforme en martensite induite par la déformation ( ) sous contrainte mécanique, provoquant une dilatation volumique et une déformation du siège.
Optimisation de la composition chimique pour les fontes inoxydables cryogéniques :
| Élément | Plage standard ASTM A351 | Plage optimisée cryogénique Pengxin | Fonction métallurgique |
|---|---|---|---|
| Carbone (C) | (CF8M) / (CF3M) | (Teneur en carbone strictement faible) | Élimine la sensibilisation aux carbures de chrome intergranulaires pendant le refroidissement |
| Chrome (Cr) | Préserve la résistance à la corrosion tout en limitant le pouvoir stabilisant de la ferrite | ||
| Nickel (Ni) | (Haut taux de nickel) | Critique : Stabilisateur puissant de l’austénite ; garantit la stabilité de la matrice CFC jusqu’à | |
| Molybdène (Mo) | Confère une résistance à la piqûre sans générer d’excès de ferrite delta | ||
| Azote (N) | Non spécifié | Durcissement par solution solide interstitielle ; stabilise l’austénite | |
| Ferrite delta ( ) | Non contrôlé | (Cible : 3 % FN) | Critique : Suffisamment élevé pour éviter les fissures à chaud ; suffisamment faible pour empêcher fragilisation |
3. Architecture de moulage DFM à collier allongé
Les robinets cryogéniques utilisent un Collier allongé (conformément aux normes BS 6364 et MSS SP-134) afin d’isoler la garniture de tige du flux de fluide cryogénique :
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Principaux critères de moulage DFM :
- Collier moulé monobloc en une seule pièce : Le moulage du collier allongé et de la bride inférieure comme composant monolithique unique élimine les soudures de fabrication circonférentielles, sources de contraintes élevées.
- Épaisseur uniforme des parois et module thermique : Des transitions coniques des épaisseurs de paroi ( jusqu'à ) afin de réduire au minimum la conduction thermique depuis la garniture supérieure chaude vers le corps froid, assurant ainsi une isolation stable par poche gazeuse.
4. Usinage cryogénique de siège de précision à commande numérique par ordinateur multi-axes
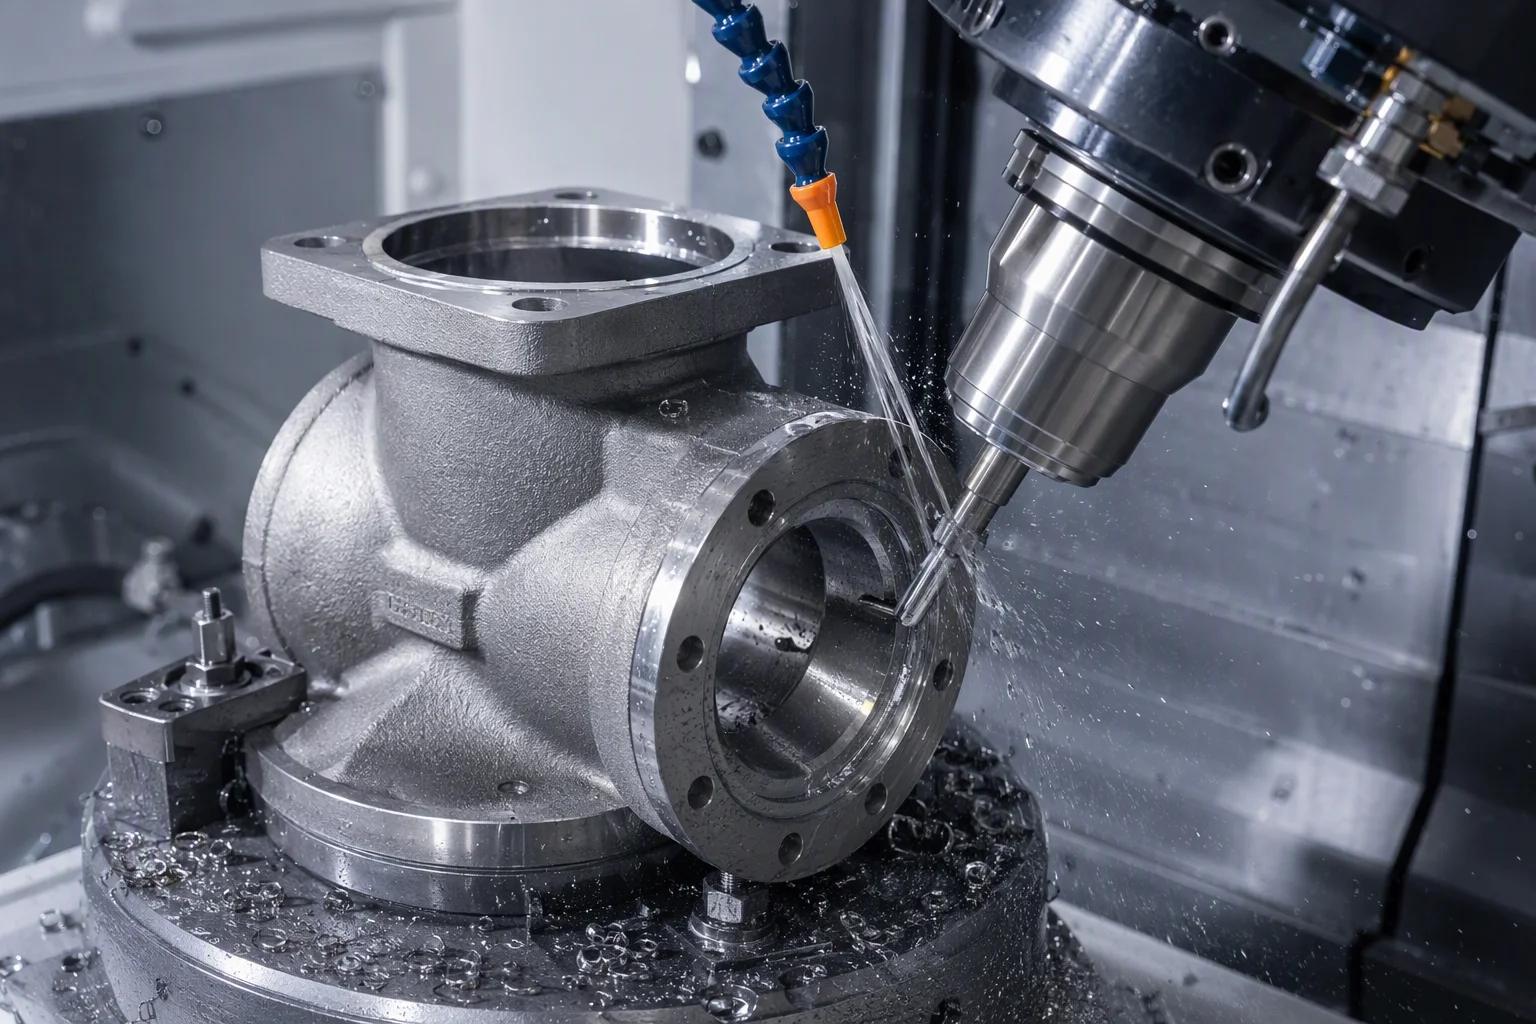
L’acier inoxydable présente un coefficient de contraction thermique d’environ lorsqu’il est refroidi depuis jusqu'à . L’usinage de précision doit anticiper le retrait thermique :
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Essais normalisés de qualité cryogénique (BS 6364 / ISO 28921-1)
| Catégorie d’essai qualité | Norme d'essai | Paramètre d’essai et critères d’acceptation |
|---|---|---|
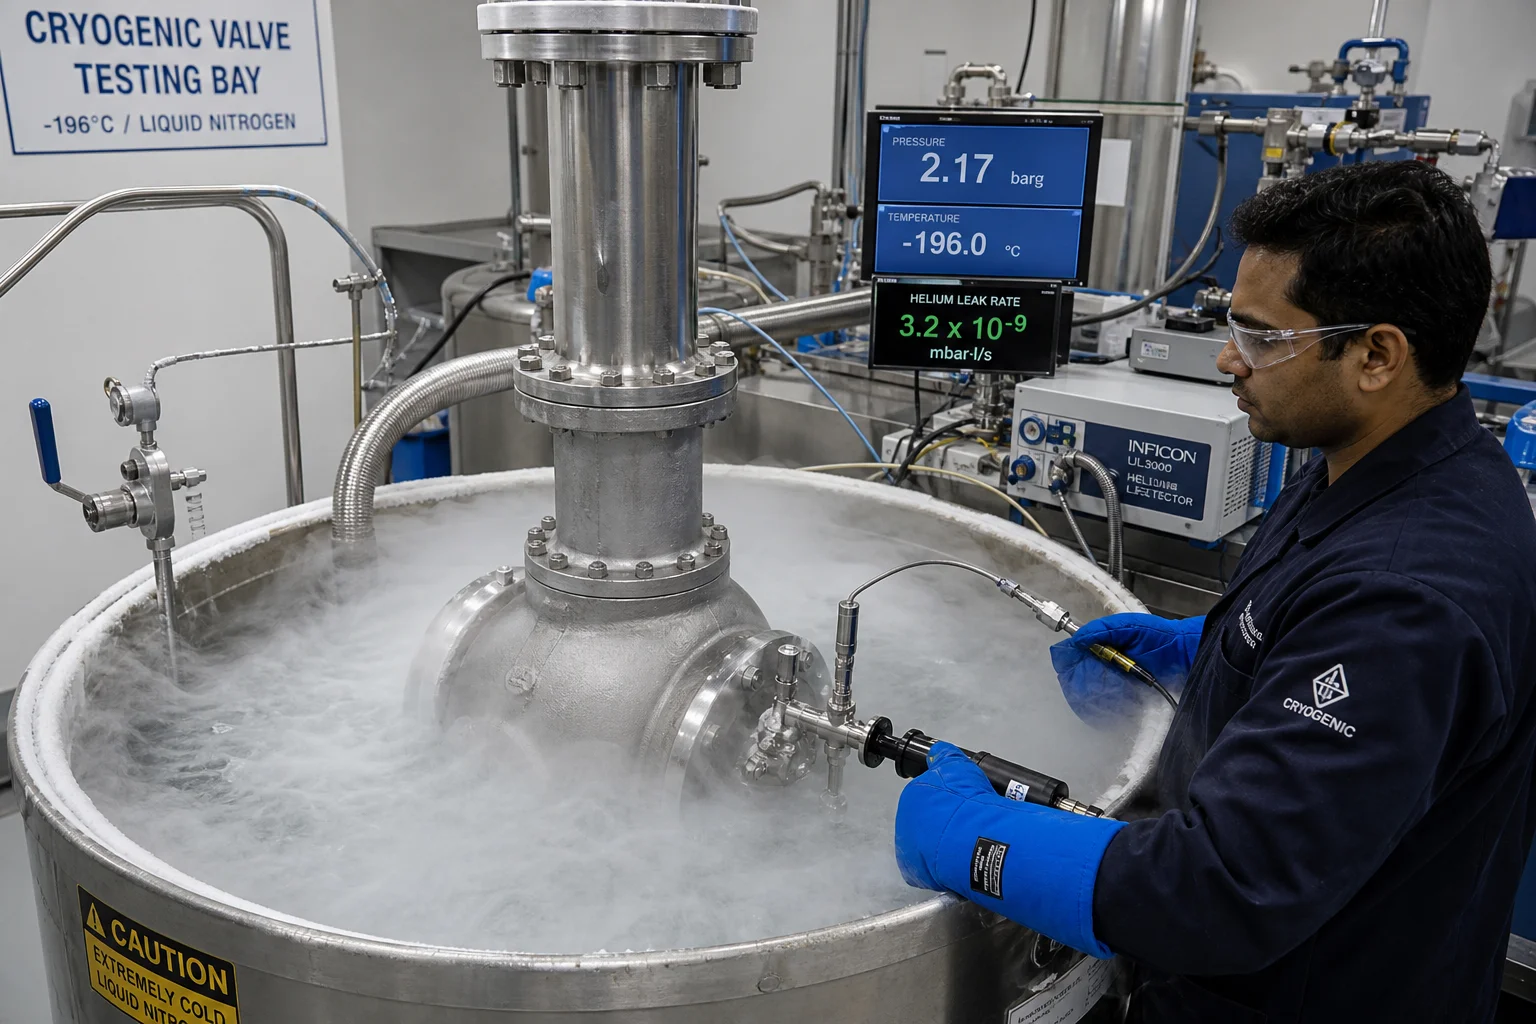
| Résilience Charpy | ASTM E23 / ISO 148-1 | Essai immergé dans de l’azote liquide ; (moyenne) / (Min) ; expansion latéral |
| Vérification de la teneur en ferrite | ISO 8249 / ASTM A799 | Induction magnétique (ferritoscope) étalonnée selon WRC-1992 ; |
| Essai d’étanchéité à l’hélium cryogénique | BS 6364 / ISO 28921-1 | Vanne immergée dans de l’azote liquide ( ) et pressurisée avec du gaz hélium ; fuite au siège |
| Examen radiographique (RT) | ASME B16.34 / ASTM E446 | inspection volumétrique à 100 % du col, de la jonction corps-bride et des logements de siège ; acceptation niveau 1/2 |
| Essai par ressuage liquide (PT) | ASTM E165 (essai par ressuage fluorescent) | inspection à 100 % des surfaces internes d’écoulement et des logements de siège ; aucune indication linéaire autorisée |
6. Fabrication de pièces moulées cryogéniques à Dandong City Pengxin Machinery Co., Ltd.
La fabrication de corps de robinets cryogéniques à zéro émission et sûrs exige un contrôle rigoureux de la composition chimique en fusion, une certification à faible teneur en ferrite, un cyclage thermique cryogénique de précision et des essais cryogéniques réalisés en interne.
Dandong City Pengxin Machinery Co., Ltd. fournit des pièces moulées cryogéniques hautement fiables pour robinets et canalisations destinées aux terminaux mondiaux de GNL, aux transporteurs maritimes de gaz et aux infrastructures gazières :
- Alliages cryogéniques spécialisés : Production certifiée selon les normes ASTM A351 CF8M, CF3M, CF8, CF3 (avec teneur en ferrite delta garantie ).
- Essais internes à l’azote liquide ( ): bain d’essais d’impact Charpy à basse température et essais d’étanchéité à l’hélium cryogénique permettant de vérifier la conformité à la norme BS 6364.
- Stabilisation thermique à basse température : chambres dédiées de cyclage thermique à l’azote liquide éliminant les contraintes résiduelles avant usinage final.
- Usinage CNC 5 axes de précision : centres d’usinage à haute rigidité et équipements de rodage sphérique assurant des surfaces d’étanchéité miroir ( ).
- Documentation qualité complète : certification ISO 9001, fournissant des certificats d’essai des matériaux EN 10204 3.1 complets, des rapports de phase Ferritscope, Des registres d’essais Charpy et des rapports d’essais non destructifs (END).
Conclusion
Les vannes cryogéniques et les pièces moulées pour canalisations de GNL fonctionnent dans des conditions extrêmes combinant des températures profondément négatives ( ), des risques de confinement de gaz volatils et une forte contraction thermique. Garantir une étanchéité parfaite exige une métallurgie austénitique à faible teneur en carbone, rigoureusement maîtrisée, avec un taux de ferrite delta strictement contrôlé ( ), une conception DFM (Design for Manufacturability) de colonne de vapeur allongée sur le boîtier, une stabilisation thermique cryogénique et une résistance aux chocs Charpy vérifiée.
Travailler avec un partenaire expérimenté, intégrant la fonderie cryogénique et l’usinage de précision, garantit un fonctionnement sans faille de vos vannes pour GNL et gaz industriels, sans fuite ni arrêt non planifié.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de corps de vanne cryogénique ou demander des données d’essais d’impact à basse température.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Mécanismes de dégradation cryogénique et défis techniques
- 2. Métallurgie et restriction de la ferrite delta ( ≤5%≤5%) dans les pièces moulées austénitiques
- 3. Architecture de moulage DFM à collier allongé
- 4. Usinage cryogénique de siège de précision à commande numérique par ordinateur multi-axes
- 5. Essais normalisés de qualité cryogénique (BS 6364 / ISO 28921-1)
- 6. Fabrication de pièces moulées cryogéniques à Dandong City Pengxin Machinery Co., Ltd.
- Conclusion