
 EN
メタ説明: 極低温用バルブ本体およびLNGパイプライン鋳鋼部品に関する包括的な技術ガイド。デルタフェライト含有率を2~5%に制限したASTM A351 CF8M/CF3Mステンレス鋼、低温用3.5%ニッケル鋼(ASTM A352 LC3)、延長ボネット構造のDFM設計、液体窒素による−196°Cシャルピー衝撃試験、およびBS 6364に基づくヘリウム漏れ検査について解説します。
液化天然ガス(LNG)の液化ターミナル、極低温海上輸送船、LNG再気化施設、および液体窒素/酸素/水素の貯蔵インフラにおいて、流量制御バルブは極端な低温で動作します:
- 液化天然ガス (LNG) : ()
- 液体エチレン : ()
- 液体酸素/アルゴン :
- 液体窒素(LN2) : ()
このような厳しい極低温条件下では、従来の炭素鋼および合金鋼は破滅的な 延性-脆性遷移(DBTT) を起こし、衝撃に対する靭性を完全に失い、わずかな圧力ショックでもガラスのように粉々に砕け散ってしまいます。さらに、著しい熱収縮率の差異により、バルブ座面の変形、バルブ軸の凍結、危険な揮発性ガスの漏洩が生じます。
数十年にわたる極低温運用に耐えるためには、特殊な鋳造冶金技術が必要です。すなわち、 オーステナイト系ステンレス鋼(ASTM A351 CF8M、CF3M、CF8、CF3) を用い、デルタフェライト( )の含有量を厳密に制限して、低温における脆性破壊経路を排除するとともに、 延長ボネット(バポーカラム) 鋳造形状およびバルブの密閉性検証を 液体窒素( )シャルピーVノッチ衝撃試験(ASTM E23) であり、 極低温ヘリウム漏れ試験(BS 6364/ISO 28921-1) .
本技術ガイドでは、極低温用合金の冶金学、延長ボネットのDFM設計、精密投資・砂型鋳造、極低温対応シートのCNC加工、および実験室試験基準について、包括的な分析を提供します。
1.極低温劣化メカニズムと工学的課題
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 運用部品 | 使用流体および温度 | 防止すべき重大な破損モード | 鋳造ソリューション |
|---|---|---|---|
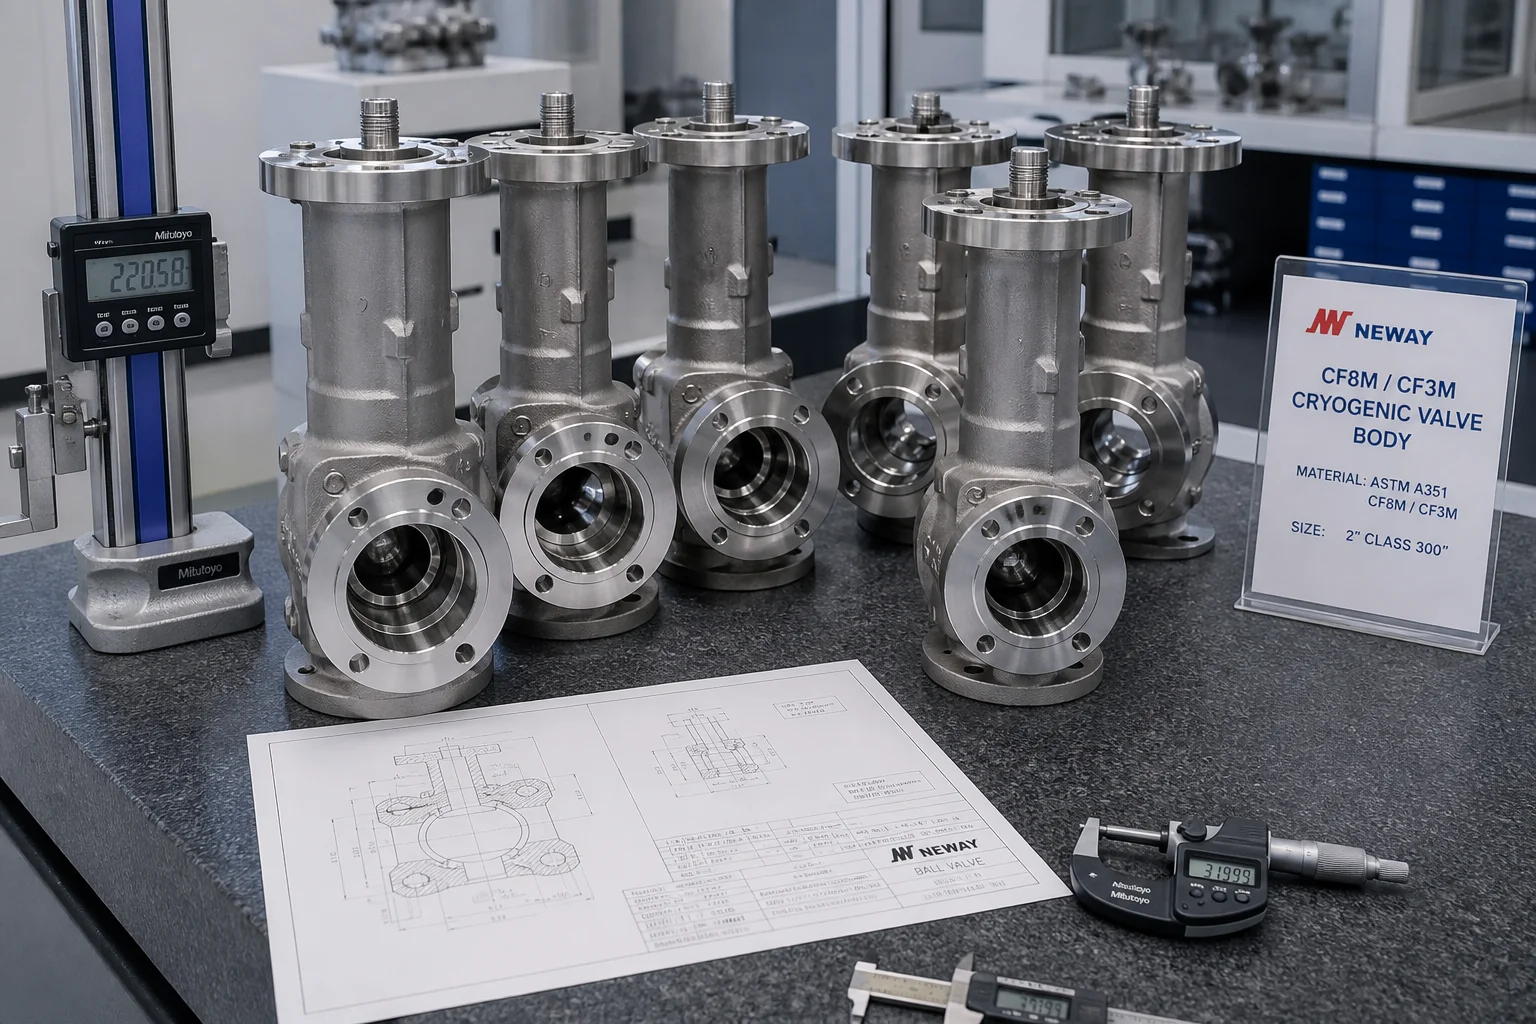
| 極低温用ボール弁およびゲート弁本体 | 液化天然ガス( )/LN2( ) | 脆性破壊、シート漏れ( ) | ASTM A351 CF8M/CF3M (デルタフェライト ;シャルピー衝撃値(CVN) オーストリア ) |
| 極低温用延長ボネット鋳造品 | 液化ガス/常温温度勾配 | ステムパッキンの凍結、アクチュエータの熱劣化 | 一体成型拡張ボネット (蒸気柱断熱) |
| LPG/液体エチレン用バルブ本体 | 液体プロパン( )/エチレン( ) | 本体壁の亀裂、低温疲労 | 3.5%ニッケル鋼(ASTM A352 LC3/1.5638) |
| 極低温用制御バルブ内装部品 | 高流速極低温絞り流れ | 空化・フラッシングによる侵食、零下温度でのガリング | 特殊ステライト溶接堆焊CF8M/非 seizing 合金 |
2. 金属組織およびオーステナイト系鋳鋼中のデルタフェライト含有量制限( )
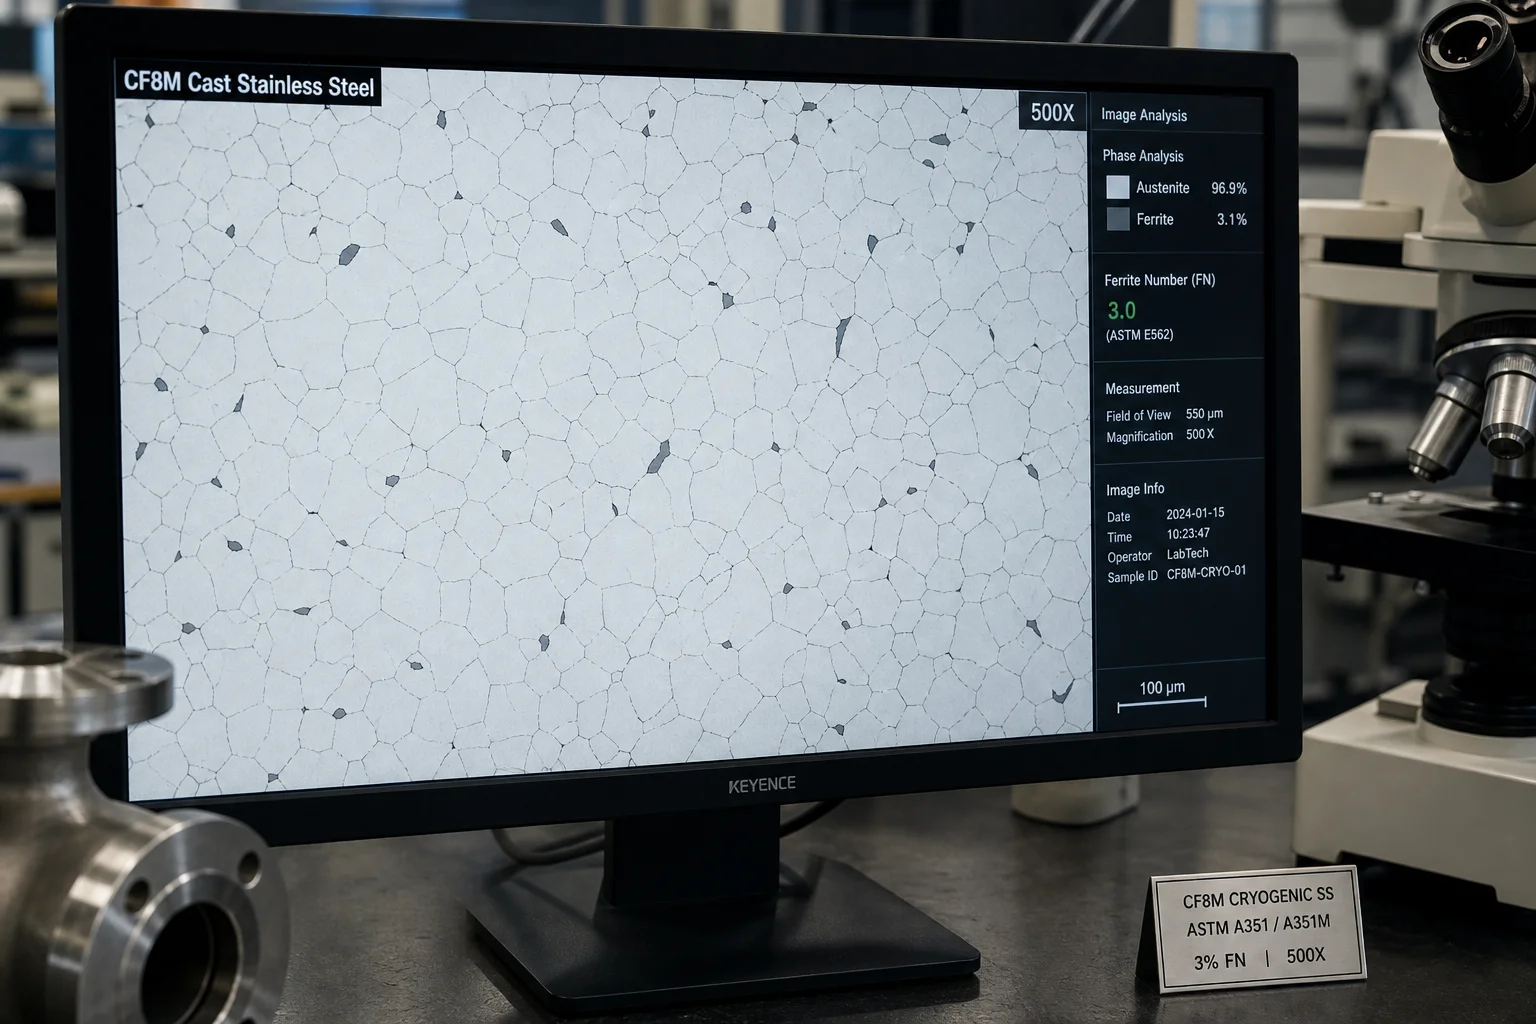
デルタフェライト( )は、一般的なステンレス鋼鋳鋼において、熱割れや溶接部の微小亀裂を防止する目的で有益であるが、 低温用途ではデルタフェライトが危険である。 :
- 体心立方格子(BCC)による脆化 :デルタフェライトは体心立方格子構造を有しており、−100 °C以下で著しい延性から脆性への遷移を示す。 、急速な亀裂分離を引き起こす微小亀裂の発生経路として機能する。
- 相安定性およびマルテンサイト変態 : 価格は 、不安定オーステナイトは機械的応力下で脆い変形誘起マルテンサイト( )へと変態し、体積膨張およびシートの歪みを引き起こす。
低温用ステンレス鋳鋼の化学組成最適化:
| 元素 | ASTM A351 標準範囲 | 朋信 低温用最適化範囲 | 冶金学的機能 |
|---|---|---|---|
| 炭素 (C) | (CF8M)/ (CF3M) | (厳格な低炭素) | 冷却過程における粒界クロム炭化物の感応化を抑制 |
| クロム (Cr) | 耐食性を維持しつつ、フェライト安定化作用を制限 | ||
| ニッケル (Ni) | (高ニッケル) | 危ない :強力なオーステナイト安定化元素であり、FCC構造の母相をまで安定化 | |
| モリブデン (Mo) | ピッティング耐性を付与する一方で、過剰なデルタフェライトの生成を抑制 | ||
| 窒素 (N) | 指定されていない | 間隙固溶強化をもたらし、オーステナイトを安定化 | |
| デルタフェライト( ) | 制御不能 | (目標:3%FN) | 危ない :熱割れを防止するのに十分な量であり、かつ過剰なデルタフェライトの生成を防ぐのに十分に低い量 脆化 |
3. 拡張ボネットDFM鋳造構造
低温用バルブは、 延長ボネット・コラム(BS 6364およびMSS SP-134準拠)を採用 し、ステムパッキングランドを低温流体の流れから遮断します:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
DFM鋳造における主な検討事項:
- 一体成形の単一鋳造ボネット :延長ボネットと下部フランジを、単一の一体成形鋳造部品として製造することで、高応力が発生する周方向の溶接継手を不要にします。
- 均一な肉厚および熱モジュラス :肉厚を段階的に変化させる( まで )ことで、常温域にある上部グランドからの熱伝導をボディの低温部へ最小限に抑え、ガスポケットによる断熱性能を安定させます。
4. 多軸CNCによる精密極低温シート加工
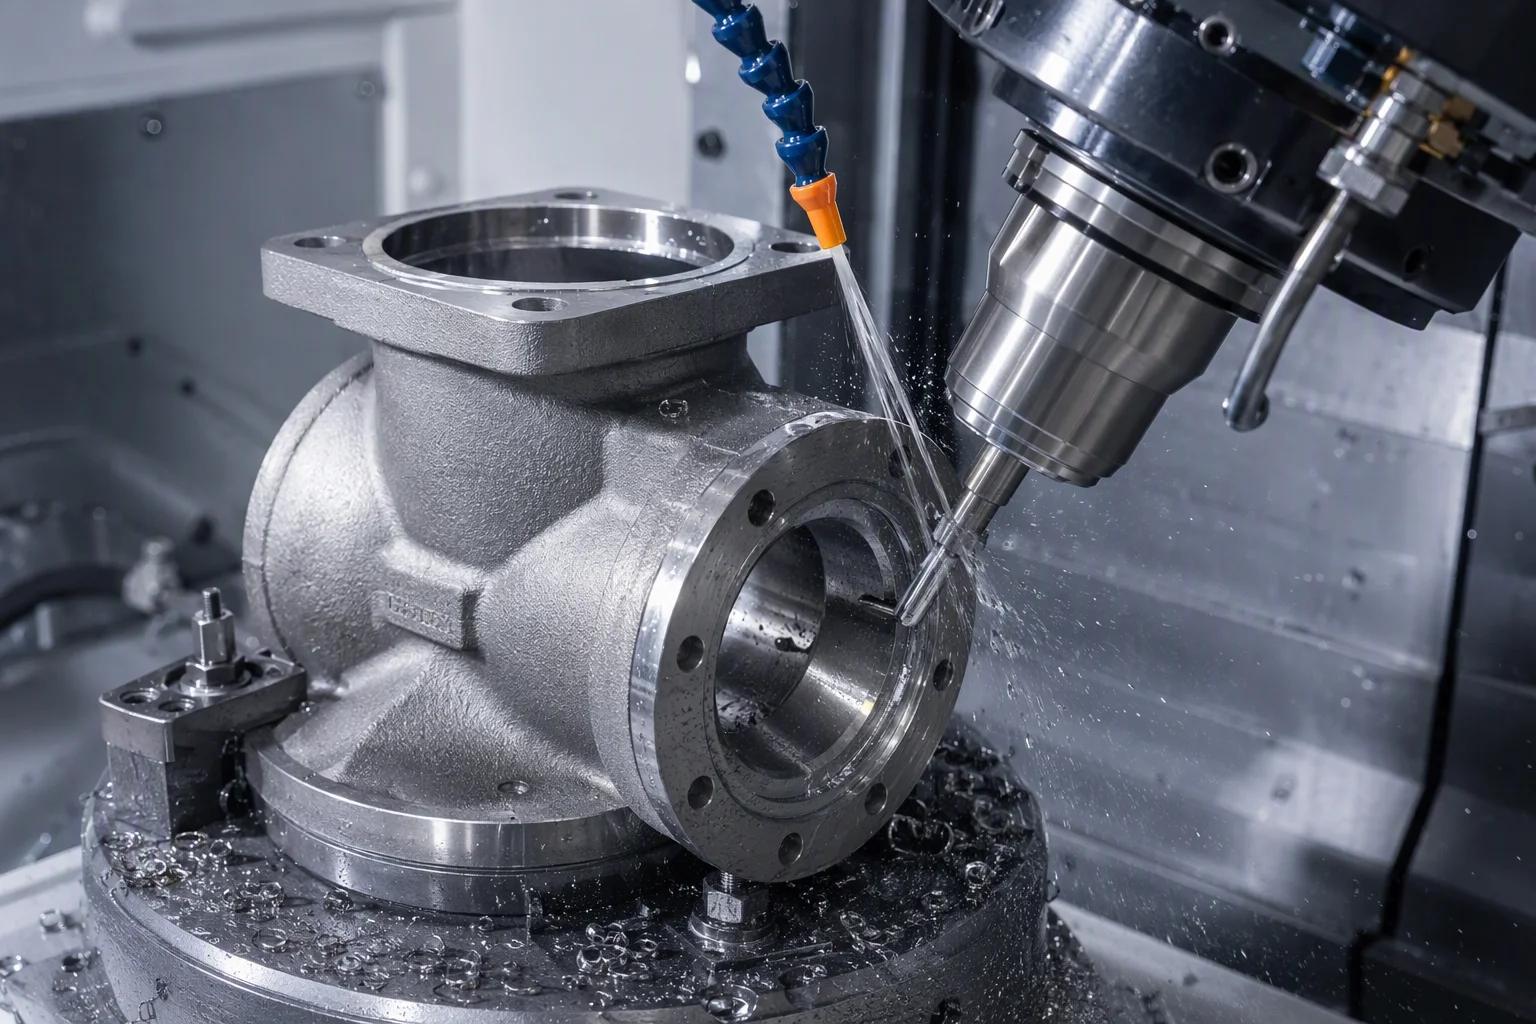
ステンレス鋼の熱収縮係数はおよそ (常温から極低温へ冷却した場合) まで であり、精密加工では熱収縮を事前に考慮する必要がある。
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
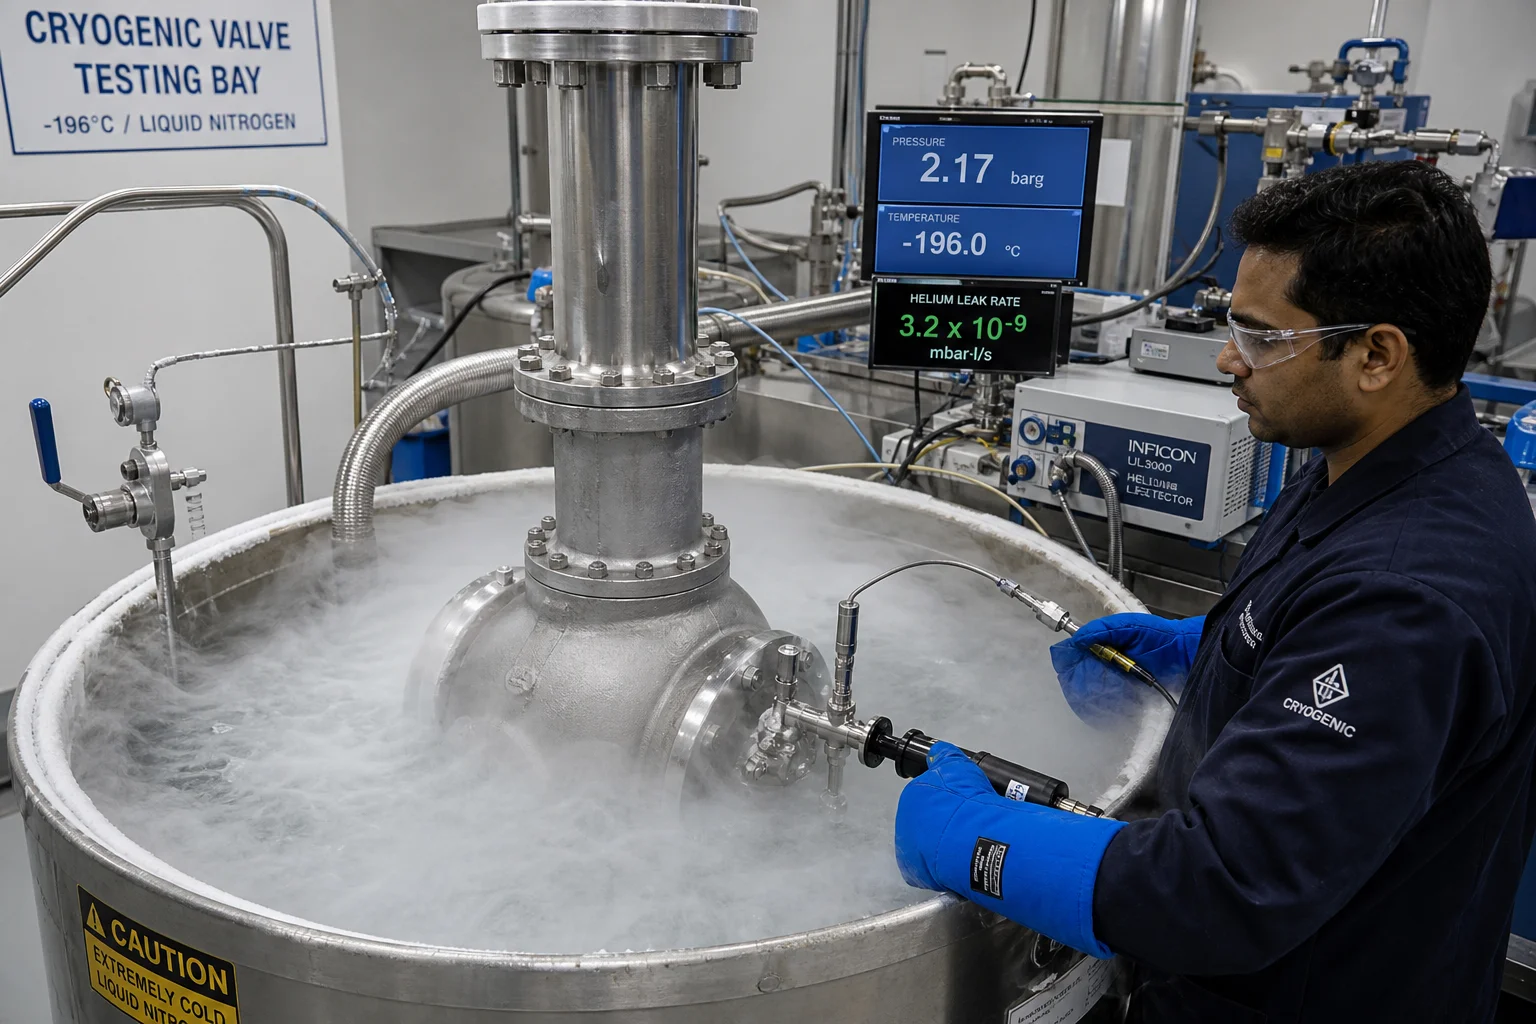
5. 標準化された極低温品質試験(BS 6364/ISO 28921-1)
| 品質試験カテゴリ | 試験基準 | 試験項目および合格基準 |
|---|---|---|
| シャルピー衝撃試験 | ASTM E23/ISO 148-1 | 液体窒素中浸漬試験 (平均値)/ (最小) ;横方向の膨張 |
| フェライト含有量の確認 | ISO 8249/ASTM A799 | 磁気誘導(フェリトスコープ)による測定。WRC-1992に準拠して校正済み。 |
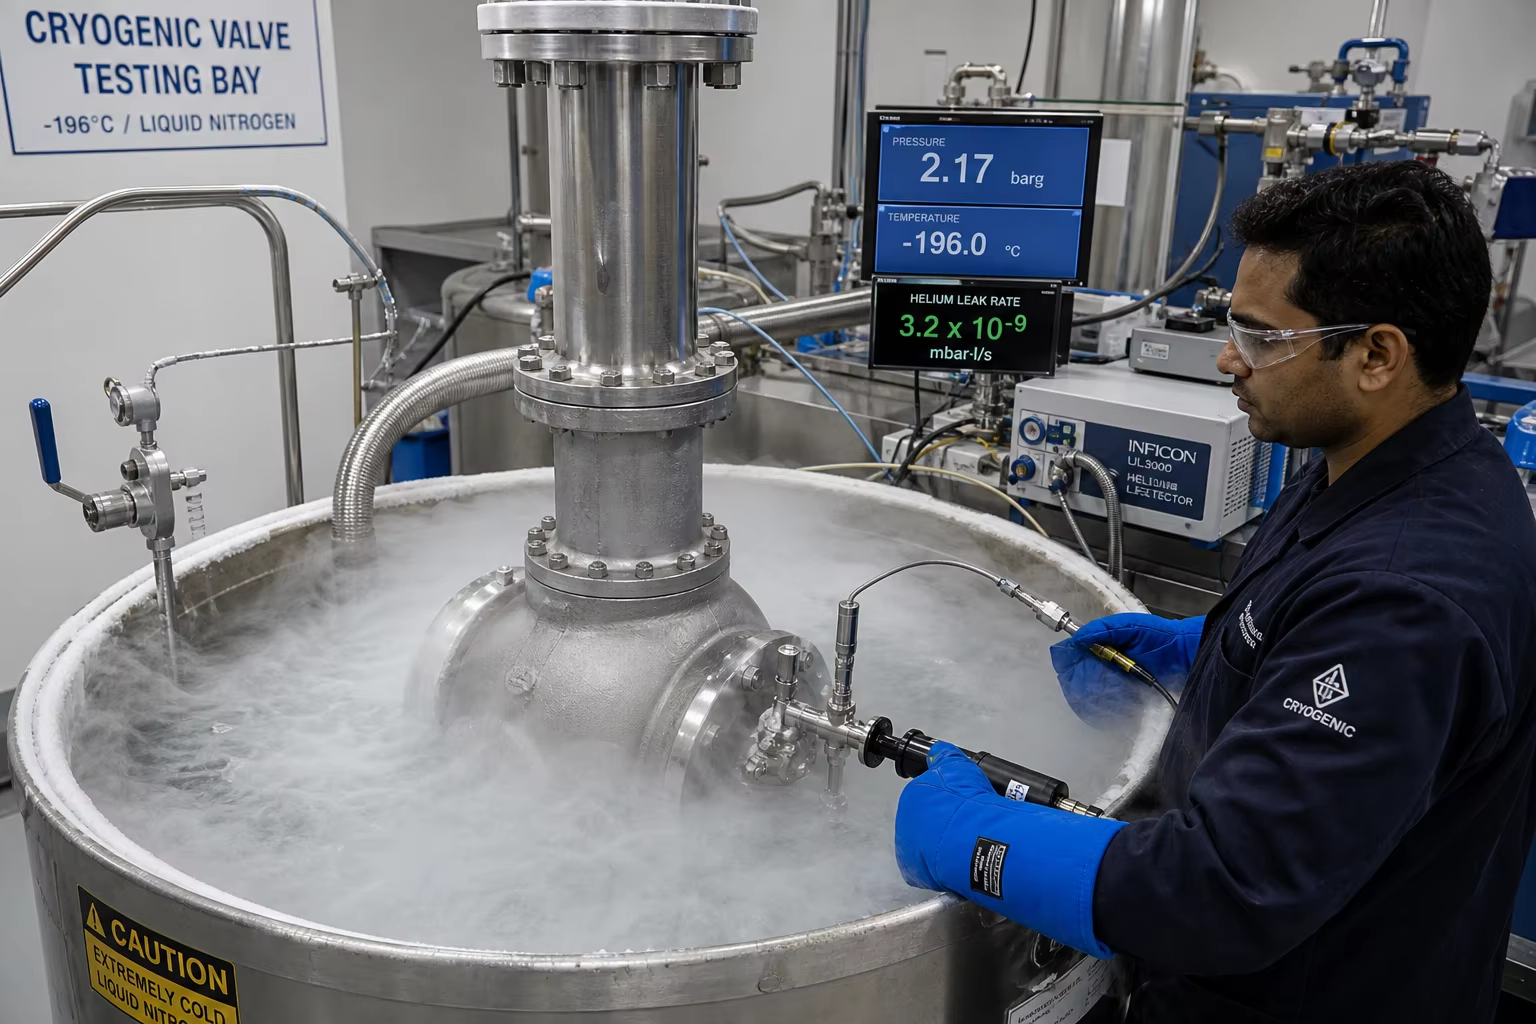
| 極低温ヘリウム漏れ試験 | BS 6364/ISO 28921-1 | バルブを液体窒素中で浸漬し、 ヘリウムガスで加圧した状態でのシート漏れ |
| 放射線検査(RT) | ASME B16.34/ASTM E446 | 首部、本体フランジ接合部、シートポケットの全容積検査。レベル1/2合格基準 |
| 液体浸透探傷検査(PT) | ASTM E165(蛍光浸透探傷試験) | 内流路表面およびシートポケットの全数検査。線状指示は一切認めない |
第6項:丹東市彭鑫機械有限公司による低温用鋳造品製造
ゼロエミッション・安全な低温用バルブ本体を製造するには、溶融化学成分の厳密な制御、低フェライト認証、精密な低温熱サイクル処理、および自社内での低温試験が不可欠である。
丹東市鵬信機械有限公司 世界のLNGターミナル、海上輸送船、ガスインフラ向けに、高信頼性の低温用バルブおよび配管鋳鋼品を提供します。
- 特殊低温用合金 aSTM A351 CF8M、CF3M、CF8、CF3(デルタフェライト含有量保証付き)およびASTM A352 LC3(ニッケル3.5%鋼)の認定製造 を実施しています。
- 社内液体窒素試験設備( ):サブゼロシャルピー衝撃試験用浴槽および低温ヘリウム漏れ試験設備を備え、BS 6364適合性を検証します。
- サブゼロ熱安定化処理 :完成加工前に残留応力を除去するため、専用液体窒素熱衝撃サイクル装置を導入しています。
- 高精度5軸CNC加工 :高剛性マシニングセンターおよび球面ラッピング装置により、鏡面仕上げのシール面( ).
- 包括的な品質文書 を実現。ISO 9001認証取得済みであり、EN 10204 3.1形式の材質試験証明書、フェライトスコープ相分析報告書、 シャルピー衝撃試験記録および非破壊検査(NDT)報告書を全数発行しています。
まとめ
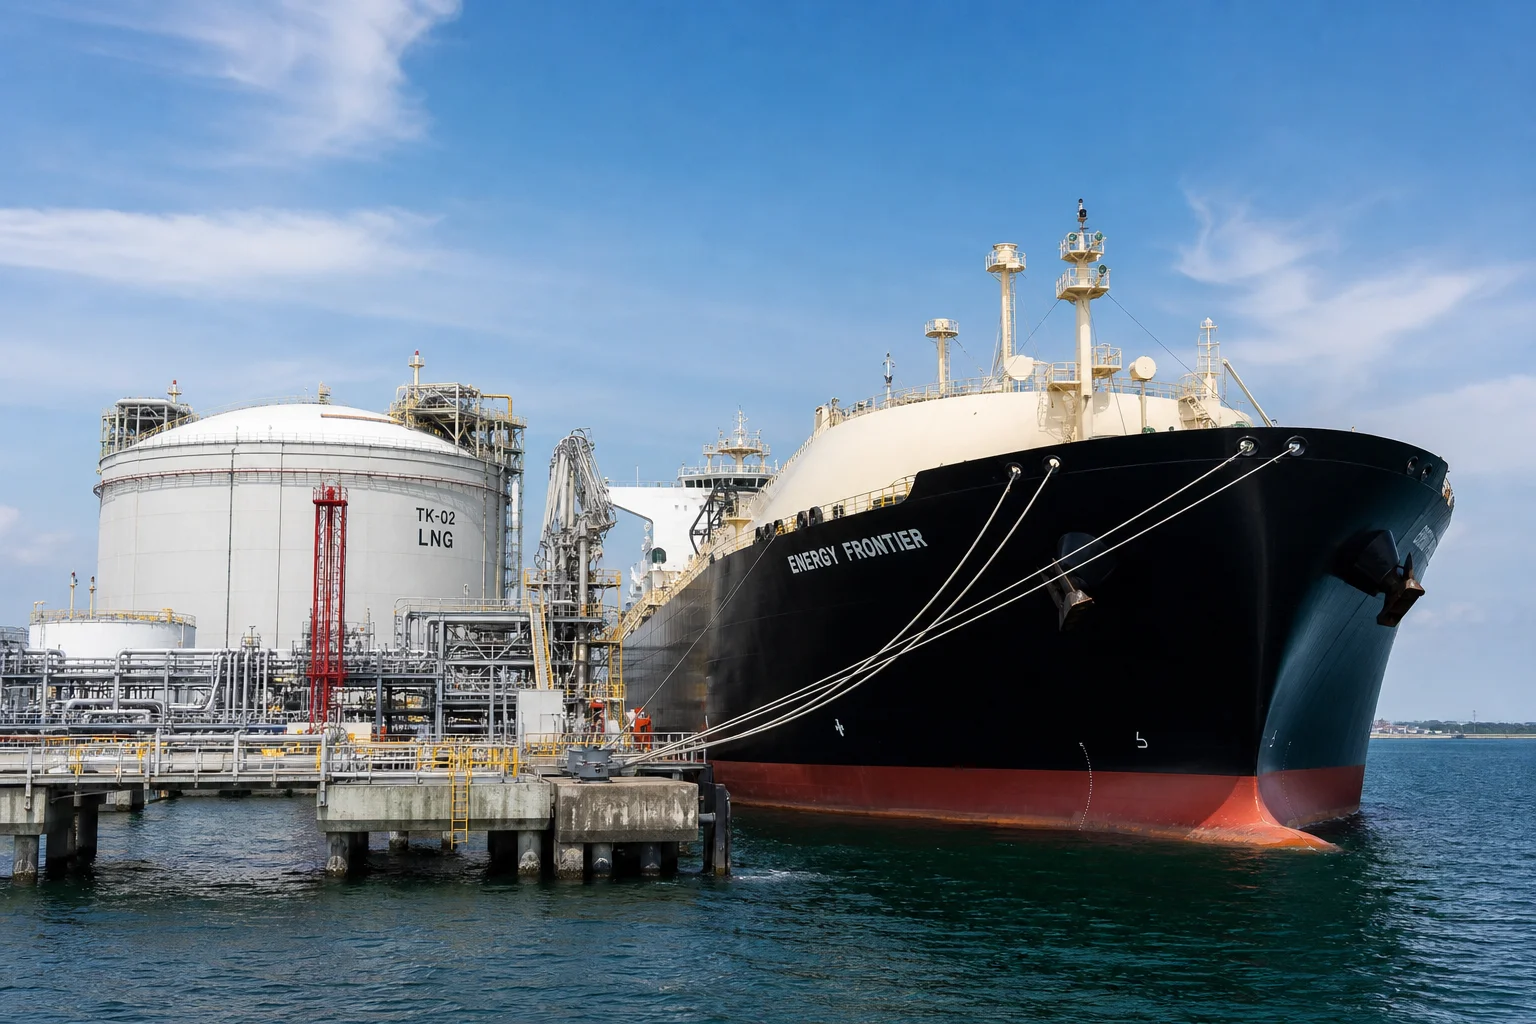
極低温バルブおよびLNGパイプライン用鋳鋼品は、過酷な超低温( )、揮発性ガスの密閉リスク、そして著しい熱収縮という厳しい条件の下で動作します。ゼロ漏れを実現する安全性確保には、厳格に管理された低炭素オーステナイト系冶金技術(デルタフェライト含有率が に制御)、延長ボネット式蒸気カラムのDFM設計、極低温向け熱安定化処理、および検証済みの シャルピー衝撃吸収エネルギー値(Charpy衝撃値)が不可欠です。
経験豊富で、極低温鋳造と高精度機械加工を一貫して手掛ける専門企業と連携することで、LNGおよび産業用ガスバルブを漏れやダウンタイムなしで確実にご使用いただけます。
極低温バルブ本体の図面をご提出いただくか、低温衝撃試験データのご請求については、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー