
 EN
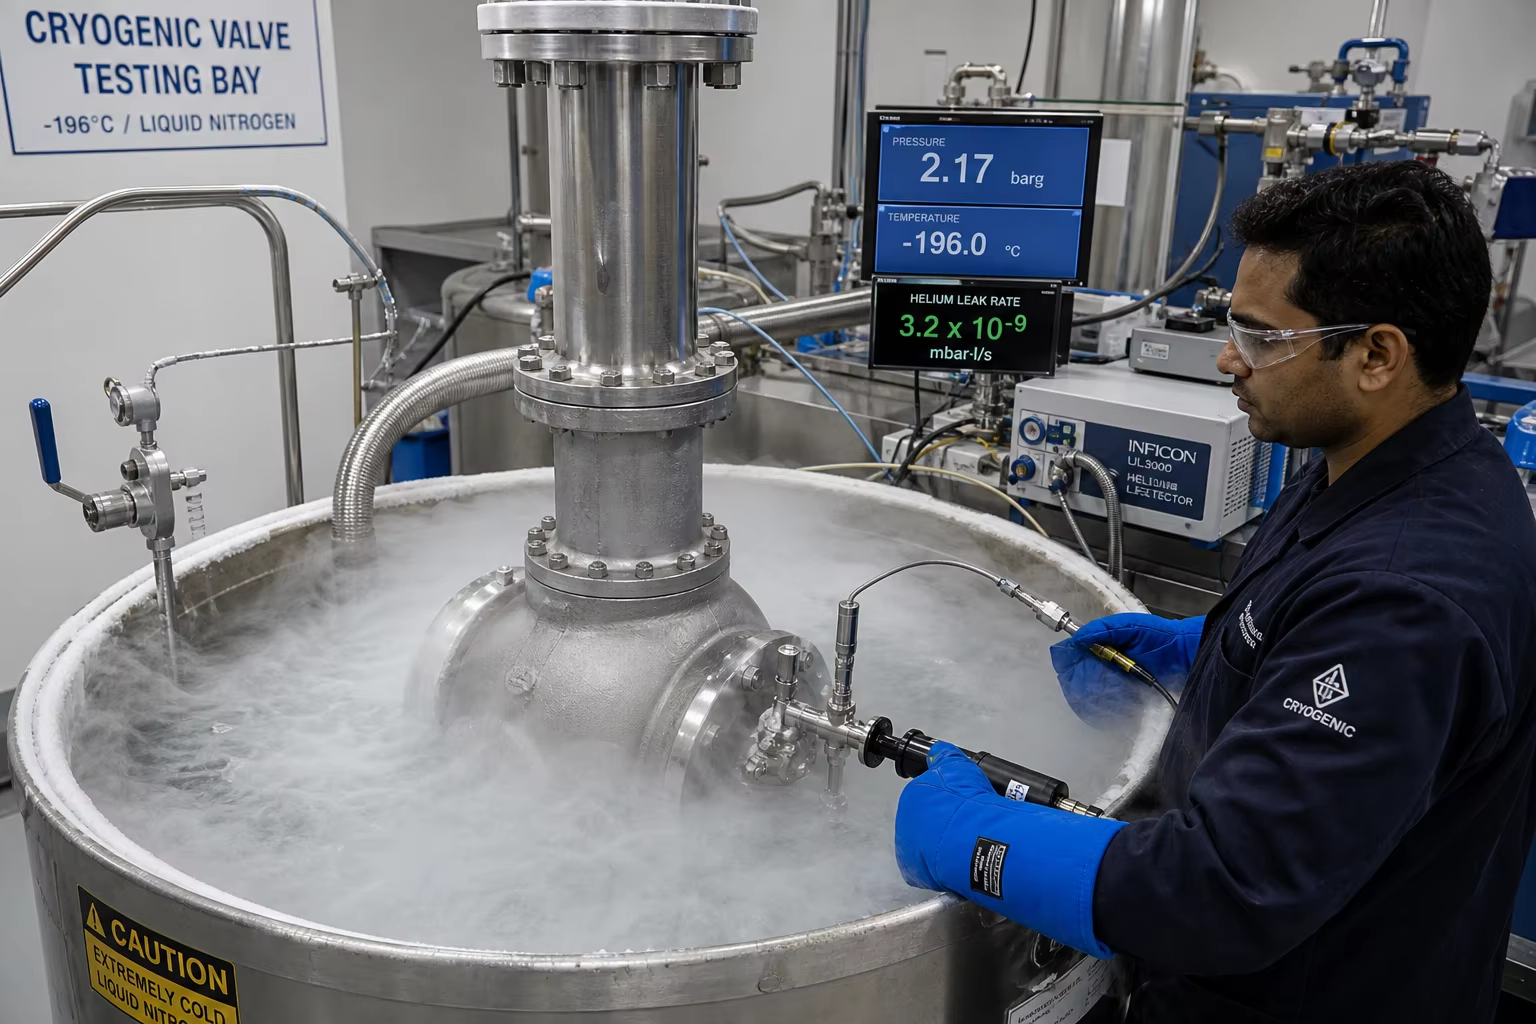
Meta Beskrivelse: En komplet ingeniørguide til kryogene ventillegemer og LNG-rørledningsstøbninger. Undersøg ASTM A351 CF8M/CF3M rustfrie stålsorter med delta-ferrit begrænset til 2–5 %, lavtemperatur-stål med 3,5 % nikkel (ASTM A352 LC3), forlænget hætte DFM-design, kvælstof-flydende –196 °C Charpy-impacttestning og BS 6364 helium-lækhedstest.
I flydiggørelsesanlæg for naturgas (LNG), kryogene havtransportbærere, LNG-genfordampningsfaciliteter og lagringsinfrastruktur for flydende kvælstof/ilt/hydrogen fungerer strømningsreguleringsventiler ved ekstreme under-nulfahrenheit-temperaturer:
- Flydende naturgas (LNG) : ()
- Flydende ethylen : ()
- Flydende ilt/argon :
- Flydende kvælstof (LN2) : ()
Under disse ekstreme kryogene forhold lider konventionelle kulstof- og legerede ståler af katastrofale duktil-brittle overgange (DBTT) , hvilket medfører tab af al slagstyrke og knusning som glas ved mindre trykpåvirkninger. Desuden fører alvorlig termisk differentialkontraktion til sædeforvridning, ventilstangfrysning og farlige udslip af flygtige gasser.
At overleve årtier med kryogen drift kræver specialiseret hældemetallurgi: støbning af Austenitiske rustfrie stålsorter (ASTM A351 CF8M, CF3M, CF8, CF3) med streng begrænsning af delta-ferrit ( ) for at eliminere skrøbelige spaltningsspor ved lave temperaturer og anvende Udvidet motorhjelm (dampkolonne) støbegeometrier og verificering af ventilens integritet gennem Flydende kvælstof ( ) Charpy V-studsnit-impacttest (ASTM E23) og Kryogenisk heliumlækhedstest (BS 6364 / ISO 28921-1) .
Denne tekniske vejledning giver en udtømmende analyse af kryogenisk legeringsmetallurgi, udvidet motorhjelm-DFM-design, præcisionsinvestment-/sandstøbning, CNC-kryogenisk sædebearbejdning og laboratorieteststandarder.
1. Kryogene degraderingsmekanismer og ingeniørudfordringer
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Driftsmedium og temperatur | Kritisk svigttilstand, der skal forhindres | Støbeløsning |
|---|---|---|---|
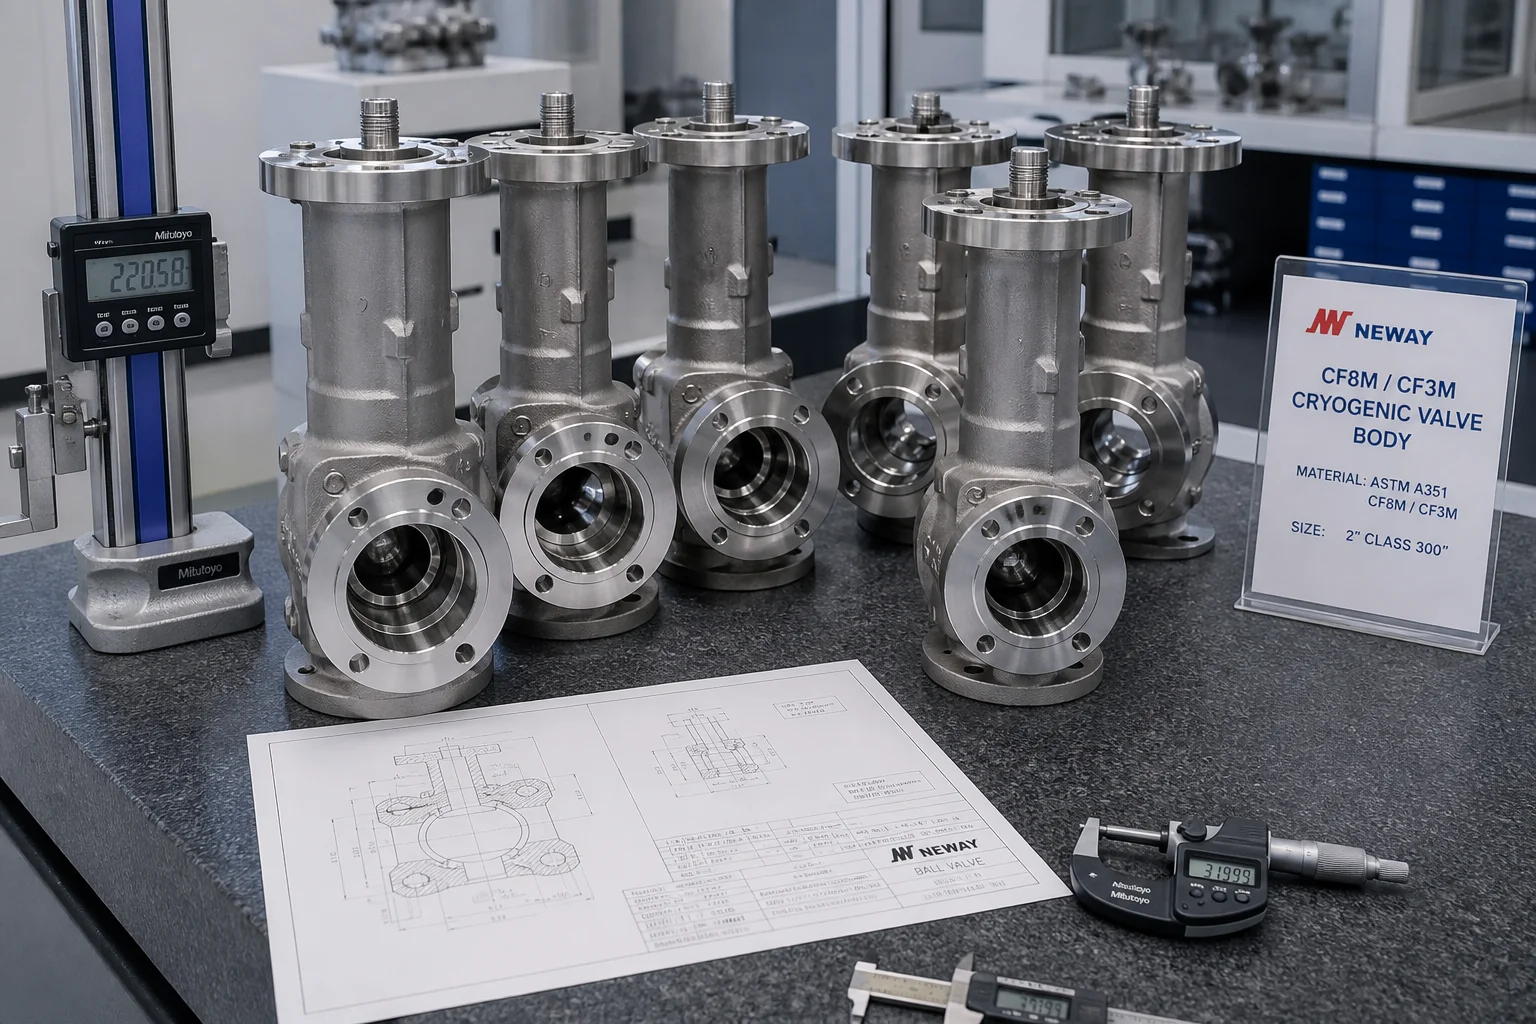
| Kryogene kugle- og låseventillegemer | Flydsket naturgas ( ) / LN2 ( ) | Brødelig karosseribrud, sædelekkage ( ) | ASTM A351 CF8M / CF3M (Delta-ferrit ; CVN aT ) |
| Kryogenisk forlænget bonnet-støbning | Flydsket gas / omgivende temperaturgradient | Frysning af stemmepakning, termisk nedbrydning af aktuator | Monolitisk støbt forlænget låg (Isolering af dampkolonne) |
| LPG-/væskeethylenventillegemer | Væskepropan ( ) / ethylen ( ) | Brud i legemsvæg, udmattelse ved lav temperatur | 3,5 % nikkelstål (ASTM A352 LC3 / 1.5638) |
| Kryogeniske reguleringsventilindstillinger | Højhastigheds-kryogenisk stramning | Kavitationsflash-erosion, klistring ved temperaturer under frysepunktet | Specialstellite-hårdbelagte CF8M / ikke-klistrende legering |
2. Metallurgi og delta-ferrit-begrænsning ( ) i austenitiske støbninger
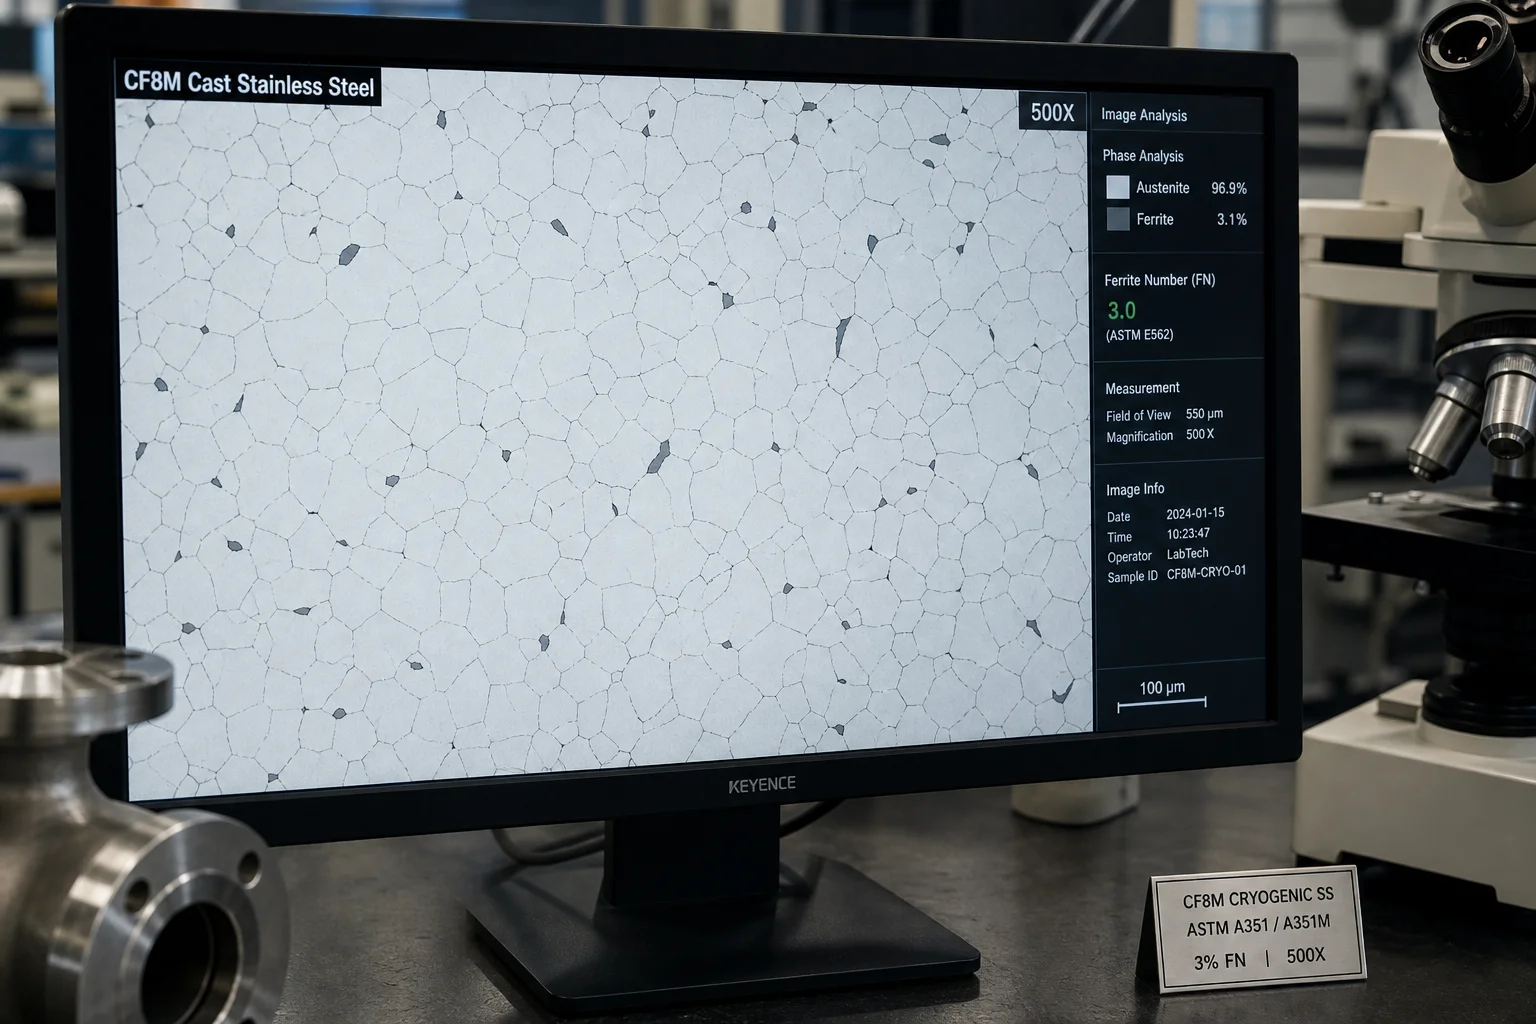
Selvom delta-ferrit ( ) generelt er fordelagtig i rustfrie støbninger for at forhindre hede revner og svejsemikrorevner, er delta-ferrit farlig ved kryogenisk anvendelse :
- Legeme-centreret kubisk (BCC) sprødhed : Delta-ferrit har en BCC-kristalstruktur, der oplever en kraftig overgang fra duktil til sprødt adfærd under , hvilket fungerer som hurtige veje for dannelse af mikrospalter ved spaltning.
- Fasestabilitet og martensitisk transformation : Ved , hvor ustabil austenit omdannes til sprødt, mekanisk induceret martensit ( ) under mekanisk spænding, hvilket medfører volumenudvidelse og deformation af sædet.
Kemisk sammensætningsoptimering til kryogeniske rustfrie støbninger:
| Element | ASTM A351-standardområde | Pengxin kryogenisk optimeret område | Metallurgisk funktion |
|---|---|---|---|
| Kulstof (C) | (CF8M) \/ (CF3M) | (Strikt lav kulstof) | Eliminerer interkornlig kromcarbid-sensibilisering under afkøling |
| Krom (Cr) | Bevarer korrosionsbestandighed samtidig med begrænsning af ferrit-stabiliserende virkning | ||
| Nickel (Ni) | (Høj nikkelindhold) | Kritisk : Stærk austenit-stabilisator; sikrer FCC-matrix-stabilitet ned til | |
| Molybden (Mo) | Giver spaltkorrosionsbestandighed uden at fremkalde overskydende delta-ferrit | ||
| Nitrogen (N) | Ikke Angivet | Interstitiel fast opløsnings-forstærkning; stabiliserer austenit | |
| Delta-Ferrit ( ) | Unkontrolleret | (Mål: 3 % FN) | Kritisk : Høj nok til at forhindre varme revner; lav nok til at forhindre sprødhed |
udvidet motorhjelmdesign til støbning efter DFM-principper
Kryogene ventiler anvender en Udvidet motorhjelmkolonne (i henhold til BS 6364 og MSS SP-134) til at isolere stemmepakningsflangen fra den kryogene væskestrøm:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Vigtige DFM-overvejelser ved støbning:
- Monolitisk étdels motorhjelmstøbning støbning af den udvidede motorhjelm og den nedre flange som en enkelt monolitisk komponent eliminerer højspændings omgivende svejsninger ved fremstilling.
- Enhedlig vægtykkelse og termisk modul : Taperede vægovergange ( ned til ) for at minimere varmeledning fra den varme øverste pakning ned i den kolde krop og dermed opretholde stabil isolering af gaslommen.
4. Præcisionsbearbejdning af kryogeniske sæder med CNC-maskiner med flere akser
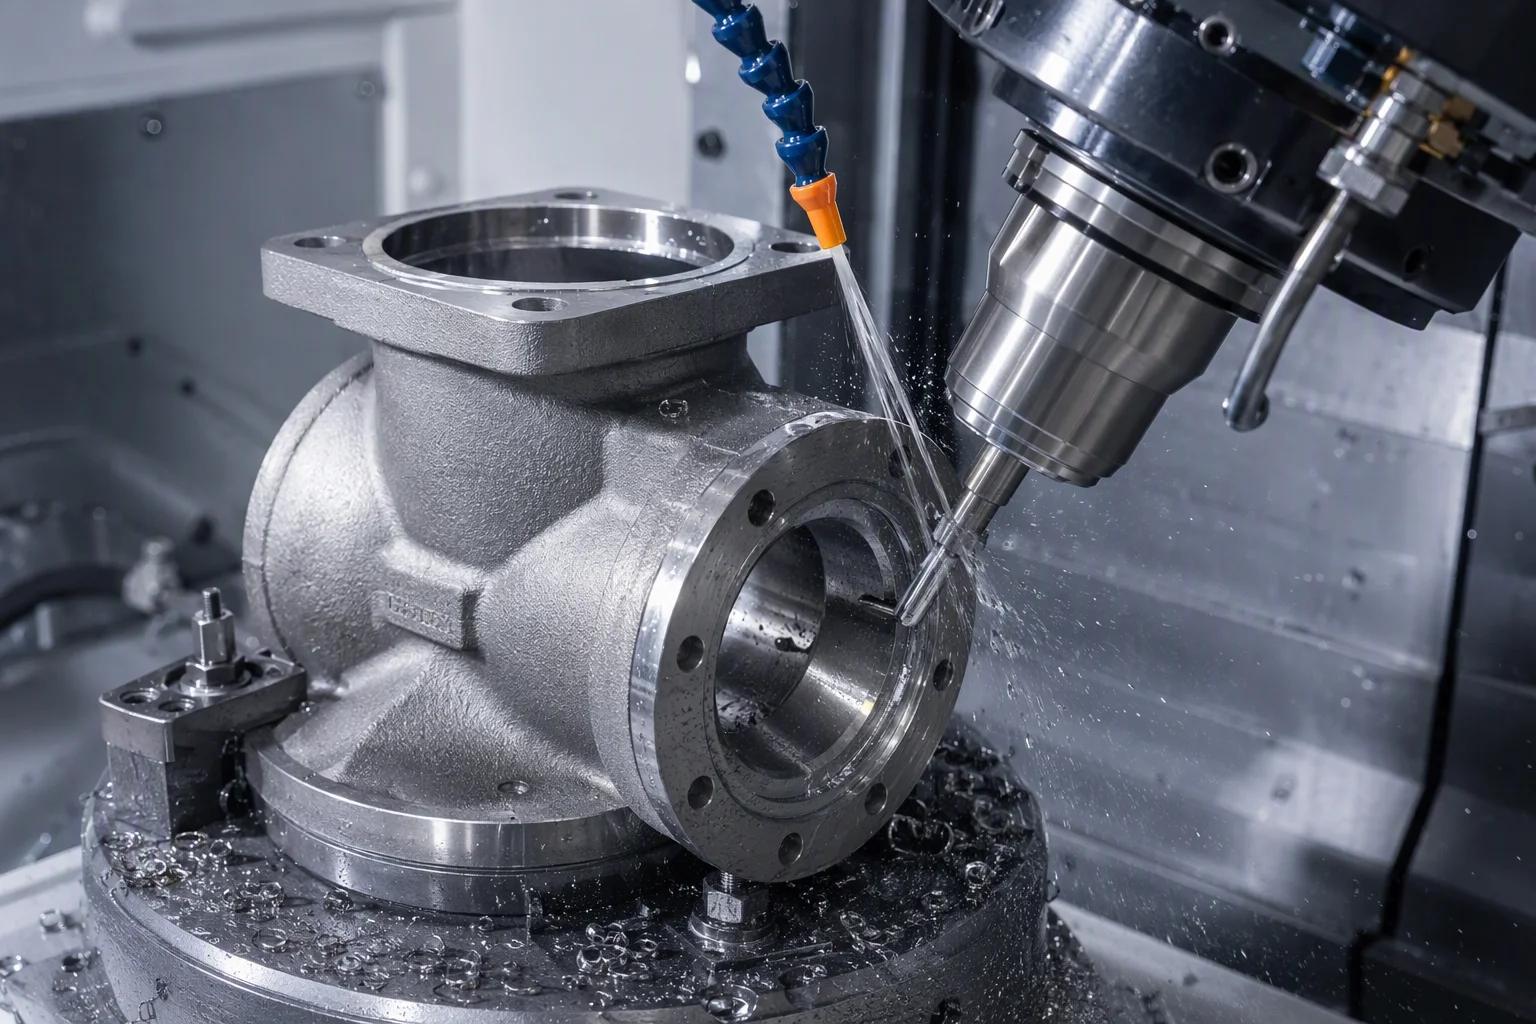
Rustfrit stål har en termisk trækkoeficient på cirka ved afkøling fra ned til . Præcisionsbearbejdning skal tage højde for termisk krympning:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Standardiseret kryogenisk kvalitetstestning (BS 6364 / ISO 28921-1)
| Kvalitetstestkategori | Prøvningsstandard | Testparameter og acceptkriterier |
|---|---|---|
| Charpy-impactprøvning | ASTM E23 / ISO 148-1 | Test i flydende kvælstof; (gennemsnit) / (min) ; tværekspansion |
| Verifikation af ferritindhold | ISO 8249 / ASTM A799 | Magnetisk induktion (Ferritscope) kalibreret til WRC-1992; |
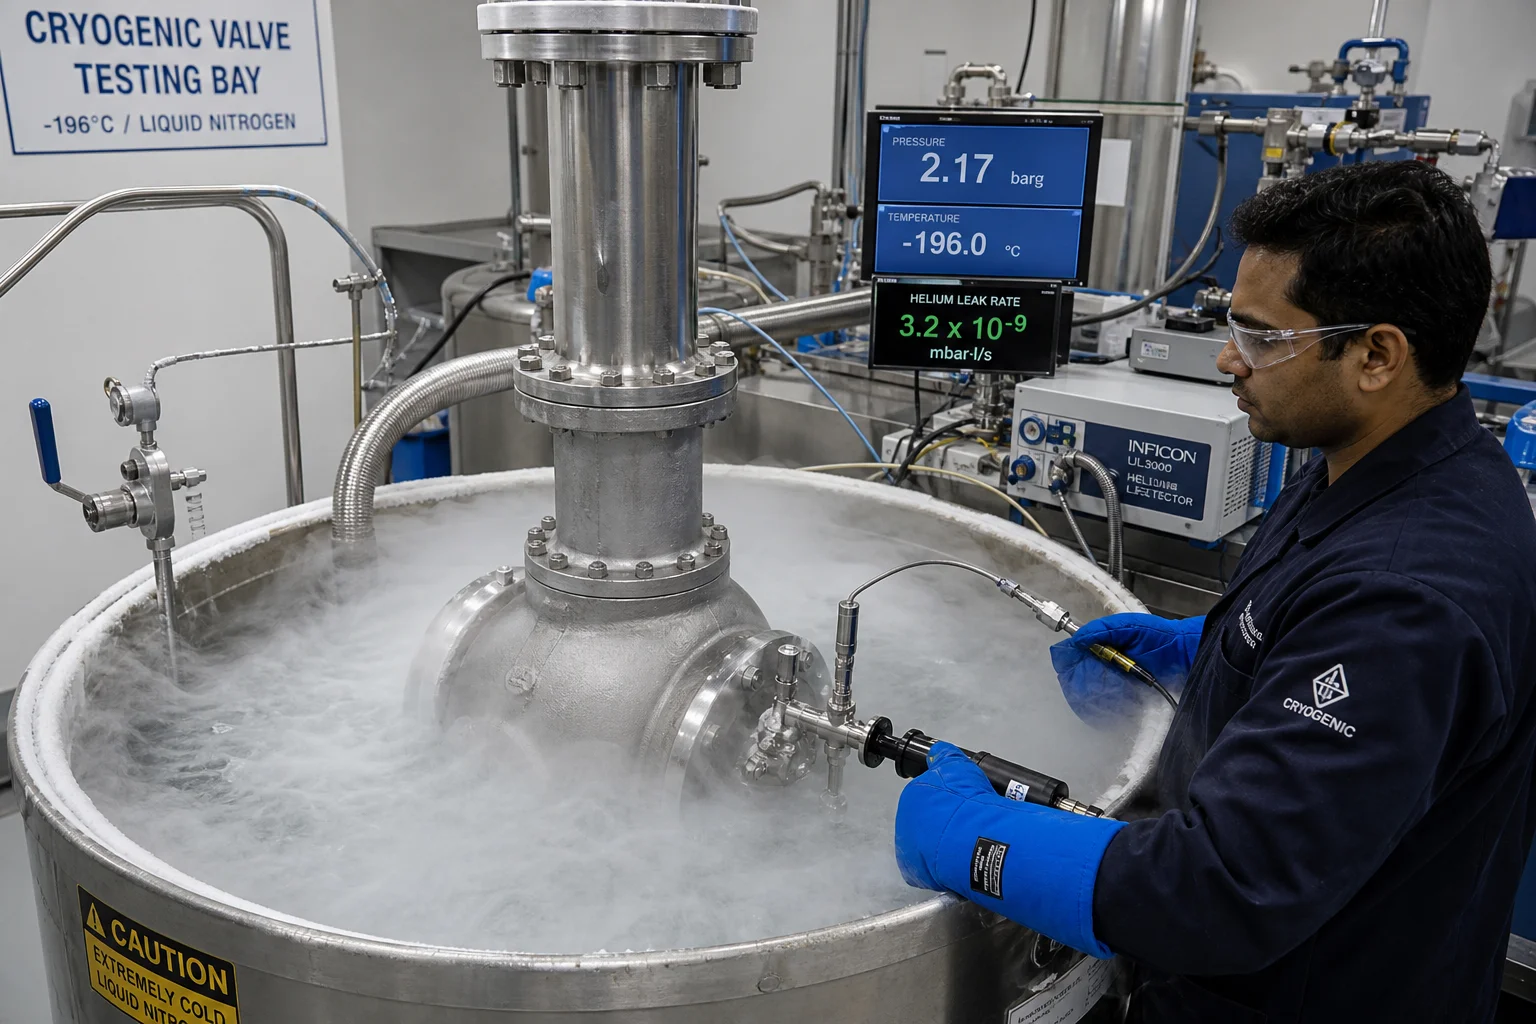
| Kryogenisk heliumlækhedstest | BS 6364 / ISO 28921-1 | Ventil nedsænket i flydende kvælstof ( ) og påtrykt med heliumgas; sædelækhed |
| Radiografisk undersøgelse (RT) | ASME B16.34 / ASTM E446 | 100 % volumetrisk inspektion af hals, krop-til-flange og sædepoketter; godkendelsesniveau 1/2 |
| Væskefarvestofprøvning (PT) | ASTM E165 (fluorescerende PT) | 100 % inspektion af indre strømoverflader og sædepoketter; ingen lineære indikationer |
6. Kryogenisk støbning i Dandong City Pengxin Machinery Co., Ltd.
Produktion af nuludlednings-, sikre kryogene ventillegemer kræver streng kontrol med smeltens kemiske sammensætning, lav-ferrit-certificering, præcisionskryogen termisk cyklus og intern kryogen testning.
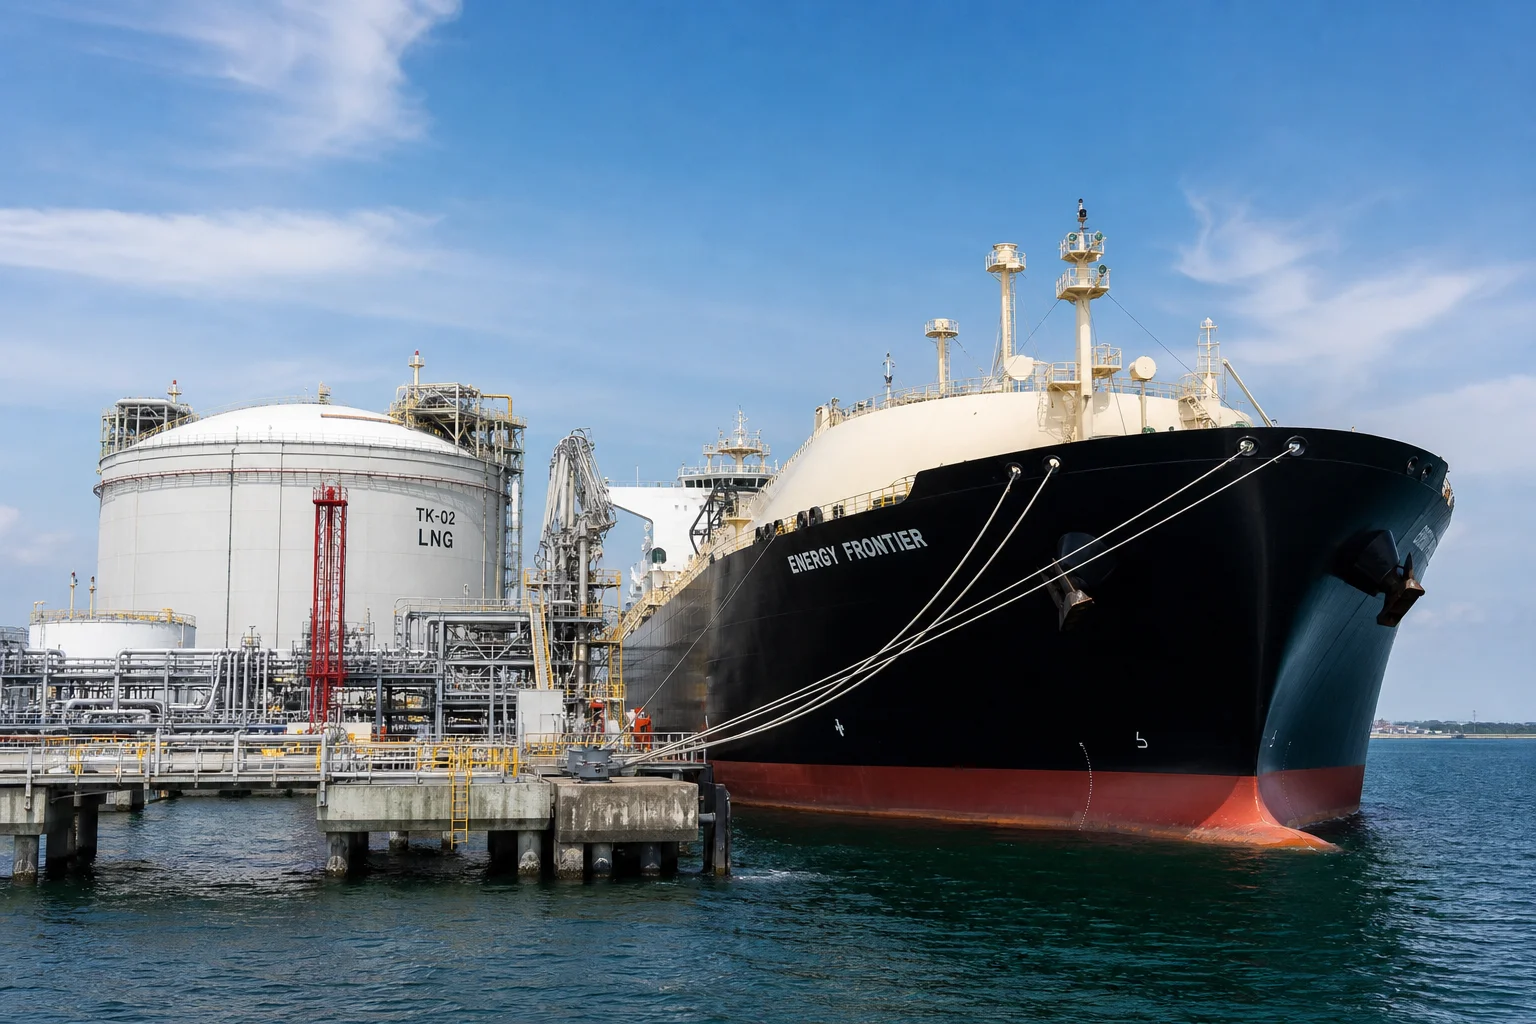
Dandong City Pengxin Machinery Co., Ltd. leverer højkvalitets kryogene ventil- og rørledningsstøbninger til globale LNG-terminaler, maritime transportfartøjer og gasinfrastruktur:
- Specialiserede kryogene legeringer : Certificeret produktion af ASTM A351 CF8M, CF3M, CF8, CF3 (med garanteret delta-ferrit ), samt ASTM A352 LC3 (3,5 % Ni-stål).
- Intern flydende-stikstof-testning ( ): Charpy-impacttestbad ved under-nulfahrenheit-temperaturer og kryogen helium-lækkage-testmuligheder, der verificerer overholdelse af BS 6364.
- Termisk stabilisering ved under-nulfahrenheit-temperaturer : Dedikerede kamre til termisk chokcyklus med flydende stikstof, der eliminerer restspændinger inden endelig maskinbearbejdning.
- Præcist 5-akset CNC bearbejdning : Højstive bearbejdningscentre og kugleformede slibemaskiner, der levererer spejlfærdige tætningsflader ( ).
- Komplet kvalitetsdokumentation : Certificeret i henhold til ISO 9001 og leverer fuldstændige materialeprøvecertifikater i overensstemmelse med EN 10204 3.1, Ferritscope-faserapporter, Charpy-logge og NDT-rapporter.
Konklusion
Kryogeniske ventiler og LNG-rørledningsstøbninger opererer under den uforsonlige kombination af ekstreme frosttemperaturer ( ), risici forbundet med ustabile gasindeslutninger og alvorlig termisk krympning. At sikre en totalt lækkagefri sikkerhed kræver en disciplineret lavkulstof-austenitisk metallurgi med streng kontrol af delta-ferrit ( ), en DFM-designet bonnet-dampkolonne med forlænget længde, kryogenisk termisk stabilisering samt verificeret Charpy-impact-hårdhed.
At samarbejde med en erfaren, integreret kryogenisk støbe- og præcisionsbearbejdningseksperthandel sikrer, at dine LNG- og industrielle gasventiler fungerer fejlfrit uden lækkage eller nedetid.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for at indsende dine kryogene ventillegemer-tegninger eller anmode om data fra lavtemperatur-impacttests.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støbninger og præcisionsmaskinbearbejdning siden 1958.
Indholdsfortegnelse
- 1. Kryogene degraderingsmekanismer og ingeniørudfordringer
- 2. Metallurgi og delta-ferrit-begrænsning ( ≤5%≤5%) i austenitiske støbninger
- udvidet motorhjelmdesign til støbning efter DFM-principper
- 4. Præcisionsbearbejdning af kryogeniske sæder med CNC-maskiner med flere akser
- 5. Standardiseret kryogenisk kvalitetstestning (BS 6364 / ISO 28921-1)
- 6. Kryogenisk støbning i Dandong City Pengxin Machinery Co., Ltd.
- Konklusion