
 EN
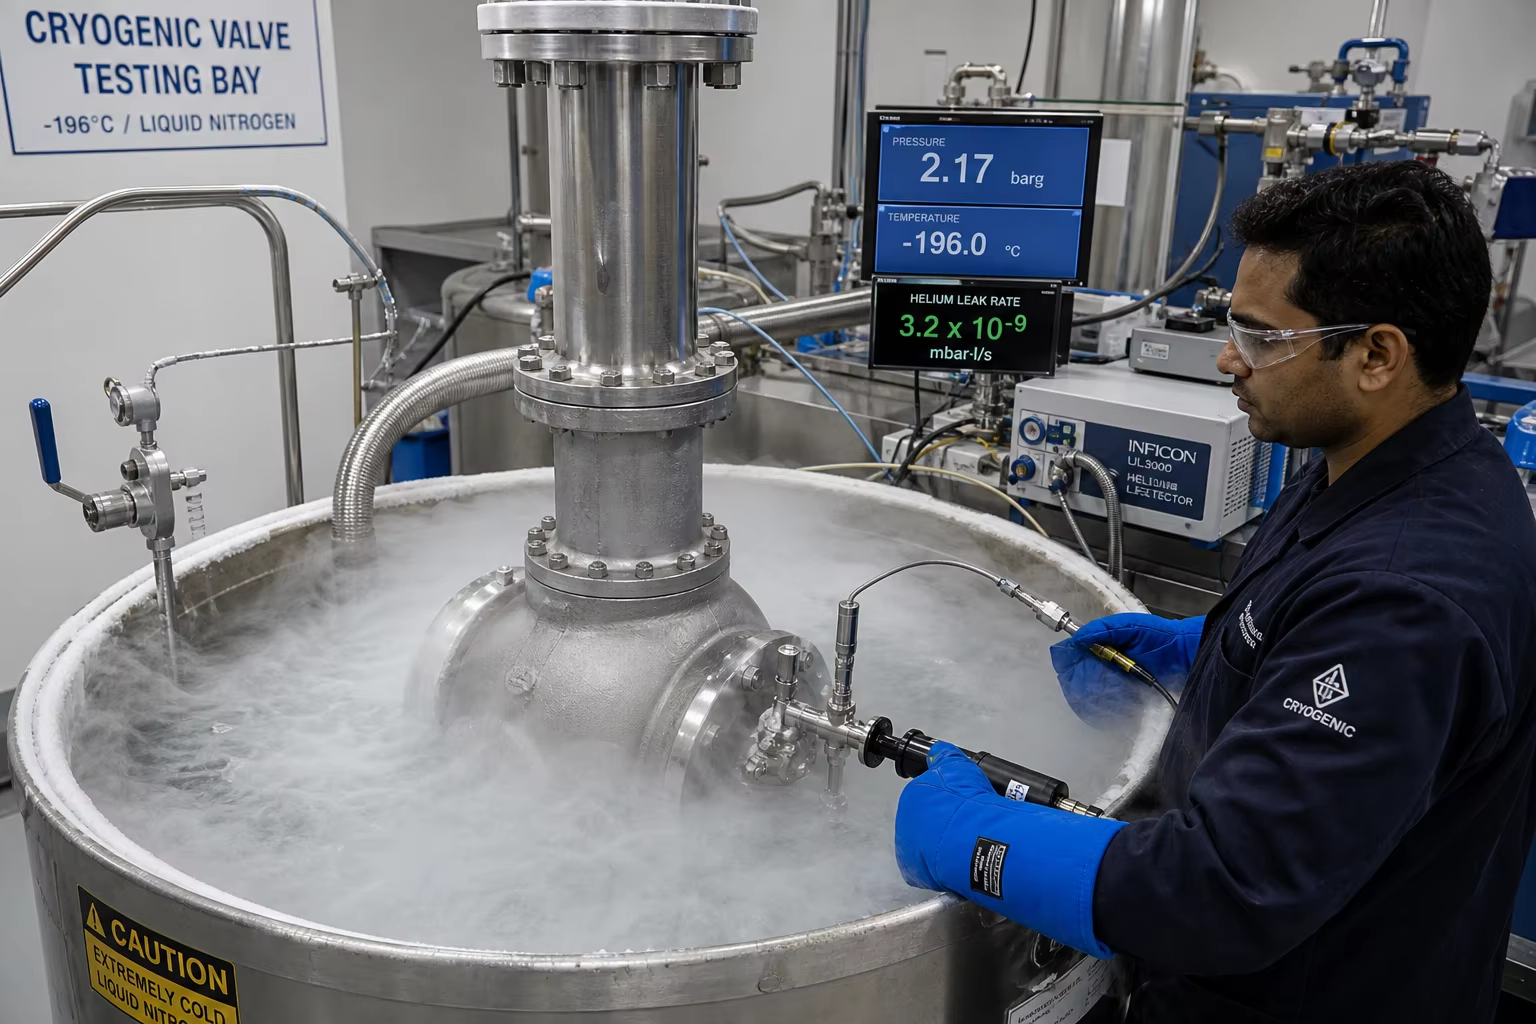
میٹا تفصیل: کرائو جینک والو باڈی اور ایل این جی پائپ لائن کاسٹنگز کا مکمل انجینئرنگ گائیڈ۔ اے ایس ٹی ایم اے 351 سی ایف 8 ایم/سی ایف 3 ایم اسٹین لیس سٹیل، جس میں ڈیلٹا فیرائٹ کو 2-5 فیصد تک محدود رکھا گیا ہو، کم درجہ حرارت کے لیے 3.5 فیصد نکل سٹیل (ای ایس ٹی ایم اے 352 ایل سی 3)، لمبا بونٹ ڈی ایف ایم ڈیزائن، لیکوئڈ نائٹروجن -196°C کے لیے چارپی امپیکٹ ٹیسٹنگ، اور بی ایس 6364 ہیلیم لیک تصدیق کا جائزہ لیں۔
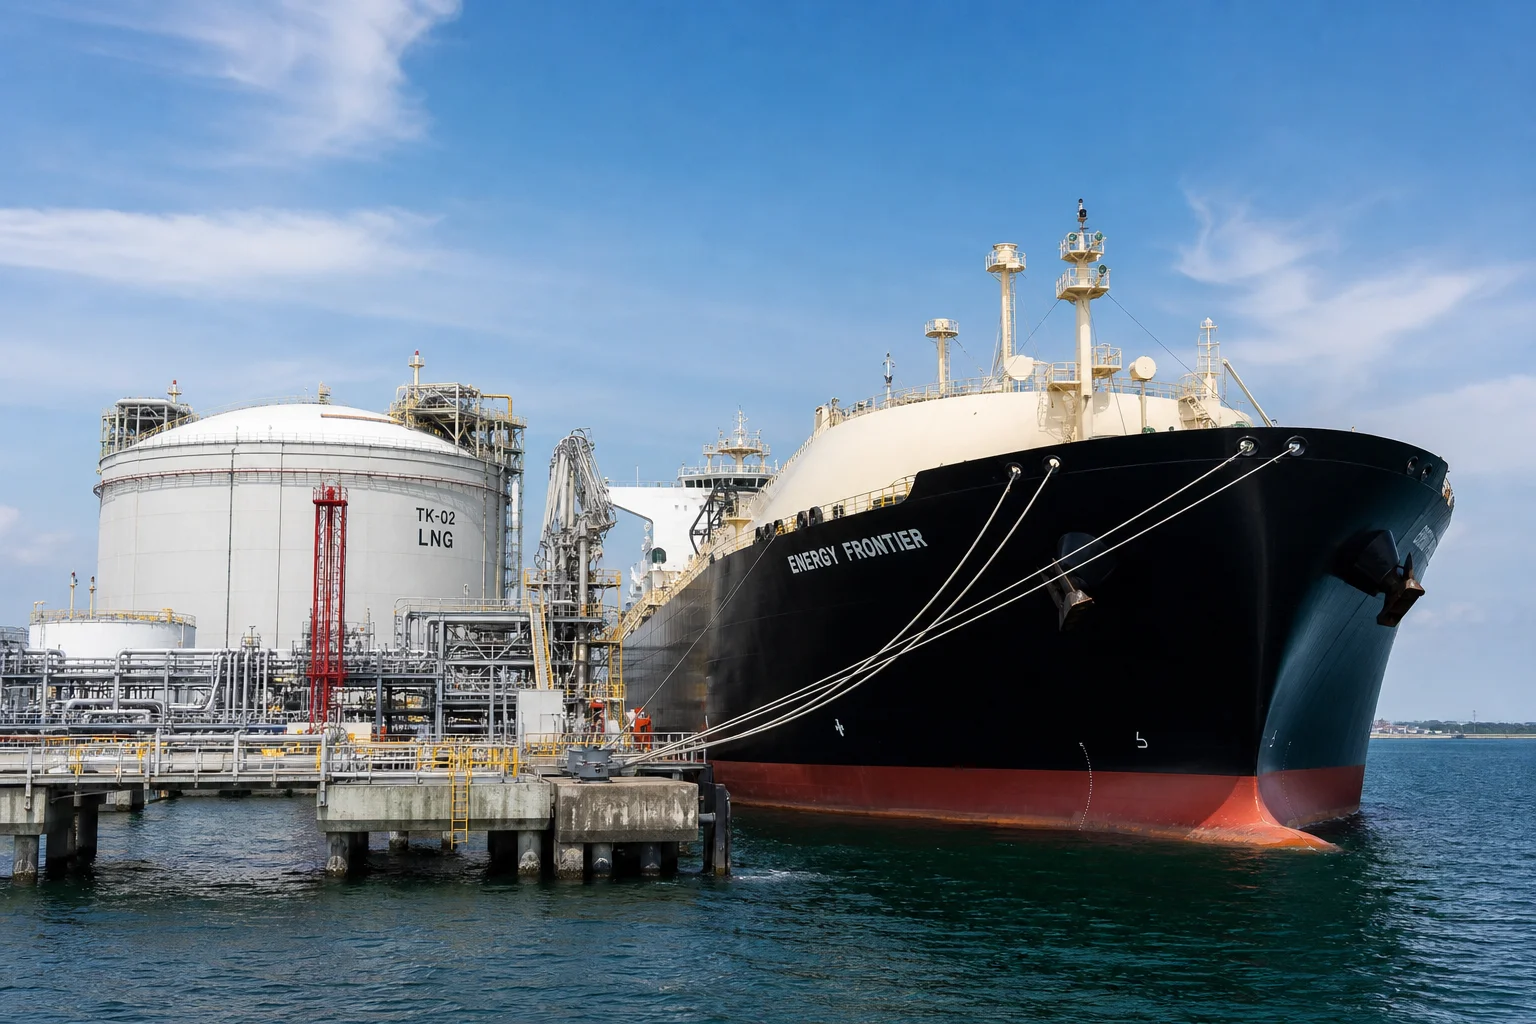
مائع قدرتی گیس (ایل این جی) کے مائع بنانے والے ٹرمینلز، سرد سمندری نقل و حمل کے جہازوں، ایل این جی کے دوبارہ گیسی بنانے کے مرکزوں، اور مائع نائٹروجن/آکسیجن/ہائیڈروجن کی ذخیرہ سازی کی بنیادی ڈھانچے میں، بہاؤ کنٹرول والوز انتہائی منفی درجہ حرارت پر کام کرتے ہیں:
- مائع قدرتی گیس (LNG) : ()
- مائع ایتھی لین : ()
- مائع آکسیجن / آرگون :
- مائع نائٹروجن (ایل این 2) : ()
ان شدید حالتِ کرائو جینک کے تحت، روایتی کاربن اور مِلَّت فولاد کو تباہ کن لچکدار سے شیشہ جیسی ٹوٹنے والی حالت میں تبدیلی (DBTT) کا سامنا کرنا پڑتا ہے، جس کی وجہ سے ان میں تمام اثرِ دھکّہ برداشت کرنے کی صلاحیت ختم ہو جاتی ہے اور وہ ہلکے دباؤ کے جھٹکوں کے تحت شیشے کی طرح ٹوٹ جاتے ہیں۔ اس کے علاوہ، شدید حرارتی منقبض ہونے کے مختلف درجے کی وجہ سے بیٹھنے کی جگہ کا بگڑ جانا، والو کا ڈنڈا جمنا اور خطرناک غیر محسوس مائع گیس کا رساو ہونا ہوتا ہے۔
کرائو جینک سروس کے دہائیوں تک برداشت کرنے کے لیے ماہر ڈھالنے کی دھاتیات کی ضرورت ہوتی ہے: ڈھالنے کے دوران آسٹینائٹک اسٹین لیس سٹیل (ASTM A351 CF8M، CF3M، CF8، CF3) جو سختی سے ڈیلٹا فیرائٹ کی مقدار کو محدود کرتی ہے ( کم درجہ حرارت کی سخت اور شکنندہ دراڑوں کے راستوں کو ختم کرنے کے لیے، لمبا ہُڈ (آواز کا ستون) ڈھالنے کی ہندسیات، اور ویلوز کی سالمیت کو جانچنے کے ذریعے، موئی نائٹروجن ( ) چارپی وی-نوچ امپیکٹ ٹیسٹنگ (ایس ٹی ایم ای 23) اور سریوجینک ہیلیم لیک ٹیسٹنگ (بی ایس 6364 / آئی ایس او 28921-1) .
یہ تکنیکی گائیڈ سریوجینک آلائی میٹلرجی، لمبے ہُڈ کے ڈی ایف ایم ڈیزائن، درست انویسٹمنٹ/ریت کی ڈھالائی، سی این سی سریوجینک سیٹ مشیننگ، اور لیبارٹری ٹیسٹنگ کے معیارات کا جامع تجزیہ فراہم کرتی ہے۔
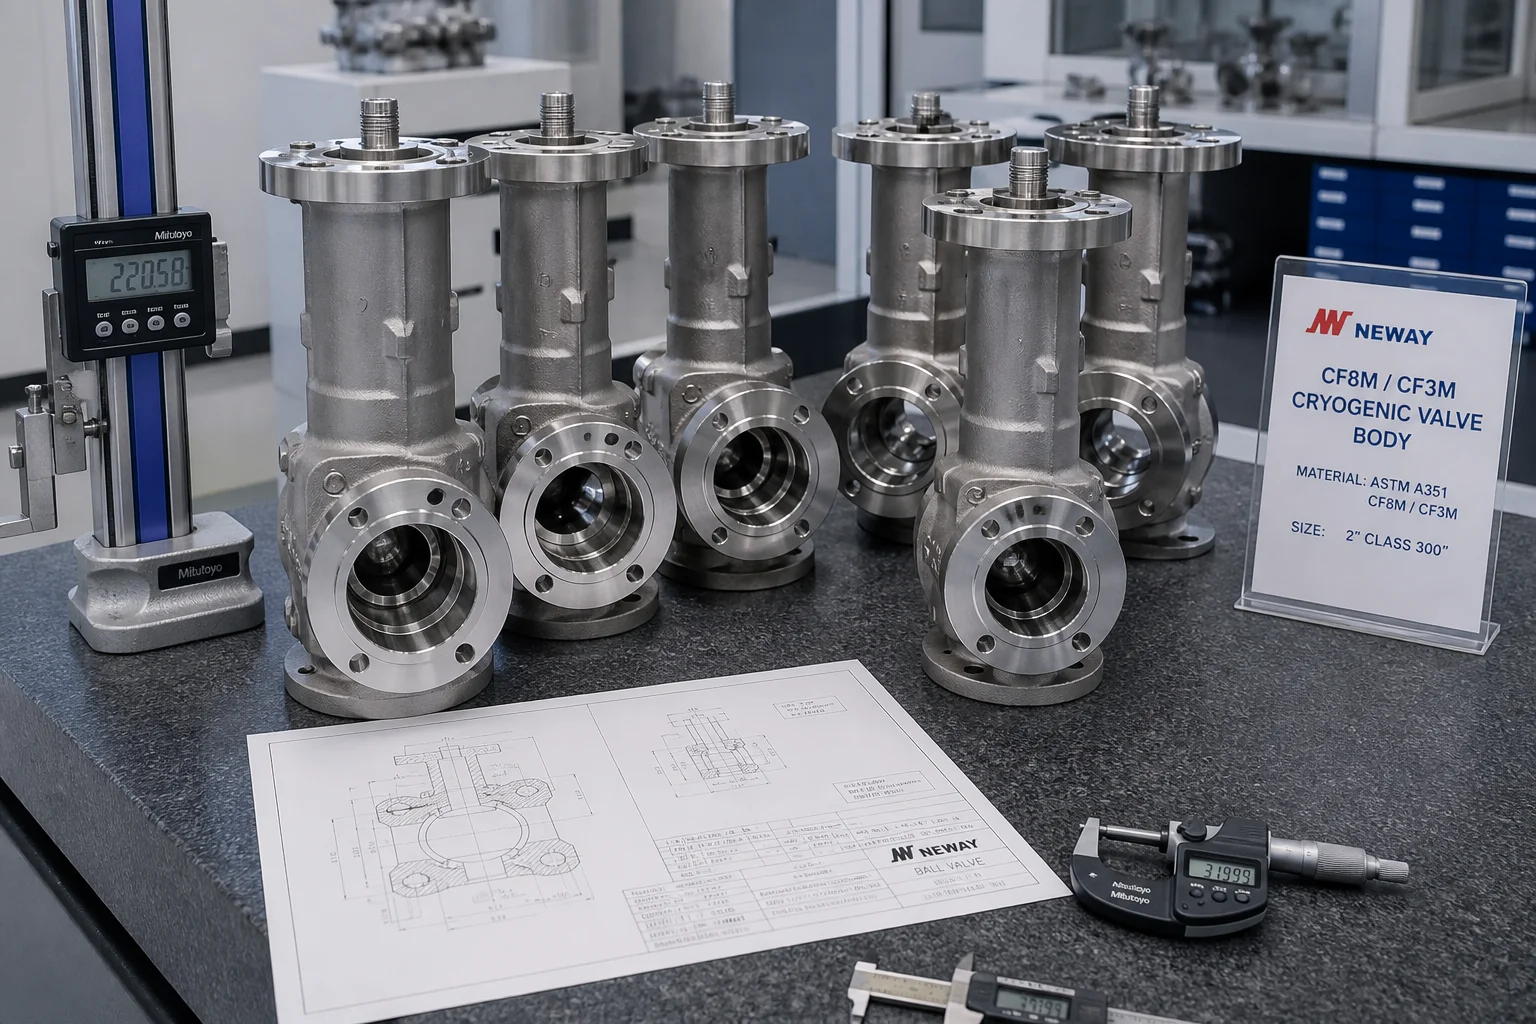
1. سریوجینک تخریب کے طریقے اور انجینئرنگ کے چیلنجز
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| آپریٹنگ کا اجزا | سروس فلوئیڈ اور درجہ حرارت | ناکامی کا اہم طریقہ جسے روکنا ہے | ڈھالنے کا حل |
|---|---|---|---|
| کرائو جینک بول اور گیٹ والو باڈیز | لِکوایڈیڈ نیچرل گیس ( ) / ایل این 2 ( ) | برٹل باڈی فریکچر، سیٹ لیکیج ( ) | ایس ٹی ایم اے 351 سی ایف 8 ایم / سی ایف 3 ایم (ڈیلٹا فیرائٹ ؛ سی وی این ای ٹی ) |
| کرائو جینک ایکسٹینڈ بونٹ کاسٹنگ | لیکوئیفائیڈ گیس / ایمبیئنٹ تھرمل گریڈیئنٹ | سٹیم پیکنگ فریز اپ، ایکچو ایٹر تھرمل ڈی گریڈیشن | مونولیتھک کاسٹ ایکسٹینڈ بونٹ (واپر کالم انسلیشن) |
| ایل پی جی / لیکوئیڈ ایتھی لین والو باڈیز | لیکوئیڈ پروپی ن ( ) / ایتھی لین ( ) | باڈی وال فریکچر، لو-ٹیمپ فیٹیگ | 3.5 فیصد نکل سٹیل (ایس ٹی ایم اے 352 ایل سی 3 / 1.5638) |
| سردِ جوہری کنٹرول والو ٹرِمز | زیادہ رفتار سردِ جوہری تھروٹلنگ | کیویٹیشن فلیشن کشیدگی، منفی درجہ حرارت پر گیلنگ | خصوصی سٹیلائٹ ہارڈ فیسڈ سی ایف 8 ایم / غیر گیلنگ ملاو |
2. دھاتیات اور ڈیلٹا-فرائٹ کی پابندی ( ) آسٹینائٹک ڈھالائیوں میں
جبکہ ڈیلٹا-فرائٹ ( ) عام طور پر گرم پھٹنے اور ویلڈ مائیکرو-دراروں کو روکنے کے لیے سٹین لیس ڈھالائیوں میں مفید ہوتا ہے، سردِ شدہ سروس میں ڈیلٹا-فرائٹ خطرناک ہوتا ہے :
- باڈی سنٹرڈ کیوبک (بی سی سی) کی سختی : ڈیلٹا-فرائٹ کی بی سی سی کرسٹل ساخت ہوتی ہے جو منفی 100 °سے نیچے شدید لچکدار سے کھردر انتقال کرتی ہے ، جو تیزی سے دراڑ کے مائیکرو-کریک کے آغاز کے لیے راستہ فراہم کرتی ہے۔
- مرحلہ کی مستحکمی اور مارٹینسائٹک تبدیلی : بروئے ، غیر مستحکم آسٹینائٹ مشینی دباؤ کے تحت کھردر تنشِ انڈیوسڈ مارٹینسائٹ ( ) میں تبدیل ہو جاتی ہے، جس کی وجہ سے حجم میں اضافہ اور سیٹ کی بگاڑ واقع ہوتی ہے۔
سردِ شدہ اسٹین لیس کاسٹنگز کے لیے کیمیائی ترکیب کی بہتری:
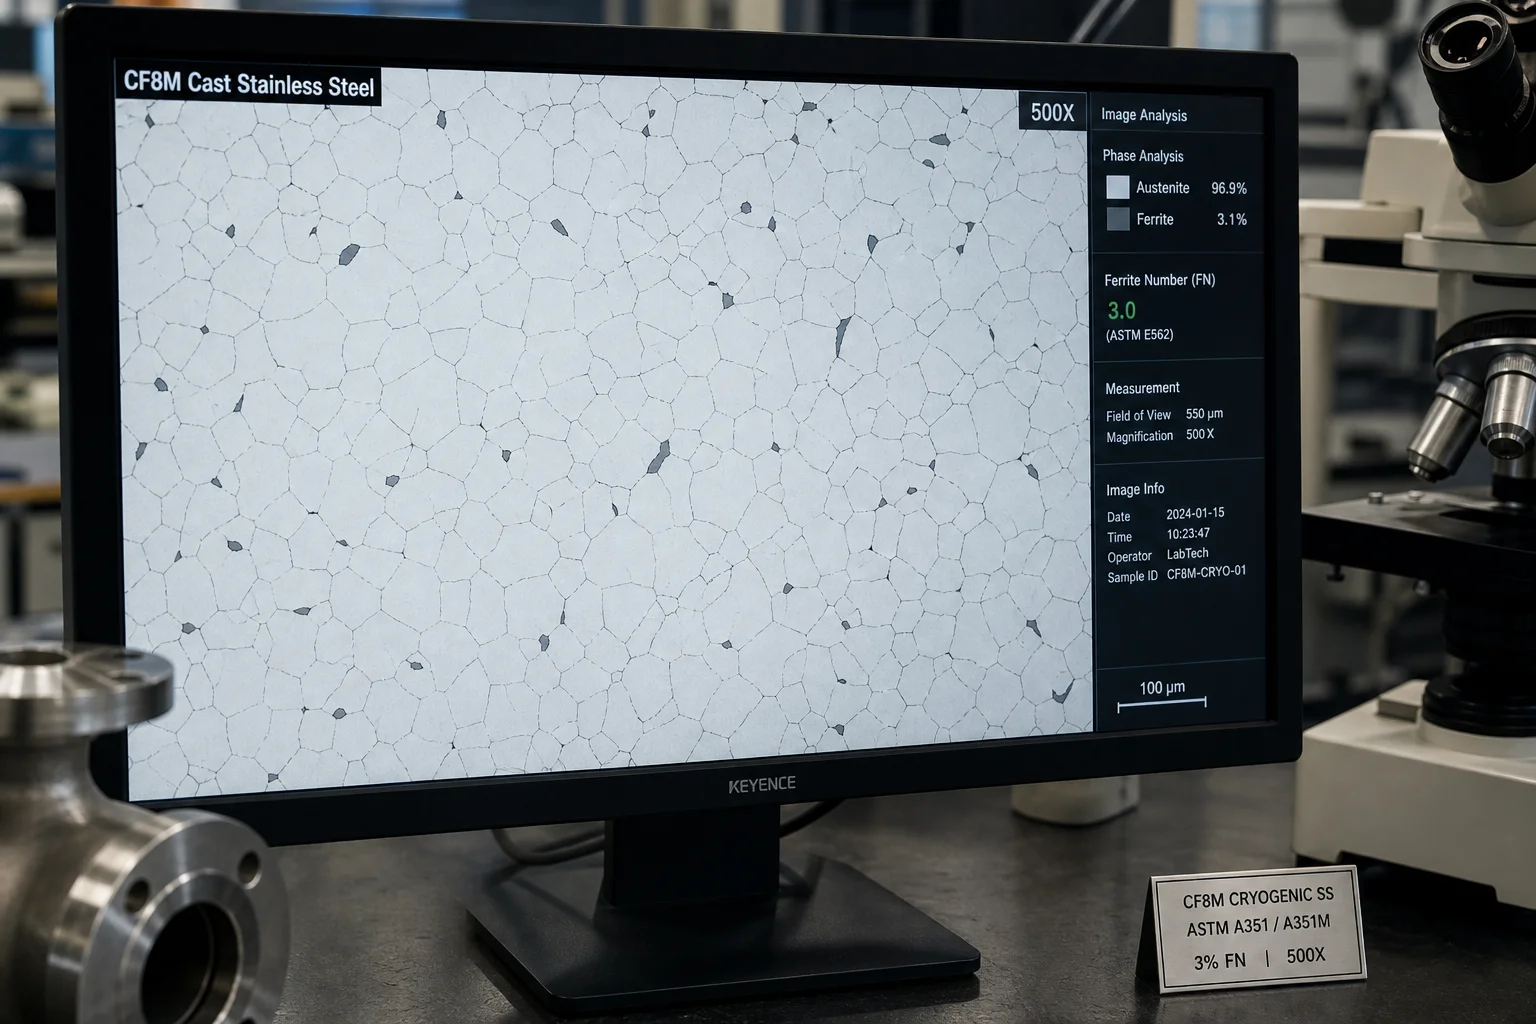
| ELEMENT | ایس ٹی ایم اے 351 معیاری حد | پینگ شن کرائو جینک آپٹیمائزڈ حد | دھاتیاتی کام |
|---|---|---|---|
| کاربن (C) | (سی ایف 8 ایم) / (سی ایف 3 ایم) | (سخت کم کاربن) | سرد ہونے کے دوران درجہ بندی کے لحاظ سے کرومیم کاربائیڈ کی حساسیت کو ختم کرتا ہے |
| کرومیم (Cr) | کوروزن کے مقابلے کی صلاحیت کو برقرار رکھتا ہے جبکہ فیرائٹ کو مستحکم کرنے والی طاقت کو محدود کرتا ہے | ||
| نکل (Ni) | (زیادہ نکل) | حیاتی : مضبوط آسٹینائٹ مستحکم کرنے والا؛ ایف سی سی میٹرکس کی استحکام کی ضمانت دیتا ہے تاکہ | |
| مالی بڈینم (Mo) | پٹنگ کے مقابلے کی صلاحیت فراہم کرتا ہے بغیر اضافی ڈیلٹا-فیرائٹ کو جنم دیے | ||
| نائٹروجن (N) | غیر متعین | داخلی ٹھوس محلول مضبوطی؛ آسٹینائٹ کو مستحکم کرتا ہے | |
| ڈیلٹا-فرائٹ ( ) | غیر کنٹرول شدہ | (ہدف: 3% ایف این) | حیاتی : گرم پھٹنے کو روکنے کے لیے کافی اونچا؛ اور سختی کو روکنے کے لیے کافی کم سختی |
مددگار ہودی کا وسیع ڈی ایف ایم ڈھالنے کا ڈھانچہ
کرائوجینک والوز ایک وسیع ہودی کالم (بی ایس 6364 اور ایم ایس ایس ایس پی-134 کے مطابق) کرائوجینک سیال کے بہاؤ سے اسٹیم پیکنگ گلینڈ کو علیحدہ کرنے کے لیے:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
اہم ڈی ایف ایم ڈھالنے کے اصول:
- مونو لیتھک سنگل پیس ڈھالا ہوا بونٹ : لمبے بونٹ اور نچلے فلینج کو ایک ہی موڑ میں ڈھالنا، زیادہ دباؤ والے گھیرے کے جوڑوں کو ختم کر دیتا ہے۔
- یکساں دیوار کی موٹائی اور حرارتی ماپ : دیوار کے موڑ کو تیزی سے تنگ کرنا ( تک ) تاکہ گرم اوپری گلینڈ سے سرد باڈی تک حرارت کے منتقل ہونے کو کم سے کم کیا جا سکے، جس سے گیس کے بلبلے کی عارضی عزل برقرار رہے۔
4. ملٹی ایکسس سی این سی درست کرائوجینک سیٹ مشیننگ
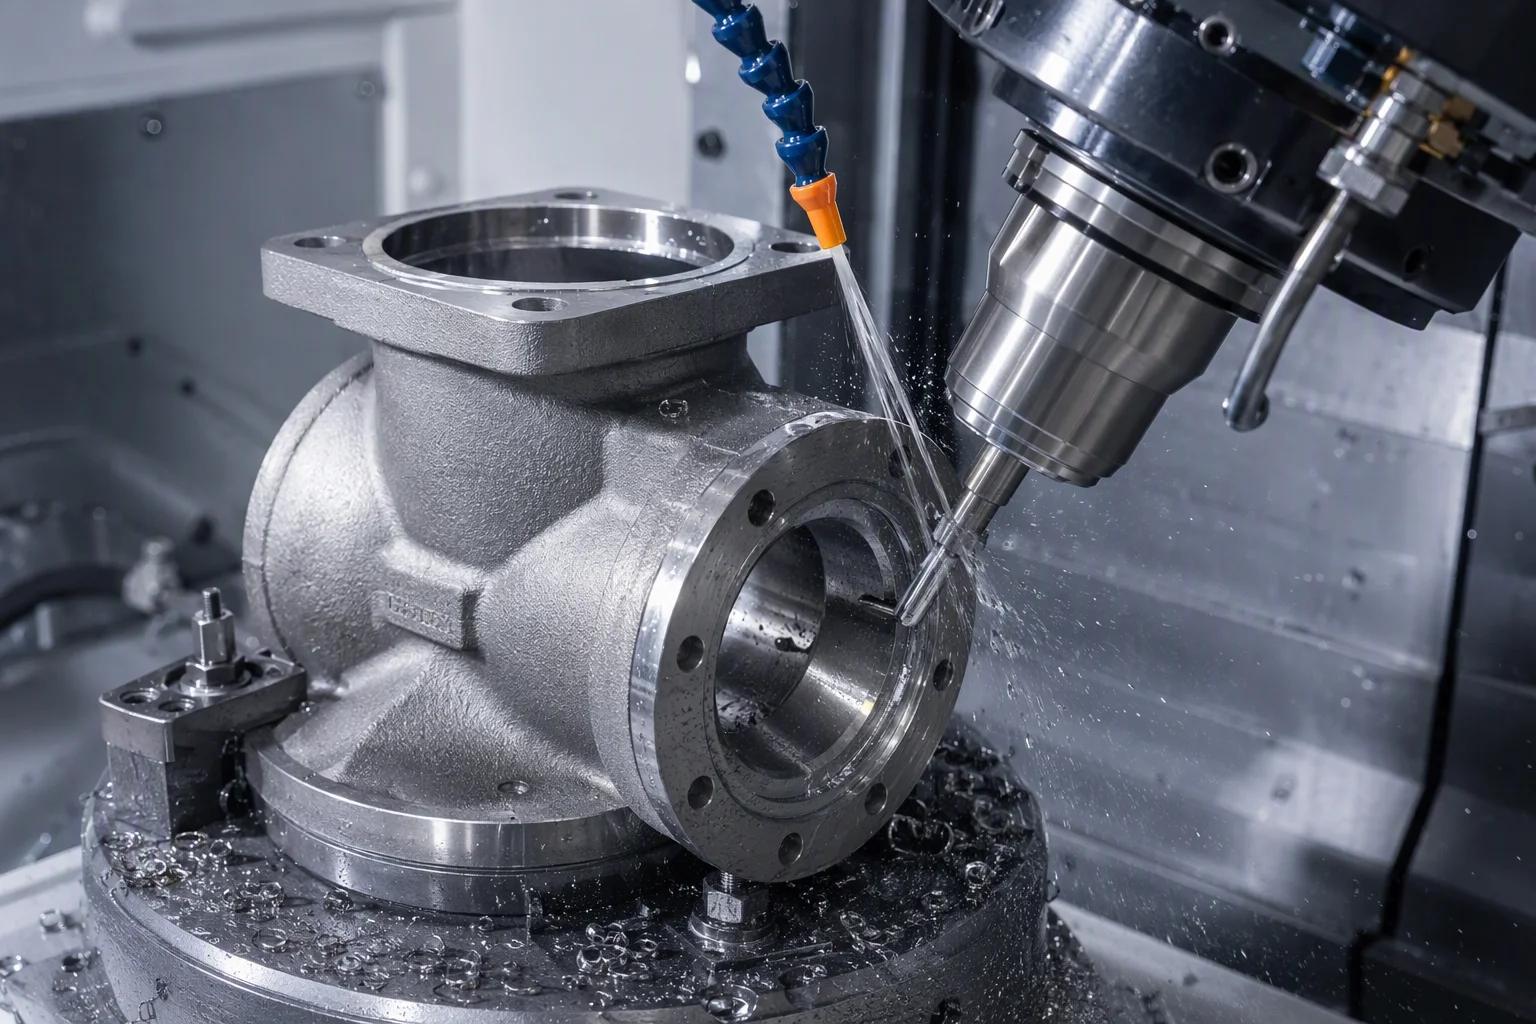
اسٹین لیس سٹیل کا حرارتی انقباض کا عدد تقریباً جب سے ٹھنڈا کیا جائے تک . درستگی سے مکینیکل کاری کو حرارتی سکڑن کی توقع کرنی چاہیے:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. معیاری کریوجینک معیار کی آزمائش (BS 6364 / ISO 28921-1)
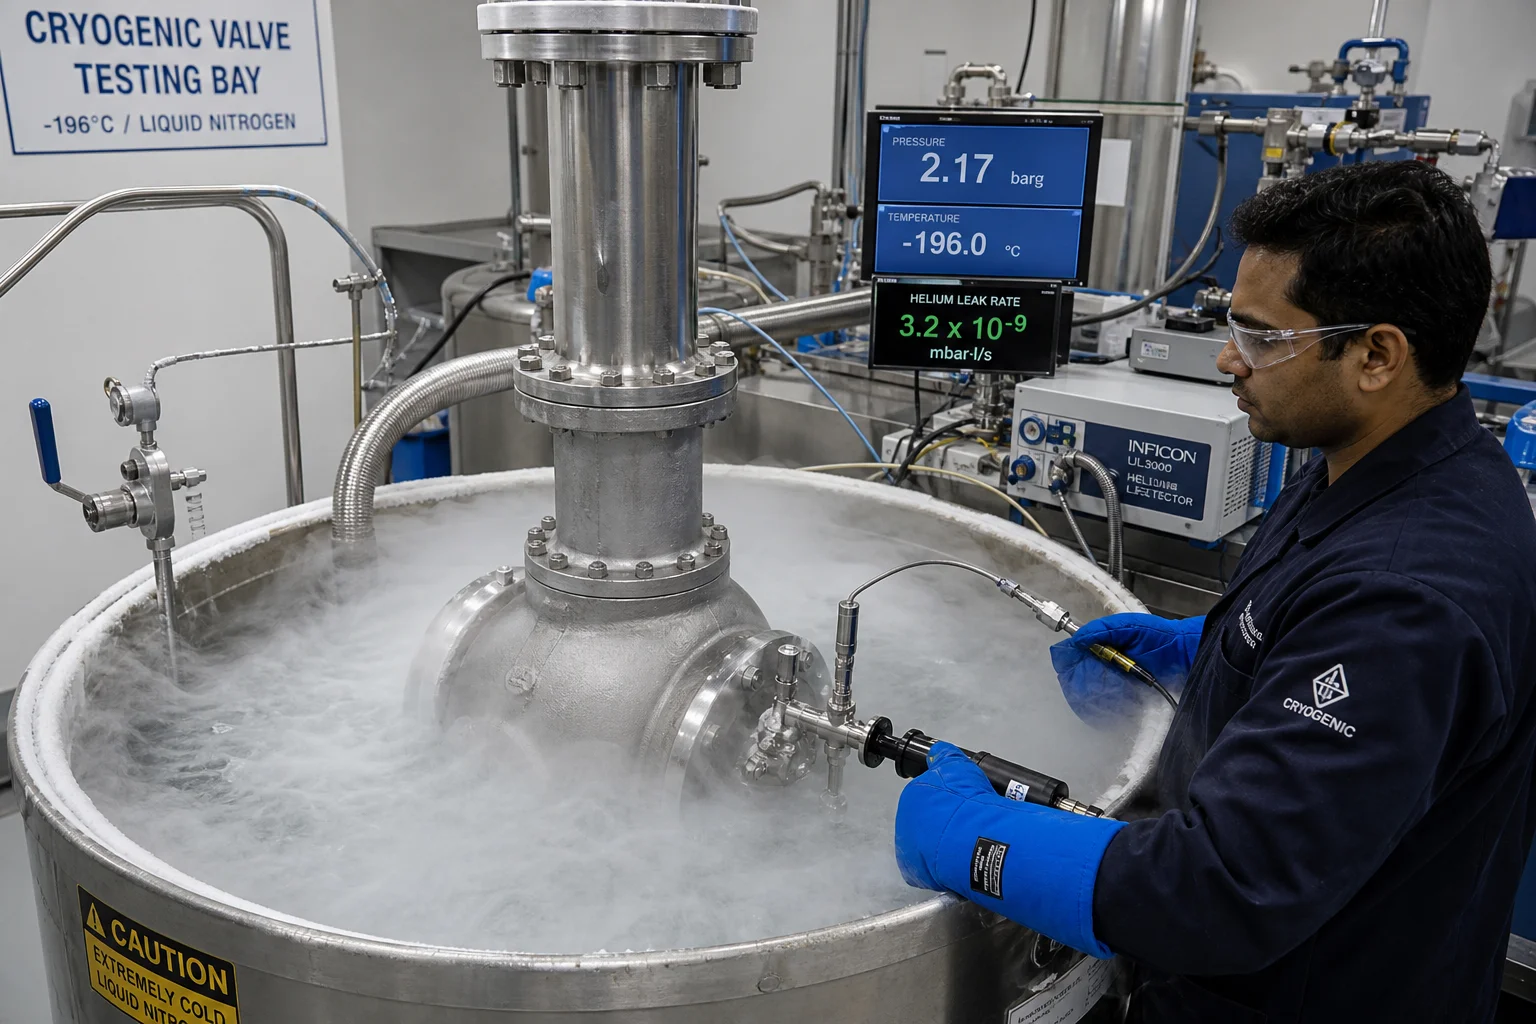
| معیار کی جانچ کی قسم | تجربہ معیار | آزمائش کے پیرامیٹر اور منظوری کے معیار |
|---|---|---|
| چارپی امپیکٹ | ASTM E23 / ISO 148-1 | مائع نائٹروجن غوطہ زد آزمائش; (اوسط) / (منٹ) ; جانبی پھیلاؤ |
| فرائٹ مواد کی تصدیق | آئی ایس او 8249 / اے ایس ٹی ایم اے 799 | مقناطیسی القاء (فیریٹ اسکوپ) جو ڈبلیو آر سی-1992 کے مطابق درست کیا گیا ہو؛ |
| کرائوجینک ہیلیم لیک ٹیسٹ | بی ایس 6364 / آئی ایس او 28921-1 | والو کو مائع نائٹروجن میں غوطہ زن کیا جاتا ہے ( )، ہیلیم گیس کے ذریعے دباؤ ڈالا جاتا ہے؛ سیٹ لیکیج |
| ریڈیوگرافک معائنہ (آر ٹی) | ایس ایم ای بی 16.34 / اے ایس ٹی ایم ای 446 | گردن، جسم سے فلینج اور سیٹ جیب کا 100% حجمی معائنہ؛ درجہ 1/2 قبولیت |
| لِکوئڈ ڈائی پینٹرینٹ (پی ٹی) | ASTM E165 (فلوروسینٹ پینٹریشن ٹیسٹ) | اندرونی بہاؤ کے سطح اور سیٹ جیب کا 100% معائنہ؛ لکیری نشانات کا مکمل غائب ہونا |
6. ڈانڈونگ شہر پینگ شن مشینری کمپنی لمیٹڈ میں کرائو جینک ڈھالائی کی تیاری
صفر اخراج، محفوظ کرائو جینک والو باڈیز کی تیاری کے لیے سخت پگھلنے کی کیمیا کا کنٹرول، کم فیرائٹ سرٹیفیکیشن، درست کرائو جینک تھرمل سائیکلنگ اور اندرونی کرائو جینک ٹیسٹنگ کی ضرورت ہوتی ہے۔
دن دونگ شہر پینگ شن مشینری کمپنی، لمیٹڈ۔ عالمی سطح پر ایل این جی ٹرمینلز، سمندری کارگو جہازوں اور گیس انفراسٹرکچر کے لیے اعلیٰ معیار کی کرائو جینک والو اور پائپ لائن ڈھالائیاں فراہم کرتا ہے:
- ماہر کرائو جینک ملاویں : ASTM A351 CF8M، CF3M، CF8، CF3 (гарنٹی شدہ ڈیلٹا فیرائٹ کے ساتھ) اور ASTM A352 LC3 (3.5% Ni سٹیل) کی سرٹیفائیڈ تیاری۔
- اندرونی لوئیڈ نائٹروجن ٹیسٹنگ ( ): سب زیرو چارپی امپیکٹ ٹیسٹنگ باتھ اور کرائو جینک ہیلیم لیک ٹیسٹنگ کی صلاحیتیں جو بی ایس 6364 کی تصدیق کرتی ہیں۔
- سب زیرو تھرمل اسٹیبلائزیشن : مخصوص لیکوئڈ نائٹروجن تھرمل شاک سائیکلنگ کیمرے جو فائنل مشیننگ سے پہلے باقی رہنے والے تناؤ کو ختم کرتے ہیں۔
- درست پانچ محور سی این سی مشیننگ : اعلیٰ سختی والے مشیننگ سنٹرز اور سفیریکل لیپنگ آلات جو آئینہ جیسی سیلنگ سطحوں کی ترسیل کرتے ہیں ( ).
- مکمل معیار کی دستاویزات : آئی ایس او 9001 سرٹیفائیڈ، جو مکمل ای این 10204 3.1 مواد ٹیسٹ سرٹیفکیٹس، فیریٹ اسکوپ فیز رپورٹس، چارپی لاگز، اور این ڈی ٹی رپورٹس فراہم کرتا ہے۔
نتیجہ
کرائو جینک والوز اور ایل این جی پائپ لائن کاسٹنگز انتہائی سب زیرو درجہ حرارت ( )، متغیر گیس کنٹینمنٹ کے خطرات، اور شدید تھرمل شرنکیج کے ظالمانہ امتزاج کے تحت کام کرتی ہیں۔ صفر لیکیج کی حفاظت کو یقینی بنانا کم کاربن آسٹینائٹک دھاتیات کی منضبط طریقے سے ضرورت ہوتی ہے جس میں ڈیلٹا فیرائٹ کو سختی سے کنٹرول کیا جاتا ہے ( )، لمبے ہُڈ کا آئی ایم ڈیزائن، کرائو جینک تھرمل سٹیبلائزیشن، اور تصدیق شدہ چارپی امپیکٹ ٹافنس۔
ایک تجربہ کار، انٹیگریٹڈ کرائو جینک کاسٹنگ اور پریذیژن مشیننگ کی طاقت ور کمپنی کے ساتھ شراکت داری یقینی بناتی ہے کہ آپ کے ایل این جی اور صنعتی گیس والوز بے روزگاری یا خرابی کے بغیر بے عیب کام کریں گے۔
اپنے کرائو جینک والوز باڈی کے ڈرائنگز جمع کروانے یا کم درجہ حرارت کے امپیکٹ ٹیسٹ کے اعداد و شمار کی درخواست کرنے کے لیے دان دونگ سٹی پینگ شن مشینری کمپنی لمیٹڈ سے رابطہ کریں۔
دن دونگ سٹی پینگ شن مشینری کمپنی لمیٹڈ — بھاری کاسٹنگز اور درست مشیننگ، 1958ء سے۔
مواد کی فہرست
- 1. سریوجینک تخریب کے طریقے اور انجینئرنگ کے چیلنجز
- 2. دھاتیات اور ڈیلٹا-فرائٹ کی پابندی ( ≤5%≤5%) آسٹینائٹک ڈھالائیوں میں
- مددگار ہودی کا وسیع ڈی ایف ایم ڈھالنے کا ڈھانچہ
- 4. ملٹی ایکسس سی این سی درست کرائوجینک سیٹ مشیننگ
- 5. معیاری کریوجینک معیار کی آزمائش (BS 6364 / ISO 28921-1)
- 6. ڈانڈونگ شہر پینگ شن مشینری کمپنی لمیٹڈ میں کرائو جینک ڈھالائی کی تیاری
- نتیجہ