
 EN
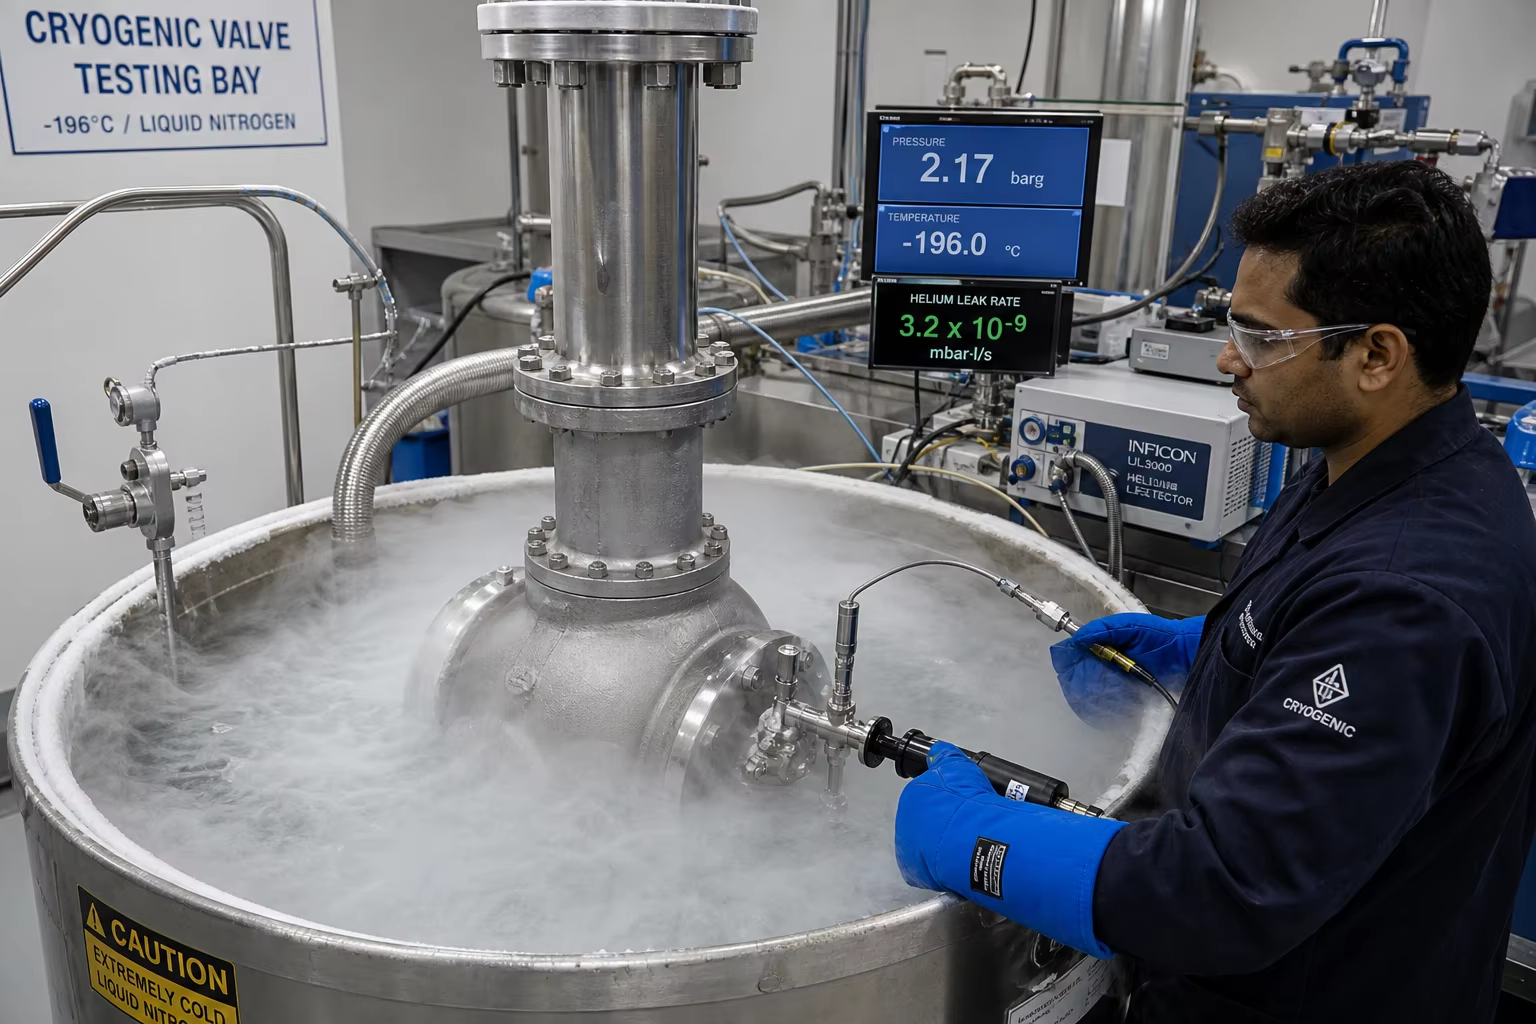
توضیحات متا: راهنمای مهندسی جامع برای بدنه شیرهای کریوژنیک و ریختهگری لولهکشی گاز طبیعی مایع. بررسی فولادهای ضدزنگ ASTM A351 CF8M/CF3M با محدودیت دلتا-فریت ۲ تا ۵ درصد، فولادهای نیکل ۳٫۵ درصدی کمدمایی (ASTM A352 LC3)، طراحی DFM با ساقه بلندشده، آزمون ضربهای چارپی در نیتروژن مایع در دمای ۱۹۶- درجه سانتیگراد و تأیید نشت هلیوم مطابق استاندارد BS 6364.
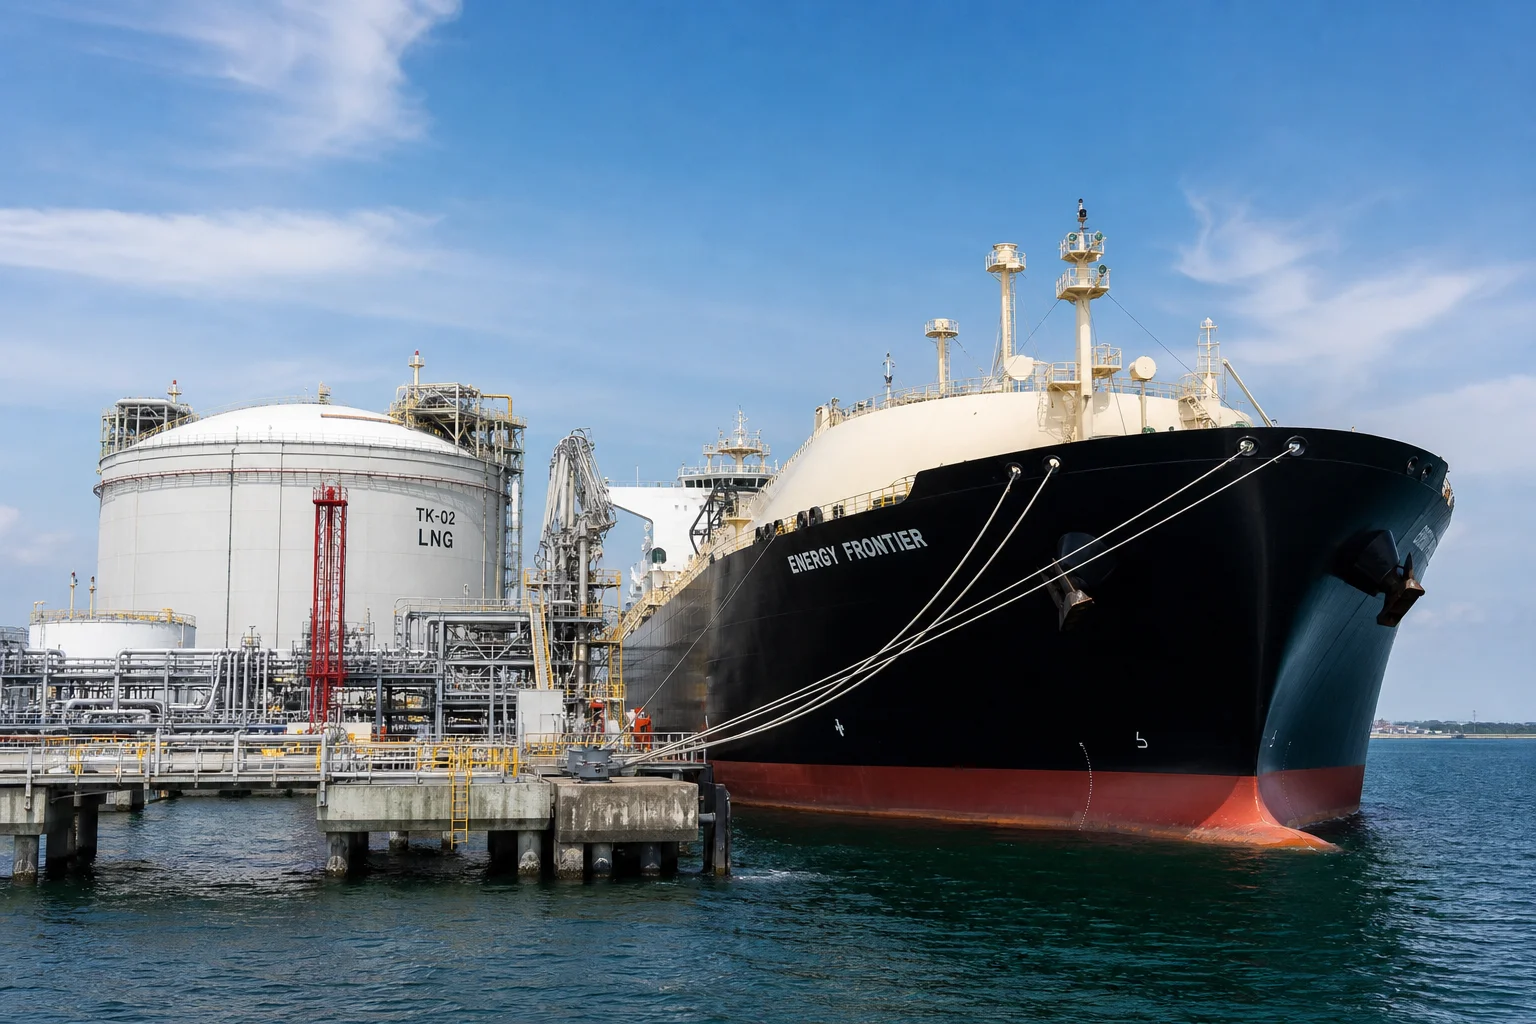
در ترمینالهای مایعسازی گاز طبیعی مایع (LNG)، حاملهای دریایی کریوژنیک، ایستگاههای بازگرداندن گاز طبیعی مایع به حالت گازی و زیرساختهای ذخیرهسازی نیتروژن مایع، اکسیژن مایع و هیدروژن مایع، شیرهای کنترل جریان در دمای بسیار پایین زیر صفر عمل میکنند:
- گاز طبیعی مایع شده (LNG) : ()
- اتیلن مایع : ()
- اکسیژن مایع / آرگون :
- نیتروژن مایع (LN2) : ()
تحت این شرایط سرمازدگی شدید، فولادهای کربنی و آلیاژی معمولی دچار تغییر ناگهانی از شکلپذیری به شکنندگی میشوند (تغییر فاز شکلپذیری به شکنندگی یا DBTT) و تمام مقاومت ضربهای خود را از دست میدهند و حتی تحت فشارهای جزئی مانند شیشه میشکنند. علاوه بر این، انقباض حرارتی نامتعادل شدید باعث اعوجاج صندلی، قفلشدن ساقه شیر و نشت خطرناک گازهای فرار میشود.
بقای دههها در سرویس سرمازدگی، متالورژی ریختهگری تخصصی را میطلبد: ریختهگری فولادهای زنگنزن آستنیتی (ASTM A351 CF8M، CF3M، CF8، CF3) با محدودیت دقیق فریت دلتا ( )، تا مسیرهای شکنندگی شکافدار در دمای پایین حذف شوند و پوشش افزودهشده روی درپوش جلویی هندسههای ریختهگری و تأیید سلامت شیر از طریق نیتروژن مایع ( ) آزمون ضربهای شیار V به روش شارپی (ASTM E23) و آزمون نشت هلیوم در دمای بسیار پایین (BS 6364 / ISO 28921-1) .
این راهنمای فنی، تحلیلی جامع از متالورژی آلیاژهای کریوژنیک، طراحی DFM پوشش افزودهشده روی درپوش جلویی، ریختهگری دقیق با استفاده از قالبهای سرمایشی یا شنی، ماشینکاری CNC نشیمنگاه شیر در دمای بسیار پایین و استانداردهای آزمون آزمایشگاهی ارائه میدهد.
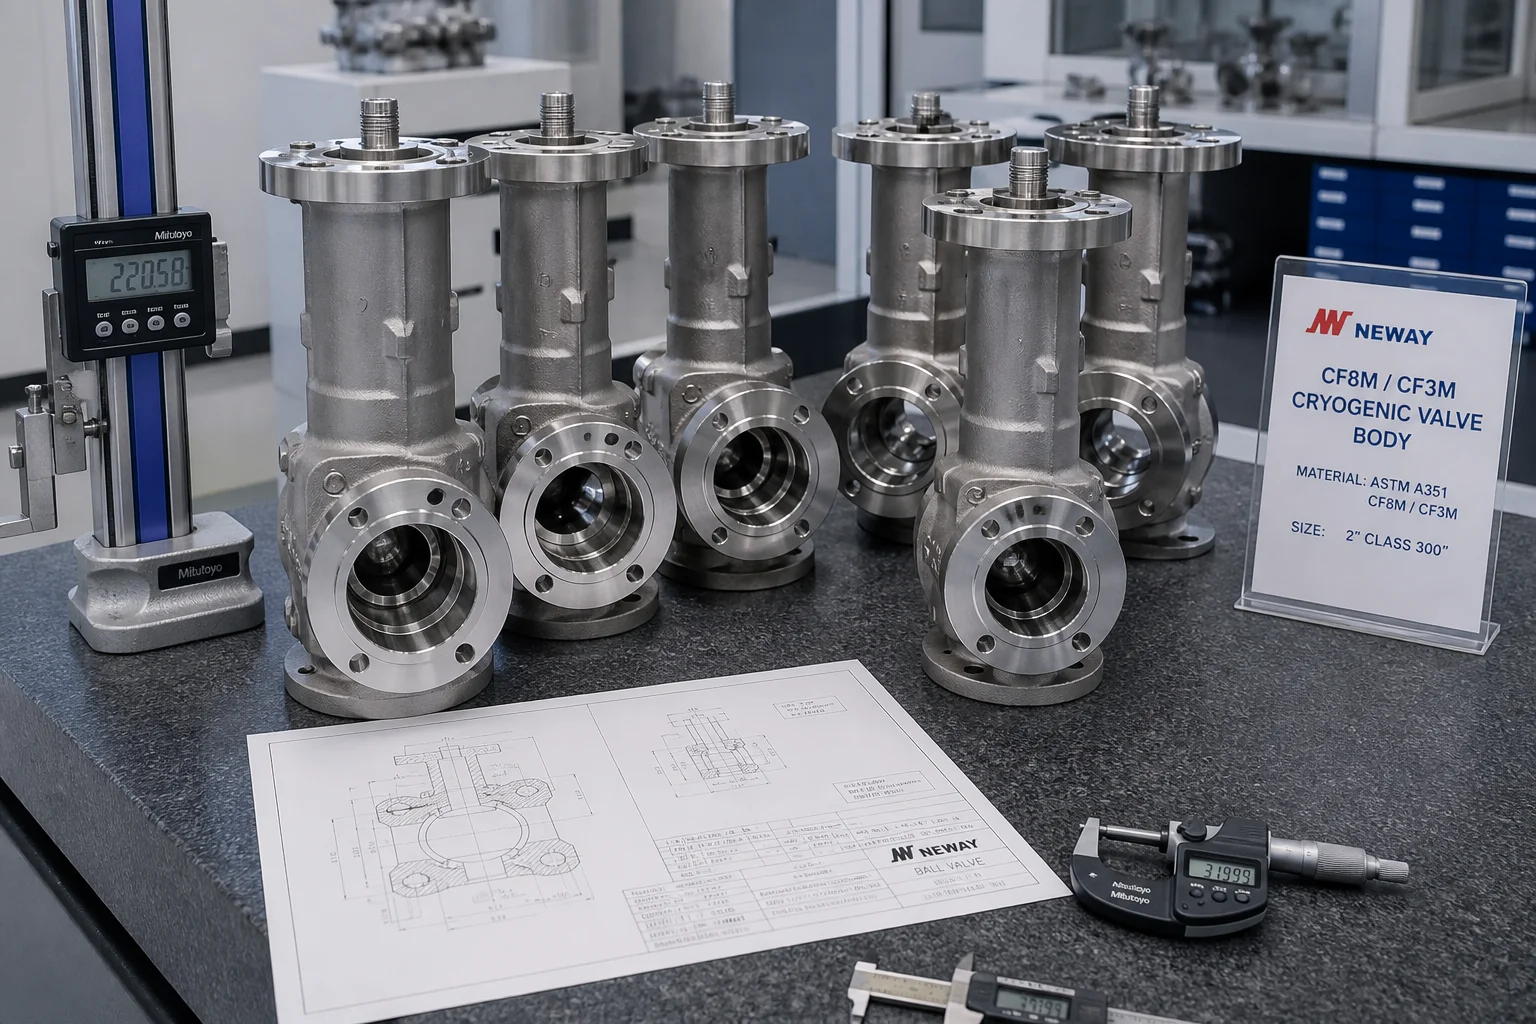
۱. مکانیسمهای تخریب کریوژنیک و چالشهای مهندسی
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای کارکردی | سیال کاری و دما | نوع شکست بحرانی که باید جلوگیری شود | راهحل ریختهگری |
|---|---|---|---|
| بدنههای شیر گلولهای و دروازهای کریوژنیک | گاز طبیعی مایعشده ( ) / LN2 ( ) | شکست ترد بدنه، نشتی صندلی ( ) | استاندارد اِستِم A351 CF8M / CF3M (فِریت دلتا ؛ CVN اتریش ) |
| ریختهگری ساقه بلند کریوژنیک | گاز مایع / شیب حرارتی محیط | انجماد بستهبندی ساقه، تخریب حرارتی فعالساز | پوشش گستردهشده یکتکه ریختهگریشده (عایقبندی ستون بخار) |
| بدنههای شیر پروپان مایع و اتیلن مایع | پروپان مایع ( ) / اتیلن ( ) | شکست دیوارهٔ بدنه، خستگی در دمای پایین | فولاد نیکل ۳٫۵ درصدی (ASTM A352 LC3 / 1.5638) |
| تجهیزات کنترلی شیرهای کریوژنیک | تنظیم کریوژنیک با سرعت بالا | خوردهشدن ناشی از حبابزدایی و تبخیر، چسبیدن در دماهای زیر صفر | آلیاژهای ویژه با روکش استلیت بر روی CF8M / آلیاژ غیرچسبنده |
۲. متالورژی و محدودیت دلتا-فِریت ( ) در ریختهگریهای آستنیتی
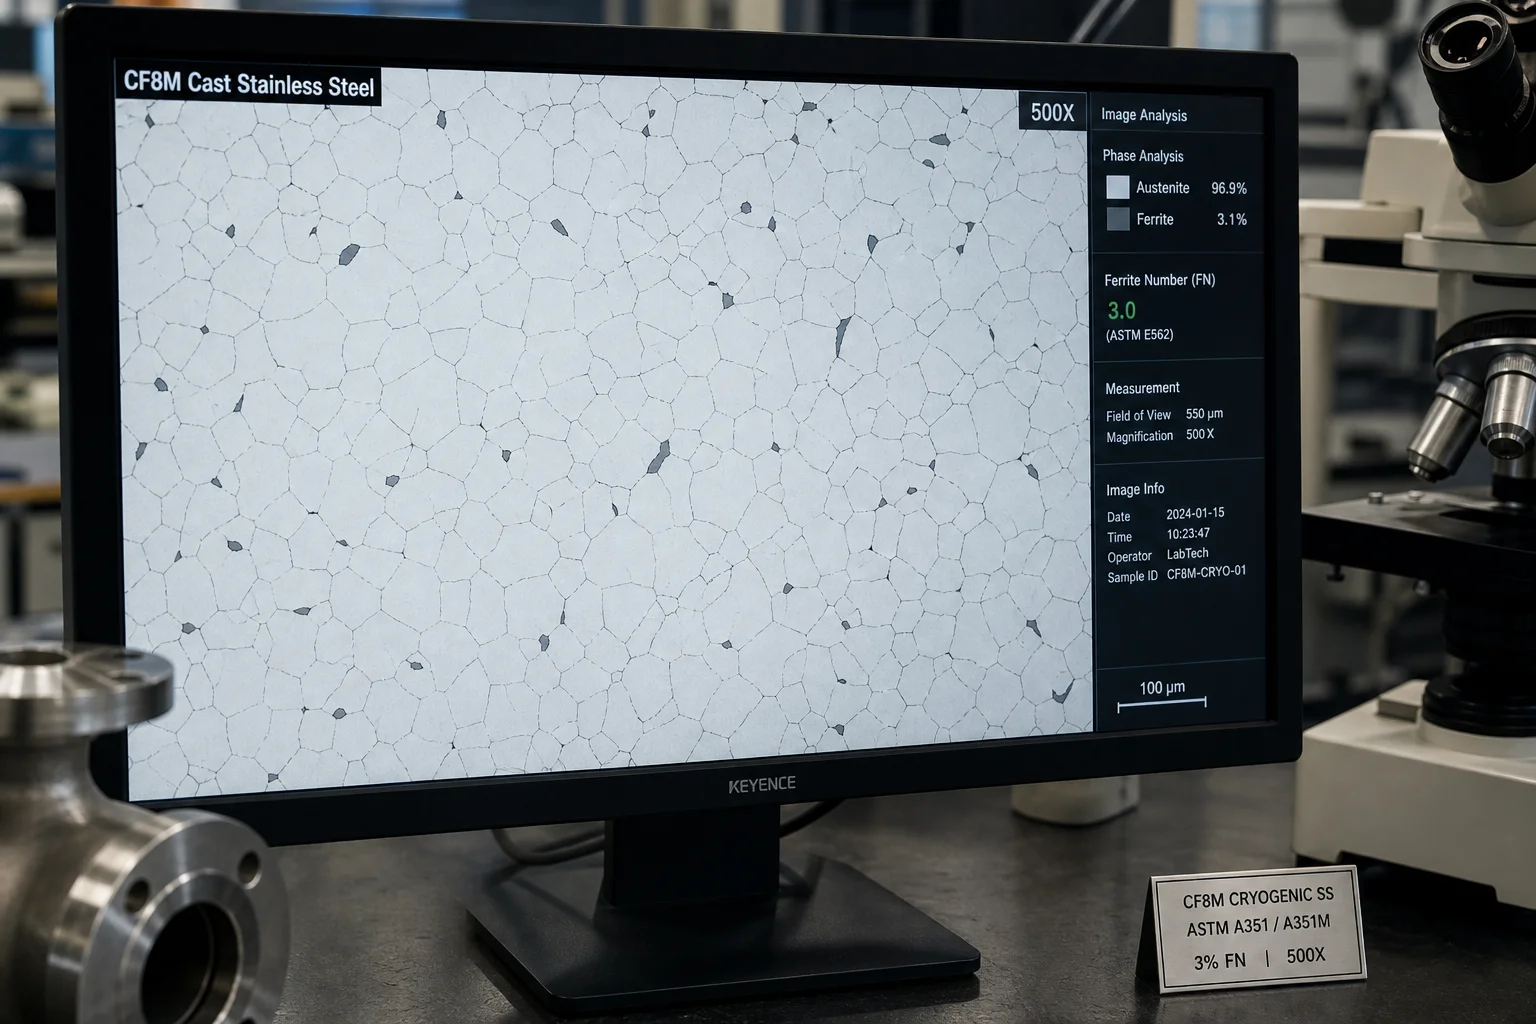
در حالی که دلتا-فِریت ( ) بهطور کلی در ریختهگریهای فولاد ضدزنگ مفید است تا از پارگی گرم و ترکهای ریز جوش جلوگیری شود، در کاربردهای سرمازده، دلتا-فِریت خطرناک است :
- شکنندگی ناشی از ساختار بلوری مکعبی با مرکز بدنه (BCC) : دلتا-فِریت دارای ساختار بلوری مکعبی با مرکز بدنه (BCC) است که در دماهای پایینتر از ، که بهعنوان مسیرهای اصلی برای آغاز ترکهای ریز و شکست سریع عمل میکنند.
- پایداری فاز و تبدیل مارتنزیتی : در ، اُستنیت ناپایدار تحت تنش مکانیکی به مارتنزیت تولیدشده توسط کرنش ( ) تبدیل میشود که منجر به انبساط حجمی و تحریف صندلی میگردد.
بهینهسازی ترکیب شیمیایی برای ریختهگریهای فولاد زنگنزن کریوژنیک:
| عنصر | محدوده استاندارد ASTM A351 | محدوده بهینهشده کریوژنیک پنگشین | عملکرد متالورژیکی |
|---|---|---|---|
| کربن (C) | (سیاف۸ام) / (CF3M) | (کربن بسیار کم) | از بین بردن حساسیتپذیری کاربید کروم بیندانهای در طول سرد شدن |
| کروم (Cr) | حفظ مقاومت در برابر خوردگی همراه با محدود کردن توان پایدارکنندگی فریت | ||
| نیکل (Ni) | (نیکل بالا) | حیاتی پایدارکننده قوی آستنیت؛ اطمینان از پایداری ماتریس FCC تا | |
| مولیبدن (Mo) | فراهم کردن مقاومت در برابر خوردگی نقطهای بدون ایجاد فریت دلتای اضافی | ||
| نیتروژن (N) | مشخص نشده | تقویت محلول جامد بینگرهی؛ پایدارکننده آستنیت | |
| فریت دلتا ( ) | کنترلنشده | (هدف: ۳٪ FN) | حیاتی : بهاندازهای بالا که از پارگی گرم جلوگیری کند؛ و بهاندازهای پایین که از تردشدن جلوگیری کند تردشدن |
۳. معماری ریختهگری DFM با درپوش طولانیشده
شیرهای کریوژنیک از ستون درپوش طولانیشده (بر اساس استانداردهای BS ۶۳۶۴ و MSS SP-۱۳۴) برای جداسازی آببندی ساقه از جریان سیال کریوژنیک استفاده میکنند:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
ملاحظات کلیدی ریختهگری DFM:
- درپوش ریختهگریشده یکتکه و یکپارچه : ریختهگری درپوش طولانیشده و فلنج پایینی بهصورت یک قطعه یکپارچه، جوشهای ساختوسازی محیطی با تنش بالا را حذف میکند.
- ضخامت یکنواخت دیواره و مدول حرارتی : انتقالهای شیبدار دیواره ( تا ) برای کاهش هدایت حرارتی از سر بالای گرم به سمت بدنه سرد، با حفظ عایقبندی پایدار جیب گاز.
۴. ماشینکاری دقیق نشیمنگاه کریوژنیک با ماشینهای CNC چندمحوره
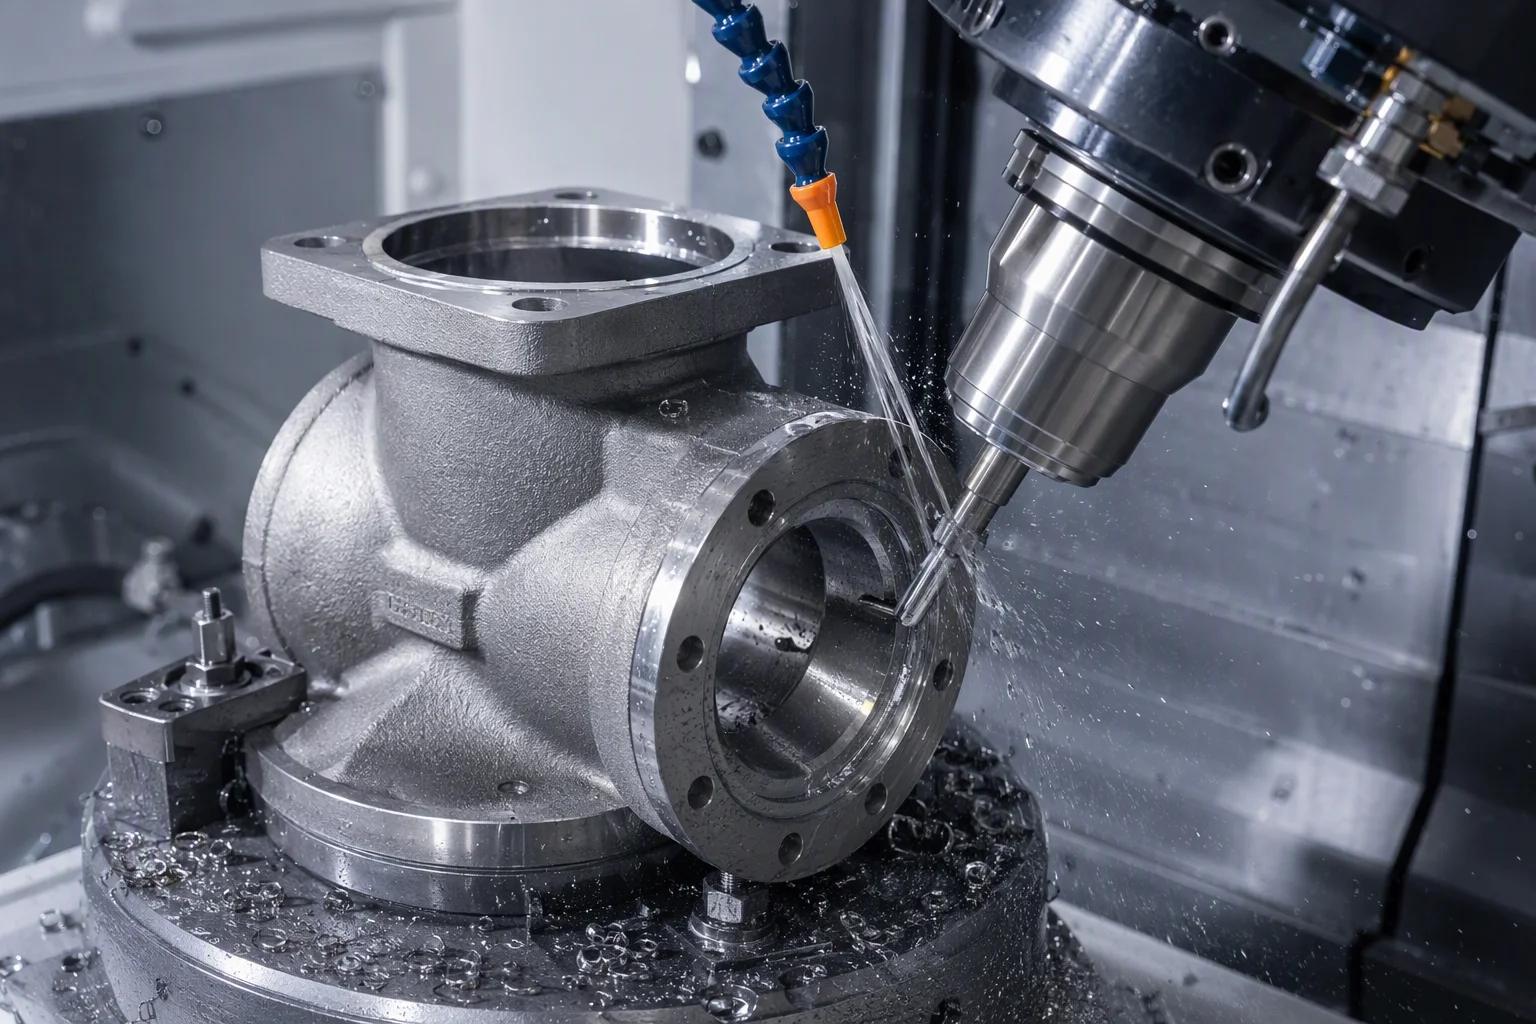
فولاد ضدزنگ ضریب انقباض حرارتی تقریبی برابر با را هنگام سردشدن از تا . ماشینکاری دقیق باید منقبضشدن حرارتی را پیشبینی کند:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
۵. آزمون استاندارد کیفیت کریوژنیک (BS 6364 / ISO 28921-1)
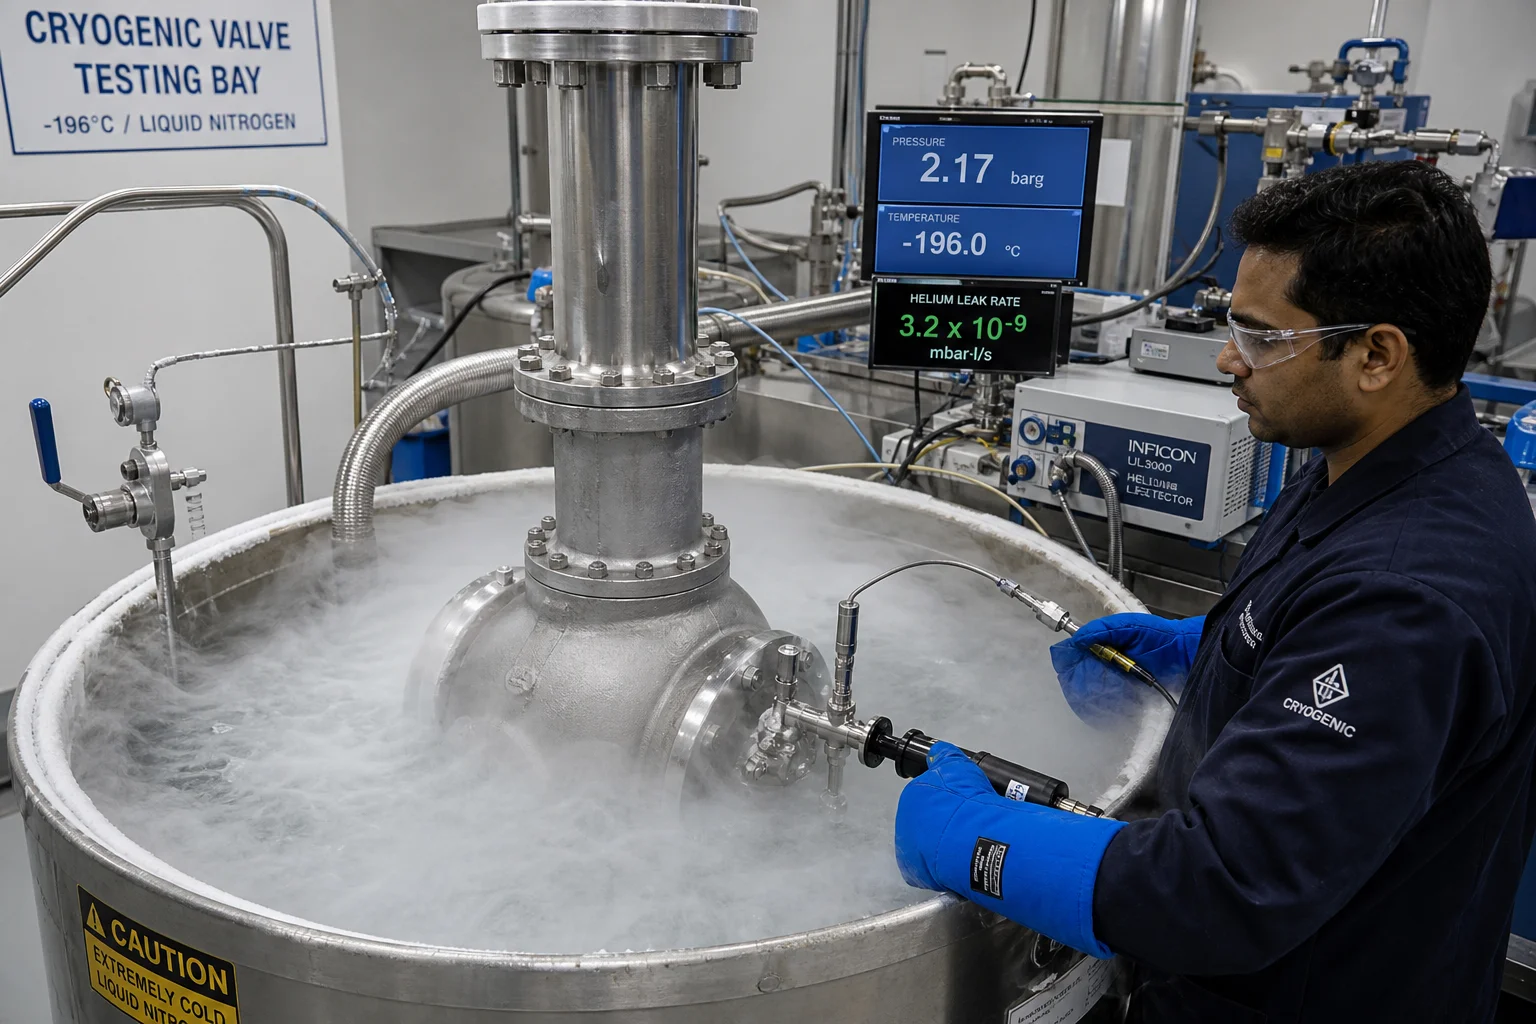
| دستهبندی آزمون کیفیت | استاندارد آزمایش | پارامتر آزمون و معیارهای پذیرش |
|---|---|---|
| برینل ضربهای | ASTM E23 / ISO 148-1 | آزمون غوطهوری در نیتروژن مایع؛ (میانگین) / (دقیقه) ؛ انبساط جانبی |
| تأیید محتوای فریت | ISO 8249 / ASTM A799 | اندازهگیری القای مغناطیسی (فِریتسکوپ) کالیبرهشده به استاندارد WRC-1992؛ |
| آزمون نشت هلیوم در دمای بسیار پایین | استاندارد بیاس ۶۳۶۴ / آیاساو ۲۸۹۲۱-۱ | شیر غوطهور در نیتروژن مایع ( )، فشاردهیشده با گاز هلیوم؛ نشتی در سطح نشیمن |
| آزمون رادیوگرافی (آرتی) | استاندارد ایاسامای بی-۱۶٫۳۴ / استاندارد اِی-۴۴۶ اِستام | بازرسی حجمی ۱۰۰ درصدی ناحیه گردن، اتصال بدنه به فلنج و جیبهای سطح نشیمن؛ پذیرش در سطح ۱ یا ۲ |
| نفوذ رنگ مایع (پیتی) | استاندارد اِی-۱۶۵ اِستام (آزمون نفوذ فلوئورسنت) | بازرسی ۱۰۰ درصدی سطوح داخلی جریان و جیبهای سطح نشیمن؛ عدم وجود هرگونه نشانه خطی |
۶. تولید ریختهگری کریوژنیک در شرکت ماشینآلات پِنگشین شهر داندونگ
تولید بدنههای شیرهای کریوژنیک بیصفر انتشار و ایمن، نیازمند کنترل دقیق شیمی ذوب، گواهینامهٔ کمفِریت، چرخهزنی حرارتی کریوژنیک با دقت بالا و آزمونهای کریوژنیک درونسازمانی است.
شرکت ماشینآلات پِنگشین شهر داندونگ ارائهٔ ریختهگریهای باکیفیت بالای شیرها و لولههای کریوژنیک برای ترمینالهای جهانی LNG، حاملهای دریایی و زیرساختهای گازی:
- آلیاژهای تخصصی کریوژنیک : تولید گواهیشدهٔ آلیاژهای ASTM A351 CF8M، CF3M، CF8 و CF3 (با فِریت دلتا تضمینشده) و ASTM A352 LC3 (فولاد نیکلدار ۳٫۵ درصدی).
- آزمونهای درونسازمانی با نیتروژن مایع ( ): امکان انجام آزمون ضربهای شارپی در دمای زیر صفر در حمام نیتروژن مایع و آزمون نشت هلیوم کریوژنیک برای تأیید انطباق با استاندارد BS 6364.
- پایدارسازی حرارتی زیر صفر : محفظههای اختصاصی چرخهزنی ضربهای حرارتی با نیتروژن مایع بهمنظور حذف تنشهای باقیمانده پیش از ماشینکاری نهایی.
- ماشینکاری CNC 5-محوری با دقت بالا : ماشینهای مرکزی ماشینکاری با سفتی بالا و تجهیزات سایش کروی که سطوح آببندی با پرداخت آینهای را تأمین میکنند ( ).
- مستندات کامل کیفیت : دارای گواهینامهٔ استاندارد ایزو ۹۰۰۱، ارائهٔ گواهینامههای آزمون مواد بهصورت کامل بر اساس استاندارد ان ۱۰۲۰۴ بخش ۳٫۱، گزارشهای فاز فریتسکوپ، ثبتهای شارپی و گزارشهای آزمونهای غیرمخرب (NDT).
نتیجهگیری
ریختهگریهای شیرهای کریوژنیک و لولهکشیهای گاز طبیعی مایع (LNG) در ترکیبی سختگیرانه از دمای بسیار پایین ( )، خطرات ناشی از نگهداری گازهای فرار و انقباض حرارتی شدید کار میکنند. تضمین ایمنی بدون نشتی صفر مستلزم رعایت دقیق متالورژی آستنیتی کمکربن با کنترل سفتوسخت فریت دلتا ( )، طراحی DFM ستون بخارات ساقهٔ بلند (extended bonnet vapor column)، پایدارسازی حرارتی کریوژنیک و تأییدشدهٔ مقاومت ضربهای شارپی است.
همکاری با یک تولیدکنندهٔ مجرب و یکپارچهٔ ریختهگری کریوژنیک و ماشینکاری دقیق، عملکرد بیعیب شیرهای شما برای گاز طبیعی مایع (LNG) و گازهای Follow-up صنعتی را بدون هیچگونه نشتی یا توقف تولید تضمین میکند.
برای ارسال نقشههای بدنهٔ شیرهای کریوژنیک یا درخواست دادههای آزمون ضربهای دمای پایین، با شرکت ماشینآلات پِنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. مکانیسمهای تخریب کریوژنیک و چالشهای مهندسی
- ۲. متالورژی و محدودیت دلتا-فِریت ( ≤5%≤5%) در ریختهگریهای آستنیتی
- ۳. معماری ریختهگری DFM با درپوش طولانیشده
- ۴. ماشینکاری دقیق نشیمنگاه کریوژنیک با ماشینهای CNC چندمحوره
- ۵. آزمون استاندارد کیفیت کریوژنیک (BS 6364 / ISO 28921-1)
- ۶. تولید ریختهگری کریوژنیک در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری