
 EN
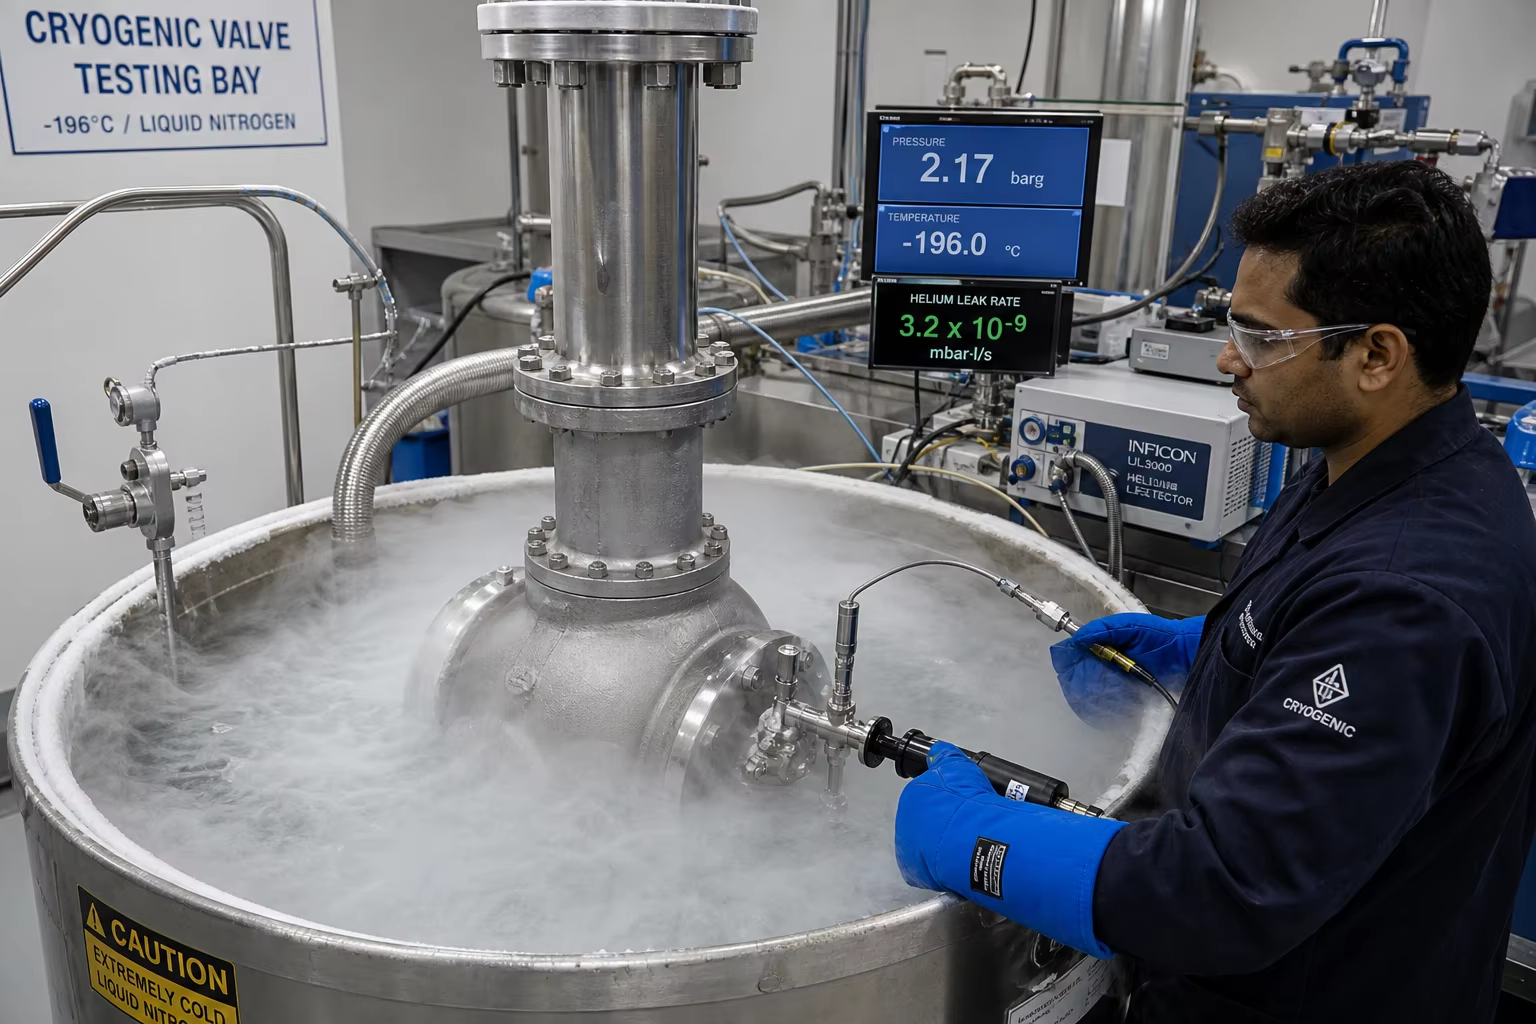
Meta Beskrivelse: En komplett ingeniørguide til kryogene ventilhoder og LNG-rørledningsstøpinger. Utforsk rustfritt stål i henhold til ASTM A351 CF8M/CF3M med begrenset delta-ferrittinnhold på 2–5 %, lavtemperatur-stål med 3,5 % nikkel (ASTM A352 LC3), utvidet skruekapsel-DFM-konstruksjon, Charpy-slagstyrketester i flytende nitrogen ved −196 °C og helium-lekkasjetesting i henhold til BS 6364.
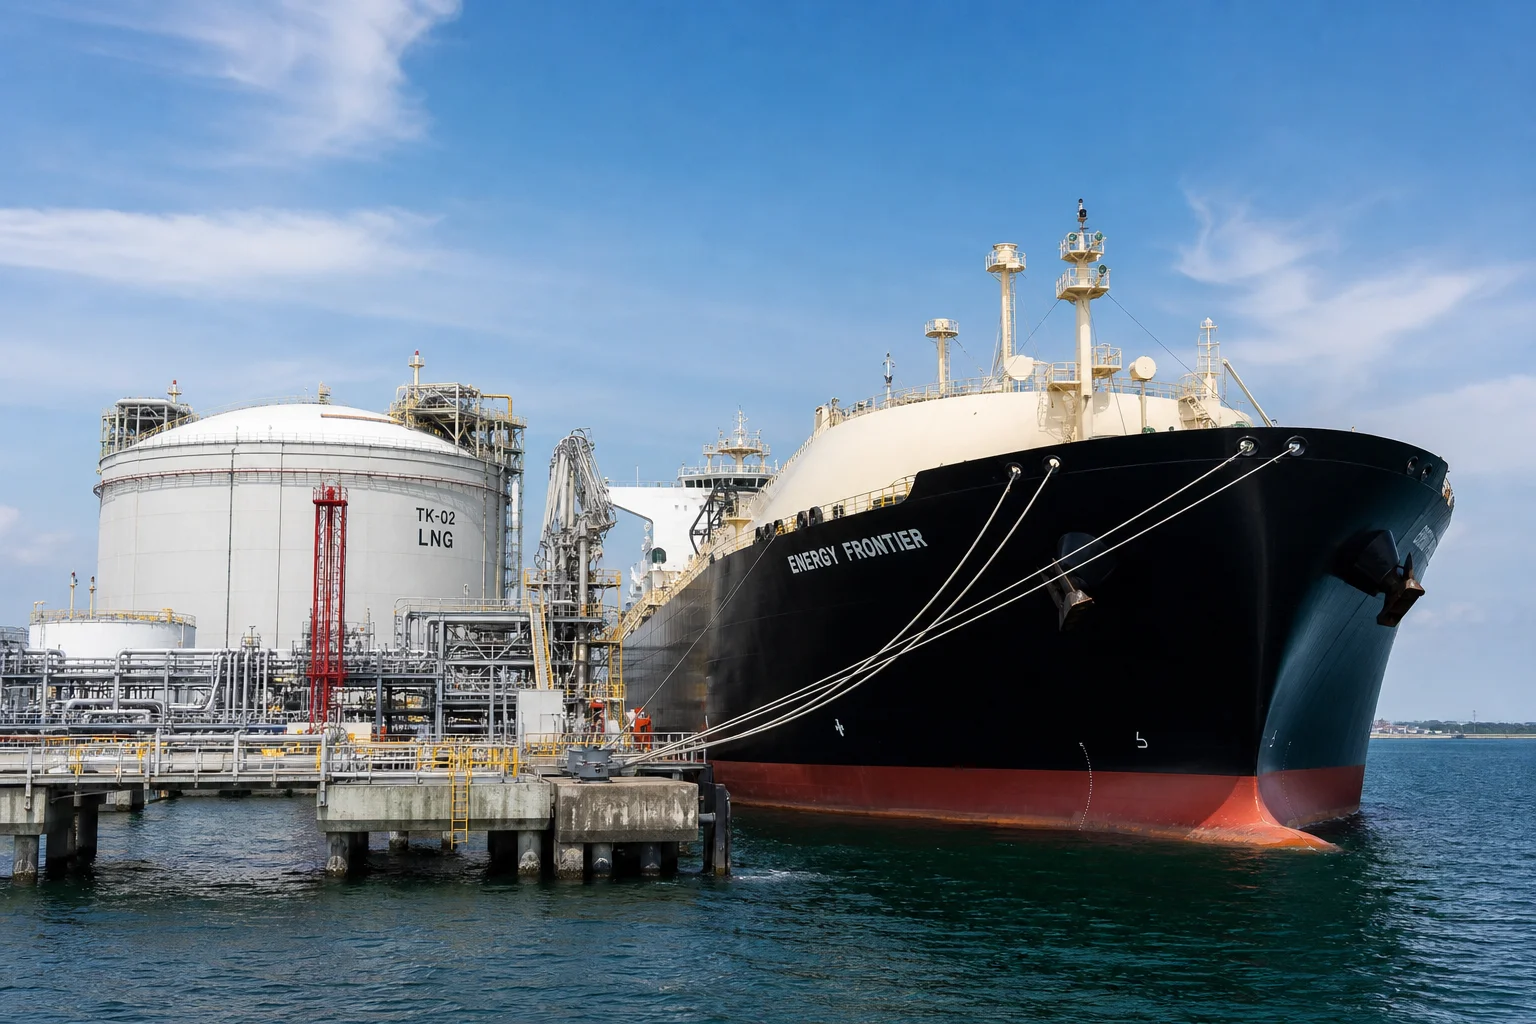
I flytende naturgass (LNG) -likvefiseringsanlegg, kryogene sjøtransportbærere, LNG-gassifieringsanlegg og lagringsinfrastruktur for flytende nitrogen/oksygen/hydrogen opererer strømningskontrollventiler ved ekstreme under-null-temperaturer:
- Liquefied Natural Gas (LNG) : ()
- Flytende etylen : ()
- Flytende oksygen/argon :
- Flytende nitrogen (LN2) : ()
Under disse strenge kryogene forhold lider konvensjonelle karbon- og legeringsstål av katastrofale duktil–sprø-overganger (DBTT) , og mister all slagfasthet og splinterer som glass ved små trykkstøt. Videre fører sterke forskjeller i termisk krymping til seteforvrengning, ventilstangfrysing og farlige utslipp av flyktige gasser.
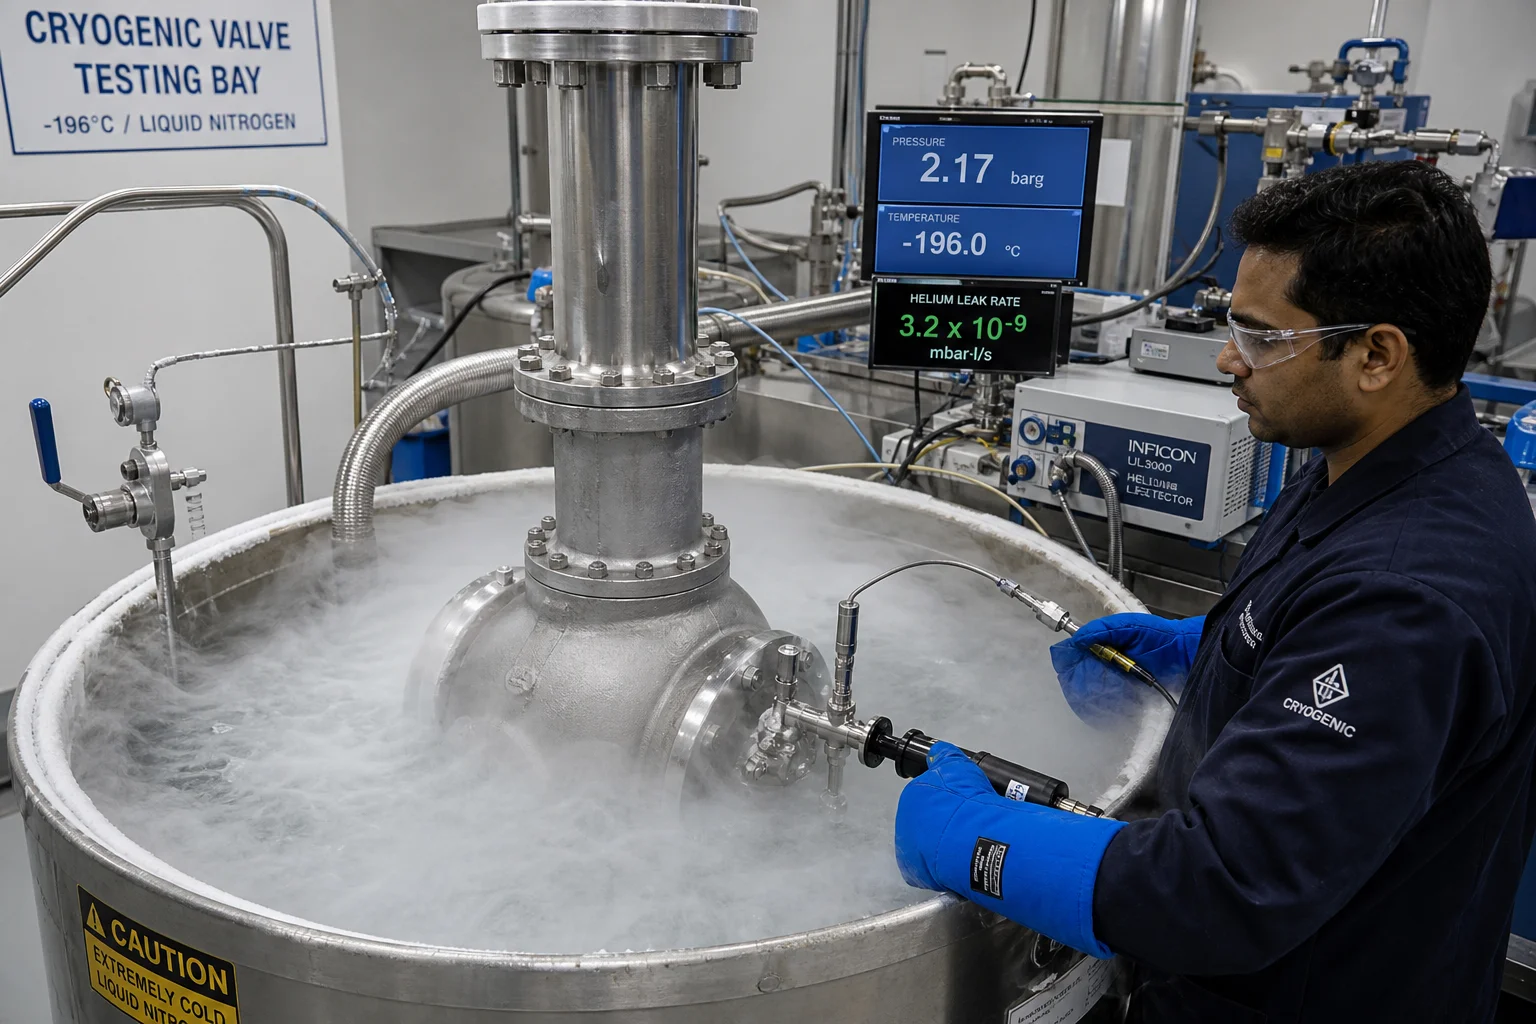
Å overleve tiår med kryogen drift krever spesialisert metallurgi i støperi: støping av Austenittisk rustfritt stål (ASTM A351 CF8M, CF3M, CF8, CF3) med streng begrensning av delta-ferritt ( ) for å eliminere sprø bruddveier ved lave temperaturer, samt bruk av Utvidet motorhette (dampkolonne) støpegeometrier og verifisering av ventiltetthet gjennom Flytende nitrogen ( ) Charpy-V-innslagsprøving (ASTM E23) og Lekkasjetesting med kryogenisk helium (BS 6364 / ISO 28921-1) .
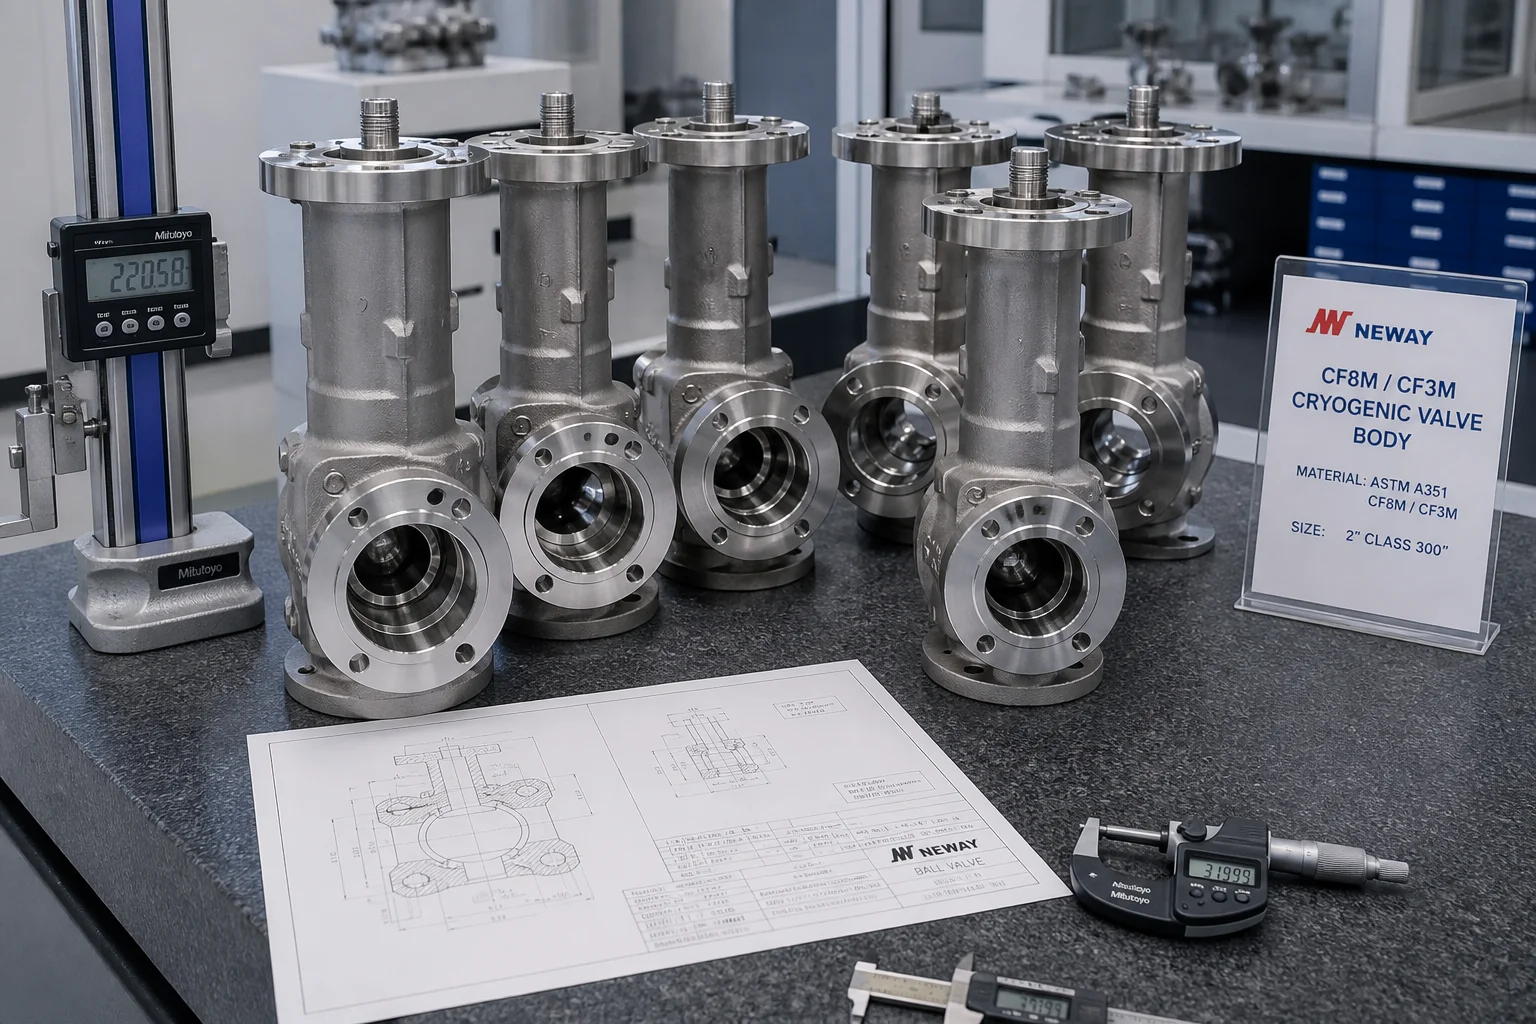
Denne tekniske veiledningen gir en grundig analyse av kryogenisk legeringsmetallurgi, utvidet motorhette-DFM-design, nøyaktig investerings-/sandstøping, CNC-bearbeiding av kryogene seter og laboratorieprøvestandarder.
1. Kryogene nedbrytningsmekanismer og ingeniørutfordringer
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Driftsvæske og temperatur | Kritisk sviktmåte som må unngås | Støpløsning |
|---|---|---|---|
| Kryogene kule- og skrankeventilkar | Flytende naturgass ( ) / LN2 ( ) | Sprø brudd på kroppen, setetetthet ( ) | ASTM A351 CF8M / CF3M (Delta-ferritt ; CVN aT ) |
| Kryogenisk utvidet hettegjutning | Flytende gass / omgivelsestemperaturgradient | Frysing av stempelpakning, termisk nedbrytning av aktuator | Monolittisk støpt utvidet skjerm (Isolasjon av dampkolonne) |
| LPG-/væskeetylemålerkropper | Væskepropan ( ) / Etylen ( ) | Brudd i kroppvegg, utmattelse ved lav temperatur | 3,5 % nikkelstål (ASTM A352 LC3 / 1.5638) |
| Kryogeniske reguleringsspenner | Høyhastighets kryogenisk struping | Kavitasjonsflasherosjon, galling ved temperaturer under null grader | Spesiallegering av Stellite med hardfaset CF8M / ikke-galling legering |
2. Metallurgi og begrensning av delta-ferritt ( ) i austenittiske støpinger
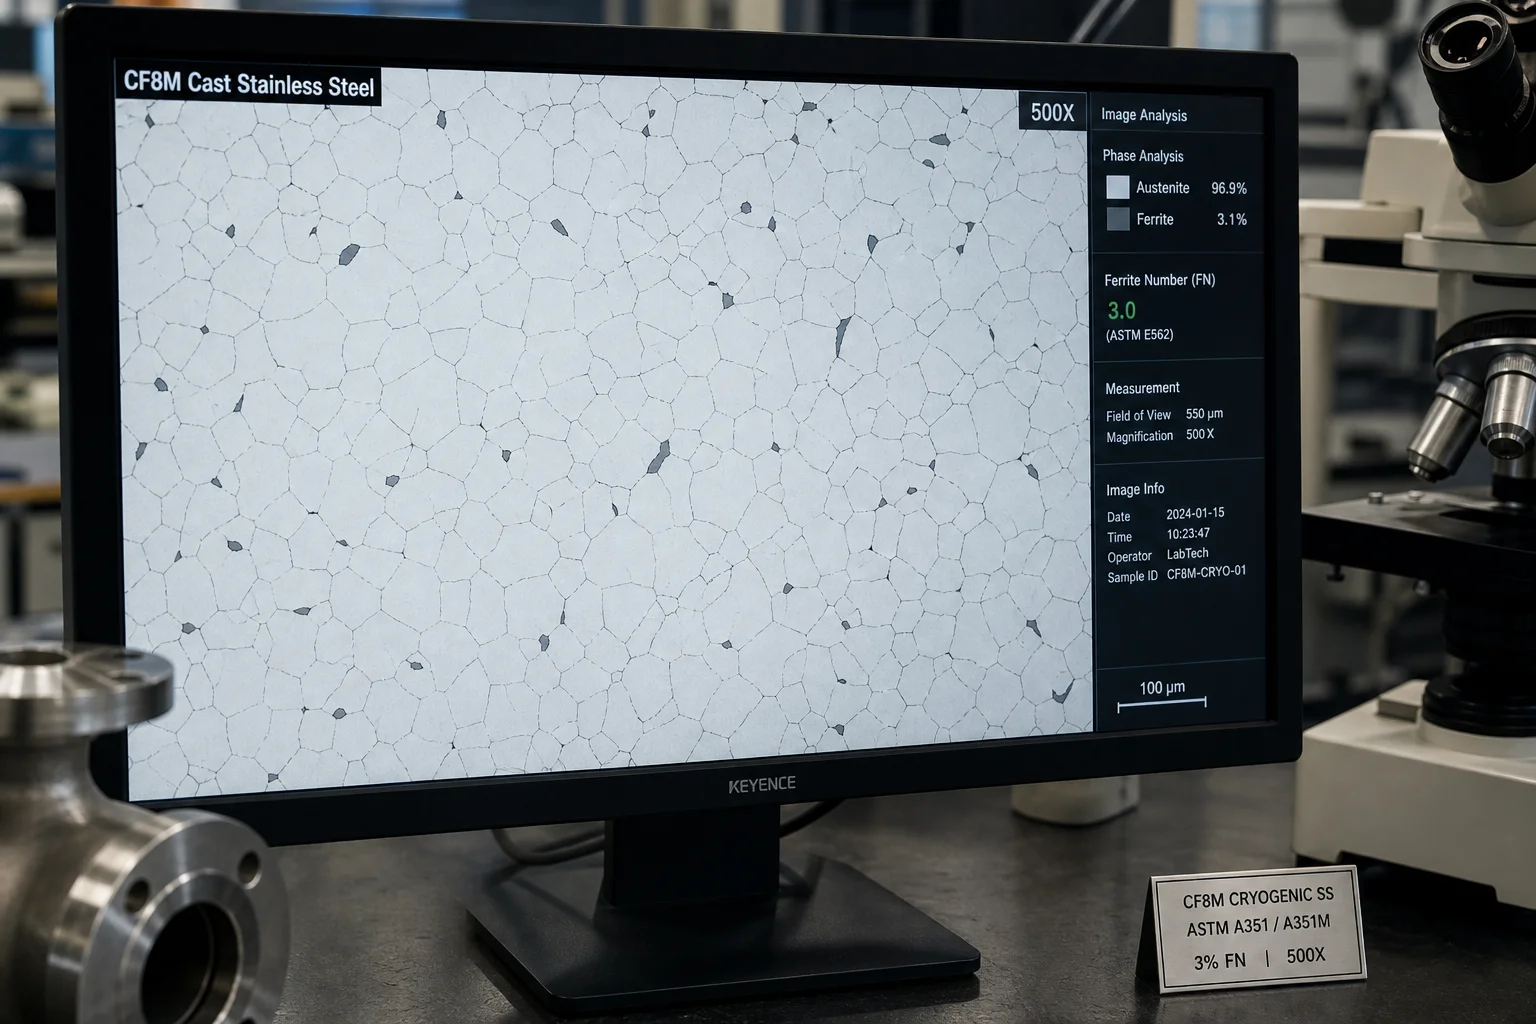
Selv om delta-ferritt ( ) generelt er nyttig i rustfritt stål for å hindre varmesprekk og mikro-sprekk i sveiseskjøter, er delta-ferritt farlig ved kryogenisk bruk :
- Kroppssentrert kubeformig (BCC) sprøhet : Delta-ferritt har en BCC-kristallstruktur som gjennomgår en kraftig overgang fra duktil til sprøt under , og fungerer som hurtige veier for initiert mikrosprekking ved sprekkespredning.
- Fasestabilitet og martensittisk transformasjon : Med , hvor ustabil austenitt transformerer til sprøt, mekanisk spenningsindusert martensitt ( ) under mekanisk belastning, noe som fører til volumutvidelse og seteforvrengning.
Kjemisk sammensetningsoptimering for kryogeniske rustfrie støpinger:
| Element | ASTM A351-standardområde | Pengxin kryogenisk optimalisert område | Metallurgisk funksjon |
|---|---|---|---|
| Kull (C) | (CF8M) / (CF3M) | (Streng lav karbonutslipp) | Eliminerer interkrystallin kromkarbid-sensibilisering under avkjøling |
| Krom (Cr) | Vedlikeholder korrosjonsmotstand samtidig som ferrittstabiliserende styrke begrenses | ||
| Nickel (Ni) | (Høy nikkelinnhold) | Kritiske : Sterk austenittstabilisator; garanterer FCC-matrisestabilitet ned til | |
| Molybdat (Mo) | Gir motstand mot sprekkekorrupsjon uten å drive for mye delta-ferritt | ||
| Nitrogen (N) | Ikke spesifisert | Interstitiell fastløsningsforsterkning; stabiliserer austenitt | |
| Delta-ferritt ( ) | Ukontrollert | (Mål: 3 % FN) | Kritiske : Høyt nok til å forhindre varm revning; lavt nok til å forhindre sprøhet |
utvidet motorhaub DFM-støpearkitektur
Kryogene ventiler bruker en Utvidet motorhaubkolonne (i henhold til BS 6364 og MSS SP-134) for å isolere stempelpakningsglidden fra den kryogene væskestrømmen:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Nøkkel-DFM-støpehensyn:
- Monolittisk éndelstøpt motorhaub støping av den utvidede motorhauben og den nedre flensen som én monolittisk komponent eliminerer høybelastede sirkulære sveiseskjøter.
- Jevn veggtykkelse og termisk modul : Taperede veggoverganger ( ned til ) for å minimere varmeledning fra den varme øvre pakningen ned i den kalde kroppen, og dermed opprettholde stabil isolasjon av gasslomme.
4. Presis CNC-bearbeiding av kryogenisk sete med flere akser
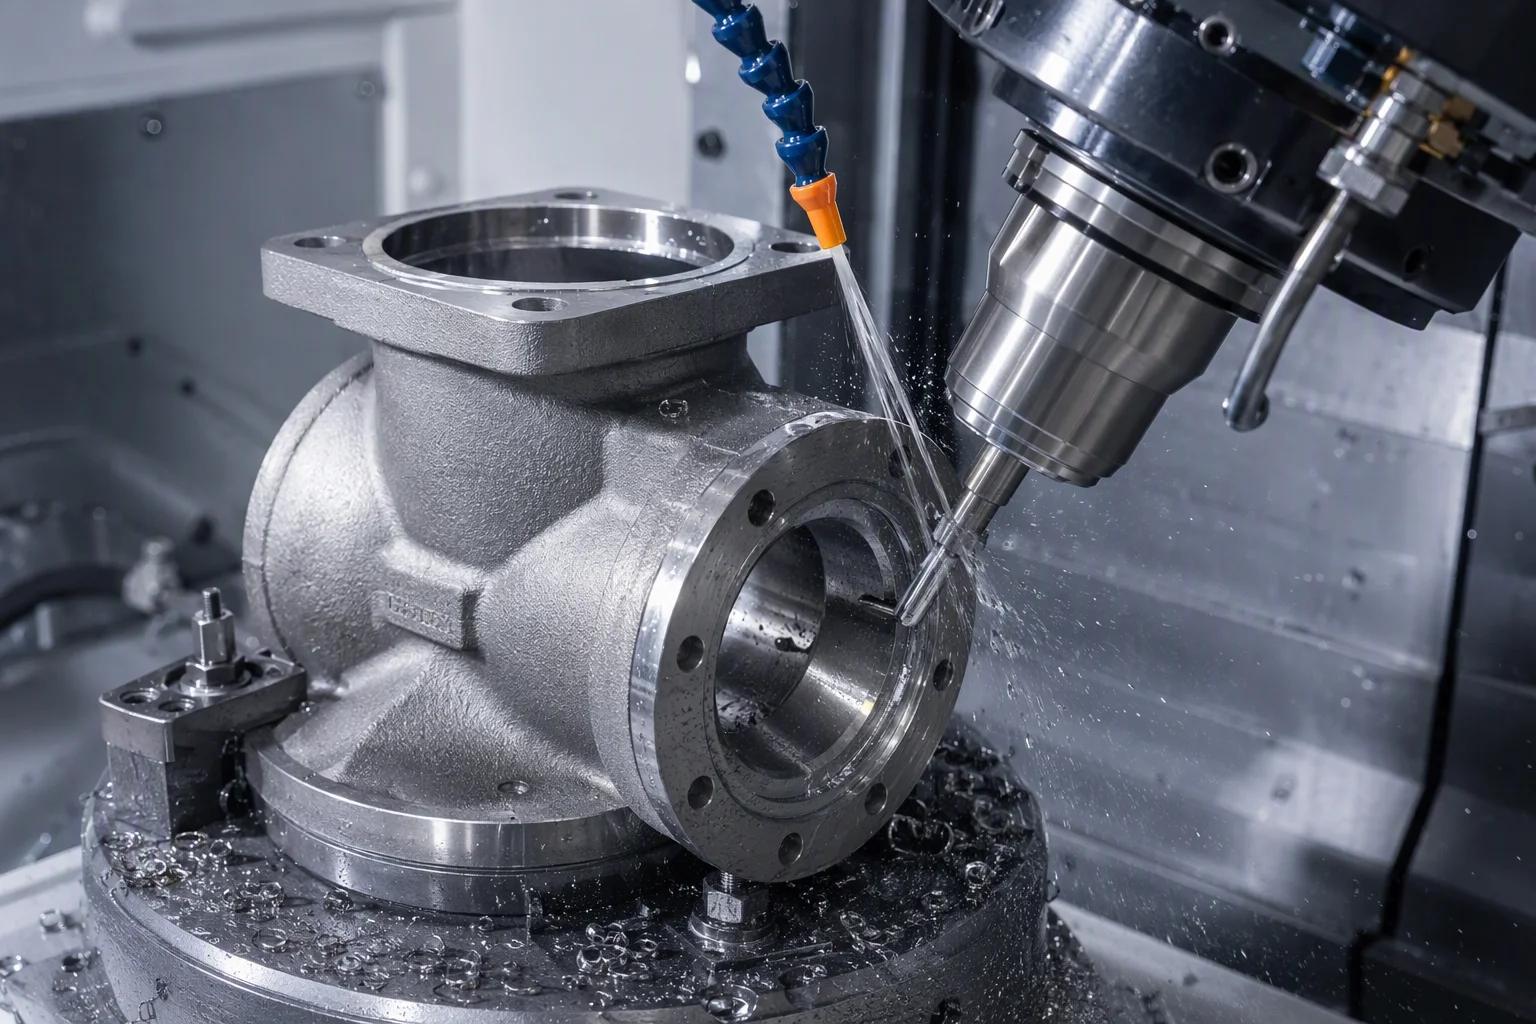
Rustfritt stål har en termisk krympningskoeffisient på ca. ved avkjøling fra ned til . Presis bearbeiding må ta hensyn til termisk krymping:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Standardisert kryogenisk kvalitetstesting (BS 6364 / ISO 28921-1)
| Kvalitetstestkategori | Test standard | Testparameter og akseptkriterier |
|---|---|---|
| Charpy-impact | ASTM E23 / ISO 148-1 | Test i flytende nitrogen; (gjennomsnitt) / (MIN) ; sidestrekning |
| Verifisering av ferrittinnhold | ISO 8249 / ASTM A799 | Magnetisk induksjon (ferritskop) kalibrert etter WRC-1992; |
| Kryogenisk heliumlekkasjetest | BS 6364 / ISO 28921-1 | Ventil nedsenket i flytende nitrogen ( ) og trykktestet med heliumgass; setetetthet |
| Radiografisk undersøkelse (RT) | ASME B16.34 / ASTM E446 | 100 % volumetrisk inspeksjon av hals, kropp-til-flens og setelommer; akseptnivå 1/2 |
| Væskefarget penetranttest (PT) | ASTM E165 (fluorescerende PT) | 100 % inspeksjon av indre strømflater og setelommer; ingen lineære indikasjoner |
6. Kryogenisk støpeproduksjon hos Dandong City Pengxin Machinery Co., Ltd.
Produksjon av nullutslipp, sikre kryogene ventilkarosserier krever streng kontroll av smeltekjemien, lav-ferritt-sertifisering, nøyaktig kryogenisk termisk syklisering og intern kryogenisk testing.
Dandong City Pengxin Machinery Co., Ltd. leverer kryogene ventiler og rørledningsstøp med høy integritet til globale LNG-terminaler, maritimt lasteskip og gassinfrastruktur:
- Spesialiserte kryogene legeringer : Sertifisert produksjon av ASTM A351 CF8M, CF3M, CF8, CF3 (med garantert delta-ferritt ), og ASTM A352 LC3 (3,5 % Ni-stål).
- Intern testing med flytende nitrogen ( ): Subnull Charpy-impakttestbad og kryogenisk helium-lekkasjetesting for å bekrefte overholdelse av BS 6364.
- Subnull termisk stabilisering : Dedikerte termiske sjokksyklingskammer med flytende nitrogen for å fjerne restspenninger før endelig maskinbearbeiding.
- Nøyaktig 5-akset CNC-masking høystivt bearbeidingsanlegg og kuleformet slipeutstyr som gir speilglatte tetningsflater ( ).
- Full kvalitetsdokumentasjon iSO 9001-sertifisert, med fullstendige EN 10204 3.1 materialeprøvesertifikater, Ferritscope-faserapporter, Charpy-loggar og NDT-rapporter.
Konklusjon
Kryogeniske ventiler og LNG-rørledningsstøpninger må fungere under den uforgjevelige kombinasjonen av ekstreme subnulltemperaturer ( ), risiko for utslipp av flyktige gasser og alvorlig termisk krymping. Å sikre null-lekkasje krever disiplinert lavkarbon-austenittisk metallurgi med strengt kontrollert delta-ferritt ( ), DFM-design med forlenget bonnett-dampkolonne, kryogenisk termisk stabilisering og verifisert Charpy-impaktfasthet.
Å samarbeide med en erfaren, integrert kryogenisk støpe- og presisjonsbearbeidingsbedrift sikrer at dine LNG- og industrielle gassventiler fungerer feilfritt uten lekkasje eller driftsavbrudd.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegningene dine av kryogeniske ventilkar, eller be om data fra lavtemperatur-slagprøver.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Kryogene nedbrytningsmekanismer og ingeniørutfordringer
- 2. Metallurgi og begrensning av delta-ferritt ( ≤5%≤5%) i austenittiske støpinger
- utvidet motorhaub DFM-støpearkitektur
- 4. Presis CNC-bearbeiding av kryogenisk sete med flere akser
- 5. Standardisert kryogenisk kvalitetstesting (BS 6364 / ISO 28921-1)
- 6. Kryogenisk støpeproduksjon hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon