
 EN
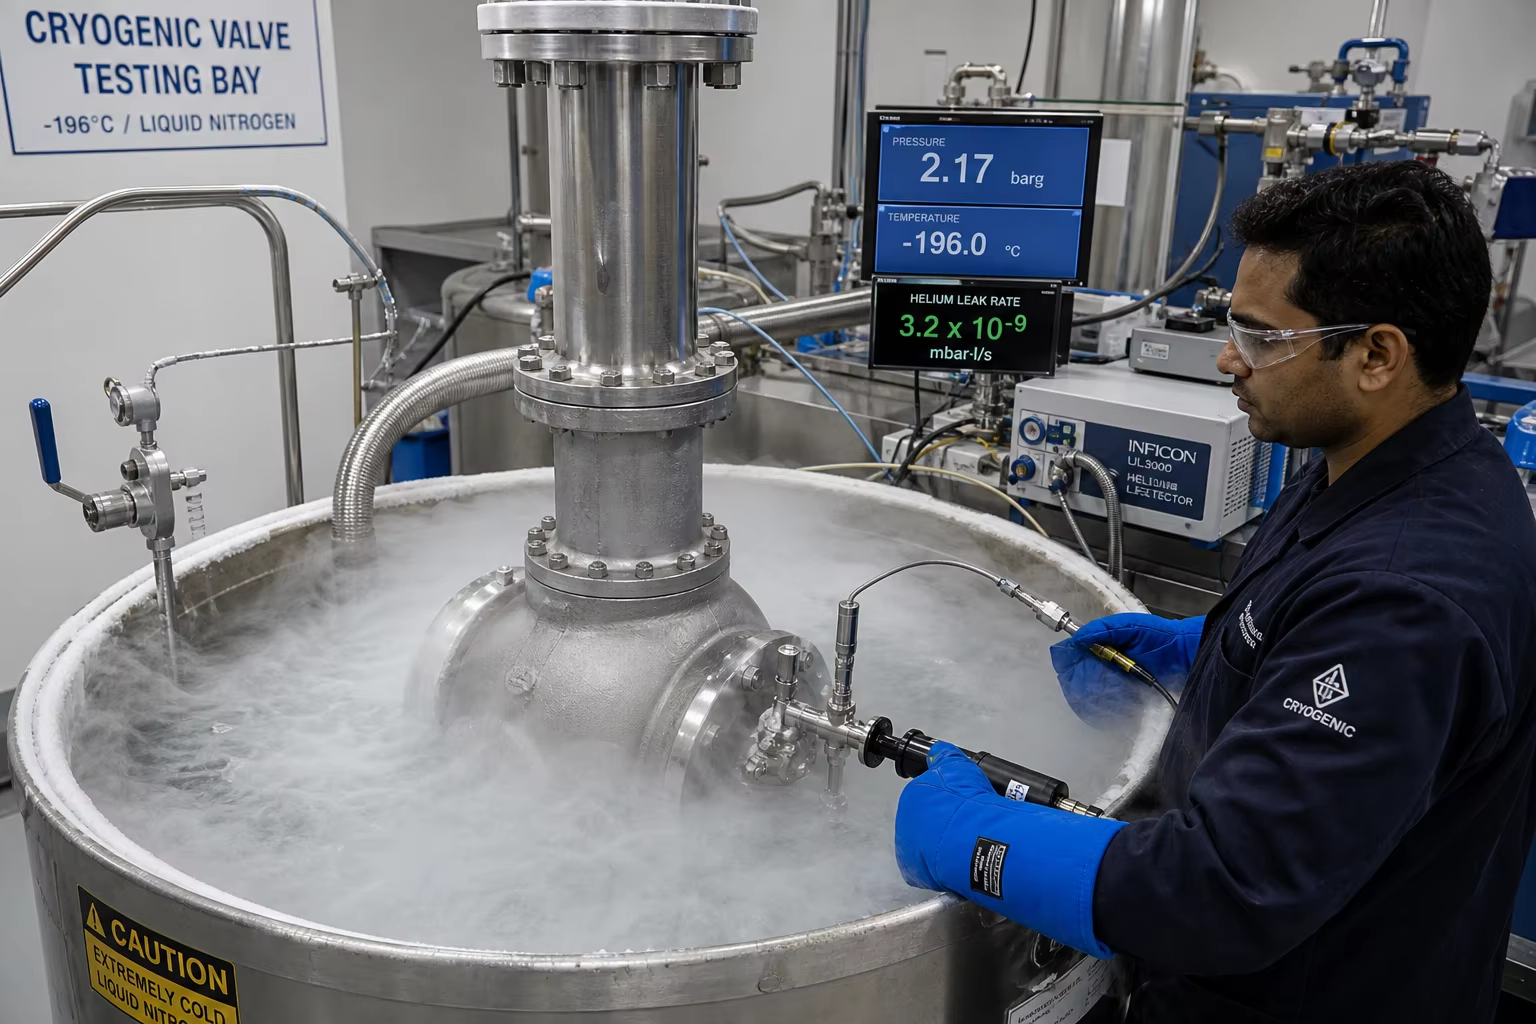
Мета-описание: Полное инженерное руководство по литым корпусам криогенных клапанов и трубопроводам СПГ. Рассматриваются нержавеющие стали ASTM A351 CF8M/CF3M с ограничением содержания дельта-феррита до 2–5 %, низкотемпературные никелевые стали с содержанием никеля 3,5 % (ASTM A352 LC3), конструкция удлинённого шпинделя с учётом требований DFM, ударные испытания по Шарпи в жидком азоте при −196 °C и проверка герметичности гелием по стандарту BS 6364.
В терминалах сжижения природного газа (СПГ), морских транспортных судах для криогенных грузов, установках регазификации СПГ и инфраструктуре хранения жидкого азота/кислорода/водорода клапаны управления потоком работают при экстремально низких температурах:
- Сжиженный природный газ (LNG) : ()
- Жидкий этилен : ()
- Жидкий кислород / аргон :
- Жидкий азот (LN2) : ()
При таких экстремальных криогенных режимах обычные углеродистые и легированные стали подвержены катастрофическому переходу от вязкого разрушения к хрупкому (DBTT) , теряя всю ударную вязкость и распадаясь на осколки, как стекло, даже при незначительных ударных нагрузках. Кроме того, сильная разница в тепловом сжатии вызывает деформацию седла, замерзание штока клапана и опасные утечки летучих газов.
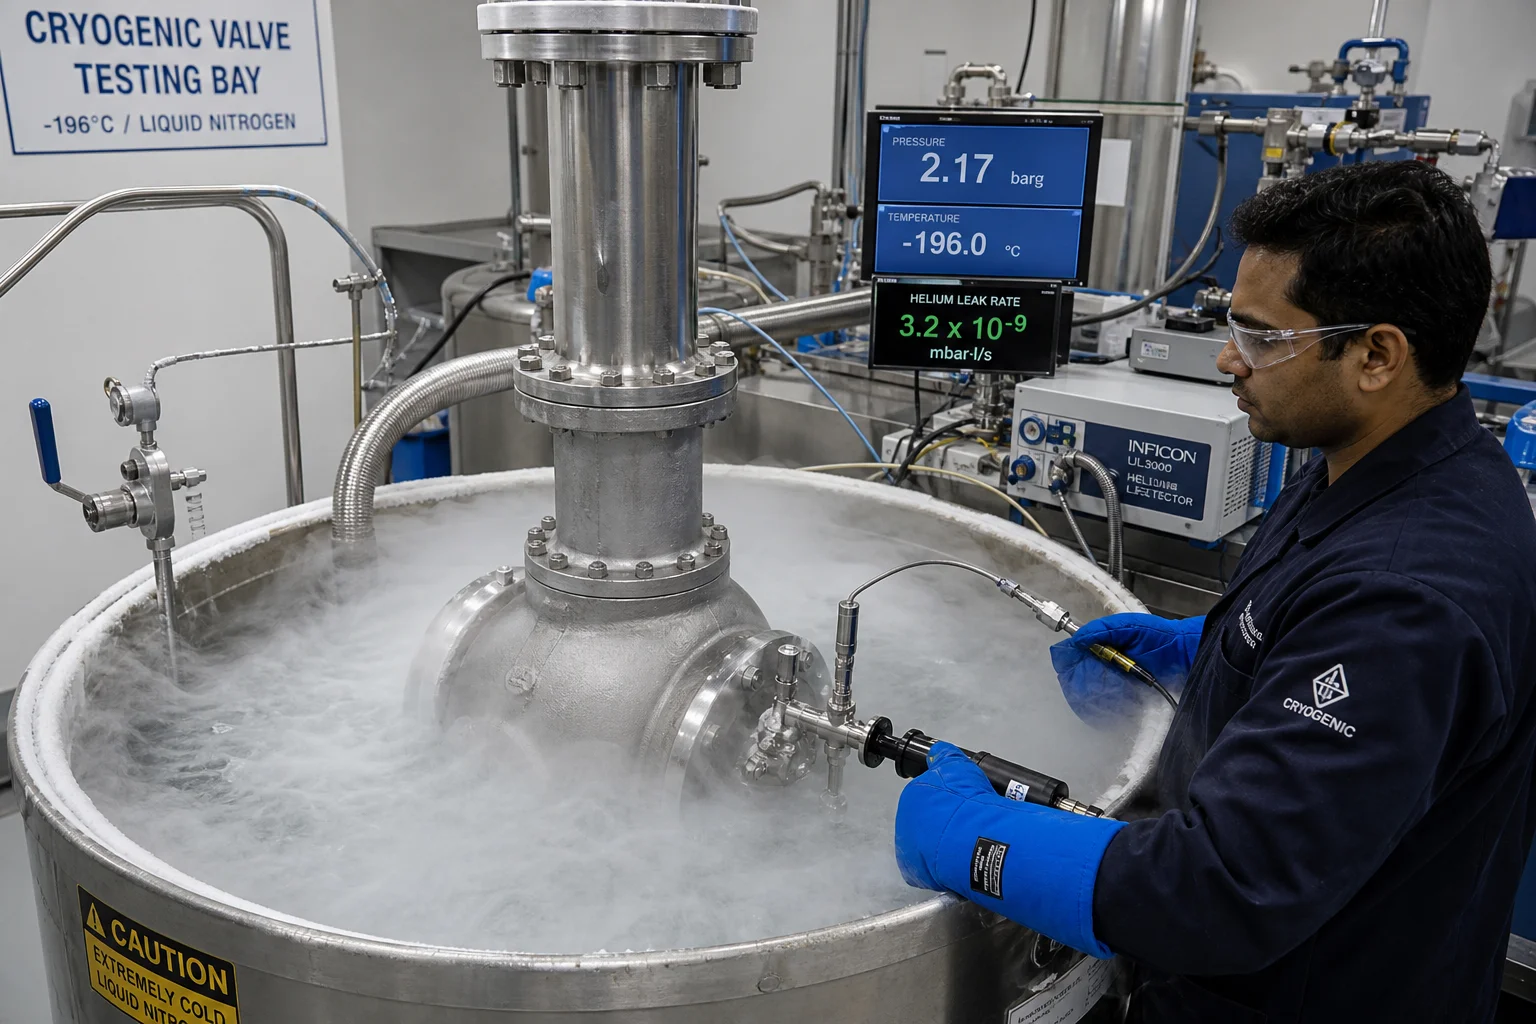
Выдерживать десятилетия эксплуатации при криогенных температурах требует специализированной литейной металлургии: литьё Аустенитных нержавеющих сталей (ASTM A351 CF8M, CF3M, CF8, CF3) с жёстким ограничением дельта-феррита ( ) для устранения путей хрупкого разрушения при низких температурах, а также применения Удлинённый бункер (паровой столб) геометрии литья и проверки целостности клапана посредством Жидкий азот ( ) Испытание на ударный изгиб по Шарпи с V-образным надрезом (ASTM E23) и Испытание на герметичность криогенным гелием (BS 6364 / ISO 28921-1) .
Данный технический справочник содержит исчерпывающий анализ металлургии криогенных сплавов, конструкции удлинённого бункера с учётом требований технологичности изготовления (DFM), точного литья по выплавляемым моделям/в песчаные формы, фрезерной обработки седел криогенных клапанов на станках с ЧПУ и стандартов лабораторных испытаний.
1. Механизмы криогенной деградации и инженерные задачи
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Эксплуатируемый компонент | Рабочая среда и температура | Критический механизм разрушения, подлежащий предотвращению | Решение в области литья |
|---|---|---|---|
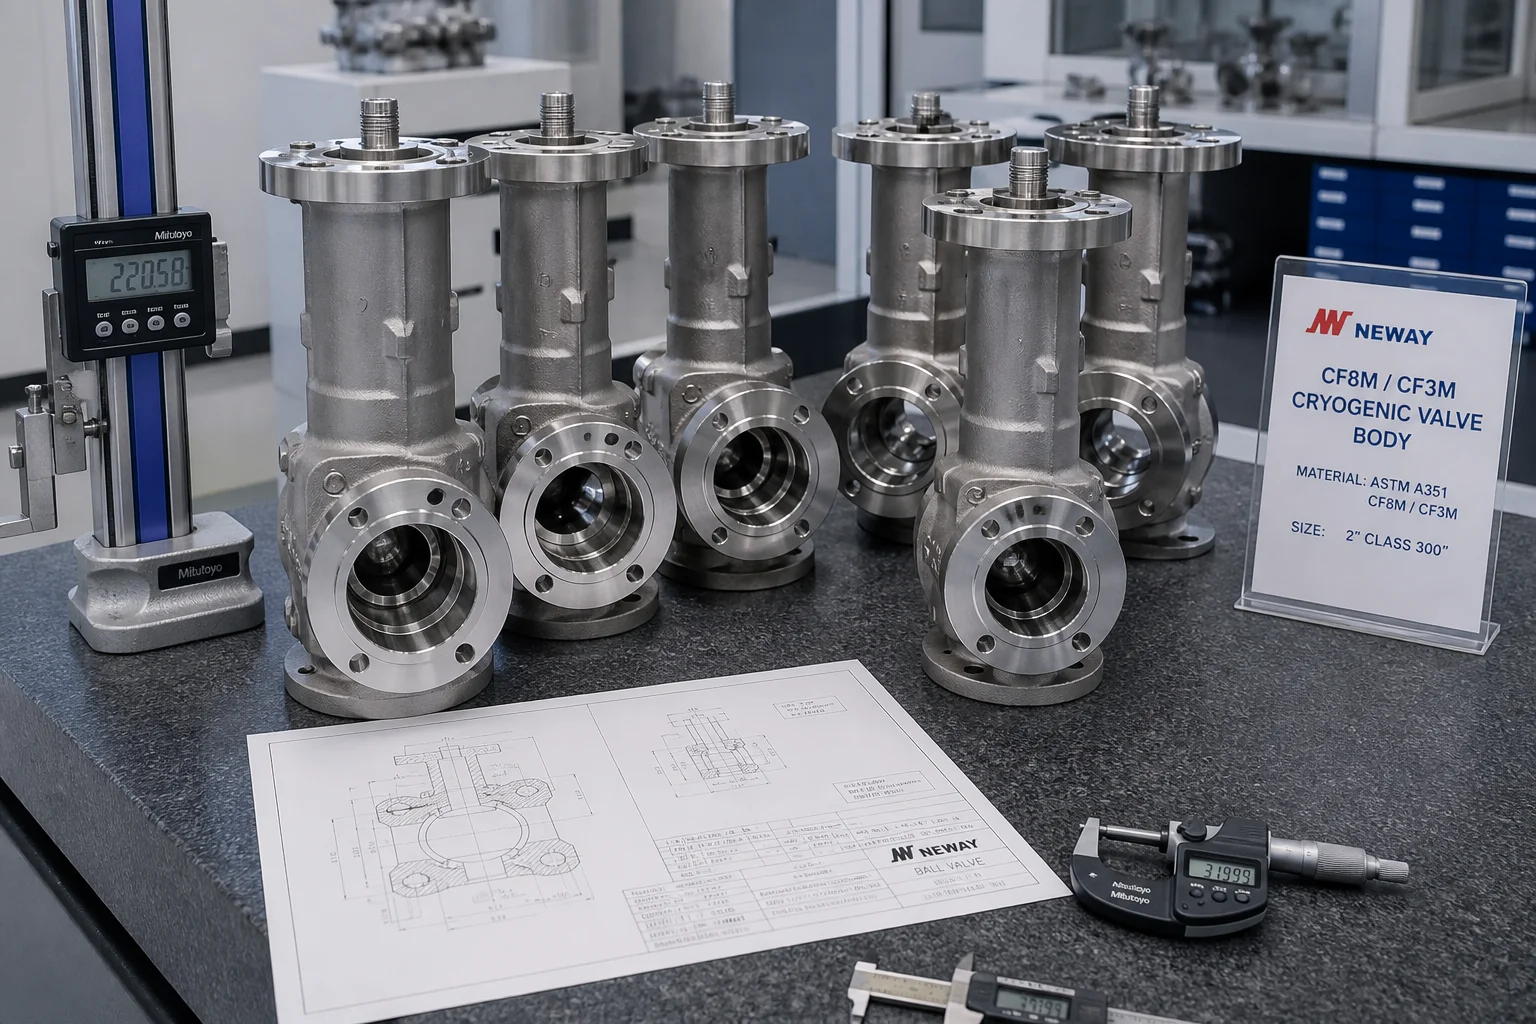
| Корпуса криогенных шаровых и задвижечных клапанов | Сжиженный природный газ ( ) / LN2 ( ) | Хрупкое разрушение корпуса, утечка через седло ( ) | ASTM A351 CF8M / CF3M (дельта-феррит ; CVN австрия ) |
| Литой корпус с удлинённым штоком для криогенных условий | Сжиженный газ / температурный градиент окружающей среды | Замерзание уплотнения штока, термическое старение привода | Монолитный литой удлинённый капот (Теплоизоляция паровой колонны) |
| Корпуса клапанов для СУГ / жидкого этилена | Жидкий пропан ( ) / этилен ( ) | Разрушение стенки корпуса, низкотемпературная усталость | сталь с содержанием никеля 3,5 % (ASTM A352 LC3 / 1.5638) |
| Криогенные регулирующие органы клапанов | Дросселирование криогенных сред при высокой скорости | Эрозия кавитации и вспенивания, заедание при температурах ниже нуля | Специальный сплав Stellite с твёрдым наплавленным слоем CF8M / сплав, не подверженный заеданию |
2. Металлургия и ограничение содержания дельта-феррита ( ) в аустенитных литых изделиях
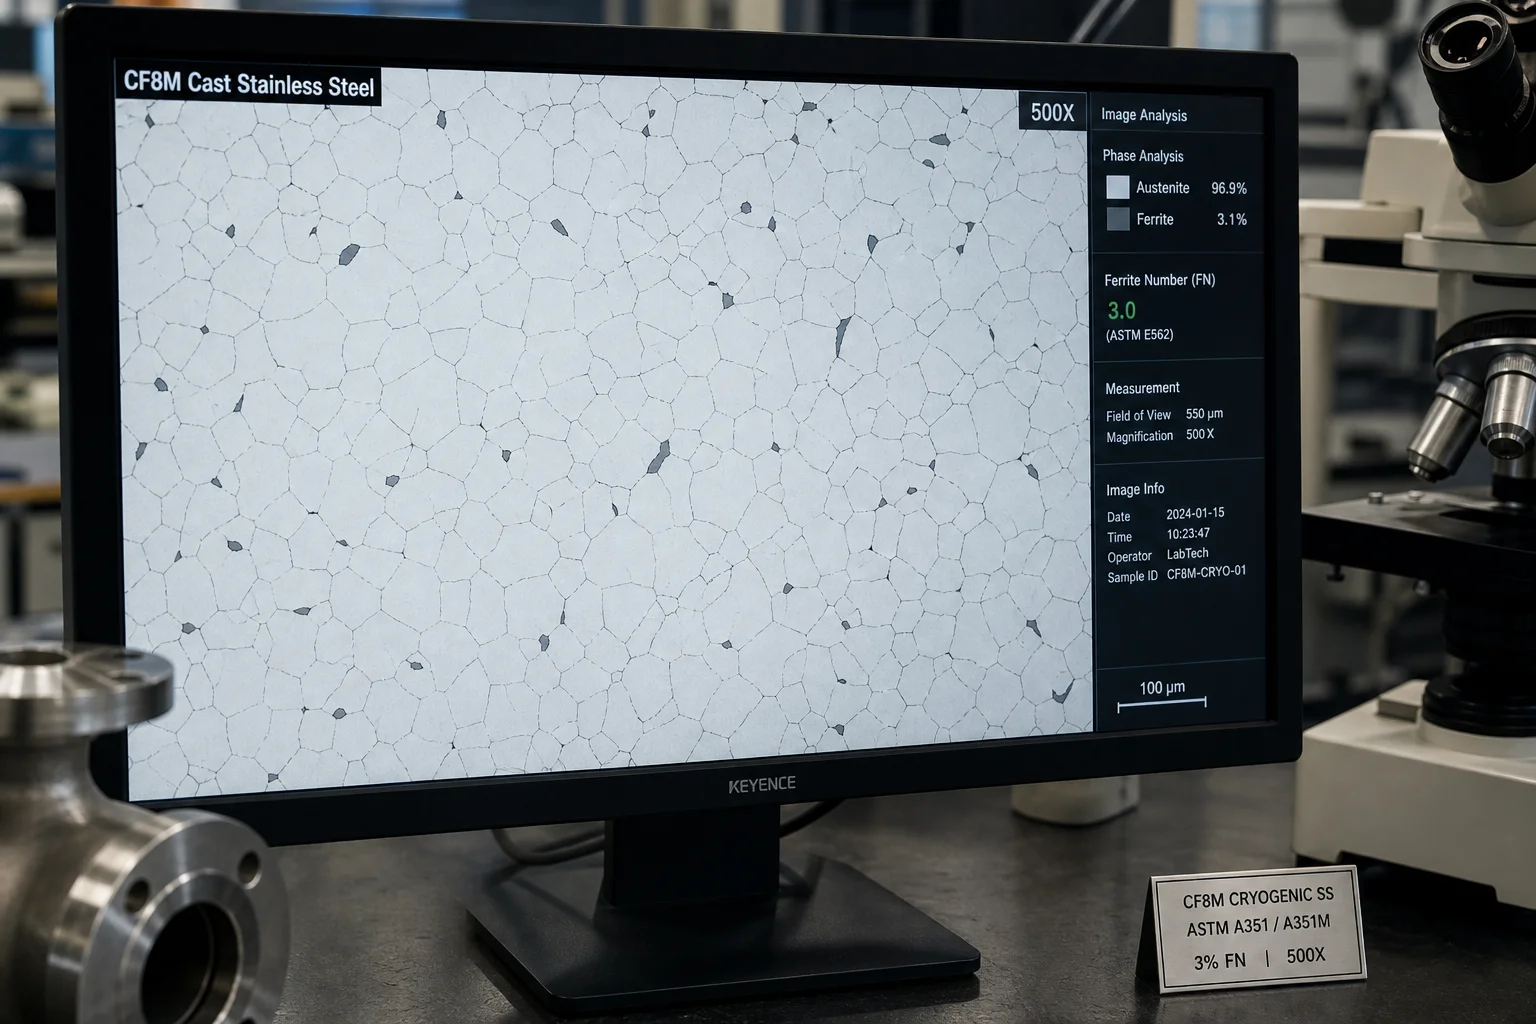
Хотя дельта-феррит ( ) в целом полезен в нержавеющих литых изделиях для предотвращения горячих трещин и микротрещин при сварке, в криогенных условиях дельта-феррит опасен :
- Охрупчивание объёмноцентрированной кубической (ОЦК) решётки : Дельта-феррит имеет ОЦК кристаллическую структуру, которая претерпевает резкий переход от пластичного к хрупкому состоянию ниже , выступающие в качестве быстрых путей инициации микротрещин при расщеплении.
- Стабильность фазы и мартенситное превращение : По цене , нестабильный аустенит превращается в хрупкий мартенсит, индуцированный деформацией ( ), под механическим напряжением, вызывая объёмное расширение и деформацию седла.
Оптимизация химического состава для низкотемпературных литых изделий из нержавеющей стали:
| Элемент | Стандартный диапазон ASTM A351 | Оптимизированный низкотемпературный диапазон Pengxin | Металлургическая функция |
|---|---|---|---|
| Углерод (C) | (CF8M) / (CF3M) | (строго низкое содержание углерода) | Устраняет межкристаллитную сенсибилизацию карбида хрома при охлаждении |
| Хром (Cr) | Сохраняет коррозионную стойкость, ограничивая ферритстабилизирующий потенциал | ||
| Никель (Ni) | (Высокое содержание никеля) | Критический : Сильный аустенитстабилизатор; гарантирует стабильность ГЦК-матрицы до | |
| Молибден (Mo) | Обеспечивает стойкость к питтинговой коррозии без избыточного образования дельта-феррита | ||
| Азот (N) | Не указано | Упрочнение за счёт межузельного твёрдого раствора; стабилизирует аустенит | |
| Дельта-феррит ( ) | Неуправляемый | (Целевое значение: 3 % по шкале Феррит-Намбер) | Критический : Достаточно высокое для предотвращения горячих трещин; достаточно низкое для предотвращения охрупчивание |
3. Расширенная архитектура литого корпуса DFM
Криогенные клапаны используют Расширенную колонку корпуса (в соответствии с BS 6364 и MSS SP-134) для изоляции уплотнительной набивки штока от потока криогенной жидкости:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Ключевые соображения DFM при литье:
- Монолитный однокомпонентный литой корпус : Литьё расширенного корпуса и нижнего фланца как единого монолитного компонента исключает высоконапряжённые окружные сварные соединения, выполненные при сборке.
- Единообразная толщина стенок и тепловой модуль : Переходы стенок с изменяющейся толщиной ( до ) для минимизации теплопроводности от тёплой верхней набивки к холодному корпусу, обеспечивая стабильную теплоизоляцию газового кармана.
4. Точная криогенная обработка седла на многоосевом ЧПУ-станке
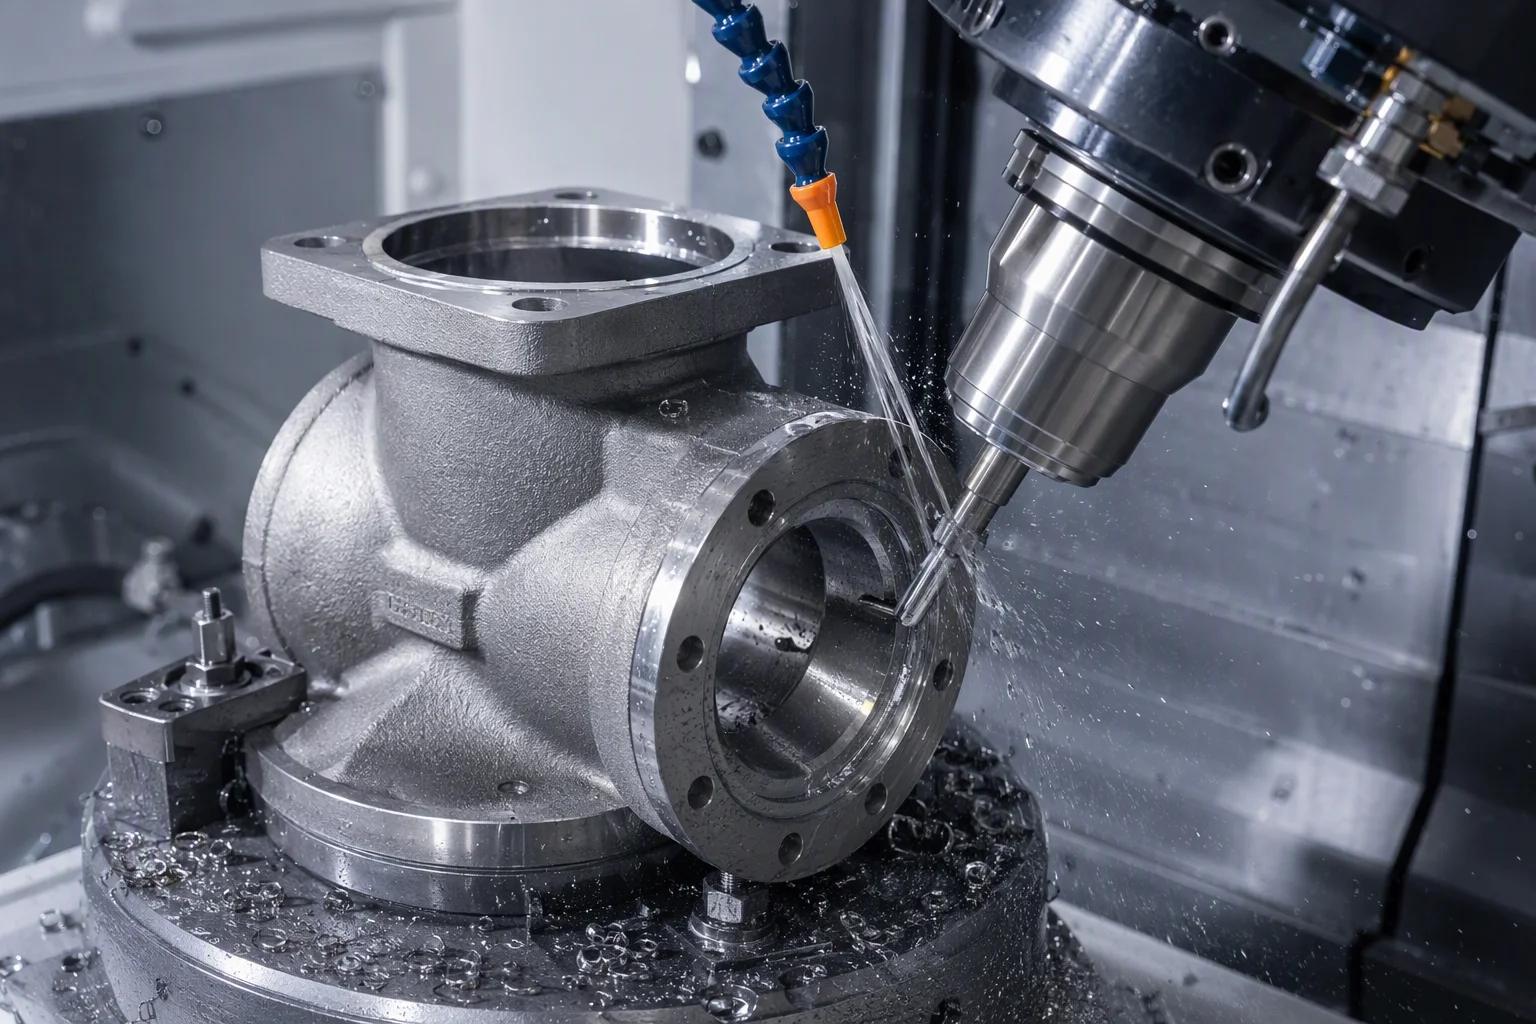
Нержавеющая сталь имеет коэффициент теплового сжатия примерно при охлаждении от до . При точной обработке необходимо учитывать термическое сжатие:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Стандартизированные криогенные испытания качества (BS 6364 / ISO 28921-1)
| Категория контроля качества | Стандарт испытания | Параметр испытания и критерии приёмки |
|---|---|---|
| Ударный изгиб по Шарпи | ASTM E23 / ISO 148-1 | Испытание в погружённом состоянии в жидком азоте; (среднее значение) / (Мин) ; боковое расширение |
| Проверка содержания феррита | ISO 8249 / ASTM A799 | Магнитная индукция (ферритоскоп), откалиброванная по WRC-1992; |
| Криогенный гелиевый тест на герметичность | BS 6364 / ISO 28921-1 | Клапан погружается в жидкий азот ( ) и подвергается давлению гелиевого газа; утечка через седло |
| Радиографический контроль (RT) | ASME B16.34 / ASTM E446 | 100 % объёмный контроль шейки, соединения корпуса с фланцем и карманов седла; приёмка по уровню 1/2 |
| Капиллярный метод контроля (ПВ) | ASTM E165 (флуоресцентный капиллярный контроль) | 100 % контроль внутренних поверхностей потока и карманов седла; отсутствие линейных индикаций |
6. Производство криогенных отливок в компании Dandong City Pengxin Machinery Co., Ltd.
Производство криогенных клапанов и трубопроводов с нулевыми выбросами и высокой безопасностью требует строгого контроля химического состава расплава, сертификации по низкому содержанию феррита, точного криогенного термоциклирования и собственных криогенных испытаний.
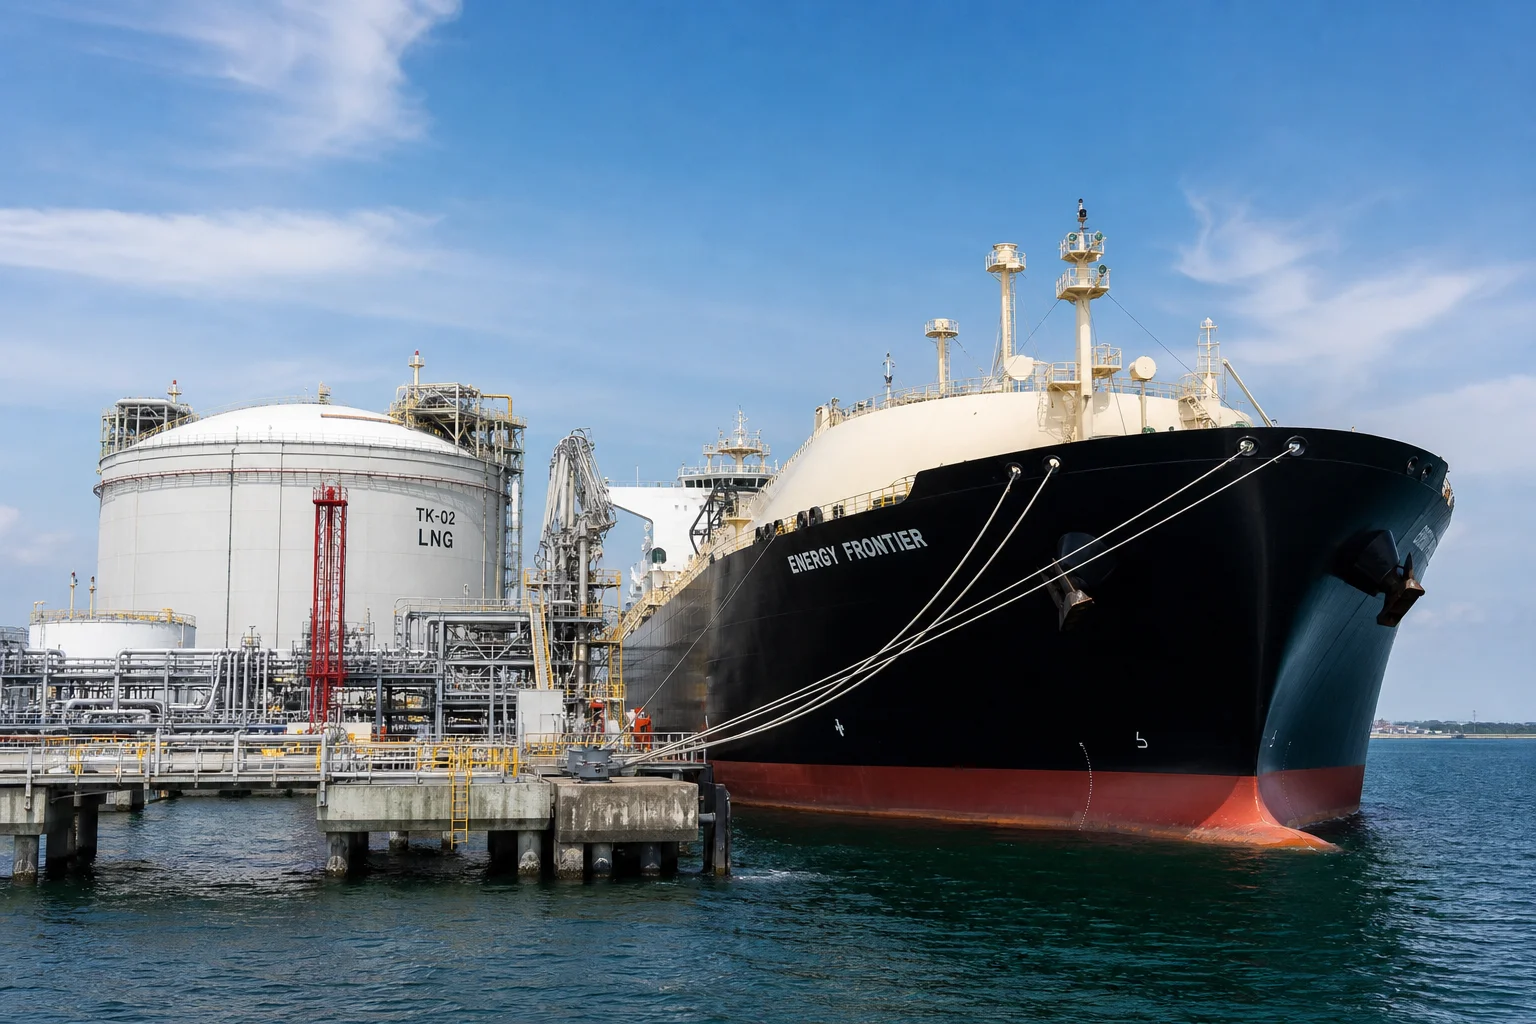
Компания Dandong City Pengxin Machinery Co., Ltd. поставляет криогенные клапаны и трубопроводные отливки высокой надёжности для глобальных терминалов СПГ, морских транспортных судов и газовой инфраструктуры:
- Специализированные криогенные сплавы : Сертифицированное производство сталей ASTM A351 CF8M, CF3M, CF8, CF3 (с гарантированным содержанием дельта-феррита ), а также ASTM A352 LC3 (сталь с содержанием никеля 3,5 %).
- Внутренние испытания в жидком азоте ( ): ванна для ударных испытаний по Шарпи при сверхнизких температурах и испытания на герметичность с использованием криогенного гелия, подтверждающие соответствие стандарту BS 6364.
- Термостабилизация при сверхнизких температурах : специализированные камеры для термоударного циклирования с жидким азотом, устраняющие остаточные напряжения до окончательной механической обработки.
- Точное 5-осевое ЧПУ обработка : станки с высокой жёсткостью и оборудование для сферического притирания, обеспечивающие зеркальную чистоту уплотнительных поверхностей ( ).
- Полная документация по качеству : сертифицировано по ISO 9001; предоставляются полные сертификаты материалов EN 10204 3.1, отчёты по фазовому составу (Ferritscope), Журналы результатов испытаний по Шарпи и отчёты по неразрушающему контролю (NDT).
Заключение
Криогенные клапаны и литые детали для трубопроводов СПГ работают в экстремальных условиях: сверхнизкие температуры ( ), риски утечки летучих газов и сильная термическая усадка. Обеспечение безопасности без единой утечки требует строгого соблюдения технологии низкоуглеродистых аустенитных сплавов с точно контролируемым содержанием дельта-феррита ( ), конструкции удлинённого парового столба на крышке клапана с учётом требований технологичности изготовления (DFM), криогенной термостабилизации и подтверждённой Ударной вязкости по Шарпи.
Сотрудничество с опытным интегрированным производителем криогенных отливок и прецизионной обработки гарантирует безупречную работу ваших клапанов для СПГ и промышленных газов — без утечек и простоев.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи корпусов криогенных клапанов или запросить данные испытаний на ударную вязкость при низких температурах.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Механизмы криогенной деградации и инженерные задачи
- 2. Металлургия и ограничение содержания дельта-феррита ( ≤5%≤5%) в аустенитных литых изделиях
- 3. Расширенная архитектура литого корпуса DFM
- 4. Точная криогенная обработка седла на многоосевом ЧПУ-станке
- 5. Стандартизированные криогенные испытания качества (BS 6364 / ISO 28921-1)
- 6. Производство криогенных отливок в компании Dandong City Pengxin Machinery Co., Ltd.
- Заключение