
 EN
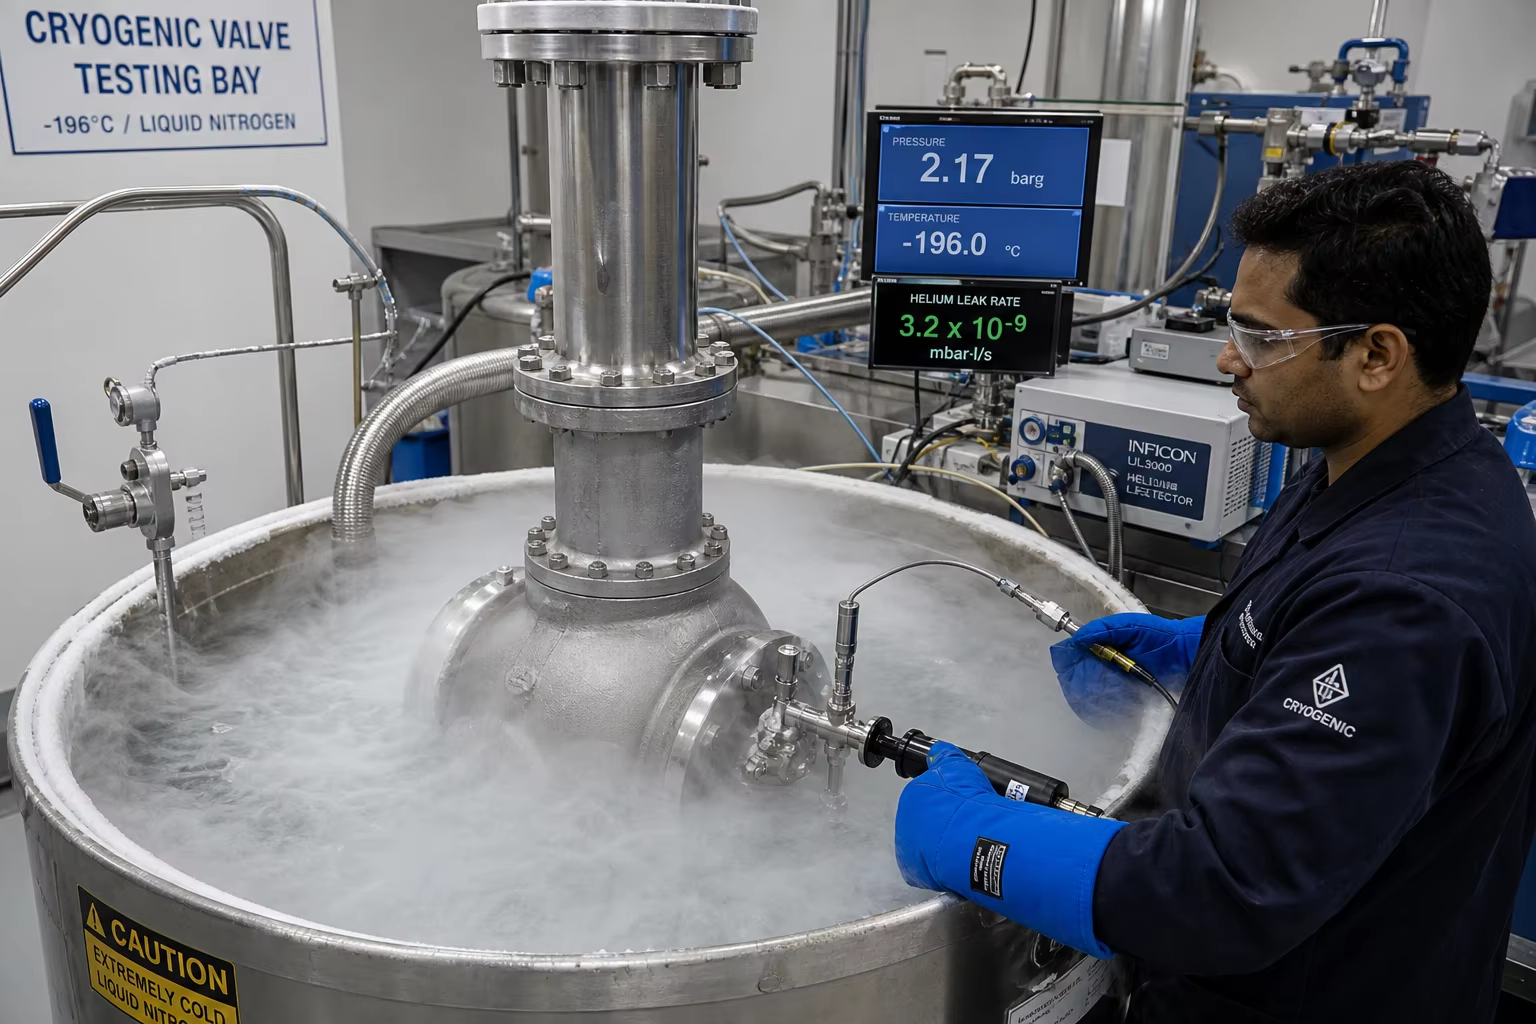
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu kryogenen Ventilgehäusen und LNG-Pipeline-Gussteilen. Erfahren Sie mehr über die Edelstähle ASTM A351 CF8M/CF3M mit einer Delta-Ferrit-Begrenzung von 2–5 %, niedrigtemperaturbeständige 3,5 % Nickel-Stähle (ASTM A352 LC3), DFM-Design mit verlängertem Spindelstock, Kerbschlagzähigkeitsprüfung mit flüssigem Stickstoff bei −196 °C sowie Helium-Leckprüfung nach BS 6364.
In LNG-Verflüssigungsanlagen, kryogenen Seetransportbehältern, LNG-Rückverdampfungsanlagen sowie Infrastrukturen zur Lagerung von flüssigem Stickstoff/Sauerstoff/Wasserstoff arbeiten Durchflussregelventile bei extrem niedrigen Temperaturen unter dem Gefrierpunkt:
- Flüssigerdgas (LNG) : ()
- Flüssiges Ethylen : ()
- Flüssiger Sauerstoff/Argon :
- Flüssiger Stickstoff (LN2) : ()
Unter diesen extremen kryogenen Bedingungen leiden herkömmliche Kohlenstoff- und Legierungsstähle unter einer katastrophalen duktil-brittlen Übergangsphase (DBTT) , wobei sie jegliche Schlagzähigkeit verlieren und bereits bei geringfügigen Druckstößen wie Glas zerbrechen. Zudem führt die starke unterschiedliche thermische Kontraktion zu Sitzverformungen, Ventilspindelfrostbildung und gefährlichen unkontrollierten flüchtigen Gasemissionen.
Jahrzehntelange Beständigkeit im kryogenen Einsatz erfordert eine spezialisierte Gießereimetallurgie: das Gießen Austenitischer Edelstähle (ASTM A351 CF8M, CF3M, CF8, CF3) mit strenger Begrenzung des Delta-Ferrits ( ) zur Eliminierung tieftemperaturbedingter spröder Spaltwege sowie den Einsatz Erweiterter Kofferraum (Dampfsäule) gussgeometrien und Überprüfung der Ventilintegrität durch Flüssiger Stickstoff ( ) Charpy-V-Kerbschlagzähigkeitstest (ASTM E23) und Kryogener Helium-Dichtheitstest (BS 6364 / ISO 28921-1) .
Diese technische Anleitung bietet eine umfassende Analyse der kryogenen Legierungsmetallurgie, des DFM-Designs für erweiterte Kofferraume, des präzisen Feinguss- bzw. Sandgusses, der CNC-Bearbeitung kryogener Sitze sowie der Labor-Prüfnormen.
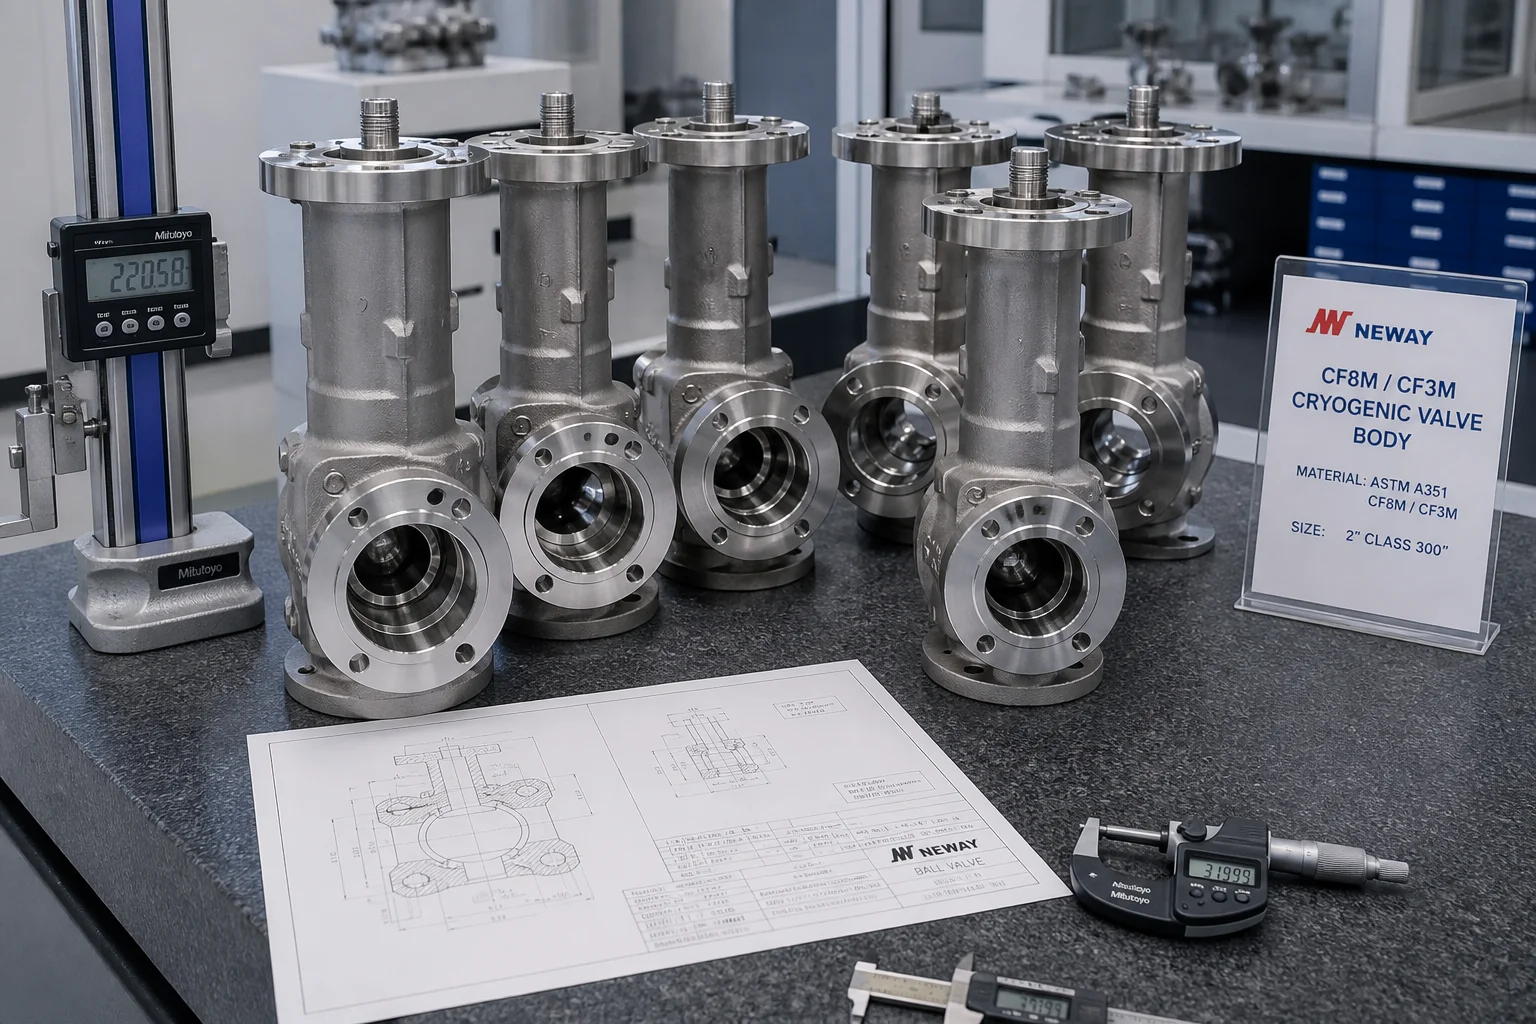
1. Kryogene Degradationsmechanismen und technische Herausforderungen
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Betriebskomponente | Betriebsmedium und Temperatur | Kritische zu verhindernde Versagensart | Gusslösung |
|---|---|---|---|
| Kryogene Kugel- und Schiebergehäuse | Flüssigerdgas ( ) / LN2 ( ) | Spröder Körperbruch, Sitzleckage ( ) | ASTM A351 CF8M / CF3M (Delta-Ferrit ; CVN aT ) |
| Kryogene erweiterte Spindelhülse aus Gussteil | Verflüssigtes Gas / Umgebungs-Temperaturgradient | Spindeldichtungsfrostbildung, thermische Degradierung des Stellglieds | Monolithische Guss-Erweiterungshaube (Dampfsäulen-Isolierung) |
| LPG-/Flüssigethylen-Ventilgehäuse | Flüssigpropan ( ) / Ethylen ( ) | Gehäusewandbruch, Kaltzeitlebensdauererschöpfung | 3,5 % Nickelstahl (ASTM A352 LC3 / 1.5638) |
| Kryogene Regelventil-Auskleidungen | Hochgeschwindigkeits-Kryogen-Drosselung | Kavitations-Flash-Erosion, Kaltverschweißung bei Minusgraden | Spezielle Stellite-hartverchromte CF8M / Nicht-Verklemmung-Legierung |
2. Metallurgie und Delta-Ferrit-Beschränkung ( ) bei austenitischen Gussteilen
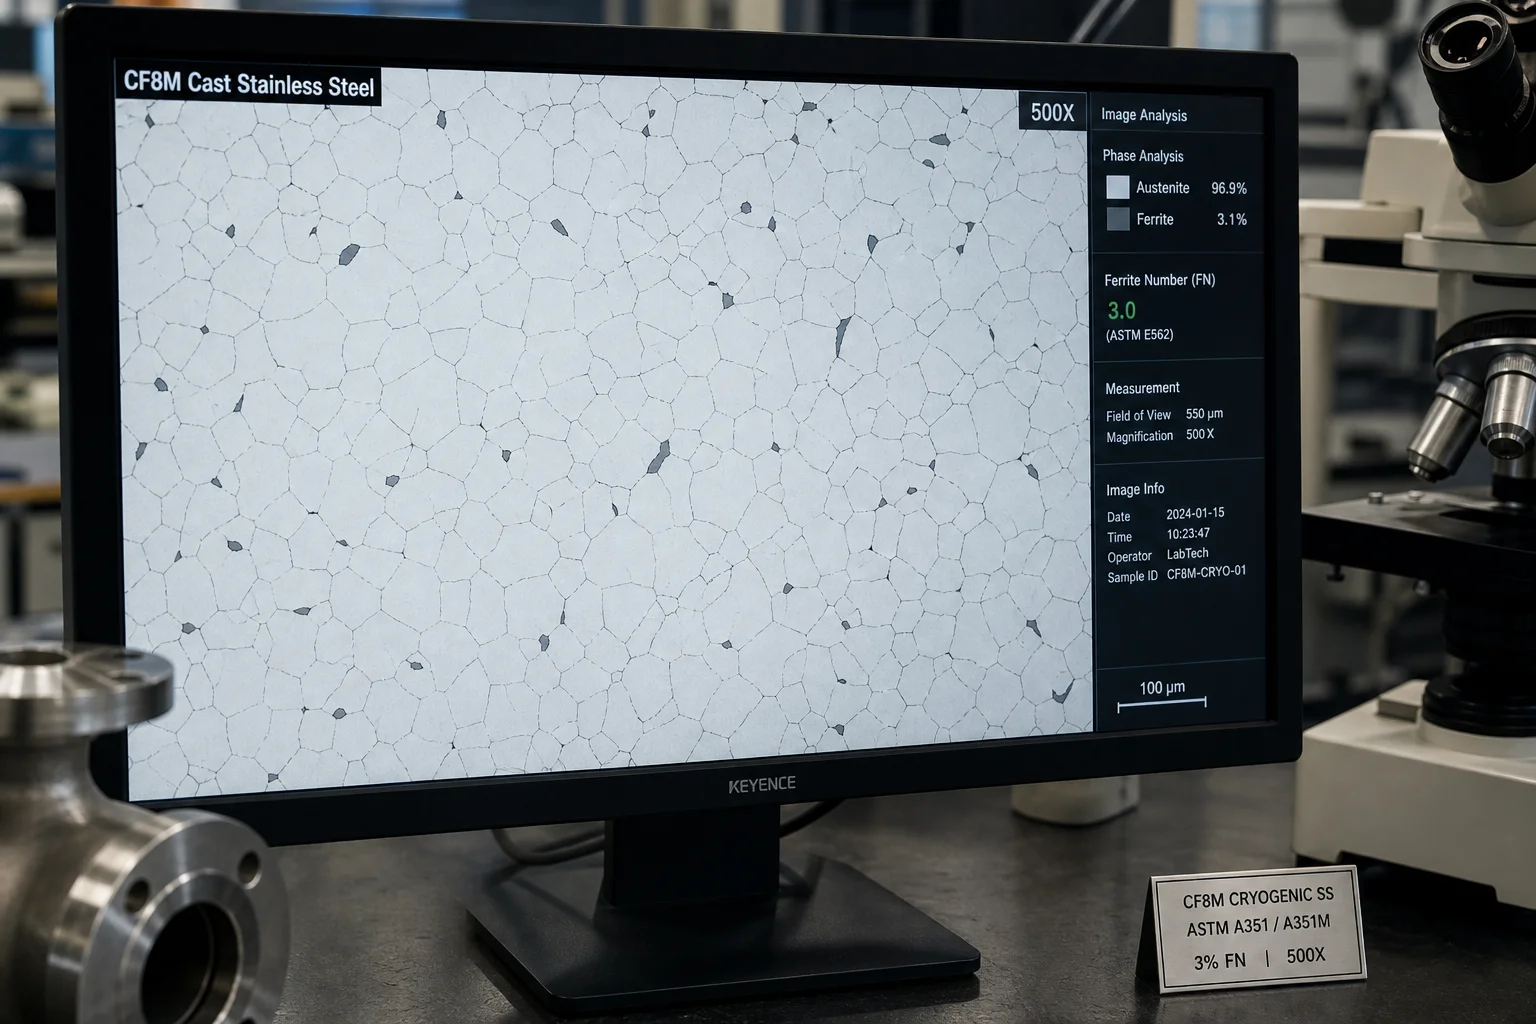
Während Delta-Ferrit ( ) im Allgemeinen bei rostfreien Gussteilen vorteilhaft ist, um Heißrissbildung und Schweißmikrorisse zu verhindern, ist Delta-Ferrit im kryogenen Einsatz gefährlich :
- Körperzentrierte Kubische (BCC) Sprödbruchneigung : Delta-Ferrit weist eine BCC-Kristallstruktur auf, die unterhalb von , die als Schnellspalt-Mikroriss-Initiierungswege dienen.
- Phasenstabilität und martensitische Umwandlung : Ab , instabiler Austenit wandelt sich unter mechanischer Belastung in spröden, spannungsinduzierten Martensit ( ) um, was zu einer Volumenausdehnung und Verformung der Sitzfläche führt.
Chemische Zusammensetzungsoptimierung für kryogene Edelstahlgusswerkstoffe:
| Elemente | ASTM-A351-Normbereich | Pengxin-kryogener Optimierungsbereich | Metallurgische Funktion |
|---|---|---|---|
| Kohlenstoff (C) | (CF8M) / (CF3M) | (Strenge Niedrigkohlenstoffanforderung) | Beseitigt die interkristalline Chromcarbid-Auscheidungsempfindlichkeit während der Abkühlung |
| Chrom (Cr) | Erhält die Korrosionsbeständigkeit und begrenzt gleichzeitig die ferritstabilisierende Wirkung | ||
| Nickel (Ni) | (Hoher Nickelgehalt) | Kritisch : Starker Austenitstabilisator; gewährleistet die Stabilität der FCC-Matrix bis zu | |
| Molybdän (Mo) | Bietet Lochfraßbeständigkeit, ohne überschüssiges Delta-Ferrit zu erzeugen | ||
| Stickstoff (N) | Nicht spezifiziert | Interstitielle feste Lösungsverfestigung; stabilisiert Austenit | |
| Delta-Ferrit ( ) | Unkontrolliert | (Ziel: 3 % FN) | Kritisch : Hoch genug, um Heißrissbildung zu verhindern; niedrig genug, um versprödung |
3. Erweiterte Motorhaube-DFM-Gussarchitektur
Kryogene Ventile nutzen eine Erweiterte Motorhaube-Säule (gemäß BS 6364 und MSS SP-134) zur Isolierung der Stangendichtungspackung vom kryogenen Fluidstrom:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Wesentliche DFM-Gusshinweise:
- Monolithische Einzelstück-Motorhaube : Das Gießen der erweiterten Motorhaube und des unteren Flansches als ein einzelnes monolithisches Bauteil eliminiert hochbelastete umlaufende Fertigungsschweißnähte.
- Einheitliche Wandstärke und thermischer Modul : Abrupte Wanddickenübergänge ( bis zu ) zur Minimierung der Wärmeleitung vom warmen oberen Packungskopf in den kalten Körper, wodurch eine stabile Gaspolsterisolierung gewährleistet bleibt.
4. Mehrachsige CNC-Präzisions-Kryobearbeitung von Sitzteilen
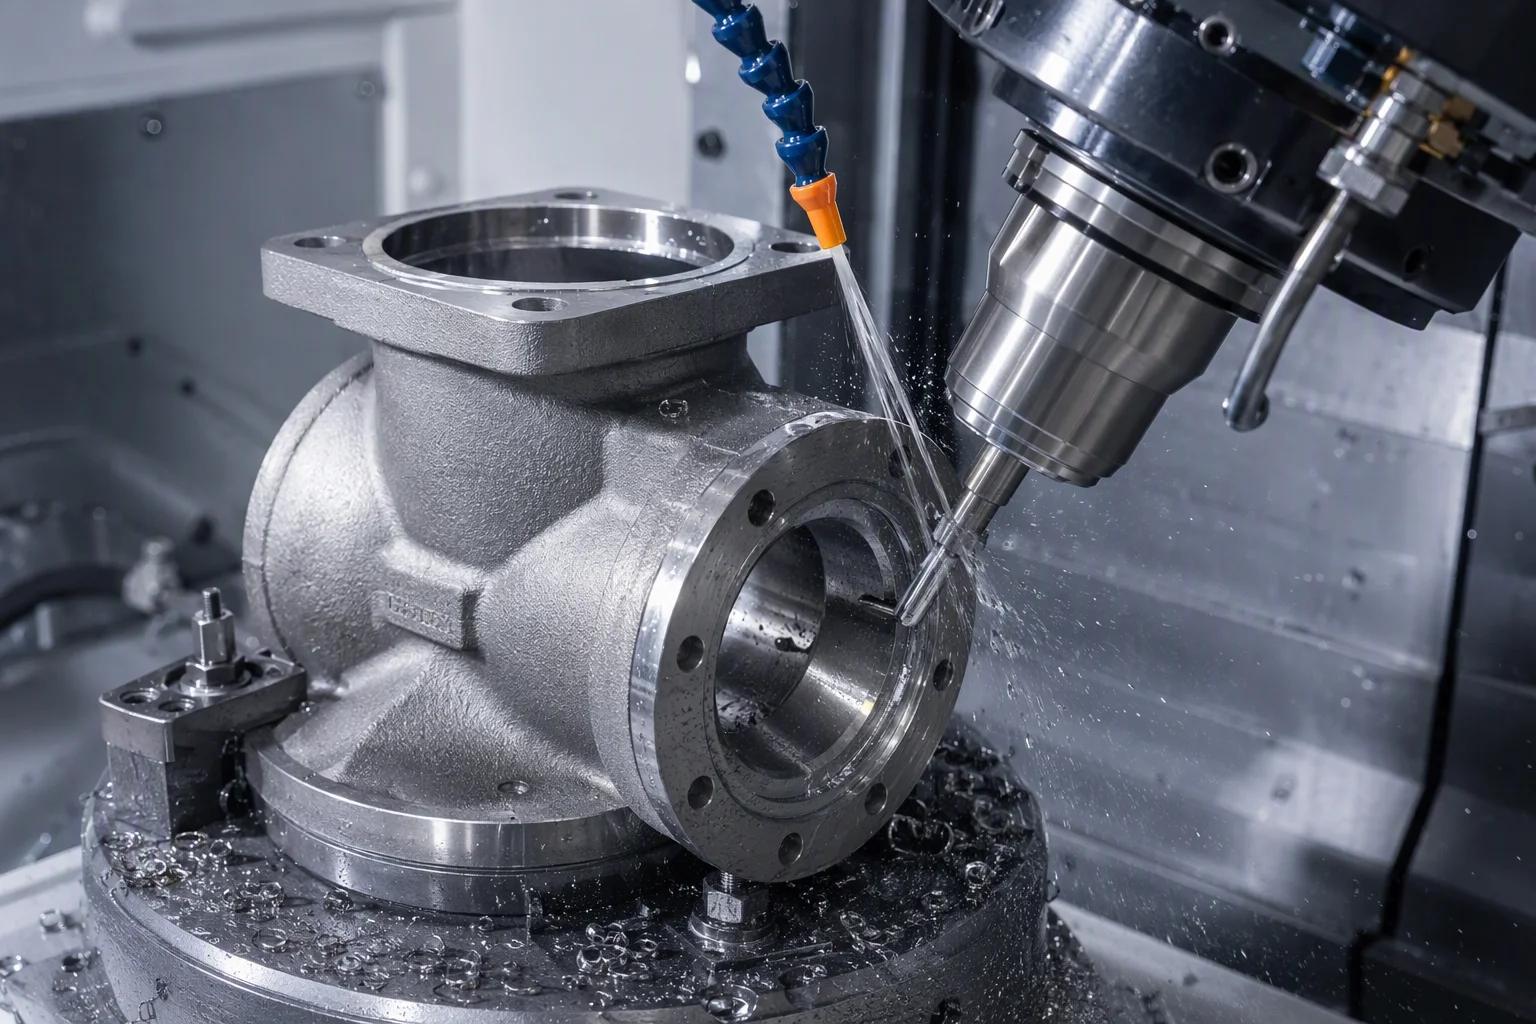
Edelstahl weist einen Wärmeausdehnungskoeffizienten von etwa auf, wenn er von bis zu abgekühlt wird. Die Präzisionsbearbeitung muss die thermische Schrumpfung berücksichtigen:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Standardisierte kryogene Qualitätsprüfung (BS 6364 / ISO 28921-1)
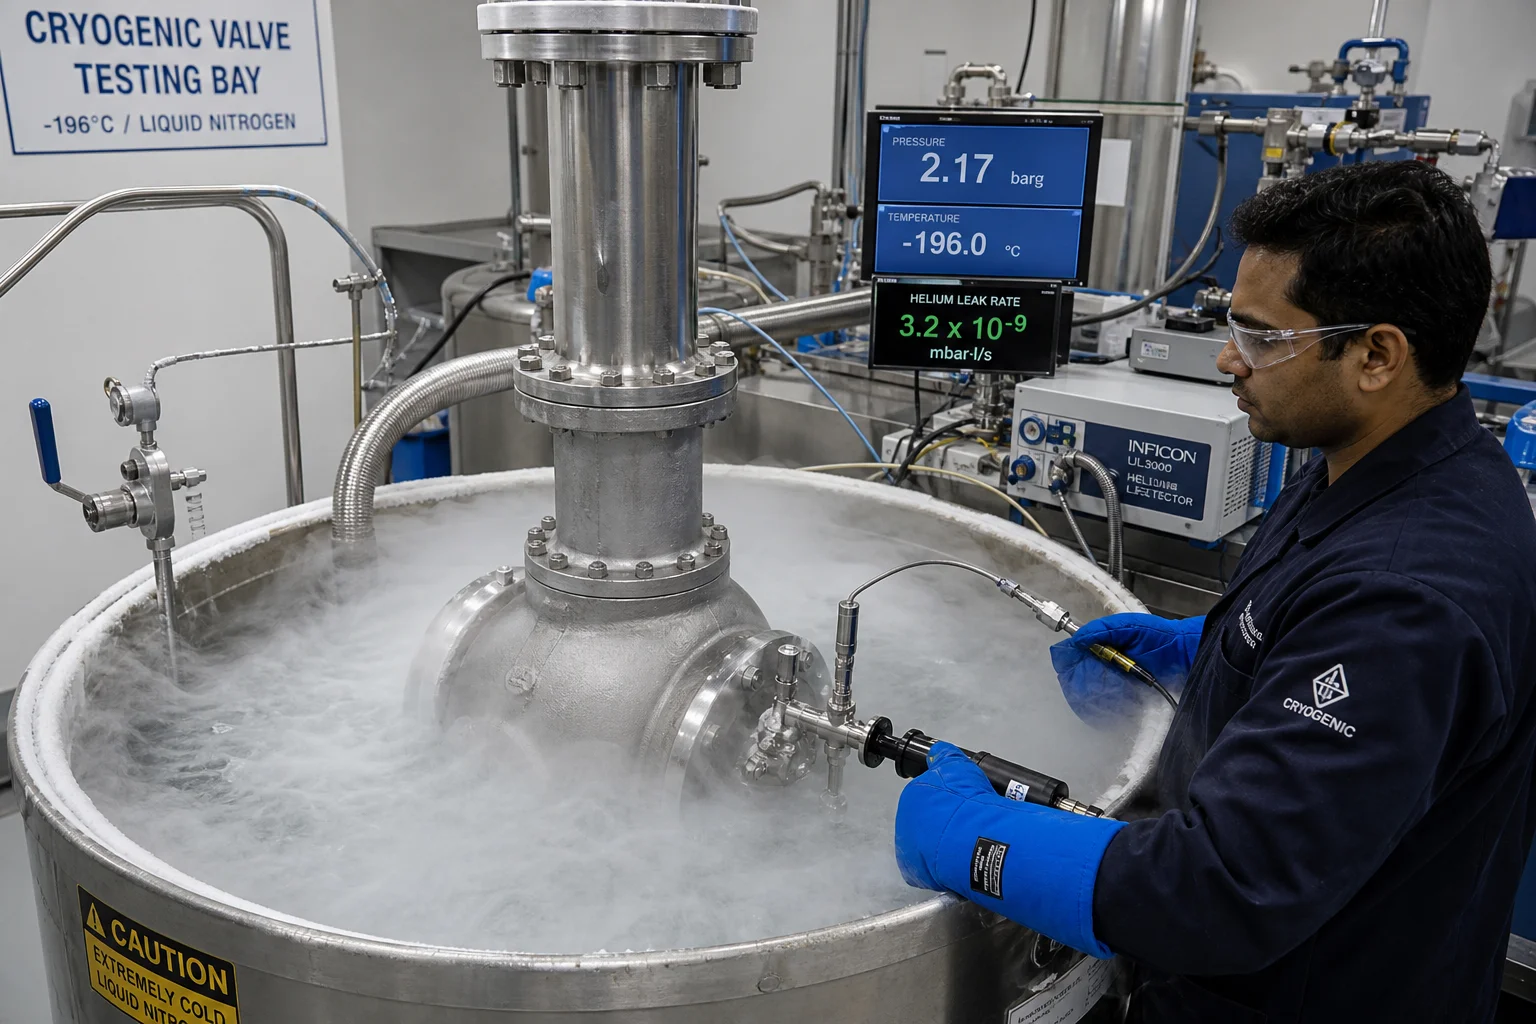
| Qualitätsprüfkategorie | Prüfstand | Prüfparameter und Annahmekriterien |
|---|---|---|
| Charpy-Schlagzähigkeit | ASTM E23 / ISO 148-1 | Prüfung unter flüssigem Stickstoff; (Mittelwert) / (Min) ; seitliche Ausdehnung |
| Ferritgehaltsprüfung | ISO 8249 / ASTM A799 | Magnetische Induktion (Ferritscope) kalibriert nach WRC-1992; |
| Kryogener Helium-Dichtheitstest | BS 6364 / ISO 28921-1 | Ventil in flüssigen Stickstoff getaucht ( ) und mit Heliumgas unter Druck gesetzt; Sitzdichtheit |
| Röntgenprüfung (RT) | ASME B16.34 / ASTM E446 | 100 % volumetrische Prüfung des Halses, der Verbindung Körper–Flansch und der Sitztaschen; Zulassungsniveau 1/2 |
| Flüssigkeits-Penetrationsprüfung (PT) | ASTM E165 (fluoreszierende Penetrationsprüfung) | 100 % Prüfung der inneren Strömungsflächen und Sitztaschen; keine linearen Anzeigen |
6. Kryogene Gießfertigung bei Dandong City Pengxin Machinery Co., Ltd.
Die Herstellung von null-Emissions- und sicheren kryogenen Ventilgehäusen erfordert eine strenge Kontrolle der Schmelzchemie, eine Zertifizierung mit niedrigem Ferritgehalt, präzises kryogenes Temperaturwechselverhalten und interne kryogene Prüfungen.
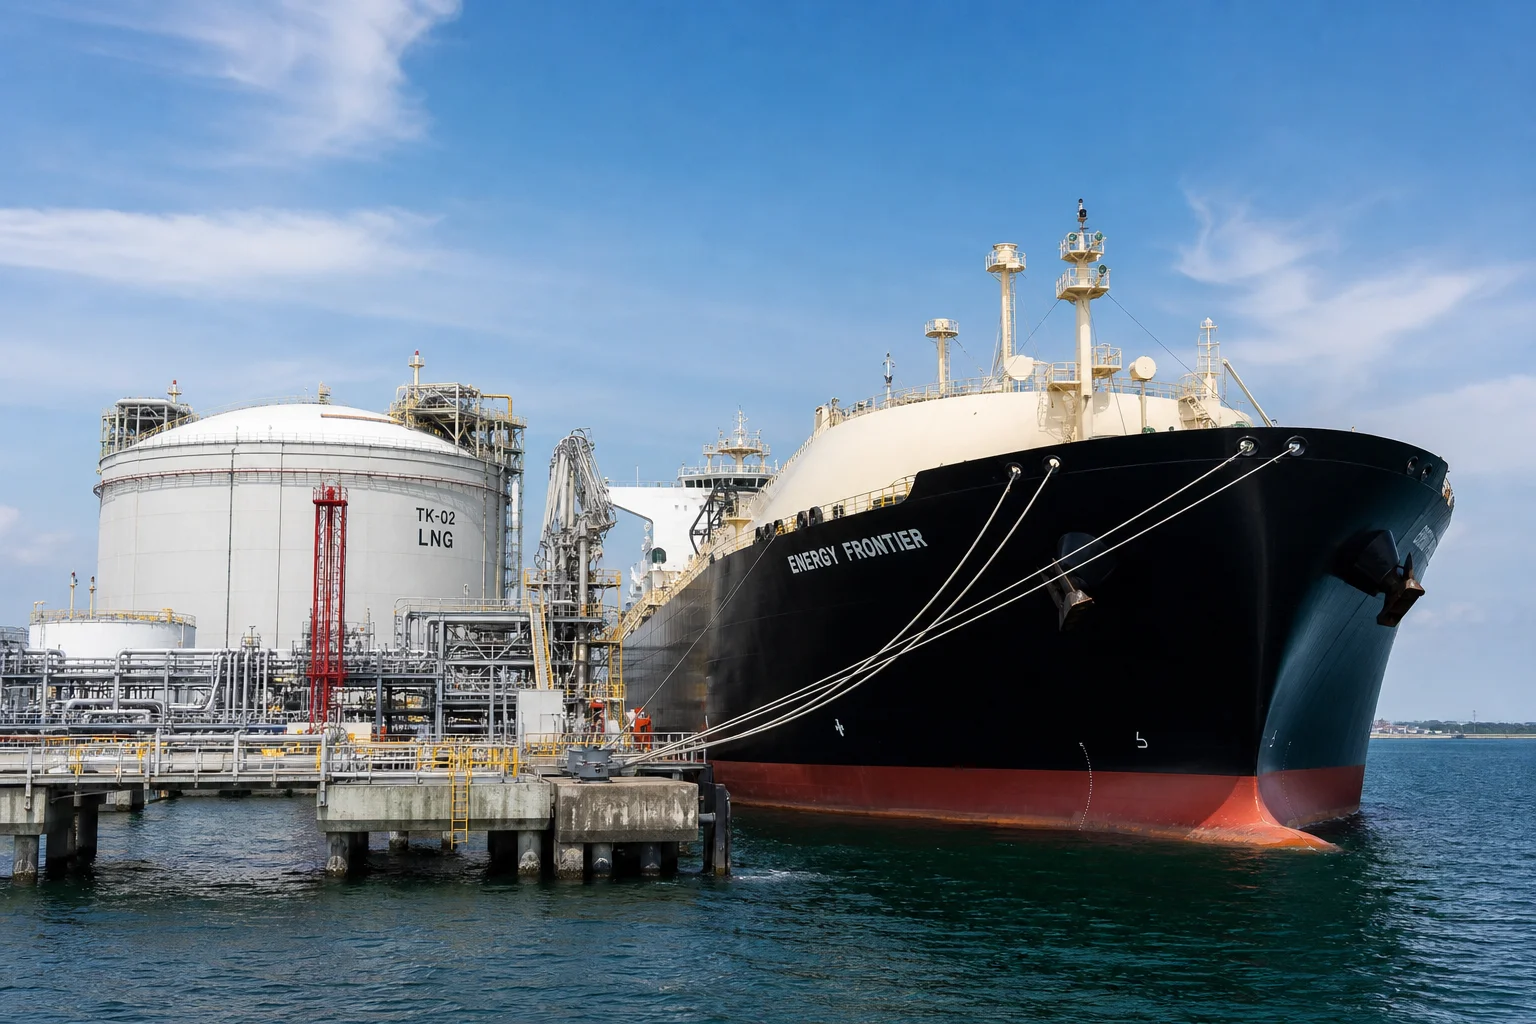
Dandong City Pengxin Machinery Co., Ltd. liefert hochintegre kryogene Ventil- und Rohrleitungsgussstücke für weltweite LNG-Terminals, maritime Transportfahrzeuge und Gasinfrastruktur:
- Spezialisierte kryogene Legierungen : Zertifizierte Herstellung von ASTM A351 CF8M, CF3M, CF8, CF3 (mit garantiertem Delta-Ferrit ) und ASTM A352 LC3 (3,5 % Ni-Stahl).
- : Eigenständige Flüssigstickstoff-Prüfung ( ): Tieftemperatur-Charpy-Schlagzähigkeitsprüfbad und kryogene Helium-Dichtheitsprüfung zur Bestätigung der Konformität mit BS 6364.
- Tieftemperatur-Thermische Stabilisierung : Spezielle Flüssigstickstoff-Thermoschockwechselkammern zur Beseitigung verbleibender Spannungen vor der Endbearbeitung.
- Präzise 5-Achsen-CNC-Bearbeitung : Hochsteife Bearbeitungszentren und Kugelläppanlagen zur Erzielung spiegelglatter Dichtflächen ( ).
- Vollständige Qualitätsdokumentation : ISO 9001-zertifiziert mit vollständigen EN 10204-3.1-Materialprüfzertifikaten, Ferritscope-Phasenberichten, Charpy-Protokollen und NDT-Berichten.
Fazit
Kryogene Ventile und LNG-Rohrleitungs-Gussteile arbeiten unter der unerbittlichen Kombination extremer Untertemperaturbedingungen ( ), Risiken einer instabilen Gasabschottung und starker thermischer Schrumpfung. Für eine absolut dichte, sichere Funktion ist eine disziplinierte, kohlenstoffarme austenitische Metallurgie mit streng kontrolliertem Delta-Ferritgehalt ( ), ein DFM-optimiertes, verlängertes Spindelrohr mit Verdampfungssäule, kryogene thermische Stabilisierung sowie nachgewiesene Charpy-Schlagzähigkeit erforderlich.
Die Zusammenarbeit mit einem erfahrenen, integrierten Hersteller für kryogene Gussteile und präzise Zerspanung gewährleistet, dass Ihre LNG- und Industriegasventile stets fehlerfrei, dicht und betriebsbereit bleiben.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für kryogene Ventilgehäuse einzureichen oder Daten zu Tieftemperatur-Schlagversuchen anzufordern.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Kryogene Degradationsmechanismen und technische Herausforderungen
- 2. Metallurgie und Delta-Ferrit-Beschränkung ( ≤5%≤5%) bei austenitischen Gussteilen
- 3. Erweiterte Motorhaube-DFM-Gussarchitektur
- 4. Mehrachsige CNC-Präzisions-Kryobearbeitung von Sitzteilen
- 5. Standardisierte kryogene Qualitätsprüfung (BS 6364 / ISO 28921-1)
- 6. Kryogene Gießfertigung bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit