
 EN
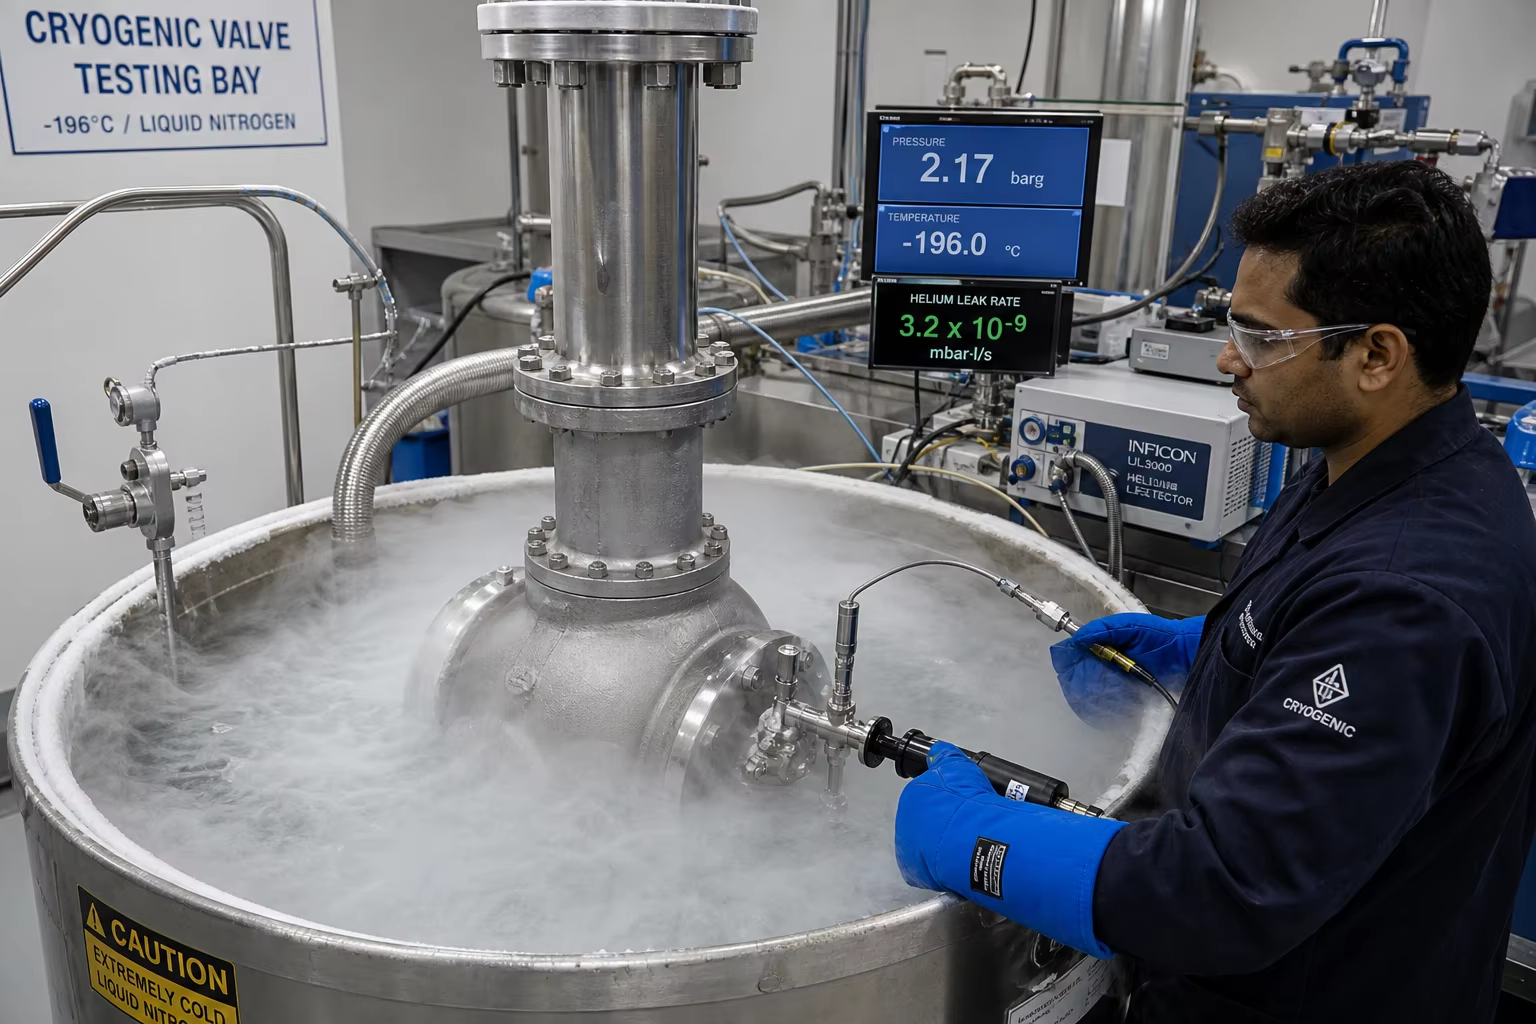
Meta Açıklama: Kriyojenik vana gövdesi ve LNG boru hattı dökümleriyle ilgili kapsamlı bir mühendislik kılavuzu. Delta-ferrit oranı %2-%5 arasında sınırlandırılmış ASTM A351 CF8M/CF3M paslanmaz çelikleri, düşük sıcaklıkta 3,5% nikel içeren çelikler (ASTM A352 LC3), uzatılmış kapak DFM tasarımı, sıvı azotla -196°C’de Charpy darbe testi ve BS 6364 helyum kaçak doğrulamasını inceleyin.
Sıvılaştırılmış doğal gaz (LNG) sıvılaştırma terminallerinde, kriyojenik deniz taşıma taşıtlarında, LNG yeniden gazlaştırma tesislerinde ve sıvı azot/oksijen/hidrojen depolama altyapısında akış kontrol vanaları aşırı düşük sıcaklıklarda çalışır:
- Sıvılaştırılmış Doğal Gaz (LNG) : ()
- Sıvı Etilen : ()
- Sıvı Oksijen / Argon :
- Sıvı Azot (LN2) : ()
Bu şiddetli kriyojenik koşullar altında, geleneksel karbon ve alaşımlı çelikler felaket niteliğinde düktil-britt (kırılgan) geçişe (DBTT) uğrar; darbe tokluğunu tamamen kaybeder ve küçük basınç şokları altında cam gibi parçalanır. Ayrıca, şiddetli termal genleşme farkı, oturma yüzeyinin çarpılmasına, valf milinin donmasına ve tehlikeli kaçak uçucu gaz emisyonlarına neden olur.
Kriyojenik ortamda on yıllarca dayanabilmek, özel döküm metalürjisi gerektirir: döküm Ostenitik Paslanmaz Çelikler (ASTM A351 CF8M, CF3M, CF8, CF3) delta-ferrit miktarının katı sınırlamasıyla ( ) düşük sıcaklıkta kırılgan çatlamayı önleyen yolların ortadan kaldırılması ve Uzatılmış Kızak (Buhar Sütunu) döküm geometrileri ve valf bütünlüğünün doğrulanması Sıvı Azot ( ) Charpy V-Çentik Darbe Testi (ASTM E23) ve Kriyojenik Helyum Kaçak Testi (BS 6364 / ISO 28921-1) .
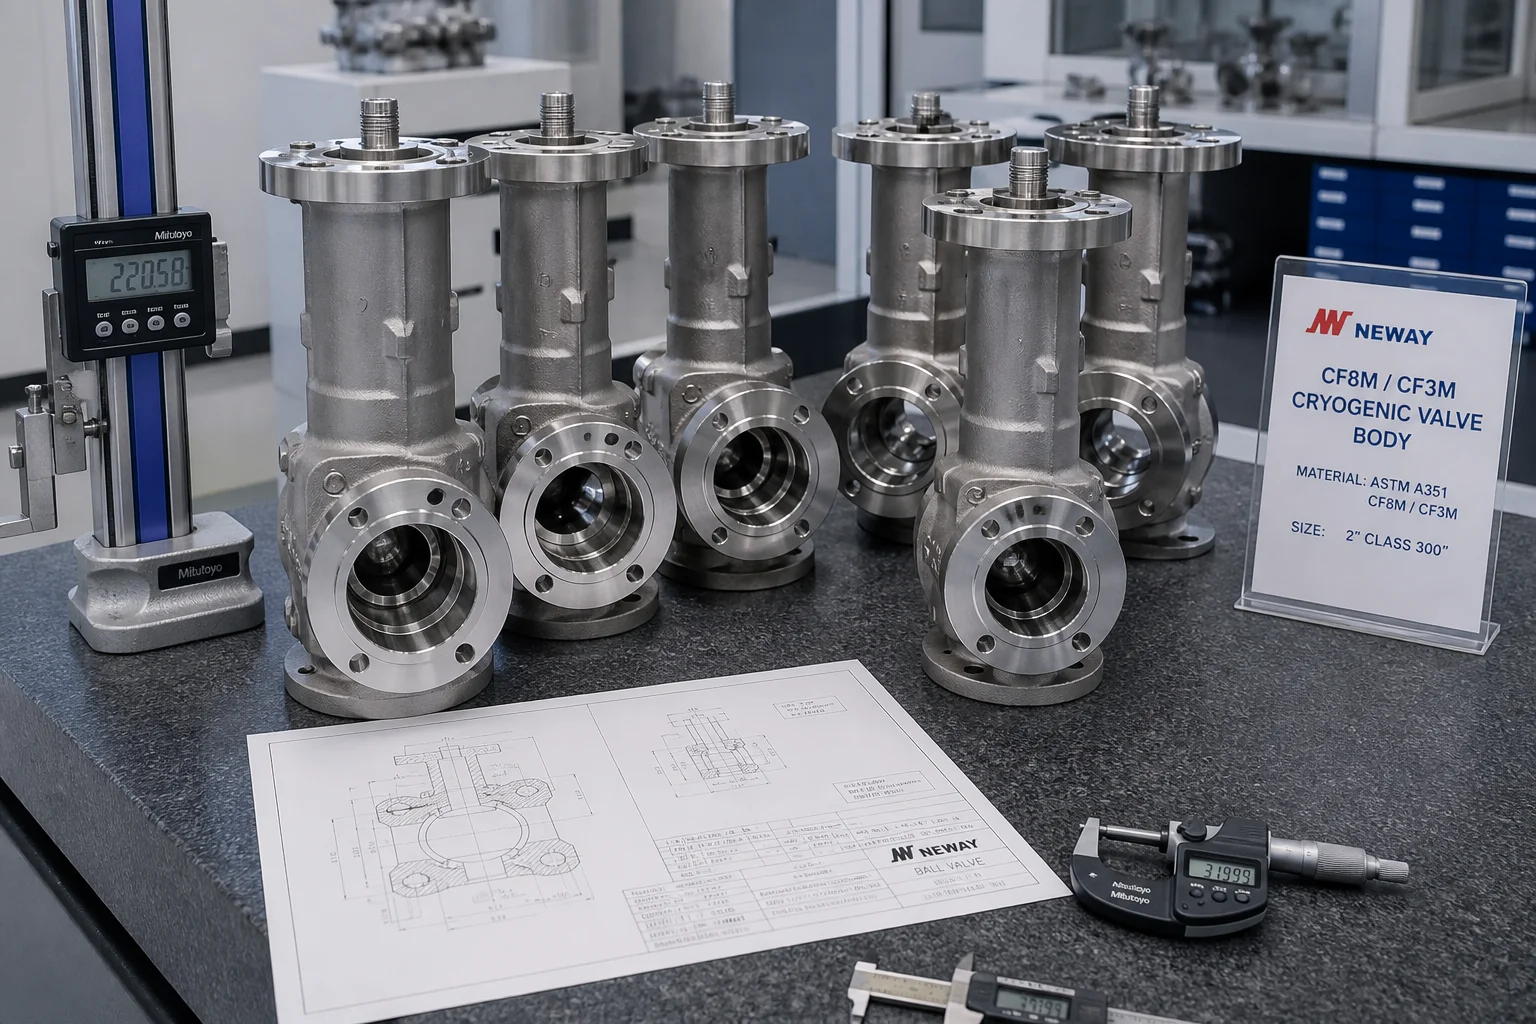
Bu teknik kılavuz, kriyojenik alaşım metalurjisi, uzatılmış kızak DFM tasarımı, hassas yatırım/kum dökümü, CNC ile kriyojenik oturma yüzeyi işlenmesi ve laboratuvar test standartları konularında kapsamlı bir analiz sunar.
1. Kriyojenik Bozulma Mekanizmaları ve Mühendislik Zorlukları
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Çalışan Bileşen | Hizmet Akışkanı ve Sıcaklık | Önlenmesi Gereken Kritik Arıza Modu | Döküm Çözümü |
|---|---|---|---|
| Kriyojenik Küresel ve Kapı Valfleri Gövdeleri | Sıvılaştırılmış Doğal Gaz ( ) / LN2 ( ) | Kırılgan gövde kırılması, koltuk sızıntısı ( ) | ASTM A351 CF8M / CF3M (Delta-ferrit ; CVN aT ) |
| Kriyojenik Uzatılmış Kasa Dökümü | Sıvılaştırılmış Gaz / Ortam Isıl Gradyanı | Gövde contası donması, aktüatörün termal bozulması | Monolitik Döküm Uzatılmış Kasa (Buhar sütunu izolasyonu) |
| LPG / Sıvı Etilen Vana Gövdeleri | Sıvı Propan ( ) / Etilen ( ) | Gövde duvarında kırılma, düşük sıcaklık yorulması | %3,5 Nikel Çelik (ASTM A352 LC3 / 1.5638) |
| Kriyojenik Kontrol Vanası İç Parçaları | Yüksek hızda kriyojenik daralma | Kavitasyonla flaş erozyonu, eksi sıcaklıklarda yapışma | Özel Stellite sert kaplamalı CF8M / Yapışmaz alaşım |
2. Metalurji ve Delta-Ferrit Sınırlaması ( ) Ostenitik Dökümlerde
Delta-ferrit ( ) genel olarak paslanmaz dökümde sıcak çatlama ve kaynak mikroçatlamalarını önlemek için faydalıdır; ancak kriyojenik uygulamalarda delta-ferrit tehlikelidir :
- Hacim Merkezli Kübik (BCC) Gevreklik delta-ferrit, düşük sıcaklıklarda sertleşmeye neden olan BCC kristal yapısına sahiptir ve −100 °C altındaki sıcaklıklarda süneklikten kırılganlığa şiddetli geçiş gösterir. , bu da çabuk çatlama mikroçatlaklarının başlangıç yolları olarak işlev görür.
- Faz Kararlılığı ve Martenzitik Dönüşüm :, kararsız ostenit, mekanik gerilme altında kırılgan, şekil değişimine bağlı martenzite ( ) dönüşür; bu durum hacimsel genişlemeye ve koltuk distorsiyonuna neden olur.
Düşük Sıcaklıkta Kullanılan Paslanmaz Dökümler İçin Kimyasal Bileşim Optimizasyonu:
| Eleman | ASTM A351 Standart Aralığı | Pengxin Düşük Sıcaklık Optimizasyon Aralığı | Metalurjik İşlev |
|---|---|---|---|
| Karbon (C) | (CF8M) / (CF3M) | (Kesin Düşük Karbon) | Soğuma sırasında tane sınırı krom karbür duyarlılığını ortadan kaldırır |
| Krom (Cr) | Korozyon direncini korurken ferrit kararlılaştırıcı etkisini sınırlar | ||
| Nikel (Ni) | (Yüksek Nikel) | Kritik : Güçlü austenit kararlılaştırıcısı; FCC matris kararlılığını aşağıya doğru garantiler | |
| Molibden (Mo) | Delinme direnci sağlar ancak fazla delta-ferrit oluşumuna neden olmaz | ||
| Azot (N) | Belirtilmemiş | Ara yer katı çözeltisi ile sertleştirme; austeniti kararlı tutar | |
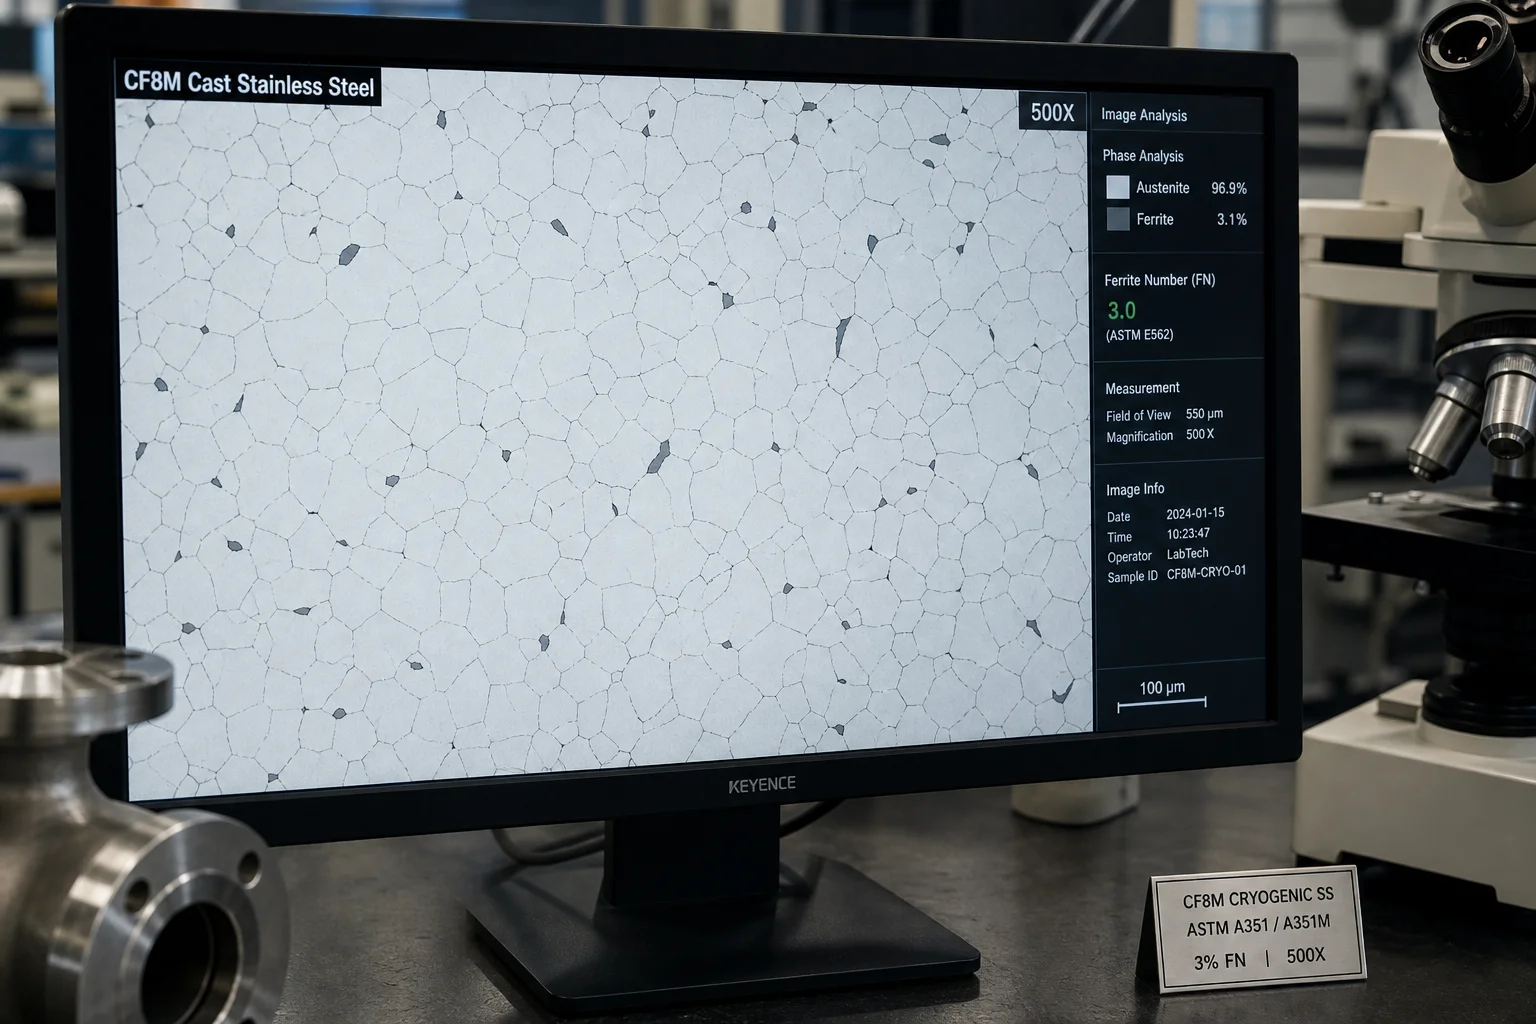
| Delta-Ferrit ( ) | Kontrolsüz | (Hedef: %3 FN) | Kritik : Sıcak çatlama oluşumunu engellemek için yeterince yüksek; cryojenik akışkanın sızmasını engellemek için yeterince düşük. gevreklik |
uzatılmış Kapağın DFM Döküm Mimarisi
Kriyojenik valfler, Uzatılmış Kapak Kolonu (BS 6364 ve MSS SP-134’e göre) mil paklama flanşını kriyojenik akışkan akımından izole etmek için kullanır.
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Ana DFM Döküm Dikkat Edilmesi Gereken Noktalar:
- Bütünleşik Tek Parça Döküm Kapak : Uzatılmış kapak ve alt flanşın tek bir bütünleşik döküm parçası olarak üretilmesi, yüksek gerilimli çevresel imalat kaynaklarını ortadan kaldırır.
- Üniform Duvar Kalınlığı ve Termal Modül : Isı iletimini sıcak üst flanştan soğuk gövdeye doğru azaltmak için daralan duvar geçişleri ( şu seviyeye kadar ) kullanılır; bu, gaz yastığı yalıtımının kararlılığını korur.
4. Çok Eksenli CNC Hassas Kriyojenik Oturak İşleme
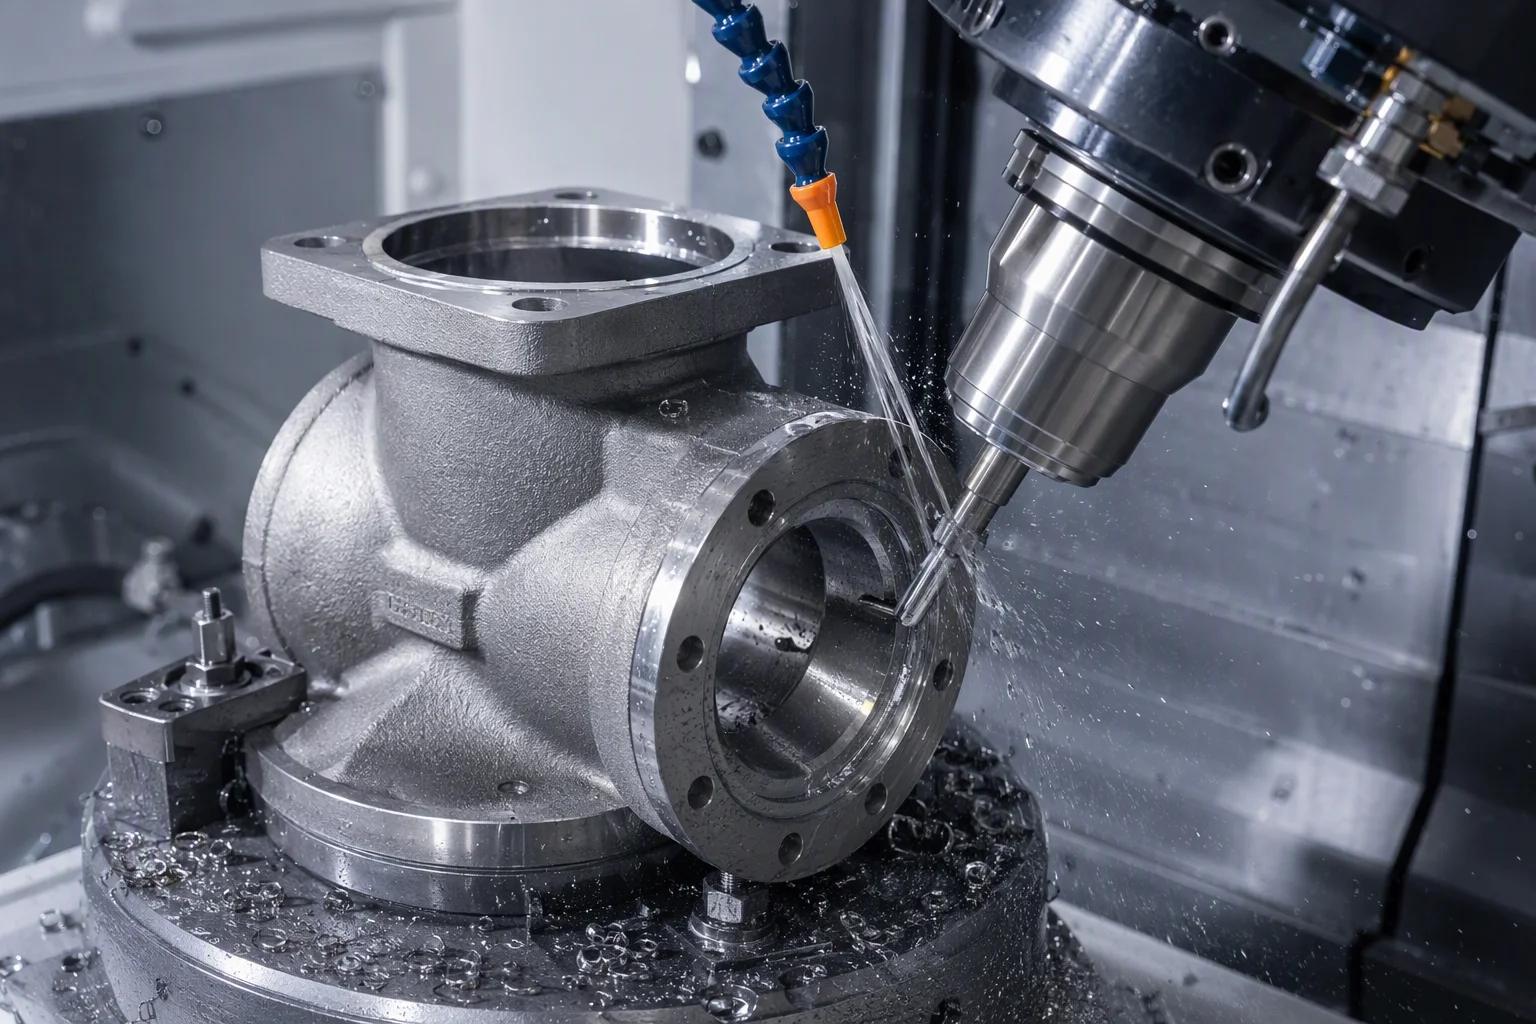
Paslanmaz çelik, yaklaşık olarak termal büzülme katsayısına sahiptir şu seviyeye kadar . Hassas işleme, termal büzülmeyi öngörmelidir:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Standartlaştırılmış Kriyojenik Kalite Testi (BS 6364 / ISO 28921-1)
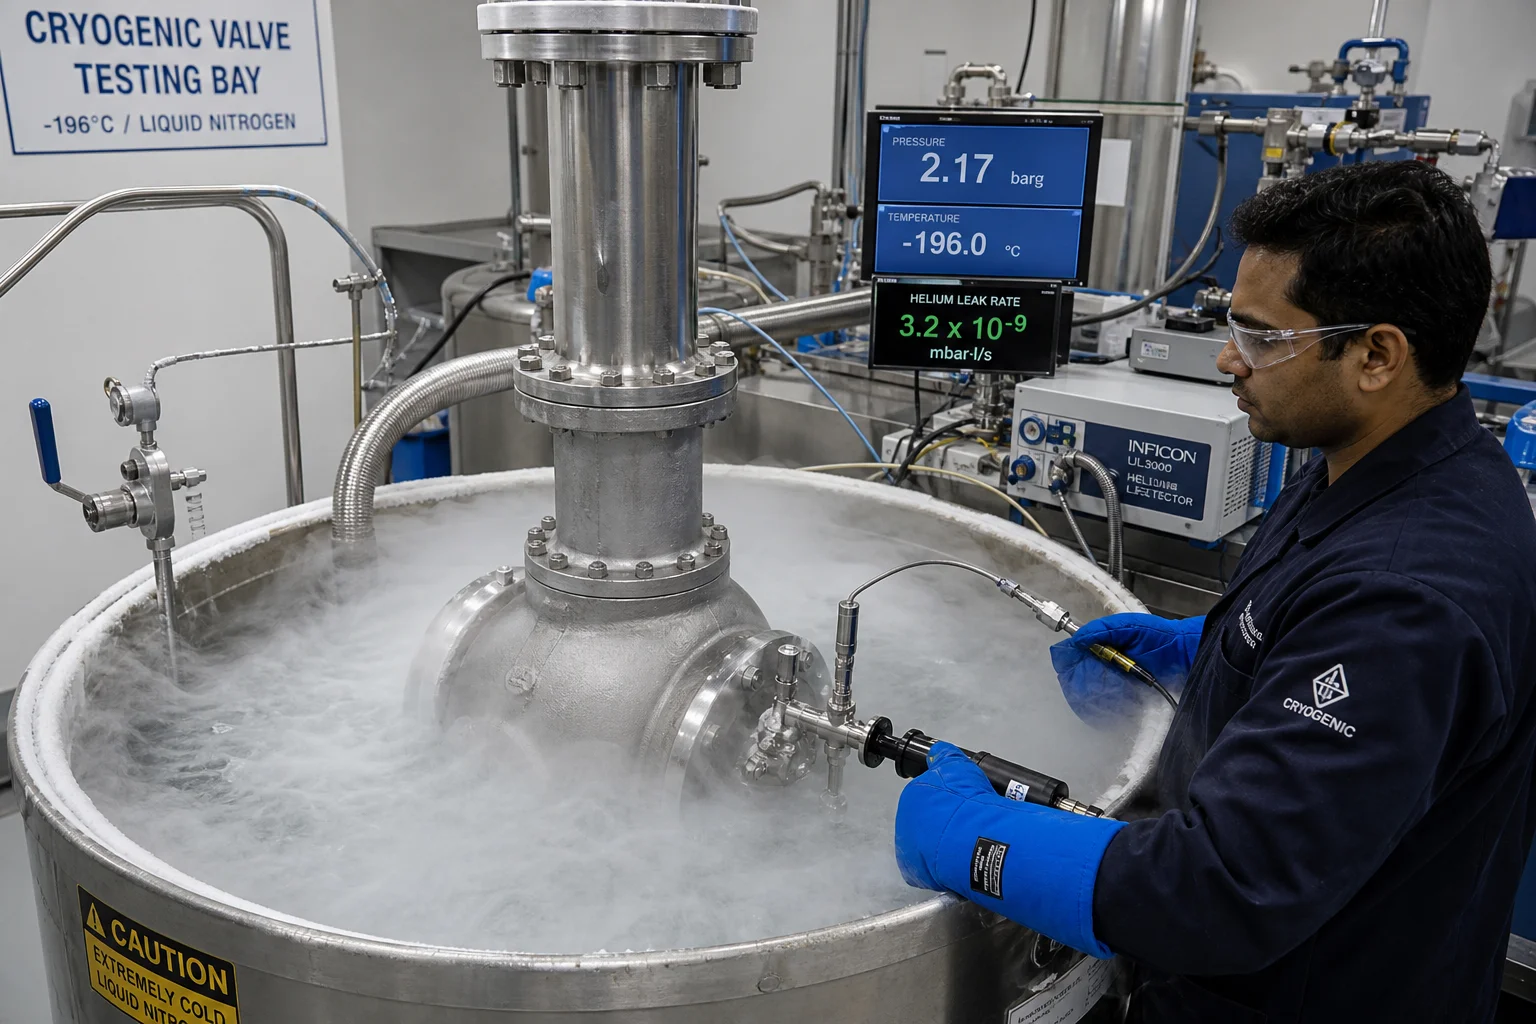
| Kalite Testi Kategorisi | Test standardı | Test Parametresi ve Kabul Kriteri |
|---|---|---|
| Charpy darbe dayanımı | ASTM E23 / ISO 148-1 | Sıvı azotla daldırma testi; (Ortalama) / (Min) ; yan genişleme |
| Ferrit İçeriği Doğrulaması | ISO 8249 / ASTM A799 | WRC-1992’ye kalibre edilmiş manyetik indüksiyon (Ferritskop); |
| Kriyojenik Helyum Kaçak Testi | BS 6364 / ISO 28921-1 | Sıvı azot içinde batırılmış vana ( ) helyum gazıyla basıncı artırılmış; oturma yüzeyi kaçak oranı |
| Radyografik muayene (RT) | ASME B16.34 / ASTM E446 | boyun, gövde-flanş birleşimi ve oturma yuvalarının %100 hacimsel muayenesi; Seviye 1/2 kabul kriteri |
| Sıvı Boya Penetrantı (PT) | ASTM E165 (Florosan penetrasyon muayenesi) | i̇ç akış yüzeylerinin ve oturma yuvalarının %100 muayenesi; doğrusal gösterim yok |
6. Dandong Şehri Pengxin Makine Ltd. Şti.’nde kriyojenik döküm üretimi.
Sıfır emisyonlu, güvenli kriyojenik vana gövdelerinin üretimi, katılaşma kimyasının sıkı denetimi, düşük ferrit sertifikasyonu, hassas kriyojenik termal çevrimleri ve dahili kriyojenik testlerini gerektirir.
Dandong Şehri Pengxin Makine A.Ş. küresel LNG terminaleri, deniz taşıyıcıları ve gaz altyapısı için yüksek bütünlüklü kriyojenik valf ve boru hattı dökümleri sağlar:
- Uzmanlaştırılmış Kriyojenik Alaşımlar : ASTM A351 CF8M, CF3M, CF8, CF3 (garantili delta-ferrit ile) ve ASTM A352 LC3 (3,5 % Ni çeliği) sertifikalı üretim. ), ve ASTM A352 LC3 (3,5 % Ni çeliği).
- Kendi İçinde Sıvı Azot Testi ( ): Sıfırın altındaki Charpy darbe testi banyosu ve kriyojenik helyum kaçak testi yetenekleriyle BS 6364 uyumluluğu doğrulanır.
- Sıfırın Altındaki Isıl Stabilizasyon : Bitirme işlenmesinden önce kalıntılı gerilimi ortadan kaldıran özel sıvı azot termal şok döngü odaları.
- Kesinlikle 5-eksen CNC makinalandırma : Yüksek rijitlikli işleme merkezleri ve küresel taşlama ekipmanları, ayna parlaklıktaki conta yüzeylerini ( ).
- Tam kalite belgeleri : ISO 9001 sertifikalı, tam EN 10204 3.1 malzeme test sertifikaları, ferritskop faz raporları, Charpy kayıtları ve NDT raporları.
Sonuç
Kriyojenik valfler ve LNG boru hattı dökümleri, aşırı düşük sıcaklıklar ( ) ile uçucu gaz tutma riskleri ve şiddetli termal büzülmenin acımasız kombinasyonu altında çalışır. Sıfır kaçak güvenliği sağlamak, katı denetimli delta-ferrit içeriğine sahip ( ) düşük karbonlu austenitik metalürjiyi, uzatılmış bonnet buhar kolonu DFM tasarımını, kriyojenik termal stabilizasyonu ve doğrulanmış Charpy darbe tokluğunu gerektirir.
Deneyimli, entegre bir kriyojenik döküm ve hassas tornalama lideriyle ortaklık kurmak, LNG ve endüstriyel gaz valflerinizin kaçak veya arıza olmadan kusursuz çalışmasını sağlar.
Kriyojenik valf gövdesi çizimlerinizi göndermek veya düşük sıcaklık darbe test verileri talep etmek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Kriyojenik Bozulma Mekanizmaları ve Mühendislik Zorlukları
- 2. Metalurji ve Delta-Ferrit Sınırlaması ( ≤5%≤5%) Ostenitik Dökümlerde
- uzatılmış Kapağın DFM Döküm Mimarisi
- 4. Çok Eksenli CNC Hassas Kriyojenik Oturak İşleme
- 5. Standartlaştırılmış Kriyojenik Kalite Testi (BS 6364 / ISO 28921-1)
- 6. Dandong Şehri Pengxin Makine Ltd. Şti.’nde kriyojenik döküm üretimi.
- Sonuç