
 EN
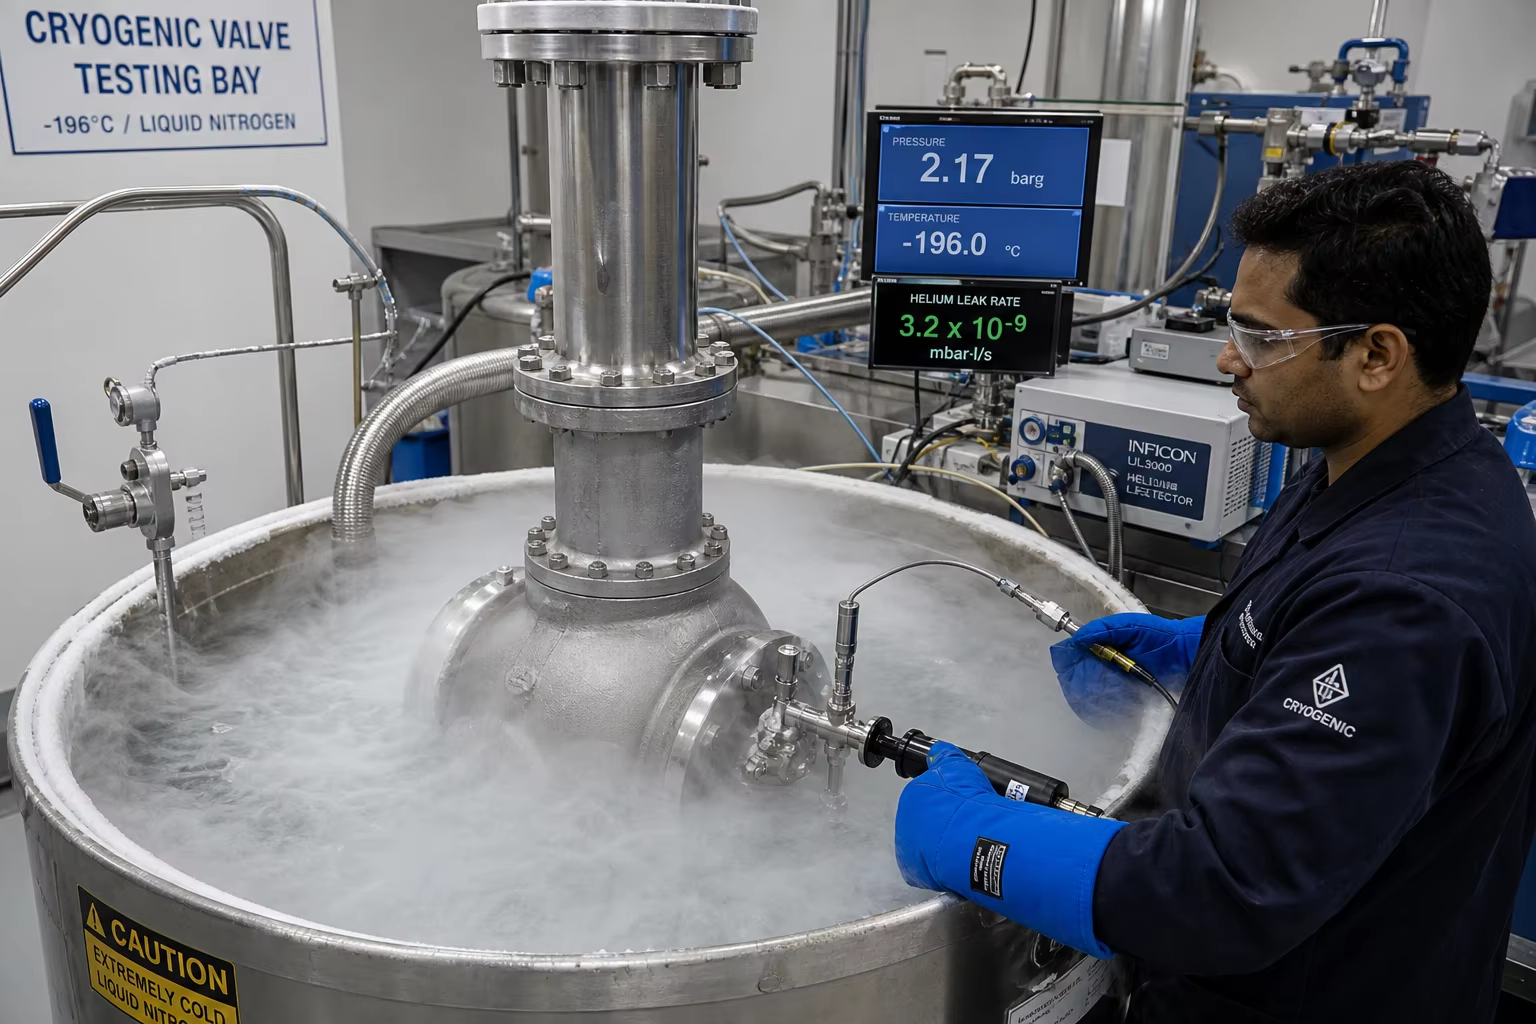
Meta Beskrivning: En komplett ingenjörsanvisning för kryogena ventilkroppar och LNG-rörledningsgjutningar. Utforska ASTM A351 CF8M/CF3M rostfria stål med delta-ferrit begränsad till 2–5 %, lågtemperaturstål med 3,5 % nickel (ASTM A352 LC3), utökad lock-DFM-konstruktion, Charpy-slagprovning i flytande kväve vid −196 °C samt heliumläckageverifiering enligt BS 6364.
I flytande naturgas (LNG) förvätskningsanläggningar, kryogena sjötransportfartyg, LNG-återförvätskningsanläggningar och lagringsinfrastruktur för flytande kväve/syre/väte fungerar flödesstyrningsventiler vid extrema under-nolltemperaturer:
- Flytande naturgas (LNG) : ()
- Flytande eten : ()
- Flytande syre/argon :
- Flytande kväve (LN2) : ()
Under dessa extrema kryogena förhållanden lider konventionella kol- och legerade stål av katastrofala duktil–spröd övergångar (DBTT) , vilket innebär att de förlorar all slagseghet och spricker som glas vid lätt tryckstötar. Dessutom orsakar kraftiga termiska krympningsdifferenser sittdeformationer, frysningsproblem med ventilaxlar och farliga läckage av flyktiga gaser.
Att klara decennier av kryogen drift kräver specialiserad gjuterimetallurgi: gjutning av Austenitiska rostfria stål (ASTM A351 CF8M, CF3M, CF8, CF3) med strikta begränsningar av delta-ferrit ( ) för att eliminera spröda klevvägar vid låga temperaturer, samt användning av Utökad huva (ångkolonn) gjutgeometrier och verifiering av ventilens integritet genom Flytande kväve ( ) Charpy V-grovslagprovning (ASTM E23) och Kryogenisk heliumläcktestning (BS 6364 / ISO 28921-1) .
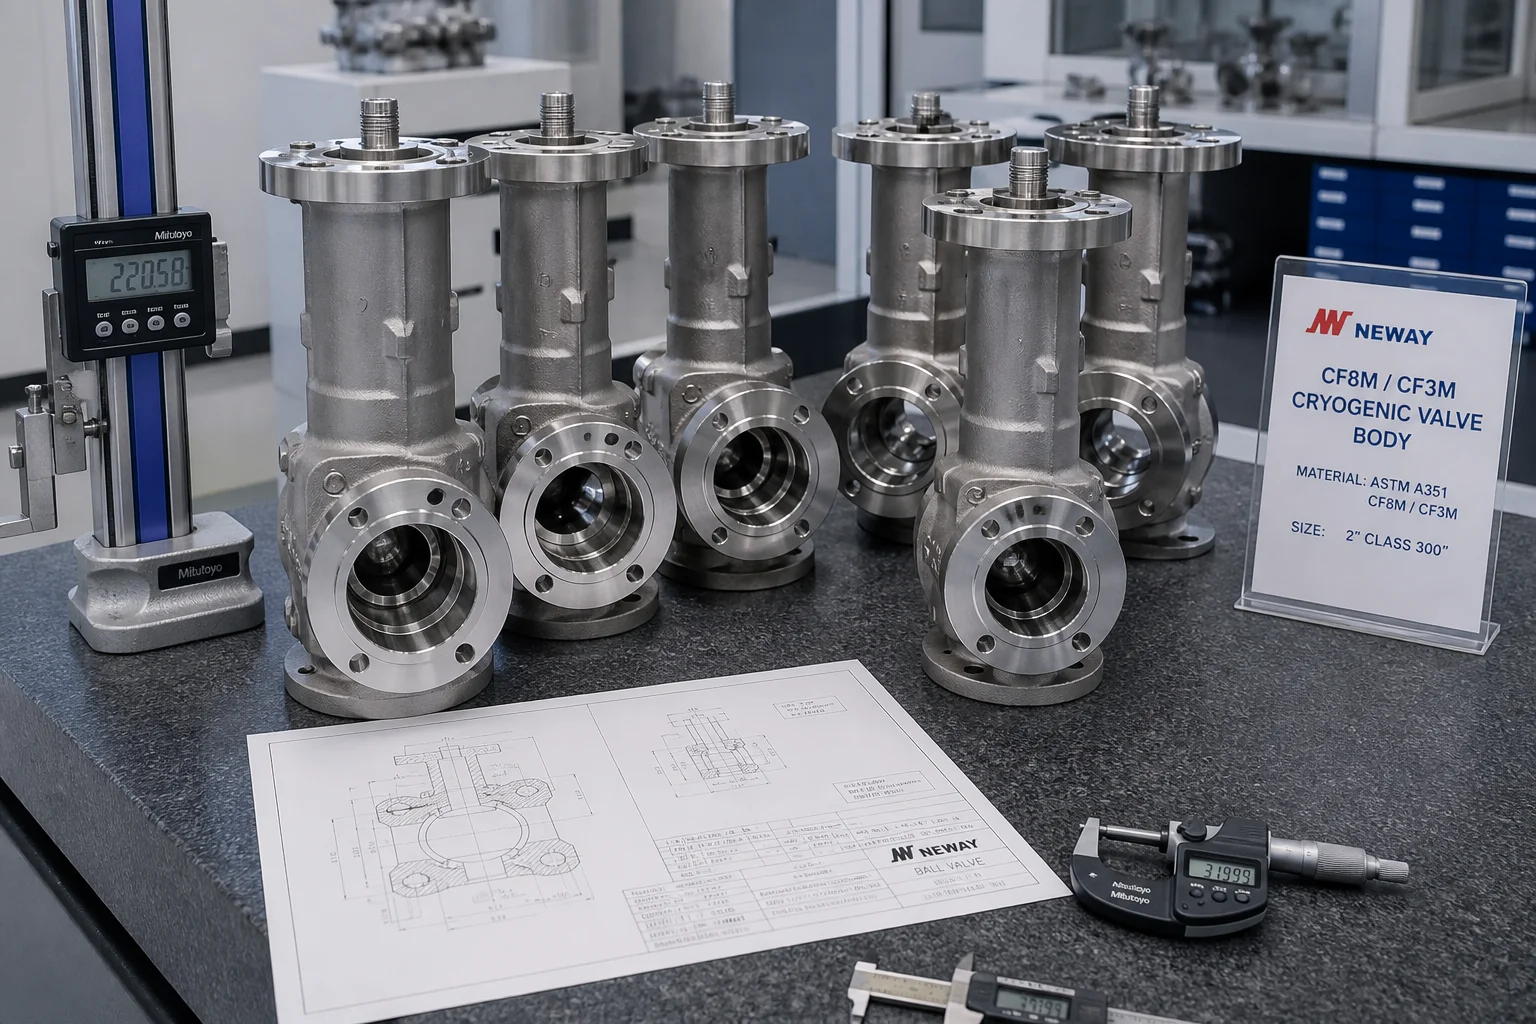
Den här tekniska handledningen ger en utförlig analys av kryogen metallurgi för legeringar, utformning av utökad huva enligt DFM-principer, precision i investerings-/sandgjutning, CNC-bearbetning av säten för kryogena applikationer samt laboratorieprovningens standarder.
1. Kryogena försämringssätt och ingenjörsmässiga utmaningar
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftkomponent | Driftmedium och temperatur | Kritiskt brottmönster att förhindra | Gjutlösning |
|---|---|---|---|
| Kryogena klot- och spärrventilkroppar | Flytande naturgas ( ) / LN2 ( ) | Spröd kroppsbrytning, sätesläckning ( ) | ASTM A351 CF8M / CF3M (Delta-ferrit ; CVN aT ) |
| Kryogenisk utökad packningslåda i gjutform | Flytande gas / omgivande temperaturgradient | Frysning av stampackning, termisk försämring av aktuator | Monolitiskt gjutet utökad packlåda (Isolering av ångkolumn) |
| LPG-/vätskeetylenventilkroppar | Flytande propan ( ) / etylen ( ) | Kroppsväggsbrott, lågtemperaturutmattning | 3,5 % nickelstål (ASTM A352 LC3 / 1.5638) |
| Kryogeniska reglerventilinsatsdelar | Kryogenisk throttling med hög hastighet | Kavitationsfläkningserosion, gallning vid temperaturer under noll grader | Speciallegering av Stellite med hårdbeläggning CF8M / icke-gallande legering |
2. Metallurgi och begränsning av delta-ferrit ( ) i austenitiska gjutningar
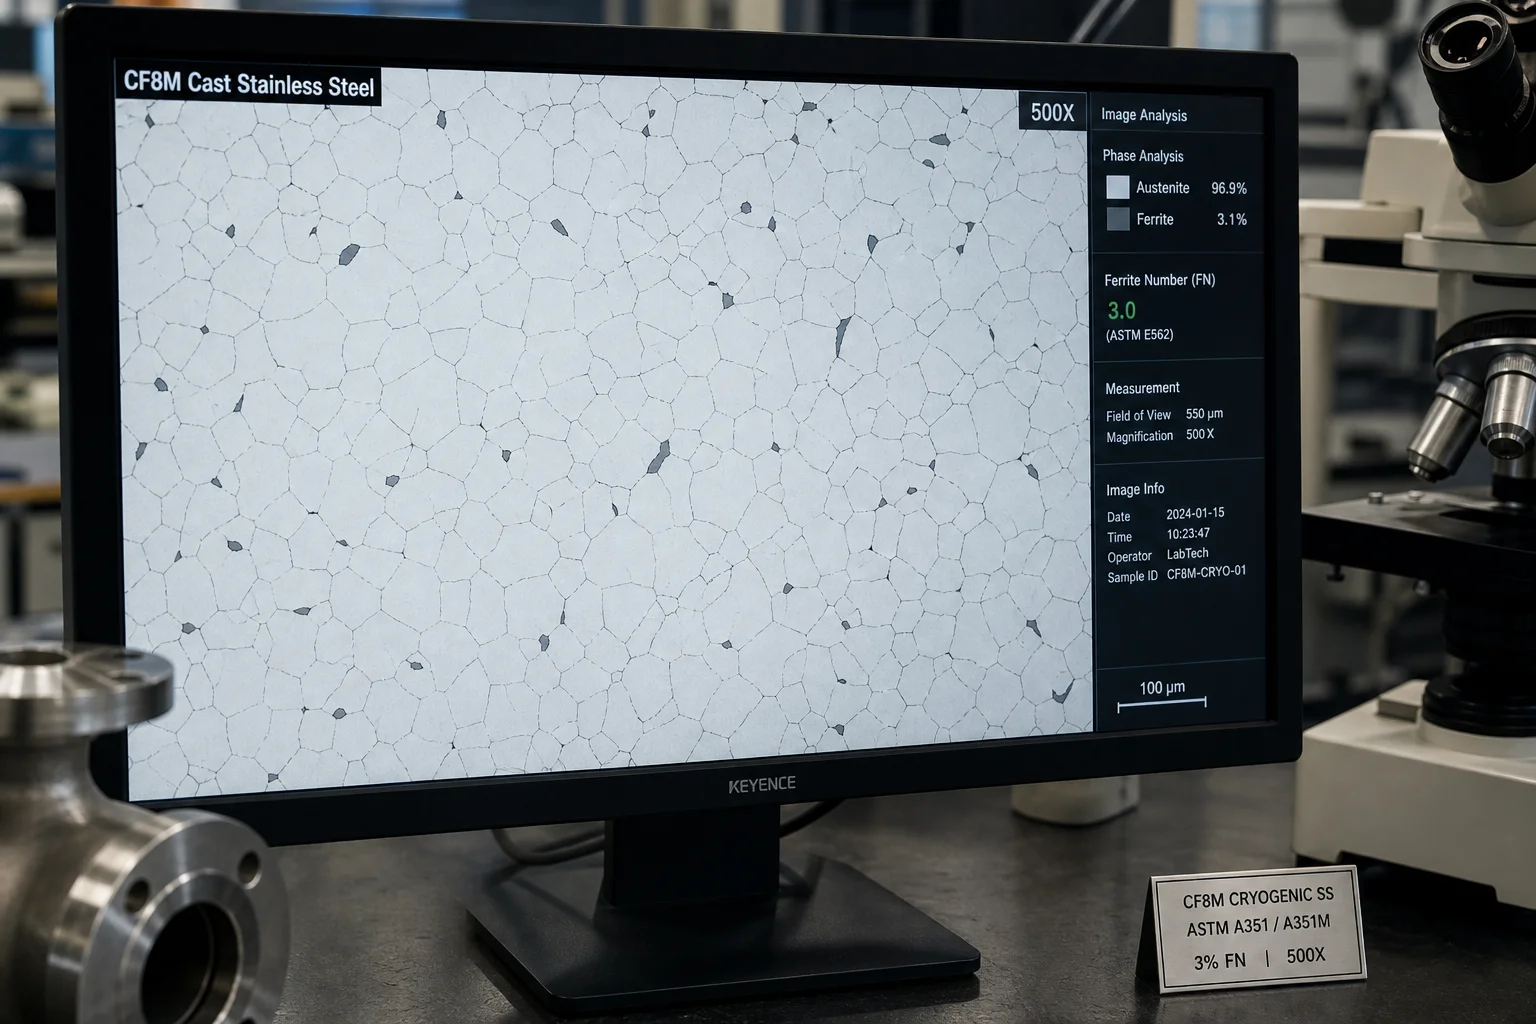
Även om delta-ferrit ( ) är fördelaktig i allmänna rostfria gjutningar för att förhindra hetrevor och mikro-sprickor i svetsar, är delta-ferrit farlig vid kryogenisk användning :
- Kroppcentrerad kubisk (BCC) sprödhet : Delta-ferrit har en BCC-kristallstruktur som genomgår en kraftig övergång från duktilt till sprödt under , vilket fungerar som snabba vägar för initiering av mikrospaltningar genom sprödbrytning.
- Fasstabilitet och martensitisk omvandling : Vid , omstabil austenit omvandlas till spröd, mekaniskt inducerad martensit ( ) under mekanisk belastning, vilket orsakar volymökning och deformation av sätena.
Kemisk sammansättningsoptimering för kryogeniska rostfria gjutdelar:
| Element | ASTM A351-standardområde | Pengxin kryogeniskt optimerat område | Metallurgisk funktion |
|---|---|---|---|
| Kol (C) | (CF8M) / (CF3M) | (Strikt låg kolhalt) | Eliminerar interkornig kromkarbidkänslighet under svalning |
| Krom (Cr) | Behåller korrosionsbeständigheten samtidigt som ferritstabiliserande effekt begränsas | ||
| Nickel (Ni) | (Hög nickelhalt) | Kritiska : Stark austenitstabilisator; garanterar FCC-matrisens stabilitet ner till | |
| Molybden (Mo) | Ger motstånd mot pitting utan att orsaka för mycket delta-ferrit | ||
| Kväve (N) | Ej angivet | Interstitiell fast lösningshärdning; stabiliserar austenit | |
| Delta-ferrit ( ) | Okontrollerad | (Mål: 3 % FN) | Kritiska : Tillräckligt högt för att förhindra het sprickbildning; tillräckligt lågt för att förhindra sprödbildning |
3. Utökad bonnet-DFM-gjutarkitektur
Kryogeniska ventiler använder en Utökad bonnet-kolumn (enligt BS 6364 och MSS SP-134) för att isolera stångenätets packningskolv från den kryogena vätskeströmmen:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Viktiga DFM-gjutöverväganden:
- Monolitisk enfärgad gjuten bonnet : Att göta den utökade bonneten och den nedre flänsen som en enda monolitisk komponent eliminerar högspänningsomgivande tillverkningsveldningar.
- Jämn väggtjocklek och termiskt modul : Taperade väggövergångar ( ner till ) för att minimera värmeledning från den varma övre packningen ner i den kalla kroppen, vilket bibehåller stabil isolering av gasfickan.
4. CNC-precisionsslipning av kryogeniska säten med flera axlar
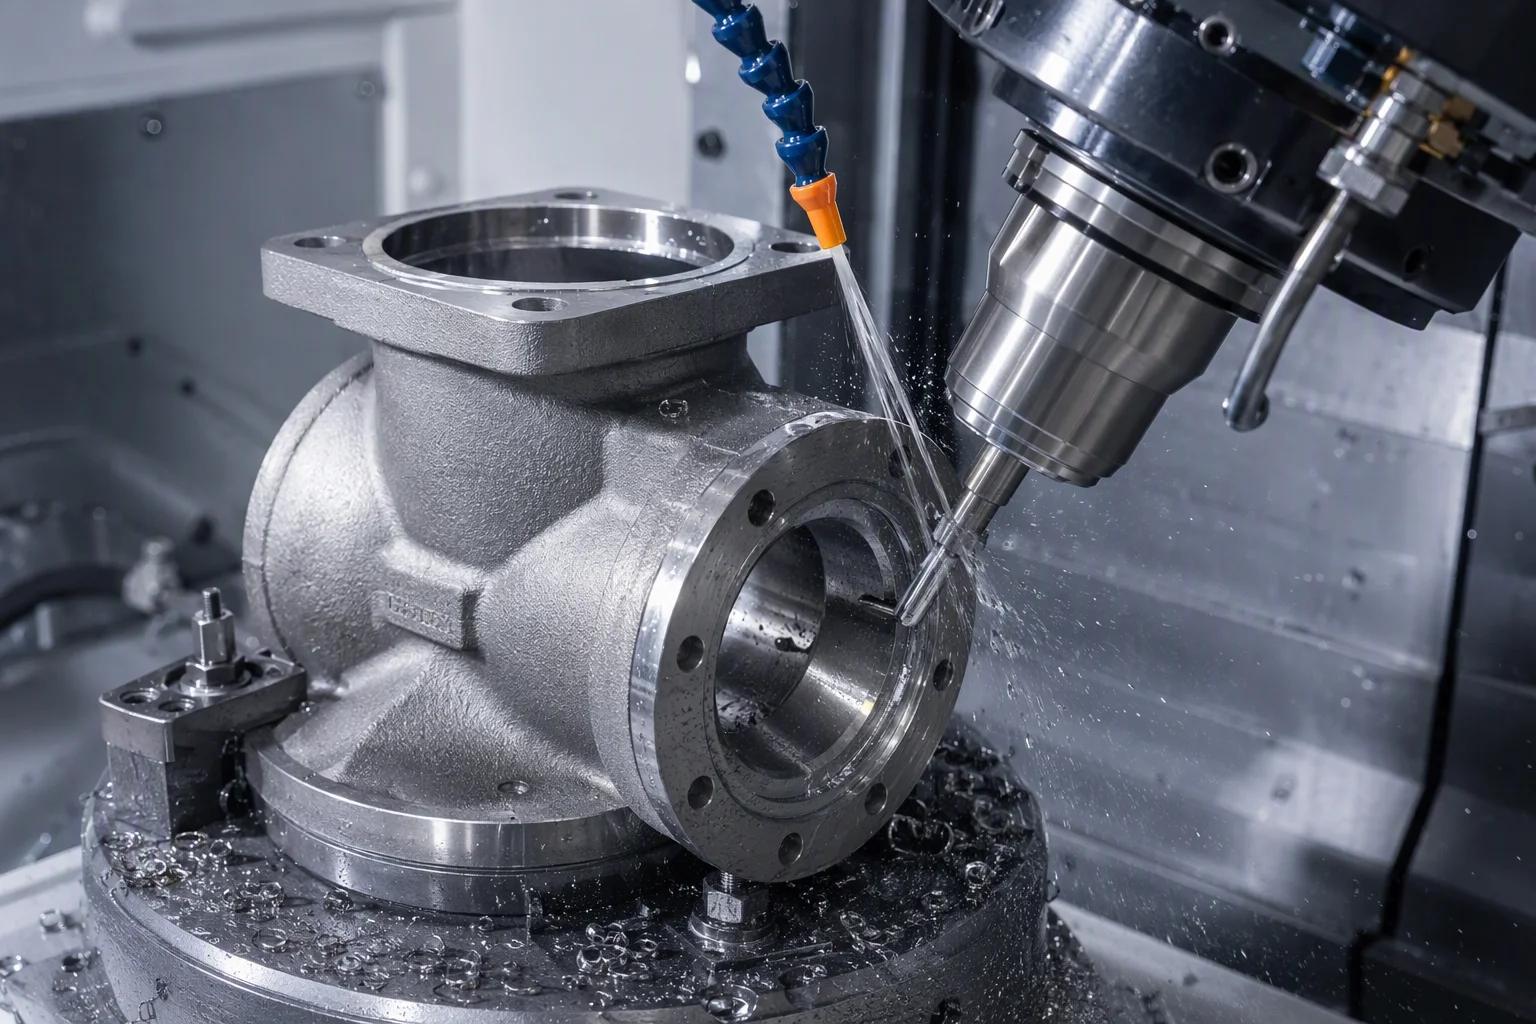
Rostfritt stål har en termisk krymningskoefficient på cirka när det svalnas från ner till . Precisionsslipning måste ta hänsyn till termisk krympning:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Standardiserad kryogenisk kvalitetstestning (BS 6364 / ISO 28921-1)
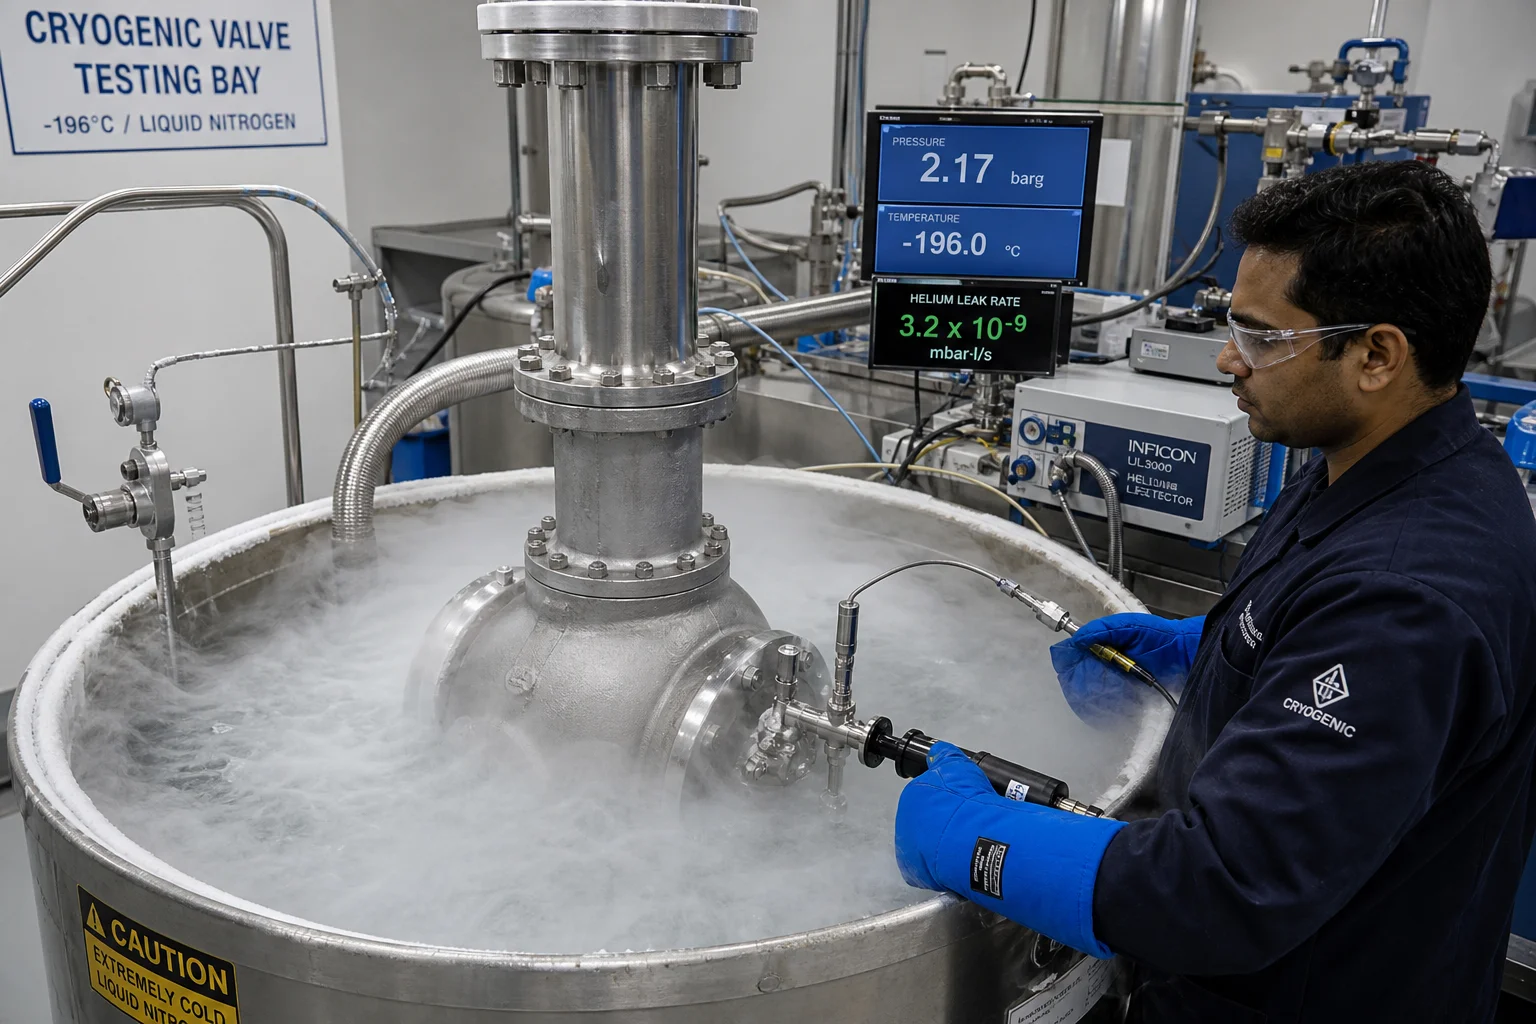
| Kvalitetstestkategori | Provningsstandarden | Testparameter och godtagande kriterier |
|---|---|---|
| Charpy-impact | ASTM E23 / ISO 148-1 | Test med vätskekväveunderkylning; (genomsnitt) / (Min) ; sidourvidgning |
| Verifiering av ferritinnehåll | ISO 8249 / ASTM A799 | Magnetisk induktion (Ferritskop) kalibrerad enligt WRC-1992; |
| Kryogen test för heliumläckage | BS 6364 / ISO 28921-1 | Ventil nedsänkt i flytande kväve ( ) trycksatt med heliumgas; sätesläckning |
| Radiografisk undersökning (RT) | ASME B16.34 / ASTM E446 | 100 % volymetrisk inspektion av hals, kropp-till-fläns och sätesfickor; godkännandeklass 1/2 |
| Flytande färgpenetreringsprovning (PT) | ASTM E165 (fluorescerande PT) | 100 % inspektion av interna flödesytor och sätesfickor; noll linjära indikationer |
6. Kryogenisk gjutningstillverkning hos Dandong City Pengxin Machinery Co., Ltd.
Tillverkning av kryogena ventilkroppar utan utsläpp och med hög säkerhet kräver strikt kontroll av smältkemi, certifiering av låg ferrithalt, exakt kryogenisk termisk cykling samt intern kryogenisk provning.
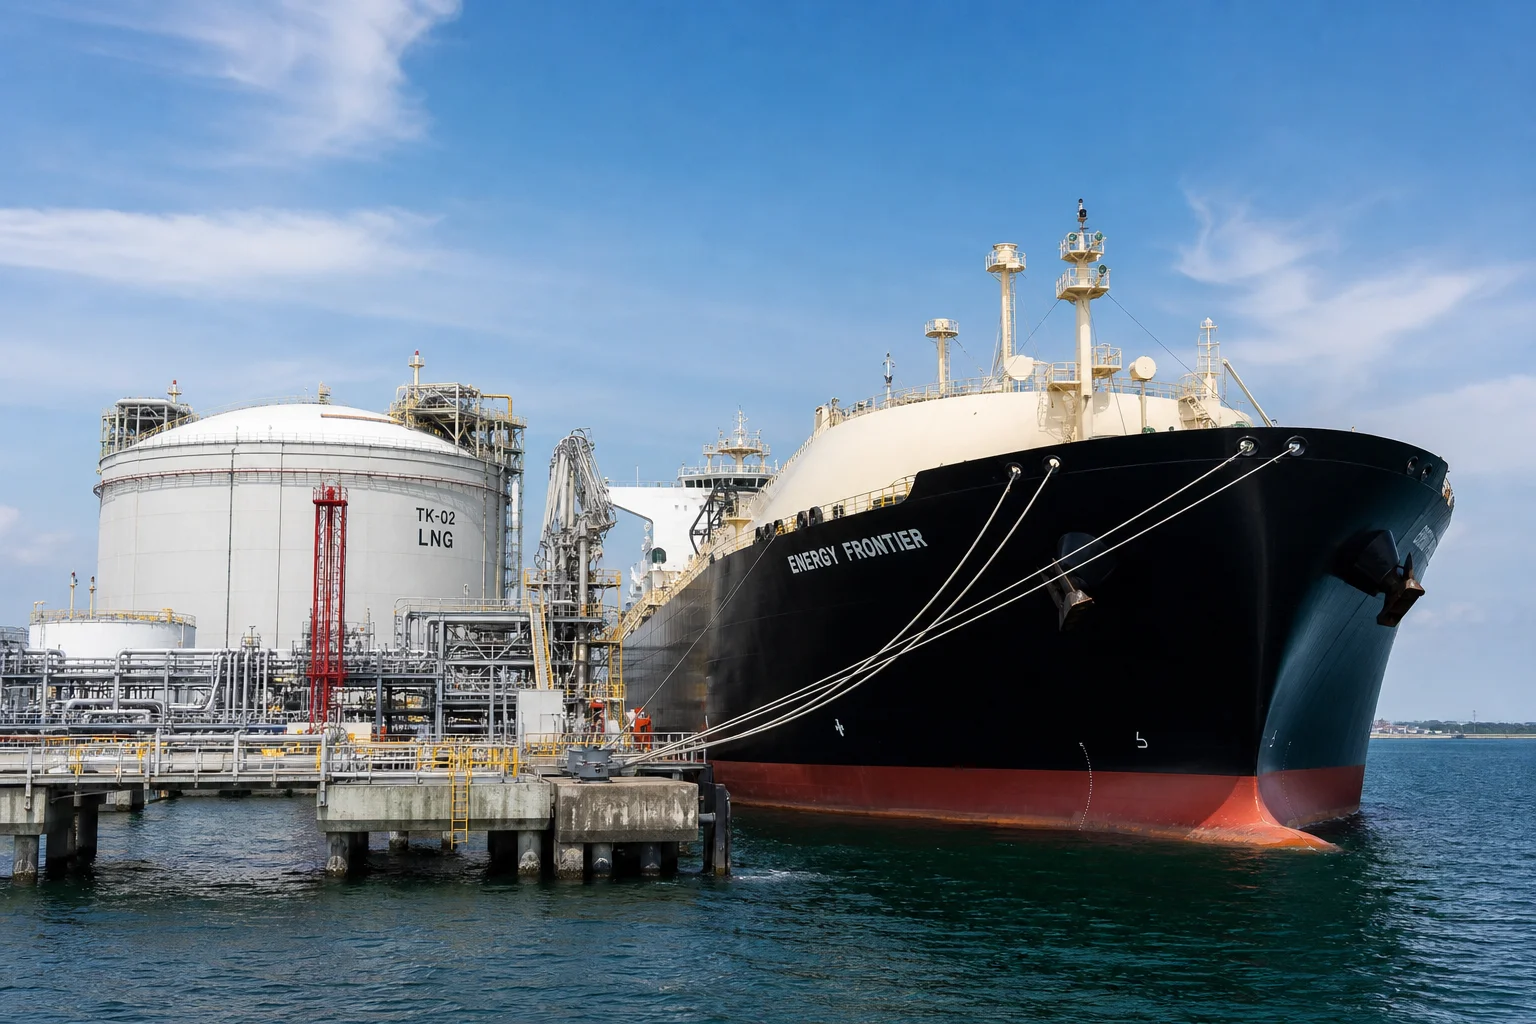
Dandong City Pengxin Machinery Co., Ltd. levererar högkvalitativa kryogeniska ventil- och rörgjutningar för globala LNG-terminaler, marina transportfartyg och gasinfrastruktur:
- Specialiserade kryogena legeringar : Certifierad produktion av ASTM A351 CF8M, CF3M, CF8, CF3 (med garanterad delta-ferrit ), samt ASTM A352 LC3 (3,5 % Ni-stål).
- Egen vätskekväveprovning ( ): Subnoll Charpy-slagprovbad och kryogen provning på heliumläckage som verifierar efterlevnad av BS 6364.
- Subnoll termisk stabilisering : Specialiserade vätskekväve-kamrar för termisk chockcykling som eliminera återstående spänningar innan slutbearbetning.
- Noggrann 5-axels CNC-fräsning : Högstyvhet bearbetningscentraler och sfärisk sliputrustning som ger spegelblanka tätytor ( ).
- Fullständig kvalitetsdokumentation : Certifierad enligt ISO 9001 och levererar fullständiga materialprovcertifikat enligt EN 10204 3.1, ferritskoprapporter över fasförhållanden, Charpy-loggar samt NDT-rapporter.
Slutsats
Kryogeniska ventiler och gjutningar för LNG-rörledningar måste fungera under den krävande kombinationen av extrema subnolltemperaturer ( ), risker för läckage av flyktiga gaser samt kraftig termisk krympning. Att garantera säkerhet utan någon läcka kräver disciplinerad metallurgi med låg kolhalt i austenitiskt stål med strikt kontrollerad delta-ferrit ( ), DFM-design med förlängd bonnetång för ångkolonn, kryogenisk termisk stabilisering samt verifierad Charpy-slaghårdhet.
Genom att samarbeta med en erfaren, integrerad specialisering på kryogeniska gjutningar och precisionsslipning säkerställs att dina LNG- och industriella gasventiler fungerar felfritt utan läckage eller driftstopp.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in ritningarna på dina kryogeniska ventilkroppar eller begära data från slagprov vid låga temperaturer.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Kryogena försämringssätt och ingenjörsmässiga utmaningar
- 2. Metallurgi och begränsning av delta-ferrit ( ≤5%≤5%) i austenitiska gjutningar
- 3. Utökad bonnet-DFM-gjutarkitektur
- 4. CNC-precisionsslipning av kryogeniska säten med flera axlar
- 5. Standardiserad kryogenisk kvalitetstestning (BS 6364 / ISO 28921-1)
- 6. Kryogenisk gjutningstillverkning hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats