
 EN
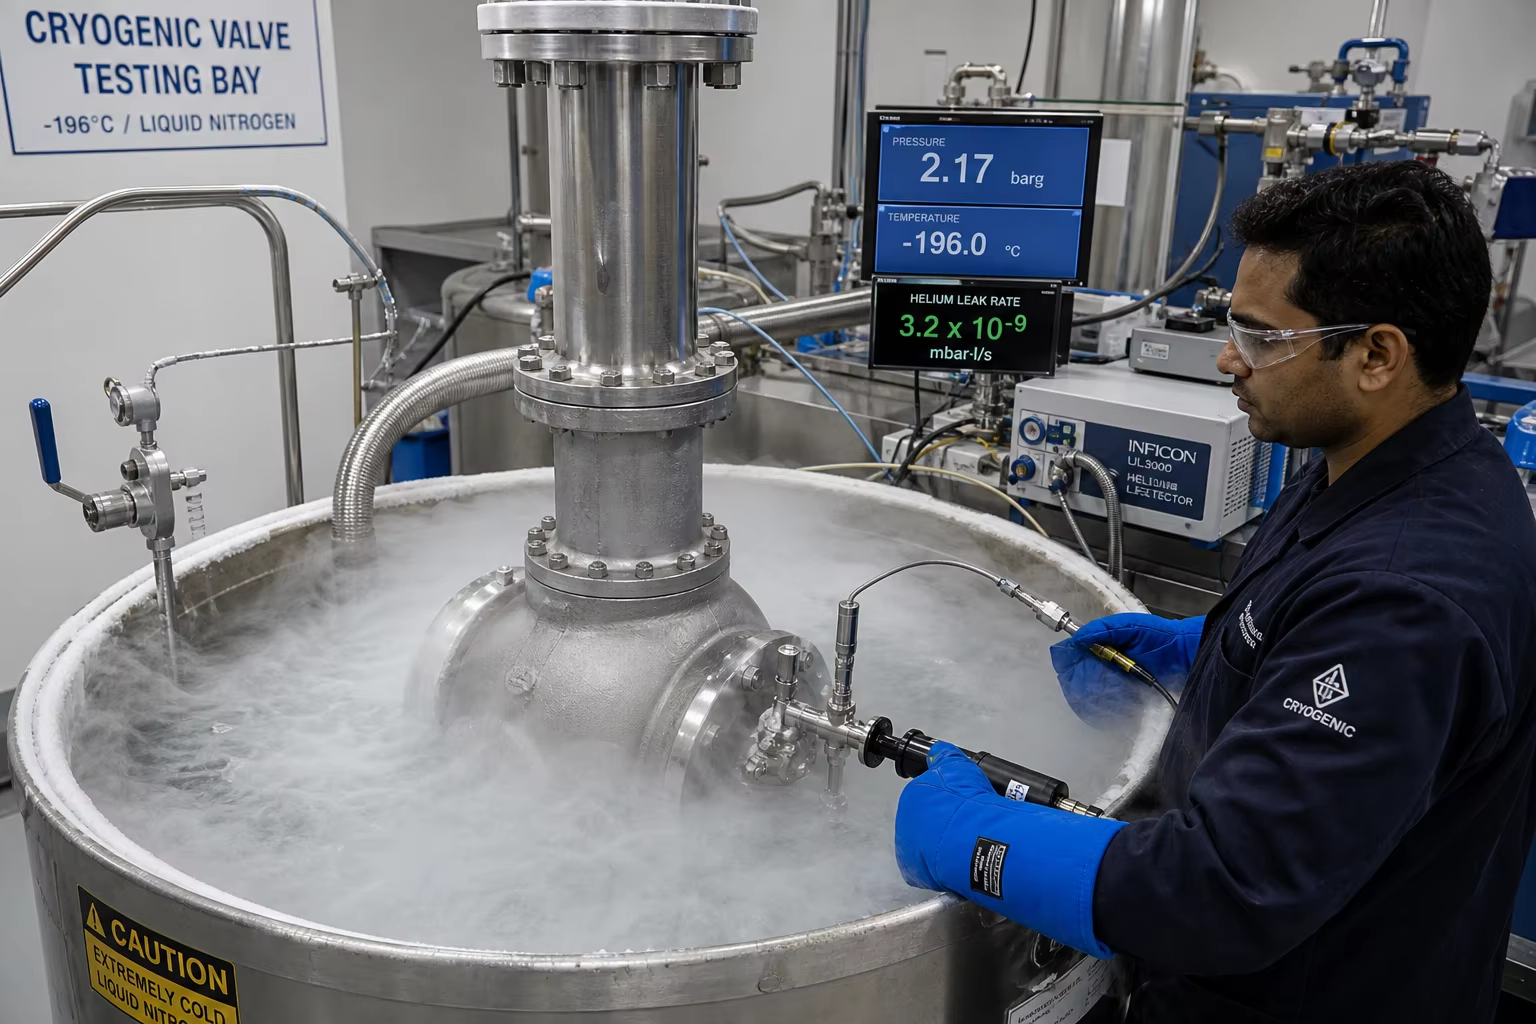
Meta Description: Повний інженерний посібник щодо корпусів кріогенних клапанів та лиття для газопроводів СПГ. Дослідіть нержавіючі сталі ASTM A351 CF8M/CF3M із обмеженим вмістом дельта-фериту (2–5 %), низькотемпературні сталі з 3,5 % нікелю (ASTM A352 LC3), конструкцію довгого шпинделя з урахуванням вимог до виробництва (DFM), ударні випробування за Шарпі в рідкому азоті при −196 °C та верифікацію герметичності гелієм за BS 6364.
У терміналах зрідження природного газу (LNG), кріогенних морських транспортних засобах, установках розгазування LNG та інфраструктурі зберігання рідкого азоту/кисню/водню клапани регулювання потоку працюють за екстремально низьких температур нижче нуля:
- Зріджений природний газ (LNG) : ()
- Рідкий етилен : ()
- Рідкий кисень / аргон :
- Рідкий азот (LN2) : ()
У цих екстремальних кріогенних умовах звичайні вуглецеві та леговані сталі страждають від катастрофічного переходу від пластичності до крихкості (DBTT) , втрачаючи всю ударну в’язкість і розсипаючись, як скло, під незначними тисковими поштовхами. Крім того, сильне диференційне термічне стиснення призводить до деформації сідла, замерзання штока клапана та небезпечних витоків летких газів.
Витримувати десятиліття кріогенної експлуатації вимагає спеціалізованої литейної металургії: лиття Аустенітних нержавіючих сталей (ASTM A351 CF8M, CF3M, CF8, CF3) із суворим обмеженням дельта-фериту ( ) задля усунення низькотемпературних крихких розломів, а також застосування Розширена кришка геометрії лиття та перевірки цілісності клапанів за допомогою Рідкий азот ( ) Випробування на ударну в’язкість за методом Шарпі з V-подібним надрізом (ASTM E23) та Випробування на герметичність за допомогою рідкого гелію (BS 6364 / ISO 28921-1) .
Цей технічний посібник містить детальний аналіз кріогенної металургії сплавів, проектування розширеної кришки з урахуванням вимог виробництва (DFM), точного ливарства методом втраченого воску/у піскових формах, фрезерування сидінь кріогенних клапанів на ЧПК-верстатах та стандартів лабораторних випробувань.
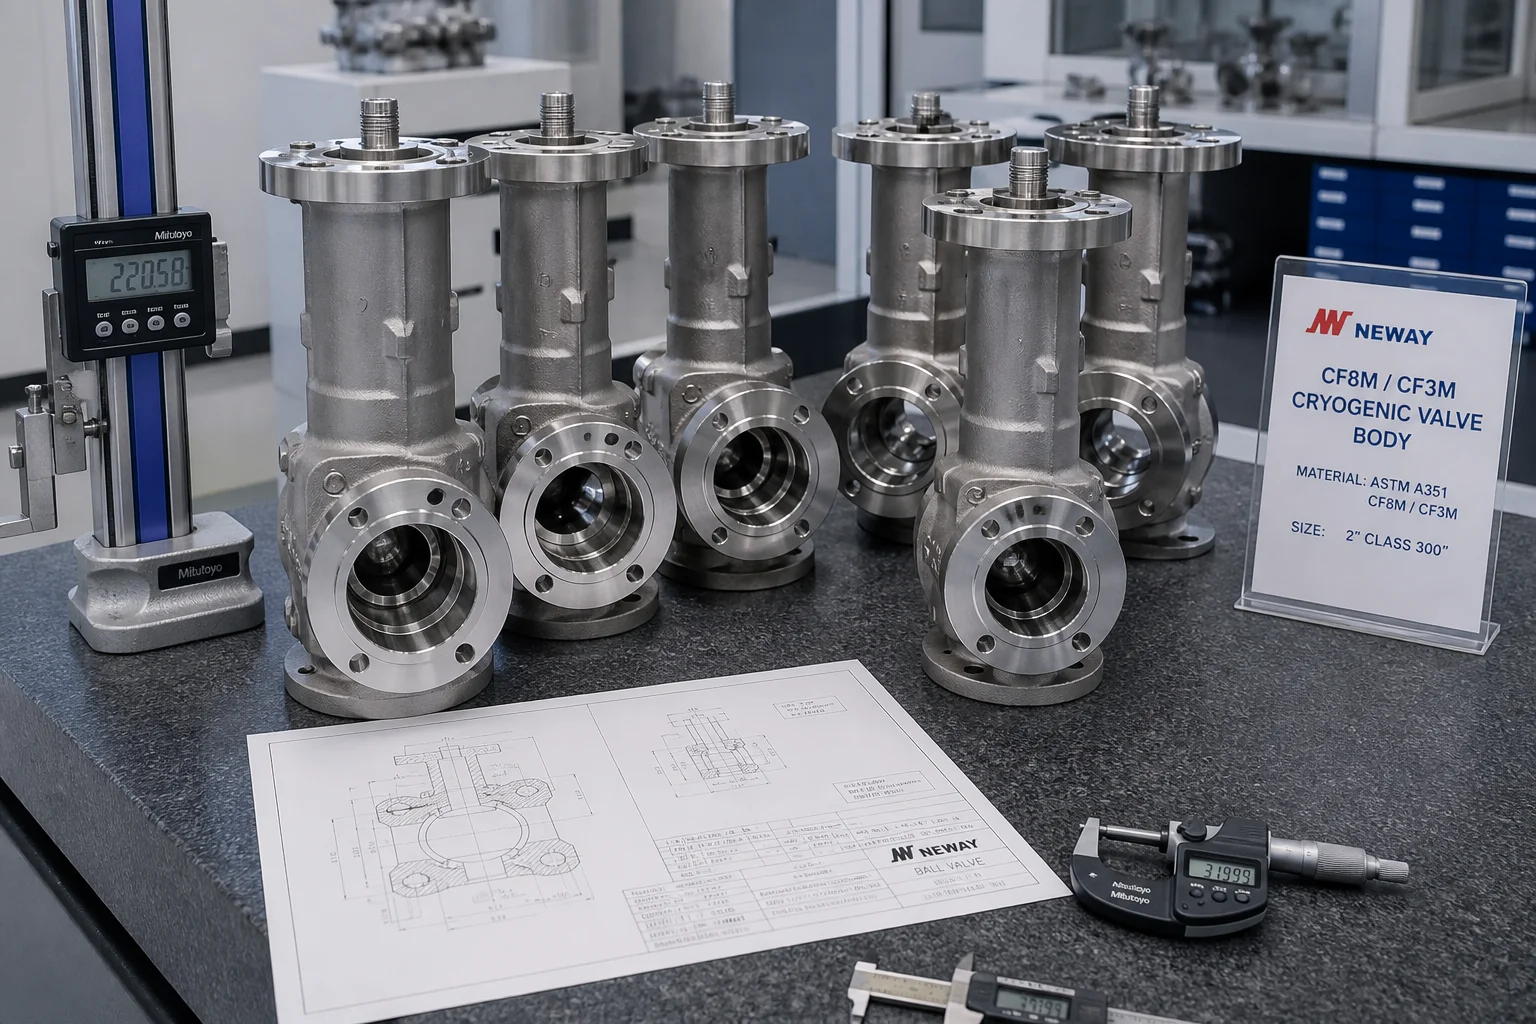
1. Механізми кріогенного деградування та інженерні виклики
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Cryogenic Environment (-196 °C)     │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Low-Temp Brittle Cleavage     │ │ Differential Thermal Shrinkage│ │ Stem Seal Freezing & Fugitive │
│ (Loss of impact ductility;    │ │ (Stainless steel shrinks ~0.3%│ │ (Liquid boiling at stem area│
│  ferrite phase embrittlement) │ │  distorting seat roundness)   │ │  freezing packing seals)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Експлуатований компонент | Робоча рідина та температура | Критичний режим руйнування, який потрібно запобігти | Ливарне рішення |
|---|---|---|---|
| Корпуси кріогенних кульових та затворних клапанів | Рідкий природний газ ( ) / LN2 ( ) | Крихкий розрив корпусу, витік через сідло ( ) | ASTM A351 CF8M / CF3M (дельта-ферит ; CVN aT ) |
| Ливарна деталь з удовженим криогенним фланцем | Рідкий газ / температурний градієнт оточуючого середовища | Замерзання ущільнення штока, термічне пошкодження виконавчого механізму | Монолітний литий удовжений кришкою корпус (Ізоляція парової колони) |
| Корпуси клапанів для рідкого нафтового газу та рідкого етилену | Рідкий пропан ( ) / етилен ( ) | Розтріскання стінки корпусу, втома при низьких температурах | сталь із 3,5 % нікелю (ASTM A352 LC3 / 1.5638) |
| Криогенні регулювальні вставки для клапанів | Високошвидкісне криогенне дроселювання | Кавітаційна ерозія з випаровуванням, заїдання при температурах нижче нуля | Спеціальний сплав Stellite з твердою обробленою поверхнею CF8M / сплав без заїдання |
2. Металургія та обмеження дельта-фериту ( ) у аустенітних литих виробах
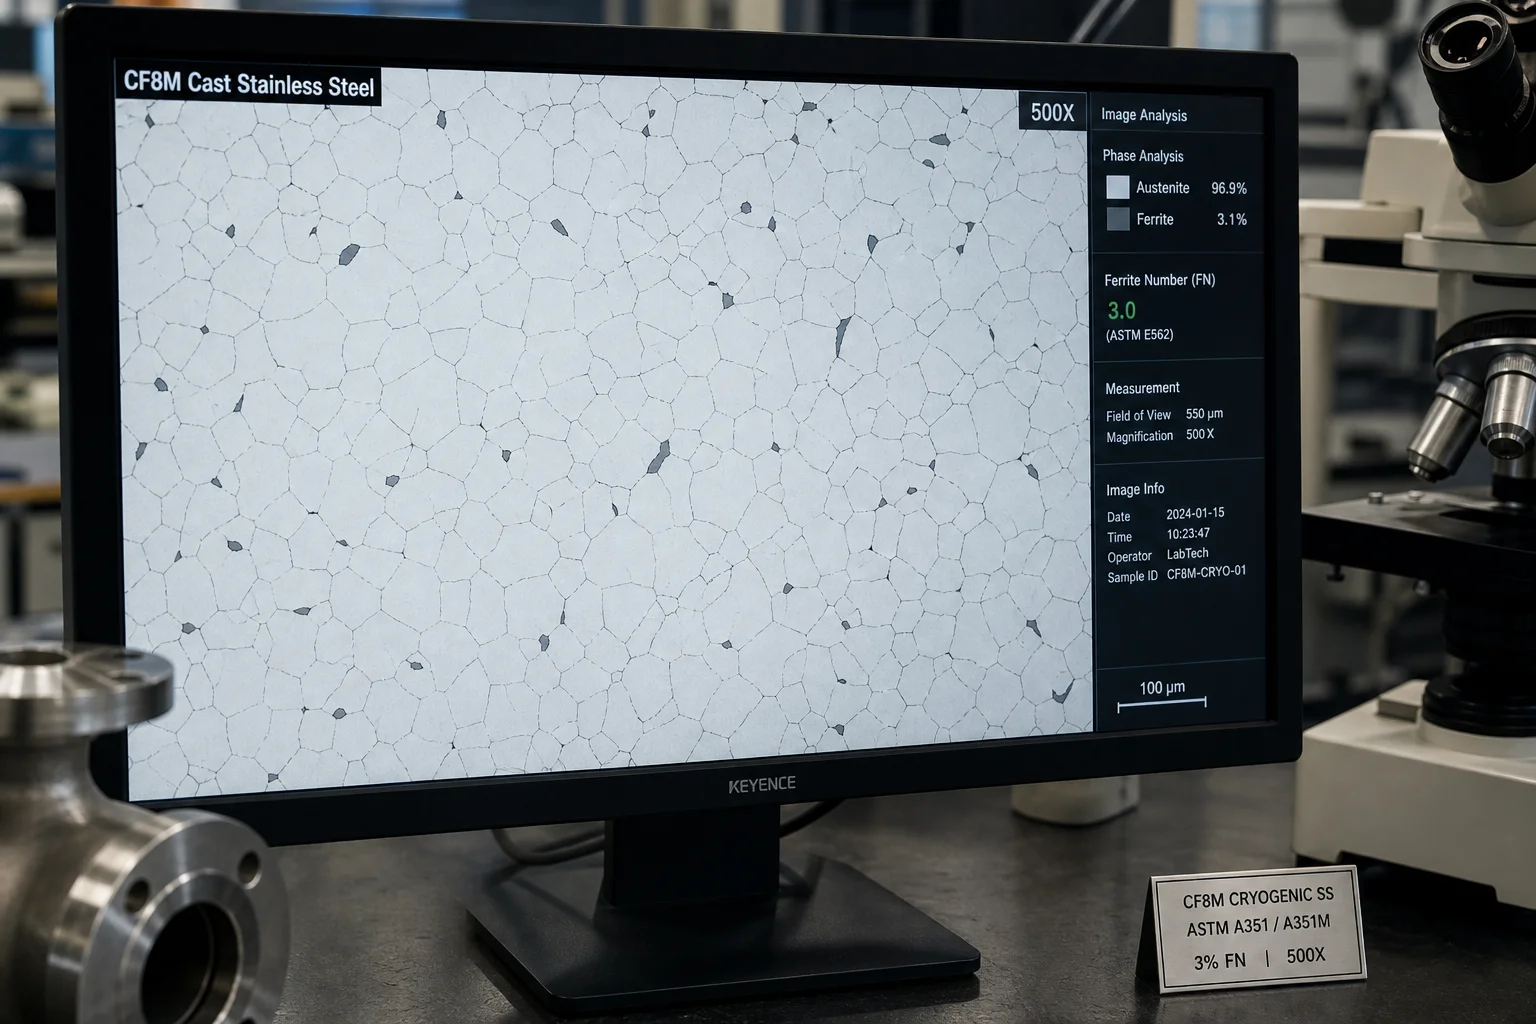
Хоча дельта-ферит ( ) загалом корисний у нержавіючих литих виробах для запобігання гарячому тріщинуванню та мікротріщинам у зварних швах, у кріогенній експлуатації дельта-ферит є небезпечним :
- Надмірне охрупчення через кубічну структуру з центром у тілі (BCC) : Дельта-ферит має кубічну кристалічну структуру з центром у тілі (BCC), яка проявляє різкий перехід від пластичного до крихкого стану нижче , що виступають як швидкі магістралі для ініціації мікротріщин розколу.
- Стабільність фази та мартенситна трансформація : У , нестабільний аустеніт перетворюється на крихкий мартенсит, індукований деформацією ( ), під дією механічного навантаження, що призводить до об’ємного розширення та спотворення сідла.
Оптимізація хімічного складу для кріогенних литих сталевих виробів:
| Елемент | Стандартний діапазон ASTM A351 | Оптимізований кріогенний діапазон Pengxin | Металургійна функція |
|---|---|---|---|
| Вуглець (C) | (CF8M) \/ (CF3M) | (суворо низький вміст вуглецю) | Усуває міжкристалітну сенсибілізацію карбідів хрому під час охолодження |
| Хром (Cr) | Зберігає корозійну стійкість, обмежуючи потужність стабілізації фериту | ||
| Никель (Ni) | (Високий вміст нікелю) | Критичні : Сильний стабілізатор аустеніту; забезпечує стабільність ГЦК-структури до | |
| Молібден (Mo) | Забезпечує стійкість до утворення пітингу, не спричиняючи надлишкового дельта-фериту | ||
| Азот (N) | Не вказано | Зміцнення за рахунок міжвузлових твердих розчинів; стабілізує аустеніт | |
| Дельта-ферит ( ) | Неконтрольований | (Цільове значення: 3 % FN) | Критичні : Достатньо висока, щоб запобігти гарячому тріщиноутворенню; достатньо низька, щоб запобігти окрихлення |
3. Розширена архітектура лиття кришки з урахуванням вимог DFM
Кріогенні клапани використовують Розширену колону кришки (відповідно до BS 6364 та MSS SP-134) : для ізоляції ущільнювального штока від кріогенного потоку рідини:
                          [ Actuator / Handwheel ]
                                     │
                                     ▼
                          ┌─────────────────────┐
                          │ Stem Packing Gland  │ ── Ambient Temp Zone (>0 °C)
                          │ (Maintained Warm)   │
                          └──────────┬──────────┘
                                     │
                                     │ Extended Bonnet Column
                                     │ (Gaseous Vapor Insulation Barrier)
                                     │ (Height H based on Pipe Size)
                                     │
                          ┌──────────┴──────────┐
                          │ Cryogenic Valve Body│ ── Cryogenic Liquid (-162 °C to -196 °C)
                          │ (Fully Submerged)   │
                          └─────────────────────┘
Основні аспекти лиття з урахуванням вимог DFM:
- Монолітна однопільна литва кришка : Виготовлення розширеної кришки та нижнього фланця як єдиного монолітного компонента усуває високонавантажені кільцеві зварні шви збирання.
- Однакова товщина стінок та тепловий модуль : Зміна товщини стінок за конічним профілем ( до ) щоб мінімізувати теплопровідність від теплого верхнього ущільнення вниз до холодного корпусу й зберегти стабільну ізоляцію газового кармана.
4. Точне криогенне фрезерування сидіння за допомогою багатоосевого ЧПК-верстата
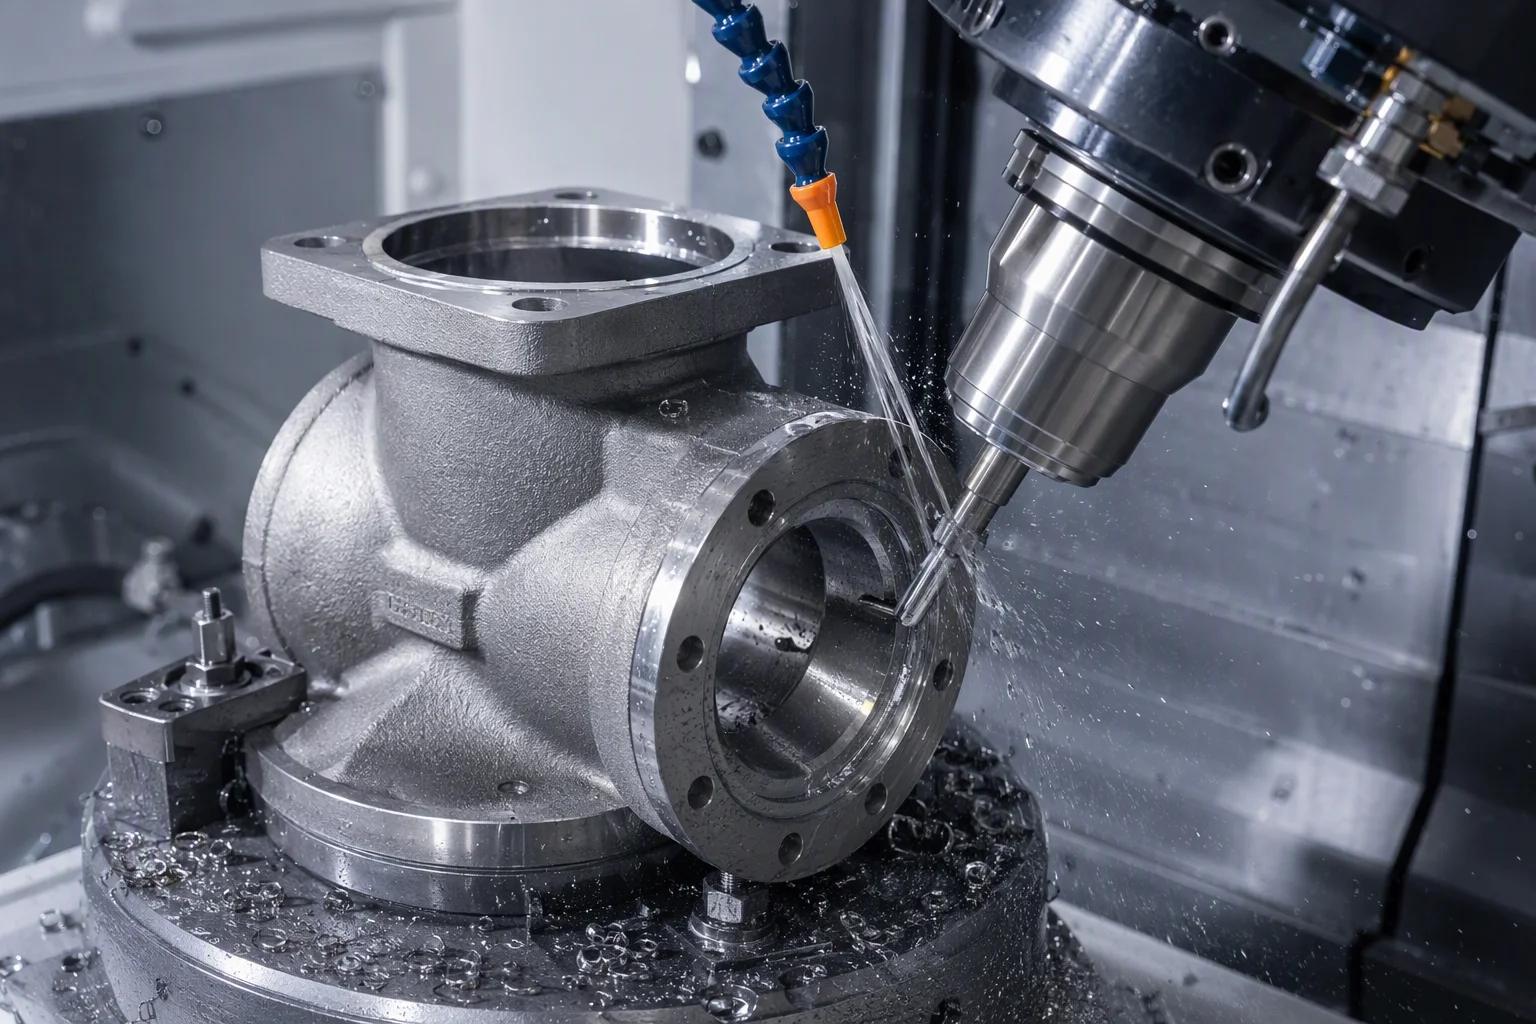
Нержавіюча сталь має коефіцієнт теплового стиснення приблизно при охолодженні від до . Точне фрезерування має передбачати теплове стиснення:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Rough CNC Machining & Solution Annealing           │
        │ • 1,080 °C – 1,120 °C Solution Anneal + Rapid Water   │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Cryogenic Thermal Cycling (Sub-Zero Stabilization) │
        │ • Deep soak in Liquid Nitrogen (-196 °C) for 4 hours  │
        │ • Warm back to room temp (Relieves stress & transforms│
        │   unstable austenite before final machining)          │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis CNC Finish Machining & Lapping              │
        │ • Turn spherical seat pockets & ball profiles to      │
        │   sphericity $\le 0.008\text{ mm}$ ($Ra \le 0.1\text{ µm}$)│
        └───────────────────────────────────────────────────────┘
5. Стандартизоване криогенне випробування якості (BS 6364 / ISO 28921-1)
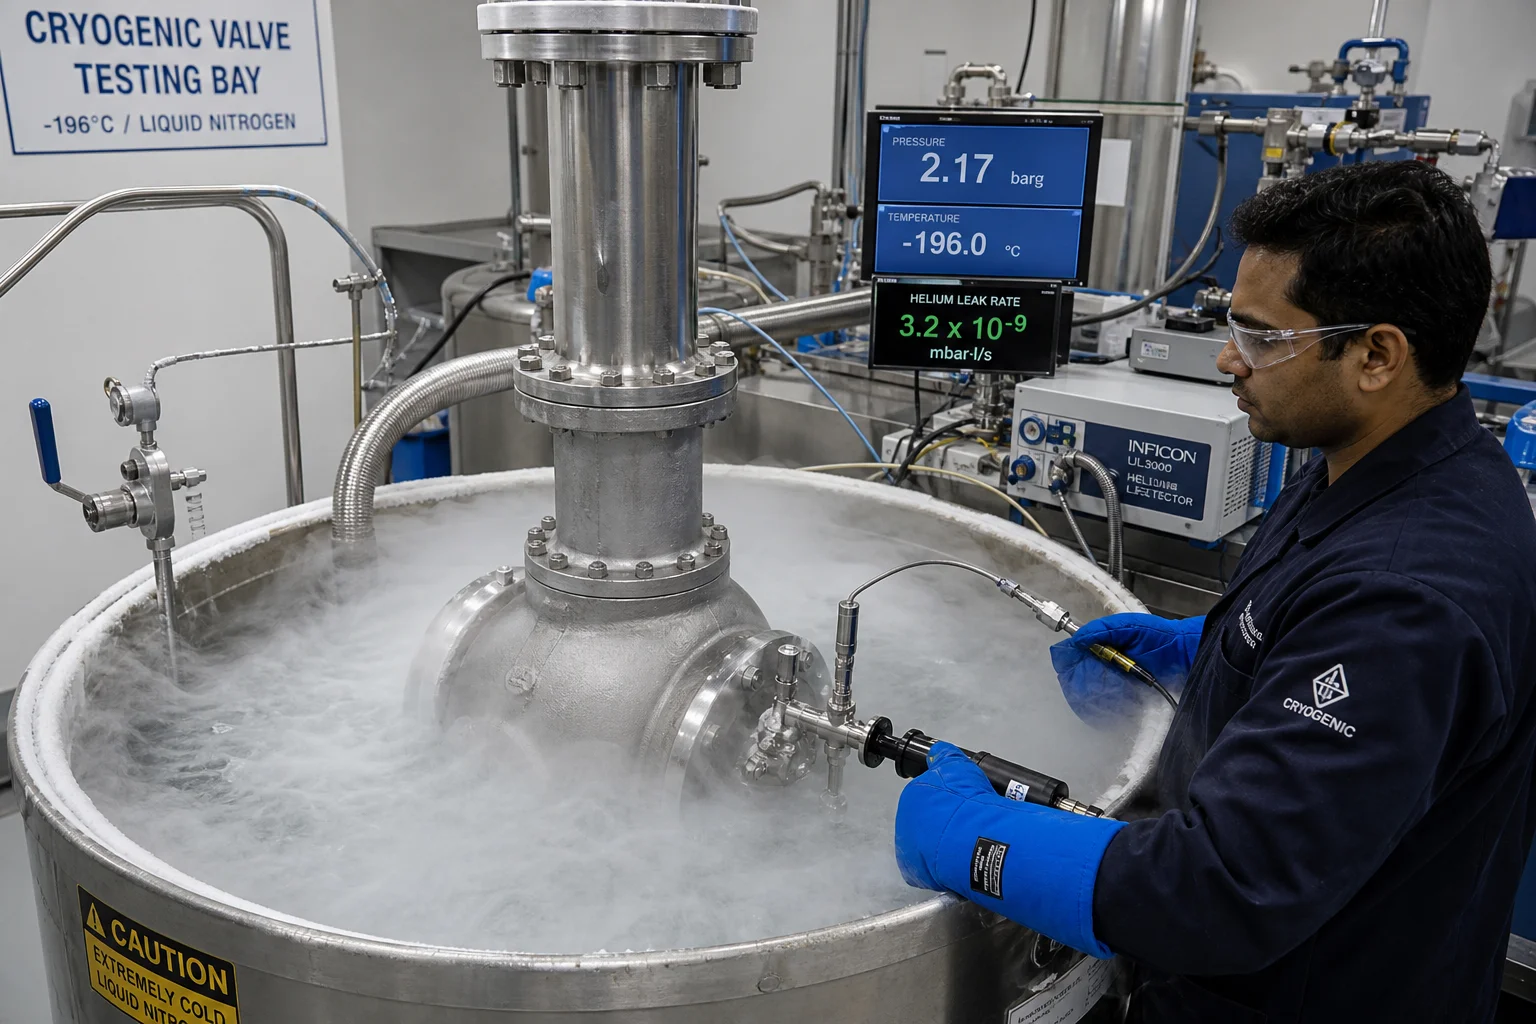
| Категорія випробування якості | Стандарт тестування | Параметр випробування та критерії прийняття |
|---|---|---|
| Ударна в’язкість за Шарпі | ASTM E23 / ISO 148-1 | Випробування у рідкому азоті; (середнє) / (Мін) ; бічне розширення |
| Перевірка вмісту фериту | ISO 8249 / ASTM A799 | Магнітна індукція (феритоскоп) з калібруванням за WRC-1992; |
| Кріогенне гелієве випробування на герметичність | BS 6364 / ISO 28921-1 | Клапан занурений у рідкий азот ( ), наповнені гелієм; витік через сидіння |
| Радіографічне дослідження (RT) | ASME B16.34 / ASTM E446 | 100 % об’ємне дослідження шийки, з’єднання корпусу з фланцем та карманів сидінь; прийняття за рівнем 1/2 |
| Рідина-проникник (PT) | ASTM E165 (флуоресцентна капілярна дефектоскопія) | 100 % дослідження внутрішніх поверхонь потоку та карманів сидінь; відсутність лінійних вказівок |
6. Виробництво кріогенних відливок у компанії Dandong City Pengxin Machinery Co., Ltd.
Виробництво кріогенних арматурних корпусів із нульовими викидами та забезпеченням безпеки вимагає суворого контролю хімічного складу розплаву, сертифікації з низьким вмістом фериту, точного кріогенного термічного циклювання та власних кріогенних випробувань.
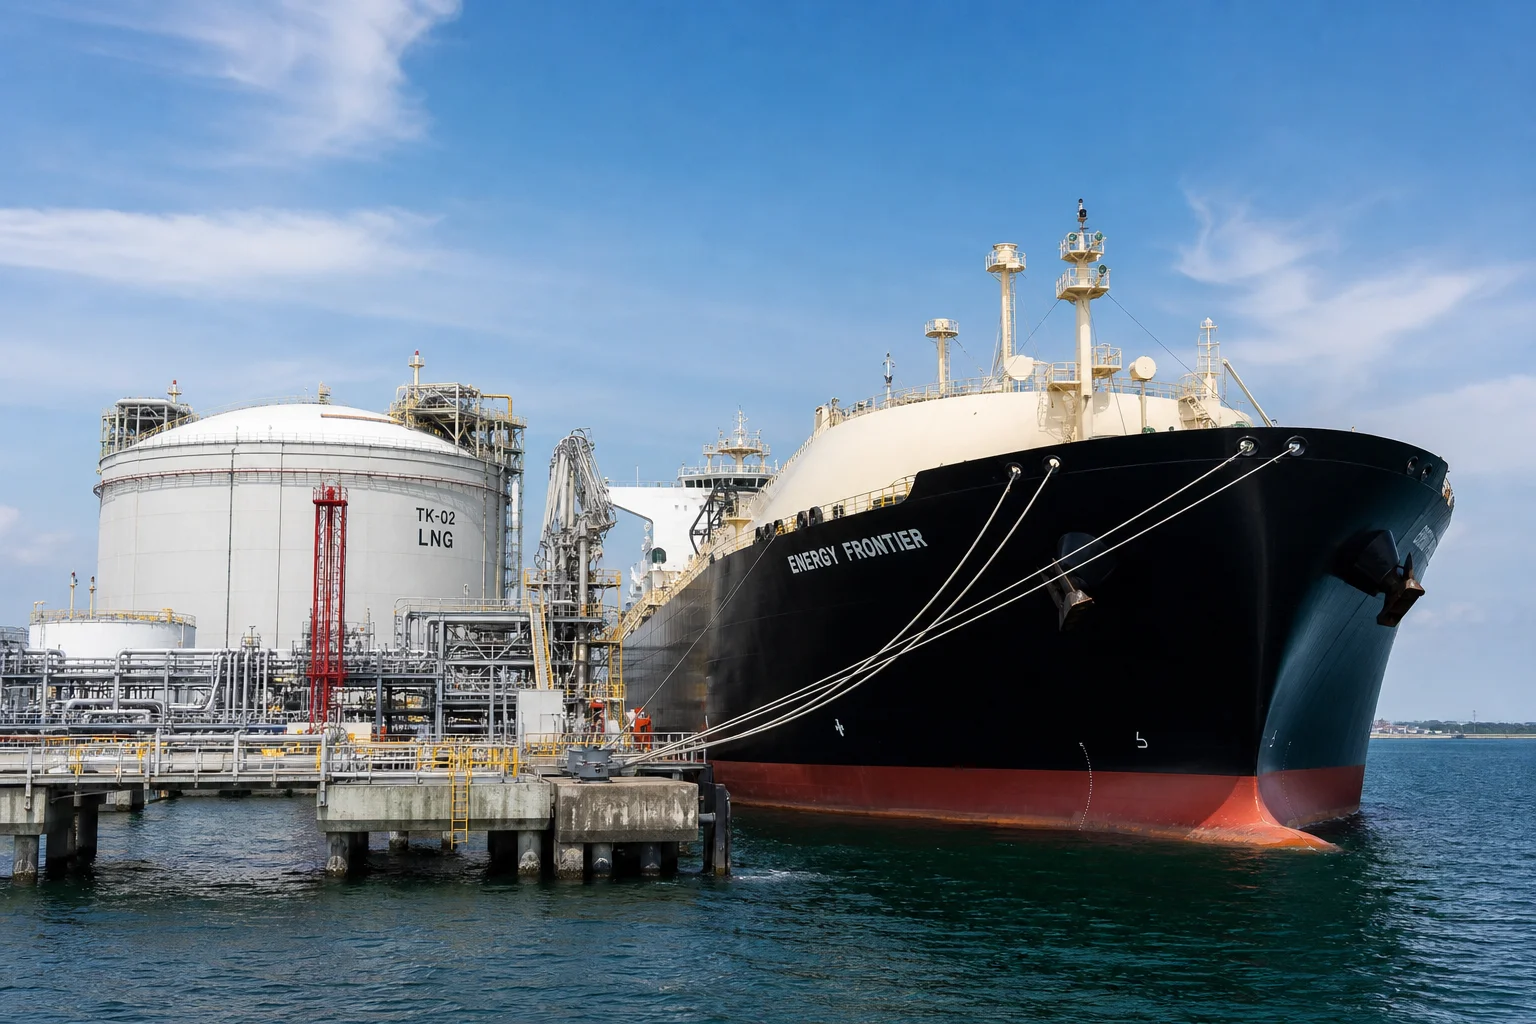
Dandong City Pengxin Machinery Co., Ltd. пропонує високоякісні кріогенні відливки для арматури та трубопроводів до глобальних LNG-терміналів, морських танкерів та газової інфраструктури:
- Спеціалізовані кріогенні сплави : Сертифіковане виробництво ASTM A351 CF8M, CF3M, CF8, CF3 (з гарантованим вмістом дельта-фериту ), а також ASTM A352 LC3 (сталь із 3,5 % нікелю).
- : Власні випробування рідким азотом ( ): ванна для ударних випробувань за Шарпі при піднульових температурах та можливості випробування на герметичність гелієм у кріогенному середовищі, що підтверджує відповідність стандарту BS 6364.
- Термічна стабілізація при піднульових температурах : Спеціалізовані камери для термічного ударного циклювання рідким азотом, що усувають залишкові напруження до остаточної механічної обробки.
- Точна обробка на 5-осевому ЧПУ : Верстати з високою жорсткістю та обладнання для сферичної притирання, що забезпечують дзеркальні ущільнювальні поверхні ( ).
- Повна документація щодо якості : Cертифіковано за ISO 9001; надаються повні матеріальні випробувальні сертифікати EN 10204 типу 3.1, звіти про фазовий склад, отримані за допомогою феритоскопа, Журнали випробувань за Шарпі та звіти про неруйнівний контроль.
Висновок
Кріогенні клапани та литі деталі для трубопроводів із рідкого природного газу працюють у надзвичайно складних умовах: екстремально низьких температурах ( ), ризику витоку летких газів та сильному термічному стисканні. Забезпечення безвідмовної герметичності вимагає дотримання строгих технологічних вимог до аустенітної сталі з низьким вмістом вуглецю, точного контролю кількості дельта-фериту ( ), розширеного проектування парової колонки кришок за принципами DFM, кріогенної термічної стабілізації та підтвердження Ударної в’язкості за Шарпі.
Співпраця з досвідченим інтегрованим виробником кріогенного лиття та прецизійного механічного оброблення забезпечує бездоганну роботу ваших клапанів для рідкого природного газу та промислових газів без витоків і простоїв.
Зверніться до компанії Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення корпусів кріогенних клапанів або замовити дані випробувань на ударну в’язкість при низьких температурах.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Механізми кріогенного деградування та інженерні виклики
- 2. Металургія та обмеження дельта-фериту ( ≤5%≤5%) у аустенітних литих виробах
- 3. Розширена архітектура лиття кришки з урахуванням вимог DFM
- 4. Точне криогенне фрезерування сидіння за допомогою багатоосевого ЧПК-верстата
- 5. Стандартизоване криогенне випробування якості (BS 6364 / ISO 28921-1)
- 6. Виробництво кріогенних відливок у компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок