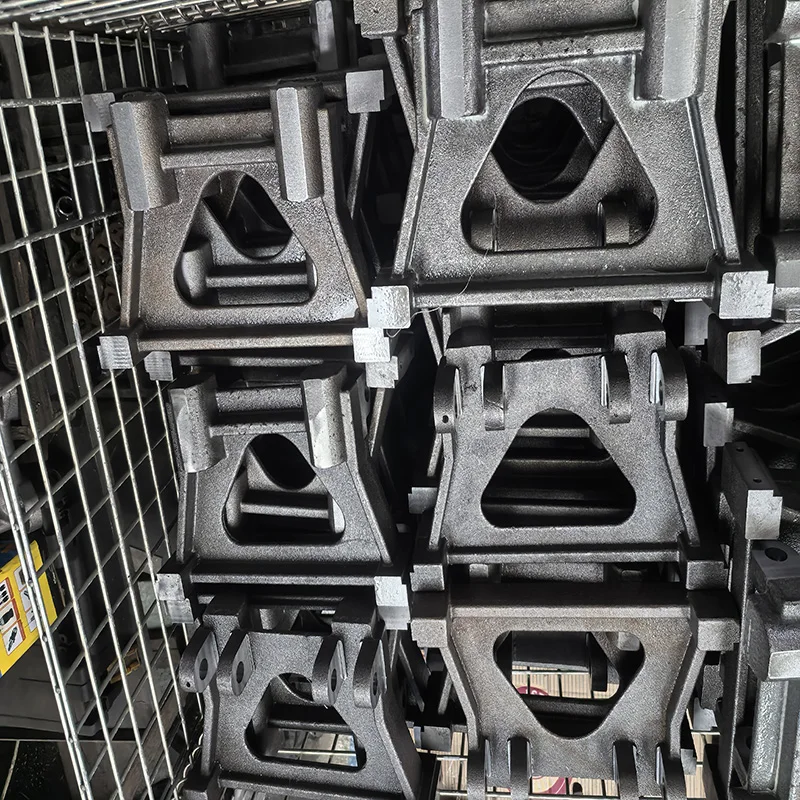
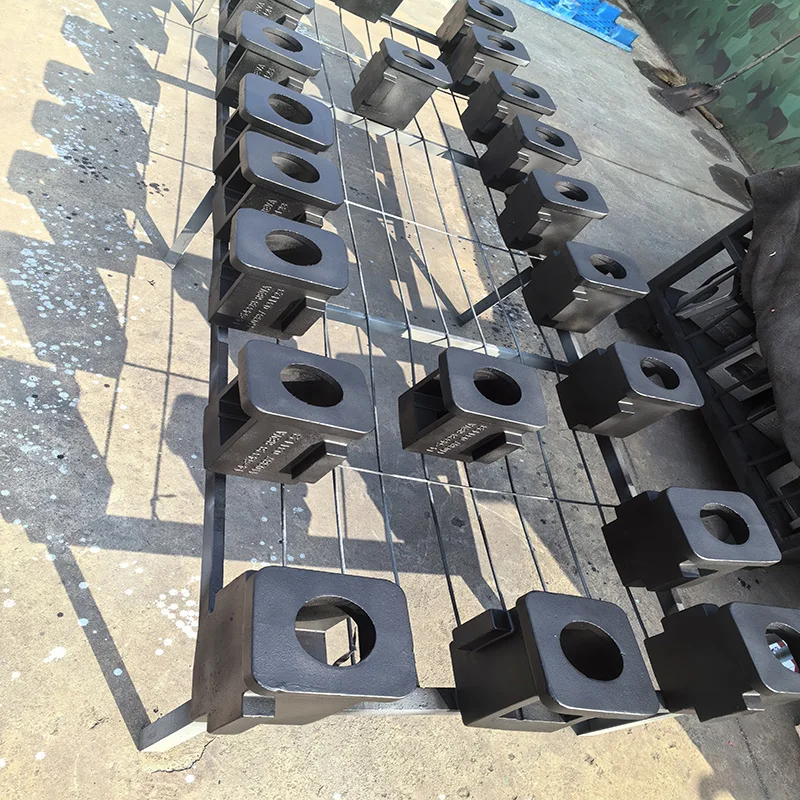
Meta Description: Treoir in-ghnéitheach iomlán ar leithnú mionchórais na n-iontaoide metal. Foghlaimeann tú an t-aonáil, an t-ordú, an t-éagú, an t-áthshocraíocht, an t-aonáil réiteach, an t-éagú stres, agus an t-aonáil austempering — le raonta teochta, ama agus rátaí fuarú, agus leathnú na micreachtairte, do chré-ghuail, do chrua-guail neamhghlas, do iarann ghlúineach, agus i bhfad níos mó.
Is é an tréith a dhéanann difríocht i gcaoi gan a bheith le feiceáil i mbainneadh miorainn. Is féidir le dhá bhainneadh a bhfuil an t-ainm don teocht chéanna agus an comhdhéanamh ceimiceach céanna acu, agus a bhfuil an cruth céanna acu nuair a bhíonn siad caite, bheith ag baint as airíonna meicniúla iomduine — ceann acu briste agus tiomanta le crackáil, an ceann eile láidir agus ina gcoimeád ar thorthaí an-tanaí — bunaithe go hiomlán ar na rudaí a tharlaíonn laistigh den ollfhoirne le haghaidh an teochta.
Ní féidir le hinnealtóirí a shonraíonn comhpháirteanna caite neamhthreorach an tuiscint ar an n-ollfhoirne le haghaidh an teochta a sheachaint. Tugann an sonrú ar an n-ollfhoirne le haghaidh an teochta ar an ndiagrama díreach cinneadh ar láidir an pháirt, ar a fhuascthaíocht, ar a thionchar toirmiscthe, ar a chumas le gearrthar, agus ar a stádas tomhas. Is é an n-ollfhoirne le haghaidh an teochta a shonraítear go mícheart nó a chuireann i bhfeidhm go mícheart an príomhchúis le fáil ar theip ar bhainneadh i dtús úsáide — agus is é an cúis is éasca le cur in áirithe.
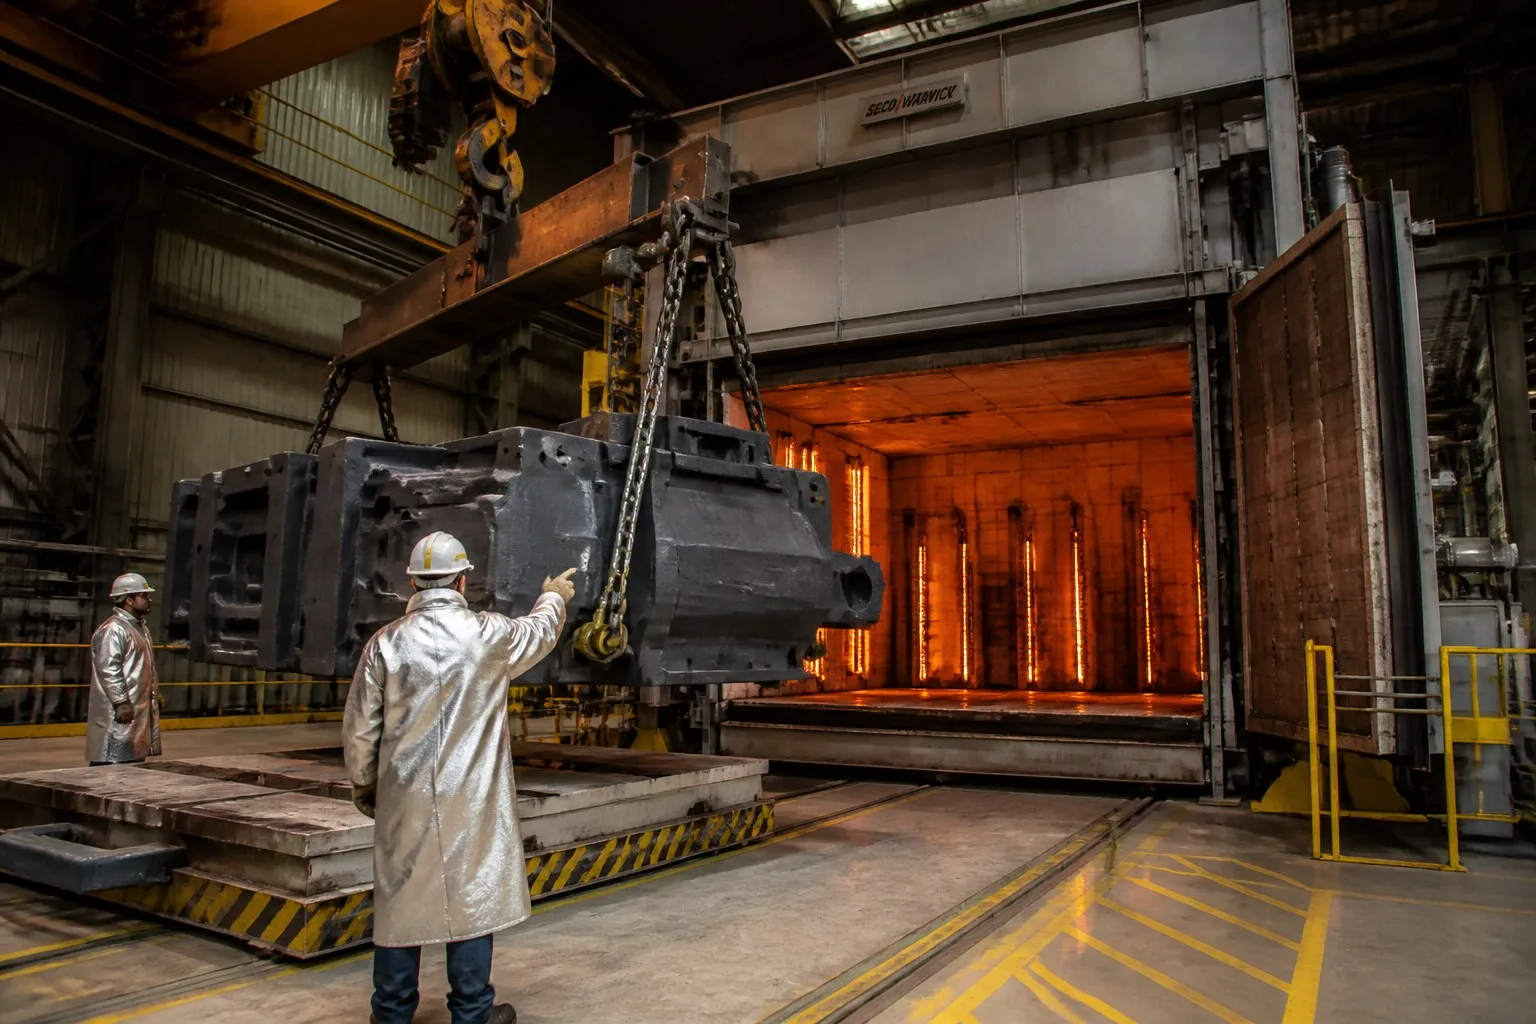
Covers an treoir seo na príomhphróisis ollfhoirne le haghaidh an teochta a úsáidtear ar bhainneadh dé, le paraiméadar práinneacha, le mionsonraí meitilirgeacha, agus le riachtanais smachta cáilíochta.
Ar aghaidh le táirgeanna forghnótha (pláta, bárr, forghnóthú) a fhaigheann próiseáil théarmhechanach le linn an chruthaithe, d’fhoirmítear casáin i mbolga stádach. Tá an struchtúr mícroscópach mar a bhíonn tar éis an chasáin críochnaithe go hiomlán ag an ráta fuaraithe ó théamh an t-uisce caite — is é seo a athraíonn go mór idir na codanna tiubha agus na codanna gearra den chasán céanna.
| Gné | Sásra | An próiseas tipiciúil |
|---|---|---|
| Laghdaigh an t-inmheáin fhosta | Scaoiltear an t-inmheáin thearmach a thagann ó fhuaireadh éagsúil | Anailís le laghdú an inmheáin |
| Fíneál an struchtúr grianach | Athchruthú na ngrána casta móra | Nórmáilú |
| Foilseáil an cumas gearrtha | Tugann sé bogadh don mhatraics; cuirtear carbóidí i mbunaithe cruinn | Anail iomlán, anail fo-thaobhchritéadach |
| Méadaigh an láidir agus an cruaithíocht | Cruthú na martaenaithe, na mbainítí nó na pearlaite finne | Fuasnaigh agus tairisc |
| Foilsiú an fheabhsaithe i dtángthacht | Tairisc na martaenaithe; feinimh na ngráin | Nórmálaithe + tairisc, fuasnaigh agus tairisc |
| Athbhunú an ábhartha le coirrú | Díothaigh carbóidí an chróm a d’fhoirmíodh le linn an chur i mbun nó an léimthe | Anail réitigh (crómchrua) |
| Baint an micreacht struchtúr ar leith | Tiontaigh an mhatraic chun ausferrite do ADI | Austempering |
| Cuir deireadh le h-éadroghacht hidrigine | Difúisigh an hidrigin amach as an gcrann i dtéimpealardáil ard | Bake-out hidrigine (d’éadroghacht) |
Aon ionad casta proifisiúnta le cumas trétháirgeadh teas intíre — mar shampla Dandong City Pengxin Machinery Co., Ltd. , a oibríonn forálaithe, quenching, agus tempering forna le rialú teochta calaíofáilte agus taifeadadh charta — a chinntíonn go bhfuil gach casta ag fágáil an ionaid casta i gcoinníollacha trétháirgeadh teas a shonraíodh le lán rianaitheacht.
Cúram laghdaigh an t-éadach fágtha ón gcoipeáil agus ón bhfuacht gan an micre-structúr nó na propréití meicniúla a athrú go mór.
Conas a Oibríonn Sé tugtar teas ar an gcasta ag teocht faoi thús an raon trasfhoirmiú (go minic 550–650 °C do chrainn ghlas carbón agus crainn ghlas le dealúcháin íseal), coimeádtar é chun ligean do na streasa eilastacha teochta a shaothar, agus fuarófar é go mall. Ní thagann aon trasfhoirmiú fáis — is próiseas théarmheicniúil iomlán í an próiseas seo.
| Ábhar | Réim teocht | Am achtaithe | Fuaradh |
|---|---|---|---|
| Crann glas carbón (WCB, WCC) | 600–650 °C | uair amháin gach 25 mm de thionchar an tsraith, is í an íoghar 2 uair an chloig | Fuarófar sa ollamh go 300 °C, ansin fuarófar sa aer |
| Crann glas le dealúcháin íseal (8630, 4130) | 620–680 °C | uair amháin gach 25 mm, is í an íoghar 2 uair an chloig | Fuarófar sa ollamh go 300 °C, ansin fuarófar sa aer |
| Crann glas neamhshianach (304, 316) | Ní dhéantar saorú stresse go coitianta ag na teochtaí seo (barrúlacht ar shenscannadh) | — | Anailísigh an réiteach in aghaidh sin (féach 2.4) |
| Cruachlámh corr-ghlas martensitic (410, CA6NM) | 620–680 °C | uair amháin gach 25 mm | Fuarófar sa ollamh go 300 °C, ansin fuarófar sa aer |
Nuair a chaithfear saorú stresse a shonrú :
Rialú cáilíochta deimhnigh cothromaithe teochta an ollaimh (±15 °C ar fud an réigiún oibre). Tá an ráta fuaraithe chomh tábhachtach leis an chuairt teochta — má fhuaraítear ró-thapaill, cuirtear an t-éagsúlacht théirmiceach ar ais, agus mar sin ní bhaintear an aidhm.
Cúram : Táirgeadh micreastriucht bog, ina bhféadfar a úsáid i mbainne agus le ductility uasta. Tá anailís iomlán déanta ar an struchtúr mar a ndéantar é chun pearlite mór agus ferrite a thabhairt (do chrainn díreach faoi-thrésholúbtha).
Conas a Oibríonn Sé : Teasfairear an casta thuas an teorainn airde criticiúil (Ac₃) — de ghnáth 850–950 °C do chrainn charbón — agus coimeádtar go dtí go dtugtar an t-úllamh iomlán ar an austenite, ansin caithfear fuarú an-ghaile (fuaraítear sa ollamh) chun ferrite-leathair iomlán a thabhairt.
| Ábhar | Teocht an Austenitizing | Am achtaithe | Rátáil Scoilte |
|---|---|---|---|
| Crann charbón (WCB) | 870–900 °C | uair amháin gach 25 mm | Fuaraítear sa ollamh ag ≤50 °C/uair go dtí 500 °C, ansin fuaraítear sa aer |
| Crann beag-alaithe (8630) | 850–880 °C | uair amháin gach 25 mm | Fuaraítear sa ollamh ag ≤50 °C/uair go dtí 500 °C, ansin fuaraítear sa aer |
| Crann airde-charbón (>0.50% C) | 790–820 °C | uair amháin gach 25 mm | Fuairteáil sa ollfhrása ag ≤30 °C/uair go dtí 500 °C, ansin fuairteáil sa aer |
An struchtúr mícriteach a bhaintear : Fhearrait chrua + pearlaite (stáileanna le lúid charbón); pearlaite chrua + ceimintít (stáileanna le breis charbón).
An caighdeán coirspreachta a bhaintear as : Stáil charbón WCB de ghnáth 130–170 HB tar éis an t-ainnéalú iomlán.
Nuair a chóir an t-ainnéalú iomlán a shonrú :
Nóta Praiticiúil tá an t-áinéilíocht iomlán an tréimhse is faide agus an tratheachas is mó fuinnimh a úsáidtear. D’fhéadfaí an t-áinéilíocht ghnáth (féach 2.3) a úsáid don chuid is mó de na castáil thionscail, ag tabhairt machanaithe oiriúnach le tréimhse níos gearr agus costas ísle. Deirtear an t-áinéilíocht iomlán amháin nuair is gá an t-ghlanmhaireacht is airde.
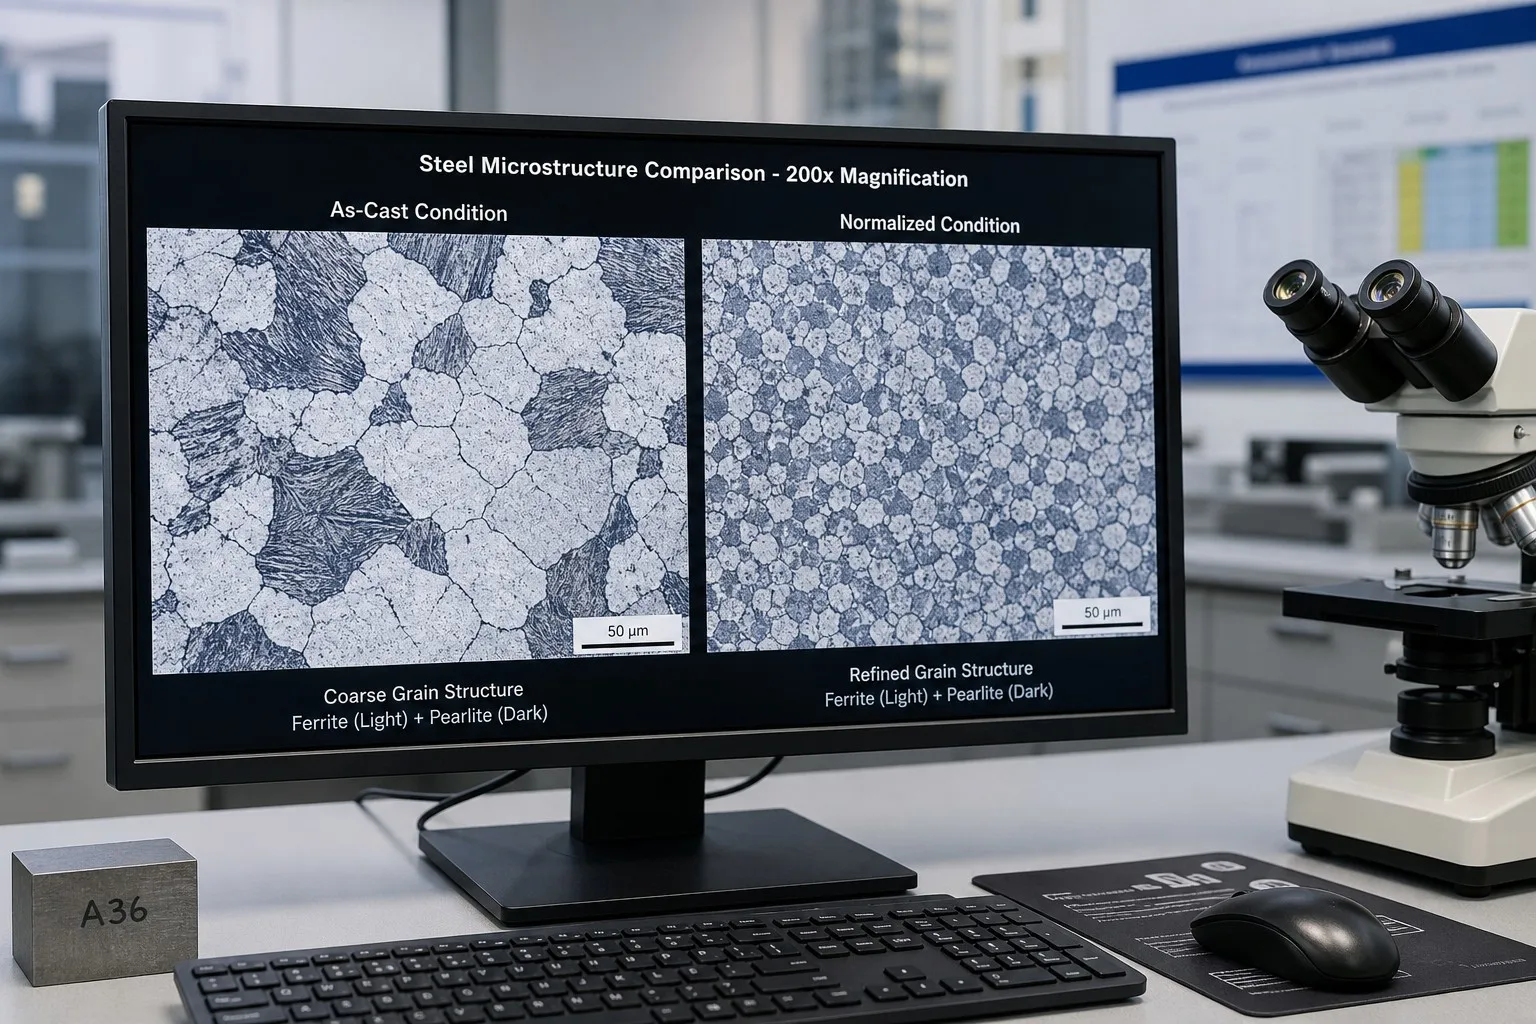
Cúram le feabhsú an struchtúr gráin ghruaigithe mar a bhí sé tar éis a gcasadh, le cothromú ar an struchtúr mícroscópach, agus le cruthú neart mheánach le toirmiscíocht mhór. Is é an t-áinéilíocht ghnáth an t-áinéilíocht is coitianta a úsáidtear do chastaí stáin charbónach agus stáin le dealú beag alaíthe.
Conas a Oibríonn Sé casann an t-áinéilíocht ghnáth an castáil thuas an teorainn criticiúil uachtarach (Ac₃), agus coimeádtar ann go dtí go mbíonn an austenite iomlán, ansin fuaróintear sa aer staighre. Tá an ráta fuarú níos tapúla (i gcomparáid le h-áinéilíocht), rud a thagann le struchtúr micriscópach ferrite-pearlite níos finne le gráiní níos lú.
| Ábhar | Teorainn Áinéilíochta Ghnáth | Am achtaithe | Fuaradh |
|---|---|---|---|
| Crann glas carbón (WCB, WCC) | 890–920 °C | 1 uair an chloig gach 25 mm, is í an íslionad 1 uair an chloig | Fuarú sa aer staighre |
| Crann glas le dealúcháin íseal (8630, 4130) | 870–900 °C | uair amháin gach 25 mm | Fuarú sa aer staighre |
| Stáin charbónach (LCB, LCC — teocht íseal) | 890–920 °C + teorainn ag 600–650 °C | Mar sin thuas | Fuarú aer + teochtaí an fhuirneasa |
| Crua-ghalbhán mangán (Hadfield) | 1050–1100 °C | uair amháin gach 25 mm | Uisce le haghaidh fuarú (an t-áinmniú réiteach, ní an t-áinmniú coitianta — féach an nóta thíos) |
An struchtúr mícriteach a bhaintear ferrait fine + pearlite fine. Meidh an grian de ghnáth ASTM 5–8 (i gcomparáid le ASTM 1–3 mar a ndéantar i gcás an chasta).
Na feartanna a bhaintear as WCB (de ghnáth) :
| Maoin | Mar a ndéantar i gcás an chasta | Tar éis an áinmniú coitianta | Tar éis an áinmniú coitianta + teochtaí |
|---|---|---|---|
| Neart teannas (MPa) | 450–520 | 500–580 | 490–550 |
| Neart toradh (MPa) | 220–260 | 260–320 | 250–300 |
| Fadhbhó (%) | 15–22 | 22–28 | 24–30 |
| Charpy ag 0 °C (J) | 8–15 | 15–25 | 20–35 |
| Cruthnais (HB) | 140–170 | 150–180 | 140–170 |
Nóta faoi stáilín manganas Hadfield stáilín manganas austenach (11–14% Mn) a dhéanann an t-áit a chur i réidh trí théamh go dtí 1050–1100 °C agus an t-áit a chur i ndúlra uisce — ní tharlaíonn an t-áit a chur i réidh go coitianta. Tugann an t-áit a chur i ndúlra aeir precipiú ar charbóidí ag teorainn na n-grán, rud a chuireann cruaíocht ar an stáilín. Tugann an t-áit a chur i ndúlra uisce an charbón in ollchuid soladach, ag cruthú na micreastriucht austenach iomlán, an cruaíocht, agus an cumas a chuirtear leis an obair a dhéanann stáilín Hadfield uathúil.
Cathain a shonraíonn tú an t-áit a chur i réidh go coitianta :
Cúram baintear neart agus cruaíocht ard amach trí chruthú an mhartensite agus an t-áit a chur i réidh ina dhiaidh sin. Tugann Q&T na leibhéil neart is airde a bheith ar fáil i gcastaí stáilín.
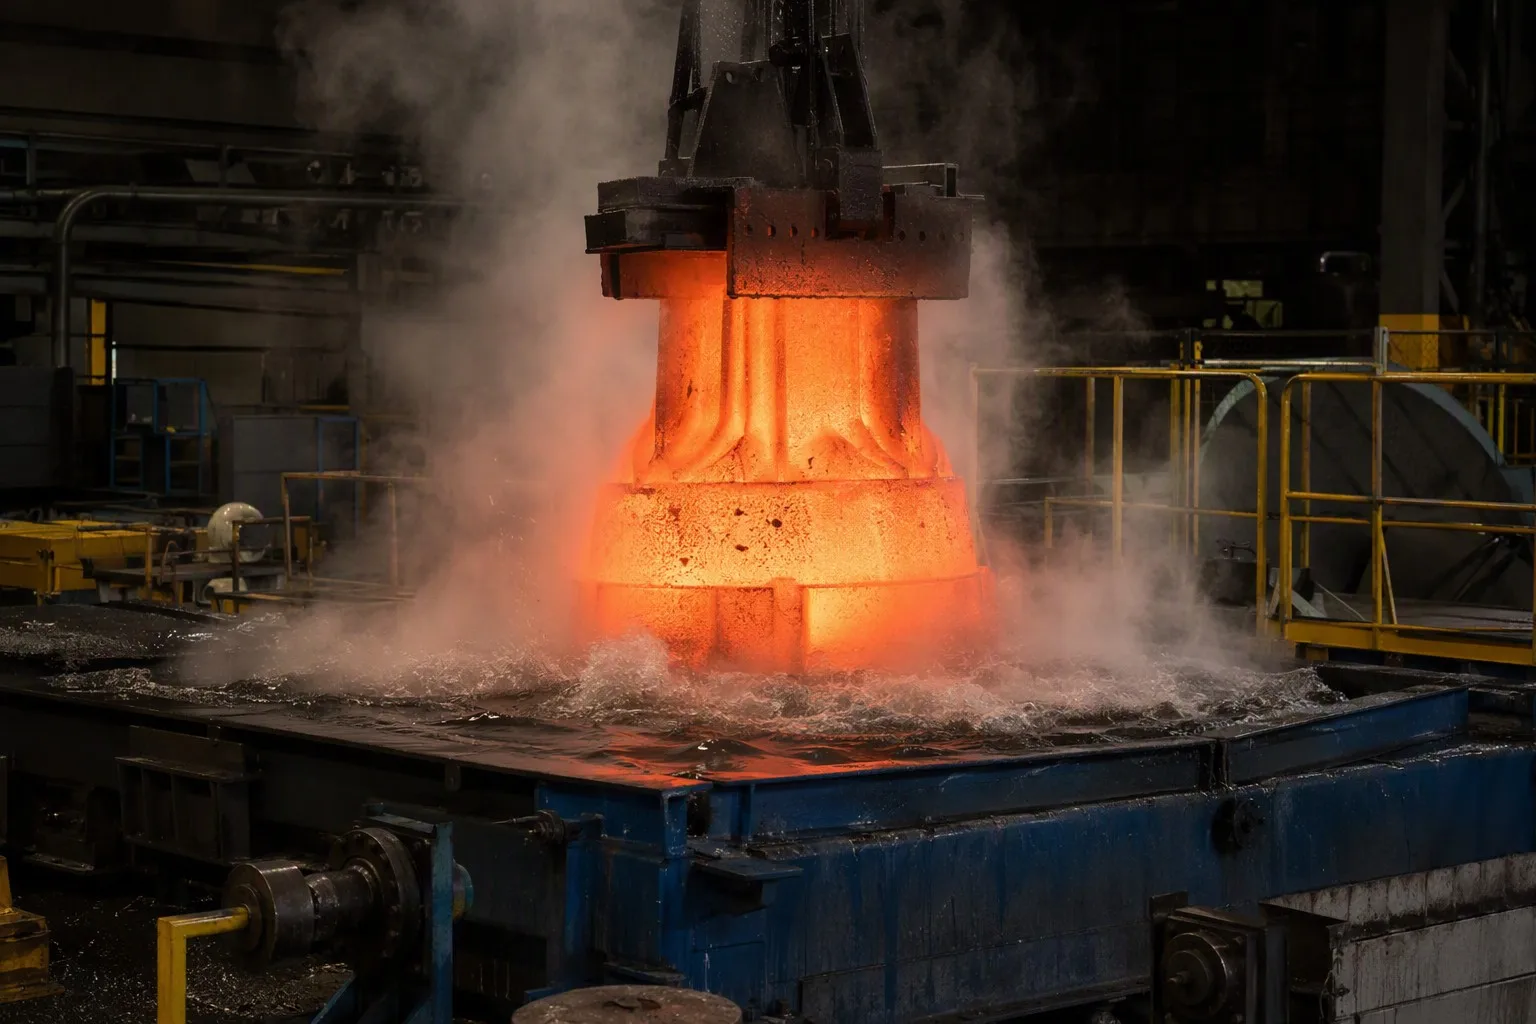
Conas a Oibríonn Sé : Déantar an casting a austenitized, ansin fuarú go tapa (dúnadh) in uisce, ola, nó polaiméir chun martensite a fhoirmiú céim crua ach bríomhar metastable. Ansin ath-theasófar (teimpéaraítear) é go teocht faoi bhun Ac1 chun an bríomhar a laghdú agus an chuid is mó den bhuaigh neart a choinneáil.
| Ábhar | Teocht an Austenitizing | Meán-chothaithe | Dlúthracht tipiciúil mar Chéim |
|---|---|---|---|
| Carraig charbóin (WCB, 0.25% C) | 870–900 °C | Uisce nó 10% polaiméir | 3545 HRC |
| Crann beag-alaithe (8630) | 850–880 °C | Ola nó polaiméir | 4552 HRC |
| Cinn-aiseaghléite (4140) | 840–870 °C | Ola | 50–56 HRC |
| SS martensach (410/CA15) | 1000–1050 °C | Ola nó aer (a dtugtar aer-chruadhaíocht air i scuabanna tanaí) | 40–48 HRC |
| SS martensach (CA6NM) | 1000–1050 °C | Ola nó aer | 38–44 HRC |
Dóigh an t-áthú caithfidh an ráta fuaraithe a bheith níos mó ná an ráta fuaraithe criticiúil an chrua-ghuail le haghaidh pearlite nó bainite a sheachaint. Is é an t-áthú le huisce an dóigh is doimhne agus tá sé in ann an cruas is airde a thabhairt ach freisin an riosc is airde de dhroch-chumraíocht agus craiceann. Tugann an t-áthú le ola agus le polamairí fuaraithe níos malla agus níos cothroime — is iad seo an rogha is fearr do fhoirmeacha casta agus do chruthanna cruach guail.
| Teochta an t-áthú | An cruas a bhaintear (WCB, tuarastal) | An struchtúr mícriteach a bhaintear | Feidhmchlár |
|---|---|---|---|
| 200–300 °C | 32–38 HRC | Martensite áthaithe (coarsening beag ar charbóidí) | Cuidí coscairí, béalanna gearrtha |
| 400–500 °C | 25–32 HRC | Martensít aithnithe + carbóidí finiúla | Struchtúr láidir, sreanganna |
| 550–650 °C | 18–25 HRC (220–260 HB) | Martensít aithnithe leathnaithe / carbóidí sféarachta | Continní brú, struchtúr ginearálta |
| 650–700 °C | 15–20 HRC (180–220 HB) | Carbaidí iomlán sferóideacha i bhferrait | Tugann sé an t-éadromas is airde; úsáid ag teochtaí íseal |
Rabhadh faoi éadromas a thagann ó threathú rabhadh: Is féidir le steileanna alaíthe áirithe (go háirithe na stailí a bhfuil Mn, Cr, Ni iontu) éadromas a fháil ó threathú nuair a chóiltí siad go mall tríd an raon 375–575 °C nó nuair a mbíonn siad ar fáil ar feadh tréimhse fada sa raon seo. Is é an mecanach ná an gcruthú ar chríocha na n-ghrainn réamh-austainite de bhreiseáin neamhchóras (P, Sb, Sn, As). Réiteach: treathú thuas 575 °C agus fuarú tapa ó théamh an treathaithe, nó steileanna a úsáid le breiseáin neamhchóras íseal.
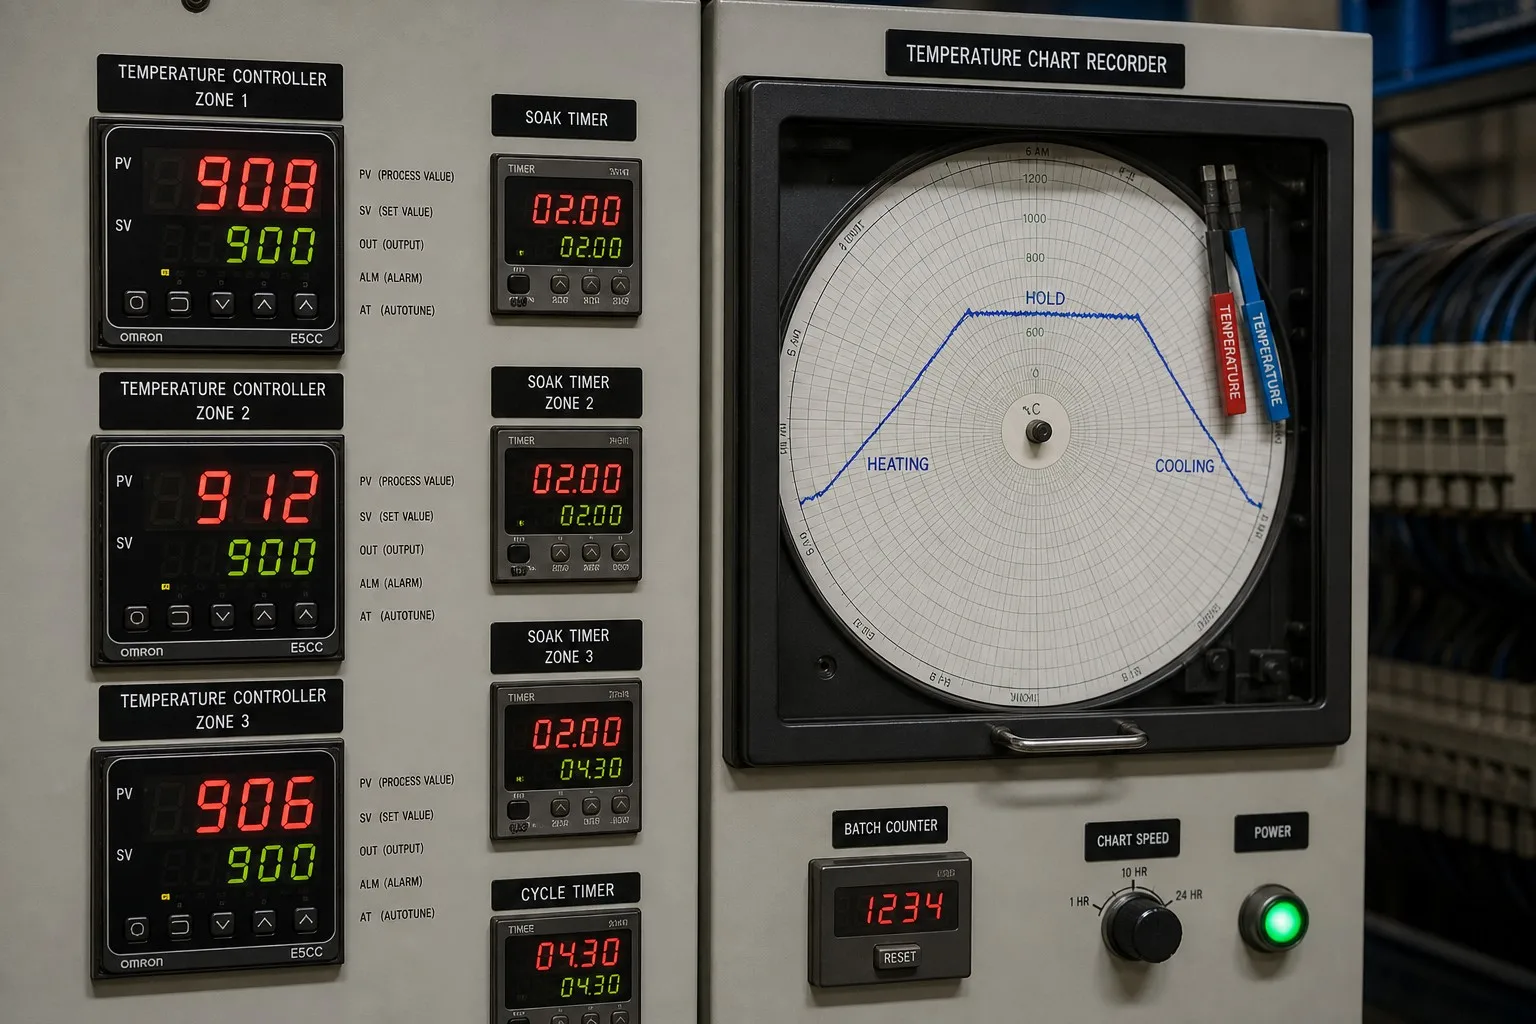
Ag Dandong City Pengxin Machinery Co., Ltd. , oibríonn an oifig treathaithe teas i bpáirceanna teochta iolracha le cothromáin a bhfuil cártaí leanúna ann go leanúnach, ag cinntiú go ndéantar gach chuairt Q&T de réir na bparaiméadar sonraithe le lámhscríbhinn iomlán — ó chártaí luchtaireachta an fhuirnis go dtí toradh deireanach an tástála caighdeáin.
Cúram scaipeadh na carbaidí cróim, a chruthaíodh le linn an chóirithe nó an fhuarú, chun an micreachtairt austenach cothromaitheach agus an t-ádh fualaithe iomlán a athbhunú. Is é seo an tréidheachas teochta ríthábhachtach do chastanna cruach stáinléithreach austenach.
Conas a Oibríonn Sé tugtar teocht ar an gcásán chun na carbaidí cróim a scaipeadh (de ghnáth 1040–1120 °C), agus coimeádtear é ag an teocht sin chun an austenach a chothromú, ansin cuirtear an casán faoi uisce go tapa chun an charbón agus an cróm a choinneáil sa réiteach soladach. Má chuireann tú an casán faoi thúscaireacht ó 425–870 °C, cruthaítear carbaidí cróim ag teorainn na n-gráin (sensitization), agus laghdaíonn an cróm san áit ina dtugtar an cróm ar ais, rud a mheallann an ádh fualaithe.
| Grád | Teocht an teasa gháirí réitithe | Am achtaithe | Fuaradh |
|---|---|---|---|
| CF8 / 304 (A351) | 1040–1120 °C | 1 uair an chloig gach 25 mm, is íosmhéid 30 nóiméad | Scaoileann uisce |
| CF8M / 316 (A351) | 1040–1120 °C | uair amháin gach 25 mm | Scaoileann uisce |
| CF3 / 304L (A351) | 1040–1100 °C | uair amháin gach 25 mm | Scaoileann uisce |
| CF3M / 316L (A351) | 1040–1100 °C | uair amháin gach 25 mm | Scaoileann uisce |
| CD4MCu (Duplex, A890) | 1040–1100 °C | uair amháin gach 25 mm | Scaoileann uisce |
| CE3MN / 2507 (Super Duplex, A890) | 1060–1120 °C | Teascaireacht réiteach + uisce-ghuineáil | Uisce-ghuineáil — tá fuarú tapa riachtanach chun an fhasacht sigma a sheachaint |
Riachtanas Criticiúil : Ní mór an t-am ón taobh amuigh den ollfhoirgneadh go dtí an t-uisce i mbacán na gcuinéil a laghdú go minic — is fearr ná 60 soicind do shonraí tiubha, agus níos mó ná 2–3 nóiméad ar aon sonraí. Má thagann aon mhodh a chuireann an dromchla casta isteach sa réimse teas a thagann le haithneacht, cuirtear an t-aisiúlacht i mbaol.
Machnamh ar chruthanna dúblacha stáinléiseacha : Ina theannta le carbóidí a dhissolú, bunaitheann an teascaireacht réiteach an cothrom ceart idir an fhearrít agus an austenít (de ghnáth 40–60% ferrite). Ní mór an ráta fuaraithe ó théamh an teascaireachta a bheith tapa go leor chun cruthú na faise a sigma agus comhdhúile eile idir-mheatail a chur in éadan — is iad seo a dhéanann an dealbhán cruálach agus a scriosann an t-ádhainte corróide. Ní mór teocht an teascaireachta réiteach agus ráta fuaraithe do chruthanna dúblacha a rialú go cúramach.
Fíorú : Tar éis teascaireachta réiteach, dearbhaigh:
Freagraíonn castaí iarainne ar théamh i dtreo eile ná stáin toisc go bhfuil grafaít ann — nach n-athraíonn sé — agus mar gheall ar an gcárbón agus an silicin níos airde, a athraíonn teimpléid an t-athraithe agus a luas.
| Ábhar | Teampal | Am achtaithe | Fuaradh |
|---|---|---|---|
| Iarann liath (gan aon chomhdhúil) | 510–565 °C | uair amháin gach 25 mm | Fuaraítear sa ollfhoirgneadh go dtí 200 °C, ansin fuaraítear sa aer |
| Iarann liath (comhdhúil, mar shampla Ni-Cr) | 550–590 °C | uair amháin gach 25 mm | Fuaraítear sa ollfhoirgneadh go dtí 200 °C, ansin fuaraítear sa aer |
| Iarainn ductile (ferritic) | 510–565 °C | uair amháin gach 25 mm | Fuarófar sa ollamh go 300 °C, ansin fuarófar sa aer |
| Iarainn ductile (pearlitic) | 550–590 °C | uair amháin gach 25 mm | Fuarófar sa ollamh go 300 °C, ansin fuarófar sa aer |
Nóta : Is féidir le slánú strus os cionn 600 °C do iarann liath fás sclábhaigh grafite agus athrú malartaigh a chur i bhfeidhm. Tá an t-athrú a dhéantar ar an gcineál de na comhábhair a úsáidtear chun an t-athrú a dhéanamh ar an gcineál de na comhábhair a dhéantar ar an gcineál de na comhábhair a dhéantar ar an gcineál de na comhábhair a dhéantar ar an gcineál de na comhábhair
Cúram : Táirgeann siad mátrix lán-fhiríteach le haghaidh uas-dúchtacht agus neart bua (mar is gá do ghrádanna QT400-18 / 60-40-18).
Próiseas : Teas go 900950 °C, coinneáil chun austenitize (an carbóin ón maitéaras a dhíscaoileadh i austenite), ansin fuaraigh go mall tríd an raon eutectoid (700760 °C) chun ligean do charbon a scaipeadh ón austenite go dtí na nódúl gra Is é an toradh atá ann ná mátraic feiríte le nódúl grafit uas-dúchtacht, neart íosta.
| Paraiméadar | Luach |
|---|---|
| Teocht an Austenitizing | 900950 °C |
| Am achtaithe | 1 uair an chloig in aghaidh 25 mm + 1 uair an chloig |
| Fuaradh | Fuaradh an fheirgnimh ag ≤50 °C/uaire trí raon 760690 °C; ansin fuarú aer |
Toradh : Príomhghnéithe QT400-18: tarraingtheacht ≥400 MPa, toradh ≥250 MPa, síneadh ≥18%, cruacht 130180 HB, Charpy ≥14 J (RT).
Cúram : Táirgeann siad mátrix den chuid is mó pearltic chun neart agus friotaíocht caitheamh níos airde a fháil (cinn QT600-3, QT700-2).
Próiseas : Austenitize ag 870930 °C, ansin aer fuarú. Cuireann an ráta fuaraithe níos gasta (i gcomparáid le reáchtáil) cosc ar scaipeadh carbóin chuig na nódúlla grafit, ag cur ar an gcarbóin an carbóin a thit mar pearlite le linn an athróime eutectoid.
| Sprioc Grád | Teorainn Áinéilíochta Ghnáth | Fuaradh | Torthaí Coitianta |
|---|---|---|---|
| Cláraithe ag an gcustaiméir | 870–900 °C | Aer stad | Pearlite + ferrite (struchtúr súl na muine); 190270 HB |
| QT700-2 | 880920 °C | Tógadh éadrom nó ola + teip teann ag 550600 °C | Pearlite fine nó martensite a tháinig i mbun an-ghlactha; 225–305 HB |
Cúram : Tá an-treise ar leithéid an struchtúir micreo (ferrite acicular + austenite a stiabhraítear le carbón) a thagann chun cinn, agus a chomhcheanglaíonn treise an-ard le sábháilteacht úsáideach — an ranga deireanach de iron ductile ó thaobh an-bhéime.
Conas a Oibríonn Sé : Glacann an casta an-austenite (850–930 °C), ansin cuirtear isteach i salann leathair atá ag fliuchadh ag teocht 230–450 °C (thar an teocht a thosaíonn an martensite). Coinnítear é ag an teocht seo (an-ghlachtú) go dtí go ndéantar an trasdúil ausferrite iomlán, agus ansin fuarógtar go dtí teocht an tseomra. Tá an toradh ina mhatraix de ferrite acicular fine i matraix de austenite stábla a bhfuil carbón ann — gan martensite, gan pearlite.
| Ranga ADI (ISO 17804) | Teocht an-ghlachtú | Tionchar (MPa) | Fadhbhó (%) | Cruthnais (HB) | Feidhm Sheiceálaigh |
|---|---|---|---|---|---|
| ADI 800-10 | 380–450 °C | 800 min | 10 min | 250–310 | ADI ard-ghluaiseachta; comhpháirteanna an ghluaisteáin, brollaigh |
| ADI 1050-7 | 320–380 °C | 1050 nóiméad | 7 nóiméad | 320–380 | ADI meán-láidre; géara, craonshnáithí |
| ADI 1200-3 | 280–340 °C | 1200 nóiméad | 3 min | 340–420 | ADI ard-láidre; plátaí úsáide, comhpháirteanna iarnróid |
| ADI 1400-1 | 230–280 °C | 1400 nóiméad | 1 nóiméad | 380–480 | Láidreacht uasta; codanna éadach muintir, géaraí troma |
Ceadaíonn an t-austempering do ADI dul in áit stáin leaththaite agus teasa i go leor feidhmeanna — ag costas ísle agus leis na buntáistí breise de chastadh near-net-shape, laghdú ar an gcothabháil, agus damhaireacht shárchórais. Is é an rannán atá ag fás is tapúla den iarann dúnta margach.
| Riachtanais | Sonraíocht |
|---|---|
| Comhoiriúnacht Teochta | ±15 °C ar fud na háite oibre (AMS 2750 nó comhionann) |
| Rialú Teochta | Rialóir PID le tacúocht ó thirmicóipil |
| Taifeadadh teochta | Clárleagóir leanúnach nó logálaí sonraí digiteach — taifead seasmhach do gach cícl |
| Socrú na dtéirmcheannchóras | Ar a laghad ceann amháin de na dtéirmcheannchóras teagmhála ar an mbainne (do chuid an-tábhachtacha) in adition le téirmcheannchóras rialaithe an fhuirnis |
| Calibráid | Téirmcheannchóras agus rialaitheoirí an fhuirnis calaítear gach 3–6 mí; tráchtáilte ar chaighdeáin náisiúnta |
| Tástáil | Nuair a éilítear é | Glacal |
|---|---|---|
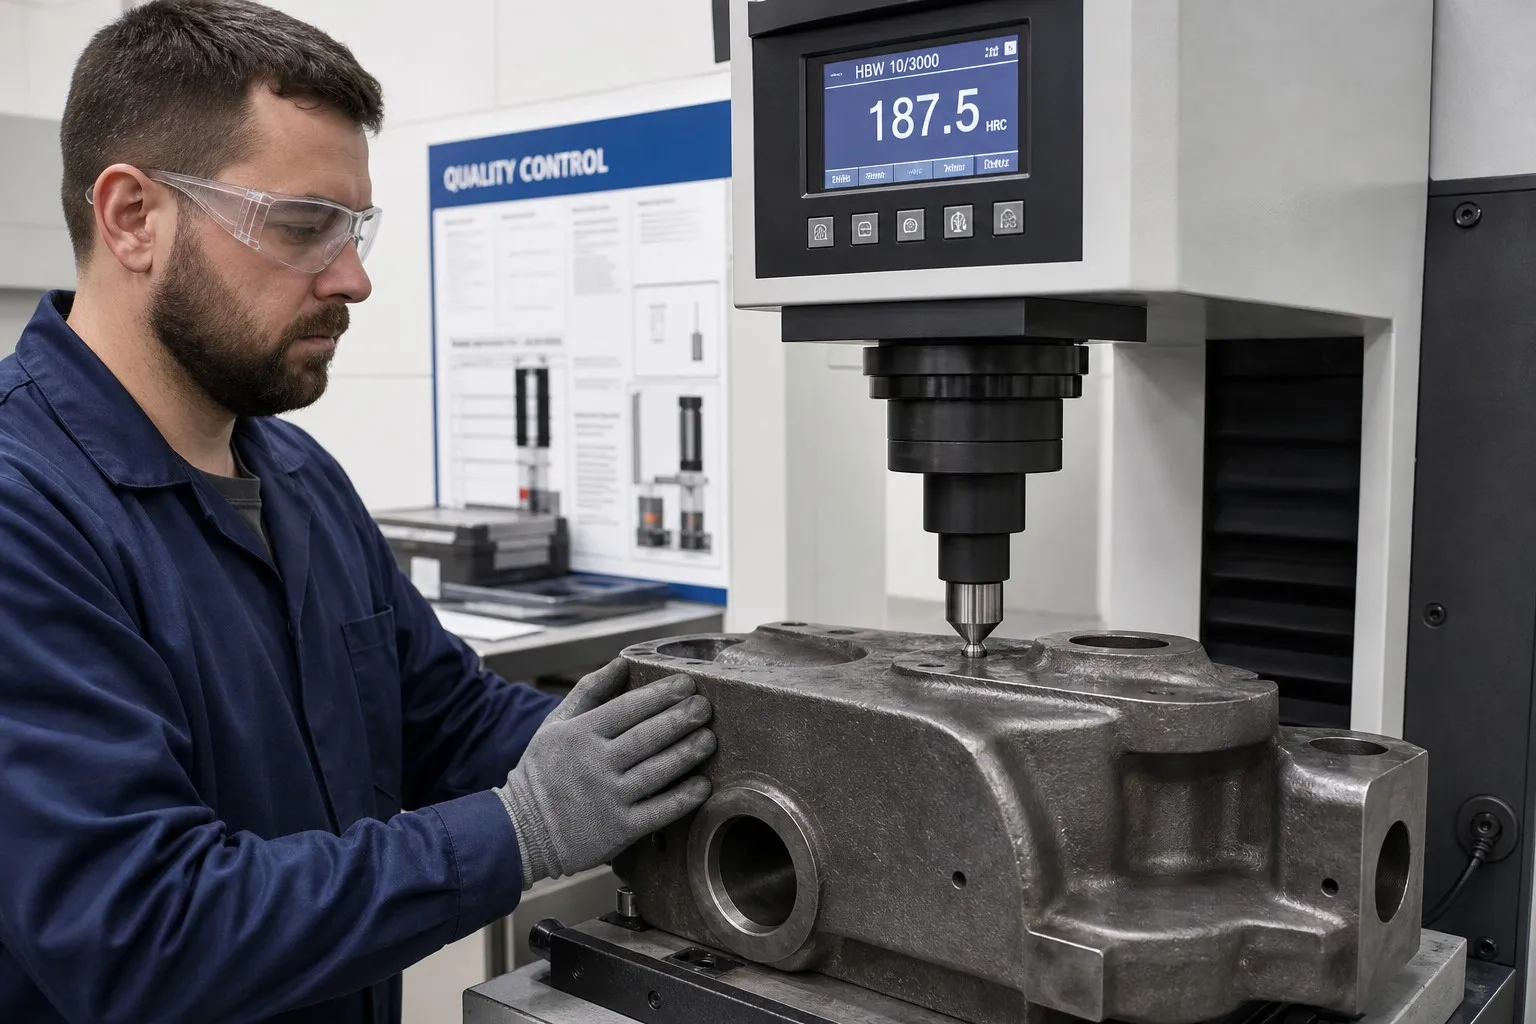
| Cruálacht (Brinell/Rockwell) | Gach báis leathairthe | De réir sonraíochta ábhair nó tarraingthe |
| Tástáil Téamhachta | De réir leathairthe nó de réir loit bhainne | De réir caighdeáin ábhair (ASTM, EN) |
| Tástáil Charpy | Fáilte i dtéimheanna íseal-teochta; ionad brú | De réir sonrú ag an teochta is ísle dearfhaite don mheatail deisigh |
| Meitallagrafaíocht | Cáilíocht nua ar phróiseas; fiosrú briseadh | Tá an t-ábhar ina chuid micre, mar a shonraítear |
| Tástáil ar chorrú (ASTM A262, G48) | Cruachlámh gan fhuarú solúbtha | Gan shenscannadh; tuairiscithe an t-ádhais piteach |
| NDE tar éis tréimhse teochta (MT, UT) | Castaí atá ina gcás le crackáil ag an gcuirteach; codanna a choinníonn brú | Gan aon chrackáin a bhaineann le córas teochta |
| Defacht | Caithfidh | Tabhairt Amach |
|---|---|---|
| Crackáil ag an gcuirteach | Ráta fuarú ró-throma; ciorcail fhiáine; réamhtheochta neamhshábháilte; rogha mícheart an chóirteach | Úsáid cóirteach polaiméar nó ola do chodanna casta; méadaigh galarraidiú na gciorcail; déan réamhtheochta sula dtosaíonn an austenitiú |
| Dóighreacht neamhshábháilte | Teocht austenitiú ró-íseal; mearbhall sa gcuirteach; neamhthacairt sa gcuirteach; deacarbúrú | Dearbhaigh teocht an ocaigh; laghdaigh an t-am a thagann an t-ábhar ón ocaigh go dtí an cóirteach; cinntigh an t-imealladh cuirteach oiriúnach; úsáid timpeallacht chosanta |
| Dóighreacht ró-mhór / dúndacht íseal | Teas-ghlaineáil; teocht an ghlaonaithe ró-íseal | Dearbhaigh teocht an ghlaonaithe; seiceáil an t-inneall charta |
| Díchumas | Teasú nó fuarú neamhchothrom; stres fágtha ón mbainne; tacaíocht míchuí le linn an theasú | Úsáid teasú in chéimeanna; laghdú stres roimh ghlaineáil; tacaigh na bainnithe go cothrom i ngabhaile |
| Sensitization (stainless steel) | Fuairiú mall tríd an raon 425–870 °C tar éis an anneal réiteach | Dúisigh le huisce go dtí an teocht réiteach láithreach; dearbhaigh le ASTM A262 |
| Decarburization | Teasú i gcomhtháthú ocsaídeach gan chosaint | Úsáid comhtháthú rialaithe (gás endothermic, nitrigine, vacuam) nó clúdach cosanta |
Ní féidir le sonrú iomlán teasaiteach aon taispeáint a ligean do thaispeáint. Ba cheart na príomhphointí seo a bheith ar chuardach an chastóra nó sa shonrú próiseas teasaiteach atá leis:
HEAT TREATMENT REQUIREMENT:

Process: Normalize + Temper
Material: ASTM A216 Grade WCB
Normalizing temperature: 900 ± 15 °C
Holding time at temperature: 1 hour per 25 mm of maximum section thickness, minimum 2 hours
Cooling: Still air cool to ambient temperature
Tempering temperature: 620 ± 15 °C
Holding time at temperature: 1 hour per 25 mm, minimum 2 hours
Cooling after tempering: Still air cool

Required properties after heat treatment:
- Hardness: 140–170 HB
- Tensile strength: 485–620 MPa
- Yield strength: 250 MPa minimum
- Elongation: 22% minimum

Documentation:
- Furnace chart recorder trace for each cycle, identified with casting heat number
- Hardness test results for each casting or representative sample
- Tensile test results from test bar cast from same heat and heat-treated with castingsIs é teasaithe an áit a mbuaileann meitilúrga le monaraitheacht. Is é an céim phróiseas aonair a féadfaí luach an chastóra a iolrú — nó a scriosadh. Is minic a bhíonn an difríocht idir castóir a chomhlíonann an t-sonrú agus ceann a theipeann i n-úsáid mar thoradh ar 20 °C i te temperatur an fhuirne, 30 nóiméad de ama ag fanacht, nó 10 soicind idir an fhuirne a fhágáil agus an t-uisce a isteachadh.
Prionsabail tábhachtacha le teasaithe rathúil castóirí:
AG Dandong City Pengxin Machinery Co., Ltd. , is cuid lárnach den phróiseas ón gcastáil go dtí an crann cruinniúil í an teochtaíocht. Le fornaí ceartaithe, taifeadadh leanúnach ar chartaí, tástáil mhicreanach in-áit agus córas cháilíochta cáilithe de réir ISO 9001, soláthraímid castáilí i mbeart an teochtaíochta a shonraíonn tú — agus cuirimid an t-iomlán doiciméadú an phróiseas leis.
Teastáíonn castaí dé-ghuail nó iarnach le tréiththeacht teochta dearbhaithe? Soláthraíonn Dandong City Pengxin Machinery Co., Ltd. castaí, tréiththeacht teochta, meaisínú CNC, agus cinnti cáil ó ár n-ionad 80,000 m² i Liaoning, na Stát Aontaithe Síne. Teagmháil linn le do shonrú maidir leis an mbhaint agus le do riachtanais maidir le tréiththeacht teochta chun tuarascáil théchniúil a fháil.
 Nuacht Te
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Bunaíodh Dandong City Pengxin Machinery i 1958, is é sin suiteach de chastaing, feabhsuithe agus achtú inaonuimh den phríobháid.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved POLASAÍ PRÍOBHÁIDEACHTA Blag
 EN