
 EN
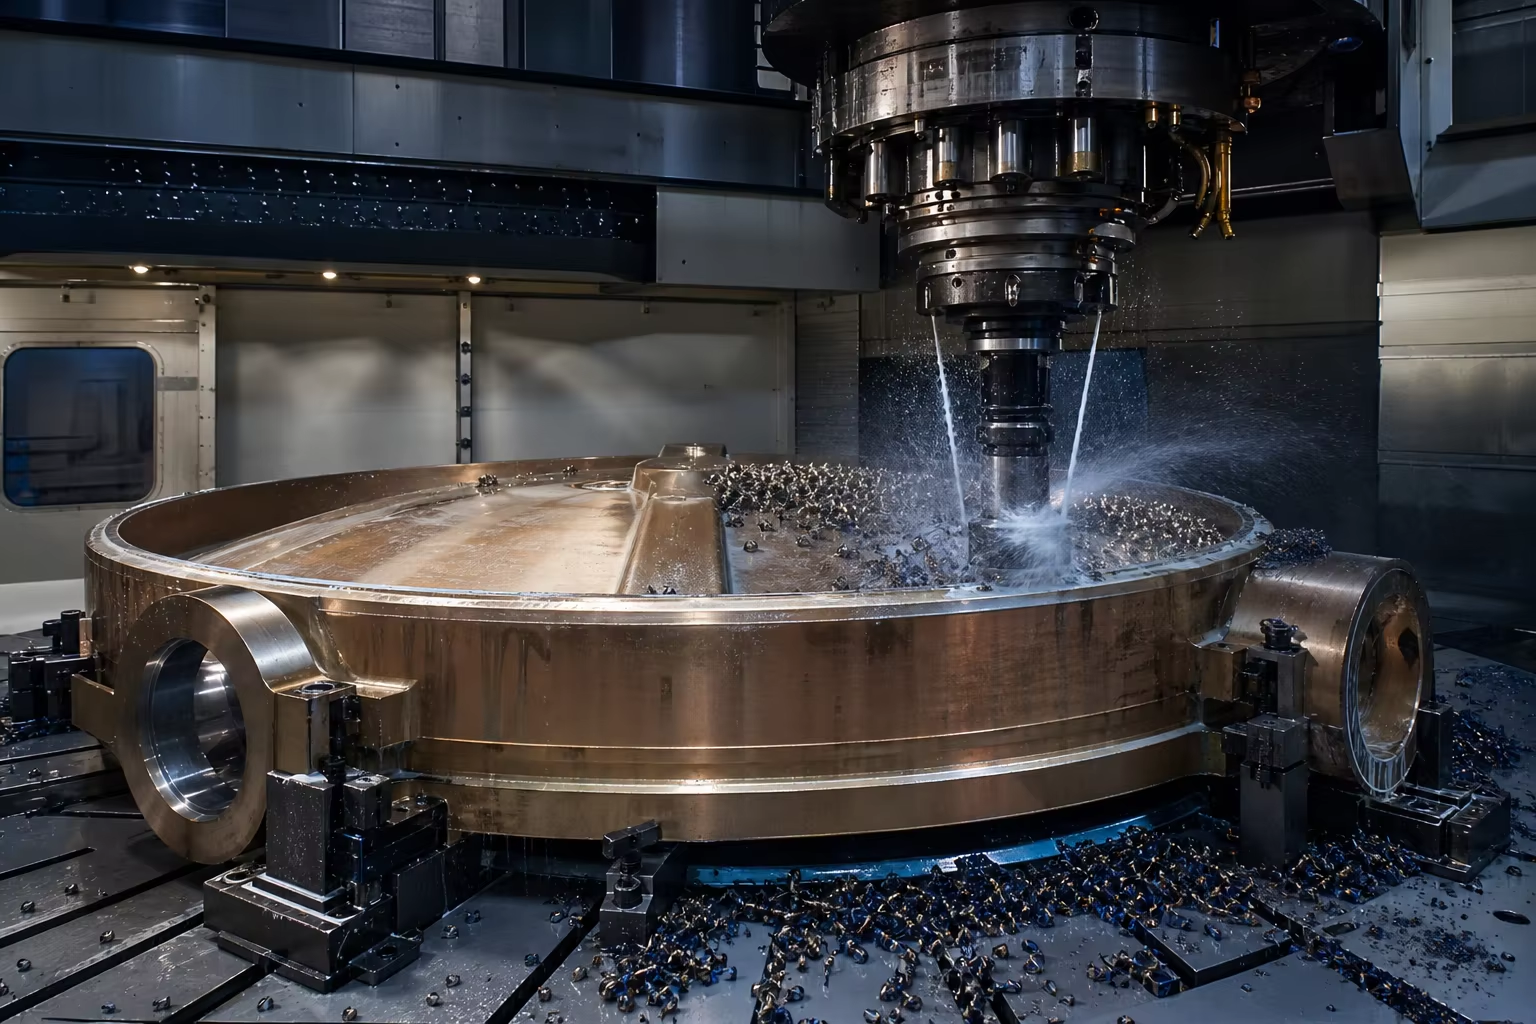
Meta Description: Išsamus techninis vadovas didelio skersmens vandens valymo ir jūros vandens atvirkštinės osmozės (SWRO) desalinizacijos vožtuvų liejiniams. Ištirkite Ni-Resist austenitinį kietąjį geležį (ASTM A439 D-2), aliuminio bronzą (ASTM B148 C95800), vulkanizuotu EPDM dengtą kietąjį geležį (EN-GJS-400-15) bei didelius vertikaliuosius CNC sukimosi įrenginius vožtuvams nuo DN600 iki DN3000.
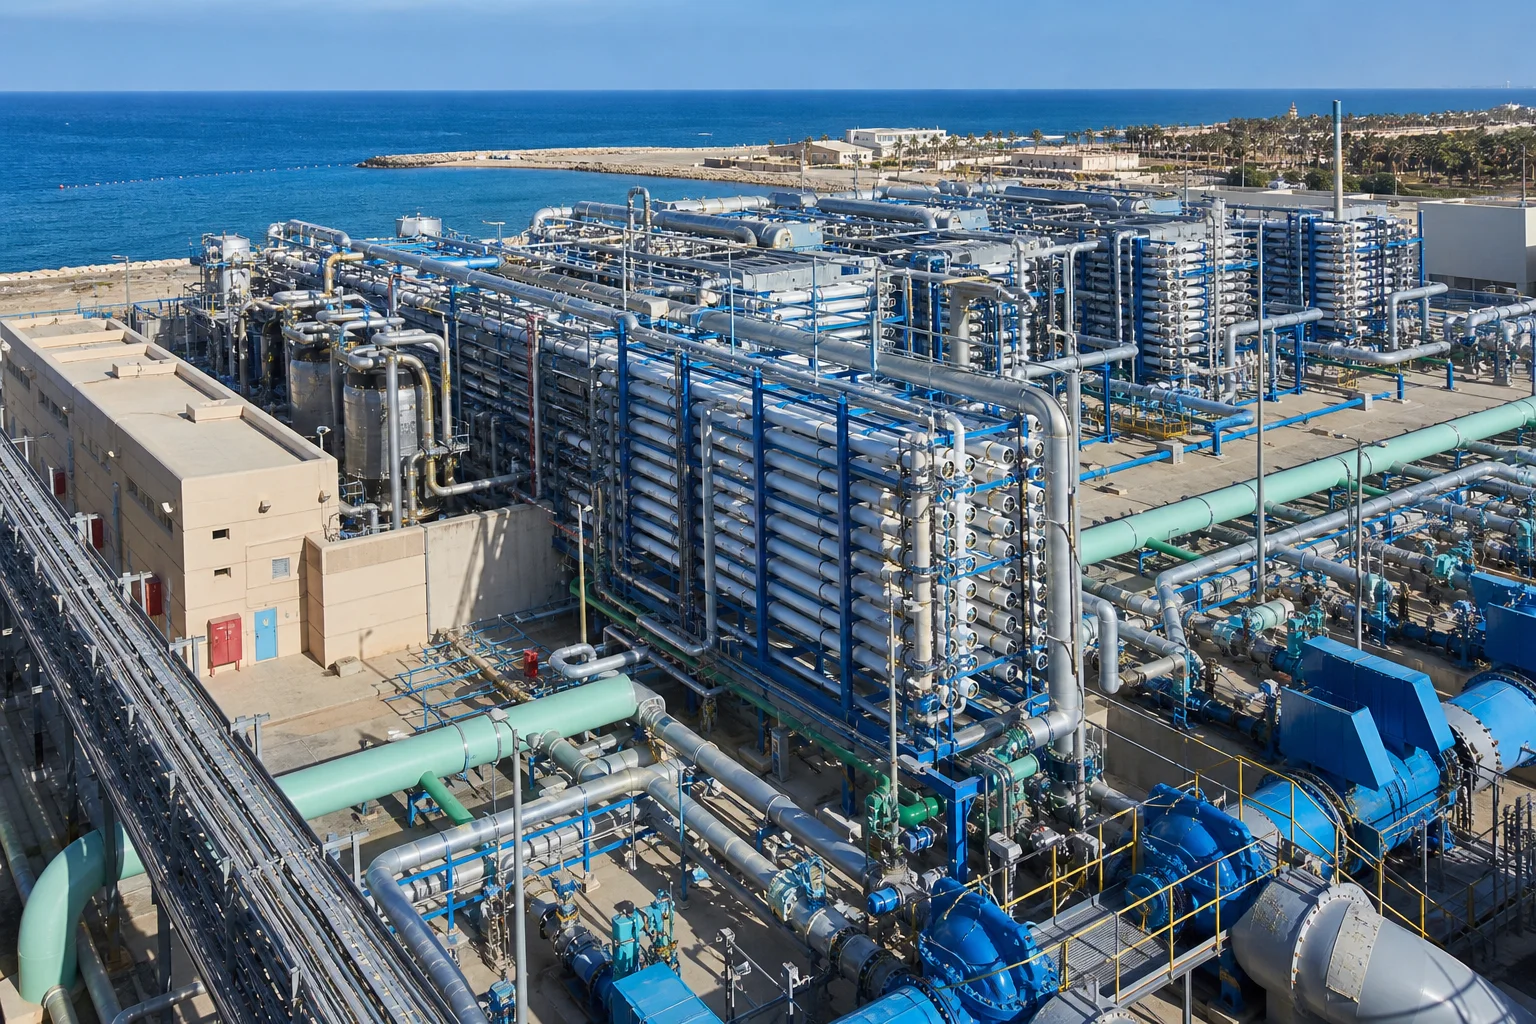
Miestų geriamojo vandens tinkluose, milžiniškuose nuotekų valymo įrenginiuose ir jūros vandens atvirkštinės osmozės (SWRO) desalinizacijos gamyklose didelio skersmens srauto reguliavimo vožtuvai veikia kaip pagrindinė hidraulinė valdymo infrastruktūra. Jų nominalus vamzdyno skersmuo svyruoja nuo DN600 iki DN3000 ( ), dvigubojo ir trigubojo poslinkio drugelio vožtuvai, uždarymo vožtuvai ir grįžtaminiai vožtuvai per dieną perdirba šimtus tūkstančių kubinių metrų vandens darbo slėgiu iki .
Veikdami nuolat didelės srovės hidraulinėmis sąlygomis, šie milžiniški vožtuvų liejinių gamybos gaminiai patiria rimtą aplinkos ir mechaninį susidėvėjimą:
- Jūros vandens atgręžtinės osmozės (SWRO) druskos pašalinimo įrenginiai : neapdoroto jūros vandens įleidimas ( ) ir koncentruotos hipersalusios šalutinės druskos tirpalo srautų pašalinimas ( ) sukelia agresyvų chlorido plyšių korozija, taškinė korozija ir galvaninės elementų ataka .
- Didelės greičio reguliavimo ir kavitacijos reiškiniai : Turbulenti srautas per didelius vožtuvų diskus sukuria mikro srautų garų implodavimo smūgio bangas ( vietinį slėgį), kurios suardo diskų kraštus ir korpuso sėdynių kaklus.
- Dvikryptės sandarios uždarymo normos : Reguliuojamos AWWA C504 (guminiais sėdynėmis įrengti drugelio tipo vožtuvai) ir EN 593 / ISO 5752 , todėl dideliems vandens vožtuvams išlietų detalių reikalaujama nulinės nutekėjimo sustabdymo galimybės visu atvirkštiniu slėgiu.
Išgyventi dešimtmečius agresyvaus vandens poveikio reikalauja specializuotos liejyklos metalurgijos: liejimo Austenitinė Ni-Resist kovos geležis (ASTM A439 tipas D-2 / D-2B) druskos tirpalo siurbliams ir vožtuvams Ni-Al bronzas (ASTM B148 C95800 / EN 1982 CC333G) jūrų įsiurbimo vožtuvams, didelės lankstumo Feritinė kovos geležis (EN-GJS-400-15 / GB QT400-18) su tiksliai liejamos EPDM apdangos papildomomis laikymo griovytėmis ir tikslia vertikalia CNC apdirbimo diskų sandarinimui hidrosparniams.
Ši inžinerinė gairė pateikia išsamų vandens ir desalinizacijos lydinių metalurgijos, DFM liejimo konstravimo, didelių vertikalių staklių CNC apdirbimo, vulkanizuotų elastomerinių apdangų integravimo ir statinio slėgio bandymų analizę.
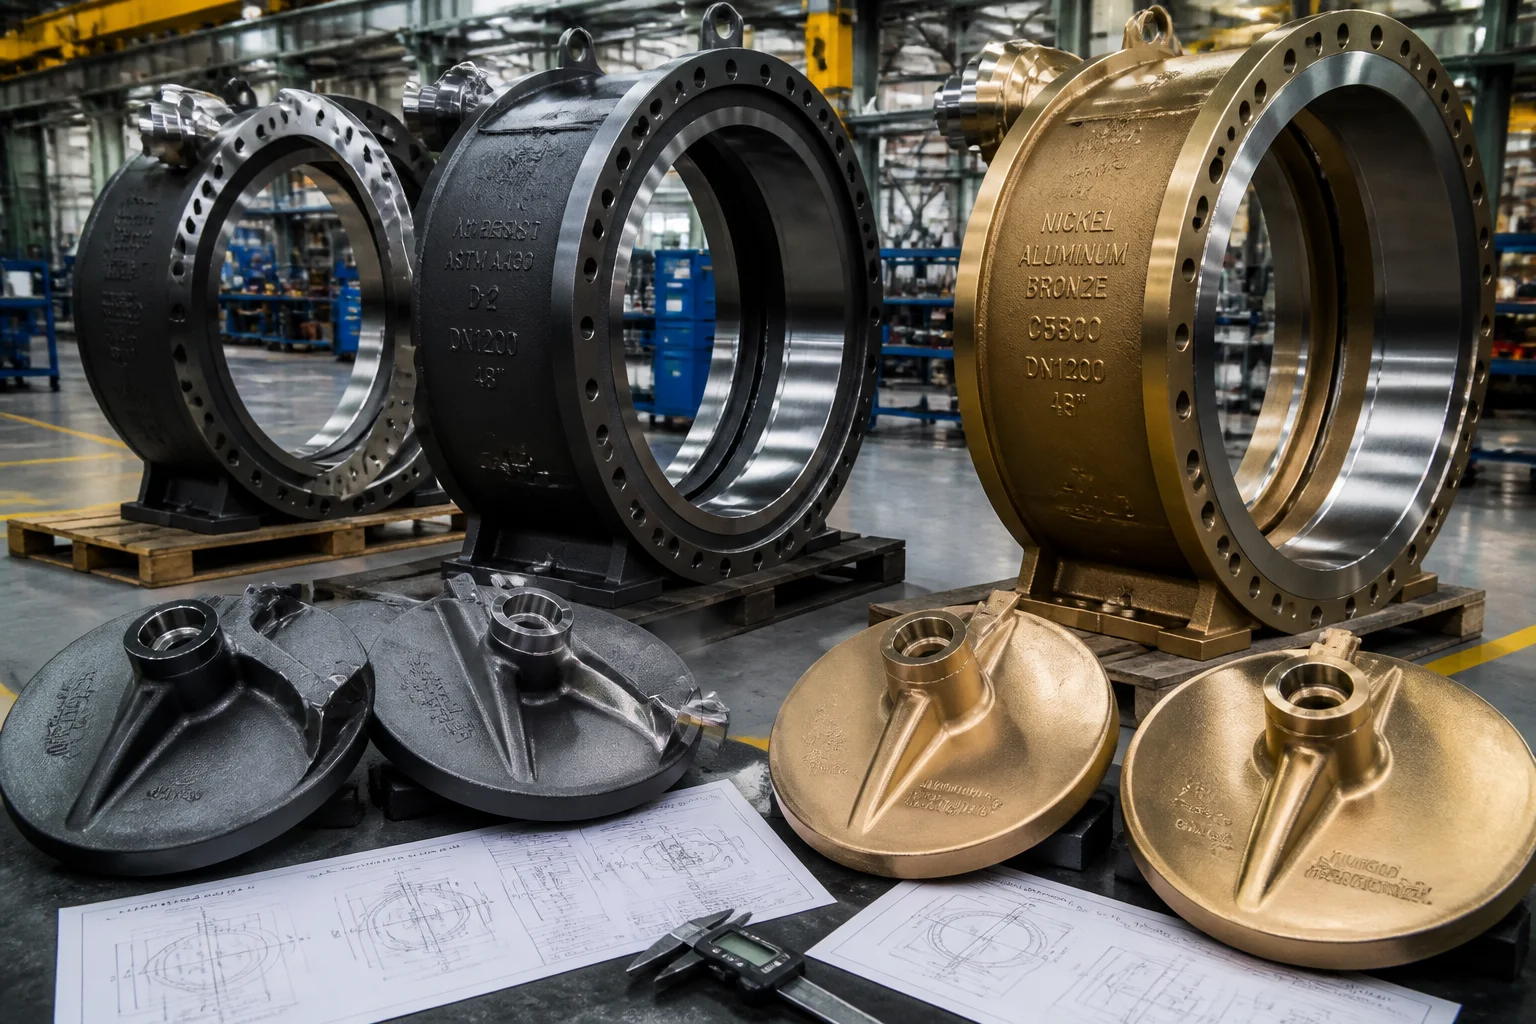
1. Veikimo hidraulinės aplinkos ir degradacijos būdai
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Vandens vožtuvo taikymas | Eksploatacinės vandens cheminė sudėtis | Vyraujantis gedimo tipas | Medžiagos rūšies sprendimas |
|---|---|---|---|
| SWRO drėkinimo įrenginių šalinimo sklendžių vožtuvai | Neapdorotas pakrantės jūros vanduo ( ) + bioužterėjimas | Jūrinė elektrocheminė korozija, aliuminio išplaunimas | Niobio-aliuminio bronzos lydinys (ASTM B148 C95800 / Cu3) |
| Aukšto slėgio druskingo vandens grąžinimo vožtuvai | Perdrusęs druskingas vanduo ( /) | Ekstremali įtrūkimų korozija, duobučių išplaunimas | Superdvigubosios austenitinės nerūdijančiosios plieno rūšies (2507 / ASTM A890 5A) |
| Miesto geriamojo vandens sklendžių vožtuvai | Apdorota šviežia vandens ( ) \/ | Vidaus rūdymas, diskinio vožtuvo nesandarumas | Lankstusis geležis (EN-GJS-400-15) + lydytinis epoksidinis dengimas (FBE) |
| Pramoniniai nuotekų ir dumblo vožtuvai | Rūgštinis / šarminis nuotekų ( ) | Cheminių medžiagų išplaunimas, slydantis dumblo dilinimas | Ni-Resist kovinis geležis (ASTM A439 D-2 / D-2B) |
2. Vandens ir desalinizacijos lydinio metalurgijos hierarchija
Medžiagų pasirinkimo matrica didelio skersmens vandens liejiniams:
| Lydinio šeima | Medžiagos standartas / atitikmuo | Nominalus cheminis sudėties procentinis kiekis (svorio %) | Mikrostruktūra ir matrica | Mechaninės savybės | Aplikacijos rola |
|---|---|---|---|---|---|
| Austenitinis Ni-Resist kovinis geležis | ASTM A439 tipas D-2 / EN-GJSA-XNiCr20-2 | Sferinės grafitinės dalelės stabilioje FCC austenitinėje matricoje | Aukštos druskos koncentracijos šulinio vandens vožtuvai, nuotekų siurbliai, nuotekų valymo diskai | ||
| Nikelio-aliuminio bronza (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Tarpmetalinių fazių matrica | Jūros vandens įleidimo sklendės, jūros vandens aušinimo sistemos izoliaciniai vožtuvai | ||
| Aukštos plastšumo sferoidinio grafito lietasis geležis | EN-GJS-400-15 / GB QT400-15 | Visiškai feritinė matrica ( Feritas) | Aukšto slėgio miestų geriamojo vandens sistemos, gumuotais uždarymo vožtuvais | ||
| Superdvigubasis nerūdijantis plienas | ASTM A890 5A (CE3MN / 2507) | 50/50 austenito–ferito dviphasė (PREN ) | Aukšto slėgio SWRO membranų maitinimo ir energijos atgavimo vožtuvai |
Metalurginis akcentas: Ni-Resist kietasis lietinis geležis (ASTM A439 D-2)
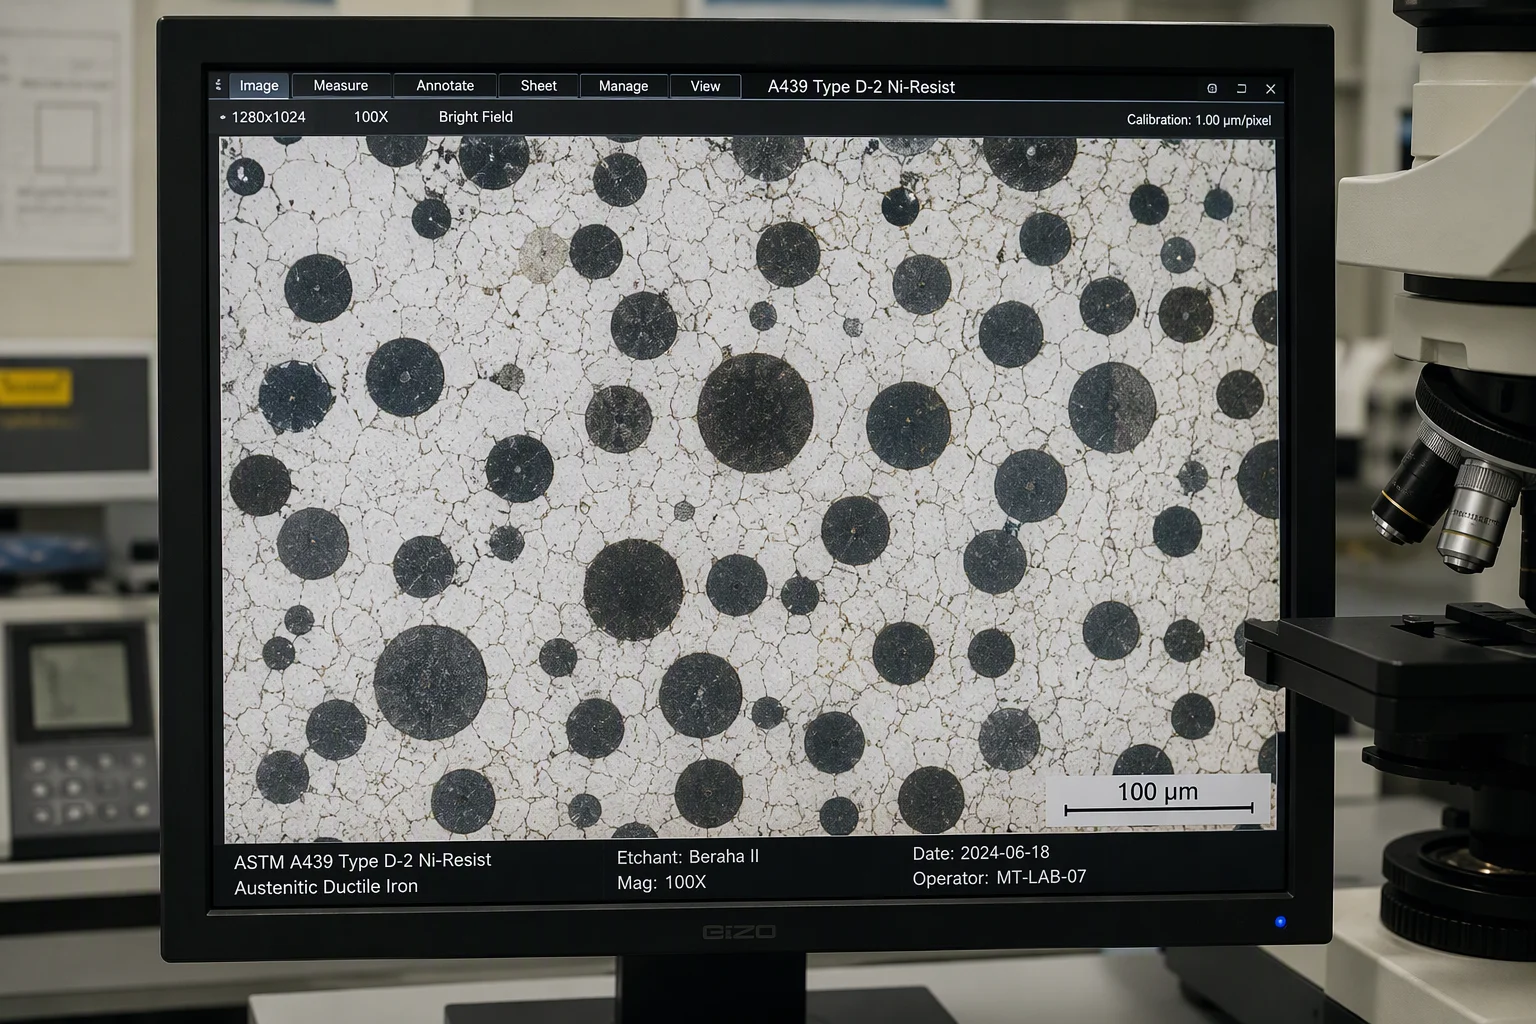
Pridedama Ni stabilizuoja visiškai austenitinę veido centruotą kubinę (FCC) geležies matricą kambario temperatūroje, kuri suformuoja tankią, savireguojančią oksidų plėvelę, atsparią elektrocheminei korozijai druskinguose vandenyse, tuo tarpu sferinės grafito granulės suteikia natūralią sukibimo atsparumą ir virpesių slopinimą aukšto greičio reguliavimo metu.
3. DFM liejimo architektūra didelėms vožtuvų korpusams (DN600–DN3000)
Didintų 3–15 tonų vožtuvų korpusų ir dvigubai flanšuotų diskų liejimas reikalauja specializuotos formos standumo ir šiluminio modulio išpūtimų sistemos:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Didelės apimties vertikali CNC sukimo ir disko profiliavimo įranga
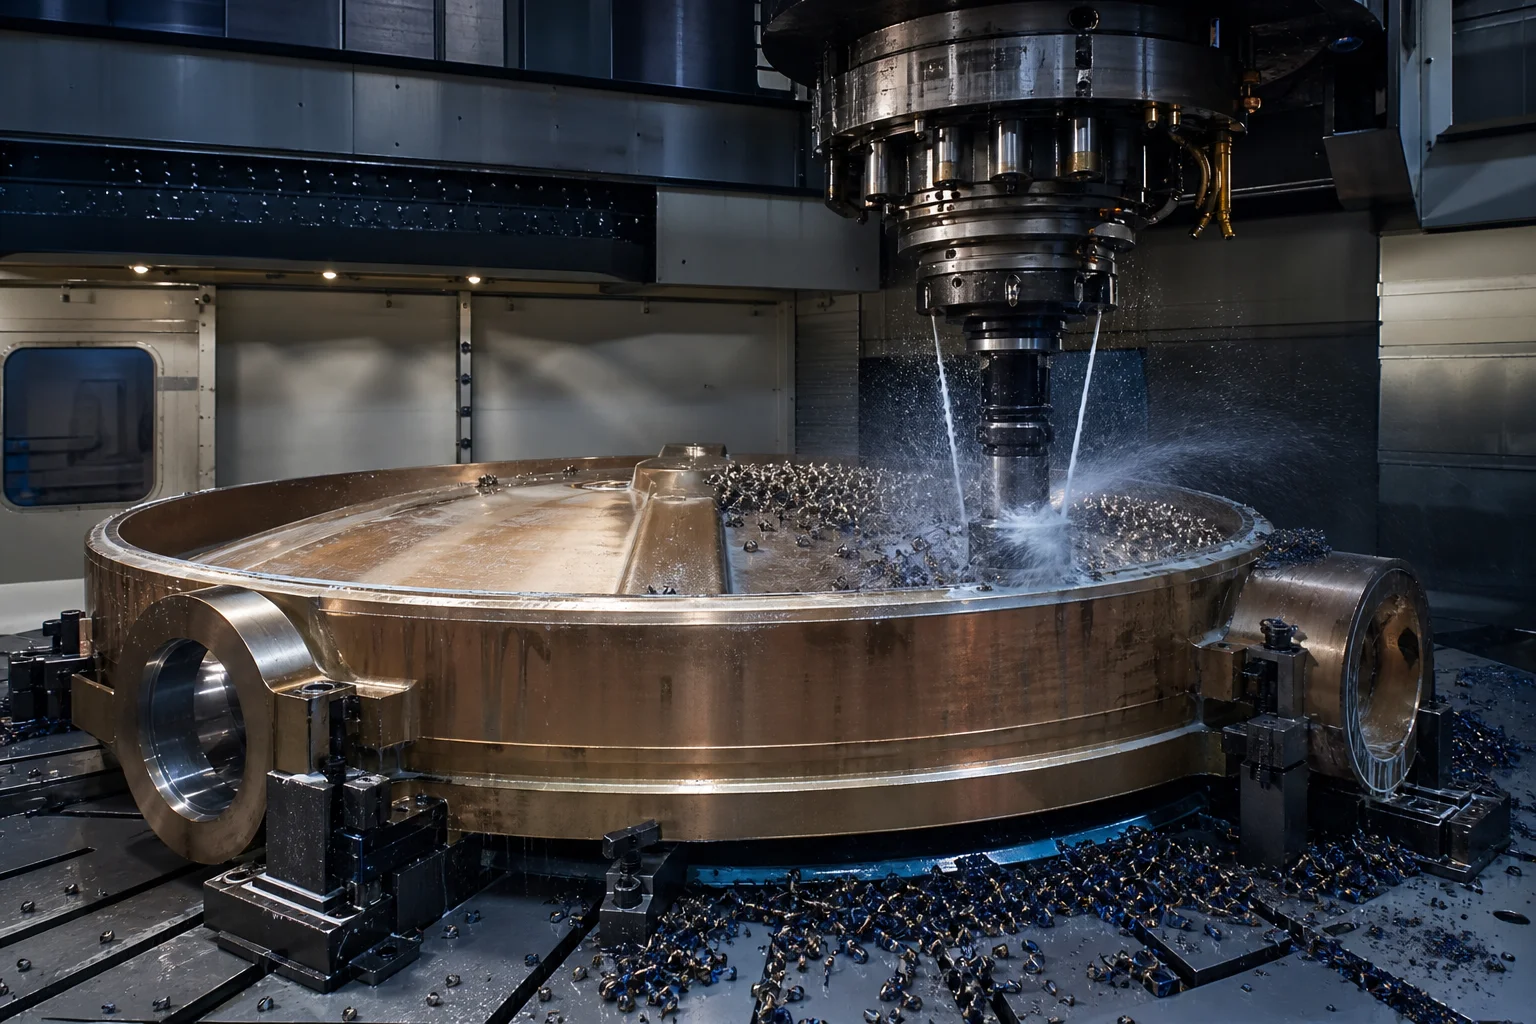
Didelių plyšių vožtuvų sandarinimas priklauso nuo submilimetrinės koncentriškumo tarp korpuso sėdynės skylės ir ekscentrinio disko sandarinamojo krašto:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
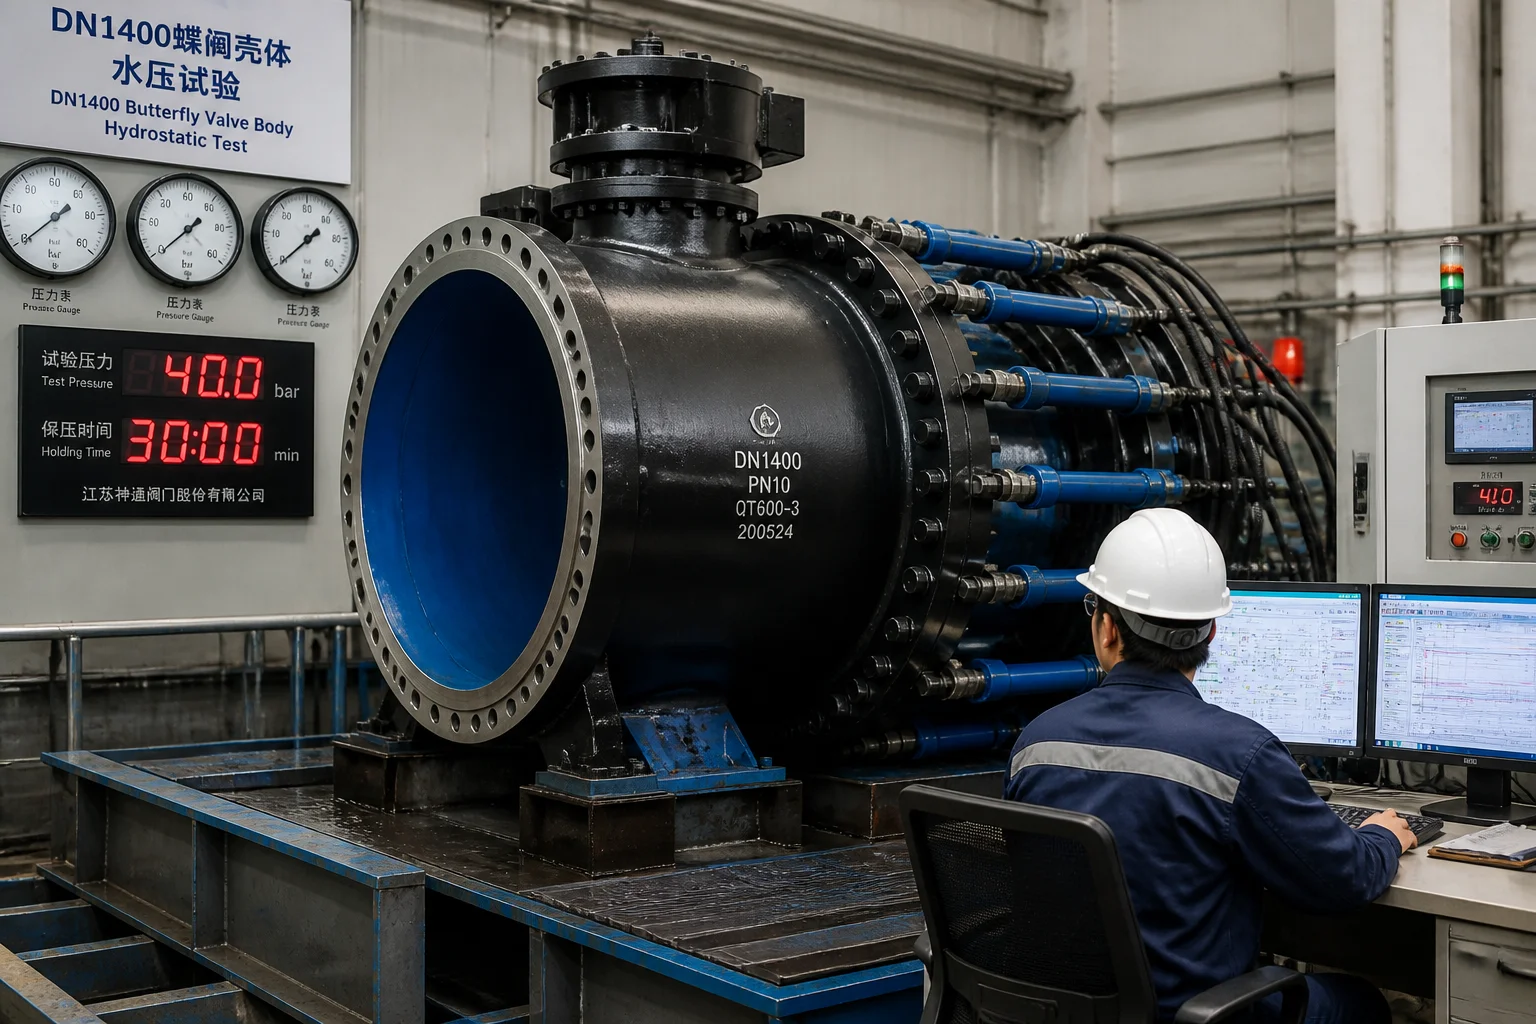
5. Hidrostatinio slėgio patvirtinimo bandymai ir sandarinimo standartai (AWWA / EN 593)
| : Kokybės bandymo kategorija | Standartinė / Bandomoji specifikacija | Bandymo parametrai ir priėmimo kriterijai |
|---|---|---|
| Hidrostatinis korpuso tvirtumo bandymas | AWWA C504 / EN 12266-1 / ISO 5208 | nustatytasis šaltojo darbo slėgis ( ) laikomas ; nėra nutekėjimų |
| Dvikryptis sėdynės nutekėjimo bandymas | AWWA C504 / EN 12266-1 klasė A | Bandymas atliekamas tiek tiesioginėje, tiek atvirkštinėje slėgio kryptimi; Nulinė leidžiamoji burbulų nutekėjimo norma (A klasė) |
| Dangos trūkumų kibirkščių bandymas | NACE SP0188 / ISO 29601 | Aukštos įtampos kibirkščių bandymas ( ) visoje vidinėje FBE epoksidinėje arba EPDM dengtyje; nė vienos adatinės kibirkšties |
| Garso bangų tyrimas (GBT) | EN 12680-3, 3 klasė / ASTM A609 | 100 % tūrinis skenavimas ant veleno atramų, diskų centrų ir korpuso kaklo flanšų; nė vieno tuštumo |
| Magnetinė dalelių kontrolė (MT) | ISO 9934 / ASTM E709 (fluorescencinis) | 100 % dengiamumas atramų apvaduose ir flanšų perėjimuose; nė vieno tiesinio įtrūkimų ženklo |
6. Didelių vožtuvų liejimo galimybės „Dandong City Pengxin Machinery Co., Ltd.“
Didintų skersmens vandens ir desalinizacijos vožtuvų liejinių gamybai reikia stiprių indukcinio lydymo įrengimų, tikslaus duobės formavimo įrangos, didelių CNC vertikalių sukimosi staklių ir automatizuotų slėgio bandymo skyrių.
Dandong miesto Pengxin mašinų gamybos bendrovė, UAB teikia visiškai sertifikuotus, paruoštus naudoti vandentiekio ir desalinizacijos vožtuvų liejinius:
- Visapusiška lydinių ekspertizė : Sertifikuota Ni-Resist kovos geležies (ASTM A439 D-2), nikelio-aliuminio bronzos (C95800), feritinės kovos geležies (EN-GJS-400-15) ir super dvigubo nerūdijančiojo plieno (2507) gamyba.
- Didintų skersmenų galimybė : 80 000 m² plotas su stipriais viršutiniais kranais, kurie gali lieti ir apdirbti vienodus vožtuvų korpusus bei diskus nuo DN600 iki DN3000 (svoris nuo 1 tonos iki 25 tonų).
- Didelės apimties CNC apdirbimas : Didelės 6–8 metrų CNC vertikalios sukimosi staklės ir grindų tipo horizontalūs gręžimo stakliai, užtikrinantys sukamojo ašies tikslumą. .
- Apsaugos dengimo ir apvalkalų integravimas : Specializuoti švarinimo švitravimo įrengimai ir automatizuotas sulietasis epoksidinis dengimas (FBE DFT) ir vulkanizuotos gumos apdailos taikymo vietos.
- Visiška kokybės sertifikavimo sistema : Sertifikuota pagal ISO 9001 standartą, pateikiant visus medžiagų bandymų sertifikatus pagal EN 10204 3.1 ir 3.2, 100 % ultragarso/ magnetinio miltų tyrimų ataskaitas bei dvikryptės hidrostatinės bandomosios schemos.
Išvada
Dideli pramoniniai vandens valymo ir jūros vandens desalinizacijos vožtuvų liejinių gamybos gaminiai yra esminiai hidrauliniai kanalai visuotinės vandens saugos užtikrinimui. Veikimas dešimtmečius hipersalinėje jūros vandenyje ir didelės našumo geriamųjų vandens vamzdynuose reikalauja korozijai atsparios metalurgijos (Ni-Resist D-2, NAB C95800 ir dengto ketaus), tikslaus didelio formato vertikalaus CNC frezavimo bei patvirtinto nulinio nutekėjimo dvikryptės hidrostatinės bandomosios pagal AWWA C504 ir EN 593 standartus.
Bendraudami su patirties turinčia, integruota sunkiųjų liejinių gamybos ir tikslaus apdirbimo galia, užtikrinsite, kad jūsų miesto ir desalinizacijos vožtuvų sistemos veiktų maksimalia hidrauline efektyvumu, be nutekėjimų ir tiektų patikimą tarnybą dešimtmečius.
Susisiekite su „Dandong City Pengxin Machinery Co., Ltd.“, kad pateiktumėte savo didelio skersmens vožtuvų korpusų arba diskų brėžinius.
Dandong City Pengxin Machinery Co., Ltd. — sunkieji liejimai ir tikslusis apdirbimas nuo 1958 m.
Turinys
- 1. Veikimo hidraulinės aplinkos ir degradacijos būdai
- 2. Vandens ir desalinizacijos lydinio metalurgijos hierarchija
- 3. DFM liejimo architektūra didelėms vožtuvų korpusams (DN600–DN3000)
- 4. Didelės apimties vertikali CNC sukimo ir disko profiliavimo įranga
- 5. Hidrostatinio slėgio patvirtinimo bandymai ir sandarinimo standartai (AWWA / EN 593)
- 6. Didelių vožtuvų liejimo galimybės „Dandong City Pengxin Machinery Co., Ltd.“
- Išvada