मेटा विवरण: उद्योगिक वाल्वों के वाल्व बॉडी कास्टिंग के लिए एक तकनीकी मार्गदर्शिका। WCB कार्बन स्टील, CF8/CF8M स्टेनलेस स्टील और डुप्लेक्स ग्रेड की तुलना — ASME B16.34 दबाव रेटिंग्स, डिज़ाइन नियम, कास्टिंग और मशीनिंग प्रक्रियाओं, API 598 परीक्षण और NDT आवश्यकताओं के साथ।
वाल्व बॉडी प्रत्येक उद्योगिक वाल्व का दबाव-धारण करने वाला केंद्र है। यह प्रक्रिया द्रव को वहन करती है, सीटिंग सतहों को धारण करती है, पाइपलाइन तनावों को अवशोषित करती है, और दशकों तक सुरक्षित रूप से दबाव को धारण करने के लिए अत्यंत विश्वसनीय होनी चाहिए। बॉडी कास्टिंग को सही ढंग से बनाना — सामग्री, डिज़ाइन, निर्माण और परीक्षण — वाल्व की विश्वसनीयता और सुरक्षा का सबसे महत्वपूर्ण कारक है।
यह मार्गदर्शिका वाल्व बॉडी ढलाई — मानक ग्रेड नामांकन के साथ सामग्री चयन, दबाव रेटिंग के मूल सिद्धांत, कास्टिंग और मशीनिंग प्रक्रियाएँ, परीक्षण आवश्यकताएँ और गुणवत्ता प्रलेखन — का एक व्यापक इंजीनियरिंग अवलोकन प्रदान करती है।
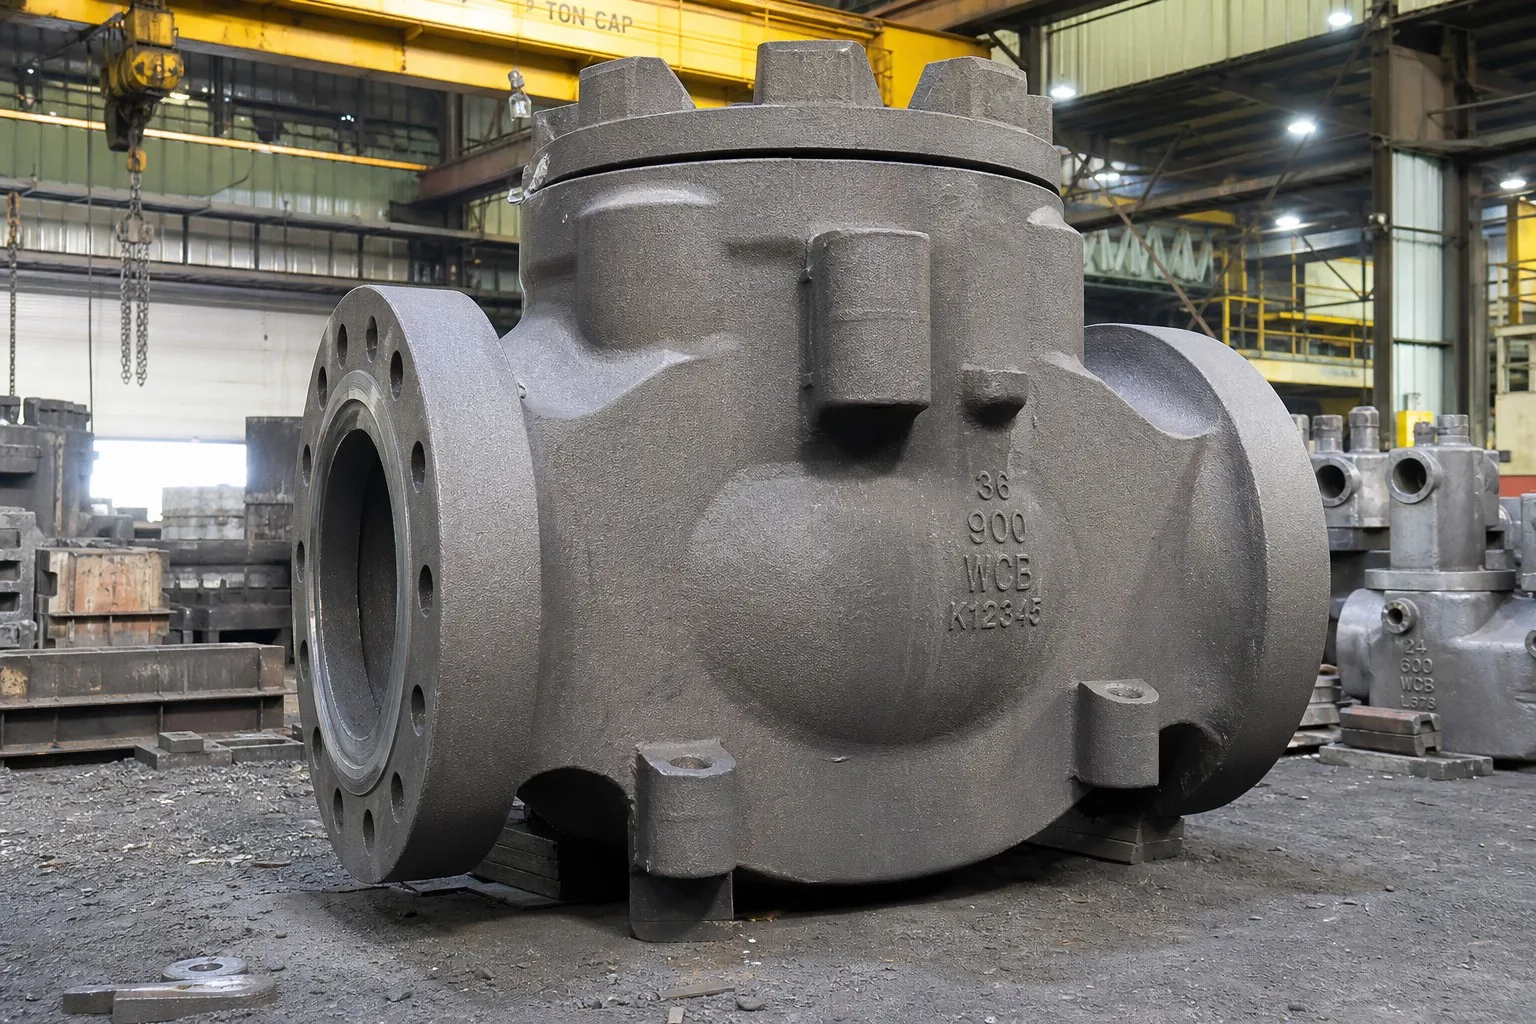
1. प्रक्रिया उद्योगों में वाल्व बॉडी की भूमिका
वाल्व बॉडी लगभग हर प्रक्रिया उद्योग में कार्य करती है:
| उद्योग |
सामान्य सेवा |
वाल्व के प्रकार |
| तेल और गैस |
वेलहेड, पाइपलाइन, रिफाइनिंग |
गेट, ग्लोब, बॉल, चेक |
| रसायन और पेट्रोरसायनिक |
क्षारीय और उच्च-तापमान वाले माध्यम |
बॉल, बटरफ्लाई, नियंत्रण |
| विद्युत उत्पादन |
भाप, शीतलन जल, फीडवॉटर |
गेट, ग्लोब, चेक |
| जल एवं अपशिष्ट जल |
पीने योग्य जल, सीवेज |
बटरफ्लाई, गेट, चेक |
| समुद्री |
समुद्री जल प्रणालियाँ |
बॉल, बटरफ्लाई |
शरीर को तीन एक साथ मांगों को सहन करना आवश्यक है:
- दबाव नियंत्रण — नामांकित और परीक्षण स्थितियों में आंतरिक दबाव
- तरल संगतता — प्रक्रिया माध्यम के प्रति संक्षारण प्रतिरोध
- तापीय और यांत्रिक भार — तापमान चक्र, पाइपलाइन बल, तापीय प्रसार और कंपन
वाल्व बॉडी में एक ढलवाँ दोष कोई सौंदर्यपूर्ण समस्या नहीं है — यह एक संभावित सुरक्षा घटना है। यही कारण है कि किसी भी फाउंड्री में वाल्व बॉडी के ढलवाँ भागों को सबसे कठोर रूप से निर्दिष्ट, निरीक्षित और दस्तावेज़ित किया जाता है।
2. वाल्व बॉडी ढलवाँ भागों के लिए सामग्री चयन
2.1 मानक ग्रेड अवलोकन
| ASTM ग्रेड |
सामग्री प्रकार |
प्रतिष्ठित अनुप्रयोग |
महत्वपूर्ण गुण |
| डब्ल्यूसीबी |
कार्बन स्टील |
सामान्य सेवा, तेल और गैस, जल |
अच्छी शक्ति, वेल्ड करने योग्य, -29 °से. न्यूनतम |
| WCC |
कार्बन स्टील (उन्नत) |
कम तापमान सेवा |
कम तापमान पर बेहतर टफनेस |
| एलसीबी / एलसीसी |
कम तापमान वाली कार्बन स्टील |
क्रायोजेनिक और आर्कटिक सेवा |
-46 °से. तक इम्पैक्ट परीक्षणित |
| CF8 |
304L-प्रकार की स्टेनलेस स्टील |
संक्षारक माध्यम, खाद्य, फार्मा |
उत्कृष्ट जंग प्रतिरोध |
| CF8M |
316L-प्रकार की स्टेनलेस स्टील |
रासायनिक, समुद्री, क्लोराइड सेवा |
उत्कृष्ट पिटिंग प्रतिरोध |
| सीएफ3 / सीएफ3एम |
सीएफ8/सीएफ8एम के कम कार्बन वाले संस्करण |
वेल्डेड निर्माण, संक्षारक |
संवेदनशीलता का जोखिम नहीं |
| सीडी3एमएन |
डुप्लेक्स स्टेनलेस स्टील (22Cr) |
ओफशोर, समुद्र का पानी, सौर गैस |
उच्च ताकत + संक्षारण प्रतिरोध |
| सीडी3एमसीयूएन |
सुपर डुप्लेक्स स्टेनलेस स्टील (25Cr) |
अत्यधिक क्लोराइड सेवा |
उच्चतम पिटिंग प्रतिरोध |
| सी12ए |
1.25Cr-0.5Mo मिश्र धातु इस्पात |
उच्च-तापमान भाप सेवा |
550 °से तक क्रीप प्रतिरोध |
| डब्ल्यूसी6 / डब्ल्यूसी9 |
1.25Cr / 2.25Cr-Mo मिश्र धातु इस्पात |
उच्च-तापमान शक्ति सेवा |
उच्च तापमान पर ताकत |
2.2 चयन मानदंड
दबाव वर्ग और तापमान। उच्च वर्ग और तापमान डिज़ाइनर को मिश्र धातु इस्पात की ओर धकेलते हैं। WCB कार्बन स्टील सामान्यतः -29 °से से 425 °से तक सीमित है; इससे ऊपर Cr-Mo ग्रेड (WC6, WC9, C12A) की आवश्यकता होती है।
माध्यम की संक्षारकता। संक्षारक या स्वच्छ सेवा के लिए स्टेनलेस ग्रेड (CF8, CF8M) या डुप्लेक्स ग्रेड (CD3MN, CD3MCuN) चुने जाते हैं। पिटिंग प्रतिरोध समकक्ष संख्या (PREN = %Cr + 3.3 × %Mo + 16 × %N) एक उपयोगी रैंकिंग उपकरण है:
- CF8: PREN ≈ 18
- CF8M: PREN ≈ 24
- CD3MN: PREN ≈ 34
- CD3MCuN: PREN ≈ 40
द्रव वेग और क्षरण। अपघर्षक या उच्च-वेग वाले माध्यम कठोर, अधिक पहन-प्रतिरोधी सामग्री को पसंद करते हैं तथा प्रवाह दिशा में परिवर्तन पर क्षरण को कम करने के लिए उत्तम त्रिज्या वाले डिज़ाइन को चुना जाता है।
वेल्डिंग आवश्यकताओं के लिए। शरीरों को अक्सर वेल्ड किया जाता है (समाप्ति कनेक्शन, मरम्मत और निर्माण वेल्ड)। कार्बन स्टील WCB आसानी से वेल्ड हो जाता है; कम-कार्बन स्टेनलेस (CF3/CF3M) कार्बाइड संवेदनशीलता से बचाता है; डुप्लेक्स ग्रेड्स के लिए गर्मी के इनपुट और फिलर के चयन पर नियंत्रण आवश्यक है।
3. दबाव रेटिंग्स और डिज़ाइन मूलभूत सिद्धांत
3.1 दबाव वर्ग मूलभूत सिद्धांत
वाल्व बॉडी रेटिंग्स ASME B16.34 का अनुसरण करती हैं, जो क्लास के आधार पर दबाव-तापमान रेटिंग्स निर्धारित करता है:
| वर्ग |
डिज़ाइन दबाव (WCB, 38 °C) |
सामान्य सेवा |
| कक्षा 150 |
285 psi (19.6 बार) |
सामान्य औद्योगिक |
| कक्षा 300 |
740 psi (51 बार) |
प्रक्रिया पाइपिंग |
| वर्ग 600 |
1,480 psi (102 बार) |
रिफाइनरी, उच्च दबाव |
| वर्ग 900 |
2,220 psi (153 बार) |
उच्च दाब प्रक्रिया |
| कक्षा 1500 |
3,705 पाउंड-बल प्रति वर्ग इंच (255 बार) |
अति महत्वपूर्ण सेवा |
| कक्षा 2500 |
6,170 पाउंड-बल प्रति वर्ग इंच (425 बार) |
अत्यधिक सेवा |
यह रेटिंग तापमान के बढ़ने के साथ कम हो जाती है — फ्लैंज-टू-बॉडी अखंडता और दीवार की मोटाई को आसपास के तापमान पर पूर्ण श्रेणी रेटिंग के लिए डिज़ाइन किया गया है, फिर मानक की तालिकाओं के अनुसार कम किया जाता है।
3.2 दीवार की मोटाई डिज़ाइन
न्यूनतम दीवार की मोटाई के लिए निम्नलिखित नियम लागू होते हैं:
- आंतरिक दबाव — प्रभावशाली भार; कोड सूत्र का उपयोग डिज़ाइन कारक और संक्षारण अनुमति के साथ करें
- संक्षारण भत्ता — आमतौर पर कार्बन स्टील के लिए 3 मिमी, स्टेनलेस स्टील के लिए 1.5–3 मिमी
- ढलाई सहिष्णुता — ढलाई की क्षमता को समायोजित किया जाना चाहिए (आईएसओ 8062 सीटी वर्ग)
- ढालुपन — फ्लैंज बोल्ट लोडिंग और पाइपलाइन बलों के प्रति विकृति के बिना प्रतिरोध
| वैल्व का आकार |
वर्ग 150 डब्ल्यूसीबी |
वर्ग 600 डब्ल्यूसीबी |
वर्ग 150 सीएफ8एम |
| 2 इंच (डीएन50) |
7.6 मिमी |
10.9 मिमी |
7.6 मिमी |
| 4 इंच (डीएन100) |
9.5 मिमी |
15.0 मिमी |
9.5 मिमी |
| 8 इंच (डीएन200) |
12.7 मिमी |
21.8 मिमी |
12.7 मिमी |
| १२ इंच (डीएन३००) |
15.7 मिमी |
२८.४ मिमी |
15.7 मिमी |
प्रायः न्यूनतम दीवार मोटाई; अंतिम मान डिज़ाइन कोड और निर्माता मानकों के अनुसार।
३.३ फ्लैंज और सिरे के कनेक्शन
| कनेक्शन प्रकार |
मानक |
आवेदन |
| फ़्लेंगड |
एएसएमई बी१६.५ / बी१६.४७ |
मानक प्रक्रिया कनेक्शन |
| बट वेल्ड |
एएसएमई बी१६.२५ |
उच्च-दबाव, स्थायी पाइपिंग |
| सॉकेट वेल्ड |
ASME B16.9 |
छोटे व्यास, उच्च दबाव |
| थ्रेडेड |
ASME B1.20.1 |
छोटा, कम दबाव |
| वेफर / लग |
निर्माता-विशिष्ट |
Butterfly valves |
फ्लैंज के फेस को हमेशा कास्टिंग के बाद मशीन किया जाता है — फ्लैंज को अतिरिक्त सामग्री (मशीनिंग अलाउंस) के साथ कास्ट किया जाता है, और फेस, गैस्केट सतह और बोल्ट छेदों को आवश्यक सपाटता और सतह के फिनिश के लिए सीएनसी मशीनिंग द्वारा पूरा किया जाता है (उठाए गए फेस वाले फ्लैंज़ के लिए आमतौर पर Ra 3.2–6.3 µm)
4. वॉल्व बॉडी के लिए कास्टिंग प्रक्रिया का चयन
4.1 सैंड कास्टिंग (ग्रीन सैंड या केमिकली बॉन्डेड)
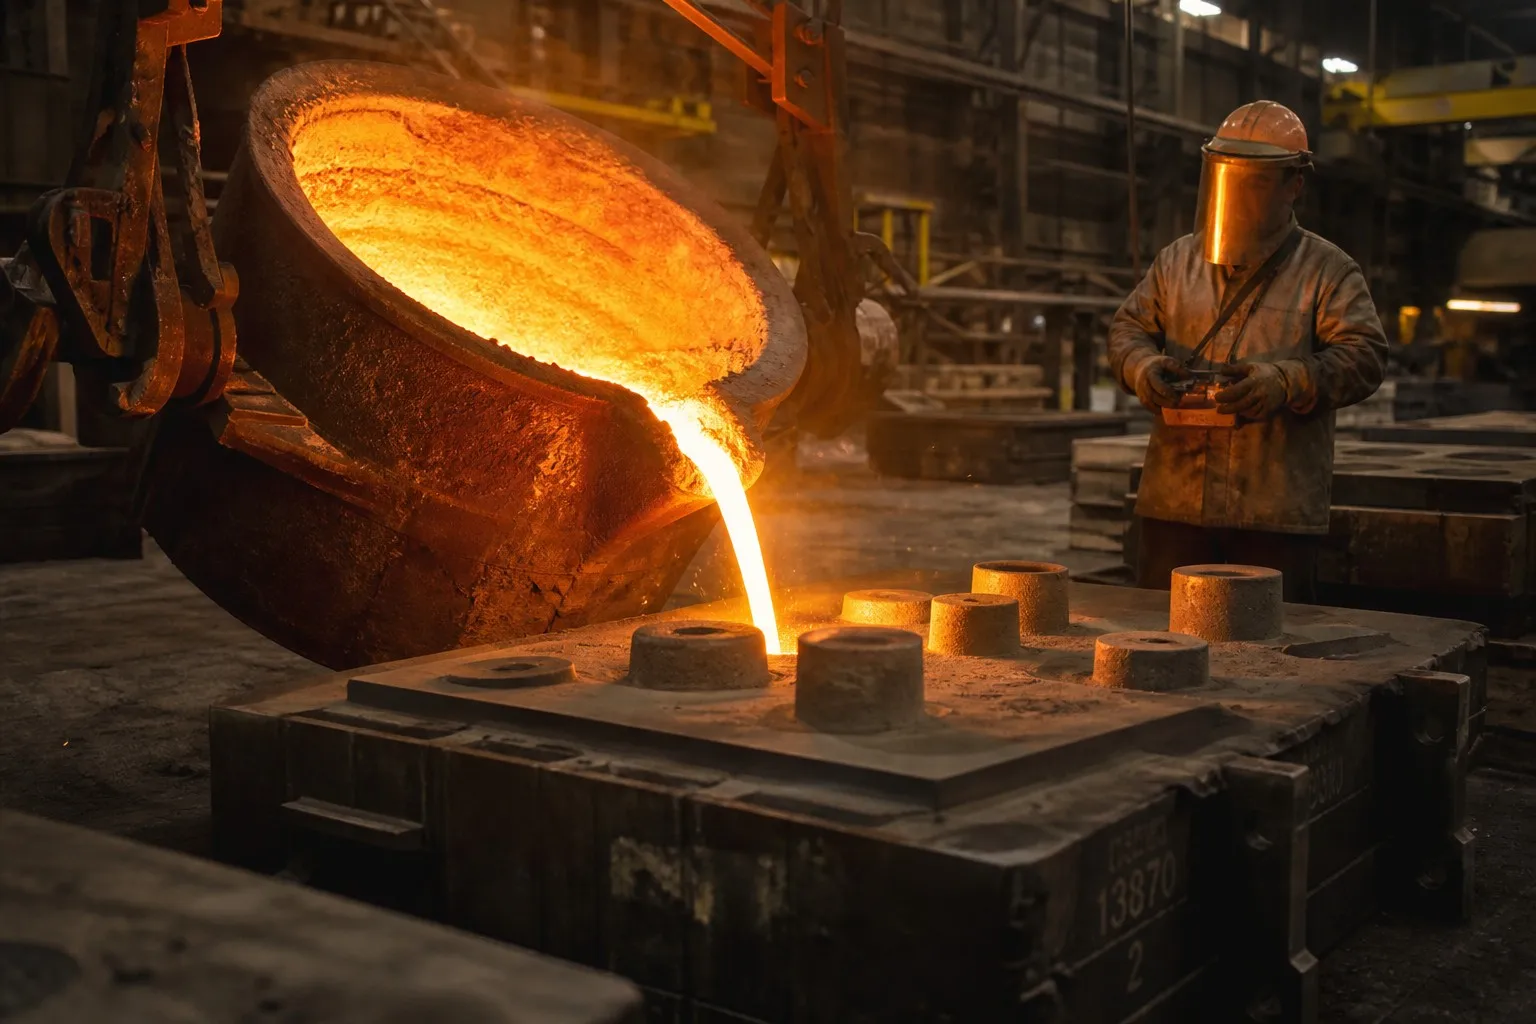
- आकार सीमा : 50 मिमी से 1,500 मिमी नॉमिनल बोर और उससे भी बड़ा
- सामान्य सहिष्णुता : ISO 8062 CT8–CT10
- सतह फ़िनिश : Ra 12.5–25 µm
- इसके लिए सबसे उपयुक्त : बड़े बॉडी, क्लास 300 और उससे ऊपर, सभी सामग्री परिवार
- विचार : भारी खंडों को फीड करने के लिए मजबूत राइज़रिंग की आवश्यकता होती है; प्रत्येक फेस पर मशीनिंग अलाउंस आमतौर पर 3–6 मिमी होता है
4.2 इन्वेस्टमेंट कास्टिंग (लॉस्ट वैक्स)
- आकार सीमा : लगभग 300 मिमी नाममात्र व्यास तक
- सामान्य सहिष्णुता : आईएसओ 8062 सीटी5-सीटी7
- सतह फ़िनिश : आरए 1.6-6.3 माइक्रोमीटर
- इसके लिए सबसे उपयुक्त : छोटे स्टेनलेस स्टील और डुप्लेक्स बॉल वाल्व बॉडी, वेफर-शैली बॉडी
- विचार : लगभग-नेट आकार मशीनिंग को कम करता है; प्रति-किलोग्राम उच्च लागत को कम सामग्री हानि और कम मशीनिंग समय के कारण औचित्य प्रदान किया जाता है
4.3 शेल मोल्ड कास्टिंग
- आकार सीमा : 50-500 मिमी नाममात्र व्यास
- सामान्य सहिष्णुता : आईएसओ 8062 सीटी6-सीटी8
- सतह फ़िनिश : आरए 6.3-12.5 माइक्रोमीटर
- इसके लिए सबसे उपयुक्त : दोहराव उत्पादन में मध्यम आकार के कार्बन और स्टेनलेस बॉडी
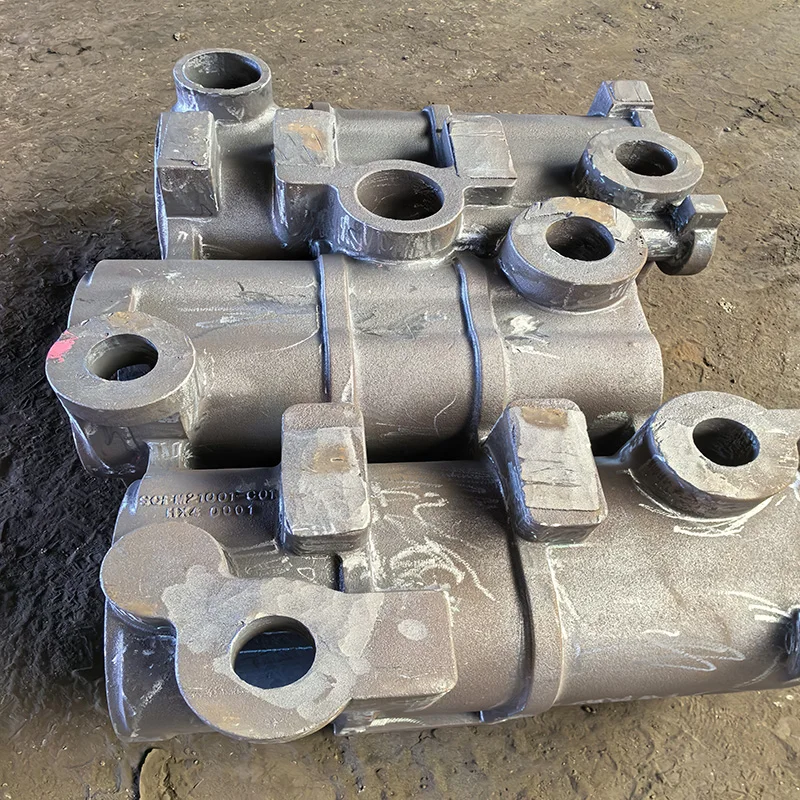
दांडोंग शहर पेंगशिन मशीनरी कंपनी लिमिटेड में, वॉल्व बॉडी के उत्पादन के तीनों प्रक्रियाएँ सम्पन्न की जाती हैं। रेत ढलाई बड़े और उच्च-दबाव वाले बॉडीज (प्रति ढलाई अधिकतम २५ टन तक) के लिए प्रयुक्त होती है, जबकि शेल मोल्ड और इन्वेस्टमेंट ढलाई छोटे स्टेनलेस स्टील और डुप्लेक्स बॉडीज के लिए प्रयुक्त होती हैं, जिनकी आकृति लगभग अंतिम आकार के समीप होती है — सभी एक ही गुणवत्ता प्रणाली के अंतर्गत।
५. वॉल्व बॉडी का यांत्रिक संसाधन
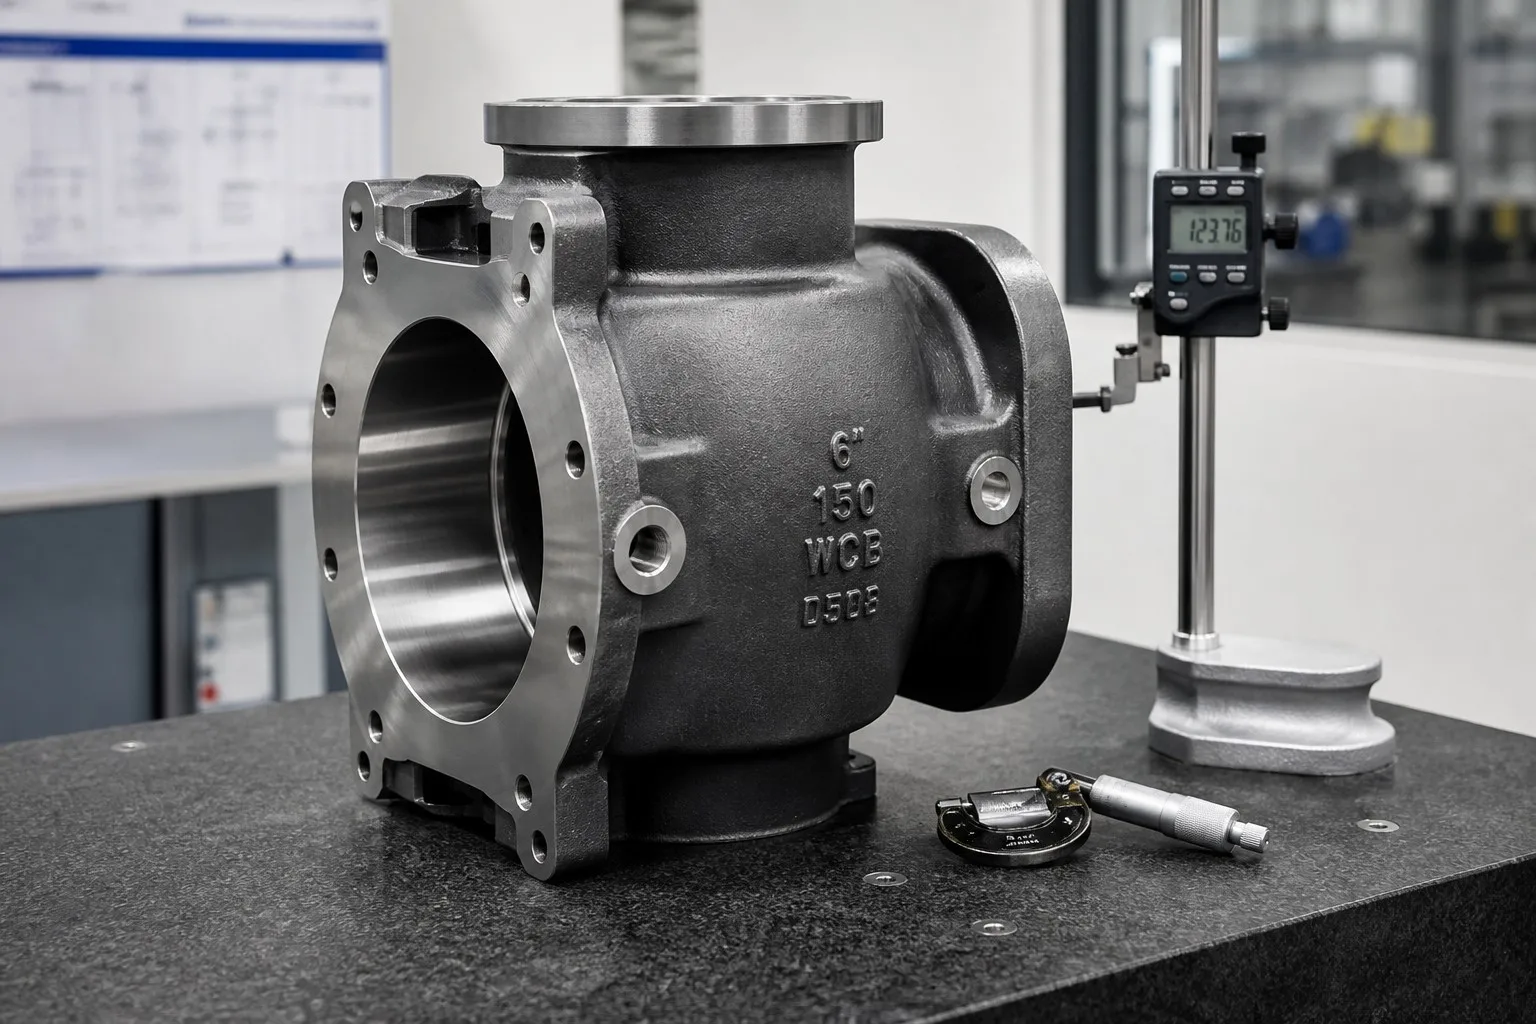
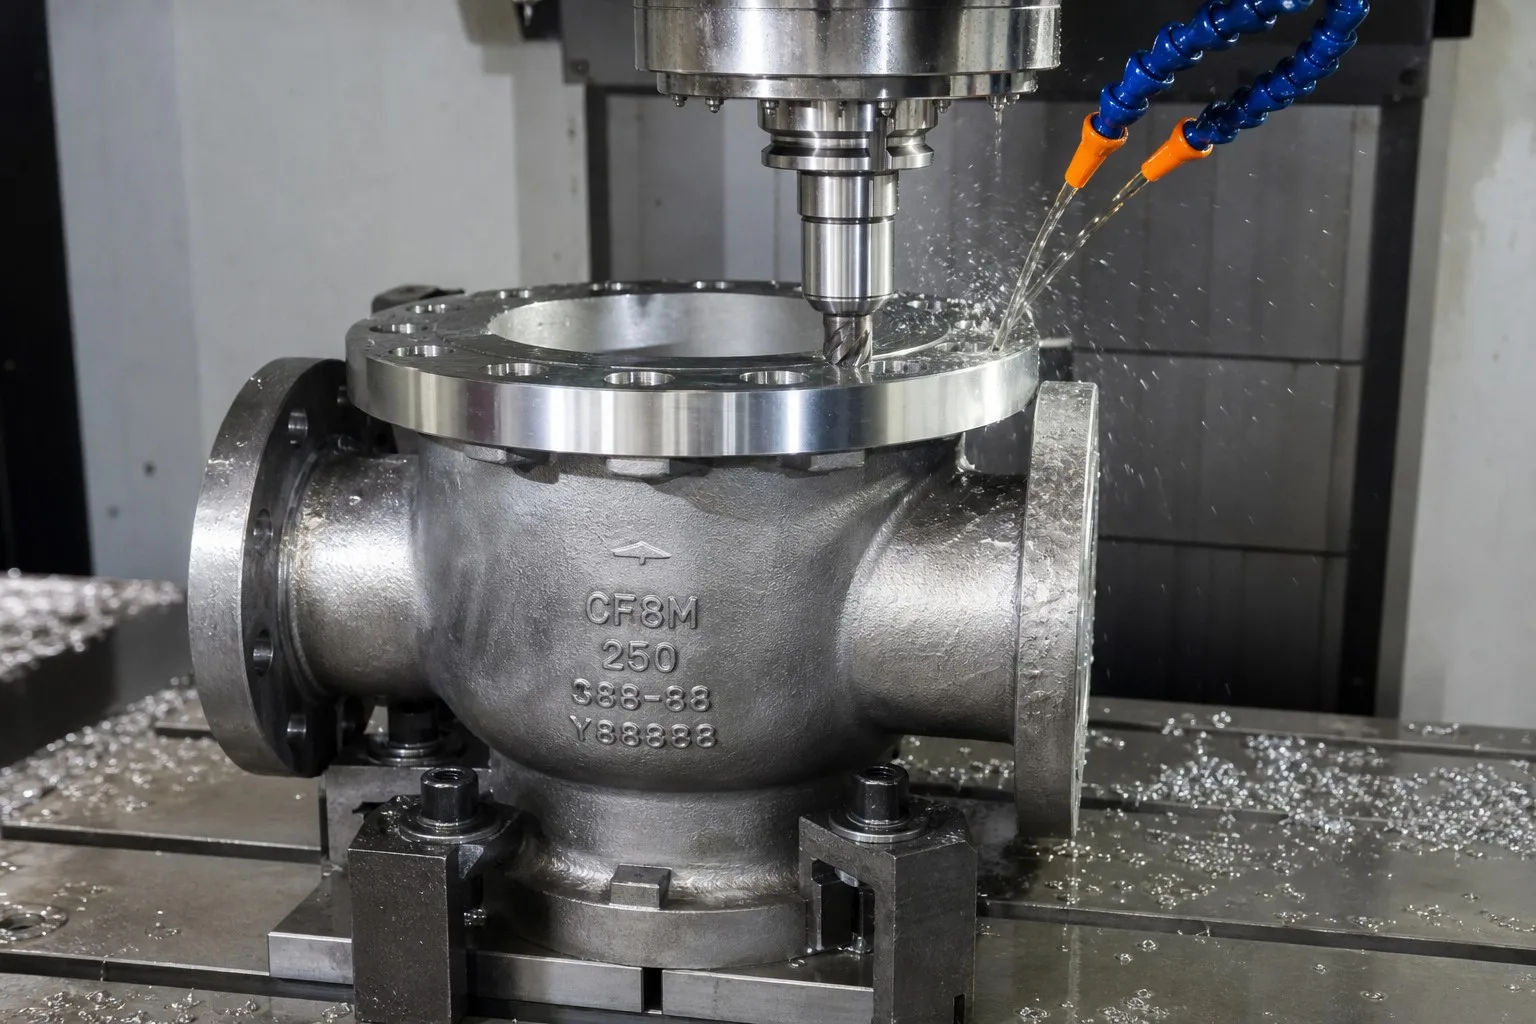
ढलाई दबाव आवरण प्रदान करती है; यांत्रिक संसाधन कार्यक्षमता प्रदान करता है।
५.१ महत्वपूर्ण यांत्रिक संसाधित विशेषताएँ
| विशेषता |
सामान्य आवश्यकता |
| फ्लैंज की सतहें |
सतह पर समतलता ०.१ मिमी, आरए ३.२ माइक्रोमीटर |
| सीट जेब |
बोर अक्ष के सापेक्ष संकेंद्रिता ०.०५ मिमी |
| बोर |
एच७-एच८ सहिष्णुता, गोलाकारता ०.०५ मिमी |
| स्टड / बोल्ट छिद्र |
स्थिति सहिष्णुता ०.२ मिमी |
| तार |
वर्ग 2ए/2बी, मापित |
| गैस्केट खांचे |
गहराई और चौड़ाई ±0.1 मिमी |
5.2 मशीनिंग क्रम
- प्रारंभिक मशीनिंग — राइज़र्स को हटाना, फ्लैंज़ के फलकों को समतल करना, डेटम स्थापित करना
- अर्ध-समापन — छिद्रण करना, सीट जेब्स को मशीन करना
- ताप उपचार (जहाँ निर्दिष्ट हो, उदाहरण के लिए, स्टेनलेस स्टील के लिए सॉल्यूशन ऐनीलिंग, कार्बन स्टील के लिए पोस्ट वेल्ड हीट ट्रीटमेंट) — यदि रफ मशीनिंग के बाद किया जाता है, तो अंतिम आयामों से पहले तनाव मुक्ति की अनुमति देता है
- परिष्कृत मशीनीकरण — अंतिम फ्लैंज़ के फलक, सीट्स, छिद्र, धागे
- सीट लैपिंग / ग्राइंडिंग — जहाँ धातु-से-धातु सीटिंग की आवश्यकता होती है
5.3 डेटम रणनीति
बोर केंद्र रेखा और एक फ्लैंज फेस प्राथमिक डेटम संदर्भ फ्रेम बनाते हैं। सभी महत्वपूर्ण विशेषताएँ — सीट्स, दूसरा फ्लैंज, बोल्टिंग — इस फ्रेम के संदर्भ में होती हैं ताकि सीलिंग सतहें पाइपलाइन अक्ष के साथ संरेखित हों।
6. परीक्षण और निरीक्षण
6.1 दाब परीक्षण (API 598 / ISO 5208)
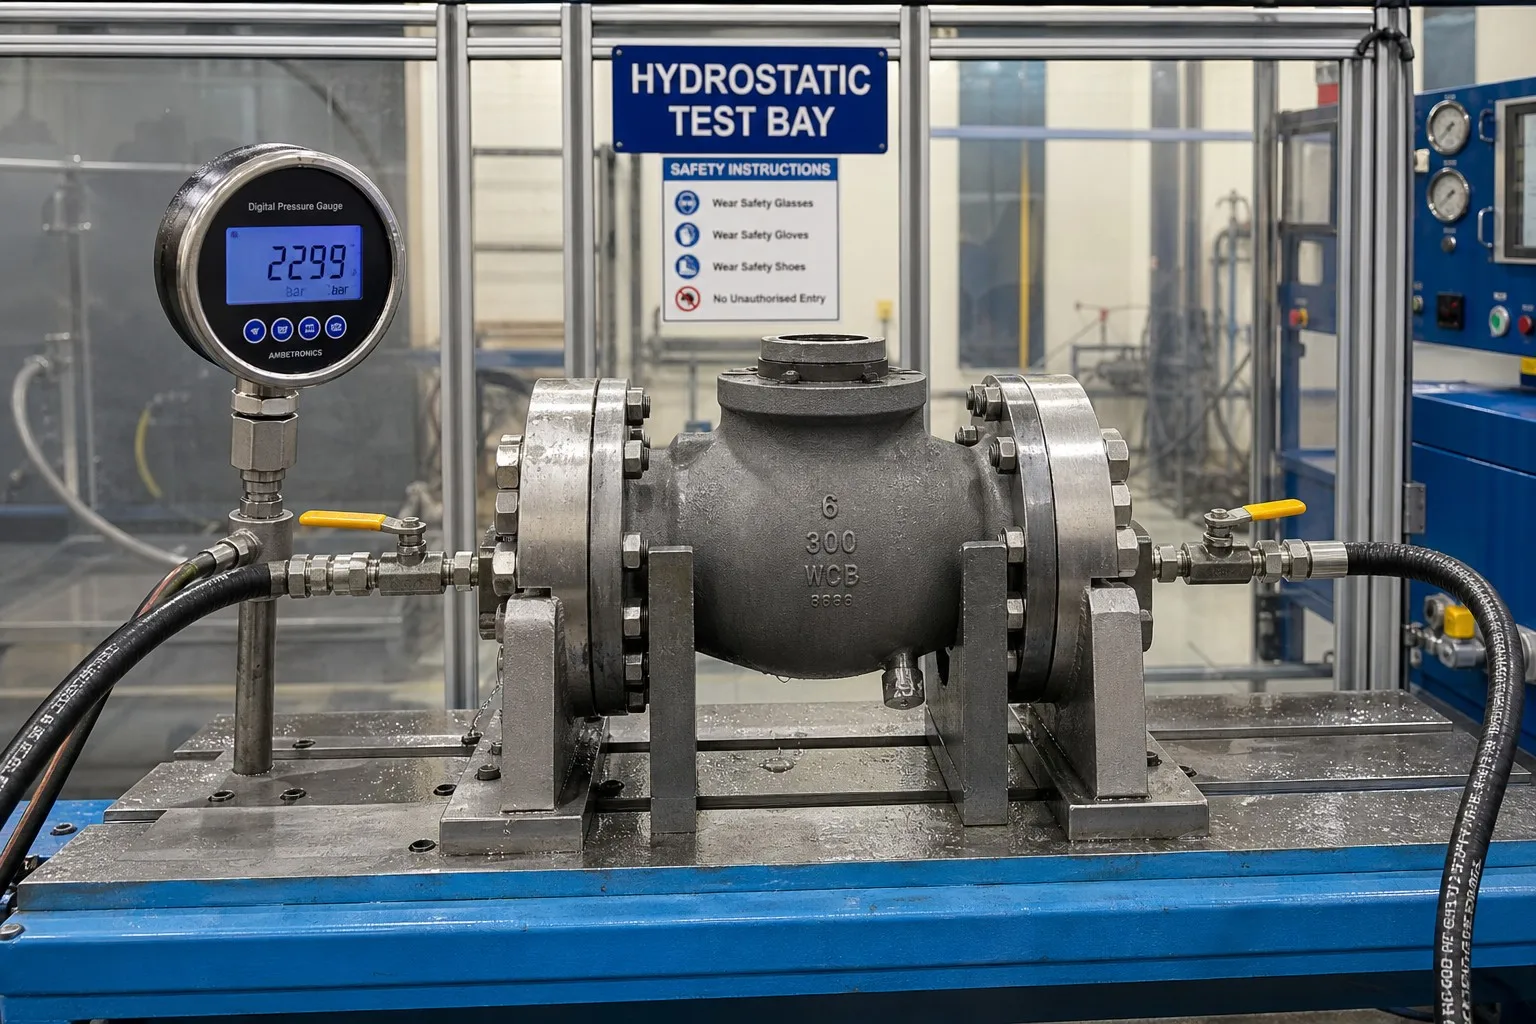
| परीक्षण |
अवधि (क्लास ≤150) |
स्वीकार |
| शेल (हाइड्रोस्टैटिक) |
15 मिनट |
दृश्यमान रिसाव नहीं, दीवारों के माध्यम से रिसाव नहीं |
| बैकसीट (जहाँ लागू हो) |
15 मिनट |
नामांकित दाब पर कोई रिसाव नहीं |
| सीट (हाइड्रोस्टैटिक) |
15 मिनट |
प्रत्येक वर्ग के लिए अनुमत रिसाव (उदाहरण के लिए, धातु-सीटेड के लिए 0 मिलीलीटर/मिनट) |
| सीट (वायुचालित) |
15 मिनट |
मुलायम-सीटेड वाल्व के लिए बुलबुला-दृढ़ |
- शेल परीक्षण दाब : 1.5 × अंकित दाब (API 598 के अनुसार), आमतौर पर अनुप्रयोग के मानकों के अनुसार 1.3–1.5×
- परीक्षण माध्यम : जंग रोधी युक्त जल; संग्रहित ऊर्जा के जोखिम के कारण केवल कम दाब या विशिष्ट अनुप्रयोगों के लिए वायुचालित परीक्षण की अनुमति है
6.2 अविनाशी परीक्षण
| विधि |
आवेदन |
सामान्य मानक |
| रेडियोग्राफिक (RT) |
दाब सीमा की आयतनिक अखंडता |
ASME B16.34 (न्यूनतम वर्ग 300 +), ASTM E94 |
| अल्ट्रासोनिक (UT) |
मोटाई और आयतन जाँच |
एएसटीएम ई114, ई164 |
| चुंबकीय कण (एमटी) |
सतह और सतह के निकट दरारें (लौह-चुंबकीय) |
एएसटीएम ई709, एएसएमई वी |
| डाई पेनिट्रेंट (PT) |
सतह दरारें (स्टेनलेस, गैर-लौह-चुंबकीय) |
ASTM E165 |
| दृश्य (VT) |
स्वीकृति मानदंड के अनुसार सतह की गुणवत्ता |
एएसटीएम ई10 |
6.3 सामग्री सत्यापन
- रासायनिक विश्लेषण : ऊष्मा के अनुसार स्पेक्ट्रोमीटर सत्यापन
- यांत्रिक गुण : तन्यता, प्रभाव (जहाँ निर्दिष्ट हो, चार्पी वी-नॉच), कठोरता
- दस्तावेज़ : एन 10204 3.1 के अनुसार सामग्री प्रमाणपत्र (या तृतीय-पक्ष द्वारा साक्ष्यित 3.2)
6.4 फाउंड्री गुणवत्ता दस्तावेज़ पैकेज
प्रत्येक वाल्व बॉडी को निम्नलिखित के साथ शिप किया जाना चाहिए:
- सामग्री प्रमाणपत्र (हीट ट्रेसेबल)
- ऊष्मा उपचार अभिलेख (चार्ट या लॉग)
- गैर-विनाशक परीक्षण रिपोर्ट (आरटी/यूटी/एमटी/पीटी, जैसा कि निर्दिष्ट हो)
- हाइड्रोस्टैटिक परीक्षण रिपोर्ट
- आयामी निरीक्षण रिपोर्ट (सीएमएम)
- वेल्ड मैप और वेल्ड मरम्मत दस्तावेज़ीकरण (जहाँ मरम्मत की गई हो)
- अंतिम दृश्य स्वीकृति अभिलेख
7. सामान्य वाल्व बॉडी दोष और रोकथाम
| दोष |
कारण |
रोकथाम |
| फ्लैंज़ में सिकुड़न |
अपर्याप्त राइज़र फीडिंग |
सही राइज़र स्थान और आकार; कास्टिंग सिमुलेशन |
| भारी अनुभागों में गैस के कारण छिद्रता |
मॉल्ड या चार्ज में नमी |
शुष्क मॉल्ड, डीगैसिंग, नियंत्रित ढलाई |
| फ्लैंज़-टू-नेक ट्रांज़िशन पर गर्म दरारें |
प्रतिबंधित संकुचन |
उदार वक्रता, मॉल्ड की संपीड़नीयता |
| रेत समावेश |
मॉल्ड का क्षरण, ढीला रेत |
उचित रैमिंग, कोर कोटिंग्स, साफ़ पौरिंग |
| सतह पिटिंग (स्टेनलेस) |
पौरिंग के दौरान ऑक्सीकरण |
नियंत्रित वातावरण, पोस्ट-कास्ट पिकलिंग |
8. वॉल्व बॉडी कास्टिंग आपूर्तिकर्ता का चयन
| जाँच करें |
क्या सत्यापित करना है |
| सामग्री ट्रेसबिलिटी |
पूर्ण हीट-टू-टेस्ट-रिपोर्ट ट्रेसैबिलिटी |
| एनडीटी क्षमता |
घरेलू आरटी/यूटी/एमटी/पीटी, योग्य निरीक्षकों के साथ |
| दबाव परीक्षण अवसंरचना |
आपके दबाव वर्ग के लिए आकारित परीक्षण बेंच |
| मानकों का पालन |
एएसएमई, एपीआई, आईएसओ, पीईडी (सीई) आवश्यकतानुसार |
| मशीनिंग एकीकरण |
आंतरिक मशीनिंग द्वारा दोहरे हैंडलिंग से बचा जाता है |
| डॉक्यूमेंटेशन |
EN 10204 3.1/3.2 क्षमता |
निष्कर्ष
वाल्व बॉडी ढलाई एक ऐसा क्षेत्र है जहाँ सामग्री विज्ञान, दबाव पात्र डिज़ाइन, ढलाई प्रौद्योगिकी, उच्च-सटीक मशीनिंग और कठोर परीक्षण एक साथ मिलते हैं। वे बॉडीज़ जो दशकों तक रिफाइनरियों, ऑफशोर प्लेटफॉर्म्स, बिजली संयंत्रों और जल नेटवर्क्स के लिए सेवा प्रदान करती हैं, प्रत्येक चरण — ग्रेड चयन से लेकर अंतिम हाइड्रोस्टैटिक परीक्षण के मुहर तक — में अनुशासित इंजीनियरिंग का परिणाम हैं।
दानदोंग सिटी पेंगक्सिन मशीनरी कंपनी लिमिटेड १९५८ से वाल्व बॉडी ढलाई और दबाव-धारण करने वाली ढलाई बना रही है — कार्बन स्टील, स्टेनलेस स्टील, डुप्लेक्स और मिश्र धातु स्टील में — आंतरिक ढलाई, ऊष्मा उपचार, सीएनसी मशीनिंग, गैर-विनाशकारी परीक्षण (एनडीटी) और दबाव परीक्षण के साथ, एक ही आईएसओ ९००१ गुणवत्ता प्रणाली के अंतर्गत।
यदि आप कोई वाल्व बॉडी ढलाई विकसित कर रहे हैं या स्रोत कर रहे हैं, तो कृपया हमें अपनी विशिष्टता भेजें — हमारे इंजीनियर आपके साथ उपकरणों पर प्रतिबद्ध होने से पहले सामग्री, ढलाई और परीक्षण आवश्यकताओं की समीक्षा करेंगे।
दांडोंग शहर पेंगशिन मशीनरी कं., लिमिटेड — भारी ढलवां और सटीक मशीनिंग, १९५८ से।

 EN
 गर्म समाचार

