खनन एवं क्रशिंग उपकरणों के पहने जाने वाले ढलवाँ भाग: उच्च-मैंगनीज स्टील, क्रोमियम व्हाइट आयरन और द्वि-धातु समाधान
Sep 18, 2026
मेटा विवरण: भारी खनन एवं करशिंग के पहने जाने वाले ढलवाँ भागों का एक तकनीकी मार्गदर्शिका। हैडफील्ड उच्च-मैंगनीज़ स्टील (Mn13, Mn18, Mn22), उच्च-क्रोमियम सफेद लोहा (ASTM A532) और द्वि-धात्विक संयोजनों की तुलना करें, जो जॉ प्लेट्स, कोन क्रशर मैंटल्स, ब्लो बार्स और श्रेडर हैमर्स के लिए उपयोग किए जाते हैं।
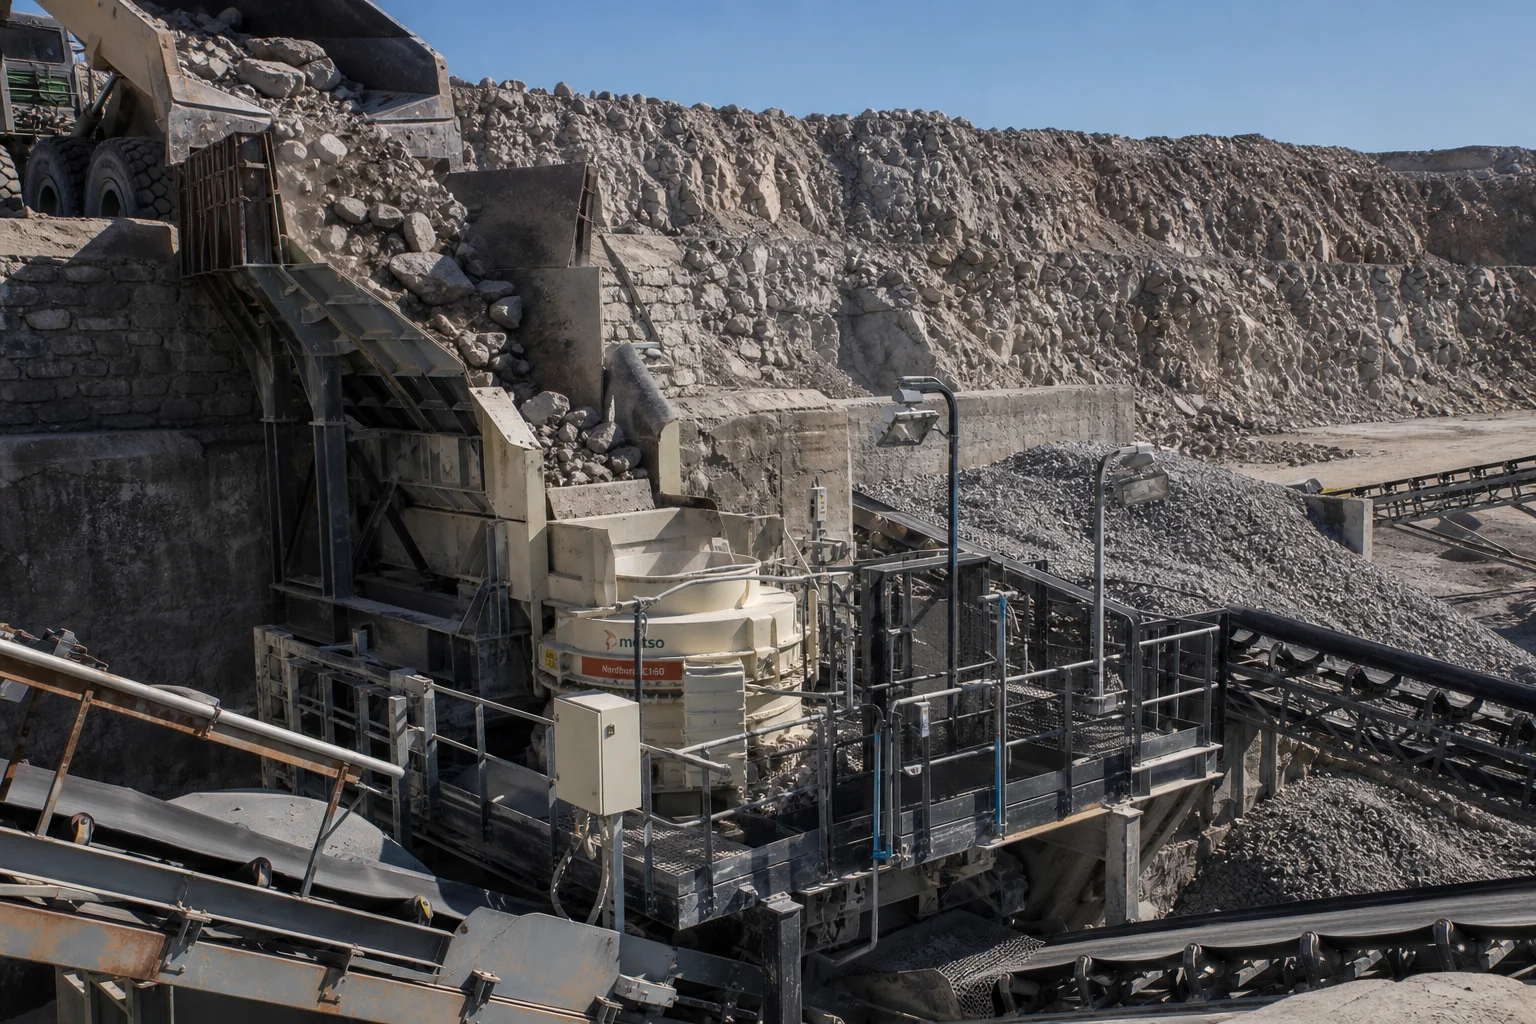
खनिज प्रसंस्करण, संग्रहण खदानों और धातु पुनर्चक्रण सुविधाओं में, पहने जाने वाले भाग पृथ्वी पर सबसे कठोर यांत्रिक वातावरणों में से एक में कार्य करते हैं। एक ही प्राथमिक घूर्णी या शंकु क्रशर प्रतिदिन सैकड़ों किलोन्यूटन तक के क्रशिंग बल के अधीन ग्रेनाइट, बेसाल्ट या लौह अयस्क के हज़ारों टन का संसाधन करता है। ऐसी परिस्थितियों में, मानक संरचनात्मक स्टील घंटों में ही विकृत हो जाती हैं या पहन जाती हैं।
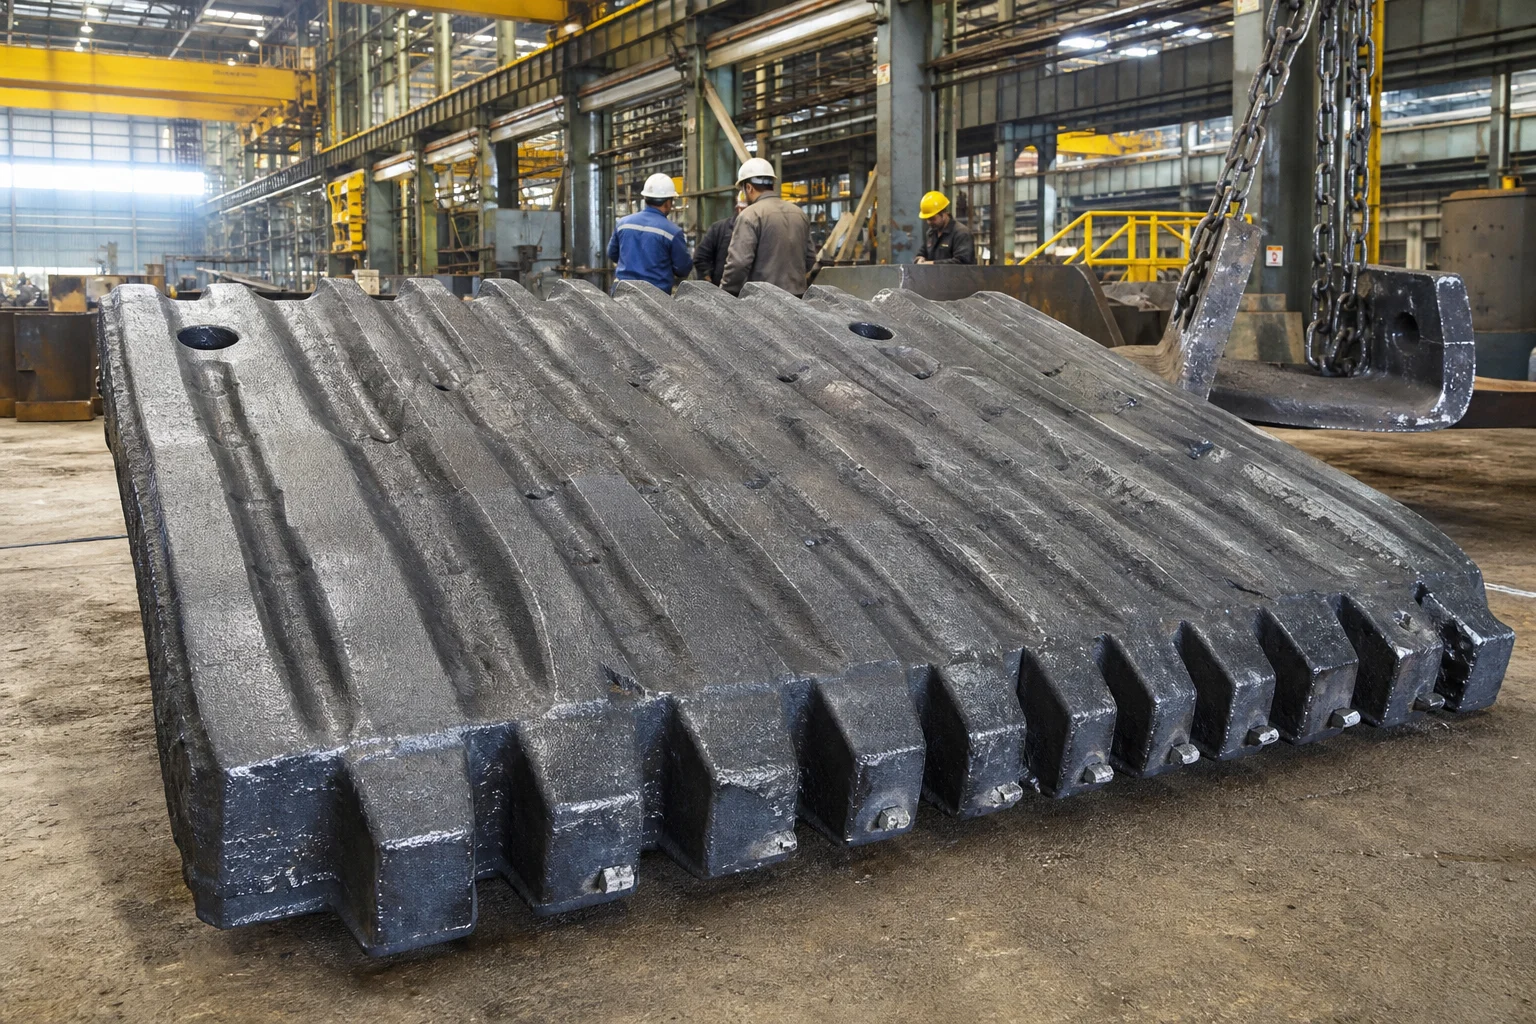
पहने जाने वाले घटकों का चयन, ढलाई और ऊष्मा उपचार — जिनमें शामिल हैं जॉ प्लेट्स, कोन क्रशर मैंटल्स, कॉन्केव्स, इम्पैक्ट क्रशर ब्लो बार्स और श्रेडर हैमरहेड्स — के लिए धातुविज्ञान संबंधी पहन प्रतिरोध तंत्र और प्रभावशाली खुरचन या प्रहार बल के बीच सटीक मिलान आवश्यक है।
यह इंजीनियरिंग गाइड भारी पहनने वाले घटकों के लिए पहनने के तंत्रों, मिश्र धातु चयन मानदंडों, हैडफील्ड स्टील के लिए जल-कठोरण ऊष्मा उपचार, द्वि-धात्विक संयोजक प्रौद्योगिकियों, ढलाई पद्धतियों और गुणवत्ता नियंत्रण प्रणालियों के विस्तृत विश्लेषण को प्रदान करती है।
1. क्रशिंग और खनन में पहनने के तंत्रों का वर्गीकरण
पहनने के जीवन को अनुकूलित करना सतह के क्षरण के प्राथमिक तरीके की पहचान करने से शुरू होता है:
मार्टेन्सिटिक मिश्र धातु स्टील या सेरामिक-इंसर्ट संयोजन
2. भारी पहनने वाले ढलवां उत्पादों के लिए धातुकर्मिक मिश्र धातु प्रोफाइल
2.1 ऑस्टेनिटिक मैंगनीज स्टील (हैडफील्ड स्टील)
सर रॉबर्ट हैडफील्ड द्वारा 1882 में खोजा गया, ऑस्टेनिटिक मैंगनीज स्टील तीव्र खुरचन प्रभाव के लिए अब भी श्रेष्ठ विकल्प बना हुआ है। इसकी प्रमुख विशेषता है तात्कालिक विकृति-प्रेरित कार्य-कठोरीकरण :
ढलाई के बाद कठोरता : लगभग 200 – 220 एचबी (अपेक्षाकृत लचीला और नरम)।
कार्य-कठोरित सतह कठोरता : लगातार संपीड़न चट्टान प्रभाव के तहत, सतह की परत तेज़ी से कठोर हो जाती है 500 – 600 एचबी (50 – 55 एचआरसी) यांत्रिक ट्विनिंग और विस्थान अपवाह दोषों के माध्यम से।
मुख्य दृढ़ता — मूल आधार पदार्थ कमरे के तापमान पर अत्यधिक चार्पी V-नॉट्च प्रभाव ऊर्जा ( >100 J ) बनाए रखता है, जिससे गंभीर झटका भार के तहत घातक भंगुर भंग को पूरी तरह रोका जाता है।
मैंगनीज ग्रेड
रासायनिक संगठन (भार %)
मानक समतुल्य
आदर्श कुचलन अनुप्रयोग
Mn13 (मानक हैडफील्ड)
1.1−1.3% C, 12.0−14.0% Mn, ≤1.0% Si
ASTM A128 ग्रेड A/B
मुलायम से मध्यम चट्टान, मानक जॉ क्रशर
एमएन18 (उच्च-मैंगनीज़)
1.1−1.3% सी, 17.0−19.0% एमएन, ≤1.0% सीआई
एएसटीएम ए128 ग्रेड ई-1
कठोर बेसाल्ट, ग्रेनाइट, बड़े कोन दलन यंत्र के मैंटल
एमएन22सीआर2 (क्रोमियम-संशोधित)
1.1−1.3% सी, 17.0−19.0% एमएन, 1.8−2.5% सीआर
विशिष्ट भारी विनिर्देश
अपघर्षक लौह अयस्क, उच्च-मात्रा प्राथमिक घूर्णी लाइनर
एमएन22सीआर2 (सुपर-मैंगनीज़)
1.0−1.2% सी, 21.0−24.0% एमएन, 1.8−2.5% सीआर
अनुकूलित उच्च-कठोरता
अत्यधिक प्रभाव झटकों के साथ अत्यंत गहरी कठोर चट्टानों की खनन क्रिया
क्रोमियम मिश्रण के संबंध में धातुकर्मीय टिप्पणी 1.8–2.5% क्रोमियम को मिलाने से क्रोमियम-समृद्ध कार्बाइड्स स्थिर हो जाते हैं, जिससे प्रारंभिक यील्ड स्ट्रेंथ में वृद्धि होती है और मध्यम प्रभाव के अधीन कार्य-कठोरण दर तीव्र हो जाती है।
2.2 उच्च-क्रोमियम श्वेत ढलवाँ लोहा (एएसटीएम ए532)
जब कुचलने की स्थितियाँ न्यूनतम झटका प्रभाव के साथ शुद्ध सर्पण अपघर्षण से संबंधित होती हैं (उदाहरण के लिए, रेत निर्माण, ऊर्ध्वाधर शाफ्ट प्रभावक, द्रव चिकनाई पंपिंग), तो उच्च-क्रोमियम श्वेत लोहा मैंगनीज़ स्टील की तुलना में 300% से 500% तक श्रेष्ठ प्रदर्शन करता है:
सूक्ष्म संरचना कठोर, अविच्छिन्न एम7सी3 यूटेक्टिक कार्बाइड्स ( 1,500–1,800 एचवी ) मार्टेन्सिटिक या कठोर ऑस्टेनाइटिक मैट्रिक्स के भीतर अंतर्निहित।
कठोरता : 58 – 65 HRC ( 600–750 HB ) अनुभाग की मोटाई के पूरे विस्तार में समान रूप से, बिना कार्य-कठोरण की आवश्यकता के।
2.3 द्वि-धात्विक एवं सेरामिक-मैट्रिक्स संयुक्त ढलवां
जिन अनुप्रयोगों में सफेद लोहे की अत्यधिक क्षरण प्रतिरोधक क्षमता और घनिष्ठ इस्पात की भंगुरता प्रतिरोधक क्षमता दोनों की आवश्यकता होती है (जैसे उच्च-गति एचएसआई ब्लो बार), आधुनिक ढलाई उद्योग इस्तेमाल करते हैं द्वि-धात्विक संयुक्त ढलवां :
उच्च-शक्ति इस्पात शरीर / उच्च-क्रोमियम सतह एक ही साँचे में क्रमिक रूप से दो भिन्न मिश्रधातुओं को डालना, जिससे संक्रमण क्षेत्र में धातुकर्मीय संलयन बंधन बनता है।
टाइटेनियम कार्बाइड (टीआईसी) / सेरामिक इन्सर्ट पूर्व-आकृतियाँ तरल इस्पात डालने से पूर्व साँचे की गुहा के अंदर सुषिर सेरामिक या टीआईसी मधुमक्खी-छत्ता पूर्व-आकृतियों को रखना। गलित मिश्रधातु पूर्व-आकृति में प्रवेश कर जाती है, जिससे एक मजबूत इस्पात मैट्रिक्स के भीतर स्थानीय उच्च-क्षरण क्षेत्र बनते हैं जिनकी कठोरता 65 एचआरसी से अधिक होती है।
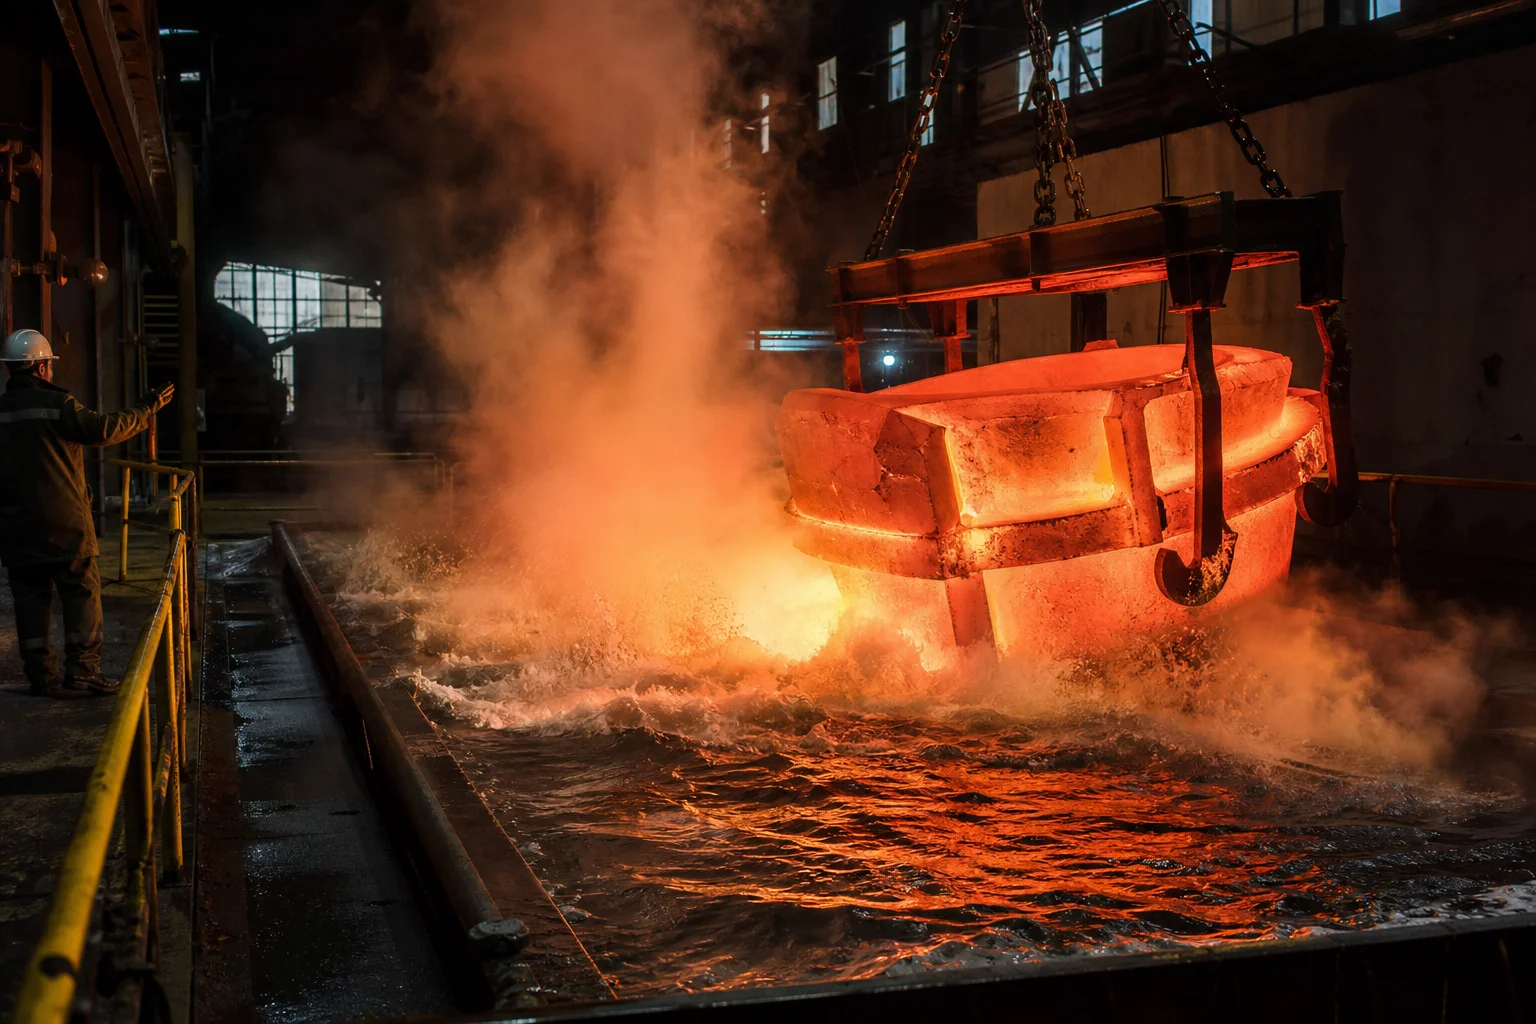
3. हैडफील्ड मैंगनीज स्टील का जल-कठोरण ऊष्मा उपचार
ढले हुए अवस्था में, मैंगनीज स्टील भंगुर होता है और उपयोग के लिए अयोग्य होता है क्योंकि धीमे रेत के ढांचे में ठंडा होने के दौरान भंगुर दाने-सीमा कार्बाइड अवक्षेपण ( (Fe,Mn)₃C ) बनता है।
As-Cast State: Brittle Grain Boundary Carbides
                     │
                     ▼
┌────────────────────────────────────────────────────────┐
│ Solution Austenitizing at 1,050 °C – 1,100 °C          │
│ (Carbides fully dissolve into austenitic solid solution)│
└────────────────────┬───────────────────────────────────┘
                     │
                     ▼  Rapid Immersion Quench (<60 seconds transfer)
┌────────────────────────────────────────────────────────┐
│ Violent Water Quenching (<30 °C High Agitation Tank)  │
│ (Freezes homogeneous single-phase austenite structure) │
└────────────────────┬───────────────────────────────────┘
                     │
                     ▼
Final Product: Single-Phase Metastable Austenite (High Toughness + Work-Hardenable)
जल-कठोरण के लिए महत्वपूर्ण प्रक्रिया नियंत्रण:
हीटिंग दर : नियंत्रित किया जाता है 100 °से/घंटा से कम 650 °से से नीचे, ताकि भारी अनुभाग वाले भागों (उदाहरण के लिए, 150 मिमी मोटे मैंटल) में तापीय प्रतिबल विदलन को रोका जा सके।
जल-से-इस्पात आयतन अनुपात न्यूनतम 10:1उच्च-प्रवाह के साथ उत्तेजना पंपों के साथ जल आयतन अनुपात, जिससे शमन के दौरान जल स्नान का तापमान ४५ °से. से कम बना रहे।
पुनः तापन प्रतिबंध मैंगनीज़ स्टील को कभी भी सेवा के दौरान या वेल्डिंग के दौरान २७५ °से. से अधिक गर्म नहीं किया जाना चाहिए, क्योंकि भंगुर बनाने वाले कार्बाइड तुरंत ऑस्टेनाइट दानों की सीमाओं के निकट पुनः अवक्षेपित हो जाते हैं।
४. भारी रेत ढलाई और गेटिंग प्रौद्योगिकी घिसावट भागों के लिए
भारी क्रशर ढलाई ५०० किग्रा जॉ डाइज़ से लेकर २५ टन प्राथमिक घूर्णन रखवाले तक होती है।
ढलाई का चरण
इंजीनियरिंग कार्यान्वयन
डिफेक्ट प्रीवेंशन
पैटर्न डिज़ाइन
२.५% से २.८% सिकुड़न अनुमति; दांतों के प्रोफाइल पर गहरे ड्राफ्ट कोण
ढलाई के दौरान मॉल्ड रेत के फटने को रोकता है
मोल्डिंग प्रक्रिया
क्षारीय फीनॉलिक नो-बेक या सोडियम सिलिकेट रेत के साथ क्रोमाइट रेत का अग्रभाग
क्रोमाइट रेत धातु के प्रवेश और रेत के जलने को रोकती है
गेटिंग सिस्टम
तल-स्पर्शी सीढ़ीदार गेटिंग के साथ सेरामिक फोम फ़िल्टर
अभिक्रियाशील द्रवित मैंगनीज़ के ऑक्सीकरण को कम करता है
राइज़र का आकार निर्धारण
एक्ज़ोथर्मिक और ऊष्मा-रोधी स्लीव्ज़ के साथ दिशात्मक चिल ब्लॉक्स
मोटे दांतों में केंद्र रेखा सिकुड़न रंध्रता को समाप्त करता है
5. सीएनसी मशीनिंग और असेंबली इंटरफ़ेस परिष्करण
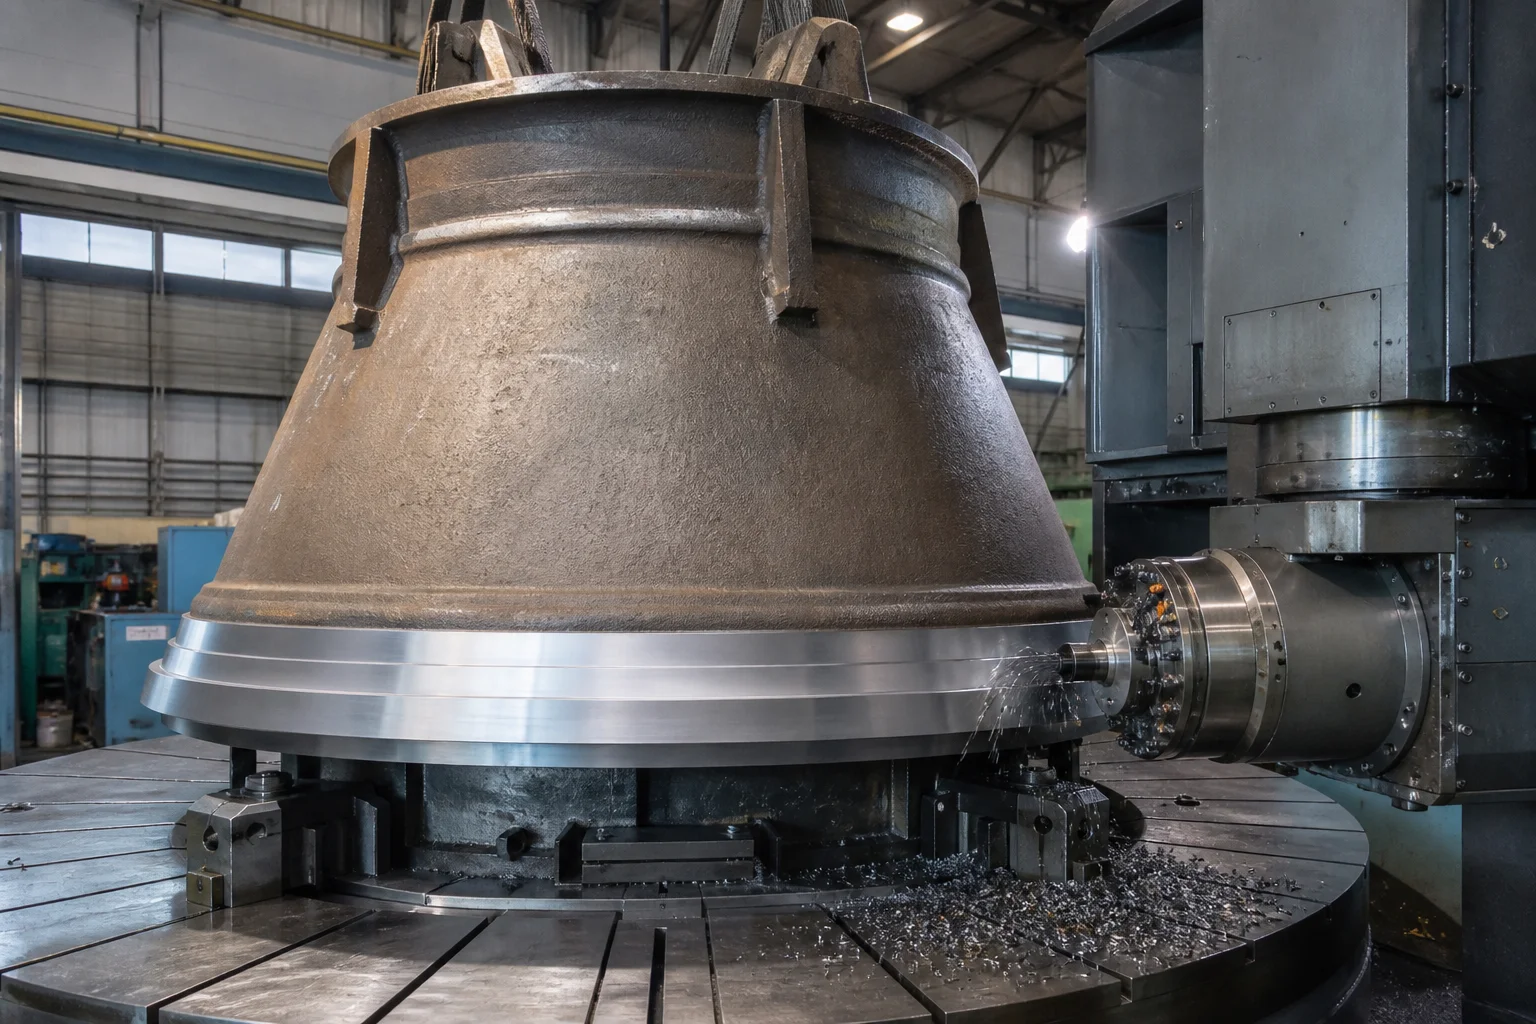
जबकि क्रशिंग वियर फेस वर्क-हार्डनेबल अस-कास्ट स्थिति में बने रहते हैं, माउंटिंग सतहों, कीवेज़ और बोल्ट छिद्रों को क्रशर फ्रेम के अनुरूप सटीक रूप से मशीन किया जाना चाहिए।
मशीनिंग चुनौतियाँ ऑस्टेनिटिक मैंगनीज़ स्टील तुरंत वर्क-हार्डन हो जाती है यदि कोई कुंद औजार सतह पर रगड़ा जाता है।
टूलिंग रणनीति भारी ड्यूटी सीएनसी क्षैतिज/ऊर्ध्वाधर लेथ का उपयोग करते हुए क्यूबिक बोरॉन नाइट्राइड (सीबीएन) या सटोम व्हिस्कर-प्रबलित सेरामिक औजार कठोर, निरंतर फीड दरों पर चलाना ( 0.25–0.4 मिमी/चक्कर ) बिना रुके।
बैकिंग सामग्री का फ़िनिशिंग : शंकु मैंटल पर बैकिंग ग्रूव्स को ओईएम विनिर्देशों के अनुसार (मेट्सो, सैंडविक, टेरेक्स के समकक्ष) प्रिसिजन ग्राइंडिंग या एपॉक्सी-बैकिंग क्लियरेंस के साथ ढलवाया जाता है।
6. व्यापक गुणवत्ता निरीक्षण और परीक्षण
परीक्षण श्रेणी
मानक / विनिर्देश
स्वीकृति मानदंड
रासायनिक विश्लेषण
ऑप्टिकल उत्सर्जन स्पेक्ट्रोमेट्री (OES)
सी, एमएन, सीआर, एसआई, और कड़ा ट्रैम्प नियंत्रण ( पी ≤ 0.040%, एस ≤ 0.025% )
सूक्ष्म संरचना सत्यापन
एएसटीएम ई407 के अनुसार धातुविज्ञानीय परीक्षण
100%एकल-चरण ऑस्टेनाइट; शून्य निरंतर दाने की सीमा कार्बाइड नेटवर्क
चुंबकीय पारगम्यता
फेराइट मीटर / चुंबकीय परीक्षण
पूर्णतः अचुंबकीय (पूर्ण ऑस्टेनाइटिक संरचना की पुष्टि)
अड़चन मजबूती
चार्पी वी-नॉच प्रभाव परीक्षण (एएसटीएम ई23)
>90 जूल एटी 20 °C एमएन18/एमएन22 ग्रेड के लिए
अल्ट्रासोनिक परीक्षण
अल्ट्रासोनिक दोष संसूचन (यूटी, एएसटीएम ए609 के अनुसार)
उच्च-तनाव वाले हब और ट्रनियन अनुभागों में स्तर 2 आयतनिक स्वीकृति
आयामी 3डी स्कैन
3डी लेज़र ट्रैकर / आर्म स्कैनर
ओईएम सहिष्णुता के भीतर पूर्ण दाँत प्रोफ़ाइल और माउंटिंग फेस संरेखण
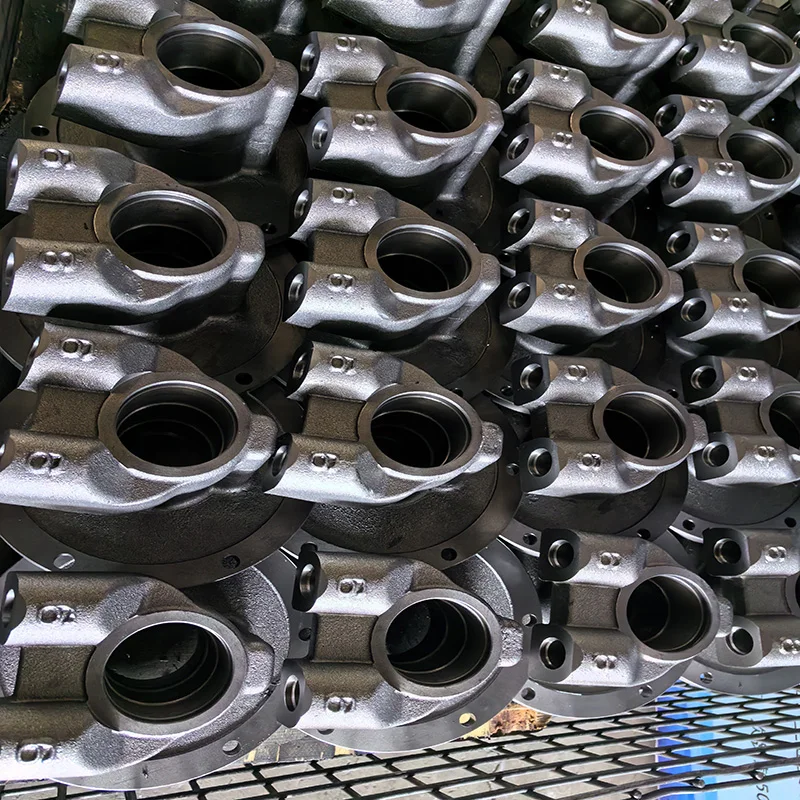
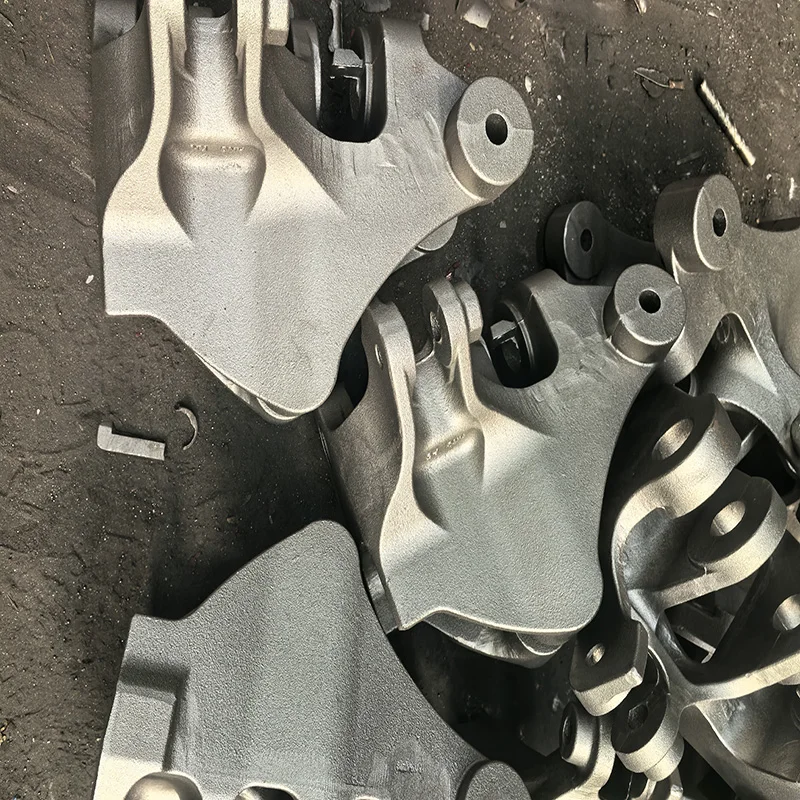
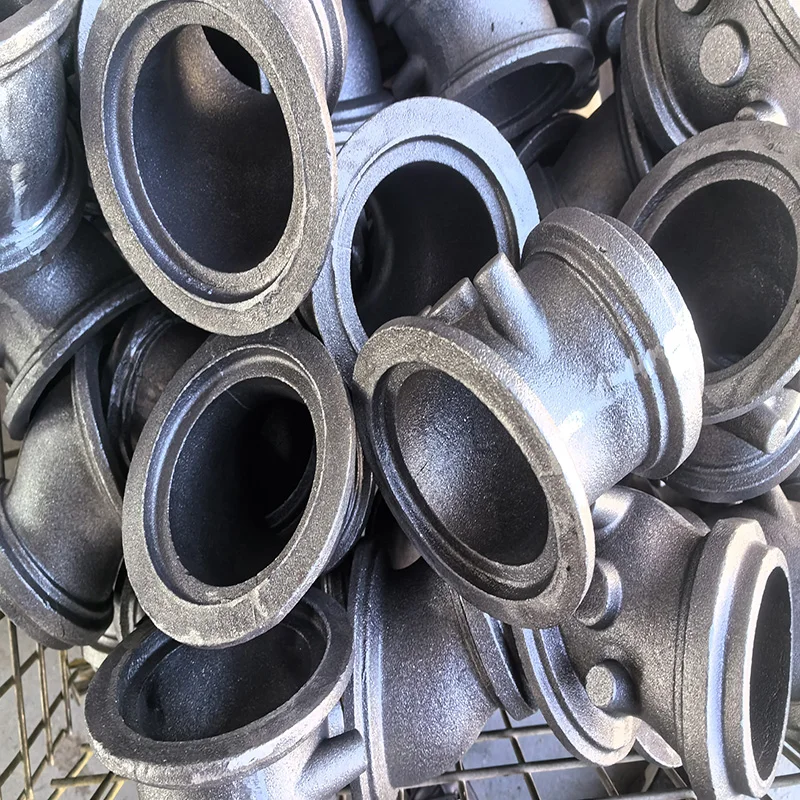
7. दांदोंग शहर पेंगशिन मशीनरी कंपनी लिमिटेड से भारी घिसावट वाले ढलवां भागों की खरीद
भारी क्रशर लाइनर्स और इम्पैक्ट ढलवां भागों के निर्माण के लिए बड़े टनेज क्षमता वाले गलन, नियंत्रित जल-कठोरण अवसंरचना और सटीक भारी मशीनिंग की आवश्यकता होती है।
दानदोंग शहर पेंगशिन मशीनरी कं., लिमिटेड दुनिया के सबसे कठोर खनन, क्वारींग और पुनर्चक्रण संचालन के लिए अत्युच्च प्रदर्शन वाले घिसावट ढलवां भाग प्रदान करता है:
मिश्र धातु विविधता : उच्च-मैंगनीज़ स्टील (Mn13, Mn18, Mn18Cr2, Mn22Cr2), उच्च-क्रोमियम व्हाइट आयरन (ASTM A532 क्लास II/III) और द्वि-धातुक संयुक्त घिसावट समाधान।
भारी टनेज क्षमता : 200 किग्रा से 25 टन तक के एकल-टुकड़ा सैंड कास्टिंग के लिए क्षमता, जिसे 80,000 वर्ग मीटर की सुविधा, ऊपरी क्रेन और गहरे मॉल्डिंग गड्ढों द्वारा समर्थित किया जाता है।
समर्पित जल-कठोरण सुविधा : स्वचालित भट्टी-से-टैंक स्थानांतरण प्रणालियाँ जो ऑस्टेनिटिक दाने की उत्तम सूक्ष्मता के लिए 45 सेकंड के भीतर तीव्र निमज्जन शमन सुनिश्चित करती हैं।
भारी सीएनसी मशीनिंग : बड़े ऊर्ध्वाधर टर्निंग लेथ और क्षैतिज बोरिंग मिल जो तैयार-कर-इंस्टॉल क्रशर लाइनर, मैंटल्स और जॉ प्लेट्स प्रदान करते हैं।
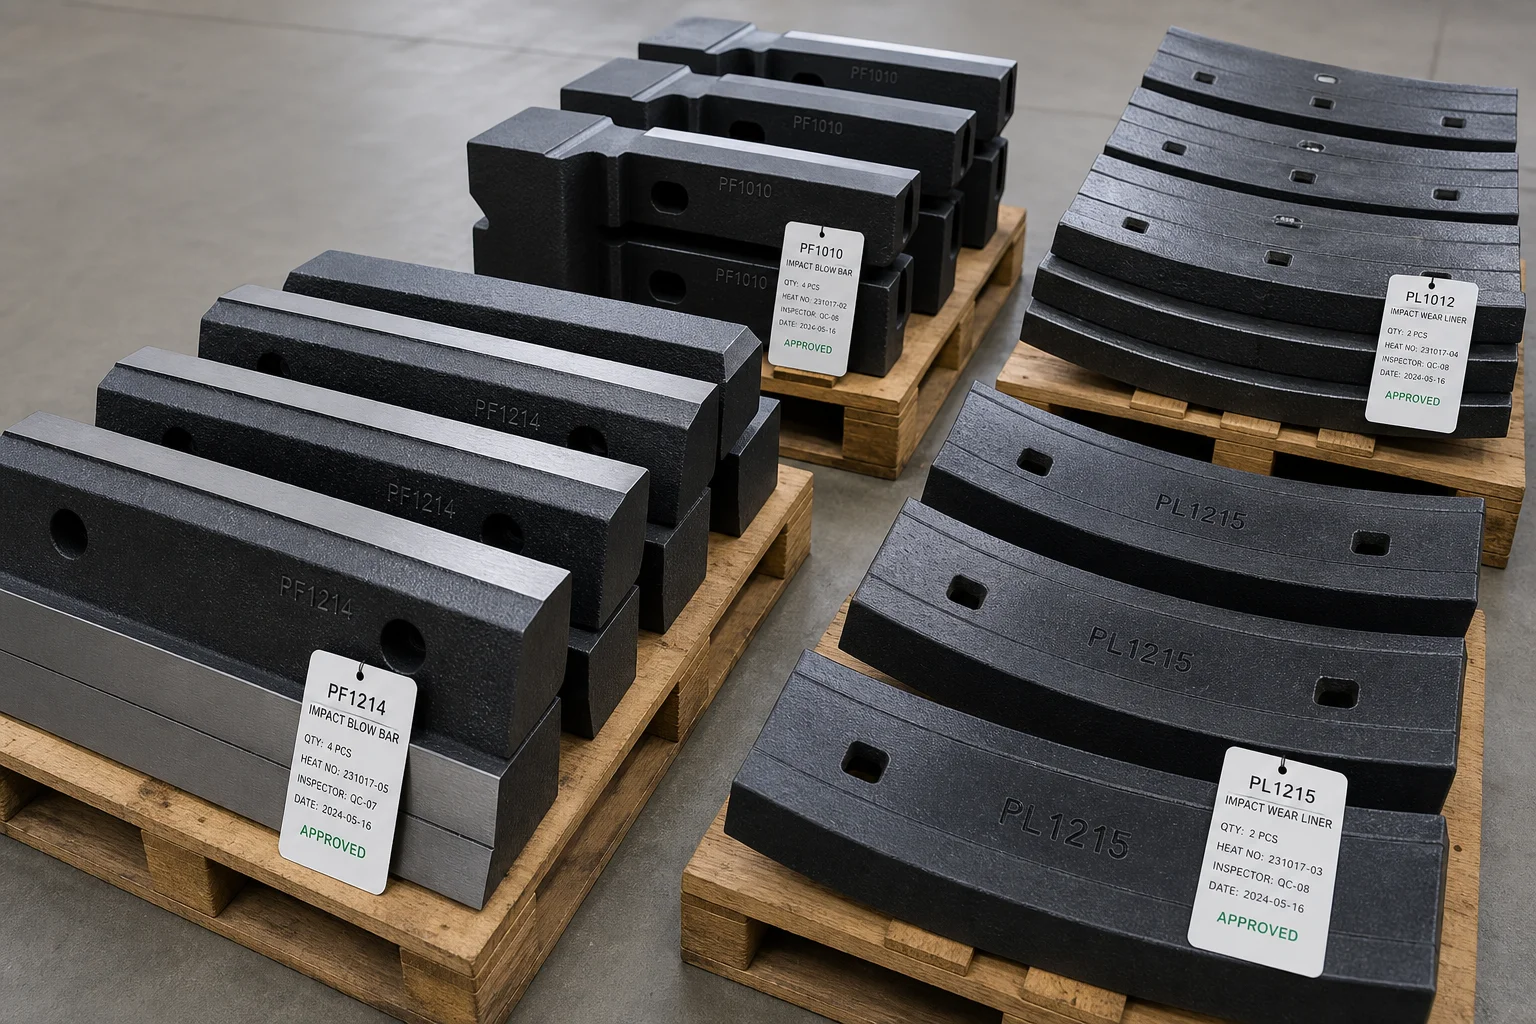
प्रमाणित गुणवत्ता : प्रत्येक बैच के साथ पूर्ण ईएन 10204 3.1 प्रमाणन, धातुविज्ञानीय रिपोर्ट्स, प्रभाव परीक्षण डेटा और सीएमएम आयामी दस्तावेज़ीकरण।
निष्कर्ष
खनन और क्रशिंग घिसावट कास्टिंग्स महत्वपूर्ण घिसावट उपभोग्य हैं जो संयंत्र उत्पादकता, प्रति टन संचालन लागत और अनियोजित क्रशर डाउनटाइम को सीधे निर्धारित करते हैं। सटीक घिसावट-मोड निदान, अनुकूलित मिश्र धातु चयन (हैडफील्ड मैंगनीज़ से लेकर उच्च-क्रोमियम श्वेत लोहा तक), अनुशासित जल-कठोरण ऊष्मा उपचार और सटीक सीएनसी समाप्ति को एकीकृत करके, ढलाई इकाइयाँ घटकों के घिसावट जीवन को काफी लंबा कर सकती हैं।
एक अनुभवी, एकीकृत भारी कास्टिंग ढलाई इकाई के साथ साझेदारी करने से प्रत्येक लाइनर का खदान में विश्वसनीय प्रदर्शन सुनिश्चित होता है।
अपने क्रशर वियर पार्ट्स के ड्रॉइंग्स जमा करने या कस्टम मिश्र धातु सिफारिशों के लिए दांदोंग शहर पेंगक्सिन मशीनरी कं., लि. से संपर्क करें।
दांडोंग शहर पेंगशिन मशीनरी कं., लिमिटेड — भारी ढलवां और सटीक मशीनिंग, १९५८ से।

 EN
 गर्म समाचार

