
 EN
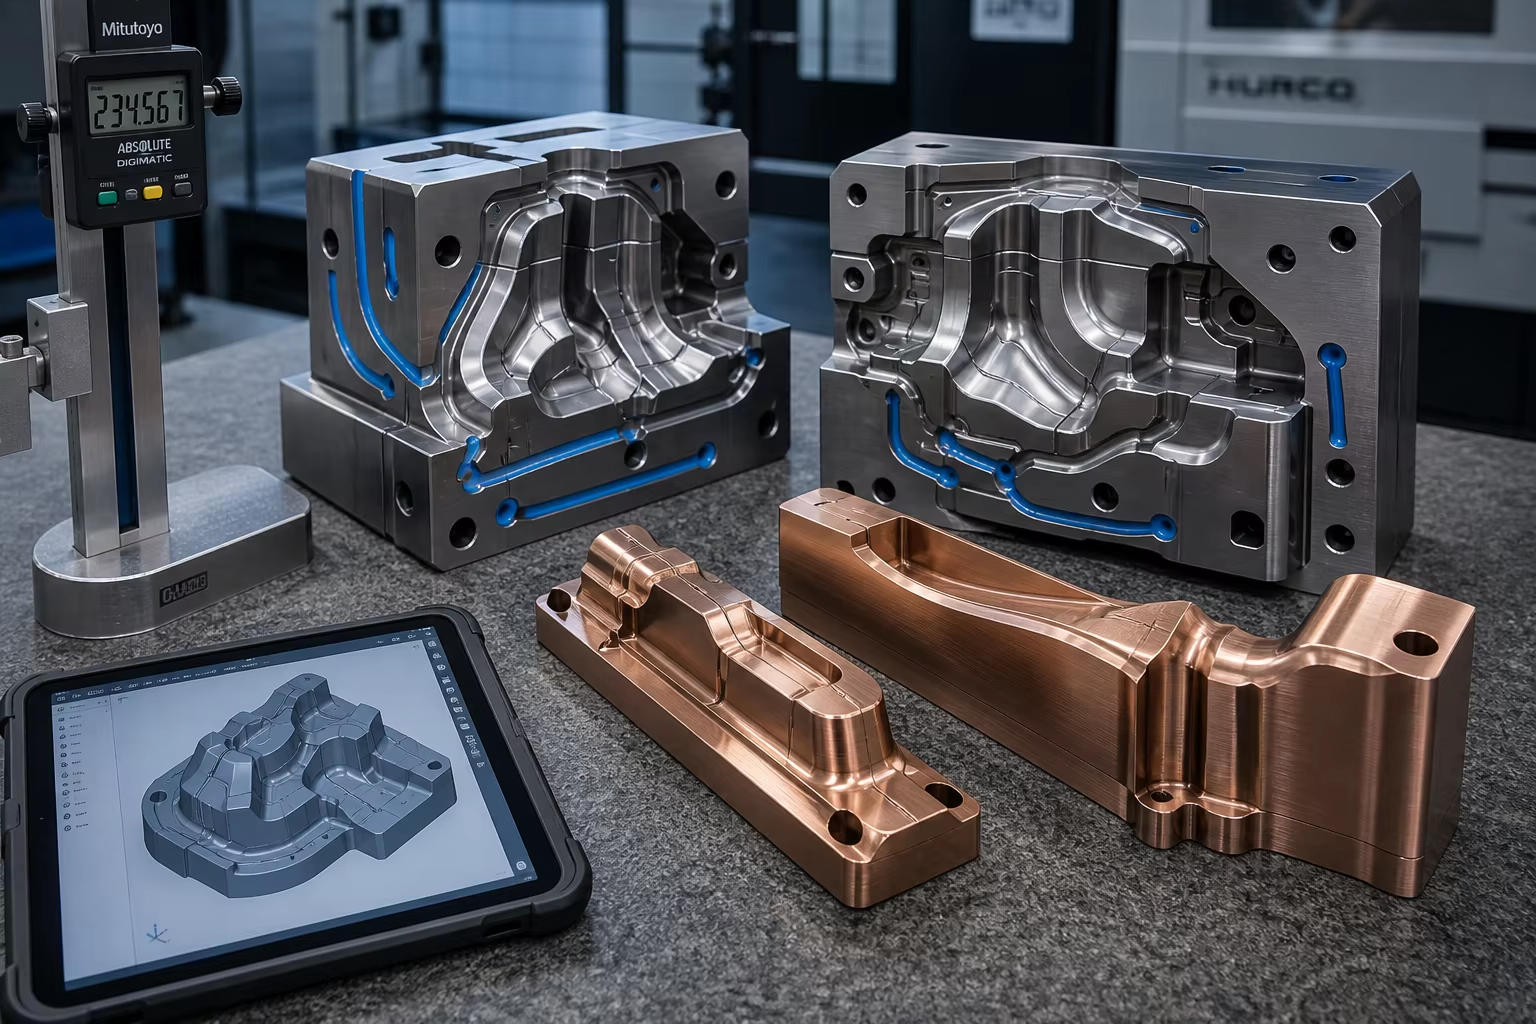
Meta apraksts: Pilnīgs tehniskais pamācības materiāls par liekamajiem karstās darba rīku tēraudiem un precīzajiem veidgabalu sakausējumiem. Iepazīstieties ar liekto H13 (DIN 1.2344 / 4Cr5MoSiV1), berilija varu (C17200) un niķeļa—silīcija bronzu (C18000), iekšējo konformālo dzesēšanas līniju liešanu, vakuuma termisko apstrādi līdz 46–52 HRC un 5 ass CNC apstrādi.
Augstspiediena alumīnija un magnija liešanā ar matricām, augstas izturības automašīnu tēraudu karstajā stempelēšanā un sarežģītā plastmasas ielejšanā ar matricām rīku ievietnes un matricu kodolu bloki ir visvērtīgākais inženieru izstrādātais aprīkojums ražošanas ķēdē. Darbojas ātrā temperatūras ciklēšanā:
- Augstspiediena liešanas (HPDC) matricu ievietnes : Iztur ātru ciklisku saskari ar kausētu alumīniju ( ) ar spiedieniem, kas pārsniedz un ātrumiem, kas pārsniedz , kam nekavējoties seko auksta ūdens strūklas dzesēšana katrās 30–60 sekundēs. Šis smagais termiskais trieciens izraisa termisko pārbaudi (termisko izturību samazinošas mikroplaisāšanās), lielas termiskās plaisas, šķidrā alumīnija pielīmēšanos un izskalošanās nodilumu .
- Sarežģītas ielejšanas matricas un stempelēšanas ievietnes : Prasa sarežģītas dziļas dzesēšanas kanālus un konturētas sadalīšanās ģeometrijas. Parastās atņemošās CNC frēzēšanas metodes, izmantojot cietus kaltus blokus, izšķiež līdz no dārgas rīku tērauda un nevar ražot liektas iekšējās dzesēšanas galerijas.
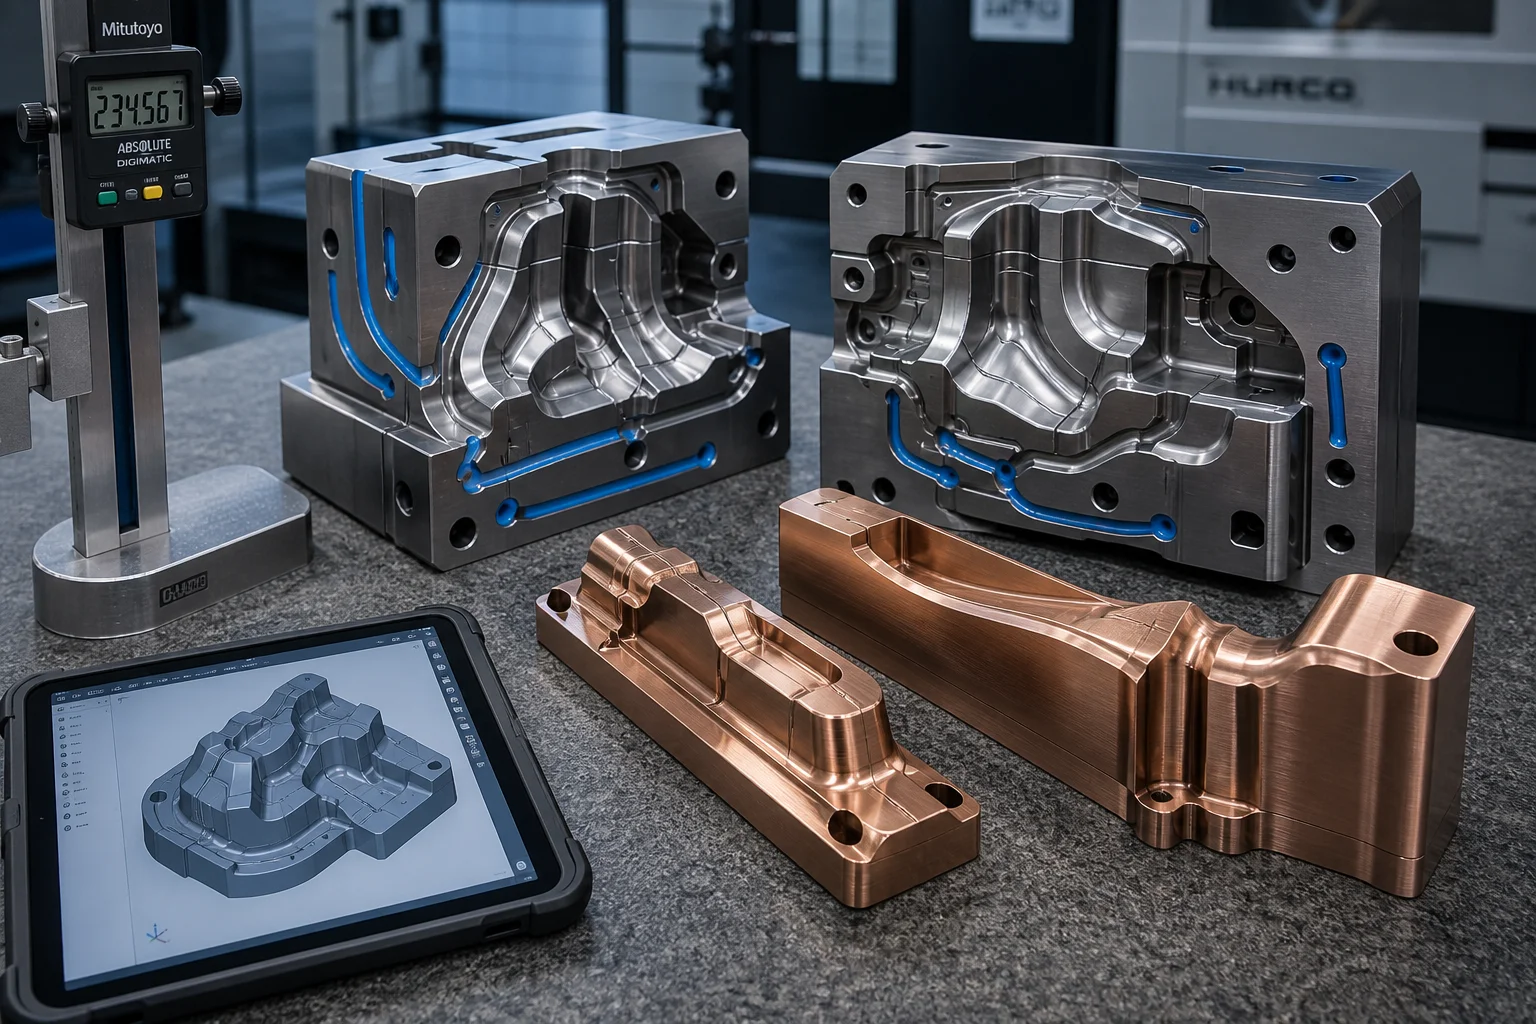
Lai pārvarētu šos ražošanas sašaurinājumus, lietnīcas un veidņu izgatavotāji izmanto Precīzās liešanas paša formas karstās darba rīku veidnes . Liekot Modificētos karstās darba tēraudus (liešanai paredzēts AISI H13 / DIN 1.2344 / 4Cr5MoSiV1) un Augstas siltumvadītspējas vara sakausējumus (berilija varu C17200 un niķeļa-silīcija bronzu C18000) tieši gandrīz galīgajā formā ar Ielietām konformālām dzesēšanas līnijām , rīku veidotāji samazina rupjās apstrādes cikla laiku līdz , uzlabo dzesēšanas efektivitāti par , uniskaitīgi samazinot kopējās rīku izmaksas.
Šis inženierijas pamācības dokuments sniedz detalizētu analīzi par liešanas tērauda metalurģiju, keramikas apvalka/smilšu formas veidošanu ar konformālu dzesēšanu, vakuuma termisko apstrādi termiskās izturības uzlabošanai pret termisko izturību (46–52 HRC) un 5 ass aug ātruma CNC finišēšanu.
1. Termiskā izturība (karstuma pārbaude) un veidgabalu degradācijas režīmi
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Rīku pielietojums | Darbības temperatūras diapazons un cikls | Dominējošais izgāšanās veids | Materiāla klases risinājums |
|---|---|---|---|
| HPDC alumīnija spiedliešanas dobuma ieliktni | / 45 sekunžu cikls | Karstuma pārbaude, lodēšana, kavitācijas izskalošana | Liešanas AISI H13 Mod / DIN 1.2344 (46–50 HRC) |
| Karstības stempļu / spiediena cietināšanas matricu izgatavošana | / Augsts kontaktspiediens | Augsta slodzes līmeņa līmēšanās, matricas malu šķeldojums | Lietā karšanas darba tērauds + molibdēna/vanādija bagātinājums (50–54 HRC) |
| Augsta cikla plastmasas injekcijas kodolu adatas | Nepārtraukta ātra dzesēšana / cikls | Karstā punkta cikla kavēšanās, plastmasas iedobumi | Berilija vara (C17200) / CuNiSi (C18000) () |
| Stikla pudeļu veidošanas matricas un plunžeri | karsēta stikla saskare | Augstas temperatūras oksidācija, termiskās triecienas plaisāšana | Litā austenītiska / nikelī vai cinka sakausējuma rīku tērauda sakausējuma tērauds |
2. Litie rīku tēraudi un augstas vadītspējas vara metallūrgija
A. Litais karadarba rīku tērauds: AISI H13 (DIN 1.2344 / 4Cr5MoSiV1)
Litais H13 ir gaisā cietināms rīku tērauds ar precīzu līdzsvaru starp augstu sarkano cietību, lielisku termisko vadītspēju un pārāku izturību:
| Elements | Svara procenti (wt%) | Kritiska metalurģiskā loma liešanas rīkos |
|---|---|---|
| Ogļūdeņradis (C) | Nodrošina pamata cietību un matricas izturību; līdzsvarots, lai saglabātu trieciena elastīgumu | |
| Hroms (Cr) | Uzlabo dziļu gaisa cietināmību; veido karstumizturīgus karbīdus, kas pretojas termiskai mīkstināšanai | |
| Molibdena (Mo) | Spēcīgi uzlabo otrās cietināšanas pretestību pie ; nomāc temperēšanas trauslumu | |
| Vanādijs (V) | Kritiski : veido ļoti cietus vanādija karbīdus ( ) , kas notur graudu robežas | |
| Silīcijs (Si) | Uzlabo augstas temperatūras oksidēšanās izturību un liešanas šķidruma plūdumu |
B. Augstas siltumvadītspējas formas sakausējumi: berilija vara un niķeļa silīcija bronzas
Ieplūdes formās un spiedliešanas aukstuma ventilos karstie punkti rada cikla sašaurinājumus. Augstas vadītspējas vara sakausējumi noņem siltumu 3 līdz 4 reizes ātrāk nekā rīku tērauds :
| Sakausējuma klase / standarts | Ķīmiskais sastāvs (masas %) | Siltumvadītspēja ( ) | Cietības diapazons | Galvenā lietošanas priekšrocība |
|---|---|---|---|---|
| Berilija-medi C17200 (BeCu 25) | 38–44 HRC | Ekstrēma cietība ar tērauda termiskās vadītspējas līmeni; novērš kodola karstos punktus | ||
| Niķeļa-silīcija bronzas sakausējums (C18000 / CuNi2Si) | 28–34 HRC | Augsta siltumvadītspēja; beriliju nesaturoša videi draudzīga matricas kodola sakausējuma sakausējuma sakausējums | ||
| Premium Cast H13 rīku tērauds | 46–52 HRC | Augsta karstumizturība un trieciena izturība liela nodiluma dēļ ekspluatējamām matricas dobumiem |
3. Liešanas veidā ražotas rīku daļas ar ielietām konformālās dzesēšanas kanāliem
Tradicionālā urbšana rada taisnas, krustojas ūdens līnijas, kas atstāj mirušos stūrus un karstās vietas. Precīzā liešana rada lokas, konturētas Konformālas dzesēšanas kanālas :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
4. Daudzpakāpju vakuumā veikta termiskā apstrāde maksimālai termiskās izturības kalpošanas laikam
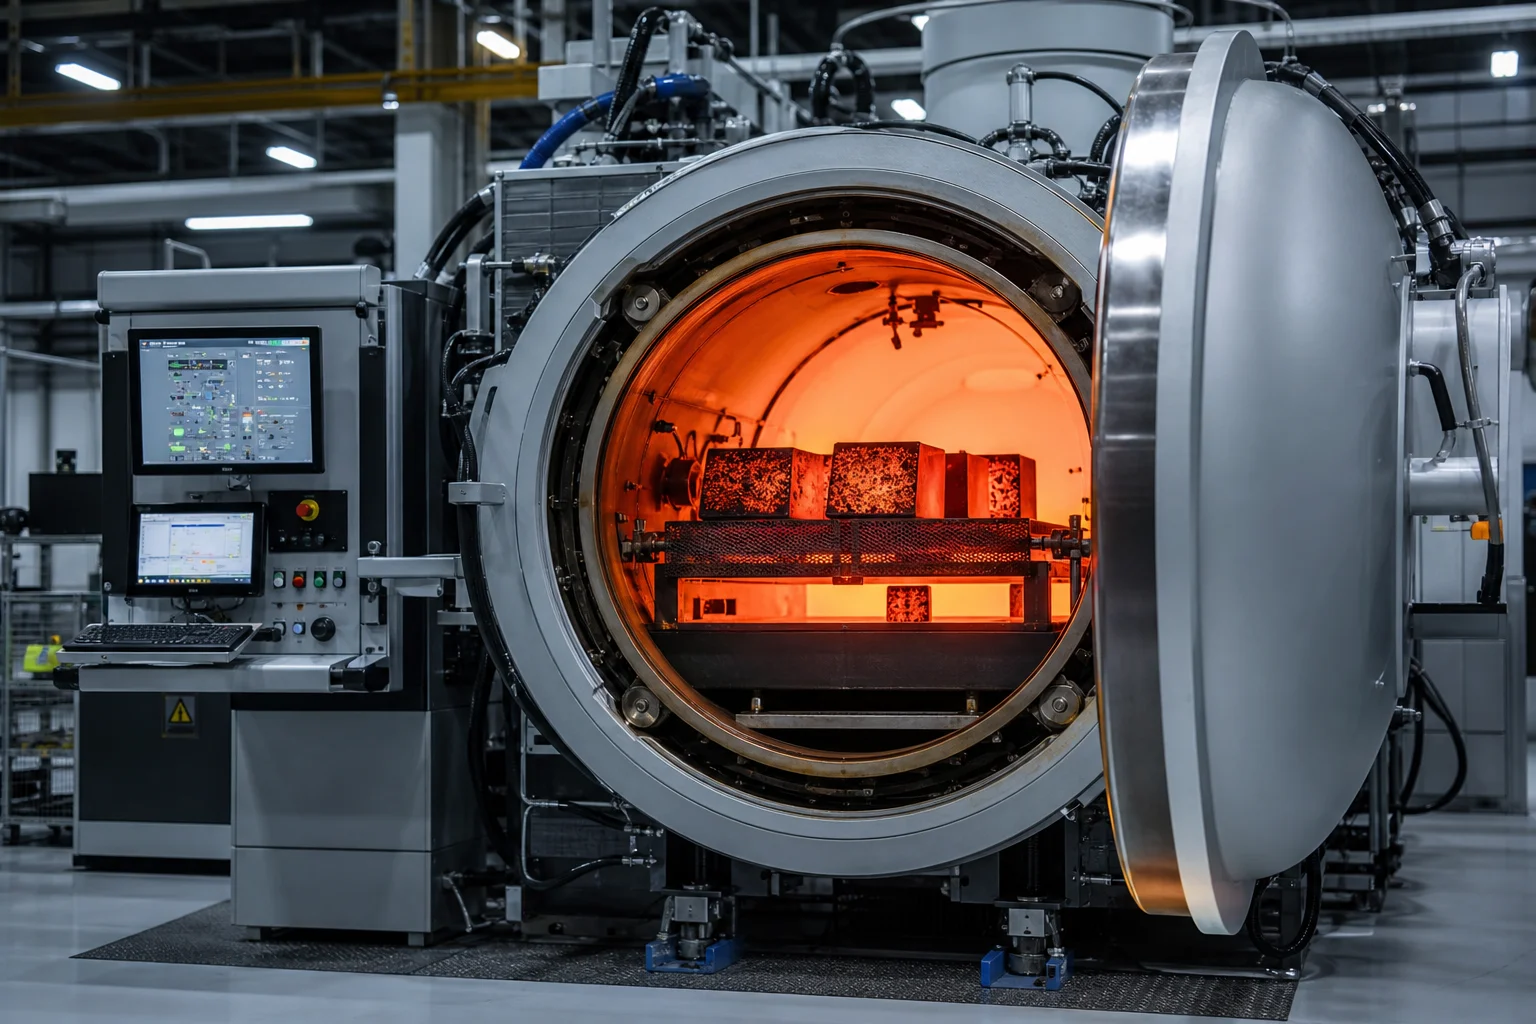
Lai novērstu katastrofālu matricas plaisošanu un vienlaikus maksimāli palielinātu pretestību karstuma plaisām, H13 ieliktni liešanā pakļauj automatizētai Datorkontrolētai vakuumā veiktai termiskai apstrādei :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
5. Augsta ātruma 5 ass CNC cietā apstrāde un 3D optiskā pārbaude
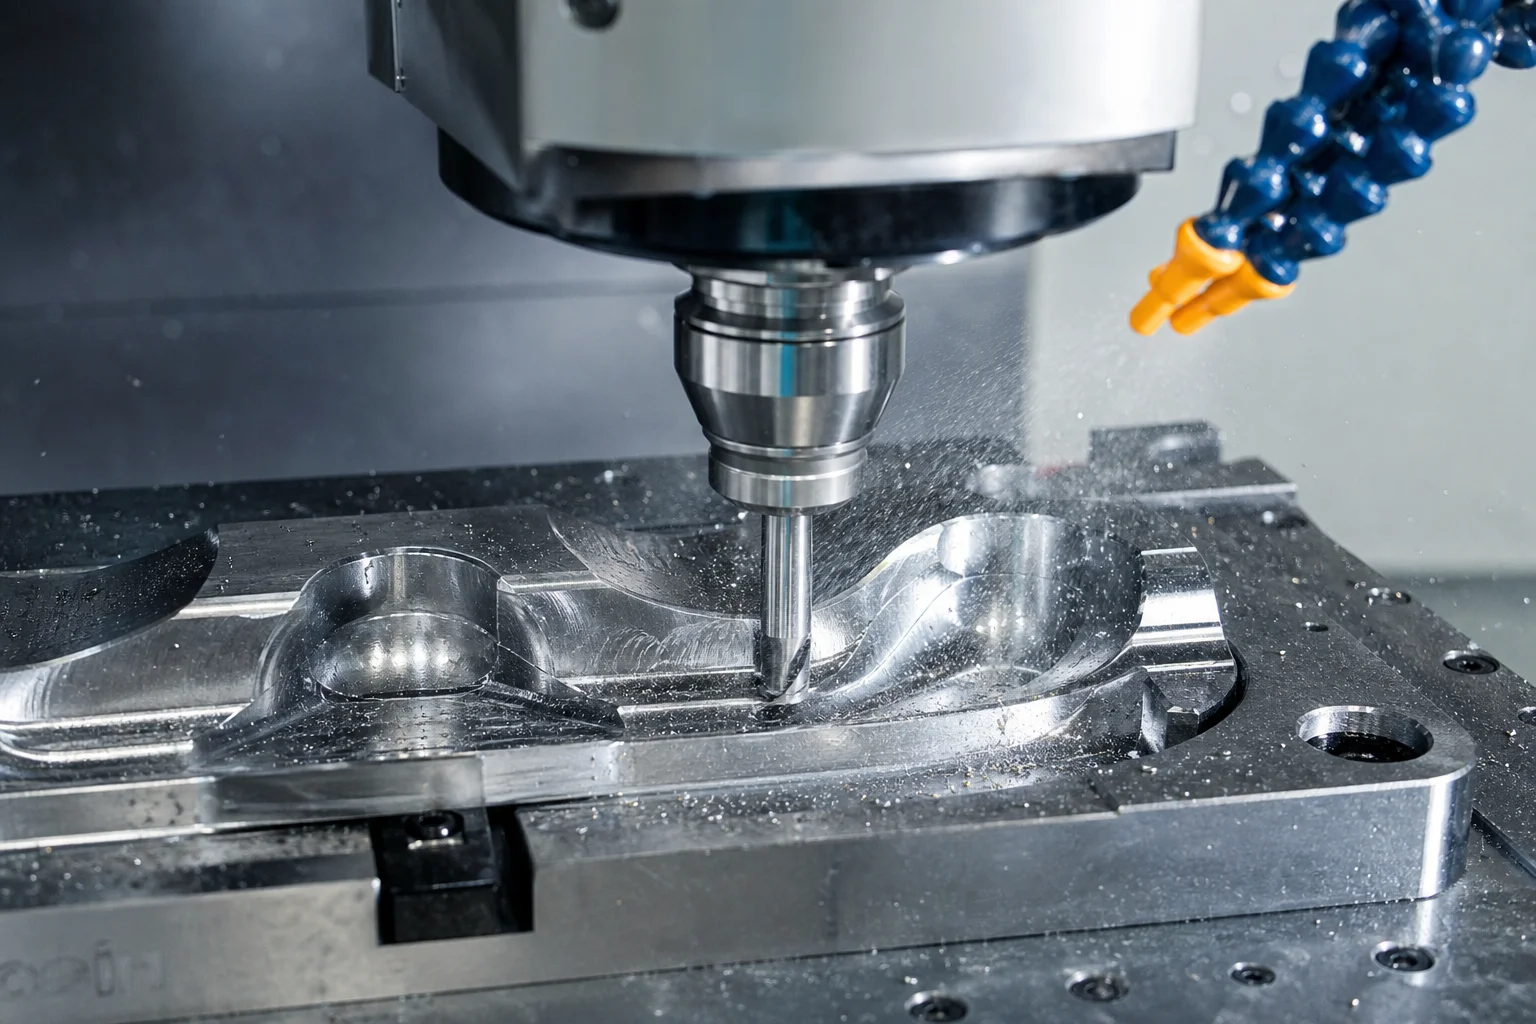
Pēc vakuumā veiktās termiskās apstrādes liektie rīku tērauda ieliktņi tiek precīzi apstrādāti to cietajā stāvoklī:
- 5 ass augsta ātruma CNC cietā frēzēšana : Precīza augsta ātruma apstrāde (vertdzinēja ātrums līdz 24 000 apgr./min), izmantojot mikro-grainas pārklātās karbīda un CBN bumbveida frēzes. Profila precizitāte tiek uzturēta robežās .
- Spoguļa virsmas polīrs un tekstošana : Manuāla dimanta pastas polēšana līdz (SPI A1/A2 optiskais apdare) vai EDM dzirkšņu tekstošana (VDI 3400 standarts).
- Virsmas nitrēšana / PVD pārklājums : Papildu zemtemperatūras plazmas nitrēšana vai PVD CrN / AlCrN pārklājums ( virsmas slānis, biezs), lai novērstu alumīnija matricas pieslīpēšanos.
6. Visaptverošie kvalitātes pārbaudes standarti
| Kvalitātes parametrs | Standarts / specifikācija | Pieņemšanas kritēriji |
|---|---|---|
| Cietība un vienmērīgums | Rokvela cietība (HRC) saskaņā ar ASTM E18 | (vai saskaņā ar rasējumu ) visā blokā |
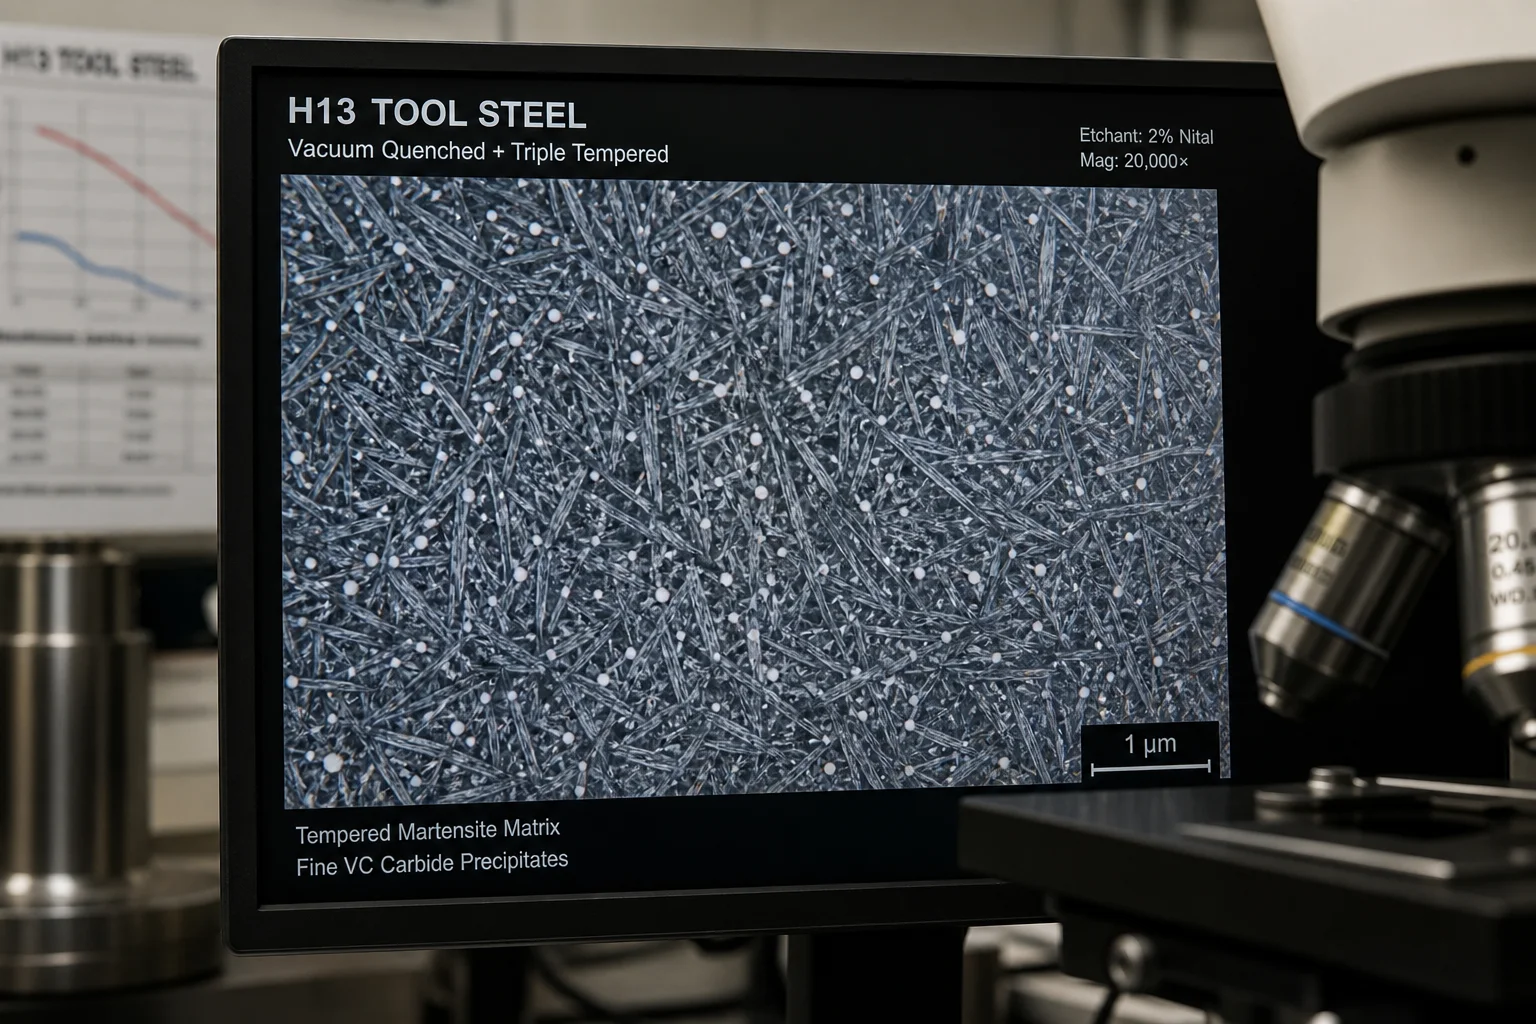
| Mikrostruktūra un karbīdi | Metalogrāfija pie (ASTM E3) | Ultrasmalka atkausēta martensīta struktūra ar vienmērīgi izkliedētiem sfēriskiem karbīdiem; nulle graudu robežu karbīdu plēvīšu |
 |Tilpuma pilnīgums |Ultrasoniskās izmērīšanas metode (NADCA Nr. 207 / EN 10228-3) | 100 % tilpuma ultrasoniskās izmērīšanas skenēšana; 1. līmeņa — nulle iekšēju mikroshrumpēšanos | | Atdzesēšanas kanālu plūsmas pārbaude | Plūsmas mērītājs un hidrostatiskā spiediena pārbaude | Konformālie atdzesēšanas kanāli tiek pārbaudīti ar ūdens spiedienu pie bez jebkādas noplūdes; apstiprināta plūsmas ātruma vērtība | | Dimensiju 3D skenēšana | 3D optiskais skeneris / koordinātu mērīšanas mašīna (CMM) | 100 % pilnīga virsmas 3D krāsu kartes pārbaude pret CAD modeļiem ar precizitāti līdz |
7. Lietņu rīku ražošanas iespējas Dandong pilsētā, Pengxin Machinery Co., Ltd.
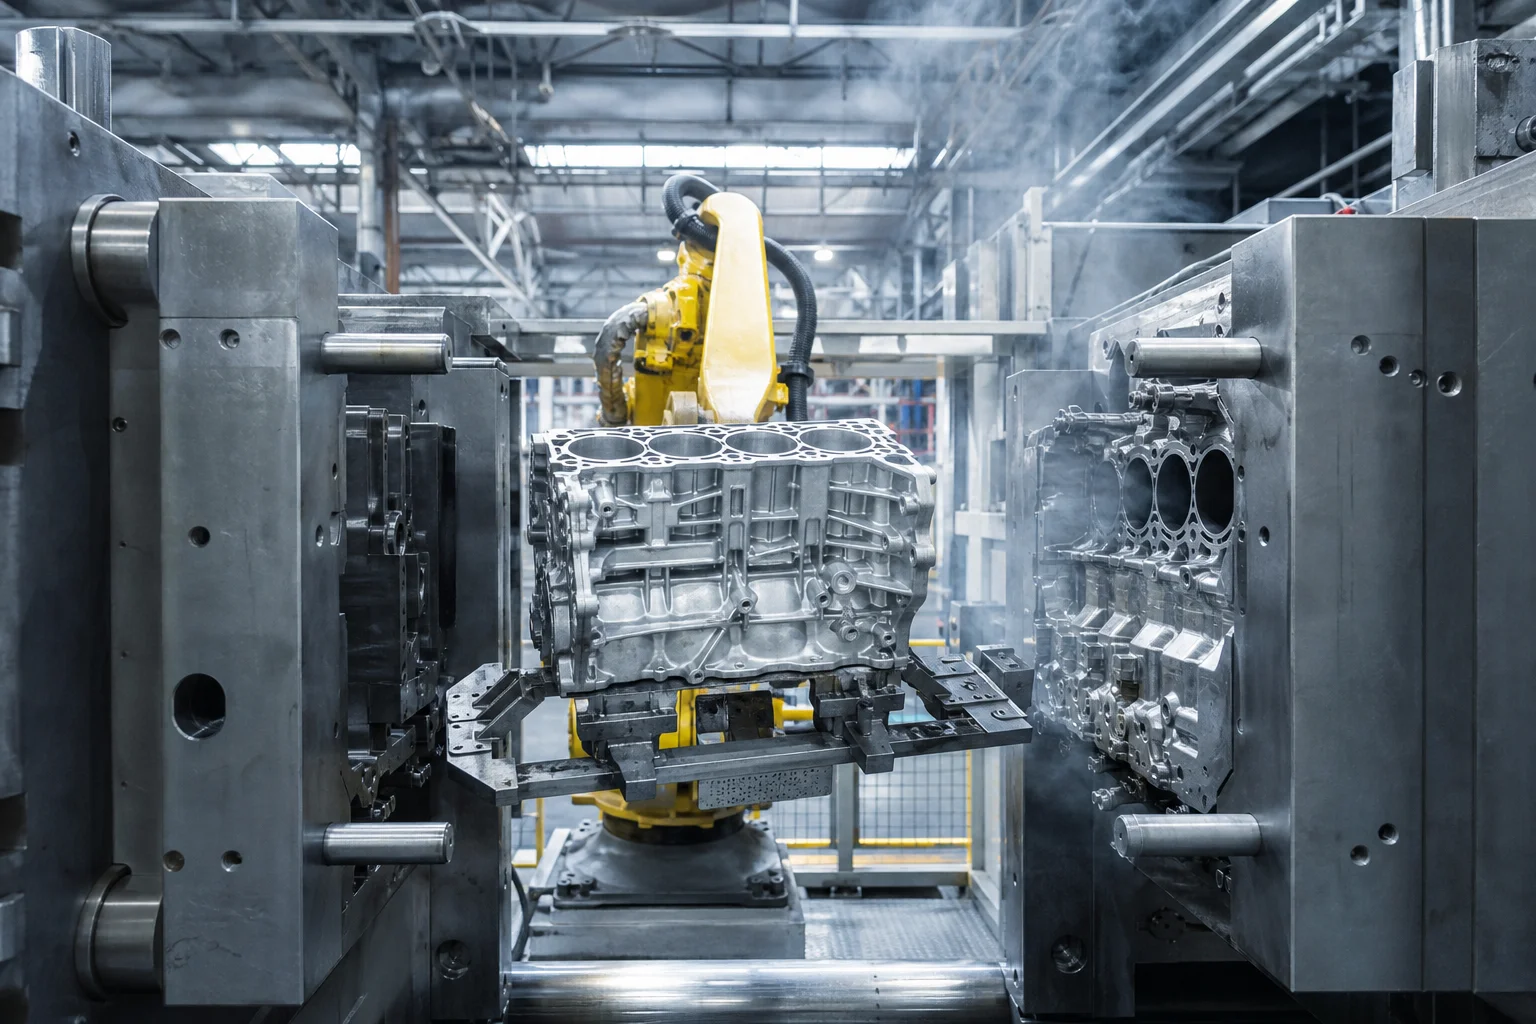
Augstas veiktspējas lietņu rīku tēraudu un formu sakausējumu ražošanai nepieciešamas specializētas indukcijas kausēšanas iekārtas, precīzas keramikas apvalka liešanas tehnoloģijas, datorkontrolētas vakuumā darbojošās termiskās apstrādes krāsnis un 5 ass aug ātruma CNC apstrādes centri.
Dandong City Pengxin Machinery Co., Ltd. piegādā pilnībā sertificētus, precīzi apstrādātus lietņu rīku tērauda ieliktnus un augstas siltumvadītspējas formu komponentus:
- Materiālu daudzveidība : Sertificēts liešanas process karstās darba rīku tērauda (H13 / 1.2344), berilija vara (C17200), niķeļa—silīcija bronzas (C18000) un pielāgotu rīku sakausējumu gadījumā.
- Ielietā konformālā dzesēšanas tehnoloģija : Precīza keramikas kodola liešana, kas veido gludas līknes iekšējos dzesēšanas kanālus, novēršot karstās vietas.
- Iekšējā vakuuma termiskā apstrāde : Augstvakuumā darbojošās automatizētās termiskās apstrādes krāsnis ar augsspiediena slāpekļa dzesēšanu, nodrošinot deformāciju neizraisītu cietību 46–52 HRC.
- Augsts ātrums, 5 ass CNC cietās frezēšanas tehnoloģija : Specializēti augstas precizitātes CNC apstrādes centri, kas apstrādā cietinātu rīku tēraudu līdz pat 55 HRC robežām. .
- Pilns kvalitātes nodrošinājums : ISO 9001 sertificēts; nodrošina pilnas EN 10204 3.1 materiālu testu sertifikācijas, NADCA ultraskaņas pārbaudes ziņojumus un 3D optiskās skenēšanas pārbaudes kartes.
Secinājums
Precīzi lieotas formas karstās apstrādes rīku tēras un augstas vadītspējas vara matricu sakausējumi ir nākotnes risinājums izmaksu efektīvai un augstas veiktspējas rīku ražošanai. Ievērojamās bruto frēzēšanas atkritumu novēršana un ielietās konformālās dzesēšanas līnijas integrācija ļauj spiedliešanas rūpnīcām un matricu ražotājiem saīsināt cikla ilgumu, pagarināt matricu kalpošanas laiku un sasniegt izcilu detaļu virsmas kvalitāti.
Sadarbība ar pieredzētu, integrētu precīzās rīku liešanas un CNC apstrādes līderi nodrošina, ka jūsu matricas un matricu iekšdaļas darbojas ātrāk, vēsāk un ilgāk.
Lai iesniegtu savas matricu iekšdaļas vai matricu komponenta CAD modeļus precīzai liešanas inženierijas pārskatīšanai, sazinieties ar Dandong City Pengxin Machinery Co., Ltd.
Dandong City Pengxin Machinery Co., Ltd. — smagie liešanas izstrādājumi un precīzā apstrāde kopš 1958. gada.
Saturs
- 1. Termiskā izturība (karstuma pārbaude) un veidgabalu degradācijas režīmi
- 2. Litie rīku tēraudi un augstas vadītspējas vara metallūrgija
- 3. Liešanas veidā ražotas rīku daļas ar ielietām konformālās dzesēšanas kanāliem
- 4. Daudzpakāpju vakuumā veikta termiskā apstrāde maksimālai termiskās izturības kalpošanas laikam
- 5. Augsta ātruma 5 ass CNC cietā apstrāde un 3D optiskā pārbaude
- 6. Visaptverošie kvalitātes pārbaudes standarti
- 7. Lietņu rīku ražošanas iespējas Dandong pilsētā, Pengxin Machinery Co., Ltd.
- Secinājums