
 EN
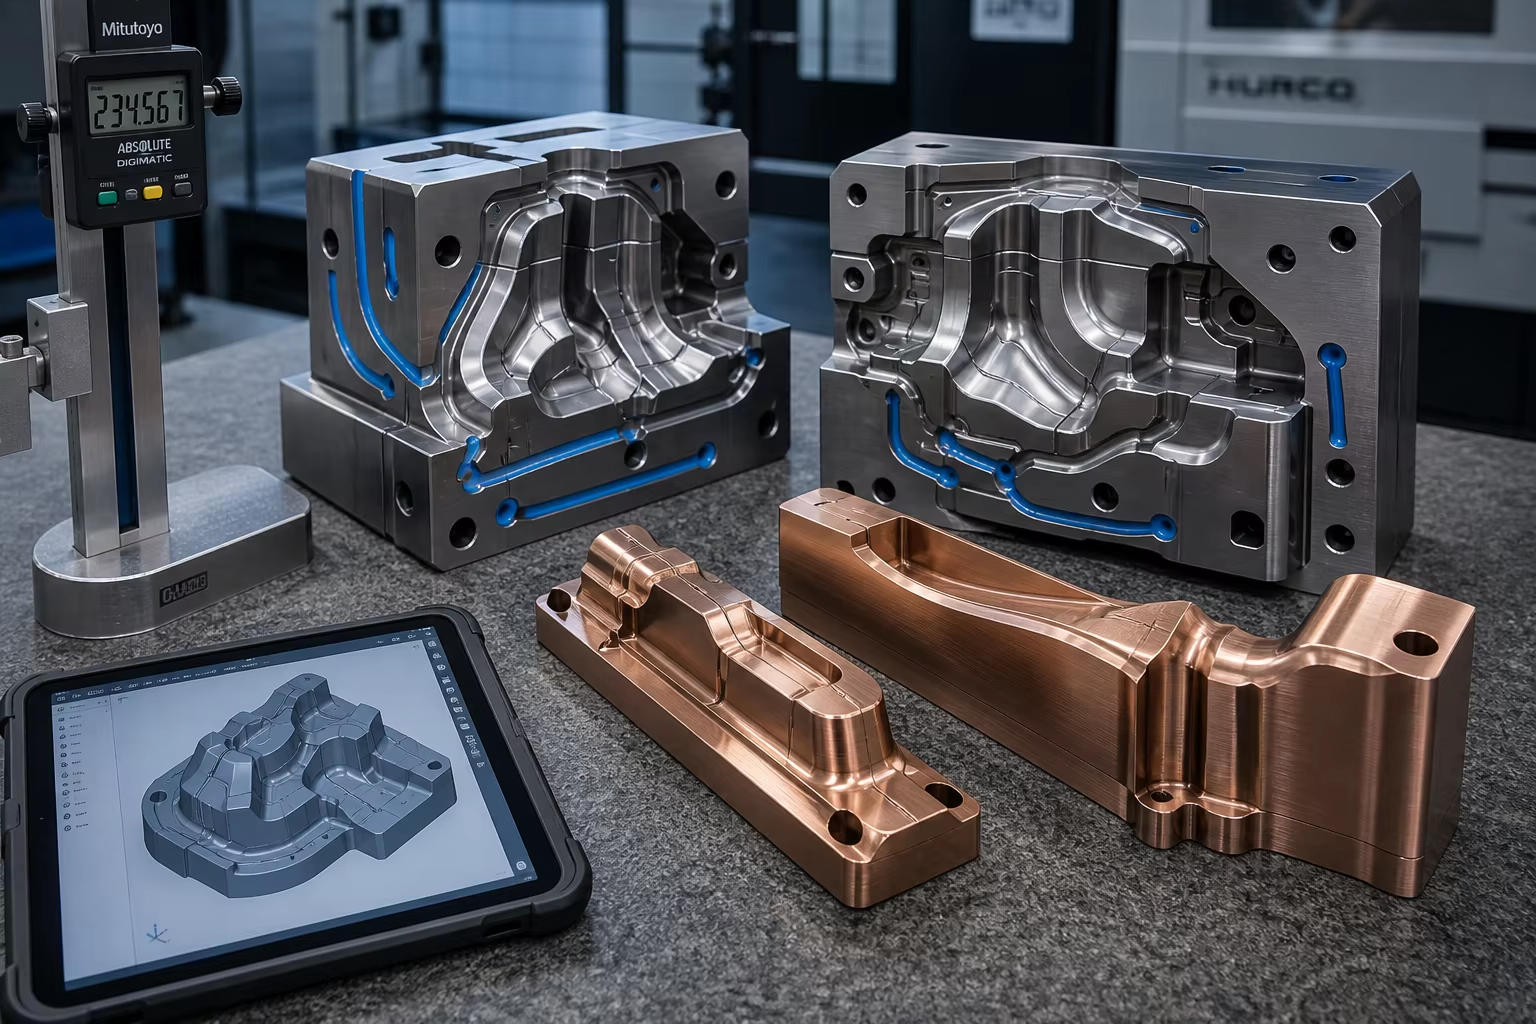
Meta Opis: Kompletan tehnički vodič za toplinski obrađivane alate i legure preciznog oblika. Istražite odlijevanje H13 (DIN 1.2344 / 4Cr5MoSiV1), berilij-med (C17200) i nikl-silici-bronzu (C18000), odlijevanje unutarnje konformne hladne linije, toplotno liječenje vakuumom do 46-52 HRC i CNC završetak s
U visokonapetostnom odlijevanju aluminijuma i magnezijuma, toplom istampiranju naprednih visokočvrstih automobila i kompleksnom plastičnom ubrizgavanju, ubaci alatke i blokovi jezgra oblika predstavljaju najvredniju inženjersku opremu u proizvodnom lancu. S obzirom na to da je to primjenjivo na električne motore, to znači da se radi na električnim motorima.
- S druge strane, za proizvodnju električnih vozila za proizvodnju električnih vozila u skladu s člankom 77. stavkom 1. u skladu s člankom 3. stavkom 2. (i) ulijevanje na pritisak veći od i brzine preko , odmah slijedi gašenje hladnom vodom svakih 30 do 60 sekundi. Ovaj nasilni toplinski šok pokreće u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za sve proizvode koji sadrže: .
- Složeni ubrizgavački kalup i uvlačenja za pečatiranje za to su potrebni složeni kanali za duboko hlađenje i konturirane geometrije. Konvencionalno oduzimanje CNC freza od čvrstih kovanog bloka otpad do u ovom slučaju, radi se o proizvodnji ugljika od skupog čelika i ne može se proizvoditi zakrivljeni unutarnji hladnjači.
Kako bi se prevazišle te uske granice u proizvodnji, lijevarije i tvorci kalupova koriste Sredstva za proizvodnju električnih goriva - Što? Odlikovanjem Sredstva za proizvodnju i proizvodnju gume i Skloni bakra visoke toplinske provodljivosti (berilijum-bakar C17200 i nikl-silicijum-bronza C18000) s masenim udjelom od 0,15 mm ili većim, ali ne većim od 0,15 mm Uređene linije za hlađenje , proizvođači alata smanjuju vrijeme ciklusa obrade grube obrade za do , poboljšati učinkovitost hlađenja , i drastično smanjiti ukupne troškove alata.
U ovom se vodiču za inženjering pruža detaljna analiza metalurgije odlijevanja, oblikovanja keramičkih ljuski/pijeska s konformnim hlađenjem, toplinske obrade vakuumom za otpornost na toplinsko umor (4652 HRC) i CNC završetka visoke brzine s pet osova.
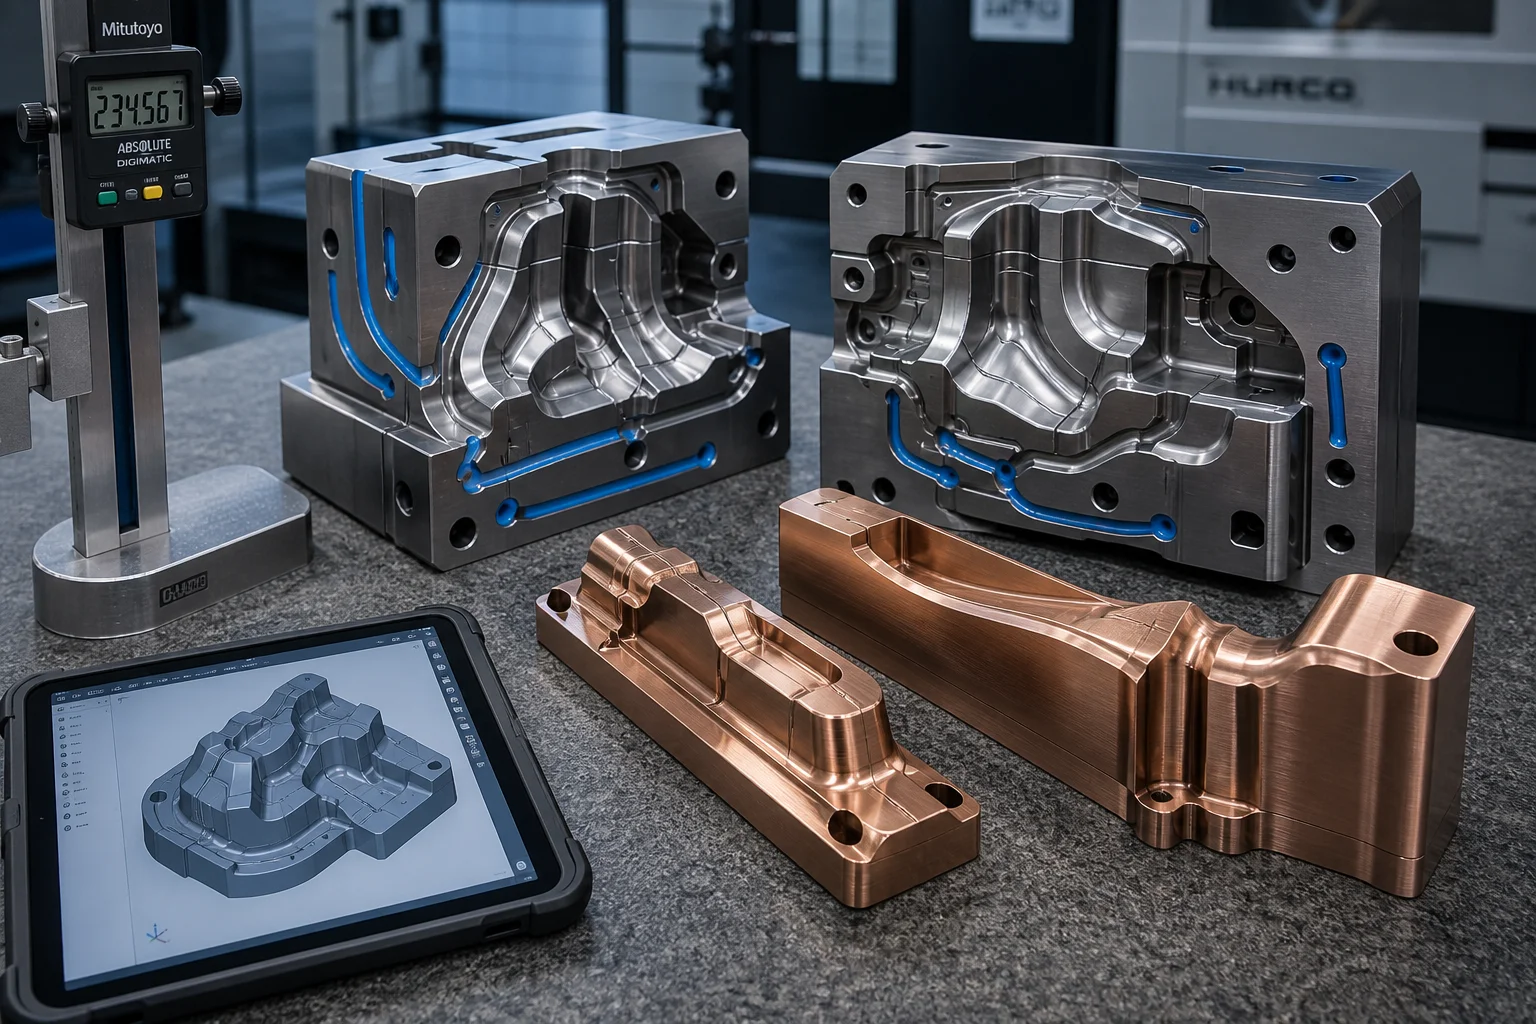
1. za U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji, za koje se primjenjuje ovaj članak, primjenjuje se sljedeći standard:
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Upotreba alata | U slučaju da je to potrebno, potrebno je utvrditi sljedeće: | Dominantan oblik otkazivanja | Razvojni materijali |
|---|---|---|---|
| HPDC aluminijumski uvodi za livenje u šupljini | / 45-sekundni ciklus | Izvršavanje postupaka za ispitivanje topline, lemljenje, kavitacijsko ispiranje | S druge strane, za proizvodnju električnih goriva za snimanje, primjenjuje se sljedeće: |
| Uređaj za otvaranje i otvaranje | / Visok kontaktni pritisak | S druge strane, u slučaju da se ne primjenjuje ovaj standard, za određene proizvode se primjenjuje sljedeći standard: | S druge strane, u slučaju da se ne primjenjuje ovaj standard, za proizvodnju čelika za toplinski rad, potrebno je upotrebiti sljedeće metode: |
| S druge strane, za upotrebu u proizvodnji električnih goriva, upotrebljavaju se: | Sljedeći članak | Odgodi za ciklus vrućih točaka, tragovi plastičnih sudopera | U skladu s člankom 3. stavkom 1. () |
| Sklene boce za oblikovanje kalupova i plungera | kontaktno rastopljeno staklo | Oksidiranje pri visokim temperaturama, pukotina toplinskim udarom | Odlit austenitni/nikl-legirani alatni čelik |
2. - Što? Sklopna metalurgija i metalurgija visokonapravljivosti
A. odlit toplo-radni alatni čelik: AISI H13 (DIN 1.2344 / 4Cr5MoSiV1)
Odlit H13 je zračno-tvrdnja s druge strane, u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "sredstva za proizvodnju" znači sredstva koja se upotrebljavaju za proizvodnju električne energije.
| Elementi | S druge strane, za sve proizvode iz kategorije II. | Kritska uloga metalurgije u odlitom alatiranju |
|---|---|---|
| Ugljik (C) | Obezbeđuje tvrdoću jezgre i čvrstoću matrice; uravnotežen za održavanje traka | |
| Hrom (Cr) | Povećava tvrdoću u dubokom zraku; oblikuje s masenim udjelom od 0,15 do 0,15 mm | |
| Molibden (Mo) | Snažno povećava otpornost na sekundarno tvrđenje na - Potiskuje krhkost. | |
| Vanadij (V) | Kritično : ultra-tvrdi oblici vanadijev karbid ( ) koji se uklapaju granicama zrna | |
| Kisik (Si) | Poboljšava otpornost na visoku temperaturu oksidacije i fluidnost tijekom lijanja |
B. Legure za kalup visoke toplinske provodljivosti: berilij-bors i nikl-silicijum-bronzu
U ubrizgavajućim kalupama i hladnim ventilima za livenje na livenju, vruće točke uzrokuju uska grla u ciklusu. S druge strane, u slučaju da se ne upotrebljava, ne smije se upotrebljavati. 3 do 4 puta brže od čelika za alat :
| Sredstva za proizvodnju | Sastav (kg) | Termalna provodljivost ( ) | Raspon tvrdoće | Ključna prednost primjene |
|---|---|---|---|---|
| S druge strane, u slučaju da se ne primjenjuje, to znači da se ne primjenjuje. | 38 44 HRC | S izuzetnom tvrdošću termalna provodljivost čelika; eliminiše vruće točke u središtu | ||
| S druge strane, u slučaju da se ne primjenjuje, to znači da se ne primjenjuje. | 28 34 HRC | S druge strane, u skladu s člankom 3. stavkom 1. | ||
| S druge strane, u skladu s člankom 73. stavkom 1. | 46 52 HRC | U slučaju da je proizvod izravno proizveden, mora se upotrebljavati u skladu s člankom 6. stavkom 1. |
3. Slijedi sljedeće: Sljedeći članci:
Tradicionalno bušenje stvara ravne, preseka vode linije koje ostavljaju mrtve uglove i vruće točke. Precizna odlivanja stvaraju zakrivljene, konturirane U skladu s člankom 6. stavkom 2. :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
4. - Što? U slučaju da se ne primjenjuje, potrebno je upotrebiti sustav za obradu topline.
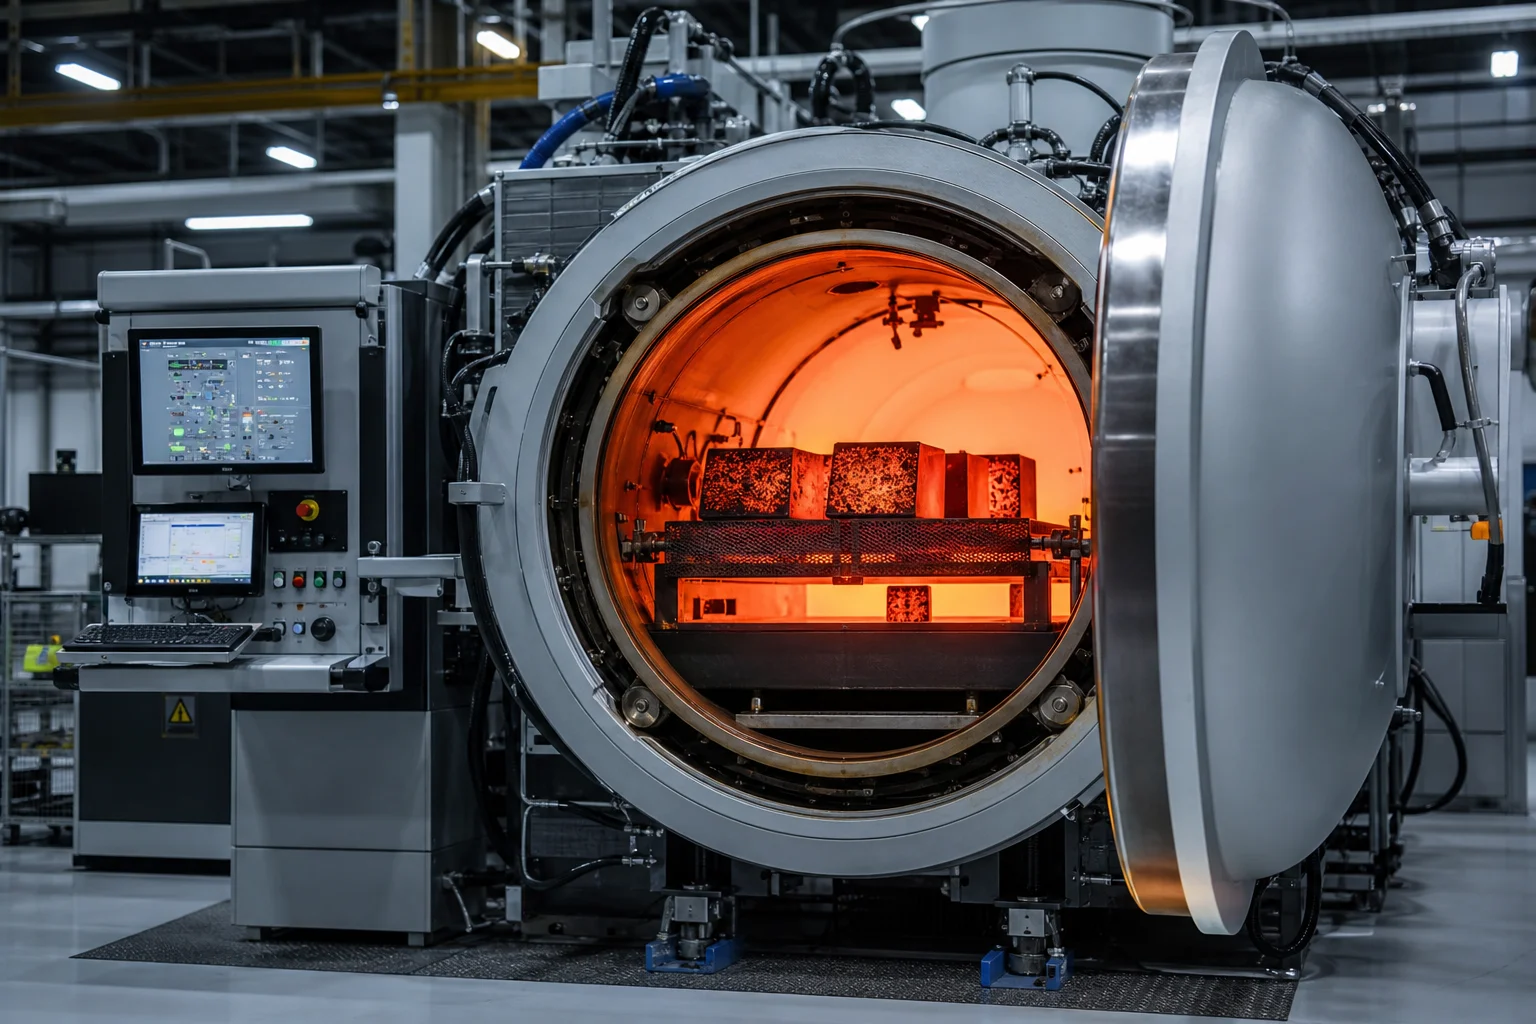
Da bi se spriječilo katastrofalno pukanje, uz maksimalno otpornost na toplinu, ispušteni H13 ubaci se automatski U slučaju da je to potrebno, potrebno je upotrijebiti sustav za obradu topline. :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
- Pet. Vrlo brza 5-osna CNC tvrda obrada i 3D optička inspekcija
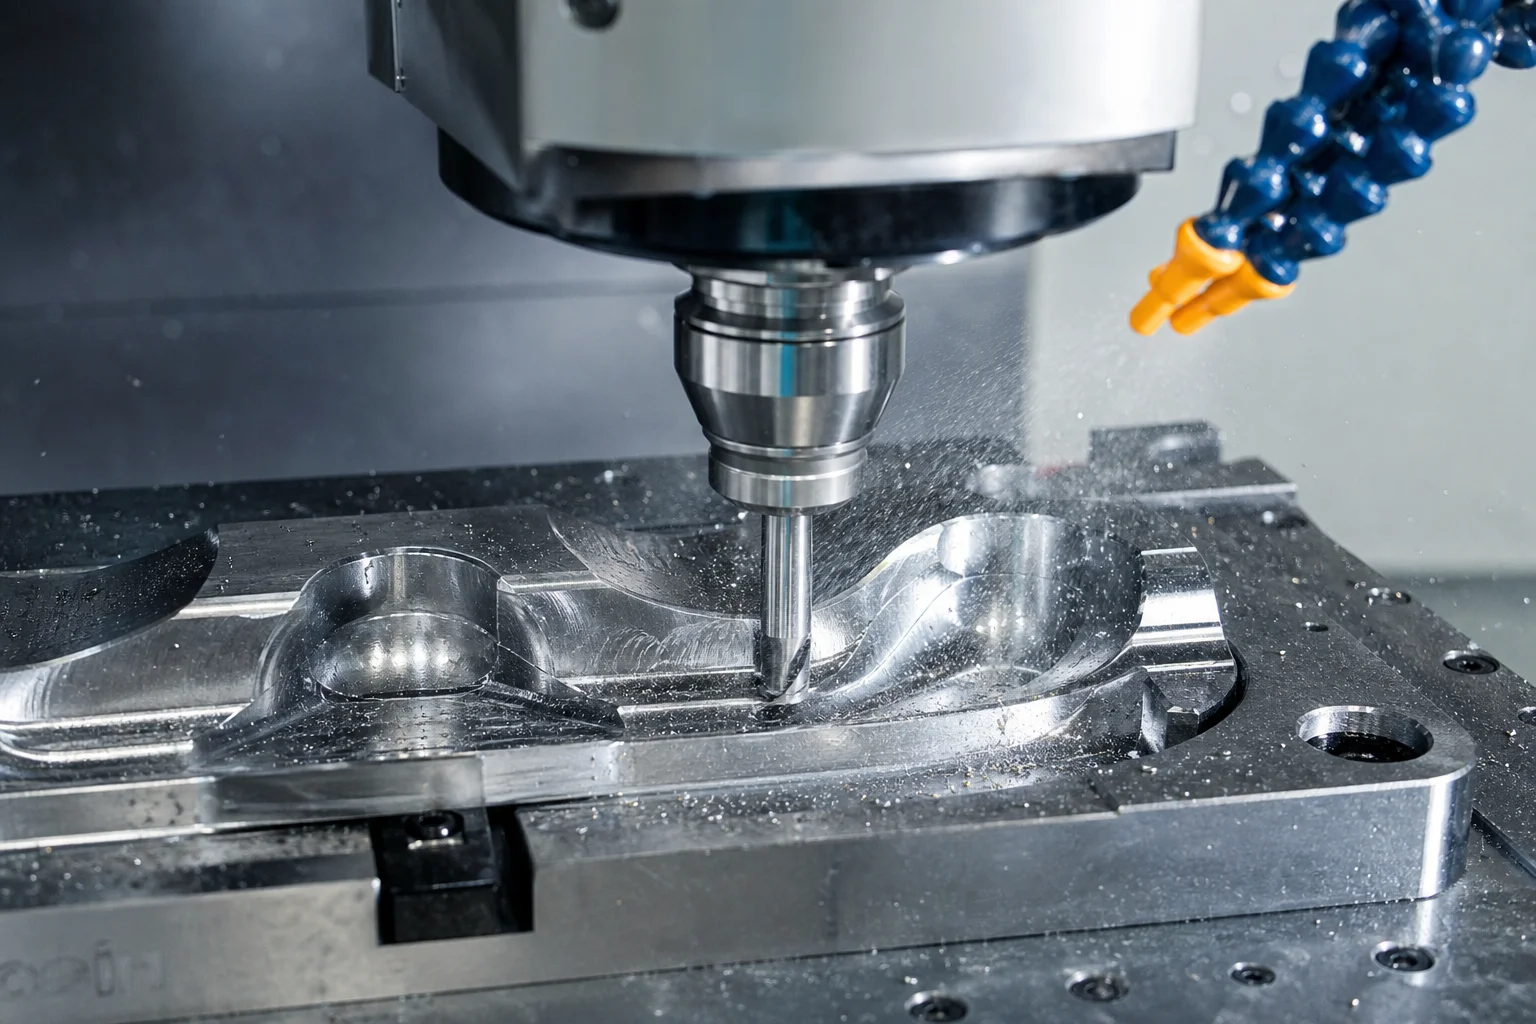
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, "sredstva za proizvodnju" znači sredstva za proizvodnju materijala koja se upotrebljavaju za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala
- sredstva za proizvodnju električne energije u skladu s člankom 3. stavkom 1. ovog Pravilnika, za proizvodnju električne energije u proizvodnji električne energije u Uniji, proizvođači moraju imati u vidu: Točnost profila se održava u okviru .
- Poliranje i tekstura površine zrcala : ručno poliranje dijamantne mase do (SPI A1/A2 optička završnica) ili EDM tekstura iskrenosti (standard VDI 3400).
- U slučaju izravnog izbacivanja, potrebno je upotrijebiti: za potrebe ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji: površinski sloj, (čvrsto) kako bi se eliminiralo lemljenje aluminijumskim lutkama.
6. - Što? U skladu s člankom 4. stavkom 2.
| Parametar kvalitete | Standard / Specifikacija | Kriteriji prihvaćanja |
|---|---|---|
| Tvrdoća i jednakoća | U skladu s člankom 3. stavkom 1. | (ili po odštampi ) u cijelom bloku |
| Mikrostruktura i karbidi | Metalografija u (ASTM E3) | Sastav za proizvodnju metalnih materijala karbidni filmi; karbidni filmi s granicom nule zrna |
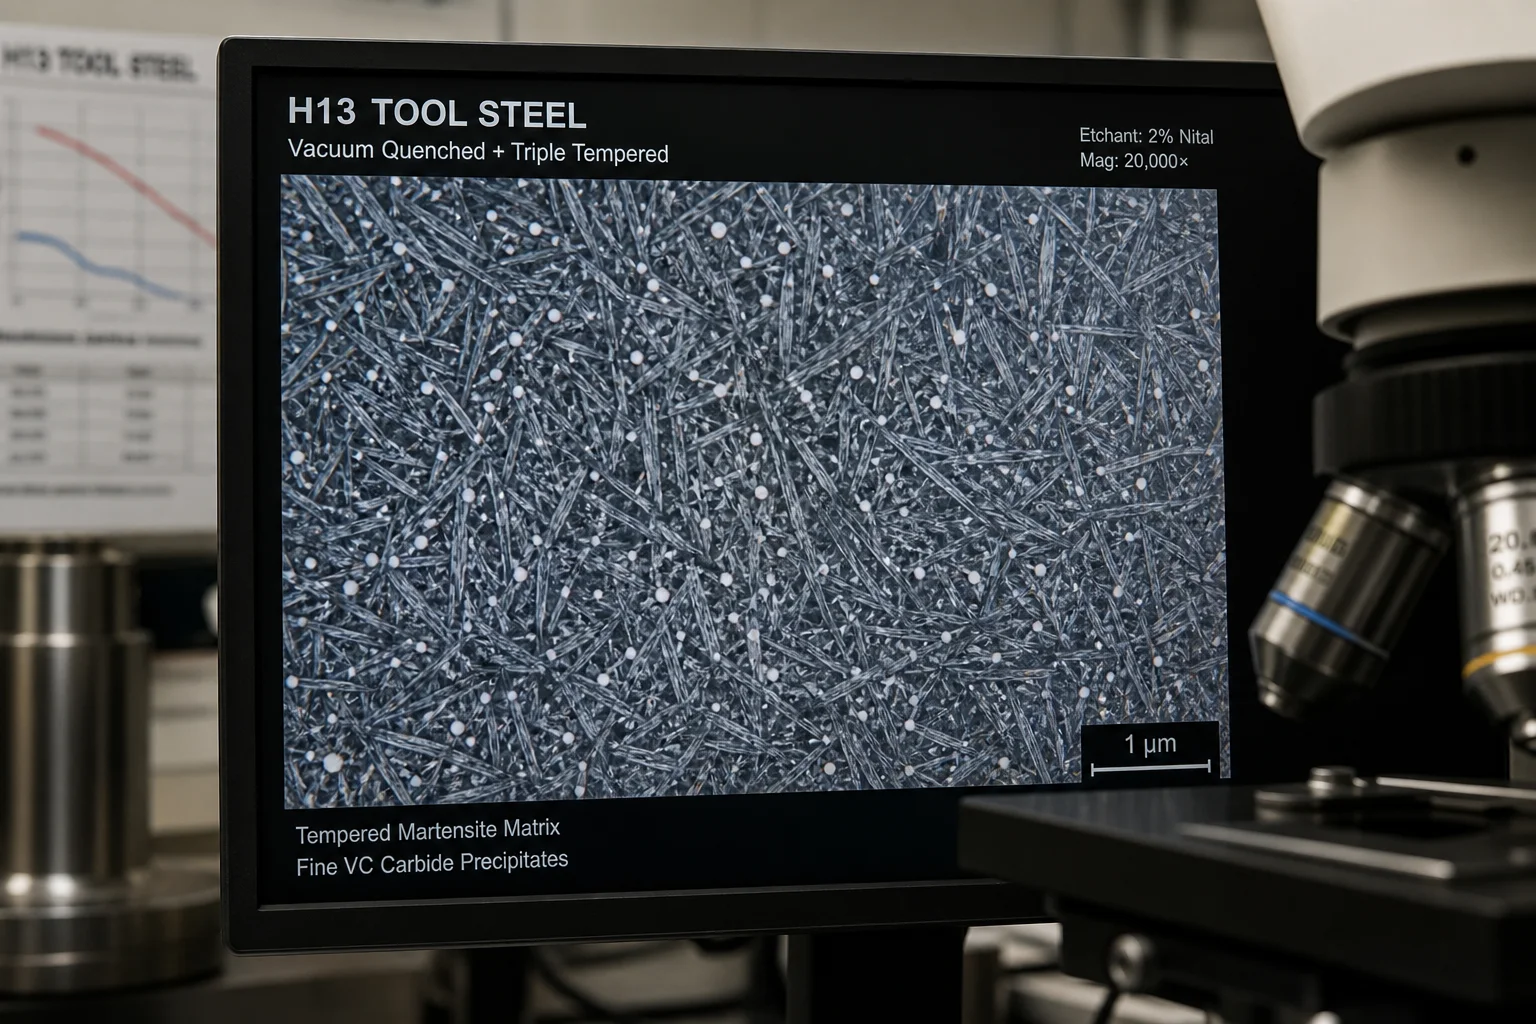 |Sredstva za upravljanje |U skladu s člankom 3. stavkom 1. | 100% volumetric UT scan; Level 1 zero internal micro-shrinkage | | Ispitivanje protoka u hlađenju | Flowmeter & Hydrostatic Pressure Test | Conformal cooling channels hydro-tested at with zero leakage; verified flow rate | | 3D skeniranje | 3D Optical Scanner / Coordinate Measuring (CMM) | 100% full-surface 3D color-map inspection against CAD models within |
- Sedam. U skladu s člankom 11. stavkom 1.
Isporuka visokokvalitetnih bačenih alatnih čelika i legura za oblikovanje zahtijeva specijalizirano inducijsko topljenje, precizno oblikovanje keramičkih ljuski, računalno kontrolirane vakuumske peći za toplotnu obradu i 5-osne visokobrze CNC obrambene centre.
U skladu s člankom 11. stavkom 1. u skladu s člankom 3. stavkom 1.
- Materijalna svestranost za proizvodnju gume i gume za proizvodnju gume i gume, primjenjuje se:
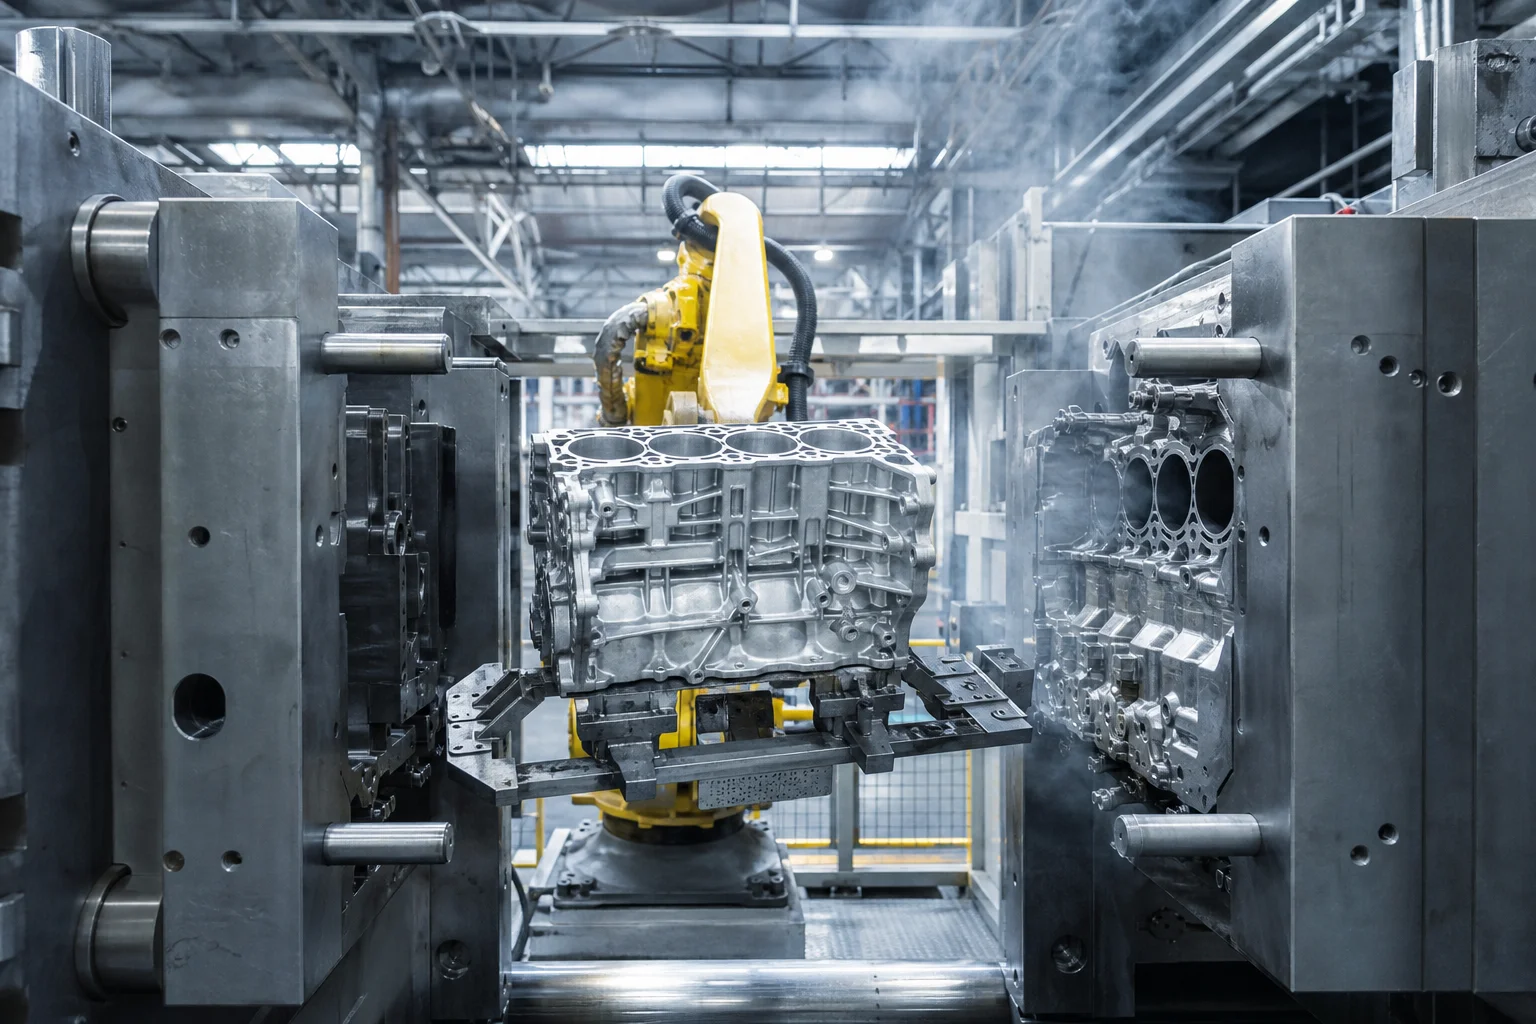
- Uređivanje i proizvodnja : Precizno odlijevanje keramičkog jezgra stvara glatke zakrivljene unutarnje prolaze za hlađenje koji eliminišu vruće točke.
- Ugradnja i proizvodnja električnih pogonskih sustava : Automatske peći za toplotnu obradu pod velikim vakuumom s dušikovim ugasivanjem pod visokim pritiskom koje proizvode 4652 HRC bez poremećaja.
- Sredstva za proizvodnju električnih goriva : Posebni visoko precizni CNC obradioni centri za rezanje tvrđavog alatnog čelika do 55 HRC u .
- Potpuno osiguranje kvalitete u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz kategorije II.
Odluka Komisije
Precizni odlijeveni čelik za toplo obradu i legure od bakrenog oblika visoke provodljivosti predstavljaju budućnost ekonomične proizvodnje alata visokih performansi. Uklanjanje opsežnog gruba frenažnog otpada uz integraciju ulijevenih konformnih hladnih linija omogućuje valjcima i tvorcima kalupova da skratite vrijeme ciklusa, produže životni vijek i postignu iznimnu kvalitetu površine dijela.
Partnerstvo sa iskusnim, integrisanim proizvodnim centrom za precizno izlijevanje i CNC obradu osigurava da vaši kalupci i oblici rade brže, hladnije i duže.
Kontaktirajte Dandong City Pengxin Machinery Co., Ltd. da dostave svoje umetanje ili oblik komponente CAD modele za odlijevanje-to-oblik inženjering pregled.
U skladu s člankom 1. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009
Sadržaj
- 1. za U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji, za koje se primjenjuje ovaj članak, primjenjuje se sljedeći standard:
- 2. - Što? Sklopna metalurgija i metalurgija visokonapravljivosti
- 3. Slijedi sljedeće: Sljedeći članci:
- 4. - Što? U slučaju da se ne primjenjuje, potrebno je upotrebiti sustav za obradu topline.
- - Pet. Vrlo brza 5-osna CNC tvrda obrada i 3D optička inspekcija
- 6. - Što? U skladu s člankom 4. stavkom 2.
- - Sedam. U skladu s člankom 11. stavkom 1.
- Odluka Komisije