
 EN
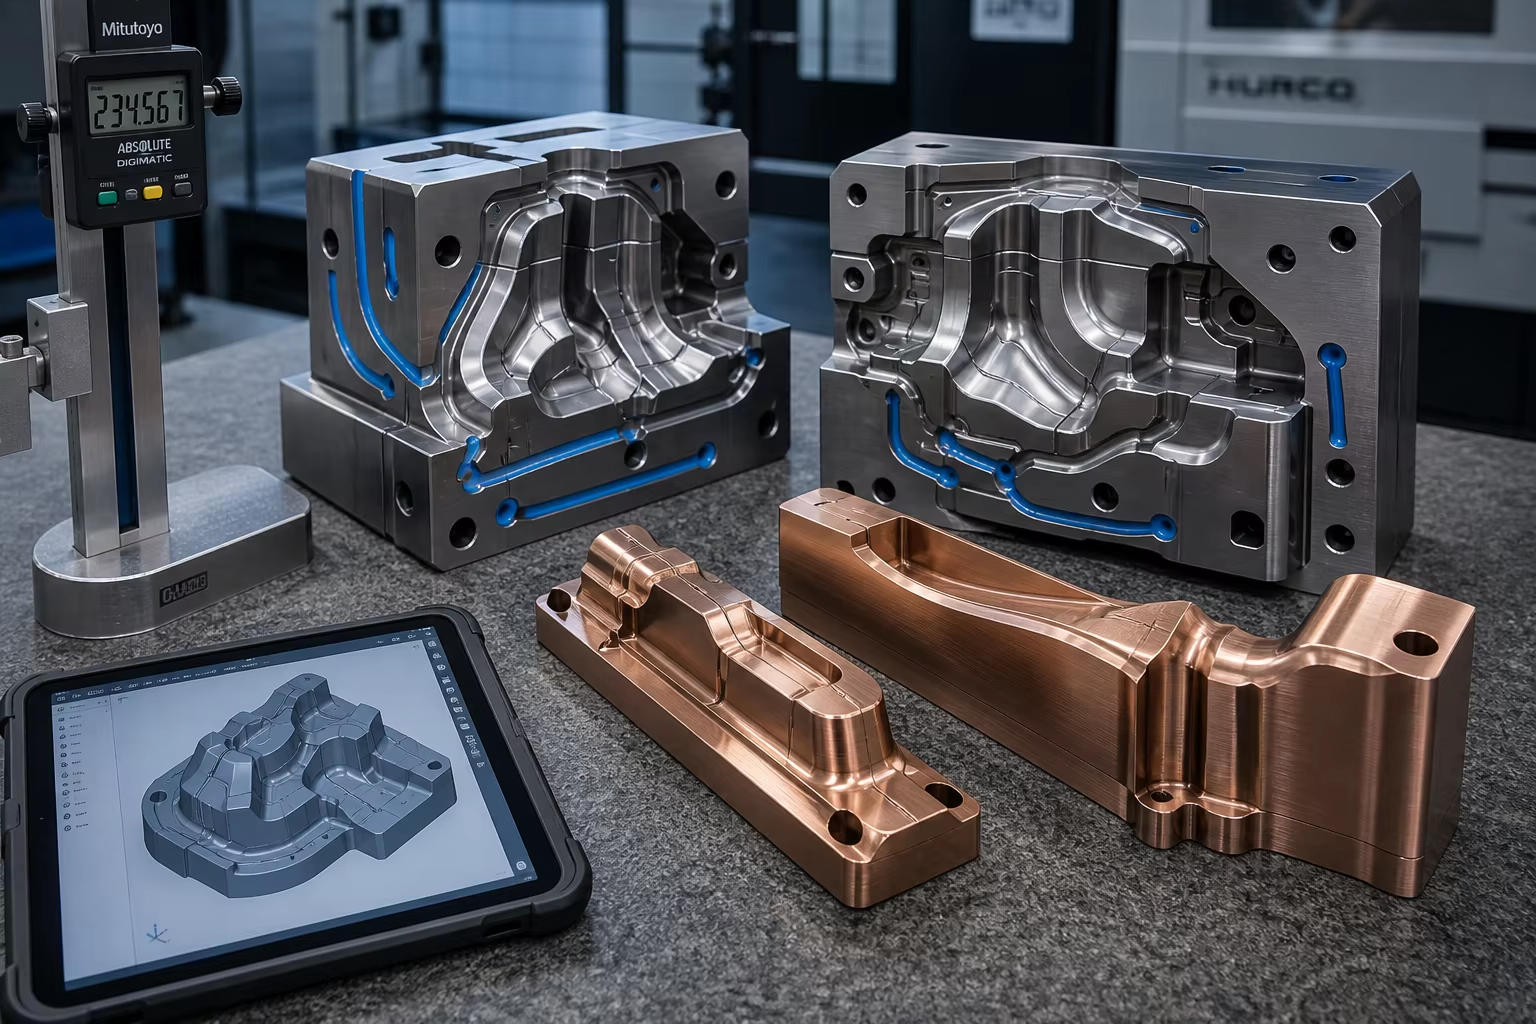
Meta Description: Una guida tecnica completa sugli acciai da utensile per lavorazione a caldo fusi in forma e sulle leghe di precisione per stampi. Esplora l’H13 fuso (DIN 1.2344 / 4Cr5MoSiV1), il rame-berillio (C17200) e il bronzo nichel-silicio (C18000), la fusione interna di canali di raffreddamento conformi, il trattamento termico in vuoto fino a 46–52 HRC e la finitura CNC a 5 assi.
Nella pressofusione ad alta pressione di alluminio e magnesio, nella stampatura a caldo di acciai automobilistici ad alta resistenza avanzati e nella complessa stampatura ad iniezione di plastica, gli inserti per utensili e i blocchi per anime degli stampi rappresentano l’hardware ingegnerizzato più prezioso della catena produttiva. Operano in condizioni di rapido ciclo termico:
- Inserti per stampi da pressofusione ad alta pressione (HPDC) : sopportano il contatto ciclico rapido con alluminio fuso ( ) iniettato a pressioni superiori a e velocità superiori a , seguito immediatamente da raffreddamento con getto d’acqua fredda ogni 30–60 secondi. Questo violento shock termico provoca crepe da affaticamento termico (microfessurazioni termiche), fessurazioni termiche macroscopiche, saldatura dell’alluminio liquido e usura per erosione .
- Inserti per stampi complessi ad iniezione e per stampaggio : richiedono canali di raffreddamento profondi e intricati e geometrie di separazione conformate. La fresatura CNC sottrattiva convenzionale da blocchi forgiati massicci spreca fino al di acciaio per utensili costoso e non possono produrre gallerie di raffreddamento interne curve.
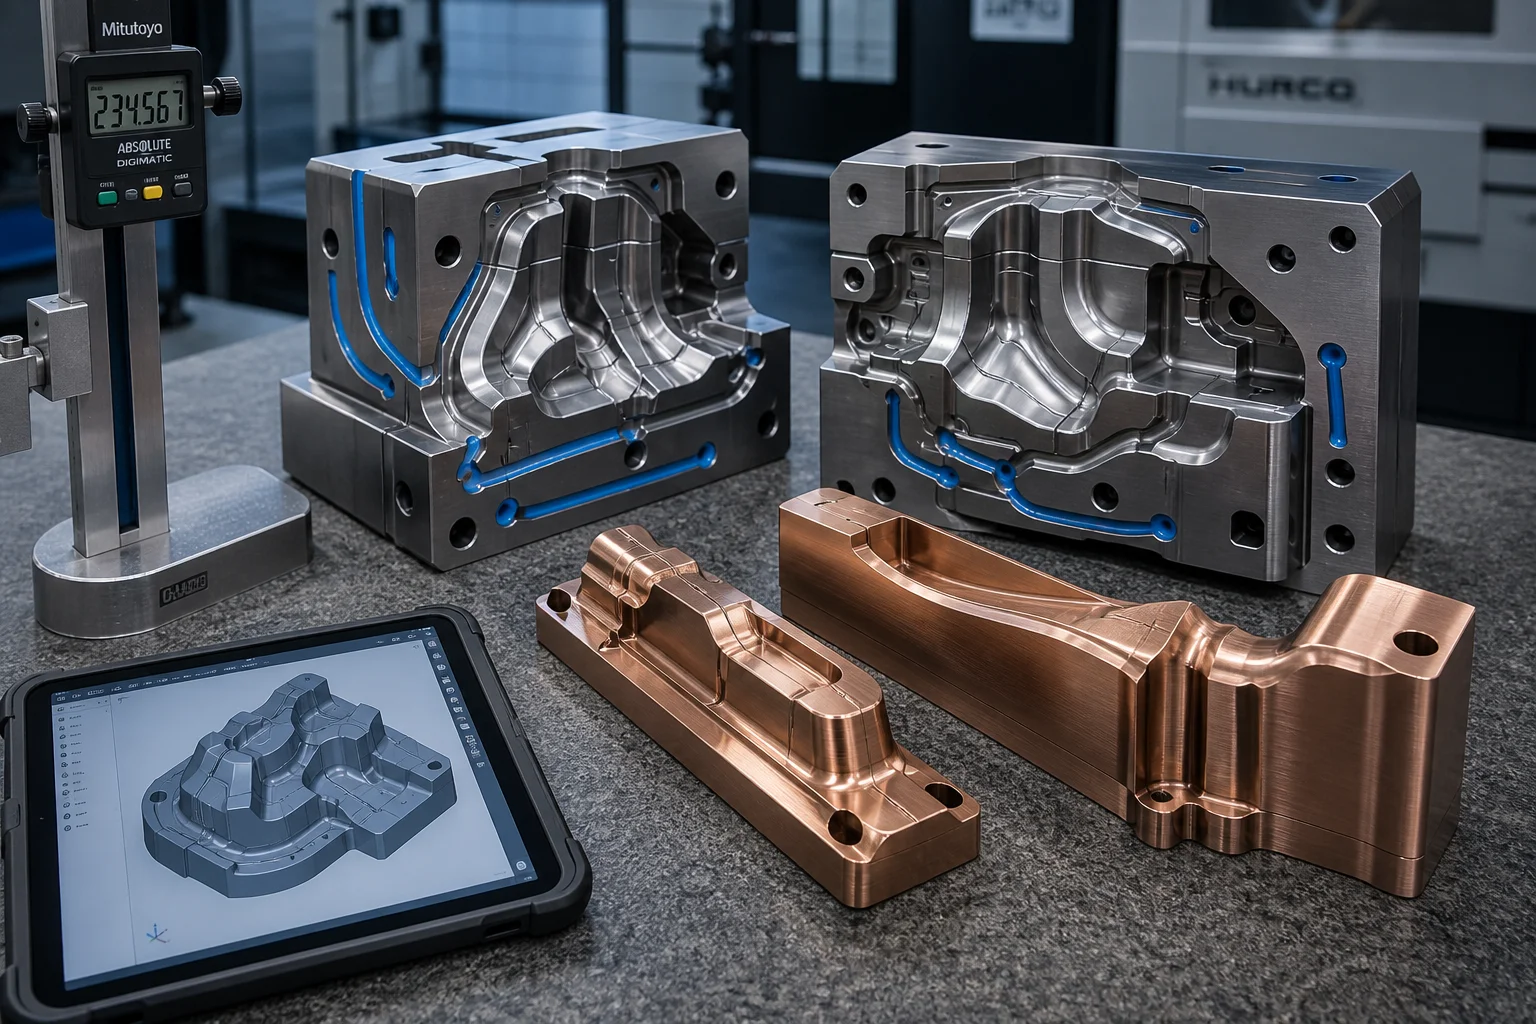
Per superare questi colli di bottiglia nella produzione, le fonderie e i produttori di stampi impiegano Attrezzature termoresistenti di precisione fuse in forma definitiva . Fondendo Acciai termoresistenti modificati (acciaio fuso AISI H13 / DIN 1.2344 / 4Cr5MoSiV1) e Leghe di rame ad alta conducibilità termica (berillio-rame C17200 e bronzo nichel-silicio C18000) direttamente in forma quasi definitiva con Linee di raffreddamento conformi fuse in opera , i produttori di attrezzature riducono i tempi di ciclo della lavorazione grossolana fino al , migliorano l’efficienza del raffreddamento del , e ridurre drasticamente i costi totali degli utensili.
Questa guida ingegneristica fornisce un'analisi approfondita della metallurgia dell'acciaio per utensili da getto, della fusione in guscio ceramico/sabbia con raffreddamento conformale, del trattamento termico sotto vuoto per resistenza alla fatica termica (46–52 HRC) e della finitura CNC ad alta velocità a 5 assi.
1. Fatica termica (formazione di crepe da calore) e modalità di degrado dello stampo
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Applicazione degli utensili | Intervallo di temperatura operativa e ciclo | Modo di Guasto Predominante | Soluzione per grado di materiale |
|---|---|---|---|
| Inserti per cavità per la pressofusione ad alta pressione (HPDC) di alluminio | / ciclo di 45 secondi | Formazione di crepe da calore, saldatura, erosione da cavitazione | Acciaio da getto AISI H13 Mod / DIN 1.2344 (46–50 HRC) |
| Stampi per stampaggio a caldo / tempra sotto pressione | / Alta pressione di contatto | Grippaggio adesivo ad alta sollecitazione, scheggiatura dei bordi dello stampo | Acciaio fuso per lavorazione a caldo + arricchimento in Mo/V (50–54 HRC) |
| Perni centrali per iniezione plastica ad alto ciclo | Raffreddamento rapido continuo / ciclo | Ritardo del ciclo nei punti caldi, segni di affossamento della plastica | Rame-berillio (C17200) / CuNiSi (C18000) () |
| Stampi e punzoni per la formatura di bottiglie in vetro | contatto con vetro fuso | Ossidazione ad alta temperatura, crettature da shock termico | Acciaio per utensili austenitico fuso / legato al nichel |
2. Acciaio fuso per utensili e metallurgia del rame ad alta conducibilità
A. Acciaio fuso per utensili da lavoro a caldo: AISI H13 (DIN 1.2344 / 4Cr5MoSiV1)
L’H13 fuso è un acciaio temprabile all’aria acciaio per utensili con un equilibrio fine tra elevata durezza a caldo, eccellente conduttività termica e superiore tenacità:
| Elemento | Percentuale in peso (wt%) | Ruolo metallurgico critico negli stampi da colata |
|---|---|---|
| Carbonio (C) | Fornisce la durezza fondamentale e la resistenza della matrice; bilanciato per mantenere la duttilità agli urti | |
| Cromo (Cr) | Migliora la temprabilità in aria profonda; forma carburi resistenti all’ammorbidimento termico | |
| Molibdeno (Mo) | Potenzia fortemente la resistenza alla tempra secondaria a ; sopprime la fragilità da rinvenimento | |
| Vanadio (V) | Cruciali : forma carburi ultra-duri carburi di vanadio ( ) che bloccano i confini dei grani | |
| Silicio (Si) | Migliora la resistenza all’ossidazione ad alta temperatura e la fluidità durante la colata |
B. Leghe per stampi ad alta conducibilità termica: rame-berillio e bronzo nichel-silicio
Nei modelli per iniezione e nei canali di raffreddamento per pressofusione, le zone calde causano colli di bottiglia nel ciclo. Le leghe di rame ad alta conducibilità estraggono il calore da 3 a 4 volte più velocemente dell’acciaio per utensili :
| Grado lega / norma | Composizione chimica (in peso %) | Conduttività termica ( ) | Intervallo di Durezza | Vantaggio applicativo chiave |
|---|---|---|---|---|
| Beryllio-Rame C17200 (BeCu 25) | 38–44 HRC | Durezza estrema con conduttività termica acciaio; elimina i punti caldi nel nucleo | ||
| Bronzo Nichel-Silicio (C18000 / CuNi2Si) | 28 – 34 HRC | Alta conducibilità termica; lega per anime di stampi ecocompatibile priva di berillio | ||
| Acciaio da utensili fuso di alta qualità H13 | 46 – 52 HRC | Elevata durezza a caldo e tenacità all’urto per cavità di stampi soggette ad elevata usura |
3. Utensili realizzati mediante fusione con canali di raffreddamento conformi integrati nella fusione
La foratura tradizionale produce linee d'acqua rettilinee e intersecanti che lasciano angoli morti e zone calde. La fusione di precisione crea linee curve e sagomate Canali di raffreddamento conformi :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
4. Trattamento termico sottovuoto a più stadi per massimizzare la durata alla fatica termica
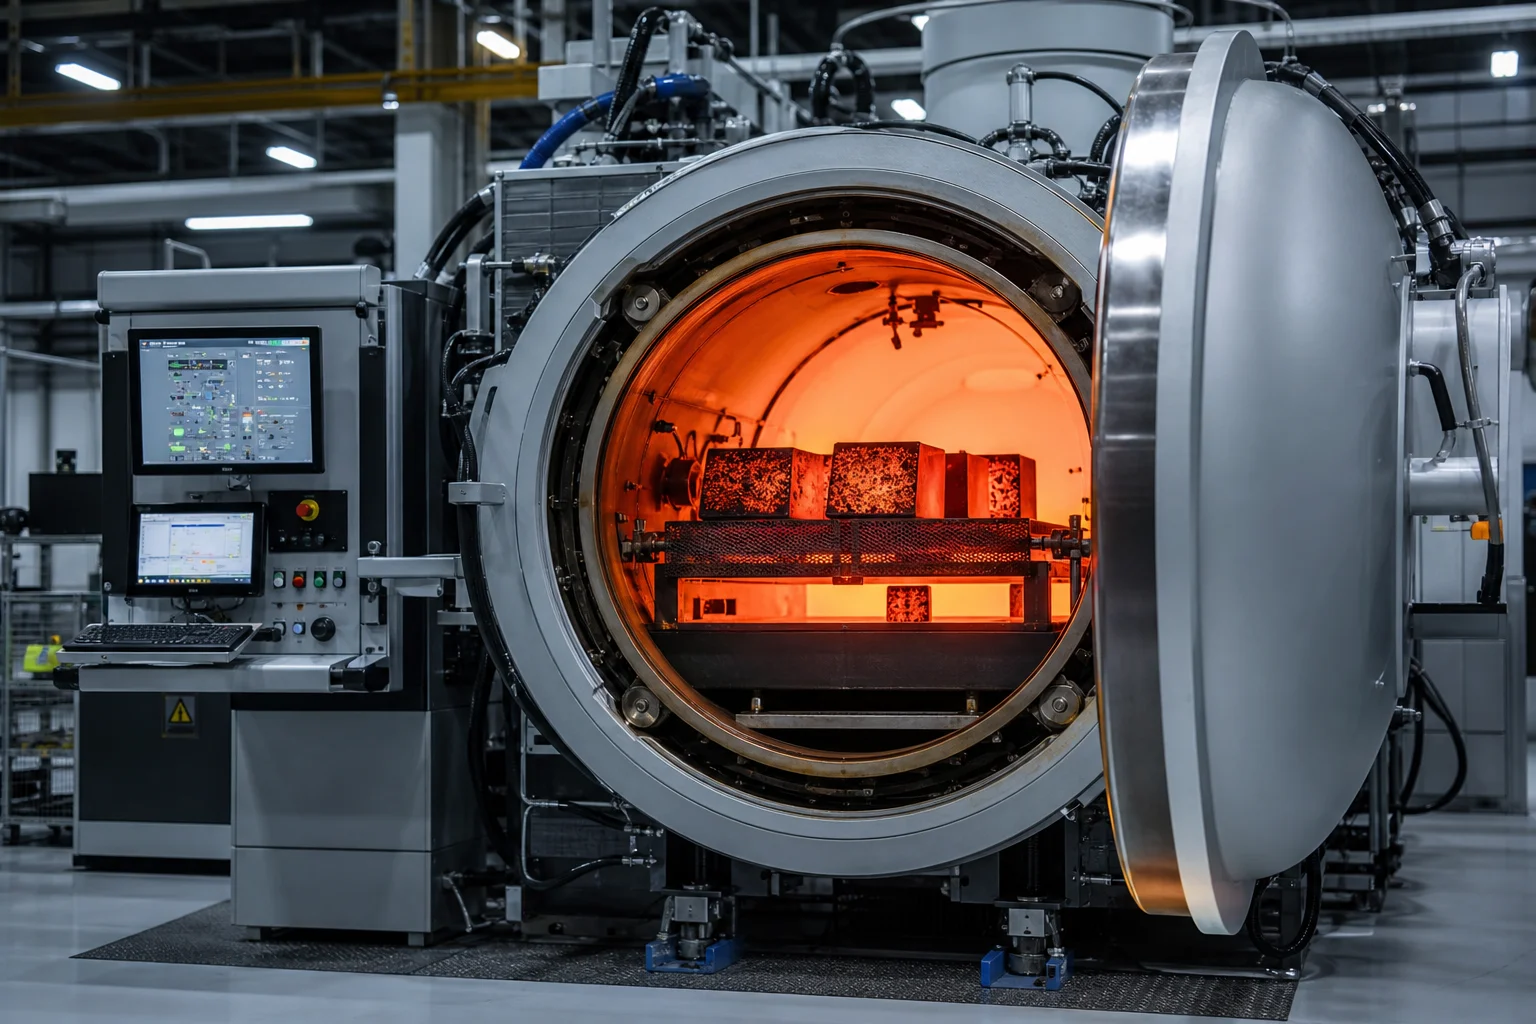
Per prevenire rotture catastrofiche dello stampo e al contempo massimizzare la resistenza ai craquelé termici, le inserti in acciaio H13 fuse subiscono un trattamento automatizzato Trattamento termico computer-controllato sottovuoto :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
5. Fresatura ad alta velocità su CNC a 5 assi e ispezione ottica 3D
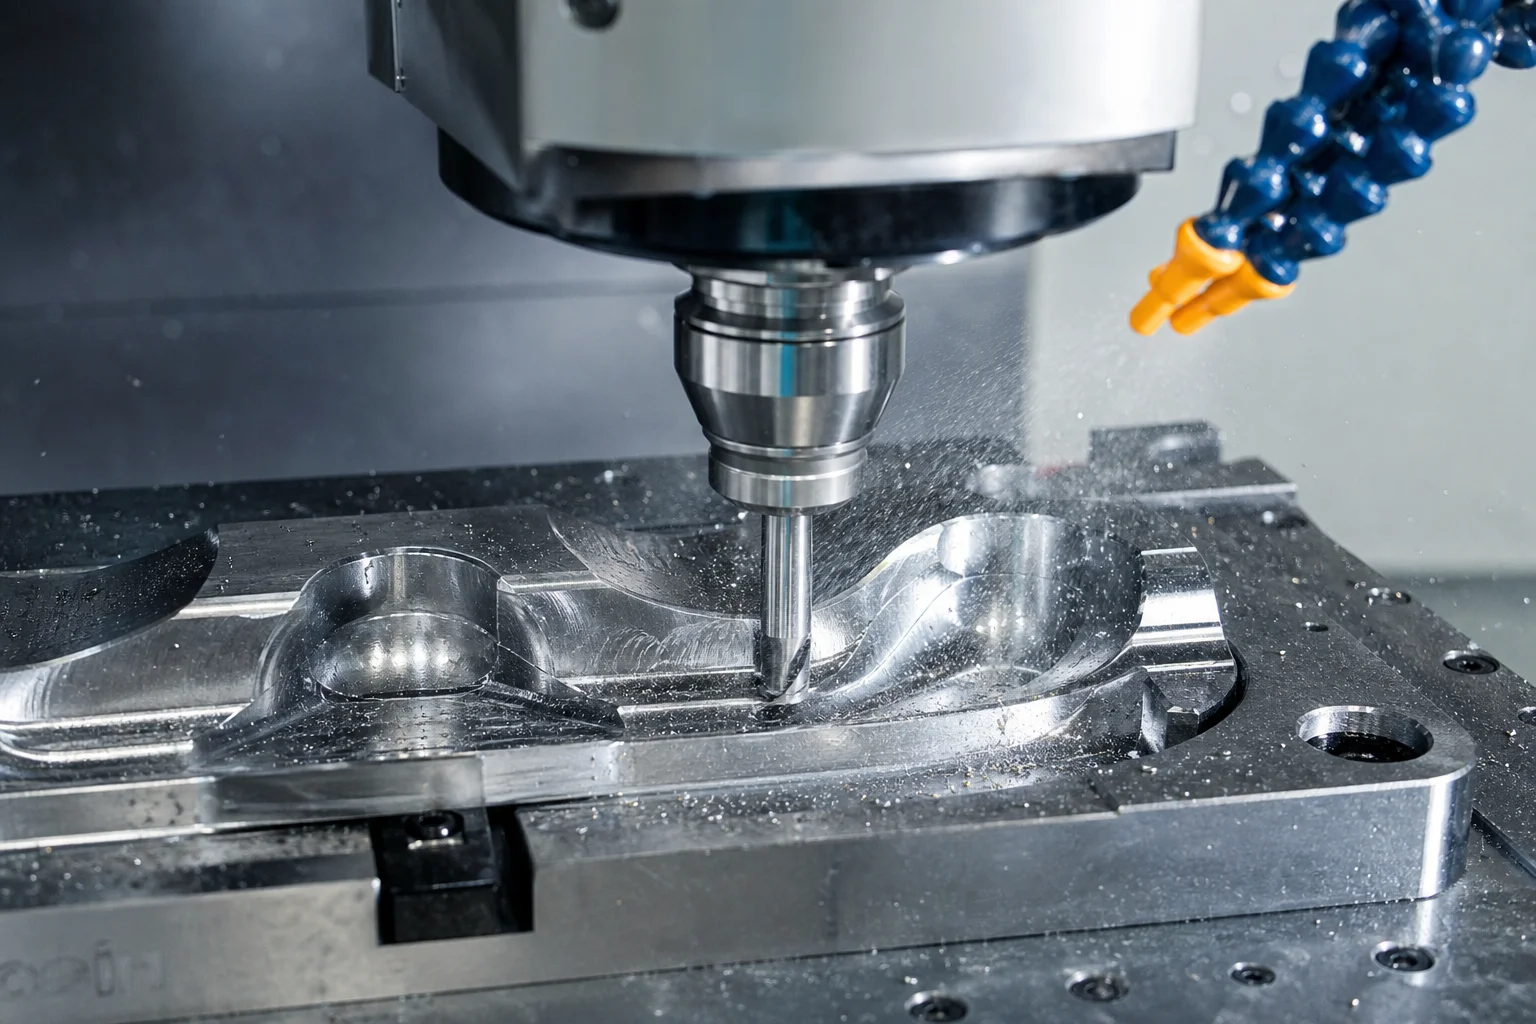
Dopo il trattamento termico sottovuoto, le inserti in acciaio per utensili fuse vengono rifinite con precisione nello stato temprato:
- fresatura ad alta velocità su CNC a 5 assi : Fresatura ad alta velocità (velocità del mandrino fino a 24.000 giri/min) mediante frese sferiche in carburo microgranulare rivestito e in CBN. L'accuratezza del profilo è mantenuta entro .
- Lucidatura speculare e texturizzazione : Lucidatura manuale con pasta diamantata fino a finitura ottica SPI A1/A2 oppure testurizzazione a scintilla EDM (standard VDI 3400).
- Nitrurazione superficiale / rivestimento PVD rivestimento opzionale mediante nitrurazione al plasma a bassa temperatura o rivestimento PVD CrN / AlCrN ( strato superficiale, ) per eliminare la saldatura dell’alluminio sullo stampo.
6. Standard completi di ispezione qualità
| Parametro di Qualità | Standard / Specifica | Criteri di accettazione |
|---|---|---|
| Durezza e uniformità | Durezza Rockwell (HRC) secondo ASTM E18 | (o come da disegno sull’intero blocco |
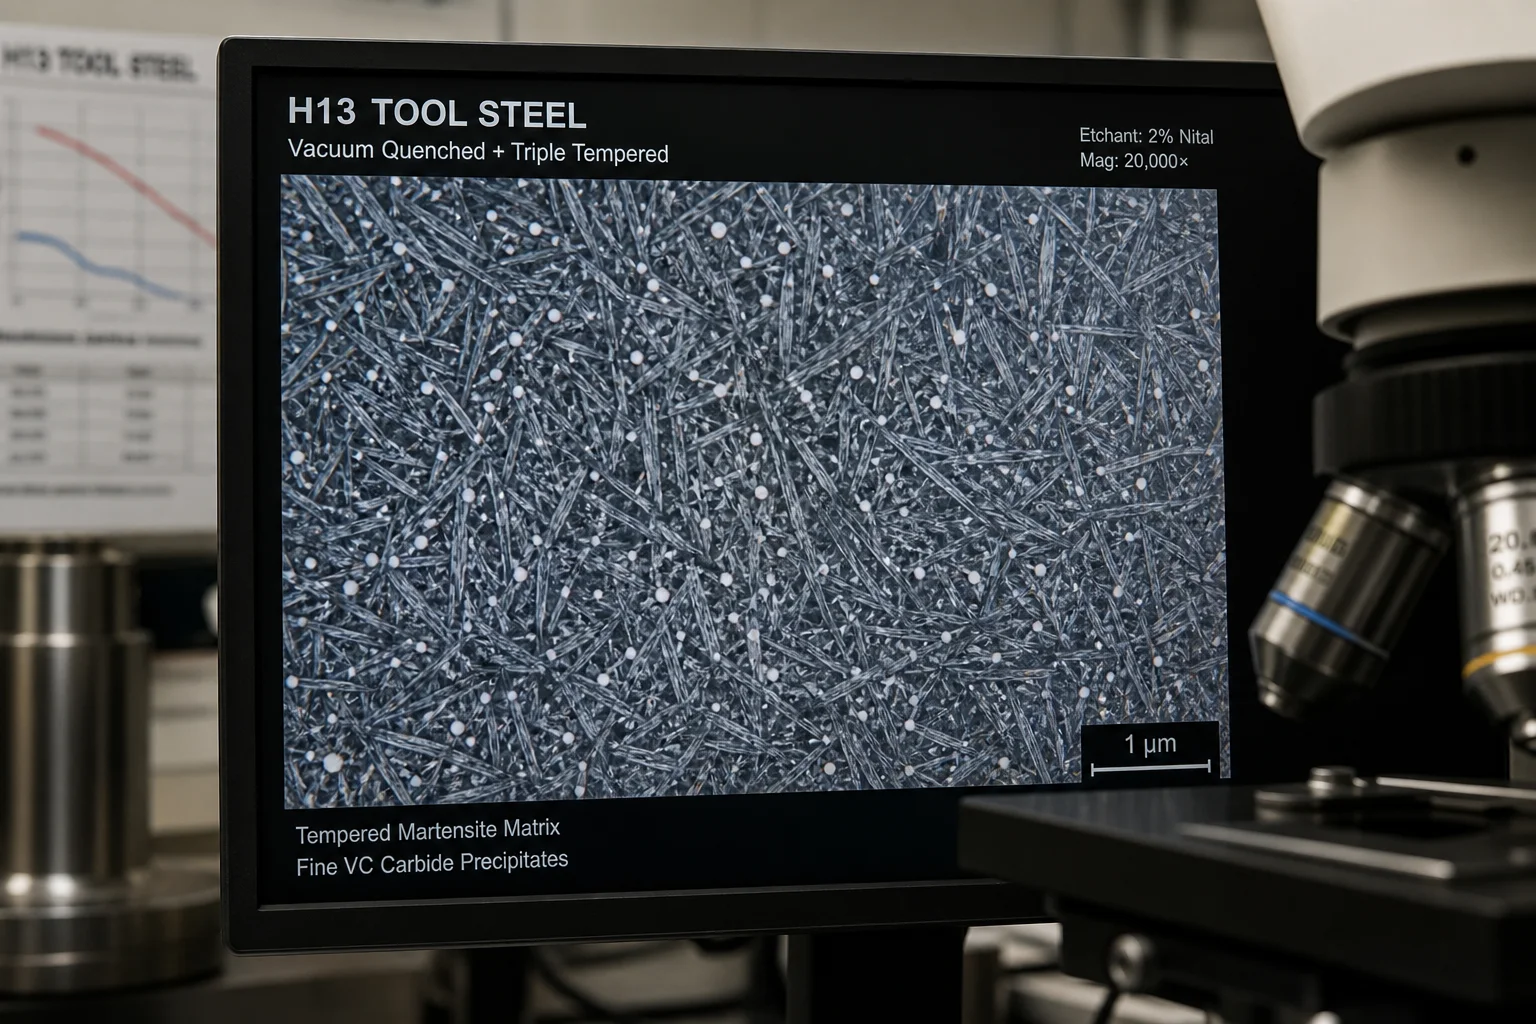
| Microstruttura e carburi | Metallografia a (ASTM E3) | Martensite temprata ultrafine con carburi sferici uniformemente dispersi nessun film di carburi ai bordi dei grani |
 |Integrità volumetrica |Prova ultrasonora (NADCA n. 207 / EN 10228-3) | Scansione UT volumetrica al 100%; livello 1, zero micro-ritiro interno | | Test del flusso nei canali di raffreddamento | Test con flussimetro e pressione idrostatica | Canali di raffreddamento conformi sottoposti a test idrostatico a senza alcuna perdita; portata verificata | | Scansione dimensionale 3D | Scanner ottico 3D / misurazione con macchina a coordinate (CMM) | Ispezione 3D a mappa cromatica su tutta la superficie al 100% rispetto ai modelli CAD entro |
7. Capacità di produzione di utensili in fusione presso Dandong City Pengxin Machinery Co., Ltd.
Fornire acciai da utensile in fusione ad alte prestazioni e leghe per stampi richiede fusione ad induzione specializzata, modellazione precisa con guscio ceramico, forni per trattamento termico sotto vuoto controllati da computer e centri di fresatura CNC ad alta velocità a 5 assi.
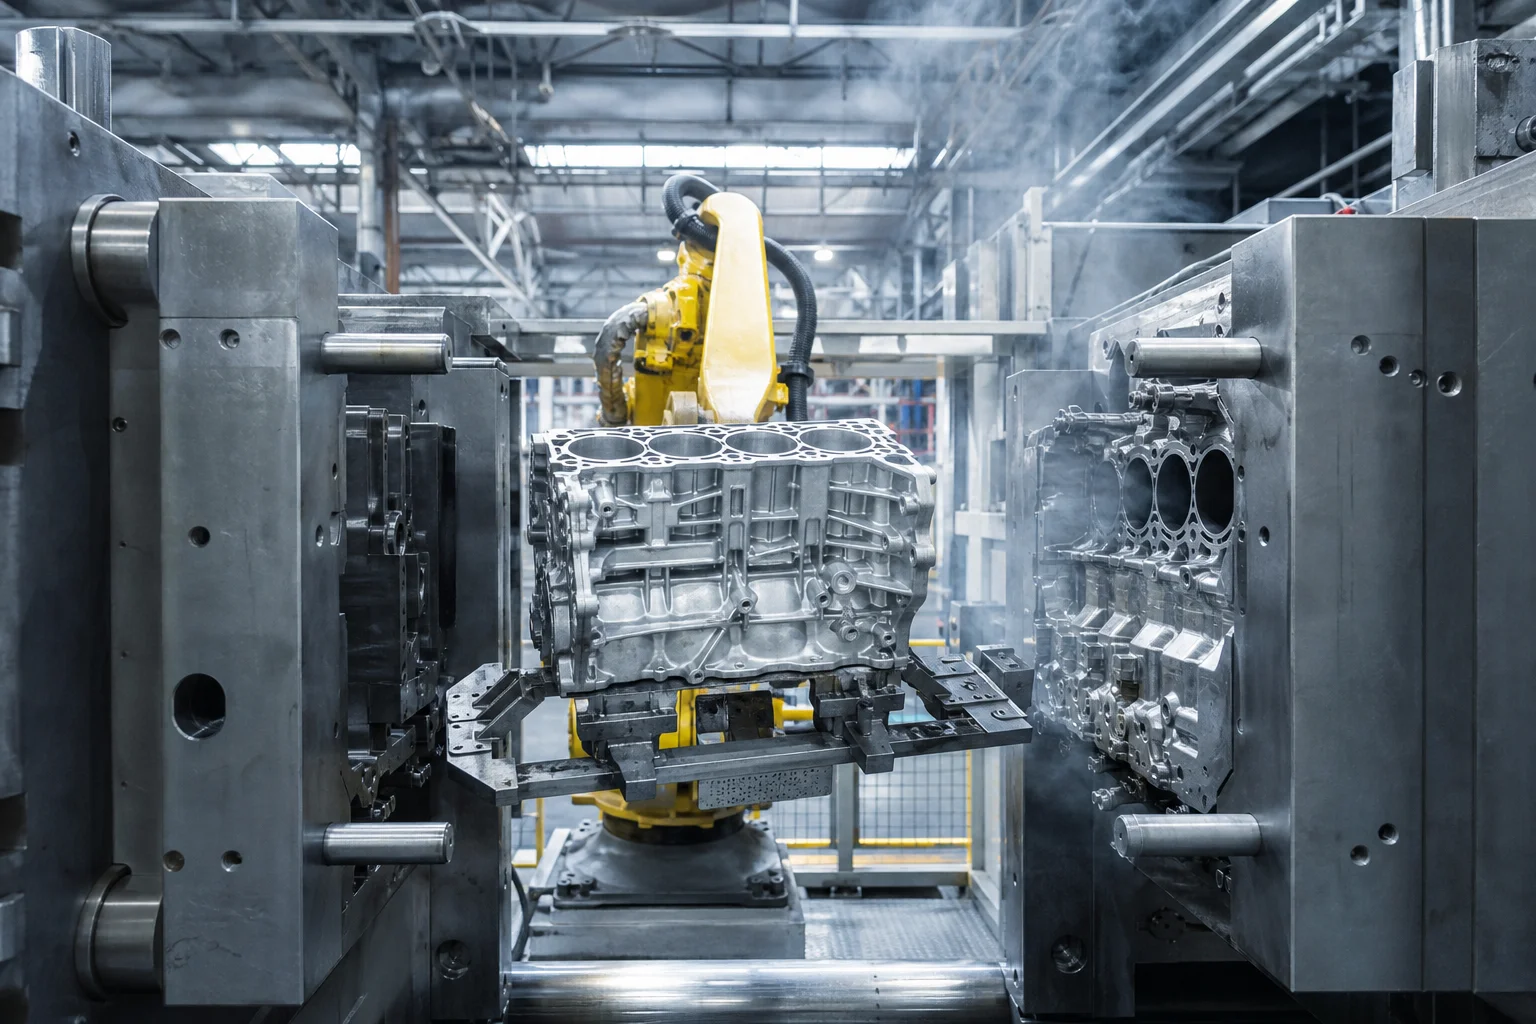
Dandong City Pengxin Machinery Co., Ltd. fornisce inserti in acciaio da utensile in fusione completamente certificati e finiti con precisione, nonché componenti per stampi ad alta conducibilità:
- La versatilità dei materiali : Fusione certificata di acciaio da utensile per lavorazione a caldo (H13 / 1.2344), rame-berillio (C17200), bronzo nichel-silicio (C18000) e leghe personalizzate per utensili.
- Tecnologia di raffreddamento conforme integrata in fusione : Fusione di nucleo ceramico di precisione che crea canali interni di raffreddamento curvi e uniformi, eliminando i punti caldi.
- Trattamento termico in vuoto interno : Forni automatizzati per trattamento termico ad alto vuoto con tempra a azoto ad alta pressione, garantendo una durezza di 46–52 HRC senza deformazioni.
- Fresatura rigida ad alta velocità su centri di lavoro CNC a 5 assi : Centri di lavorazione CNC ad alta precisione dedicati, in grado di fresare acciai per utensili temprati fino a 55 HRC entro .
- Assicurazione della qualità completa : Certificato ISO 9001, con certificati di prova materiali completi EN 10204 3.1, rapporti di ispezione UT NADCA e mappe di ispezione con scansione ottica 3D.
Conclusione
Gli acciai per utensili da lavoro a caldo ottenuti mediante fusione di precisione e le leghe di rame ad alta conducibilità per matrici rappresentano il futuro della produzione di utensili ad alte prestazioni ed economicamente vantaggiosa. Eliminando gli scarti derivanti da fresatura grossolana e integrando già in fase di fusione canali di raffreddamento conformi, i produttori di componenti per pressofusione e di matrici possono ridurre i tempi di ciclo, prolungare la vita utile delle matrici e ottenere un’eccellente qualità superficiale dei pezzi.
Collaborare con un'azienda leader, integrata e specializzata nella fusione di precisione e nella lavorazione CNC garantisce che i vostri stampi e matrici funzionino più velocemente, a temperature più basse e per periodi più lunghi.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i modelli CAD dei vostri inserti per matrici o componenti per stampi e richiedere una revisione ingegneristica in ottica di fusione su forma.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Fatica termica (formazione di crepe da calore) e modalità di degrado dello stampo
- 2. Acciaio fuso per utensili e metallurgia del rame ad alta conducibilità
- 3. Utensili realizzati mediante fusione con canali di raffreddamento conformi integrati nella fusione
- 4. Trattamento termico sottovuoto a più stadi per massimizzare la durata alla fatica termica
- 5. Fresatura ad alta velocità su CNC a 5 assi e ispezione ottica 3D
- 6. Standard completi di ispezione qualità
- 7. Capacità di produzione di utensili in fusione presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione