
 EN
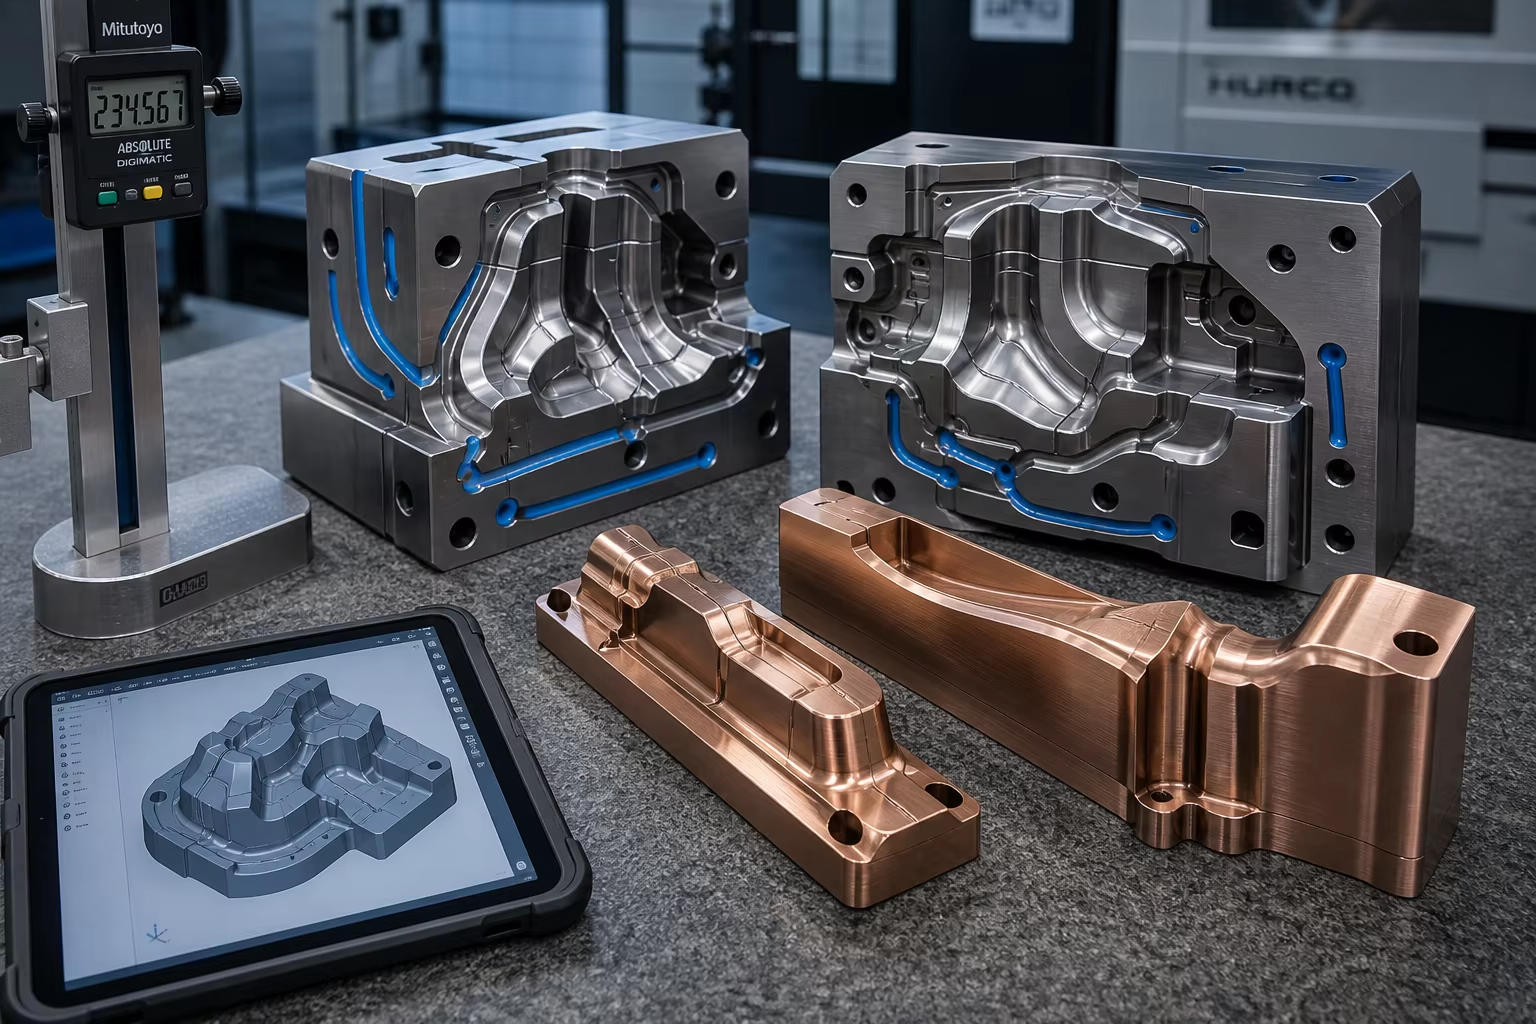
Descripció Meta: Una guia tècnica completa sobre acers d'eina per treball en calent fosos a mida i aliatges precisos per motlles. Exploreu l'H13 fós (DIN 1.2344 / 4Cr5MoSiV1), el coure-beril·li (C17200) i el bronze de níquel-silici (C18000), la fosa de circuits interns de refrigeració conformes, el tractament tèrmic al buit fins a 46-52 HRC i l'acabat amb fresadora CNC de 5 eixos.
En la fosa d’alumini i magnesi a alta pressió, en l’estampació en calent d’aceros automobilístics avançats d’alta resistència i en el mòlding per injecció de plàstic complex, les insercions per eines i els blocs nucli del motlle representen l’equipament tècnic de major valor de la cadena de fabricació. Funcionen sota cicles tèrmics ràpids:
- Insercions per motlles de fosa a alta pressió (HPDC) : suporten el contacte cíclic ràpid amb alumini fos ( ) injectat a pressions superiors a i velocitats superiors a , seguit immediatament per una refrigeració amb asprès d’aigua freda cada 30 a 60 segons. Aquest xoc tèrmic violent provoca fissuració tèrmica (microesquerdes per fatiga tèrmica), fissuració tèrmica grossa, soldadura d’alumini líquid i desgast per erosió .
- Insercions complexes per motlles d’injecció i estampació : requereixen canals de refrigeració profunds i intrincats, així com geometries contornades de separació de peces. L’ús convencional de fresat CNC subtractiu a partir de blocs forjats massius malgasta fins a d'acer d'eina car i no poden produir galeries interiors de refrigeració corbades.
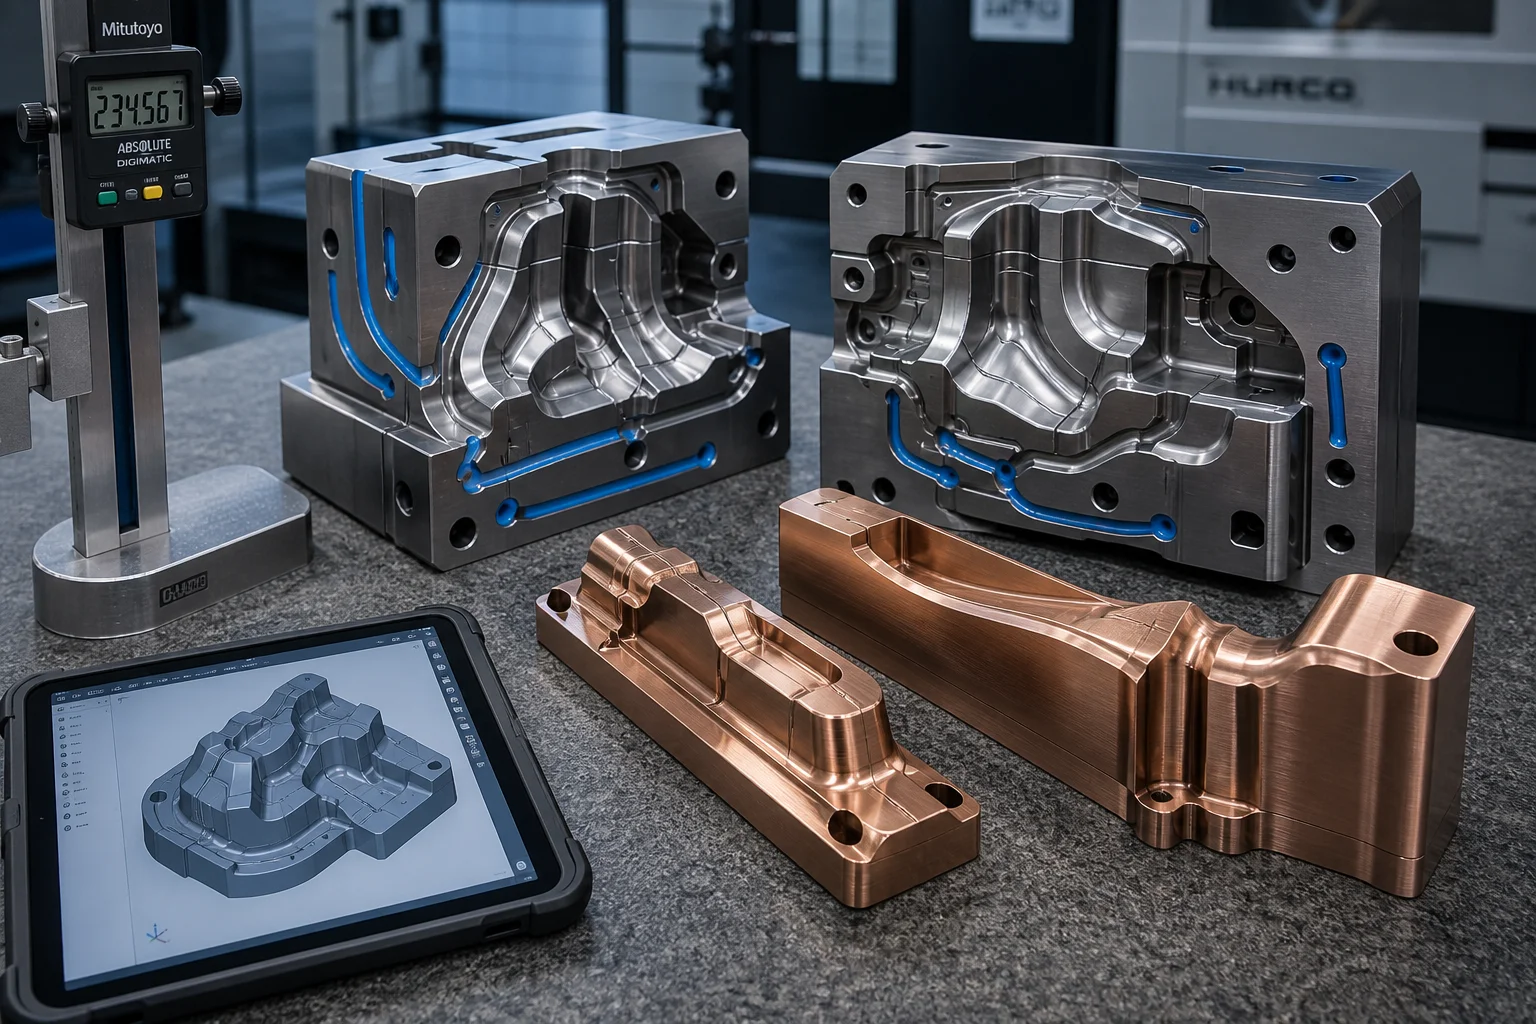
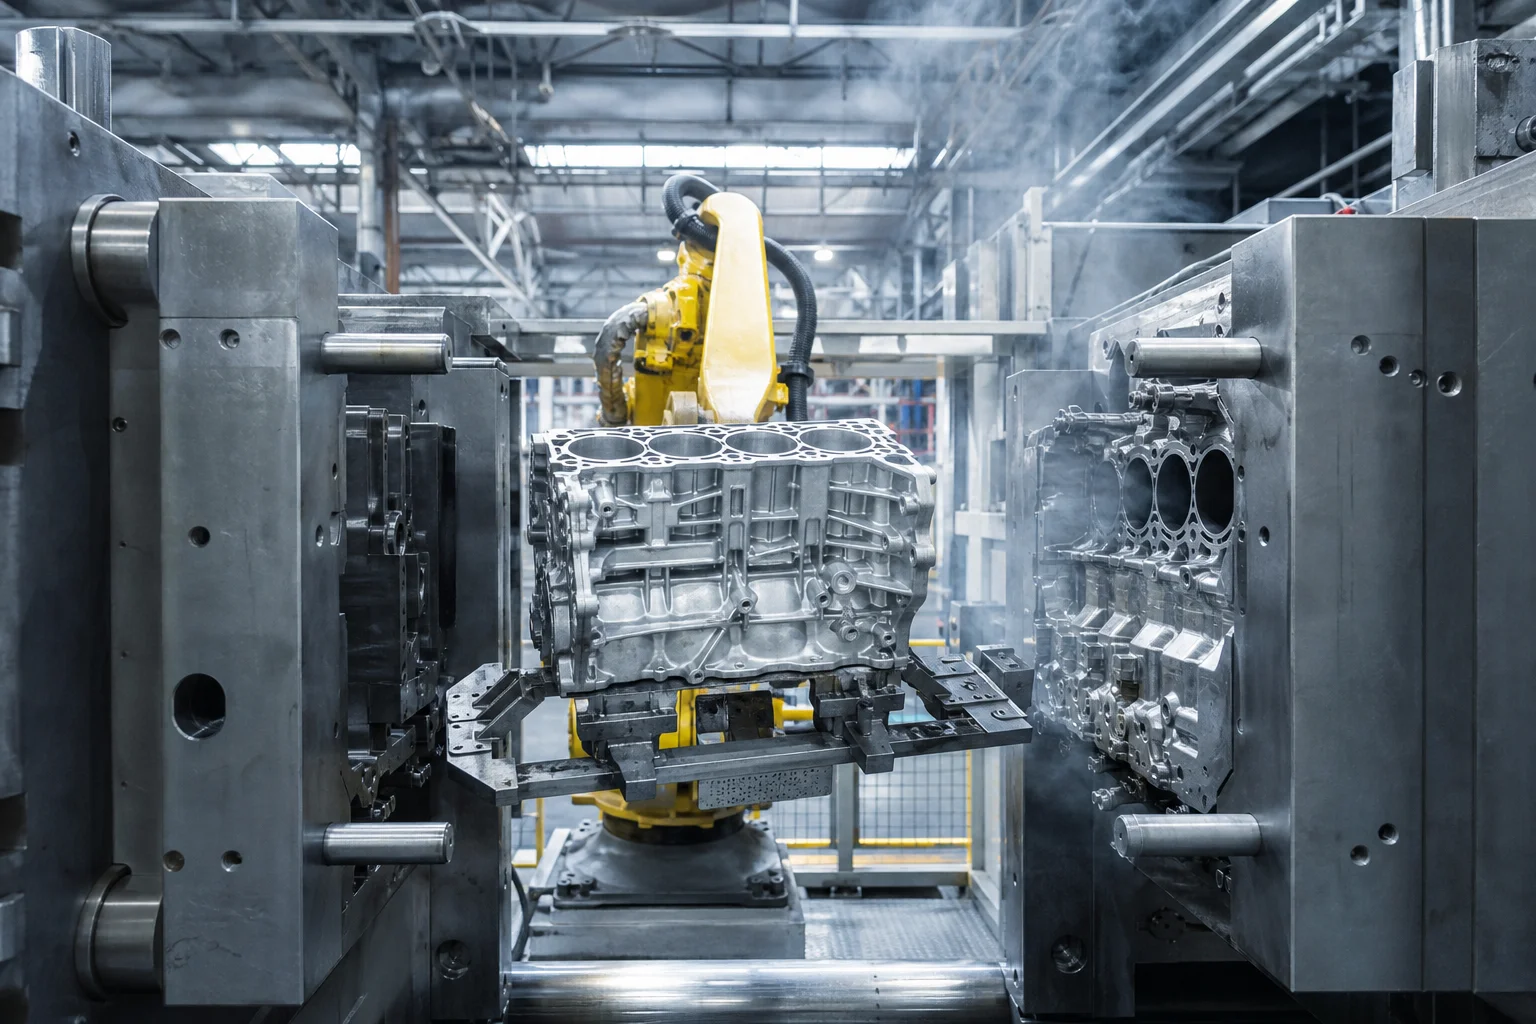
Per superar aquests embats de fabricació, les foses i els fabricants de motlles implementen Motlles d'eina per a treball en calent amb colada de precisió i forma definitiva . Mitjançant la colada D'acers modificats per a treball en calent (colada d'acer AISI H13 / DIN 1.2344 / 4Cr5MoSiV1) i D'aliatges de coure d'alta conductivitat tèrmica (beril·li-coure C17200 i bronze níquel-silici C18000) directament a una forma gairebé final amb Tubs de refrigeració conformes integrats durant la colada , els fabricants de motlles redueixen el temps cicle d'usinatge bast, fins a , milloren l'eficiència de refrigeració en , i reduir dràsticament els costos totals d’eines.
Aquesta guia d’enginyeria ofereix una anàlisi a fons de la metal·lúrgia de l’acer per a motlles, la fundició amb closca ceràmica/arena amb refrigeració conformal, el tractament tèrmic al buit per a la resistència a la fatiga tèrmica (46–52 HRC) i l’acabat final CNC d’alta velocitat de 5 eixos.
1. Fatiga tèrmica (fissuració per calor) i modes de degradació del motlle
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Aplicació d’eines | Interval de temperatura de funcionament i cicle | Mecanisme de Fallada Dominant | Solució de grau de material |
|---|---|---|---|
| Insercions de cambra per a la fundició d’alumini per gravetat (HPDC) | / cicle de 45 segons | Fissuració per calor, soldadura, escombrat per cavitació | Acer fós AISI H13 Mod / DIN 1.2344 (46–50 HRC) |
| Matrius per estampació en calent / enduriment per pressió | / Alta pressió de contacte | Adhesió per desgast en condicions de tensió elevada, esquerdades a les vores de la matriu | Acer fongut per treball en calent amb enriquiment en Mo/V (50–54 HRC) |
| Perns centrals per injecció plàstica d’alta cicle | Refredament ràpid continu / cicle | Retard del cicle en zones calentes, marques de retracció del plàstic | Coure-beril·li (C17200) / CuNiSi (C18000) () |
| Motlles i émbols per a la formació de botelles de vidre | contacte amb vidre fos | Oxidació a altes temperatures, esquerdes per xoc tèrmic | Acer fós austenític / d'aliatge de níquel per a eines |
2. Acer fós per a eines i metal·lúrgia del coure d’alta conductivitat
A. Acer fós per a eines de treball en calent: AISI H13 (DIN 1.2344 / 4Cr5MoSiV1)
L’H13 fós és un acer endurit a l’aire acer per a eines amb un equilibri fi entre alta duresa a l’alt temperatura, excel·lent conductivitat tèrmica i tenacitat superior:
| Element | Percentatge en pes (en pes %) | Paper metal·lúrgic crític en les eines de fosa |
|---|---|---|
| Carboni (C) | Proporciona la duresa fonamental i la resistència de la matriu; equilibrat per mantenir la ductilitat als impactes | |
| Crom (Cr) | Millora la capacitat de temperar-se a l’aire profundament; forma que resisteixen la deformació tèrmica | |
| Molibdeni (Mo) | Augmenta notablement la resistència al reenduriment secundari a ; suprimeix la fragilitat per temperatura | |
| Vanadi (V) | Crític : forma carburs ultra durs carburs de vanadi ( ) que fixen els límits de gra | |
| Silici (Si) | Millora la resistència a l’oxidació a altes temperatures i la fluïdesa durant la fosa |
B. Aliatges de motlles d’alta conductivitat tèrmica: coure-beril·li i bronze de níquel-silici
En motlles d’injecció i ventilacions refrigerants per fundició en motlle, les zones calentes causen estrangulaments del cicle. Els aliatges de coure d’alta conductivitat extreuen la calor de 3 a 4 vegades més ràpidament que l’acer per a eines :
| Qualitat de l’aliatge / norma | Composició química (en pes %) | Conductivitat tèrmica ( ) | Interval de duresa | Avantatge clau d’aplicació |
|---|---|---|---|---|
| Beril·li-coure C17200 (BeCu 25) | 38 – 44 HRC | Duresa extrema amb conductivitat tèrmica de l'acer; elimina els punts calents al nucli | ||
| Níquel-Silici-Bronze (C18000 / CuNi2Si) | 28 – 34 HRC | Alta conductivitat tèrmica; aliatge per a nuclis de motlles ecològic sense beril·li | ||
| Acier eina H13 fosa premium | 46 – 52 HRC | Alta duresa vermella i tenacitat a l'impacte per a cavitats de motlles amb desgast elevat |
3. Eina de fosa a forma amb canals de refrigeració conformes integrats durant la fosa
La perforació tradicional produeix línies d'aigua rectes i que es creuen, deixant cantonades mortes i zones calentes. La fosa de precisió crea canals corbats i contornats Canals de refrigeració conformes :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
4. Tractament tèrmic al buit en múltiples etapes per a una vida màxima davant la fatiga tèrmica
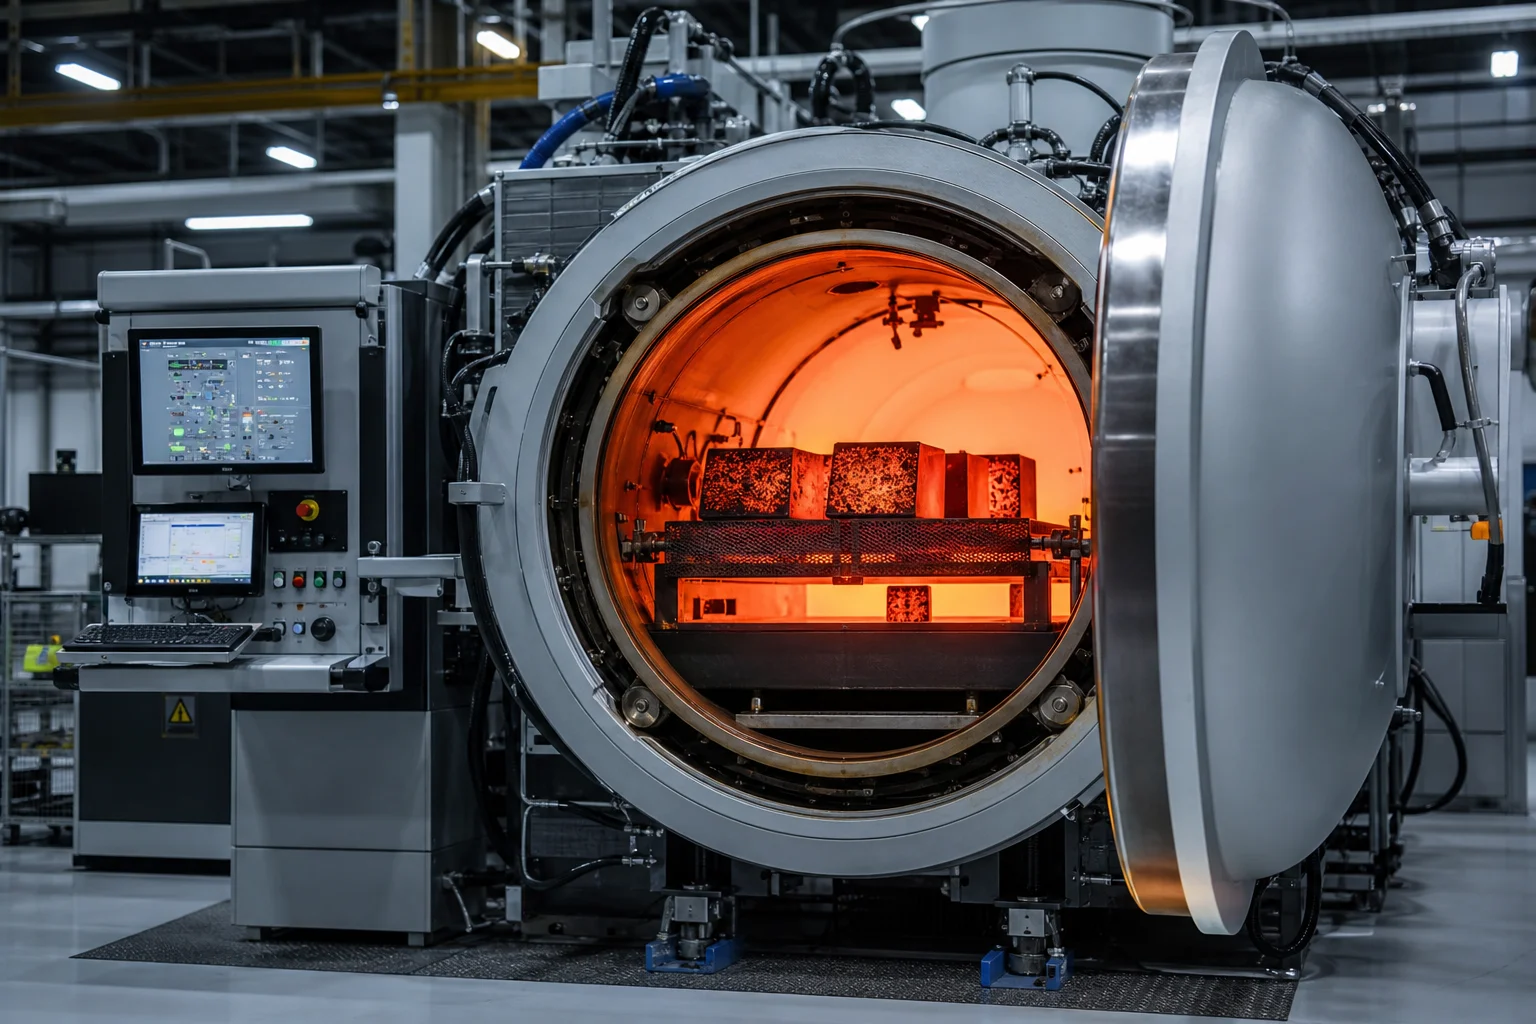
Per evitar esquerdes catastròfiques del motlle i maximitzar la resistència a les fissures tèrmiques, les insercions d'H13 foses sotmeten-se a un Tractament tèrmic al buit controlat per ordinador :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
5. Fresat dur de precisió en 5 eixos a alta velocitat i inspecció òptica 3D
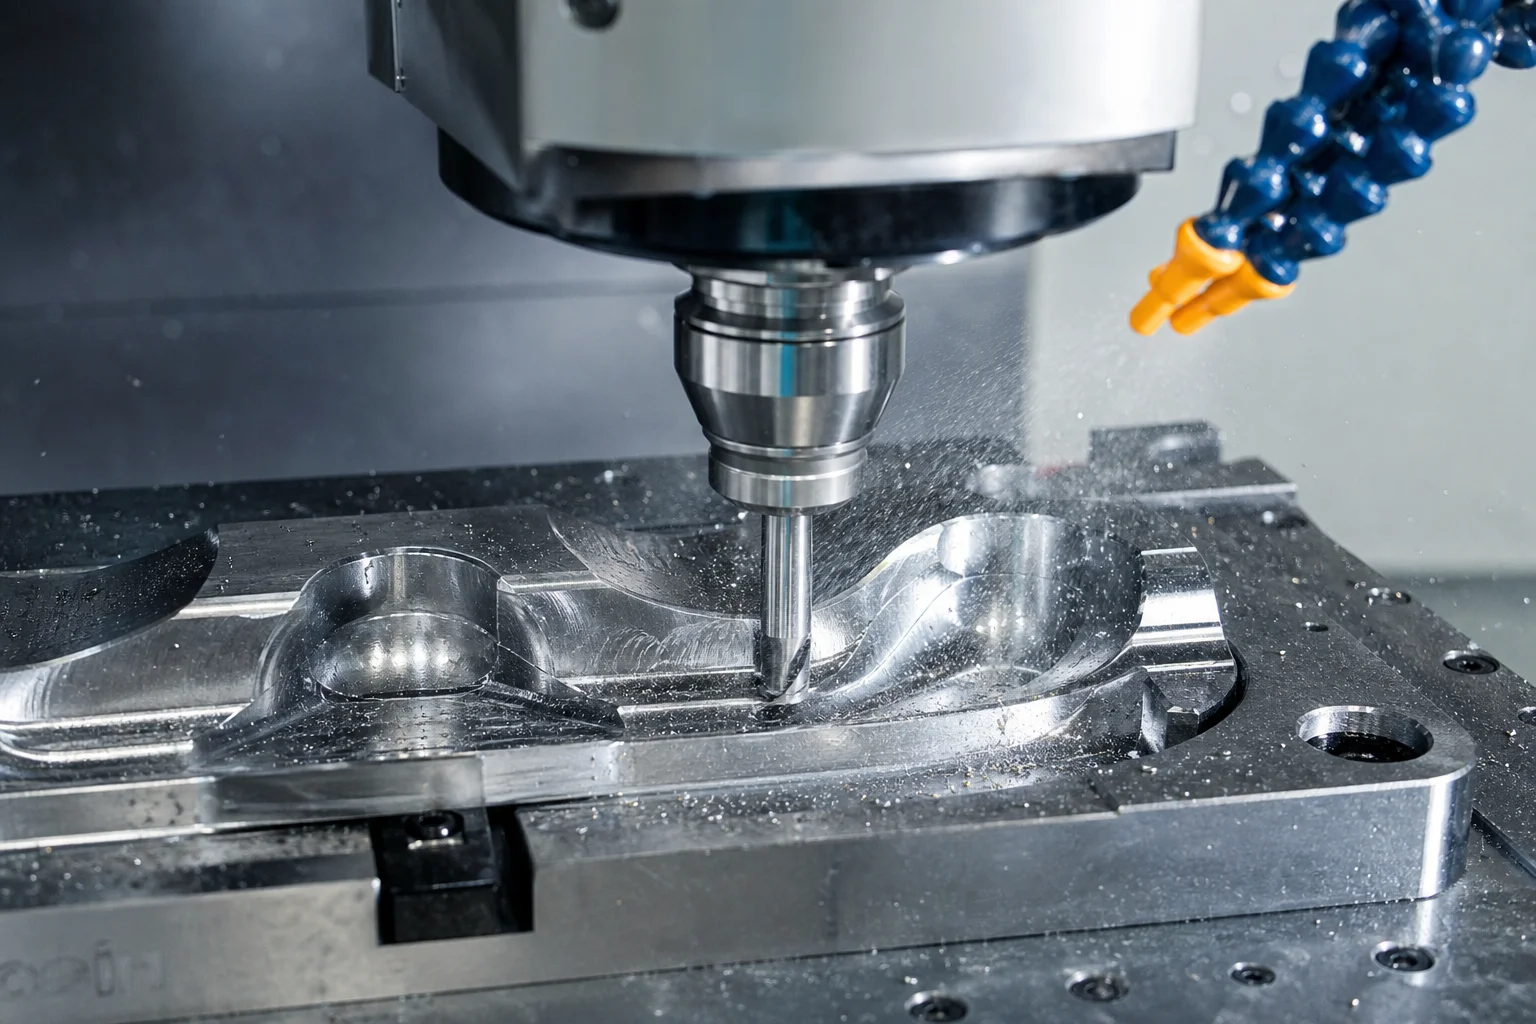
Després del tractament tèrmic al buit, les insercions d'acer per a eines foses es finalitzen amb precisió en estat endurit:
- fresat dur en 5 eixos a alta velocitat : Usinatge de precisió a alta velocitat (velocitats de broca fins a 24.000 RPM) mitjançant freses de carburs recoberts de gra fi i freses esfèriques de CBN. La precisió del perfil es manté dins de .
- Politat de superfície especular i texturització : Politat manual amb pasta de diamant fins a (acabat òptic SPI A1/A2) o texturització per descàrrega elèctrica (estàndard VDI 3400).
- Nitruració superficial / Recobriment PVD : Nitruració per plasma a baixa temperatura opcional o recobriment PVD de CrN / AlCrN ( capa superficial, gruix) per eliminar la soldadura de motlles d’alumini.
6. Normes completes d’inspecció de qualitat
| Paramètre de qualitat | Norma / Especificació | Criteris d'acceptació |
|---|---|---|
| Duresa i uniformitat | Duresa Rockwell (HRC) segons ASTM E18 | (o segons el plànol ) a tot el bloc |
| Microestructura i carburs | Metal·lografia a (ASTM E3) | Martensita temperada ultrafina amb carburs esfèrics uniformement dispersos capa de carburs als límits dels graons |
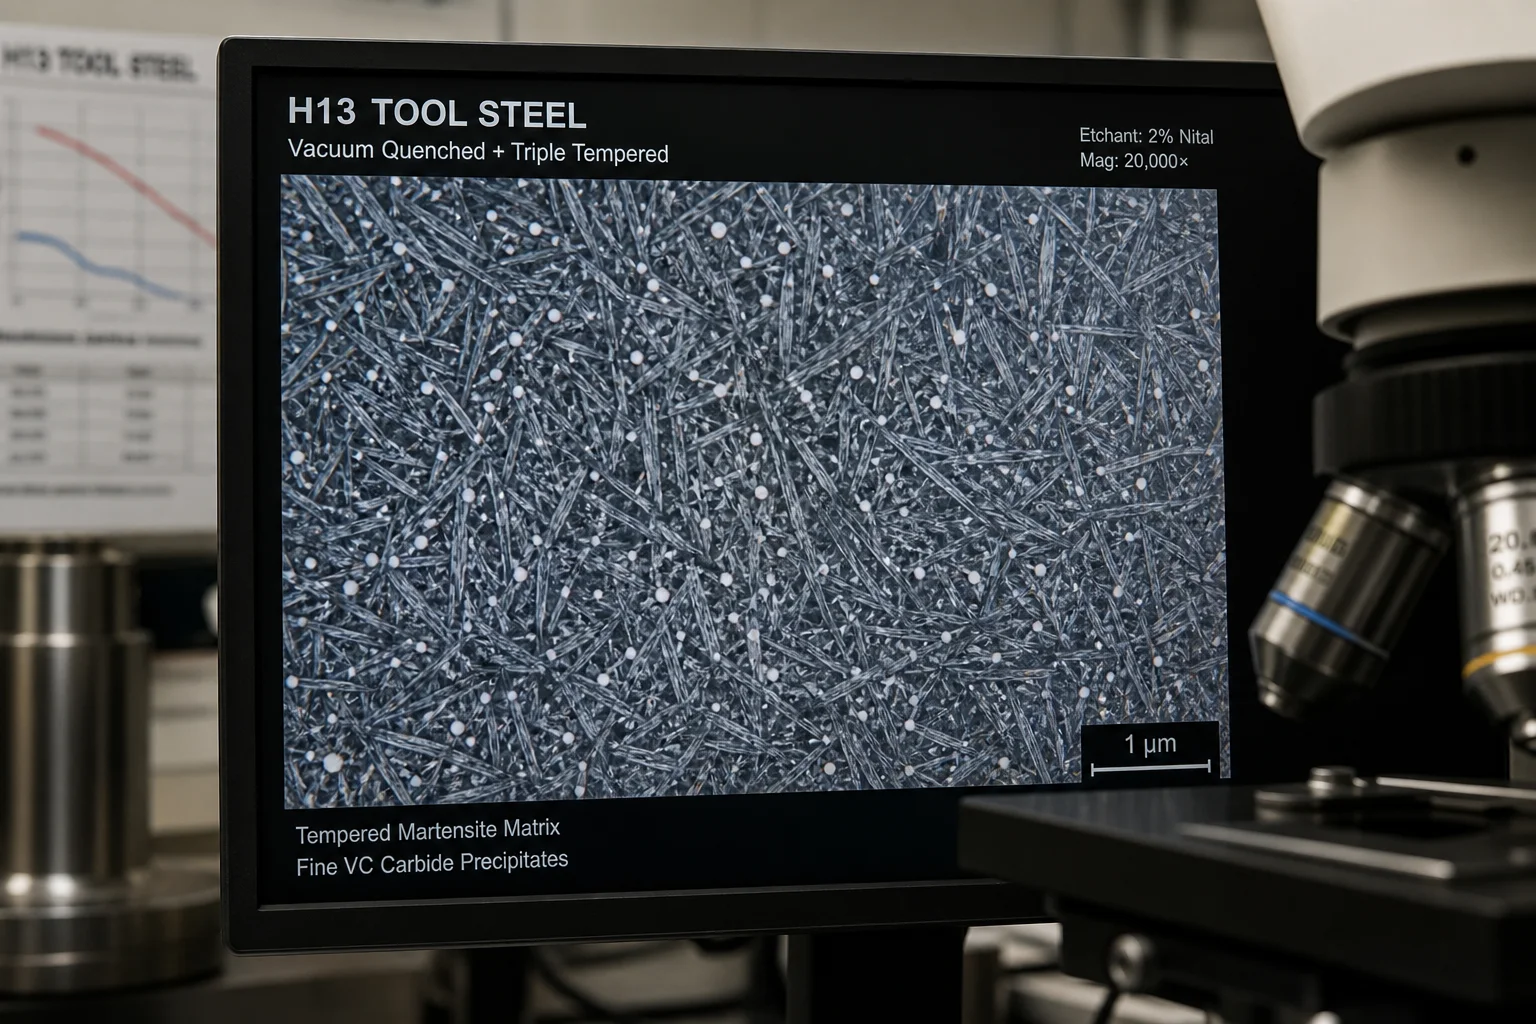 |Sòliditat volumètrica |Prova ultrasònica (NADCA n.º 207 / EN 10228-3) | Exploració ultrasònica volumètrica al 100 %; nivell 1 sense microcontraccions internes | | Prova de flux del canal de refrigeració | Prova amb fluxòmetre i pressió hidrostàtica | Canals de refrigeració conformes sotmesos a prova hidrostàtica a sense cap fuga; cabal verificat | | Escaneig dimensional en 3D | Escàner òptic 3D / mesura per coordenades (CMM) | Inspecció a color 3D de la superfície completa al 100 % respecte dels models CAD dins d'una tolerància de |
7. Capacitats de fabricació d'eines de fosa a Dandong City Pengxin Machinery Co., Ltd.
Entregar acers d'eina d'alt rendiment i aliatges per a motlles exigeix fusió per inducció especialitzada, motllatge amb closca ceràmica de precisió, forn de tractament tèrmic en buit controlat per ordinador i centres de fresatge CNC d'alta velocitat de 5 eixos.
Dandong City Pengxin Machinery Co., Ltd. entrega insercions d'acer d'eina foses totalment certificades i acabades amb precisió, així com components de motlles d'alta conductivitat:
- Versatilitat de materials : Fusió certificada d'acer d'eina per a treball en calent (H13 / 1.2344), coure-beril·li (C17200), bronze de níquel-silici (C18000) i aliatges d'eina personalitzats.
- Tecnologia de refrigeració conformal fosa : Fusió amb nucli ceràmic de precisió que crea passos interns de refrigeració corbats i llisos, eliminant els punts calents.
- Tractament tèrmic en buit intern : Forns automàtics de tractament tèrmic en alt buit amb temperatge en nitrogen d'alta pressió, que asseguren una duretat de 46–52 HRC sense deformacions.
- Fresatge dur CNC d'alta velocitat de 5 eixos : Centres de maquinatge CNC d'alta precisió especialitzats en el fresatge d'acers d'eina endurits fins a 55 HRC dins .
- Garantia completa de qualitat : Certificat ISO 9001, que proporciona certificats complets d’assaig de materials EN 10204 3.1, informes UT de NADCA i mapes d’inspecció per escaneig òptic 3D.
Conclusió
Les acereres per a treball en calent colades a forma i les aleacions de coure de motlle d’alta conductivitat representen el futur de la fabricació d’eines d’alt rendiment i econòmiques. L’eliminació de residus extensos de fresat grossolà i la integració de circuits de refrigeració conformes colats directament permeten als fabricants de motlles i als fundidors per injecció reduir els temps de cicle, allargar la vida útil dels motlles i assolir una qualitat excepcional de la superfície de les peces.
Col·laborar amb un expert i integrat líder en fosa de precisió d’eines i mecanitzat CNC assegura que els vostres motlles i motlles funcionin més ràpid, més frescos i durant més temps.
Poseu-vos en contacte amb Dandong City Pengxin Machinery Co., Ltd. per enviar els models CAD dels inserts de motlle o components de motlle per a una revisió tècnica de fosa a forma.
Dandong City Pengxin Machinery Co., Ltd. — Fundicions pesades i mecanitzat de precisió, des del 1958.
Taula de continguts
- 1. Fatiga tèrmica (fissuració per calor) i modes de degradació del motlle
- 2. Acer fós per a eines i metal·lúrgia del coure d’alta conductivitat
- 3. Eina de fosa a forma amb canals de refrigeració conformes integrats durant la fosa
- 4. Tractament tèrmic al buit en múltiples etapes per a una vida màxima davant la fatiga tèrmica
- 5. Fresat dur de precisió en 5 eixos a alta velocitat i inspecció òptica 3D
- 6. Normes completes d’inspecció de qualitat
- 7. Capacitats de fabricació d'eines de fosa a Dandong City Pengxin Machinery Co., Ltd.
- Conclusió