
 EN
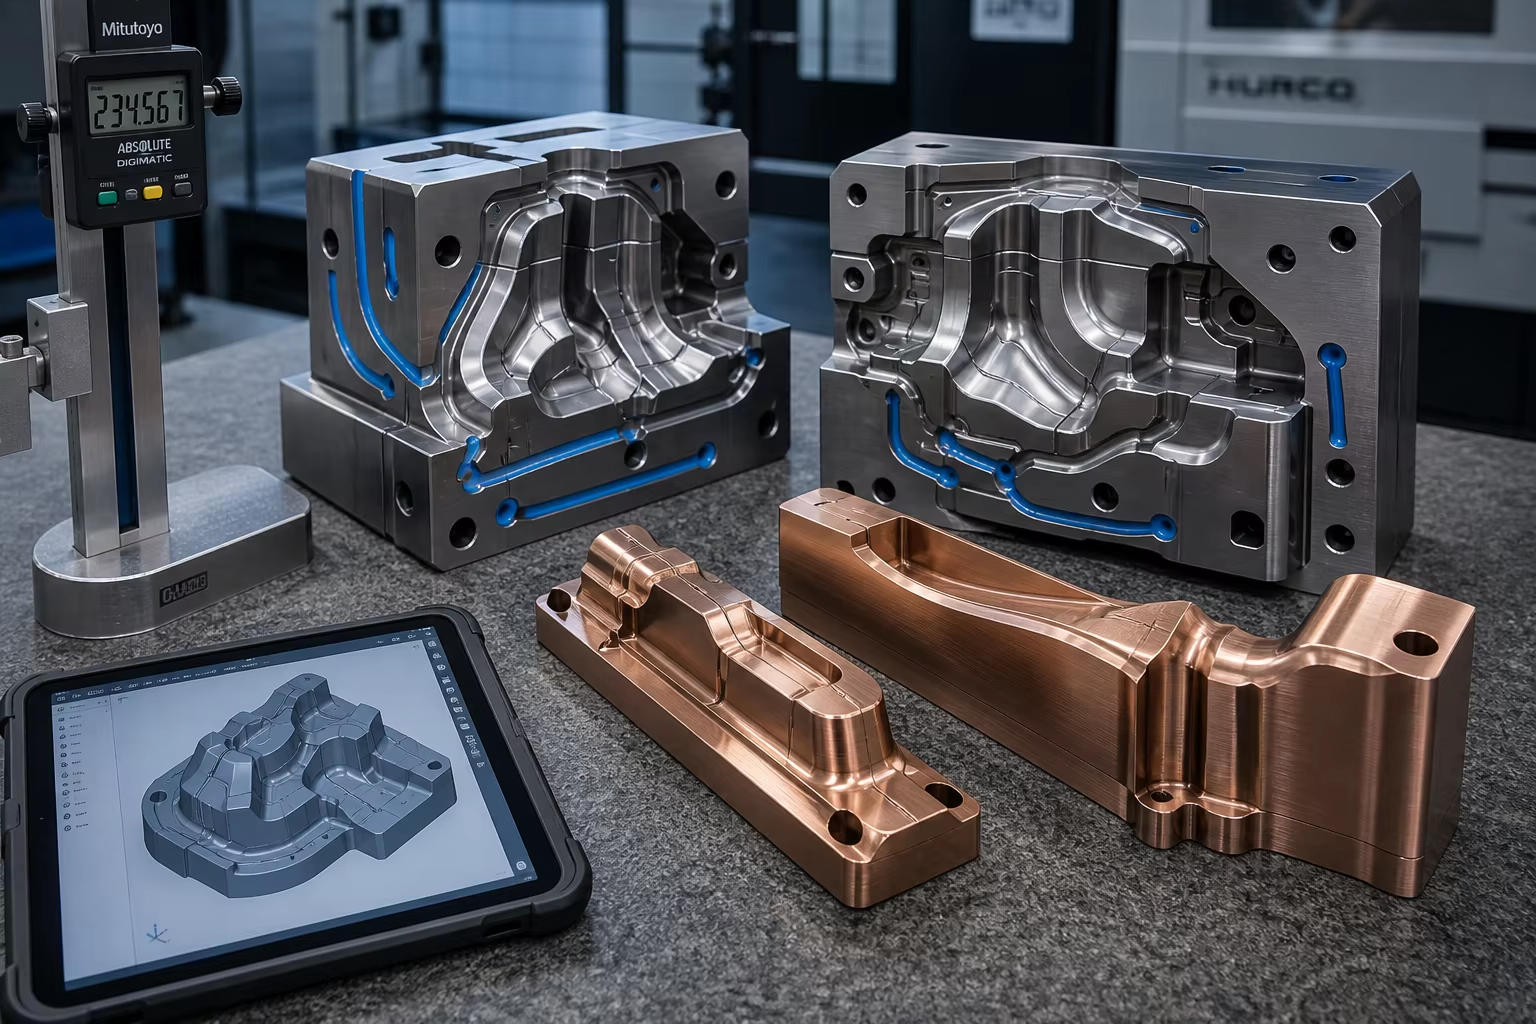
Meta Description: Kompletní technický průvodce litinovými nástrojovými oceli pro horkou práci podle tvaru a přesnými formovacími slitinami. Prozkoumejte litinové H13 (DIN 1.2344 / 4Cr5MoSiV1), beryliovou měď (C17200) a nikl-silikonovou bronzovou slitinu (C18000), lití vnitřních konformních chladicích kanálů, vakuové tepelné zpracování na tvrdost 46–52 HRC a dokončování na CNC strojích s 5 osami.
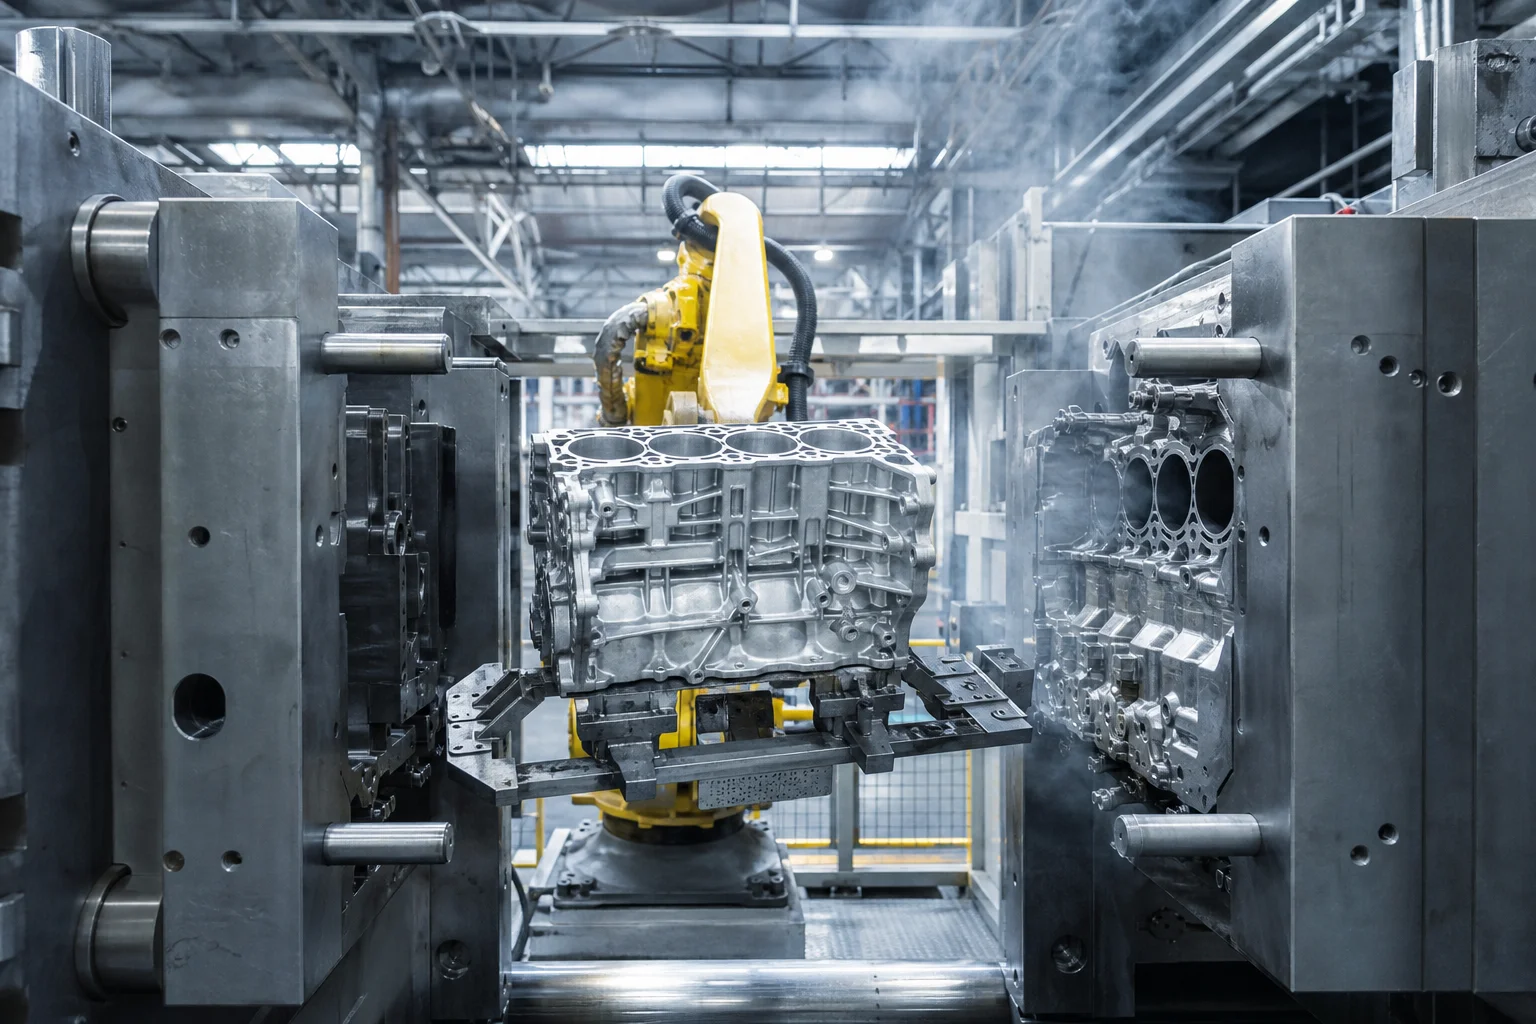
Při vysokotlakém lití do forem z hliníku a hořčíku, teplém tváření pokročilých vysoce pevných automobilových ocelí a složitém vstřikování plastů představují vložky forem a jádrové bloky formy nejcenější technicky navržené komponenty v řetězci výroby. Jsou vystaveny rychlému tepelnému cyklování:
- Vložky forem pro vysokotlaké lití (HPDC) : Vydržují rychlé cyklické styky s roztaveným hliníkem ( ) vstřikovaným za tlaků přesahujících a rychlostí vyšší než , následovaným okamžitým ochlazením stříkáním studené vody každých 30 až 60 sekund. Tento prudký tepelný šok vyvolává tepelné trhliny (mikropraskliny způsobené tepelnou únavou), rozsáhlé tepelné trhliny, lepení roztaveným hliníkem a erozní opotřebení .
- Složité vložky pro formy pro vstřikování plastů a tváření : Vyžadují složité hluboké chladicí kanály a tvarově přizpůsobené dělící geometrie. Tradiční subtraktivní frézování CNC z plných kovaných bloků plýtvá až z drahocenné nástrojové oceli a nemohou vyrábět zakřivené vnitřní chladicí kanály.
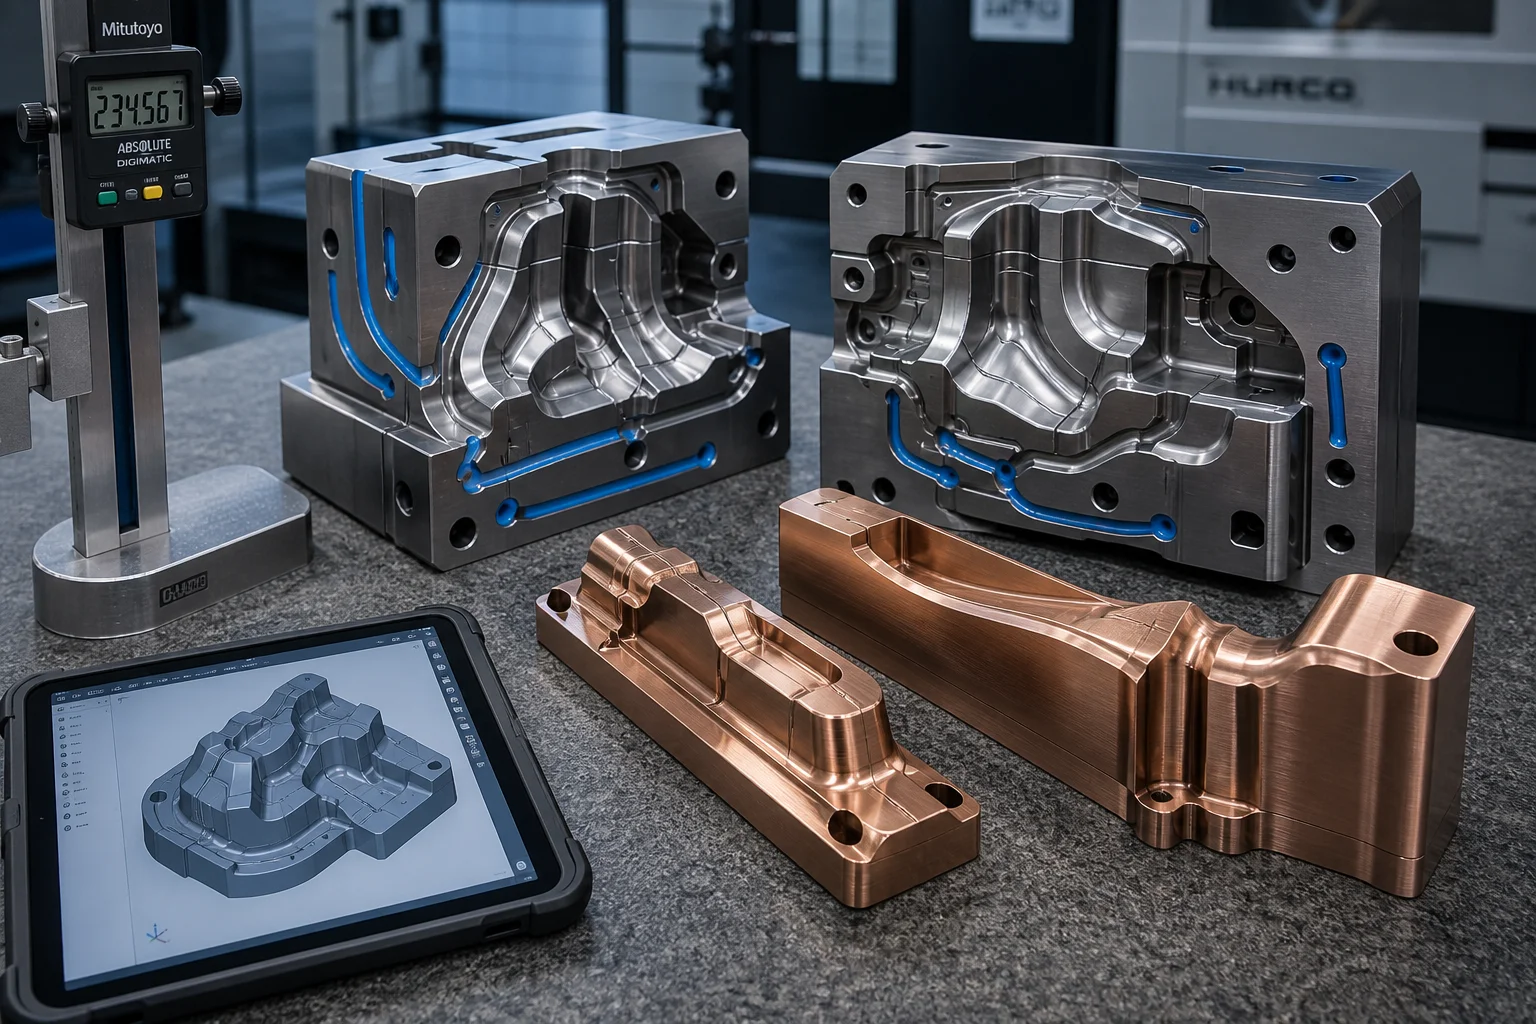
Aby tyto výrobní úzká hrdla překonaly, litíny a výrobci forem nasazují Přesné lití do tvaru pro nářadí určené pro horkou práci . Litím Upravených nástrojových ocelí pro horkou práci (litá AISI H13 / DIN 1.2344 / 4Cr5MoSiV1) a Měděných slitin s vysokou tepelnou vodivostí (berylia měď C17200 a nikl-křemičitá bronzová slitina C18000) přímo do tvaru blízkého konečnému s Litými konformními chladicími kanály , výrobci nářadí snižují dobu cyklu hrubého obrábění až o , zvyšují účinnost chlazení o , a výrazně snížit celkové náklady na nástroje.
Tato technická příručka poskytuje podrobnou analýzu litinové oceli pro nástroje, keramického slupkového/pískového lití s konformním chlazením, vakuového tepelného zpracování pro odolnost proti tepelné únavě (46–52 HRC) a dokončování na 5osých vysoce rychlých CNC strojích.
1. Tepelná únava (teplotní trhliny) a režimy degradace formy
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Použití nástroje | Rozsah provozní teploty a cyklus | Převažující režim poškození | Řešení třídy materiálu |
|---|---|---|---|
| Vložky dutiny pro vysokotlaké lití hliníku (HPDC) | / 45sekundový cyklus | Vznik teplotních trhlin, lepení, eroze kavitací | Litá ocel AISI H13 Mod / DIN 1.2344 (46–50 HRC) |
| Výlisky za tepla / Tvární nástroje pro tvárnění za tepla | / Vysoký kontaktový tlak | Galling adhezního povrchu za vysokého zatížení, odlupování okrajů nástroje | Litá ocel pro práci za tepla s obohacením molybdenem a vanadem (50–54 HRC) |
| Střední čepy pro plastové vstřikovací formy s vysokým počtem cyklů | Trvalé rychlé chlazení / Cyklus | Zpoždění cyklu v místech horkých skvrn, stlačené stopy na povrchu plastu | Beryliová měď (C17200) / Měď-nikl-silicium (C18000) () |
| Formovací formy a písty pro skleněné lahve | kontakt s roztaveným sklem | Oxidace za vysokých teplot, praskání způsobené tepelným šokem | Litá austenitická nebo niklem legovaná nástrojová ocel |
2. Litá nástrojová ocel a měď s vysokou tepelnou vodivostí
A. Litá nástrojová ocel pro práci za vysokých teplot: AISI H13 (DIN 1.2344 / 4Cr5MoSiV1)
Litá ocel H13 je kalitelná na vzduchu nástrojová ocel s jemnou rovnováhou vysoké červené tvrdosti, vynikající tepelné vodivosti a vyšší houževnatosti:
| Prvek | Hmotnostní procento (hm. %) | Kritická metalurgická role ve litých nástrojích |
|---|---|---|
| Uhlík (C) | Zajišťuje základní tvrdost a pevnost matrice; vyvážená tak, aby udržela rázovou tažnost | |
| Chrom (Cr) | Zvyšuje schopnost tvrdit se chlazením na vzduchu do hlubokých průřezů; tvoří karbidy odolné proti tepelnému měknutí | |
| Molybden (Mo) | Výrazně zvyšuje odolnost proti sekundárnímu tvrdnutí při ; potlačuje křehkost po popouštění | |
| Vanad (V) | Kritické : Tvoří ultrapevné karbidy vanadu ( ), které zadržují hranice zrn | |
| Křemík (Si) | Zlepšuje odolnost vůči oxidativnímu lupování za vysokých teplot a tekutost při lití |
B. Slitiny formovacích nástrojů s vysokou tepelnou vodivostí: berýliová měď a nikl-křemičitá bronzová slitina
V injekčních formách a chladicích ventilech pro tlakové lití způsobují horká místa zácpy v cyklu. Měděné slitiny s vysokou vodivostí odvádějí teplo 3 až 4krát rychleji než nástrojová ocel :
| Třída slitiny / norma | Chemické složení (hmotnostní %) | Tepelná vodivost ( ) | Měkodostatek | Klíčová výhoda aplikace |
|---|---|---|---|---|
| Berylium-měď C17200 (BeCu 25) | 38–44 HRC | Extrémní tvrdost s tepelnou vodivostí oceli; odstraňuje horká jádra | ||
| Nikl-křemík-bronze (C18000 / CuNi2Si) | 28–34 HRC | Vysoká tepelná vodivost; ekologicky šetrná slitina pro jádra forem bez berylia | ||
| Vysoce kvalitní litá nástrojová ocel H13 | 46–52 HRC | Vysoká červená tvrdost a rázová houževnatost pro dutiny forem s vysokým opotřebením |
3. Nástroje vyrobené přímo litím s integrovanými konformními chladicími kanály
Tradiční vrtání vytváří rovné, křížící se chladicí kanálky, které nechávají mrtvé rohy a horká místa. Přesné lití vytváří zakřivené, tvarované Konformní chladicí kanály :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
4. Vícestupňové vakuové tepelné zpracování pro maximální životnost při tepelném únavovém namáhání
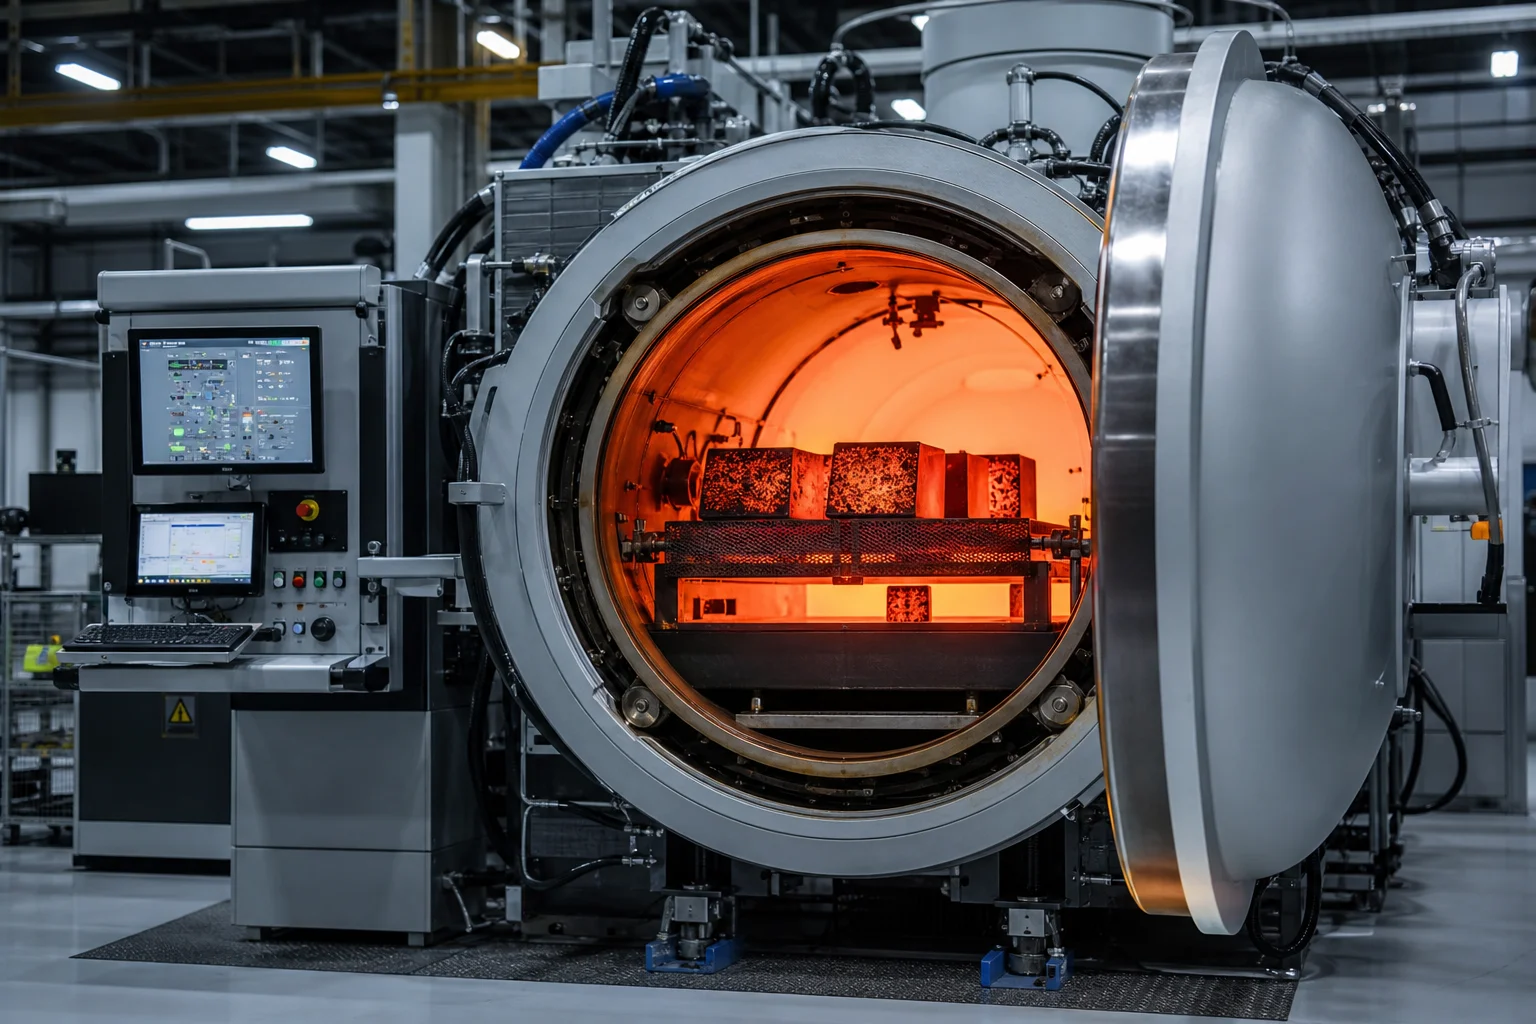
Aby se zabránilo katastrofálnímu praskání formy a zároveň byla maximalizována odolnost proti tepelným trhlinám, probíhá automatizované Počítačem řízené vakuové tepelné zpracování :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
5. Rychlooběžné pětiosé CNC tvrdé obrábění a optická 3D kontrola
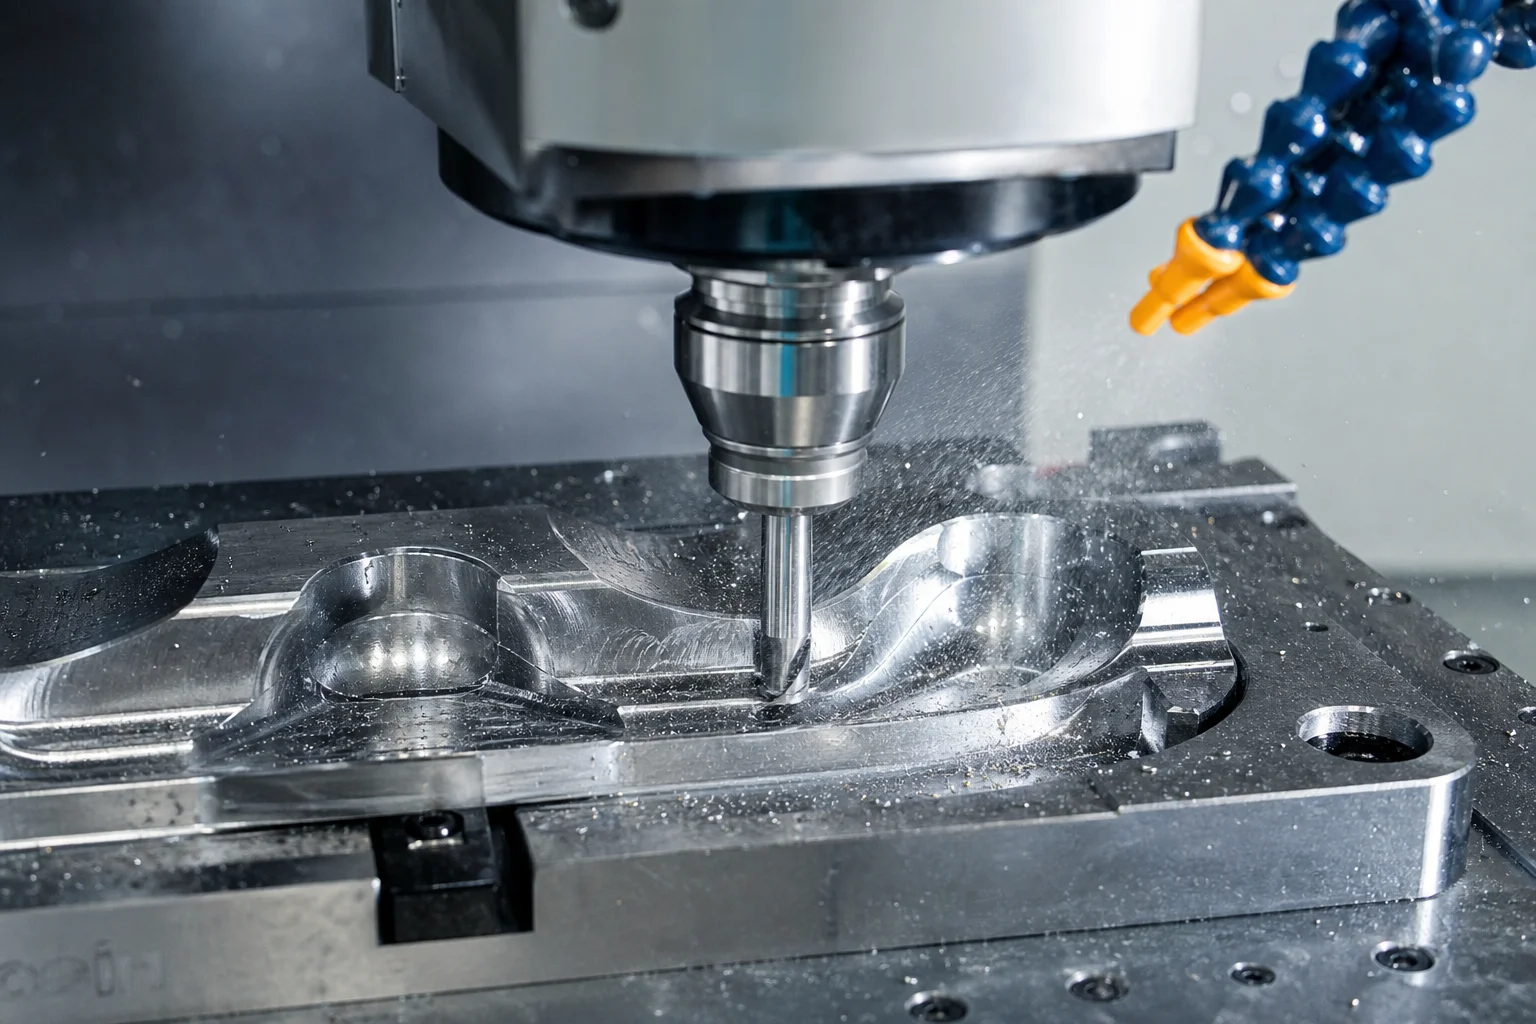
Po vakuovém tepelném zpracování jsou lité vložky z nástrojové oceli přesně dokončeny ve svém ztvrdlém stavu:
- pětiosé rychlooběžné CNC tvrdé frézování : Přesné rychlooběžné obrábění (otáčky vřetene až 24 000 ot/min) pomocí mikrozrnných povlakových karbidových a CBN kulových fréz. Přesnost profilu je udržována v rámci .
- Leštění na zrcadlový povrch a texturování : Ruční leštění diamantovou pastou až na (optická úprava povrchu SPI A1/A2) nebo texturování jiskrovou obrábkou (norma VDI 3400).
- Nitridace povrchu / PVD povlak volitelná nitridace plazmatem při nízké teplotě nebo PVD povlak CrN / AlCrN ( vrstva na povrchu, silná) ke zamezení lepení hliníku do lití.
6. Komplexní normy kvalitní kontroly
| Parametr kvality | Norma / Specifikace | Přijímací kritéria |
|---|---|---|
| Tvrdost a rovnoměrnost | Rockwellova tvrdost (HRC) podle ASTM E18 | (nebo dle výkresu ) po celé ploše bloku |
| Mikrostruktura a karbidy | Metalografie při (ASTM E3) | Ultrajemný zakalený martenzit s rovnoměrně rozptýlenými kulovitými karbidy; žádné karbidové vrstvy na hranicích zrn |
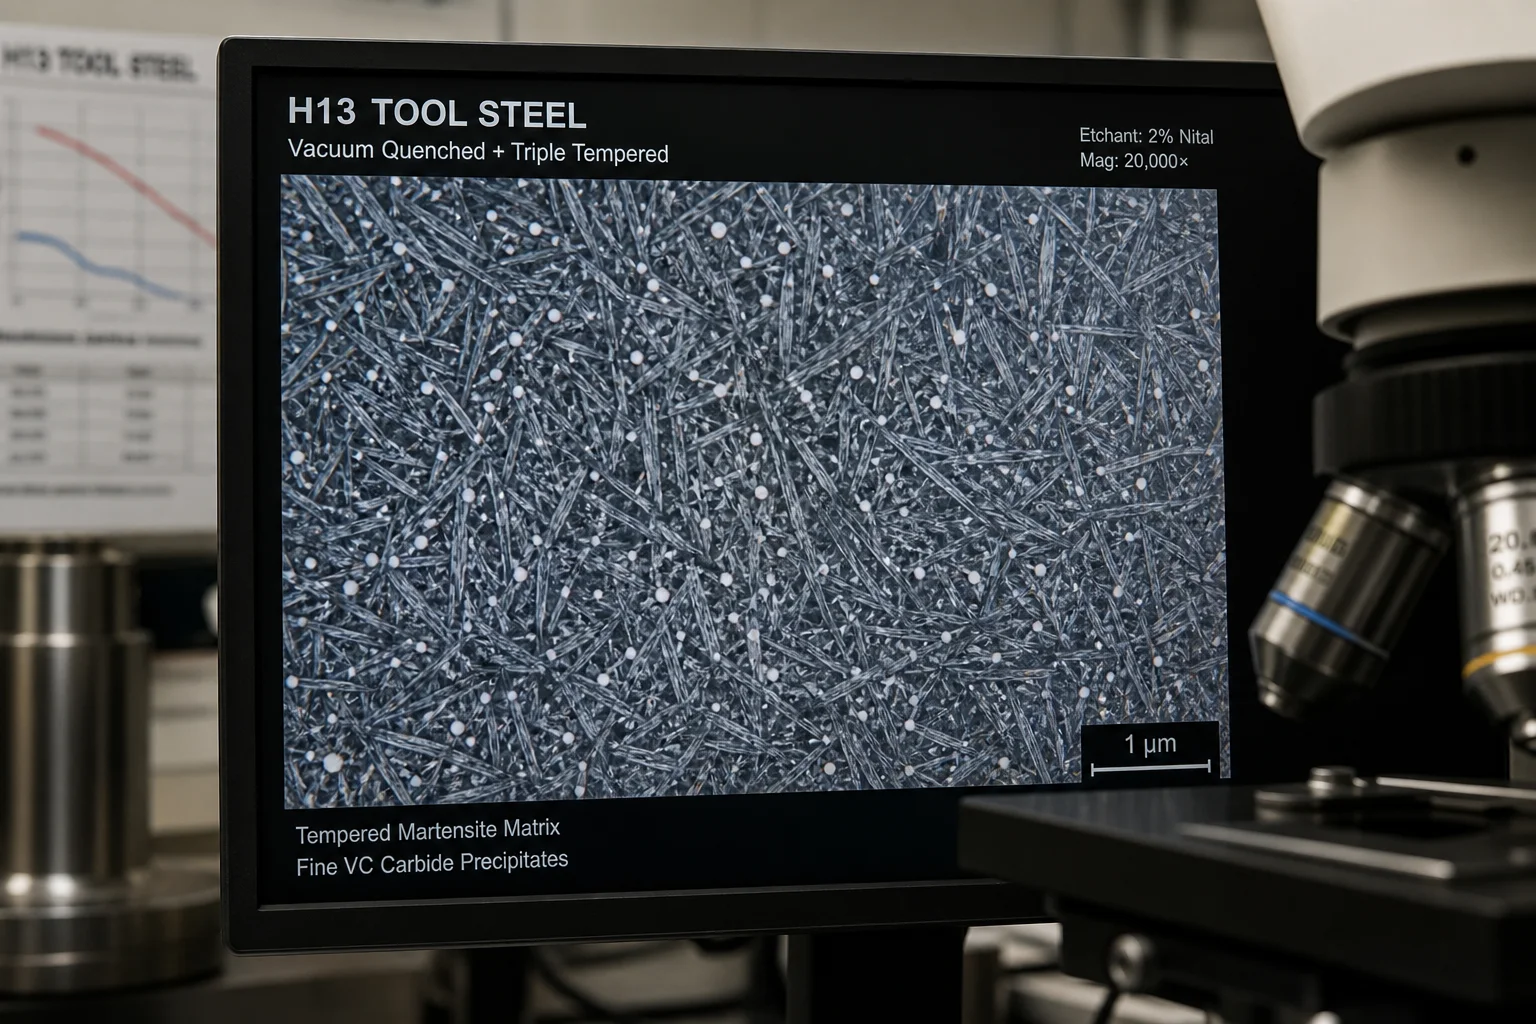 |Objemová neporušenost |Ultrazvuková kontrola (NADCA č. 207 / EN 10228-3) | 100% objemový ultrazvukový průzkum; úroveň 1 – žádné vnitřní mikrosmršťování | | Test průtoku chladicího kanálu | Test průtokoměrem a hydrostatickým tlakem | Konformní chladicí kanály podrobeny hydrostatickému testu při tlaku bez jakékoli netěsnosti; ověřený průtok | | Rozměrové trojrozměrné skenování | 3D optický skener / souřadnicově měřící stroj (CMM) | 100% kompletní povrchová 3D barevná mapová kontrola proti CAD modelům s přesností do |
7. Kapacity pro lití nástrojových forem ve společnosti Dandong City Pengxin Machinery Co., Ltd.
Dodávka vysoce výkonných litých nástrojových ocelí a formovacích slitin vyžaduje specializované indukční tavící zařízení, precizní keramické slupkové lití, počítačem řízené vakuové tepelné zpracování a 5osé vysoce rychlé CNC obráběcí centrum.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované, přesně dokončené lité vložky z nástrojové oceli a komponenty forem s vysokou tepelnou vodivostí:
- Univerzálnost materiálů : Certifikované lití horkopracující nástrojové oceli (H13 / 1.2344), beryliové mědi (C17200), nikl-silikonové bronzové slitiny (C18000) a speciálních nástrojových slitin.
- Litá konformní chladicí technologie : Přesné lití keramického jádra vytvářející hladké zakřivené vnitřní chladicí kanály, které odstraňují horká místa.
- Vlastní tepelné zpracování ve vakuu : Automatizované peci pro tepelné zpracování za vysokého vakua s dusíkovým kalením pod vysokým tlakem, které zajišťují deformaci nezpůsobující tvrdost 46–52 HRC.
- Vysokorychlostní pětiosá CNC tvrdé frézování : Specializovaná vysoce přesná CNC obráběcí střediska frézující kalenou nástrojovou ocel až do tvrdosti 55 HRC v rámci .
- Kompletní zajištění kvality : Certifikováno podle ISO 9001, poskytujeme úplné materiálové zkušební protokoly EN 10204 3.1, zprávy NADCA UT a mapy kontrolních měření optickým 3D skenováním.
Závěr
Přesné lití horkovýkonné nástrojové oceli a slitin mědi s vysokou tepelnou vodivostí do požadovaného tvaru představuje budoucnost cenově efektivní výroby nástrojů s vysokým výkonem. Eliminace rozsáhlých odpadů při hrubém frézování a zároveň integrování chladicích kanálů litých do tvaru umožňují litnářům a výrobcům forem zkrátit čas cyklu, prodloužit životnost forem a dosáhnout vynikající kvality povrchu dílů.
Spolupráce s zkušeným a komplexním dodavatelem přesných litinových nástrojů a CNC obrábění zajišťuje, že vaše formy a vykrojovací nástroje budou pracovat rychleji, chladněji a déle.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete své CAD modely vložek vykrojovacích nástrojů nebo komponent forem pro technické posouzení lití do požadovaného tvaru.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Tepelná únava (teplotní trhliny) a režimy degradace formy
- 2. Litá nástrojová ocel a měď s vysokou tepelnou vodivostí
- 3. Nástroje vyrobené přímo litím s integrovanými konformními chladicími kanály
- 4. Vícestupňové vakuové tepelné zpracování pro maximální životnost při tepelném únavovém namáhání
- 5. Rychlooběžné pětiosé CNC tvrdé obrábění a optická 3D kontrola
- 6. Komplexní normy kvalitní kontroly
- 7. Kapacity pro lití nástrojových forem ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr