
 EN
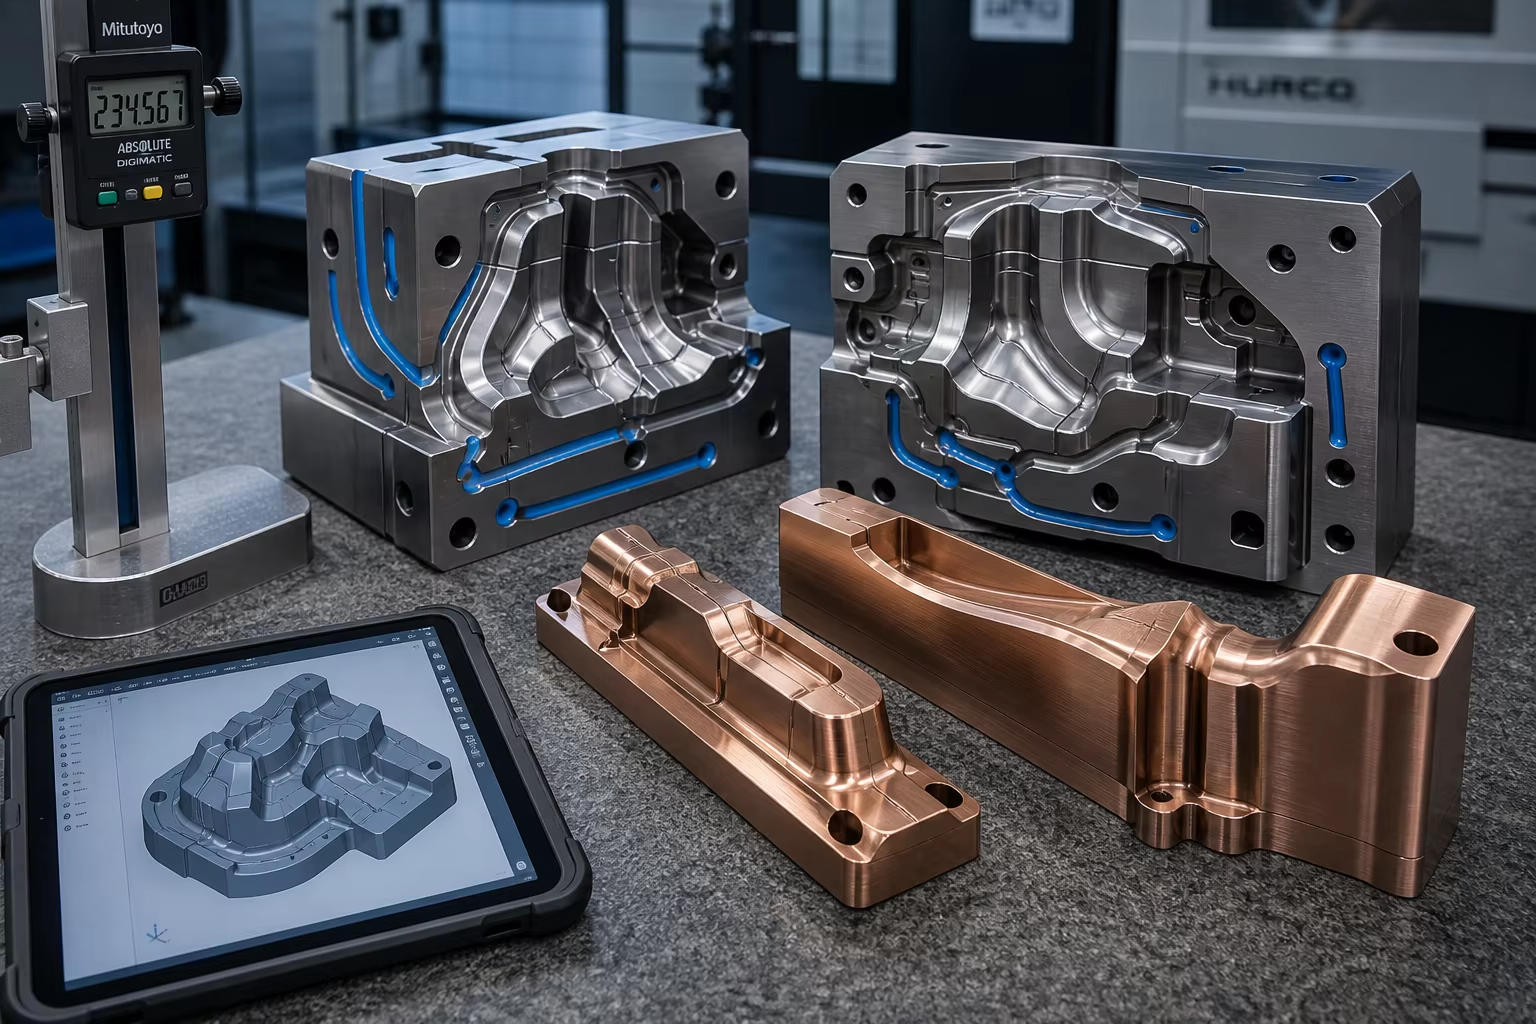
توضیحات متا: راهنمای فنی جامعی از فولادهای ابزاری کار گرم ریختهگریشده به شکل نهایی و آلیاژهای دقیق قالب. بررسی فولاد H13 ریختهگریشده (DIN 1.2344 / 4Cr5MoSiV1)، مس-بریلیوم (C17200) و برنج نیکل-سیلیسیم (C18000)، ریختهگری خطوط خنککننده انطباقی داخلی، عملیات حرارتی در خلأ تا سختی ۴۶ تا ۵۲ HRC، و پرداخت نهایی با ماشینکاری CNC پنجمحوره.
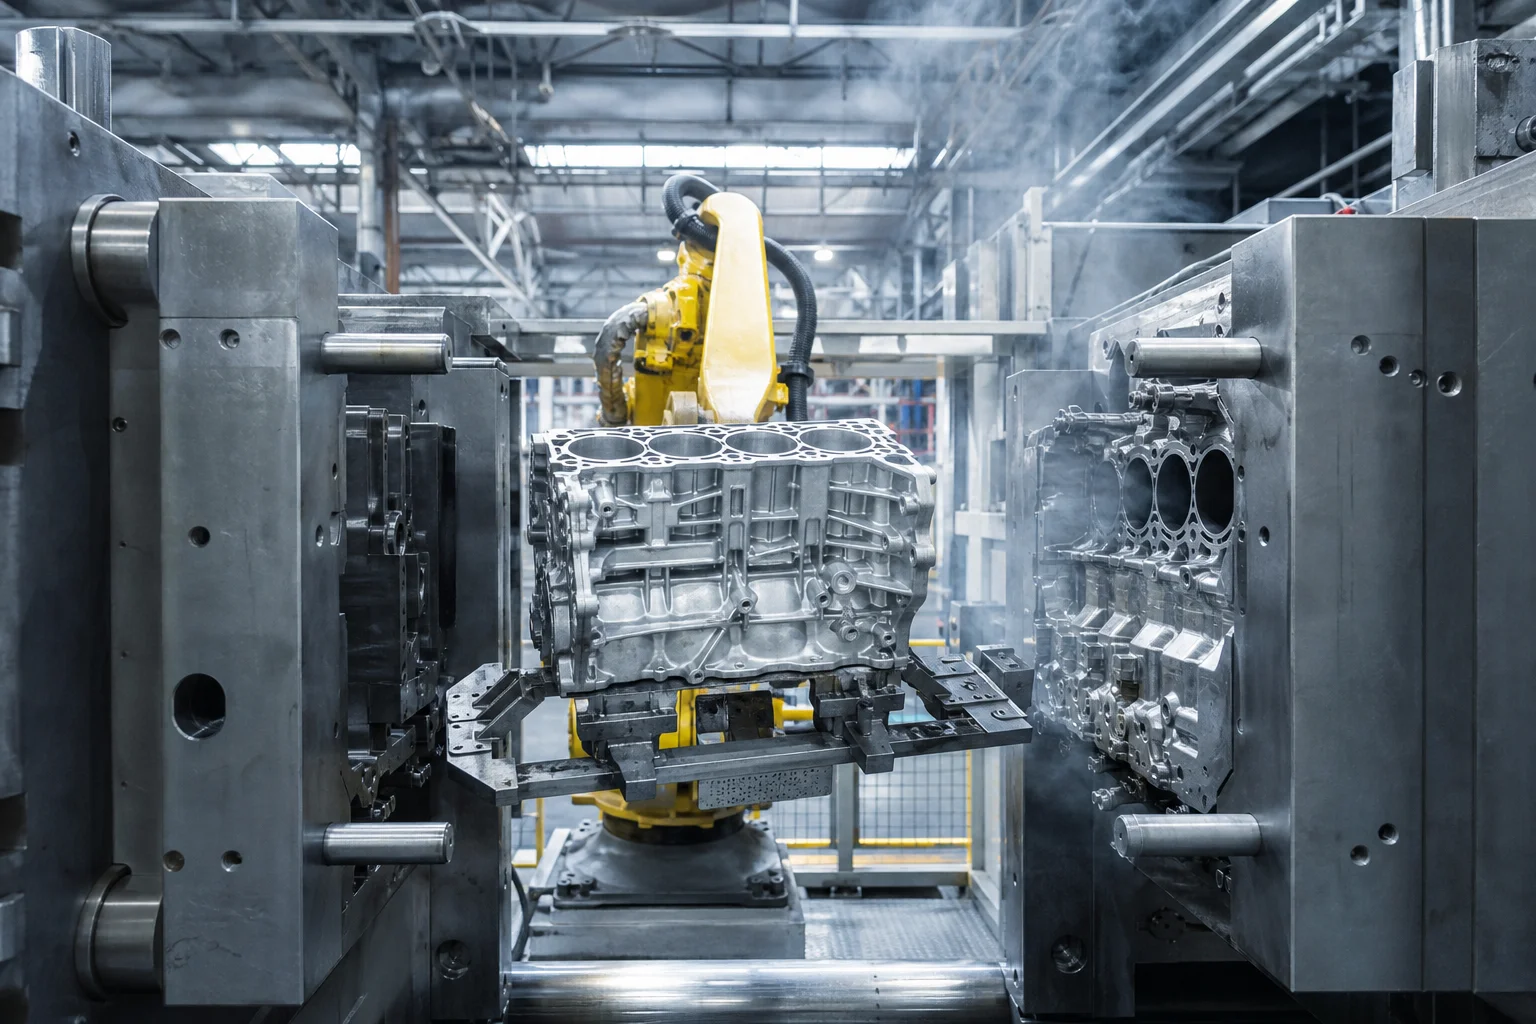
در ریختهگری تزریقی فشار بالای آلومینیوم و منیزیم، نورد گرم فولادهای پیشرفته با استحکام بالا برای خودرو، و قالبگیری تزریقی پیچیده پلاستیک، قطعات جاسازیشده در قالب و بلوکهای هستهی قالب ارزشمندترین تجهیزات مهندسیشده در زنجیرهٔ تولید را تشکیل میدهند. این قطعات تحت چرخههای سریع تغییر دما کار میکنند:
- قطعات جاسازیشده در قالب ریختهگری تزریقی فشار بالا (HPDC) : در تماس چرخهای سریع با آلومینیوم مذاب ( ) که با فشاری بیش از و سرعتی بیش از تزریق میشود، و سپس بلافاصله هر ۳۰ تا ۶۰ ثانیه یکبار با آب سرد پاشیده میشوند. این ضربهٔ حرارتی شدید باعث ایجاد ترکهای حرارتی (ترکخوردگی ناشی از خستگی حرارتی در مقیاس ریز)، ترکهای حرارتی گسترده، لحیمخوردن آلومینیوم مذاب، و سایش ناشی از فرسایش .
- قطعات جاسازیشده در قالبهای تزریقی پیچیده و نورد : نیازمند کانالهای خنککنندهٔ عمیق و پیچیده و هندسههای جداکنندهٔ منطبق بر اشکال قطعه هستند. روش معمولی تراش CNC از قطعات متراکمِ آهنگریشده، تا ۹۰٪ مواد را هدر میدهد. از فولاد ابزار گرانقیمت ساخته میشوند و نمیتوانند مجرای خنککننده داخلی منحنی تولید کنند.
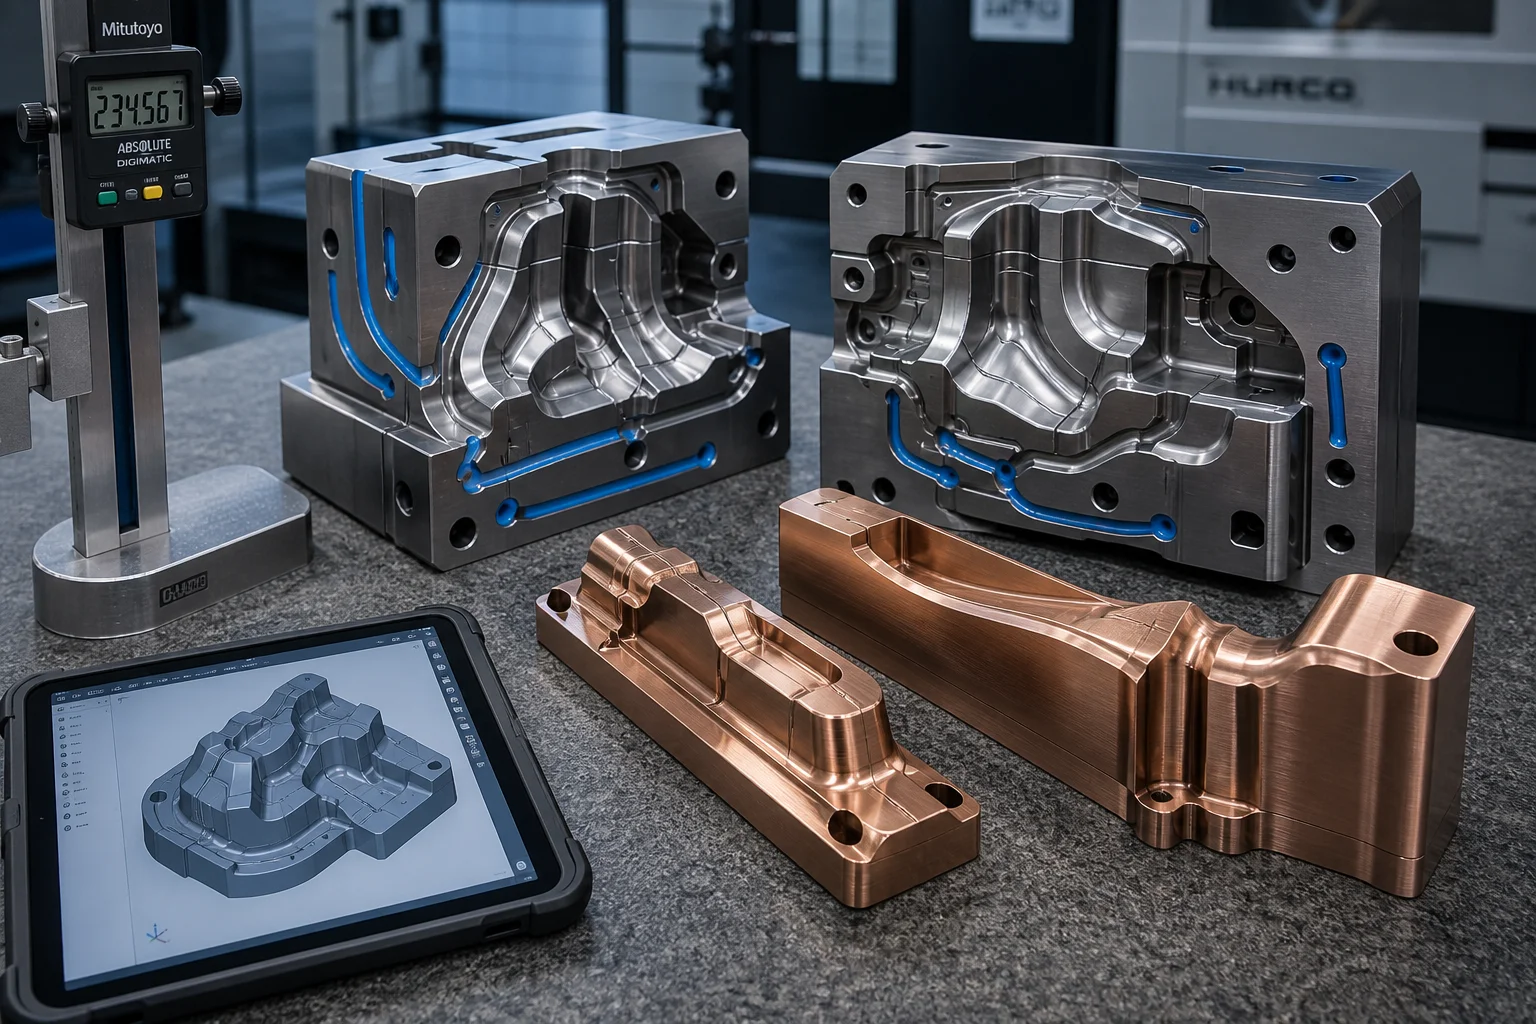
برای غلبه بر این گلوگاههای تولیدی، صنایع ریختهگری و سازندگان قالب از ابزارهای حرارتی دقیق ریختهگریشده به شکل نهایی استفاده میکنند. با ریختهگری فولادهای اصلاحشده ابزار حرارتی (فولاد ریختهگریشده استاندارد AISI H13 / استاندارد DIN 1.2344 / گرید 4Cr5MoSiV1) و آلیاژهای مس با هدایت حرارتی بالا (مس-بریلیوم C17200 و برنج نیکل-سیلیسیم C18000) مستقیماً به شکل تقریباً نهایی همراه با خطوط خنککننده انطباقی ریختهگریشده درونی ، سازندگان ابزار زمان چرخه ماشینکاری اولیه را تا افزایش میدهند و کارایی خنککنندگی را بهبود میبخشند. ، و هزینههای کلی ابزارآلات را بهطور چشمگیری کاهش دهد.
این راهنمای مهندسی، تحلیلی عمیق از متالورژی فولاد ابزار ریختهگری، قالبگیری پوستهای سرامیکی/شنی با سیستم خنککنندهی انطباقی، عملیات حرارتی خلأ برای مقاومت در برابر خستگی حرارتی (۴۶ تا ۵۲ HRC) و پرداخت نهایی با ماشینکاری CNC سرعت بالا پنج محوره ارائه میدهد.
۱. خستگی حرارتی (تشکیل ترکهای حرارتی) و حالتهای تخریب قالب
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| کاربرد ابزارآلات | محدودهی دمای عملیاتی و چرخهی کاری | شایعترین حالت خرابی | راهحل درجه مواد |
|---|---|---|---|
| قطعات داخلی قالب ریختهگری تحت فشار آلومینیوم (HPDC) | / چرخهی ۴۵ ثانیهای | تشکیل ترکهای حرارتی، لحیمکاری، فرسایش ناشی از کاویتاسیون | فولاد ریختهگری AISI H13 اصلاحشده / DIN 1.2344 (۴۶ تا ۵۰ HRC) |
| قالبهای فشردهسازی گرم / سختکاری تحت فشار | / فشار تماس بالا | چسبندگی اصطکاکی ناشی از تنش بالا، ترکخوردگی لبه قالب | فولاد ریختهگری شده برای کار گرم با غنیسازی مولیبدن و وانادیوم (۵۰ تا ۵۴ HRC) |
| پینهای هستهای تزریق پلاستیک با چرخه بالا | سردکردن سریع و مداوم / چرخه | تأخیر در چرخه نقطه داغ، افتادگی سطحی پلاستیک | مس بریلیوم (C17200) / مس-نیکل-سیلیسیم (C18000) () |
| قالبها و پلانجرهای شکلدهنده شیشههای بطری | تماس با شیشه مذاب | اکسیداسیون در دمای بالا، ترکخوردگی ناشی از ضربه حرارتی | فولاد ابزاری ریختهگریشده آستنیتی یا آلیاژشده با نیکل |
۲. فولاد ابزاری ریختهگریشده و متالورژی مس با هدایت حرارتی بالا
الف. فولاد ابزاری ریختهگریشده برای کار در دمای بالا: ایآیاسآی اچ۱۳ (دین ۱٫۲۳۴۴ یا ۴Cr5MoSiV1)
فولاد اچ۱۳ ریختهگریشده، نوعی فولاد سختشونده در هوای آزاد است فولاد ابزاری با تعادل دقیق بین سختی بالا در دماهای بالا، هدایت حرارتی عالی و استحکام برتر:
| عنصر | درصد وزنی (wt%) | نقش متالورژیکی حیاتی در قالبهای ریختهگری |
|---|---|---|
| کربن (C) | سختی اصلی و استحکام ماتریس را فراهم میکند؛ بهگونهای متعادل شده که انعطافپذیری ضربهای حفظ شود | |
| کروم (Cr) | قابلیت سختشدن در هوای عمیق را بهطور قابل توجهی افزایش میدهد؛ کاربیدهای را تشکیل میدهد که در برابر نرمشدن حرارتی مقاومت دارند | |
| مولیبدن (Mo) | مقاومت در برابر سختشدن ثانویه را در دماهای بالا بهطور قوی افزایش میدهد در ؛ شکنندگی پس از عملیات حرارتی را کاهش میدهد | |
| وانادیوم (V) | حیاتی تشکیلدهندهٔ کاربیدهای وانادیوم بسیار سخت کاربیدهای وانادیوم ( ) که مرزهای دانهها را ثابت نگه میدارند | |
| سیلیکون (Si) | مقاومت در برابر اکسیداسیون و پوستهشدن در دمای بالا و روانی هنگام ریختهگری را بهبود میبخشد |
ب. آلیاژهای قالب با هدایت حرارتی بالا: بریلیوم-مس و نیکل-سیلیسیم-برنز
در قالبهای تزریقی و شیارهای خنککنندهٔ ریختهگری تحت فشار، نقاط داغ باعث ایجاد گلوگاه در زمان چرخه میشوند. آلیاژهای مس با هدایت حرارتی بالا گرما را سه تا چهار برابر سریعتر از فولاد ابزار خارج میکنند :
| درجهٔ آلیاژ / استاندارد | ترکیب شیمیایی (درصد وزنی) | هدایت حرارتی ( ) | محدوده سختی | مزیت کلیدی کاربردی |
|---|---|---|---|---|
| بریلیوم-مس C17200 (BeCu 25) | ۳۸ تا ۴۴ HRC | سختی بسیار بالا همراه با هدایت گرمایی مشابه فولاد؛ حذف نقاط داغ در هسته | ||
| برنج نیکل-سیلیسیم (C18000 / CuNi2Si) | ۲۸ تا ۳۴ هاردنس راکول C | آلیاژ هستهی قالب با هدایت حرارتی بالا و بدون بریلیوم، دوستدار محیط زیست | ||
| فولاد ابزاری ریختهگریشدهٔ H13 با کیفیت بالا | ۴۶ تا ۵۲ هاردنس راکول C | سختی قرمز بالا و شکلپذیری ضربهای عالی برای حفرههای قالب با سایش شدید |
۳. ابزارهای ریختهگریشده بهصورت نهایی با کانالهای خنککنندهٔ انطباقی ریختهشده درونی
حفاری سنتی خطوط آب مستقیم و متقاطع ایجاد میکند که گوشههای مرده و نقاط داغ باقی میگذارد. ریختهگری دقیق کانالهای منحنی و مطابق با شکل قطعه تولید میکند. کانالهای خنککننده مطابق با شکل قطعه :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
۴. عملیات حرارتی خلأ چندمرحلهای برای بیشترین عمر مقاومت در برابر خستگی حرارتی
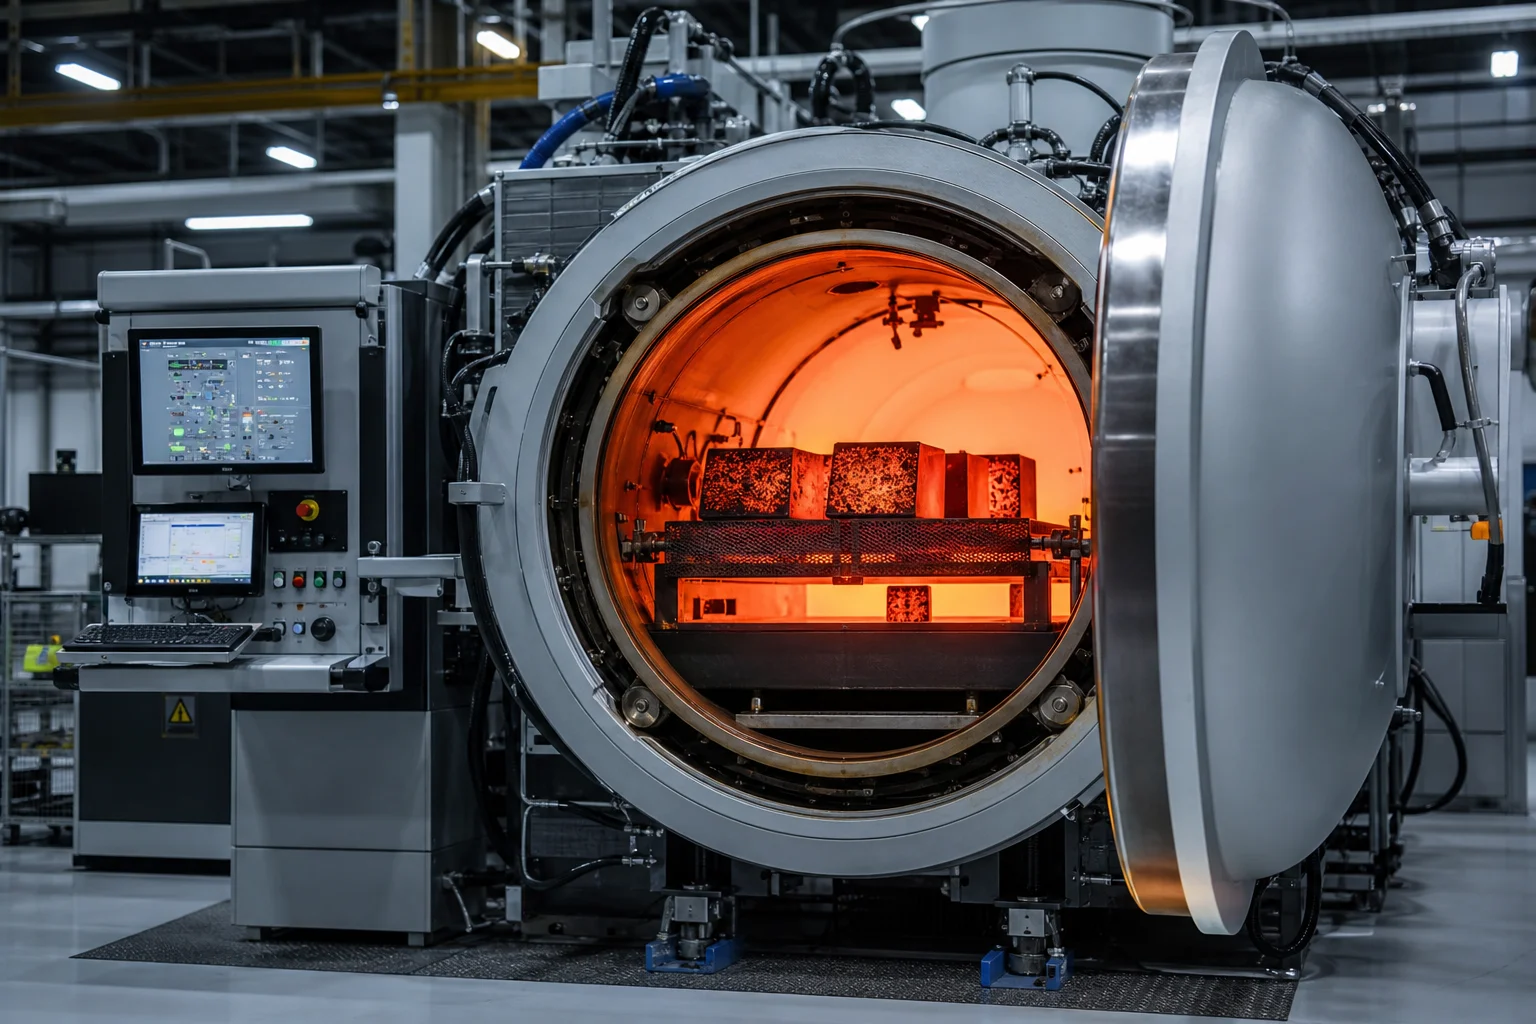
برای جلوگیری از ترکخوردن فاجعهبار قالب در عین حداکثر کردن مقاومت در برابر ترکهای حرارتی، قطعات ریختهگریشده از فولاد H13 تحت عملیات عملیات حرارتی خلأ کنترلشده توسط رایانه :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
۵. ماشینکاری سخت با ماشینافزار CNC پنجمحوره با سرعت بالا و بازرسی نوری سهبعدی
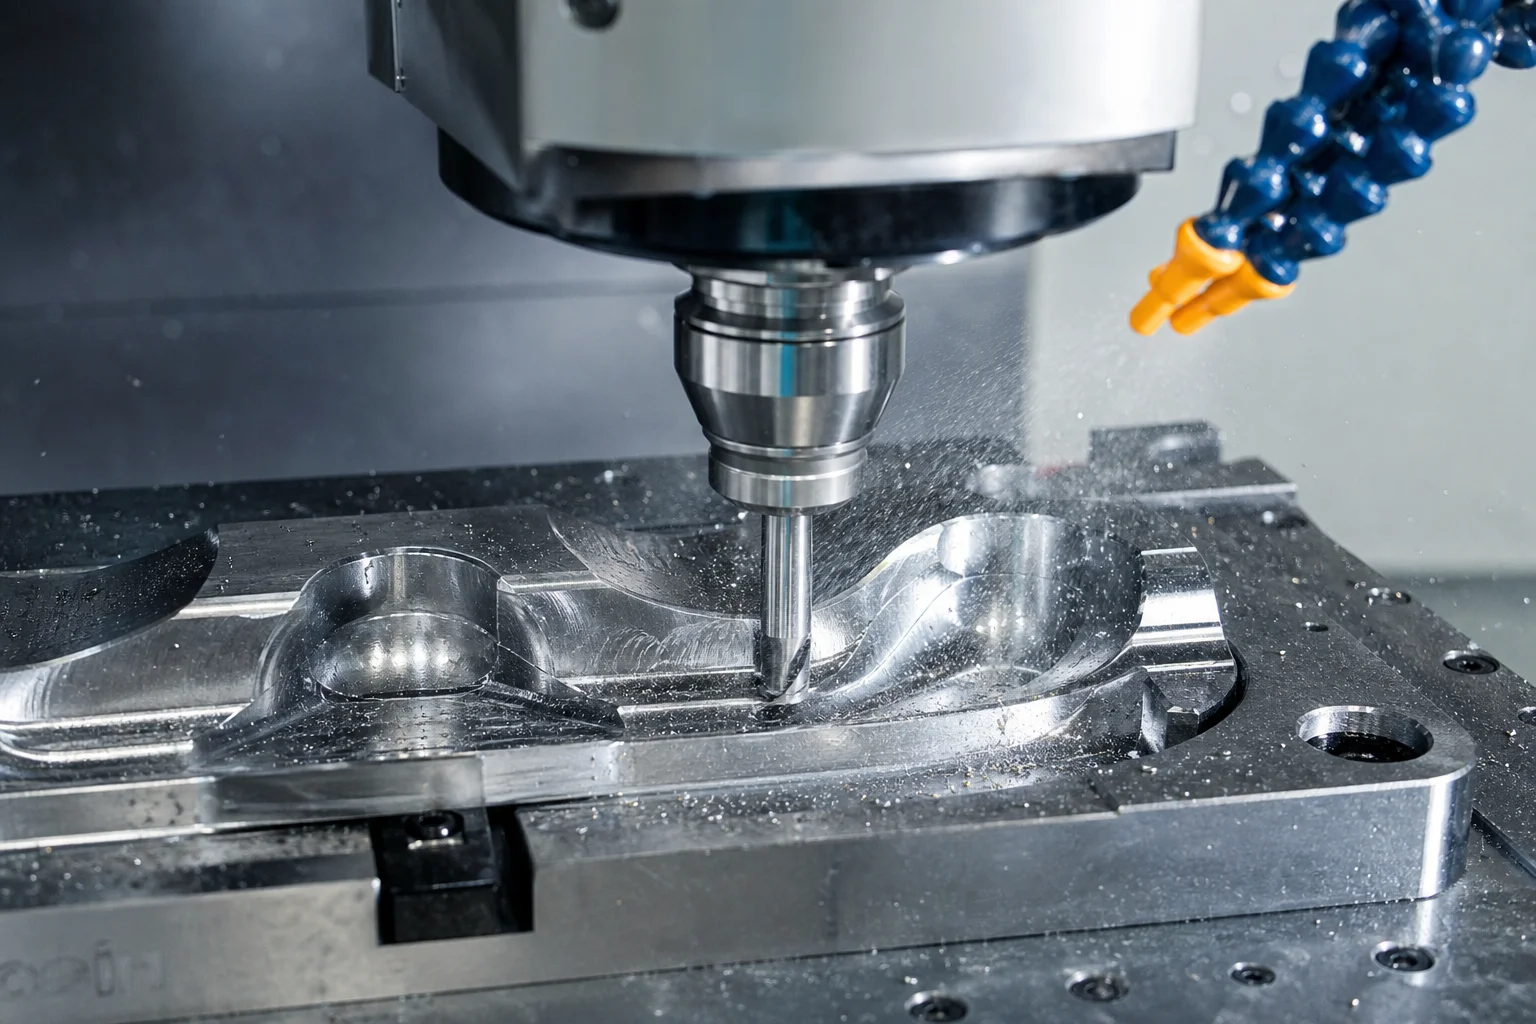
پس از عملیات حرارتی خلأ، قطعات ریختهگریشده از فولاد ابزار در حالت سختشده با دقت بالا تکمیل میشوند:
- ماشینکاری سخت با ماشینافزار CNC پنجمحوره با سرعت بالا : ماشینکاری دقیق با سرعت بالا (سرعت چرخش محور اصلی تا ۲۴۰۰۰ دور در دقیقه) با استفاده از فرزهای کاربیدی پوششدار دانهریز و فرزهای CBN نیمکرهای. دقت پروفیل در محدودهٔ .
- صیقلدهی سطح آینهای و بافتدهی : صیقلدهی دستی با پاست الماس تا (پرداخت نوری SPI A1/A2) یا بافتدهی جرقهای EDM (استاندارد VDI 3400).
- نیترید کردن سطحی / پوششدهی PVD : پوشش نیترید پلاسما با دمای پایین (اختیاری) یا پوشش CrN / AlCrN به روش PVD ( لایه سطحی، ضخامت) برای حذف چسبندگی قالب آلومینیومی.
۶. استانداردهای جامع بازرسی کیفیت
| پارامتر کیفیت | استاندارد / مشخصات | معیارهای پذیرش |
|---|---|---|
| سختی و یکنواختی | سختی راکول (اچآرسی) بر اساس استاندارد اِستام ای۱۸ | (یا بر اساس نقشه ) در سراسر بلوک |
| ریزساختار و کربیدها | میکروگرافی در (ASTM E3) | مارتنزیت تمپر شده فوقالعاده ریز با کربیدهای کروی بهطور یکنواخت پراکندهشده بدون فیلمهای کربیدی در مرزدانهها |
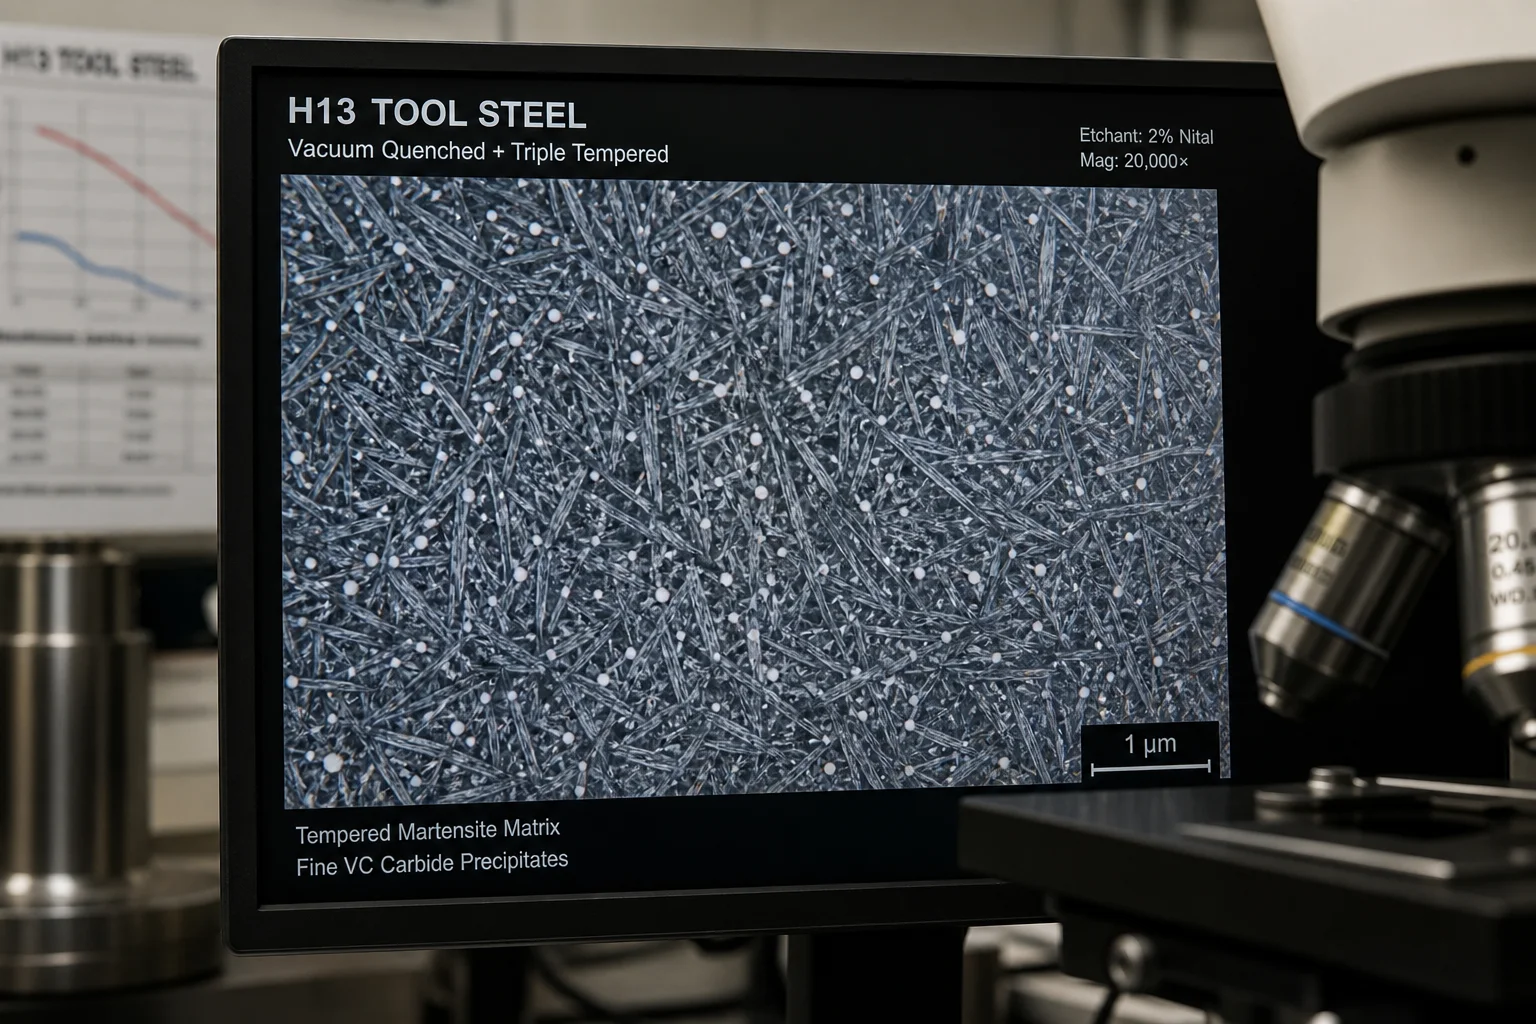 |سلامت حجمی |آزمون اولتراسونیک (شمارهٔ NADCA #207 / استاندارد EN 10228-3) | اسکن اولتراسونیک حجمی ۱۰۰٪؛ سطح ۱ بدون انقباض داخلی میکروسکوپی | | آزمون جریان کانالهای خنککننده | آزمون دبیسنج و فشار هیدرواستاتیک | کانالهای خنککنندهٔ پیچیده تحت آزمون هیدرواستاتیک در فشار بدون نشتی؛ دبی تأییدشده | | اسکن سهبعدی از ابعاد | اسکنر نوری سهبعدی / دستگاه اندازهگیری مختصات (CMM) | بازرسی رنگی سهبعدی تمامسطحی ۱۰۰٪ در برابر مدلهای CAD در محدودهٔ |
۷. قابلیتهای ساخت قالب ریختهگری در شرکت ماشینآلات پِنگشین شهر داندونگ
تولید فولادهای قالب ریختهگری با عملکرد بالا و آلیاژهای قالب، نیازمند ذوب القایی تخصصی، روشهای دقیق قالبگیری پوستهای سرامیکی، کورههای حرارتی خلأ کنترلشده توسط رایانه و مراکز ماشینکاری CNC پنجمحورهٔ سرعت بالا است.
شرکت ماشینآلات پِنگشین شهر داندونگ اجزای درجی فولاد قالب ریختهگری با گواهینامهٔ کامل و پرداخت دقیق و اجزای قالب با هدایت حرارتی بالا را ارائه میدهد:
- تنوع مواد تأکید کنید : ریختهگری تأییدشده فولاد ابزار کار داغ (H13/۱٫۲۳۴۴)، مس-بریلیوم (C17200)، برنج نیکل-سیلیسیم (C18000) و آلیاژهای ابزار سفارشی.
- فناوری خنککنندگی همشکل ریختهشده : ریختهگری با هسته سرامیکی دقیق که مسیرهای داخلی خنککننده منحنی و صاف ایجاد میکند و نقاط داغ را از بین میبرد.
- پردازش حرارتی خلأ درونسازمانی : کورههای خودکار پردازش حرارتی با خلأ بالا و سردکردن با نیتروژن فشار بالا که بدون تغییر شکل سختی ۴۶ تا ۵۲ HRC را تضمین میکنند.
- فراوری سخت با ماشینکاری CNC پنجمحوره با سرعت بالا : مراکز ماشینکاری CNC با دقت بالا که فولاد ابزار سختشده را تا سختی ۵۵ HRC برش میزنند. .
- تضمین کیفیت کامل : دارای گواهینامه ISO 9001، ارائهدهنده گواهیهای آزمون مواد EN 10204 نوع ۳٫۱، گزارشهای آزمون اولتراسونیک NADCA و نقشههای بازرسی اپتیکی سهبعدی.
نتیجهگیری
فولادهای ابزاری با قابلیت کار در دمای بالا که بهصورت دقیق ریختهگری میشوند و آلیاژهای مسی قالب با هدایتپذیری حرارتی بالا، آیندهٔ تولید ابزارهای مقرونبهصرفه و پربازده را تشکیل میدهند. حذف ضایعات ناشی از فرزکاری اولیهٔ گسترده و همزمان ادغام خطوط خنککنندهٔ انطباقی در داخل ریختهگری، به ریختهگران قالبهای فشاری و سازندگان قالب این امکان را میدهد که زمان چرخه را کوتاهتر کنند، عمر مفید قالبها را افزایش دهند و کیفیت سطحی بینظیری برای قطعات بهدست آورند.
همکاری با یک شرکت تخصصی و یکپارچهٔ ریختهگری دقیق ابزار و ماشینکاری CNC، تضمین میکند که قالبها و قالبهای شما سریعتر، خنکتر و طولانیتر کار کنند.
برای ارسال مدلهای CAD قطعات داخلی قالب یا اجزای قالب خود جهت بررسی مهندسی ریختهگری دقیق، با شرکت Dandong City Pengxin Machinery Co., Ltd. تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. خستگی حرارتی (تشکیل ترکهای حرارتی) و حالتهای تخریب قالب
- ۲. فولاد ابزاری ریختهگریشده و متالورژی مس با هدایت حرارتی بالا
- ۳. ابزارهای ریختهگریشده بهصورت نهایی با کانالهای خنککنندهٔ انطباقی ریختهشده درونی
- ۴. عملیات حرارتی خلأ چندمرحلهای برای بیشترین عمر مقاومت در برابر خستگی حرارتی
- ۵. ماشینکاری سخت با ماشینافزار CNC پنجمحوره با سرعت بالا و بازرسی نوری سهبعدی
- ۶. استانداردهای جامع بازرسی کیفیت
- ۷. قابلیتهای ساخت قالب ریختهگری در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری