
 EN
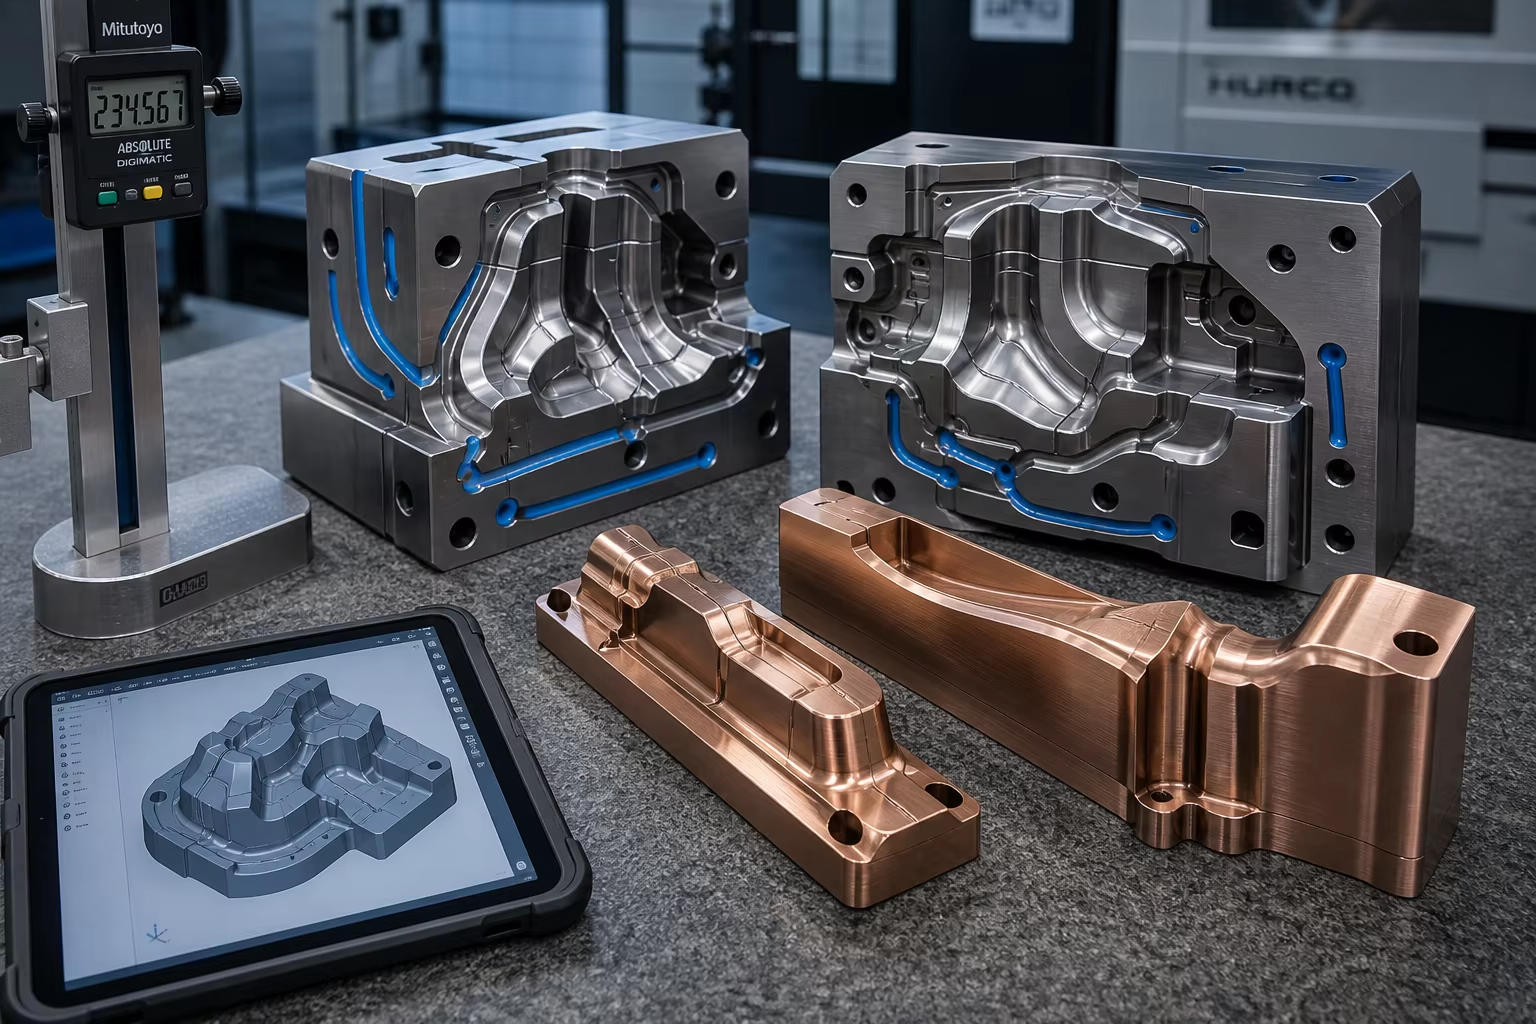
মেটা বর্ণনা: কাস্ট-টু-শেপ হট-ওয়ার্ক টুল স্টিল এবং প্রিসিশন মোল্ড অ্যালয়ের একটি সম্পূর্ণ টেকনিক্যাল গাইড। কাস্ট এইচ১৩ (ডিআইএন ১.২৩৪৪ / ৪Cr৫MoSiV১), বেরিলিয়াম-কপার (সি১৭২০০), এবং নিকেল-সিলিকন-ব্রোঞ্জ (সি১৮০০০), অভ্যন্তরীণ কনফর্মাল কুলিং লাইন কাস্টিং, ৪৬–৫২ এইচআরসি-তে ভ্যাকুয়াম হিট ট্রিটমেন্ট, এবং ৫-অক্ষ সিএনসি ফিনিশিং নিয়ে আলোচনা করুন।
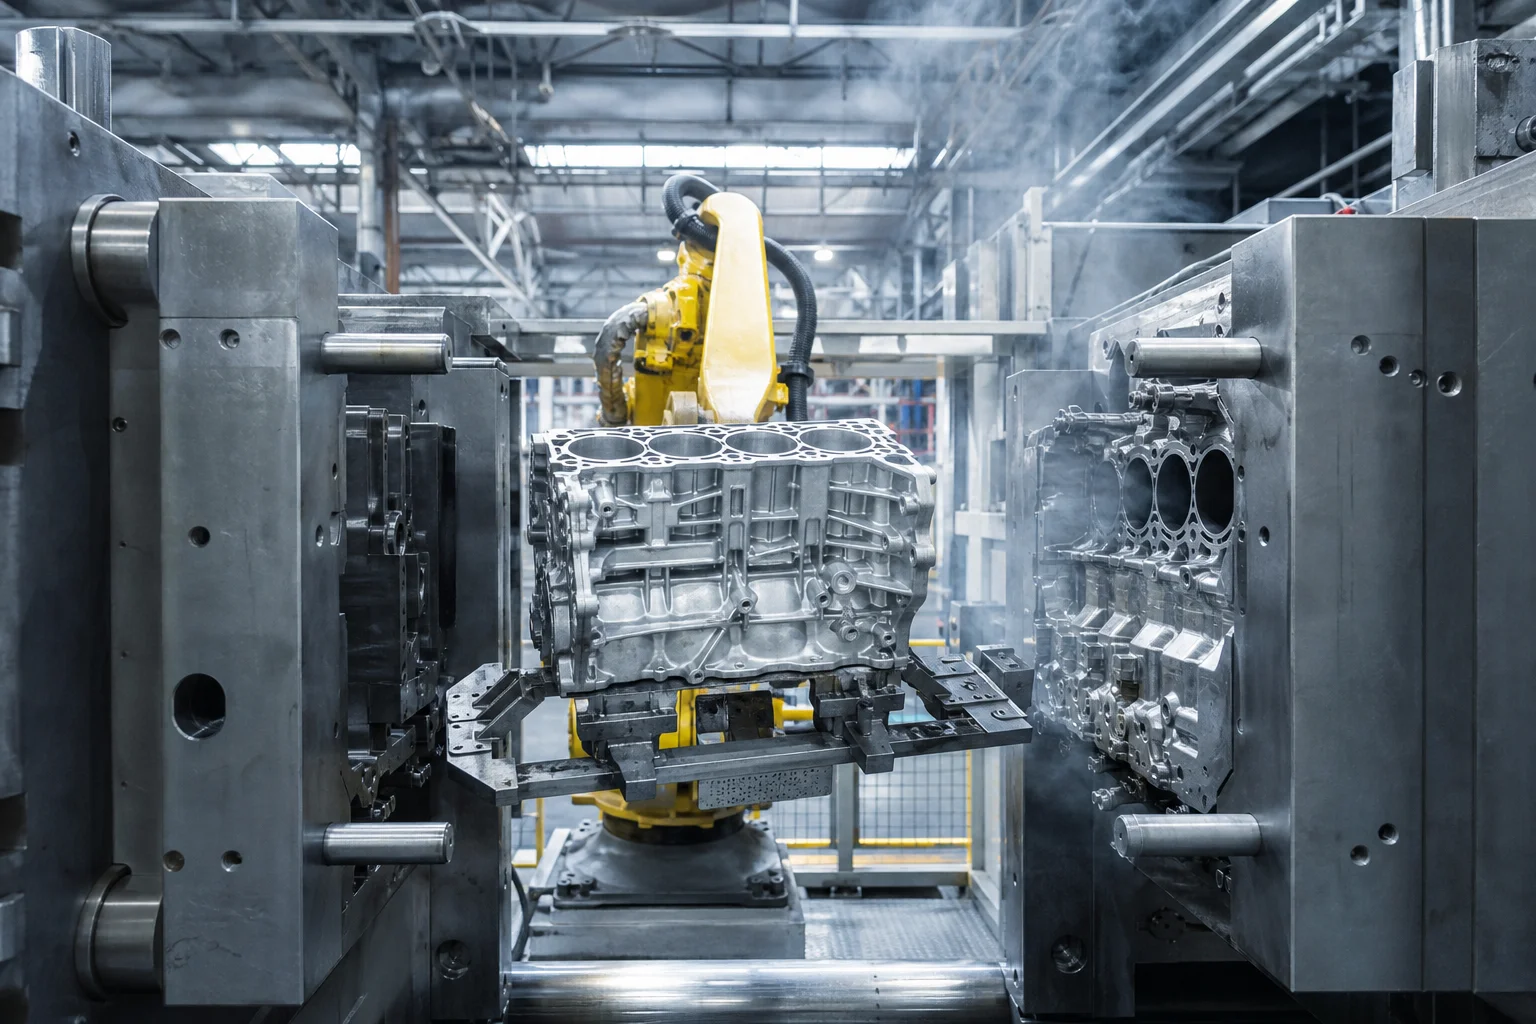
উচ্চ চাপের অ্যালুমিনিয়াম ও ম্যাগনেসিয়াম ডাই কাস্টিং, উন্নত উচ্চ-শক্তির স্বয়ত্ব-যানবাহন ইস্পাতের হট স্ট্যাম্পিং এবং জটিল প্লাস্টিক ইনজেকশন মোল্ডিং-এ, টুলিং ইনসার্ট ও মোল্ড কোর ব্লকগুলি উৎপাদন শৃঙ্খলে সর্বোচ্চ মূল্যবান প্রকৌশলভিত্তিক হার্ডওয়্যার প্রতিনিধিত্ব করে। দ্রুত তাপীয় চক্রের অধীনে কাজ করে:
- হাই-প্রেশার ডাই কাস্টিং (এইচপিডিসি) ডাই ইনসার্ট : গলিত অ্যালুমিনিয়ামের ( ) সাথে দ্রুত চক্রিক যোগাযোগ সহ্য করে, যা এর চেয়ে বেশি চাপে এবং , প্রতি ৩০ থেকে ৬০ সেকেন্ড পর পর ঠান্ডা জলের স্প্রে কুয়েঞ্চিং-এর মাধ্যমে তাত্ক্ষণিকভাবে শীতল করা হয়। এই প্রবল তাপীয় আঘাতের ফলে তাপীয় পরীক্ষণ (তাপীয় ক্লান্তি-জনিত সূক্ষ্ম ফাটল), বৃহৎ তাপীয় ফাটল, তরল অ্যালুমিনিয়ামের সোল্ডারিং এবং ক্ষয় ঘটে .
- জটিল ইনজেকশন মোল্ড ও স্ট্যাম্পিং ইনসার্ট : জটিল গভীর শীতলকরণ চ্যানেল এবং আকৃতিবদ্ধ পার্টিং জ্যামিতির প্রয়োজন হয়। কঠিন ফোর্জড ব্লক থেকে ঐতিহ্যগত সাবট্র্যাক্টিভ সিএনসি মিলিং পদ্ধতিতে প্রায় দামি টুল স্টিলের তৈরি এবং বক্র অভ্যন্তরীণ শীতলীকরণ গ্যালারি উৎপাদন করতে পারে না।
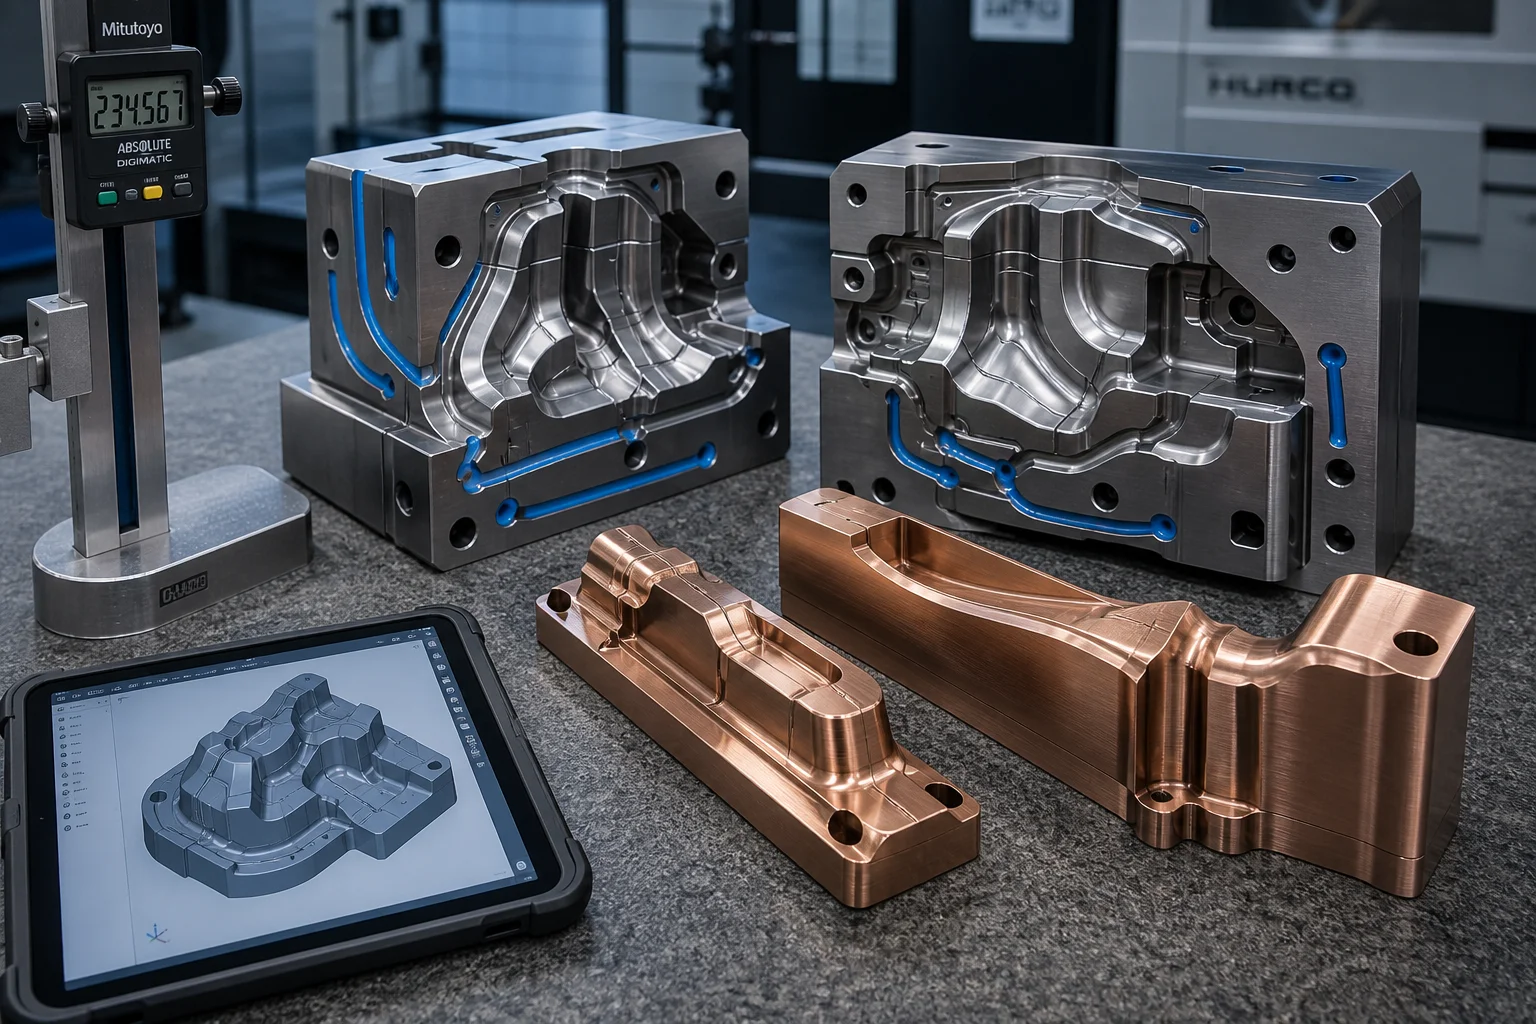
এই উৎপাদন বাধাগুলো অতিক্রম করতে, ফাউন্ড্রি এবং মোল্ড নির্মাতারা ব্যবহার করে প্রিসিশন ক্যাস্ট-টু-শেপ হট-ওয়ার্ক টুলিং । কাস্টিং এর মাধ্যমে সংশোধিত হট-ওয়ার্ক টুল স্টিল (ক্যাস্ট AISI H13 / DIN 1.2344 / 4Cr5MoSiV1) এবং উচ্চ-তাপ-পরিবাহিতা তামা মিশ্র ধাতু (বেরিলিয়াম-তামা C17200 এবং নিকেল-সিলিকন-ব্রোঞ্জ C18000) সরাসরি নিয়ার-নেট শেপের জন্য ক্যাস্ট-ইন কনফর্মাল কুলিং লাইন , টুলিং নির্মাতারা রাফ মেশিনিং সাইকেল সময় পর্যন্ত , শীতলীকরণ দক্ষতা উন্নত করে , এবং মোট টুলিং খরচ ব্যাপকভাবে কমানো।
এই ইঞ্জিনিয়ারিং গাইডে ঢালাই টুল স্টিলের ধাতুবিদ্যা, কনফর্মাল কুলিংযুক্ত সিরামিক শেল/বালি মোল্ডিং, তাপীয় ক্লান্তি প্রতিরোধের জন্য ভ্যাকুয়াম তাপ চিকিৎসা (৪৬–৫২ এইচআরসি), এবং ৫-অক্ষ উচ্চ-গতির সিএনসি ফিনিশিং-এর বিস্তারিত বিশ্লেষণ রয়েছে।
১. তাপীয় ক্লান্তি (হিট চেকিং) ও ছাঁচের ক্ষয়করণ পদ্ধতি
                     ┌──────────────────────────────────────────────┐
                     │ Severe Cyclic Thermal Shock (20 °C ◄► 700 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Heat Checking (Thermal Fatigue│ │ Liquid Aluminum Soldering     │ │ Gross Die Cracking / Split    │
│ (Cyclic expansion/contraction │ │ (Intermetallic Fe-Al chemical │ │ (Stress concentration at sharp│
│  creating network micro-cracks│ │  welding causing surface gall)│ │  internal fillet radii)       │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| টুলিং প্রয়োগ | কার্যকরী তাপমাত্রা পরিসর ও চক্র | প্রধান ব্যর্থতার মode | উপাদান গ্রেড সমাধান |
|---|---|---|---|
| এইচপিডিসি অ্যালুমিনিয়াম ডাই কাস্টিং ক্যাভিটি ইনসার্ট | / ৪৫-সেকেন্ড চক্র | হিট চেকিং, সোল্ডারিং, ক্যাভিটেশন ওয়াশআউট | ঢালাই এআইএসআই এইচ১৩ মড / ডিআইএন ১.২৩৪৪ (৪৬–৫০ এইচআরসি) |
| হট স্ট্যাম্পিং / প্রেস হার্ডেনিং ডাইজ | / উচ্চ যোগাযোগ চাপ | উচ্চ-চাপ আঠালো গ্যালিং, ডাই এর প্রান্ত চিপিং | কাস্ট হট-ওয়ার্ক স্টিল + মলিবডেনাম/ভ্যানাডিয়াম সমৃদ্ধি (৫০–৫৪ এইচআরসি) |
| হাই-সাইকেল প্লাস্টিক ইনজেকশন কোর পিন | অবিরাম দ্রুত শীতলীকরণ / সাইকেল | হট-স্পট সাইকেল বিলম্ব, প্লাস্টিক সিঙ্ক মার্ক | বেরিলিয়াম-কপার (সি১৭২০০) / কিউএনআইএসআই (সি১৮০০০) () |
| গ্লাস বোতল গঠনকারী ছাঁচ ও প্লাঙ্গার | গলিত কাচের সংস্পর্শ | উচ্চ-তাপমাত্রায় জারণ, তাপীয় আঘাতজনিত ফাটল | অষ্টেনিটিক ঢালাই / নিকেল-মিশ্রিত টুল স্টিল |
২. ঢালাই টুল স্টিল ও উচ্চ-পরিবাহিতা তামা ধাতুবিদ্যা
ক. ঢালাই হট-ওয়ার্ক টুল স্টিল: এআইএসআই এইচ১৩ (ডিআইএন ১.২৩৪৪ / ৪Cr৫MoSiV১)
ঢালাই এইচ১৩ একটি বায়ু-শক্তিকৃত উচ্চ লাল-কঠোরতা, চমৎকার তাপীয় পরিবাহিতা এবং উত্কৃষ্ট শক্তিসহ একটি সূক্ষ্ম ভারসাম্যপূর্ণ টুল স্টিল:
| উপাদান | ওজন শতাংশ (wt%) | ছাঁচ তৈরিতে গুরুত্বপূর্ণ ধাতুবিদ্যাগত ভূমিকা |
|---|---|---|
| কার্বন (C) | কোর কঠোরতা এবং ম্যাট্রিক্স শক্তি প্রদান করে; আঘাত সহনশীলতা বজায় রাখতে সূক্ষ্মভাবে সামঞ্জস্যিত | |
| ক্রোমিয়াম (Cr) | গভীর বায়ু দ্বারা কঠিনীভূত হওয়ার ক্ষমতা বৃদ্ধি করে; গঠন করে তাপীয় নরমকরণ প্রতিরোধী কার্বাইড | |
| মোলিবডিনাম (Mo) | দ্বিতীয় কঠোরতা প্রতিরোধে শক্তিশালী উন্নতি করে ; টেম্পার ভঙ্গুরতা দমন করে | |
| ভ্যানাডিয়াম (V) | গুরুত্বপূর্ণ অতি-কঠিন গঠন করে ভ্যানাডিয়াম কার্বাইড ( ) যা শস্য সীমানা আটকে রাখে | |
| সিলিকন (Si) | উচ্চ-তাপমাত্রায় জারণ ও স্কেলিং প্রতিরোধ এবং ঢালাইয়ের সময় তরলতা উন্নত করে |
খ. উচ্চ-তাপ-পরিবাহী ছাঁচ অ্যালয়: বেরিলিয়াম-তামা ও নিকেল-সিলিকন-ব্রোঞ্জ
ইনজেকশন ছাঁচ ও ডাই কাস্টিং চিল ভেন্টে উত্তপ্ত স্থানগুলি চক্রের বাধা সৃষ্টি করে। উচ্চ-পরিবাহী তামা অ্যালয়গুলি তাপ শোষণ করে টুল স্টিলের তুলনায় ৩ থেকে ৪ গুণ দ্রুত :
| অ্যালয় গ্রেড / মান | রাসায়নিক গঠন (ওজন শতাংশ) | তাপীয় পরিবাহিতা ( ) | কঠোরতার পরিসর | প্রধান প্রয়োগ সুবিধা |
|---|---|---|---|---|
| বেরিলিয়াম-কপার সি১৭২০০ (বিইসিইউ ২৫) | ৩৮ – ৪৪ এইচআরসি | অত্যন্ত কঠোরতা সহ ইস্পাতের তাপীয় পরিবাহিতা; কোর হট স্পট দূর করে | ||
| নিকেল-সিলিকন-ব্রোঞ্জ (সি১৮০০০ / কিউইনাই২এসআই) | ২৮ – ৩৪ এইচআরসি | উচ্চ তাপ পরিবাহিতা; বেরিলিয়াম-মুক্ত পরিবেশবান্ধব ছাঁচ কোর খাদ | ||
| প্রিমিয়াম কাস্ট এইচ১৩ টুল স্টিল | ৪৬ – ৫২ এইচআরসি | উচ্চ-ক্ষয় সহনশীলতার জন্য উচ্চ লাল কঠোরতা ও আঘাত শক্তিসহ্যতা |
৩. আকৃতি-অনুযায়ী ঢালাই টুলিং যাতে ঢালাইয়ের মধ্যে সমানভাবে ঠান্ডা করার চ্যানেল থাকে
চিহ্নিত বিদ্ধ করা পদ্ধতিতে সোজা, ছেদ করা জলের লাইন তৈরি হয় যা অপ্রয়োজনীয় কোণ ও উত্তপ্ত স্থান রেখে যায়। নির্ভুল ঢালাইয়ের মাধ্যমে বক্র, আকৃতি-অনুযায়ী চ্যানেল তৈরি করা হয় কনফর্মাল কুলিং চ্যানেল :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Printed Ceramic / Quartz Sand Internal Cores         │
│    • Curved, serpentine internal passage geometry mimicking │
│      the complex 3D mold cavity surface profile             │
├─────────────────────────────────────────────────────────────┤
│ 2. Precision Ceramic Shell / Zircon Sand Molding            │
│    • Ultra-fine refractory wash delivers Ra 1.6–3.2 µm      │
│    • Near-net-shape casting leaves only 1.5–3.0 mm CNC stock│
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Melting (VIM) with Argon Cover          │
│    • Zero hydrogen porosity; extremely low S, P (<=0.010%) │
├─────────────────────────────────────────────────────────────┤
│ 4. Chemical Core Leaching (Fused Caustic Leaching)          │
│    • Dissolves internal quartz cores, leaving clean, smooth │
│      unobstructed conformal water cooling passages          │
└─────────────────────────────────────────────────────────────┘
৪. সর্বোচ্চ তাপীয় ক্লান্তি আয়ু লাভের জন্য বহু-পর্যায়ের শূন্যস্থান তাপ চিকিৎসা
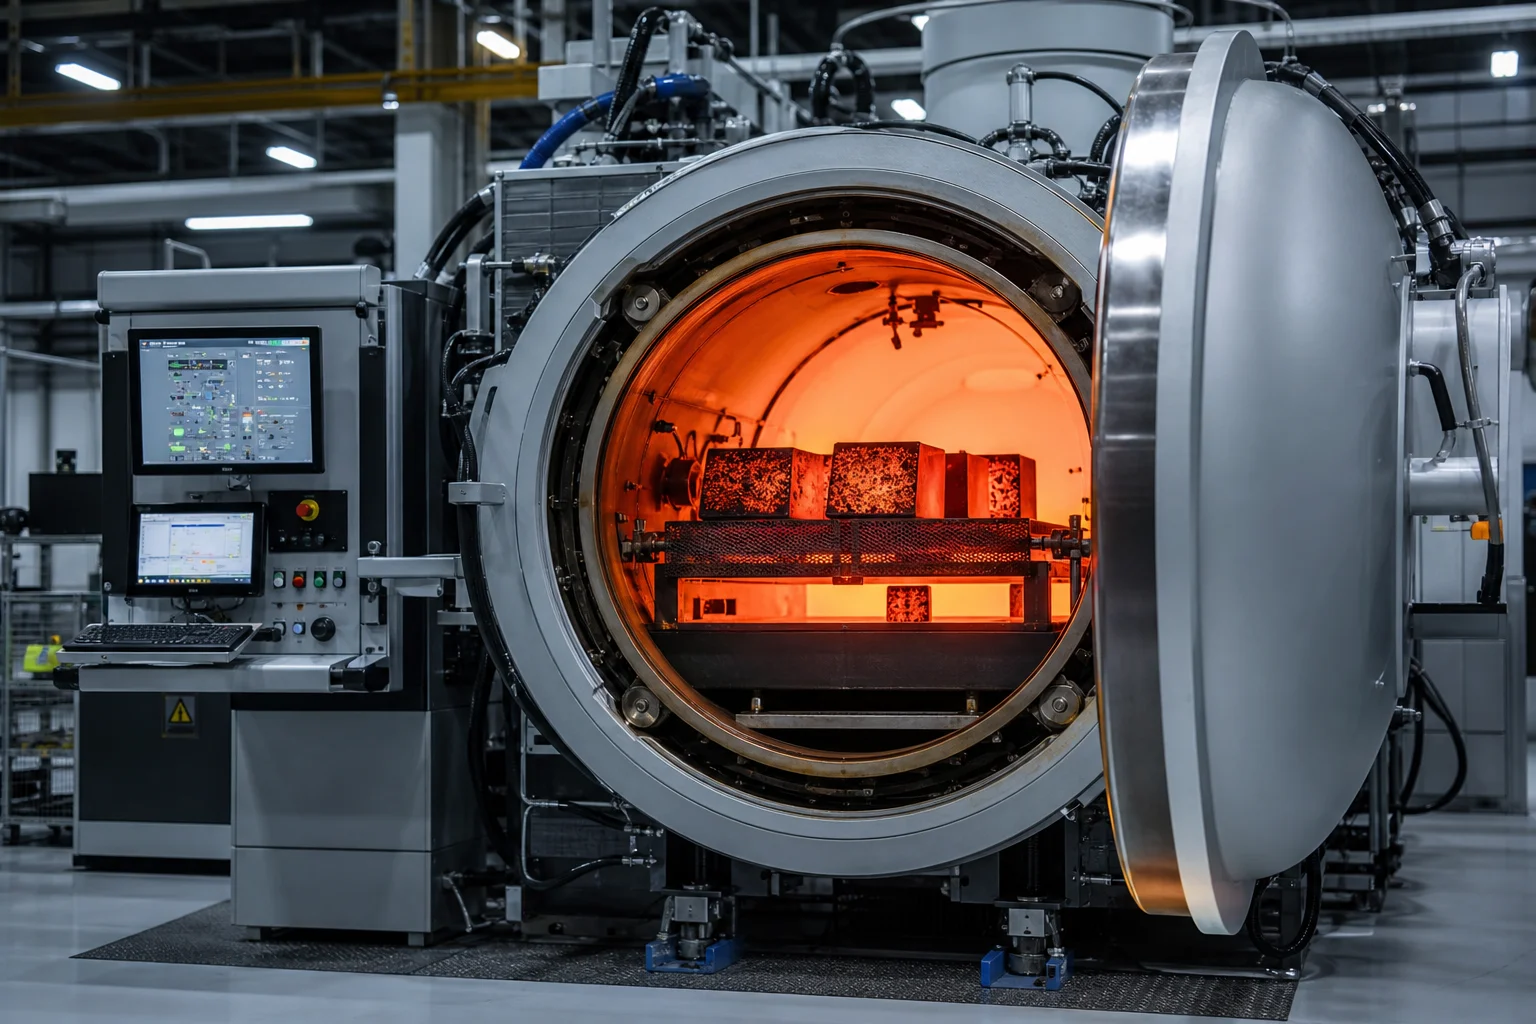
মারাত্মক ডাই ফাটল রোধ করতে এবং তাপীয় ফাটল প্রতিরোধের ক্ষমতা সর্বোচ্চ করতে, H13 ঢালাই ইনসার্টগুলি স্বয়ংক্রিয়ভাবে প্রক্রিয়াজাত হয় কম্পিউটার-নিয়ন্ত্রিত শূন্যস্থান তাপ চিকিৎসা :
Cast As-Cast Tool Steel Insert
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 1. Double Pre-Heating (650 °C and 850 °C)              │
│    (Minimizes thermal shock and distortion in vacuum)  │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (1,020 °C – 1,040 °C)│
│    (Fully dissolves vanadium & molybdenum carbides)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼  High-Pressure Nitrogen Gas Quench (6–10 bar)
┌────────────────────────────────────────────────────────┐
│ 3. Rapid Gas Quenching to Form High-Hardness Martensite│
│    (As-quenched hardness: 54–56 HRC)                   │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ 4. Triple Tempering Cycles (540 °C – 620 °C)           │
│    • 1st Temper (540 °C): Secondary hardening peak     │
│    • 2nd Temper (580 °C): Transforms retained austenite│
│    • 3rd Temper (600 °C): Stress relief; locks in      │
│      target hardness of 46 – 50 HRC                    │
└────────────────────────────────────────────────────────┘
৫. উচ্চ-গতির ৫-অক্ষ সিএনসি কঠিন মেশিনিং ও ৩ডি অপটিক্যাল পরীক্ষা
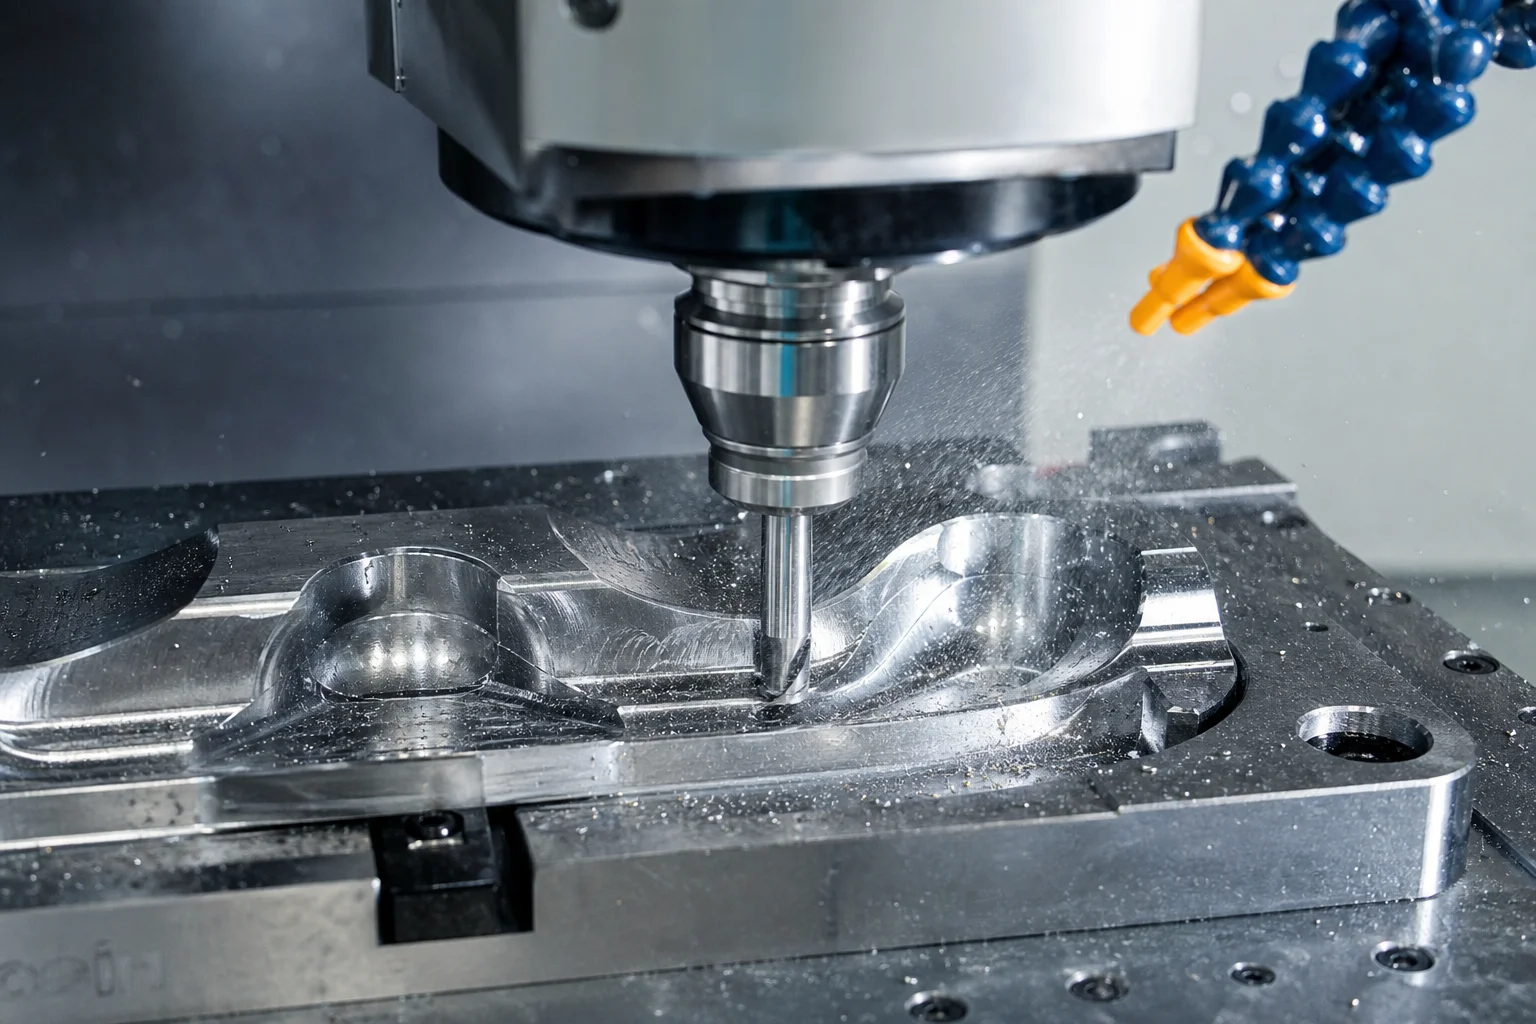
শূন্যস্থান তাপ চিকিৎসার পর, ঢালাই টুল স্টিল ইনসার্টগুলিকে কঠিন অবস্থায় নির্ভুলভাবে সমাপ্ত করা হয়:
- ৫-অক্ষ উচ্চ-গতির সিএনসি কঠিন মিলিং : মাইক্রো-গ্রেন লেপযুক্ত কার্বাইড ও সিবিএন বল-এন্ড মিল ব্যবহার করে নির্ভুল উচ্চ-গতির মেশিনিং (স্পিন্ডেল গতি সর্বোচ্চ ২৪,০০০ আরপিএম)। প্রোফাইল নির্ভুলতা বজায় রাখা হয় .
- দর্পণ-সদৃশ পলিশিং ও টেক্সচারিং হাতে করা হীরার পেস্ট দিয়ে পলিশিং করা হয় (এসপিআই এ১/এ২ অপটিক্যাল ফিনিশ) অথবা ইডিএম স্পার্ক টেক্সচারিং (ভিডিআই ৩৪০০ মান)
- পৃষ্ঠতল নাইট্রাইডিং / পিভিডি কোটিং ঐচ্ছিক নিম্ন-তাপমাত্রার প্লাজমা নাইট্রাইডিং অথবা পিভিডি সিআরএন / অ্যালসিআরএন কোটিং ( পৃষ্ঠ স্তর, পুরুত্ব) যাতে অ্যালুমিনিয়াম ডাই সোল্ডারিং এড়ানো যায়।
৬. ব্যাপক মানের পরীক্ষা মানদণ্ড
| গুণগত প্যারামিটার | স্ট্যান্ডার্ড / স্পেসিফিকেশন | গ্রহণযোগ্যতার মানদণ্ড |
|---|---|---|
| কঠোরতা ও সমান বণ্টন | Rockwell কঠোরতা (HRC), ASTM E18 অনুযায়ী | (অথবা প্রিন্ট অনুযায়ী ) সমগ্র ব্লক জুড়ে |
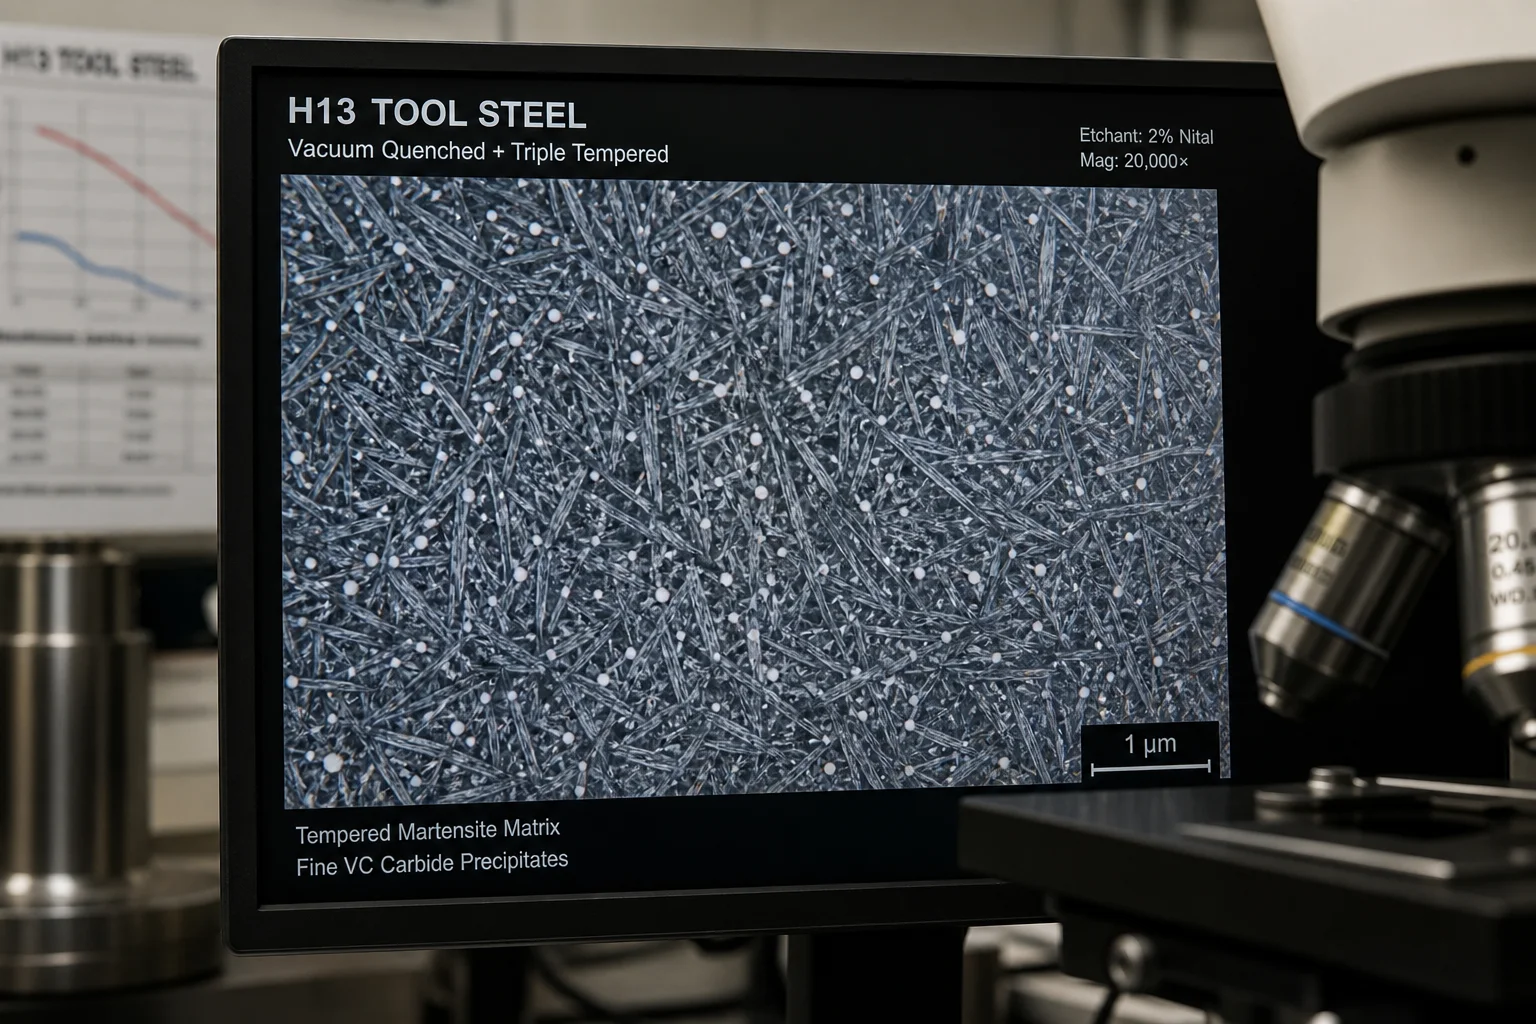
| সূক্ষ্ম গঠন ও কার্বাইড | মেটালোগ্রাফি (এএসটিএম ই৩) | অতি-সূক্ষ্ম শমিত মার্টেনসাইট যার মধ্যে গোলাকার কার্বাইড সমভাবে ছড়ানো আছে গ্রেন বাউন্ডারি কার্বাইড ফিল্ম শূন্য |
 |আয়তনিক শক্তিসম্পন্নতা |আলট্রাসাউন্ড টেস্টিং (NADCA #207 / EN 10228-3) | ১০০% ভলিউমেট্রিক ইউটি স্ক্যান; লেভেল ১ শূন্য অভ্যন্তরীণ মাইক্রো-শ্রিঙ্কেজ | | কুলিং চ্যানেল ফ্লো টেস্ট | ফ্লোমিটার ও হাইড্রোস্ট্যাটিক প্রেশার টেস্ট | কনফর্মাল কুলিং চ্যানেলগুলি এর মধ্যে শূন্য লিকেজ সহ হাইড্রো-টেস্ট করা হয়েছে; যাচাইকৃত ফ্লো রেট | | মাত্রিক ৩ডি স্ক্যান | ৩ডি অপটিক্যাল স্ক্যানার / কোঅর্ডিনেট মেজারিং (সিএমএম) | সিএডি মডেলের বিরুদ্ধে ১০০% পূর্ণ-পৃষ্ঠতল ৩ডি কালার-ম্যাপ পরীক্ষা |
৭. দানদং সিটি পেংজিন মেশিনারি কো., লিমিটেড-এ কাস্ট টুলিং ক্যাপাবিলিটিজ
উচ্চ-কর্মক্ষমতাসম্পন্ন কাস্ট টুল স্টিল ও মোল্ড অ্যালয় সরবরাহ করতে বিশেষায়িত ইন্ডাকশন মেল্টিং, নির্ভুল সেরামিক শেল মোল্ডিং, কম্পিউটার-নিয়ন্ত্রিত ভ্যাকুয়াম হিট ট্রিটমেন্ট ফার্নেস এবং ৫-অক্ষ হাই-স্পিড সিএনসি মেশিনিং সেন্টারের প্রয়োজন হয়।
দানদং শহর পেন্গসিন মেশিনারি কোং, লিমিটেড সম্পূর্ণ সার্টিফাইড, নির্ভুল ফিনিশ করা কাস্ট টুল স্টিল ইনসার্ট এবং উচ্চ-পরিবাহিতা মোল্ড কম্পোনেন্ট সরবরাহ করে:
- উপকরণের বহুমুখিতা : হট-ওয়ার্ক টুল স্টিল (H13 / 1.2344), বেরিলিয়াম-কপার (C17200), নিকেল-সিলিকন-ব্রোঞ্জ (C18000) এবং কাস্টম টুল অ্যালয়ের সার্টিফাইড কাস্টিং।
- কাস্ট-ইন কনফর্মাল কুলিং প্রযুক্তি : স্মুথ বক্র অভ্যন্তরীণ কুলিং প্যাসেজ তৈরি করতে প্রিসিশন সেরামিক কোর কাস্টিং, যা হট স্পট দূর করে।
- আইন-হাউস ভ্যাকুয়াম হিট ট্রিটমেন্ট : উচ্চ-ভ্যাকুয়াম স্বয়ংক্রিয় হিট-ট্রিটমেন্ট ফার্নেস এবং উচ্চ-চাপ নাইট্রোজেন কোয়েঞ্চিং ব্যবহার করে ৪৬–৫২ এইচআরসি পর্যন্ত ডিসটরশন-মুক্ত ফলাফল প্রদান করে।
- হাই-স্পিড ৫-অ্যাক্সিস সিএনসি হার্ড মিলিং : সমর্পিত উচ্চ-প্রিসিশন সিএনসি মেশিনিং সেন্টার যা ৫৫ এইচআরসি পর্যন্ত হার্ডেনড টুল স্টিল কাটে। .
- সম্পূর্ণ গুণমান নিশ্চিতকরণ : আইএসও ৯০০১ সার্টিফায়েড; সম্পূর্ণ ইএন ১০২০৪ ৩.১ উপকরণ পরীক্ষা সার্টিফিকেট, নাডকা ইউটি রিপোর্ট এবং ৩ডি অপটিক্যাল স্ক্যানিং ইনস্পেকশন ম্যাপ প্রদান করে।
উপসংহার
প্রিসিশন কাস্ট-টু-শেপ হট-ওয়ার্ক টুল স্টিল এবং উচ্চ-পরিবাহিতা তামা মোল্ড অ্যালয় খরচ-কার্যকর, উচ্চ-কার্যক্ষমতা টুলিং উৎপাদনের ভবিষ্যৎ প্রতিনিধিত্ব করে। বিস্তৃত রাফ মিলিং বর্জ্য এড়ানো এবং কাস্ট-ইন কনফর্মাল কুলিং লাইন একীভূত করার মাধ্যমে ডাই কাস্টার এবং মোল্ড মেকাররা সাইকেল সময় হ্রাস করতে পারে, ডাই সার্ভিস লাইফ বাড়াতে পারে এবং অসাধারণ পার্ট সারফেস কোয়ালিটি অর্জন করতে পারে।
অভিজ্ঞ, সমন্বিত প্রিসিশন টুল কাস্টিং এবং সিএনসি মেশিনিং শক্তিধর সঙ্গে অংশীদারিত্ব করা আপনার মোল্ড এবং ডাইগুলিকে দ্রুততর, ঠান্ডা এবং দীর্ঘস্থায়ী করে তোলে।
আপনার ডাই ইনসার্ট বা মোল্ড কম্পোনেন্টের সিএডি মডেলগুলি কাস্ট-টু-শেপ ইঞ্জিনিয়ারিং পর্যালোচনার জন্য জমা দেওয়ার জন্য দানদং সিটি পেংজিন মেশিনারি কোং, লিমিটেড-এর সাথে যোগাযোগ করুন।
দানদং সিটি পেংজিন মেশিনারি কোং, লিমিটেড — ভারী কাস্টিং এবং প্রিসিশন মেশিনিং, ১৯৫৮ সাল থেকে।
বিষয়সূচি
- ১. তাপীয় ক্লান্তি (হিট চেকিং) ও ছাঁচের ক্ষয়করণ পদ্ধতি
- ২. ঢালাই টুল স্টিল ও উচ্চ-পরিবাহিতা তামা ধাতুবিদ্যা
- ৩. আকৃতি-অনুযায়ী ঢালাই টুলিং যাতে ঢালাইয়ের মধ্যে সমানভাবে ঠান্ডা করার চ্যানেল থাকে
- ৪. সর্বোচ্চ তাপীয় ক্লান্তি আয়ু লাভের জন্য বহু-পর্যায়ের শূন্যস্থান তাপ চিকিৎসা
- ৫. উচ্চ-গতির ৫-অক্ষ সিএনসি কঠিন মেশিনিং ও ৩ডি অপটিক্যাল পরীক্ষা
- ৬. ব্যাপক মানের পরীক্ষা মানদণ্ড
- ৭. দানদং সিটি পেংজিন মেশিনারি কো., লিমিটেড-এ কাস্ট টুলিং ক্যাপাবিলিটিজ
- উপসংহার