Těžké průmyslové polotovary ozubených kol a čepy: slitinová ocel, řízení tuhnutí a obrábění velkých kroužků
Oct 09, 2026
Meta Description: Technický průvodce polotovary ozubených kol z těžké litinové oceli, obvodovými ozubenými koly rotačních pecí a čepovými částmi kuličkových mlýnů. Prozkoumejte výběr legované oceli (42CrMo4, 34CrNiMo6, ASTM A148), směrové lití částí o hmotnosti 5 až 25 tun, tepelné zpracování kalením a popouštěním (Q&T) a CNC soustružení na svislých soustruzích.
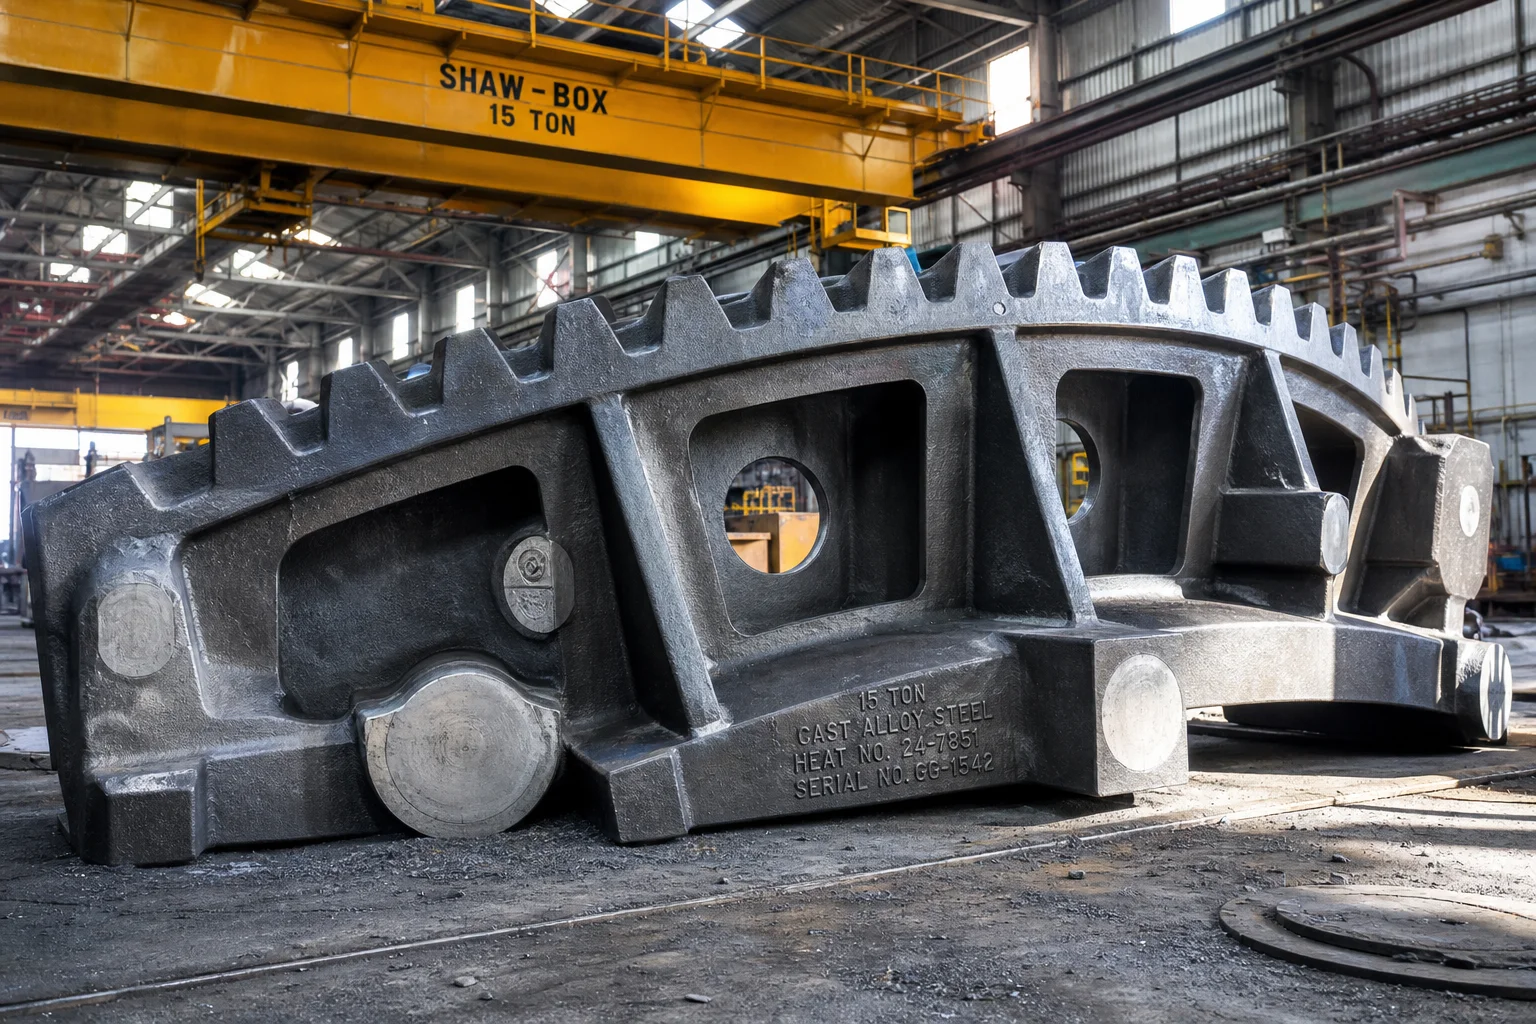
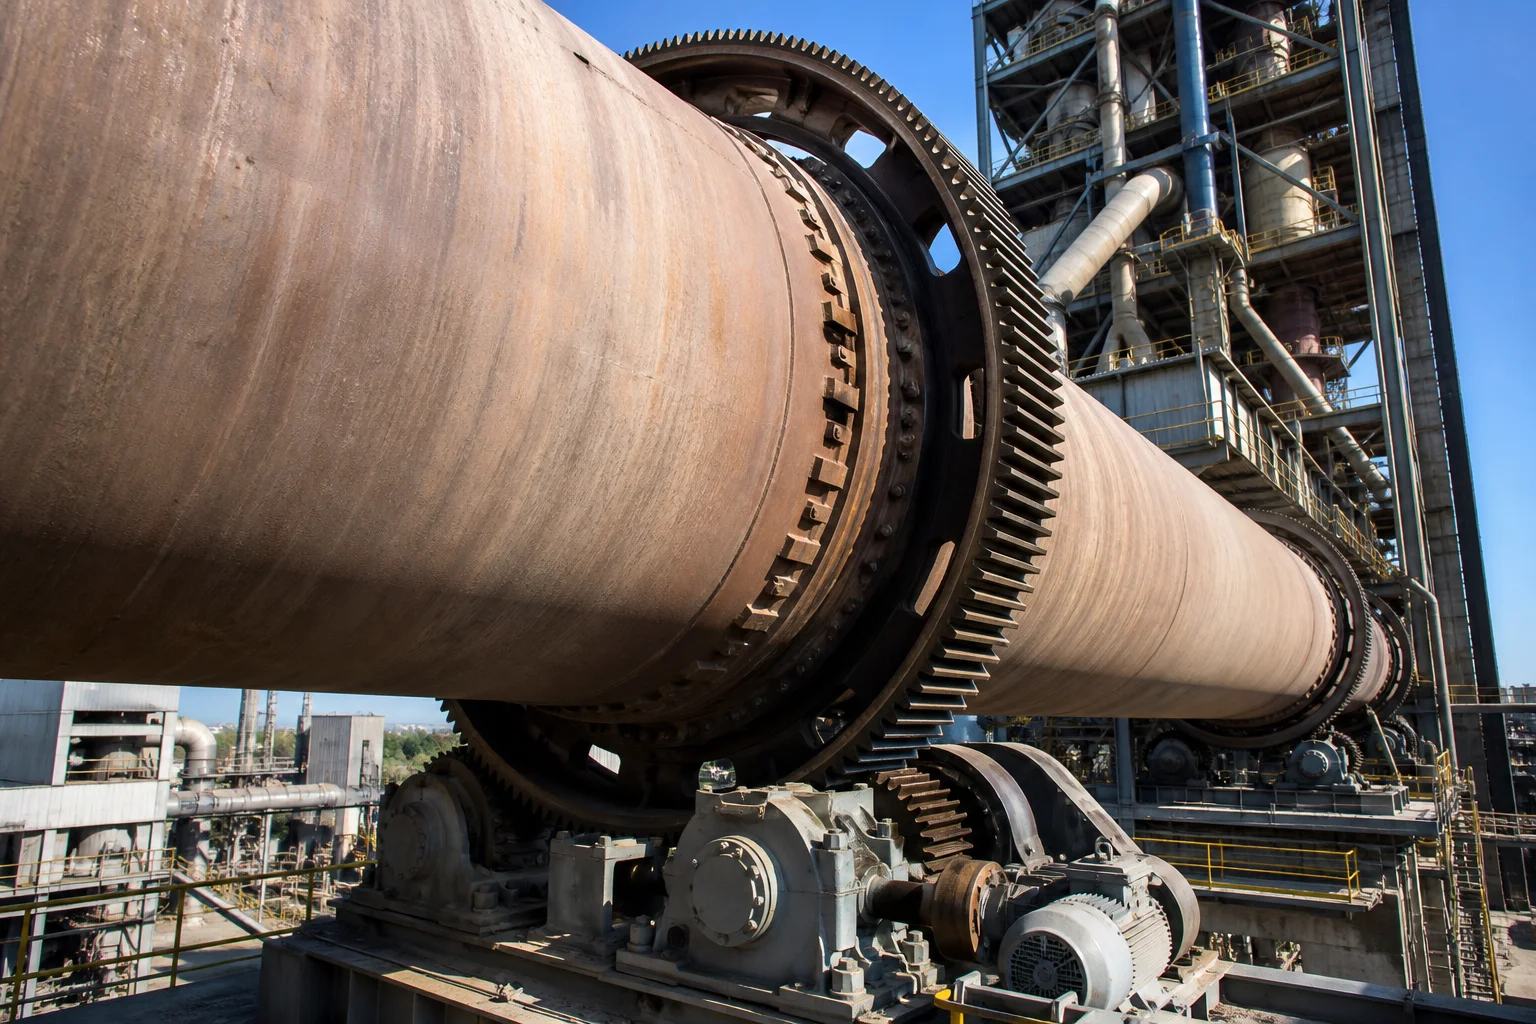
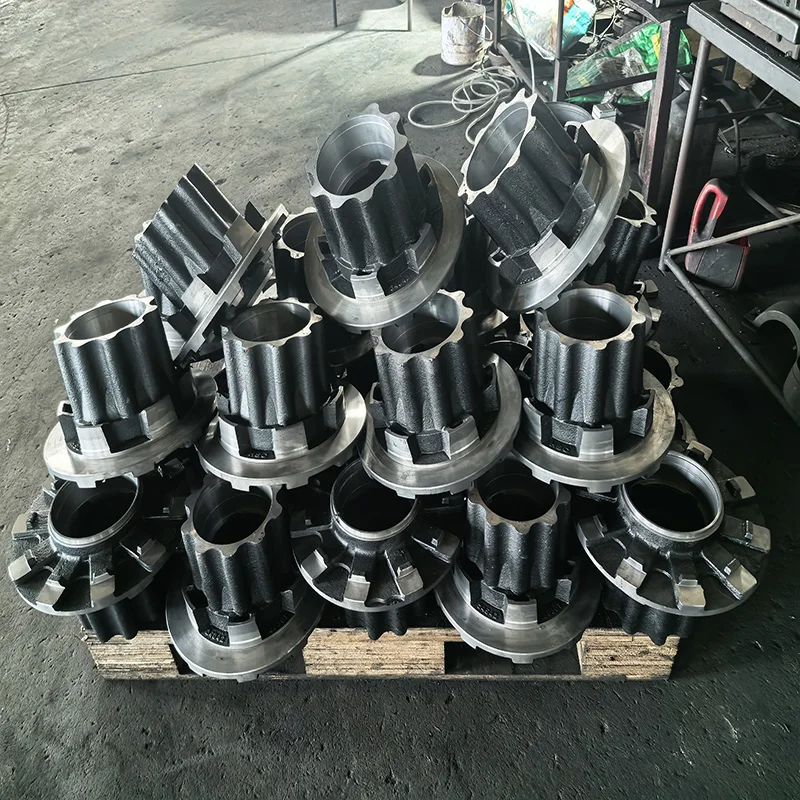
V těžkém zpracování nerostných surovin, výrobě cementu, námořním pohonu a infrastruktuře pro těžké zvedání pracují masivní součásti přenosu rotačního výkonu za extrémních víceosých mechanických napětí. Jediné obvodové ozubené kolo rotační pece nebo čepová část kuličkového mlýnu může mít průměr 4 až 12 metrů , vážit mezi 5 a 30 tun a přenášet trvalý krouticí moment přesahující několik milionů newtonmetrů po desítky let nepřetržitého provozu.
Za těchto extrémních podmínek je strukturální integrita nepředmětem jednání. Podpovrchová smršťová dutina u kořene ozubu nebo netepelně zpracovaná martenzitická segregace v zaoblení přechodu čepu způsobí katastrofální únavové odlupování při vysokém počtu cyklů nebo lámání ozubu, čímž dojde k úplnému zastavení celých výrobních zařízení a ztrátám ve výši milionů dolarů.
Dosáhnout naprosté bezchybnosti u masivních litin ze slitinové oceli vyžaduje pokročilé metalurgické odkysličování, modelování směrové tuhnoucího procesu pro tlusté průřezy, mnohastupňové kalení a popouštění (Q&T) a ultra-precizní obrábění na svislých CNC soustruzích a frézovacích strojích s velkým pracovním prostorem.
Tato komplexní příručka podrobně popisuje metalurgii slitinové oceli, návrh těžkých přívodů, cykly tepelného zpracování kalením a popouštěním (Q&T), objemovou ultrazvukovou kontrolu a strategie těžkého CNC obrábění pro polotovary těžkých ozubených kol a válcovacích válců.
1. Provozní zatížení a kritické režimy porušení těžkých rotujících litin
Těžké průmyslové polotovary ozubených kol a ložiskové čepy pracují za podmínek nepřetržitého cyklického ohybu, intenzivního kontaktu způsobujícího Hertzovu únavu a nárazového zatížení:
Únava a trhliny v kořenu zubu, uvolňování spojovacích přírub
100% objemově bezchybná ocel v oblasti kořenů zubů (EN 10228-3, třída 3, ultrazvuková kontrola)
Ložiskový čep kuličkového mlýnu
Kombinované zatížení více tun rotujícího náplněho materiálu + opačný ohyb čepu
Únava povrchu ozubení a odštěpování materiálu, lom krční části čepu
Vysoká houževnatost při nárazovém zatížení dle Charpyho zkoušky ( ≥35 J aT 20 °C ); žádné lineární indikace teploty nespojitosti (NDT)
Hlavní ozubené kolo zdvihacího zařízení těžkého jeřábu
Extrémní startovací krouticí moment a náhlé rázové přetížení
Výrazná plastická deformace zubu nebo střih zubu
Vysoká mez kluzu ( Rp0.2 ≥ 550 MPa ) s vysokou tažností jádra
2. Výběr slitinové oceli a třídy materiálu
Litiny těžkých částí ( > 150 mm tloušťka stěny) vykazují výrazný pokles schopnosti kalitelnosti ve svých tepelných centrech během kalení. Výběr správných legujících prvků (chrom, nikl, molybden) zajišťuje rovnoměrnou mikrostrukturu napříč celou tloušťkou průřezu:
Materiálový standard
Běžné ekvivalentní třídy
Přibližné chemické složení (hmotnostní %)
Mechanické vlastnosti (po kalení a temperování)
Ideální průmyslové uplatnění
ASTM A148 třída 90–60 /ZG35CrMo
EN 10293 G34CrMo4 / 1,7220
0,32–0,38 % C, 0,9–1,2 % Cr, 0,2–0,3 % Mo
Rm ≥ 650 MPa, Rp0.2 ≥ 450 MPa, A5 ≥ 16 %
Standardní ozubená kola obvodových mlýnů, ozubená kola bubnů jeřábů
ASTM A148 třída 115–95 /ZG42CrMo
EN 10293 G42CrMo4 / 1,7225
0,38 až 0,45 % C, 0,9 až 1,2 % Cr, 0,2 až 0,3 % Mo
Rm ≥ 800 MPa, Rp0.2 ≥ 550 MPa, A5 ≥ 14 %
Kolové ozubené kola pro peci s vysokým točivým momentem, polotovary těžkých ozubených kol
Vysoce pevná ocel Ni-Cr-Mo
34CrNiMo6 / DIN 1.6582 / ZG35CrNiMo
0,30 až 0,38 % C, 1,3 až 1,7 % Ni, 1,3 až 1,7 % Cr, 0,2 až 0,3 % Mo
Rm ≥ 900 MPa, Rp0.2 ≥ 700 MPa, A5 ≥ 12 %
Těžké otáčecí části mlýnů, ložiskové náboje poháněných těžebních zařízení pro extrémní rázové zatížení
Těžká litinová uhlíková ocel
ASTM A216 WCB / GS-20Mn5
0,18–0,23 % C, 1,2–1,5 % Mn, ≤ 0,5 % Si
Rm ≥ 500 MPa, Rp0,2 ≥ 300 MPa, A5 ≥ 22 %
Nepoháněné vstupní hlavy mlýnů, pouzdra otáčecích částí pro nízké otáčky
Hlavní funkce legujících prvků:
Molybden ( 0.20%–0.35%Mo) : Výrazně potlačuje křehnutí způsobené popouštěním v tlustých průřezech při pomalém ochlazování z teplot popouštění ( 580 °C–650 °C ).
Nikl ( 1.30%–1.80%Ni) : Sníží teplotu přechodu křehkosti–tažnosti (DBTT) a zajistí vysokou rázovou houževnatost v prostředích pod nulou (až do −40 °C ).
Chrom ( 1.00%–1.80%Cr) : Zvyšuje hlubokou kalitelnost a podporuje vytváření jemného popuštěného bainitu/martensitu.
3. Řízení tuhnutí a návrh velkých přídavných litinových hrdel
Lití 15t ozubnicových kruhů nebo ložiskových čepů zahrnuje obrovské tepelné hmoty. Modul lití ( M=Objem/Chladicí povrchová plocha ) ozubnicového kruhu nebo příruby ložiskového čepu často přesahuje 6,0 cm . Bez důsledného řízeného přívodu taveniny se v místě průměru roztečného kruhu ozubnice vytvoří rozsáhlé makrosmršťové dutiny.
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Heavy Gear Blanks   │
├─────────────────────────────────────────────────────────────┤
│ 1. Deploy Heavy Exothermic Insulating Feeder Sleeves        │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{rim}}$│
│    • Keeps liquid feed head open for over 90 minutes        │
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Placement of Internal & External Steel Chills  │
│    • High-conductivity steel chills at T-junction fillets   │
│    • Forces rapid directional freezing from web to rim      │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Alkaline Phenolic No-Bake Sand Molding         │
│    • High mold compaction and zero mold wall movement under │
│      massive ferrostatic liquid pressures                   │
├─────────────────────────────────────────────────────────────┤
│ 4. Bottom-Swirl Tangential Gating with Ceramic Filtration    │
│    • Clean, non-turbulent filling to prevent slag inclusion │
└─────────────────────────────────────────────────────────────┘
4. Mnohastupňové kalení a popouštění (Q&T) tepelné zpracování
Aby bylo dosaženo přesné rovnováhy mezi vysokou mezí kluzu u paty zubu a houževnatostí objemu, těžké ocelové litiny s přísadami podstupují intenzivní program tepelného zpracování:
As-Cast State: Coarse Ferrite-Pearlite + Residual Stresses
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Normalizing (890 °C – 920 °C) + Air Cool       │
│    (Refines coarse as-cast dendritic grain structure)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (860 °C – 890 °C)    │
│    (Fully dissolves alloying elements into austenite)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼  Polymer / High-Agitation Water Quench
┌────────────────────────────────────────────────────────┐
│ 3. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms surface & core to fine Martensite/Bainite)│
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 4. High-Temperature Tempering (580 °C – 640 °C)        │
│    (Relieves stresses; produces Tempered Sorbitic Matrix)│
└────────────────────────────────────────────────────────┘
5. Těžké CNC soustružení, frézování a ozubování
Obrábění velkých rozdělených ozubnicových kruhů o průměru 6 metrů a ložiskových čepů mlýnů vyžaduje těžké obráběcí stroje s výjimečnou tuhostí a tepelnou stabilitou:
Operace přesného obrábění:
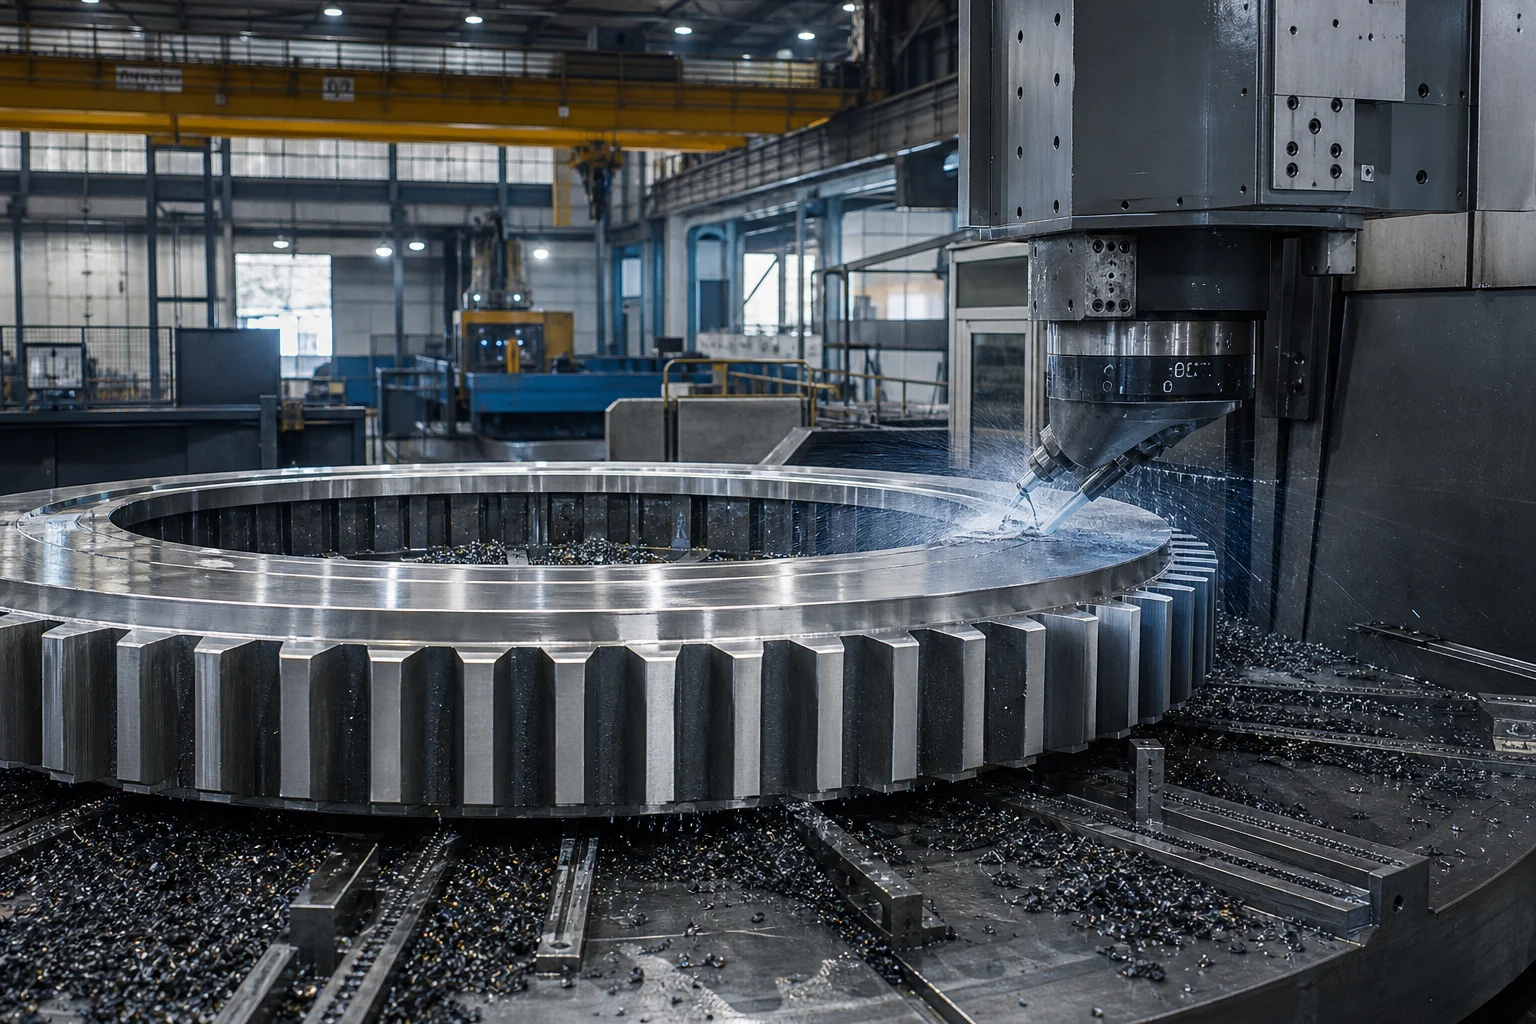
Operace na svislém soustruhu (VTL) : Soustružení vnějšího průměru, vnitřního otvoru a referenčních bočních ploch na 6metrových až 10metrových CNC svislých soustruzích. Celková radiální běhová vůle (TIR) i běhová vůle čela jsou udržovány v rámci 0,035 mm .
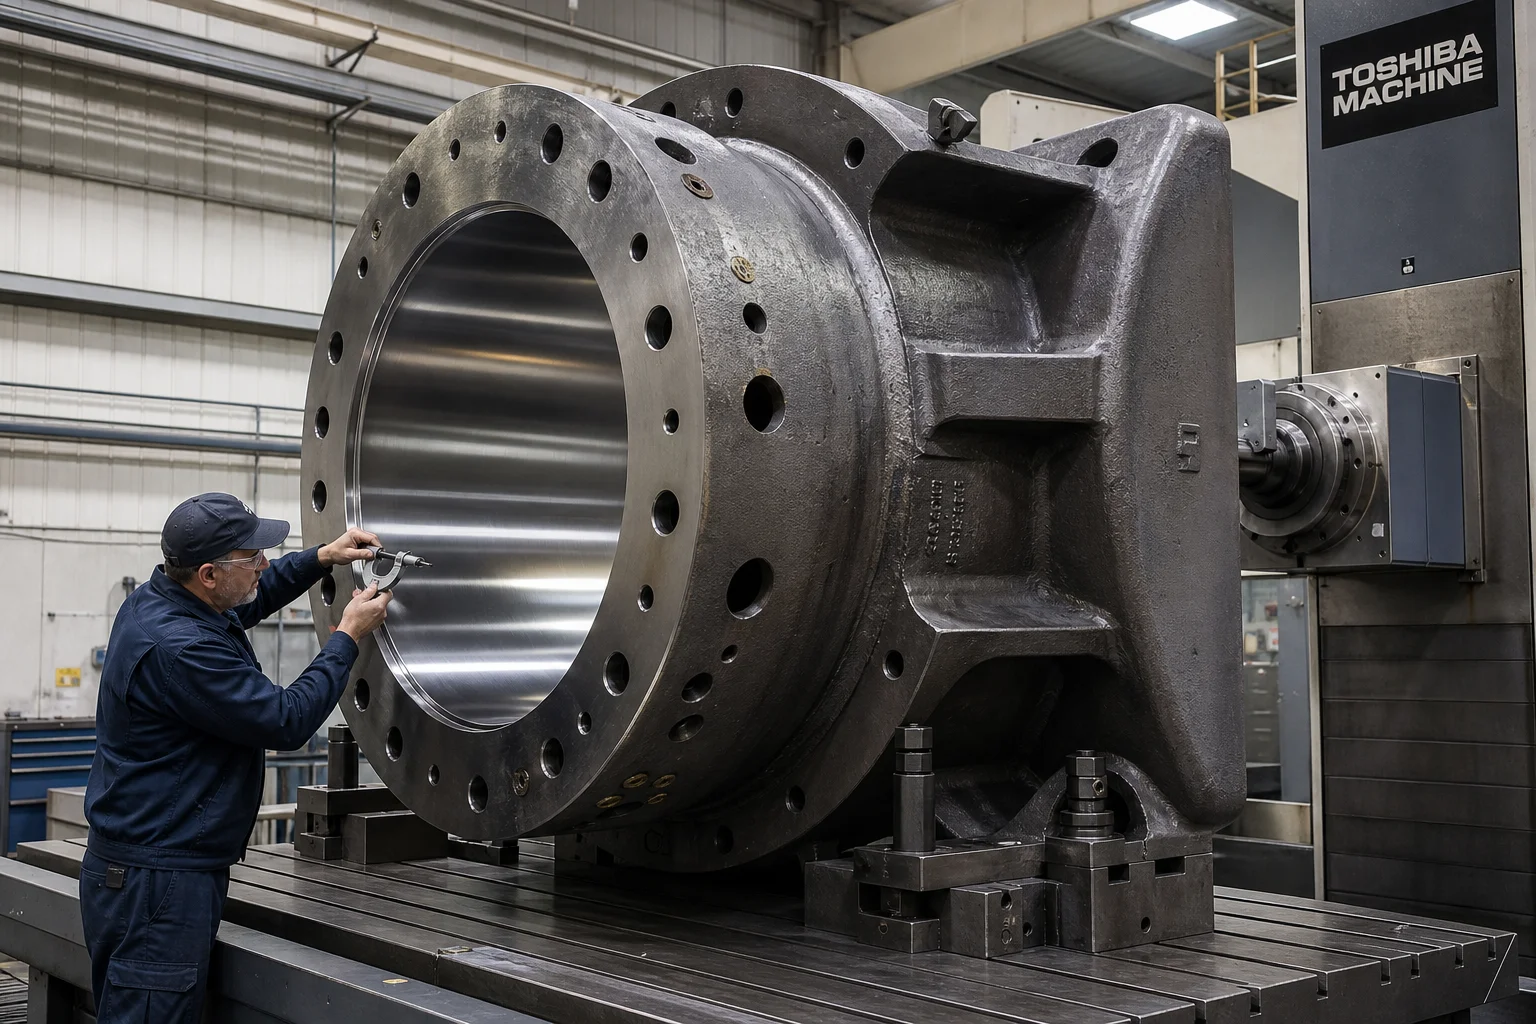
Rozdělené frézování čelních ploch : CNC frézky s vysokou tuhostí a portálovou konstrukcí přesně obrábějí spojovací příruby rozdělených ozubených kruhů. Rovinnost spoje je udržována v toleranci 0,025 mm s vyvrtanými přesnými dírami pro kolíkové šrouby.
Obrábění ozubení těžkých ozubených kol hobinkou a frézováním : Hobinky s velkou kapacitou obrábějí vnější a vnitřní přímé a šikmé ozubení až do modulu 45 (M45) , dosahující Podle AGMA 10 / ISO 1328 třídy 7 s přesností profilu a rozteče zubů.
Indukční kalení povrchu zubů : Volitelné cílené středofrekvenční indukční kalení bočních ploch zubů pro 50–55 HRC do hloubky 3,0–5,0 mm , přičemž je zachována houževnatost jádra zubu.
6. Komplexní bezpečnostní kontrola kvality bez ničení
NDT / ověření kvality
Standard / Zkušební specifikace
Přijímací kritéria
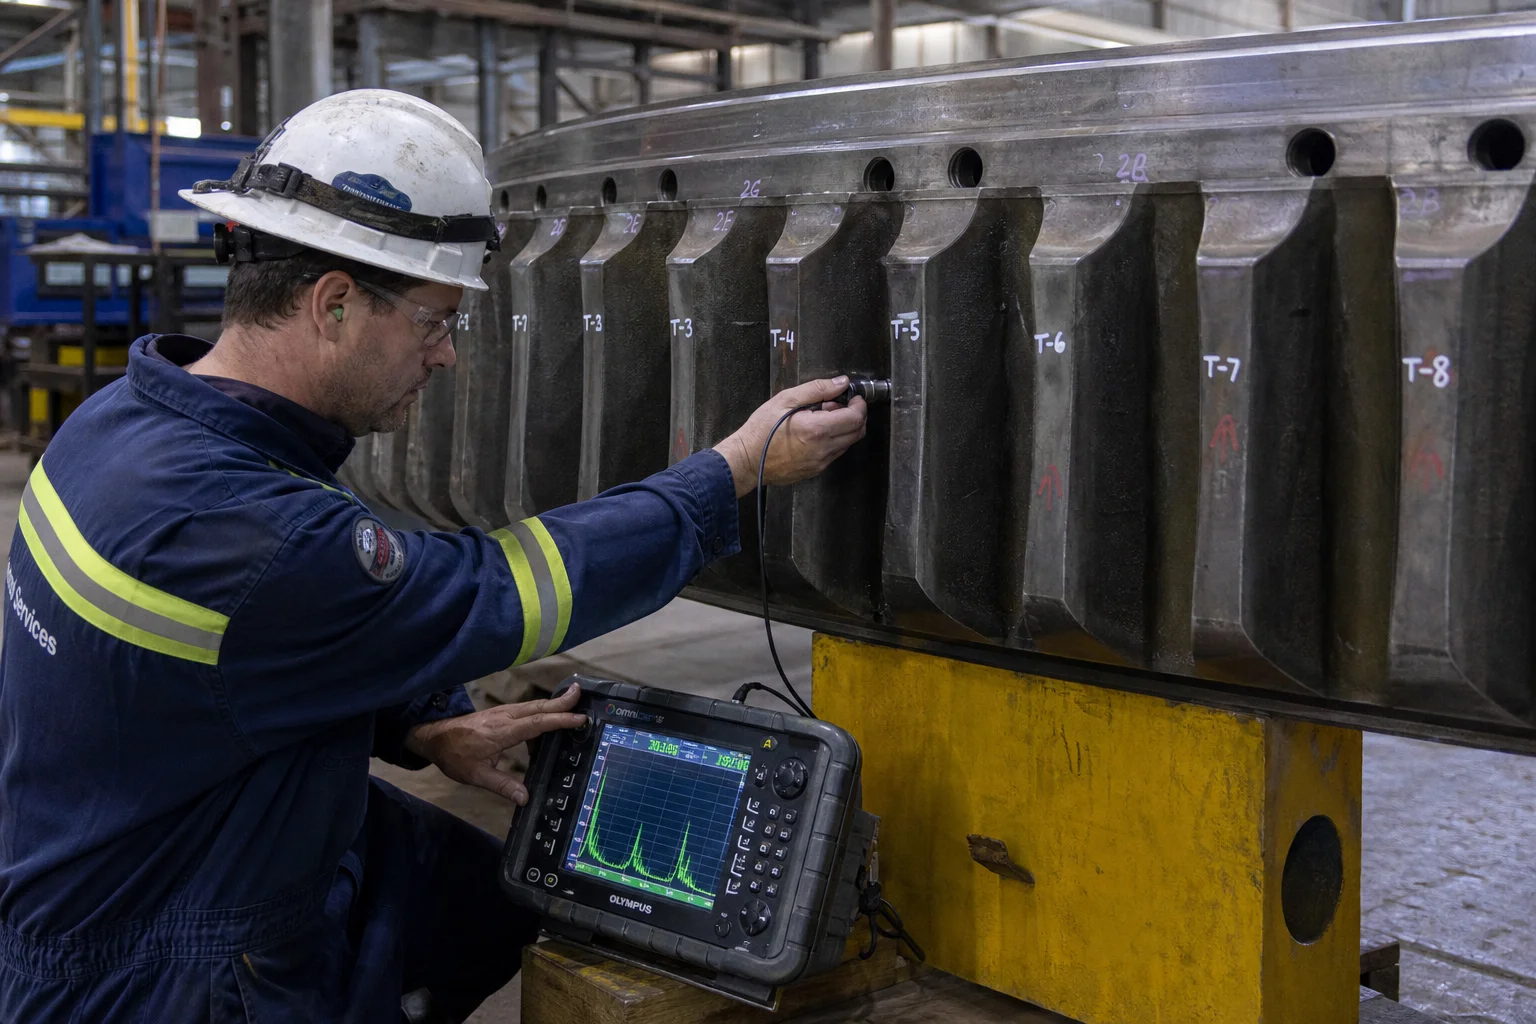
Ultrazvukové testování (UT)
EN 10228-3 třída 3 / ASTM A609
100% objemové skenování; žádné indikace vad přesahující 3,0 mm ploché dno díry v ozubní zóně
Magnetická prášková zkouška (MT)
EN 10228-1 / ASTM E709 (fluorescenční)
100% pokrytí všech opracovaných kořenů zubů, zakulacení ozubení a poloměrů trnů; žádné indikace lineárních trhlin
Chemická analýza
Optická emisní spektrometrie (OES)
Kompletní spektrometrie po každém tepelném cyklu; přísná kontrola P ≤ 0,020 %, S ≤ 0,015 %
Tažné a rázové zkoušky
ISO 6892-1 / ASTM E23 na přiložených zkušebních vzorcích
Ověřené hodnoty meze kluzu, pevnosti v tahu, prodloužení a houževnatosti při rázu dle Charpyho ( ≥35 J aT 20 °C )
Rozměrové a ozubové skenování
Přenosný 3D laserový tracker a mikrometr pro měření rozteče ozubů
Kompletní ověření běhové tolerance roztečné kružnice, chyby vedení ozubu a kolmosti příruby
7. Schopnosti výroby těžkých litin v Dandong City Pengxin Machinery Co., Ltd.
Výroba polotovarů pro ozubená kola z těžkých legovaných ocelí a ložiskových čepů pro válcovací stolice vyžaduje výkonné jeřáby, počítačem řízené peci pro tepelné zpracování a CNC obráběcí stroje s velkým pracovním prostorem.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované kompletní těžké litiny z legovaných ocelí a tvárné litiny:
Infrastruktura pro těžké zátěže – provozní plocha 80 000 m² s těžkými dvěma mostovými jeřáby, které umožňují lití jednotlivých odlitků z legované oceli o hmotnosti od 1 tuny do 25 tun.
Metalurgická hloubka slitinové oceli : Certifikovaná výroba tříd 42CrMo4, 34CrNiMo6 a ASTM A148 a litin s vysokou pevností a tažností v tlustých průřezech.
CNC obrábění s velkým pracovním prostorem : Velké svislé soustruhy, těžké brusky s mostovou konstrukcí a ozubovače pro dodávku kompletních hotových ozubených kroužků a ložiskových čepů.
Kompletní zařízení pro tepelné zpracování : Automatické počítačem řízené peci pro normalizaci, kalení vodou nebo polymerem a popouštění s kalibrovaným mapováním teploty pomocí termočlánků.
Úplné certifikace : Kvalitní systém podle ISO 9001, úplné materiálové osvědčení podle EN 10204 typu 3.1, protokoly o 100% ultrazvukové (UT) a magnetopraškové (MT) kontrolní zkoušce a dokumentace rozměrů založená na laserovém skenování.
Závěr
Těžké polotovary ozubených kol a ložiskové čepy představují kritické mechanické „srdce“ nejtěžších těžebních, cementářských a průmyslových infrastruktur na světě. Zamezení katastrofálnímu lomu ozubení nebo odštípování povrchu čepu vyžaduje vědecky zdůvodněné řešení výlivových hrdel při lití, čistou dezoxidaci slitinové oceli, důsledné tepelné zpracování (kalení a popouštění) a precizní CNC obrábění v rozsáhlém pracovním prostoru.
Spolupráce s zkušeným výrobcem těžkých litin a obráběcím závodem zaručuje maximální spolehlivost pohonného ústrojí a desetiletí bezproblémového provozu.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete své výkresy těžkých ozubených kol nebo frézovacích čepů spolu se technickými specifikacemi.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.

 EN
 Nejnovější zprávy

