
 EN
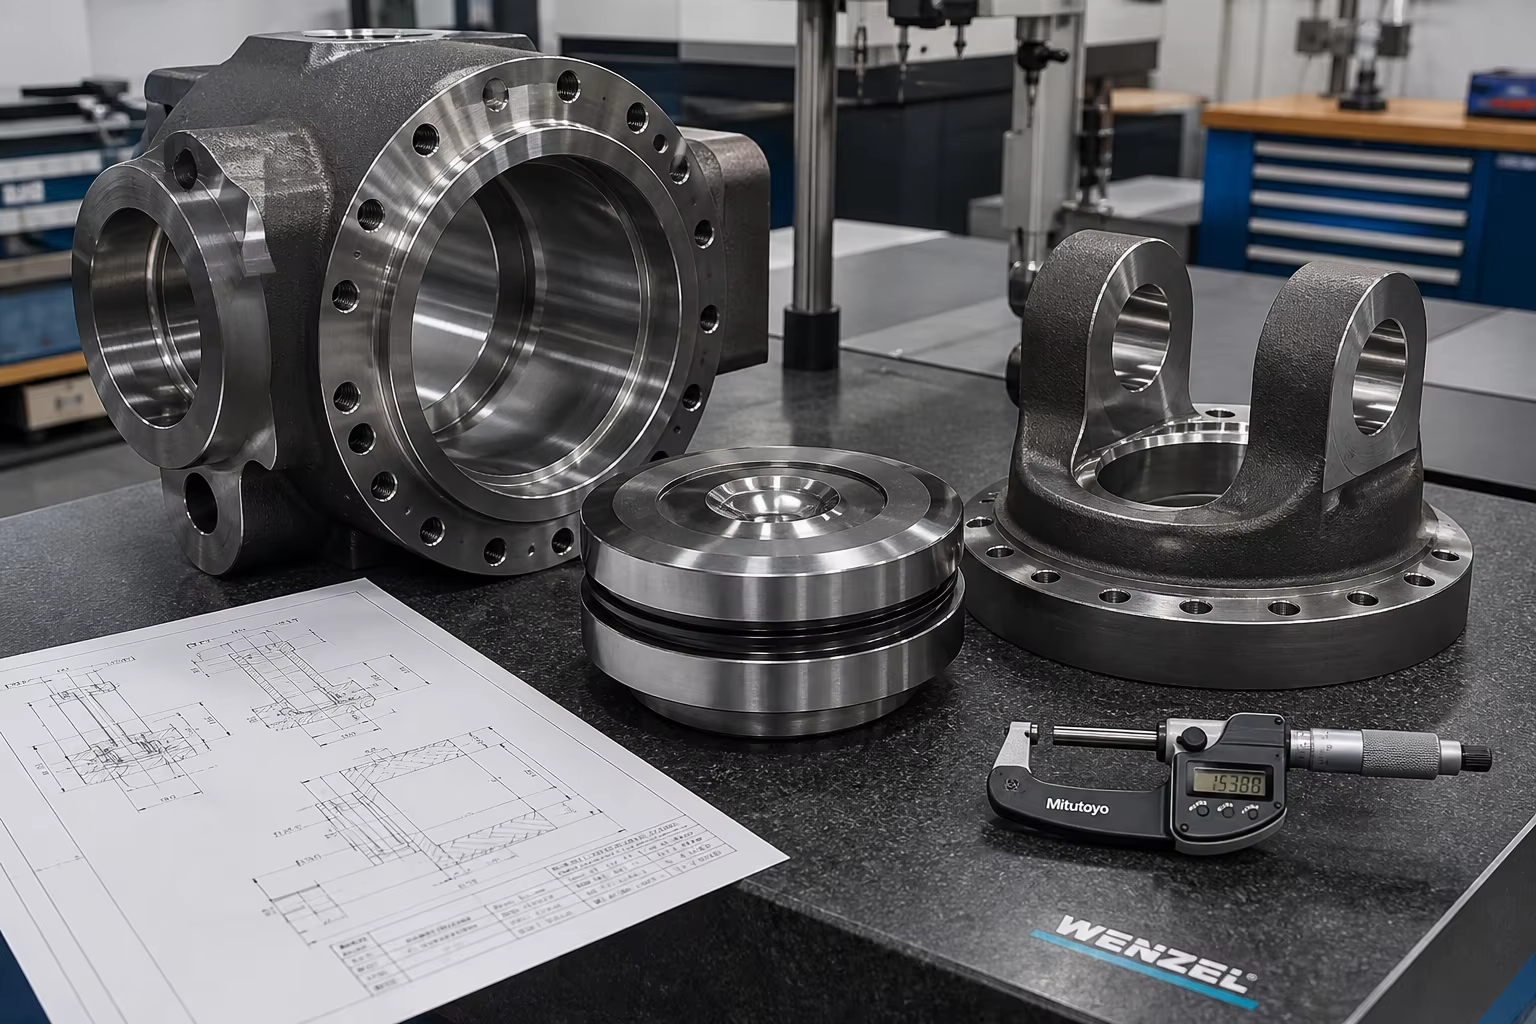
Descripció Meta: Una guia tècnica exhaustiva sobre cilindres hidràulics pesats i fosa per premses de forjat industrials. Apreni la selecció d'acers d'aliatge (ASTM A27 / A216 WCB / 34CrMo4), ferro fosc pesat (QT600-3), alimentació direccional per al conteniment de fluids a 350-700 bar, fresat CNC de forats profunds i proves d'assaig hidrostàtiques.
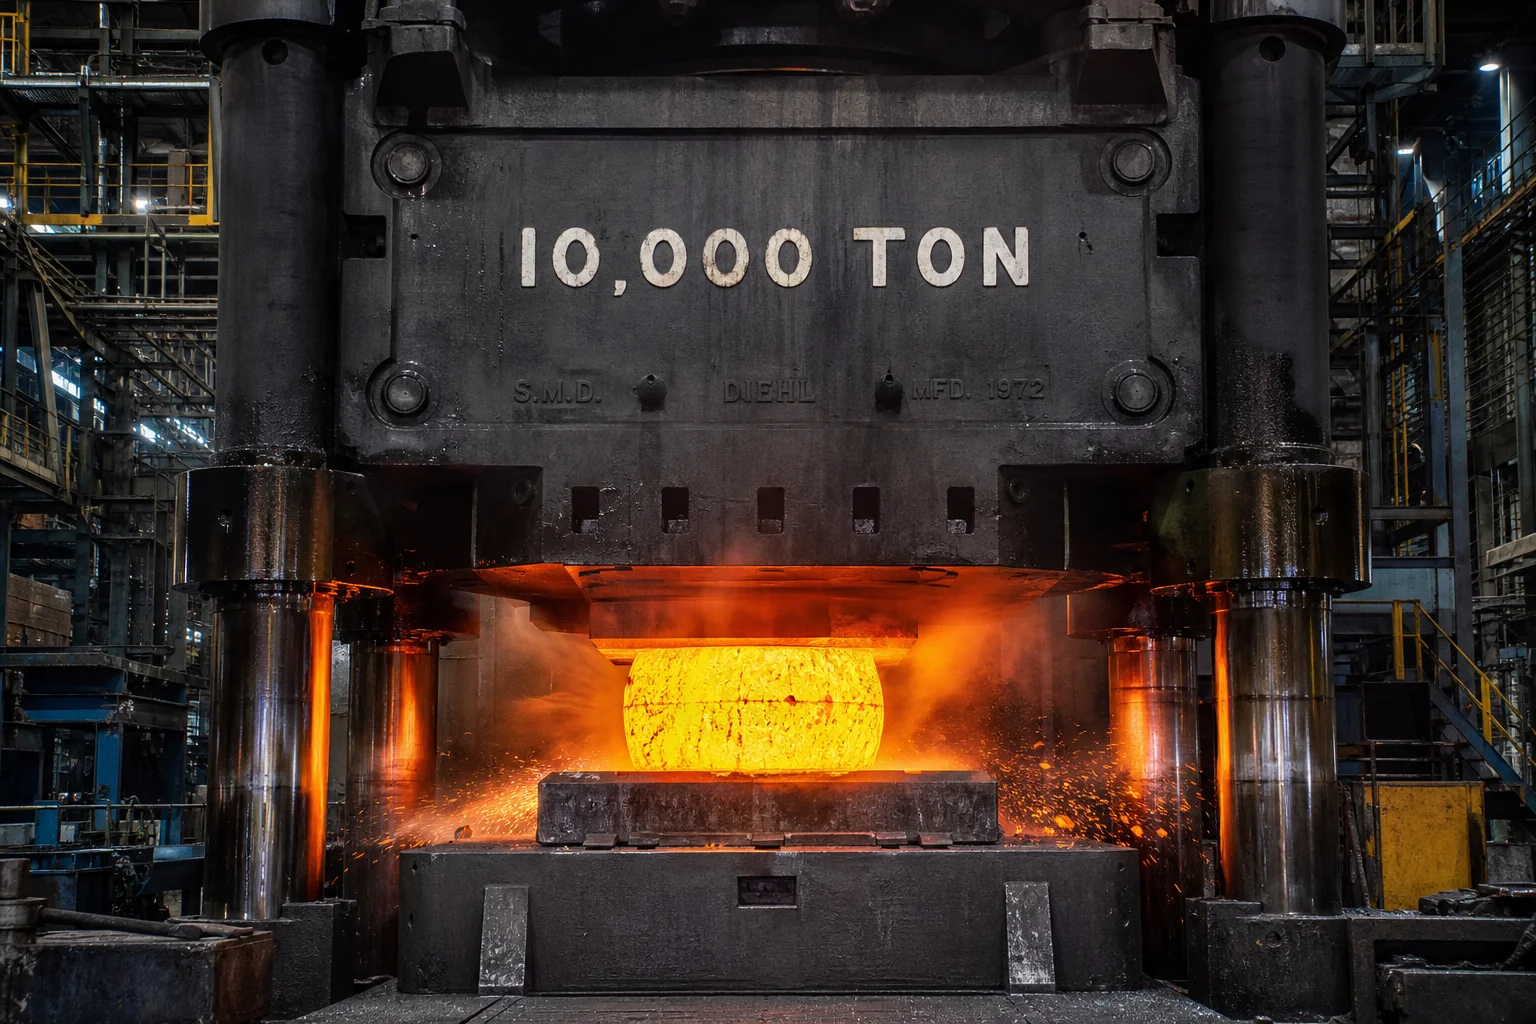
En premses de forjat obert massives, màquines d’injecció de plàstic d’alta tonelada, màquines de fosa en motlle metàl·lic i plataformes marítimes d’elevació offshore, els components de transmissió d’energia hidràulica funcionen sota càrregues hidroestàtiques immenses. (), generant forces de tancament i forjat que superen les milers de tones.
Sota aquestes condicions extrems, els components hidràulics de límit de pressió suporten sobresaltures cíclices contínues de pressió, xocs sobtats d’augment de pressió d’amplitud elevada, tensions anulars multiaxials i erosió severa del fluid hidràulic .
Una única cavitat interna per contracció, un grup de micro-porositats o una inclusió de escòria dins d’una base de cilindre de 15 tones provocarà filtracions de fluid hidràulic a alta pressió, ruptura per fatiga prematura o fractura catastròfica de la platina sota un impacte de forjat de 10.000 tones.
Assolir un confinament completament fluid requereix enginyeria especialitzada en fosa: colada Acers de carboni i manganès d’alta integritat (ASTM A216 WCB / GS-20Mn5) , d’alta resistència Acers fosos d’aliatge (34CrMo4 / 42CrMo4) , i Ferro ductil hidràulic pesant (QT500-7 / QT600-3) , recolzat per simulació direccional d’alimentació tèrmica, fresat intern CNC de forats profunds amb rectificat d’acabat especular ( ) i proves hidrostàtiques a alta pressió.
Aquesta guia tècnica detalla la metal·lúrgia, el sistema de replegament per solidificació, la mecanització de forats profunds i les normes de garantia de qualitat per a peces foses hidràuliques i de premsa pesants.
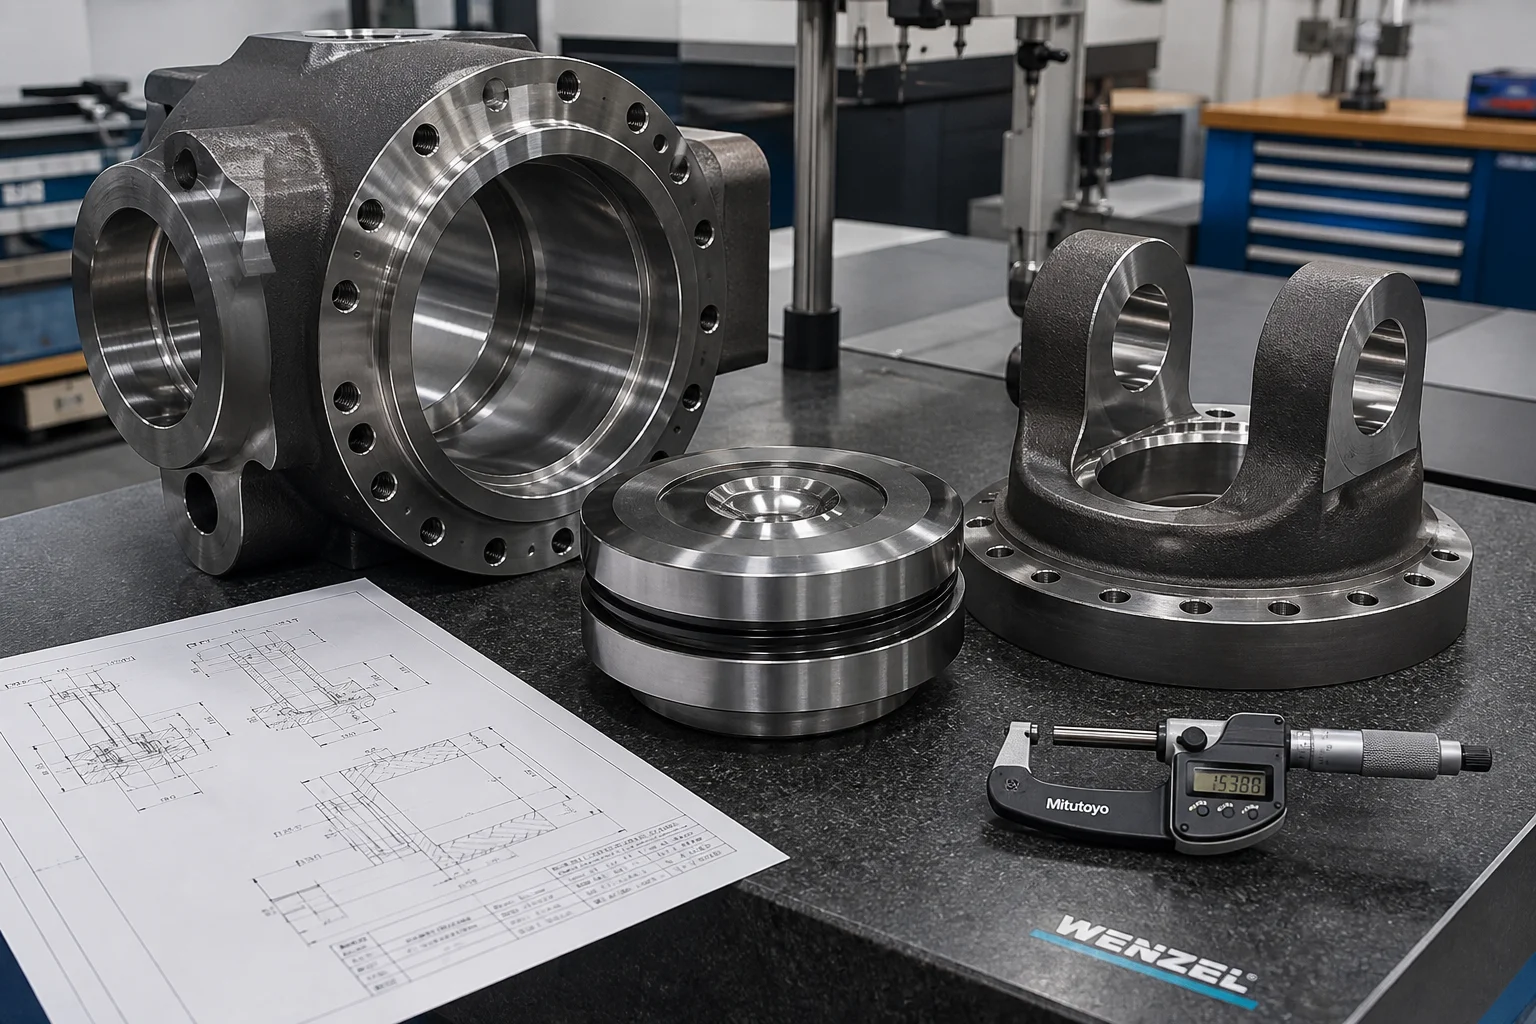
1. Camps de pressió de funcionament i modes de fallada mecànica
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Dynamic Hydraulic Pressure        │
                     │ (350 bar – 700 bar / >10,000 Ton Force)      │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Pressure Fatigue   │ │ Micro-Porosity Fluid Weeping  │ │ Press Platen Bending Deflect  │
│ (Pulsating hoop stress causing│ │ (Subsurface micro-shrinkage   │ │ (Uneven die load causing      │
│  fillet fatigue cracking)     │ │  channeling pressurized oil)  │ │  central platen cracking)     │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Component hidràulic | Pressió de funcionament i càrrega dinàmica | Mode de fallada principal | Solució material |
|---|---|---|---|
| Cos principal del cilindre de forjat | pressió hidràulica cíclica + pics de pressió | Deformació per tensió circumferencial de la paret, ruptura per fatiga del cos cilíndric | Acer fosa d'alta resistència (34CrMo4 / 42CrMo4 Q&T) |
| Cap del cilindre frontal / brida de segellat | Precarrega elevada dels tirants d'alta resistència + fricció del segell d'alta pressió | Esforç tallant per flexió de la brida, expulsió del segell de la brida | Acier foner de qualitat per forjat (ASTM A216 WCB / GS-20Mn5) |
| Càpsula del pistó i brancal inferior | Impacte compressiu directe ( ) + tall del pern | Fatiga per flexió de les orelleres del brancal, desgast per adhesió al forat del pern | Ferro foner pesant maleable (QT600-3) / acier foner d’aliatge (ASTM A148) |
| Placa mòbil de la premsa (10–30 tones) | Força de fixació de motlle de múltiples punts + flexió severa de tres punts | Flexió de la placa al llindar central, trencament de la ranura en T | Acier foner pesant rígid (GS-20Mn5) / ferro foner dúctil perlític (QT700-2) |
2. Metal·lúrgia d’aliatges i selecció de materials per a límits de pressió
Matriu de selecció de materials per a fosa pesants per a potència hidràulica:
| Família material | Norma / Especificació | Composició química (en pes %) | Tratament tèrmic | Propietats mecàniques | Aplicació ideal per a potència hidràulica |
|---|---|---|---|---|---|
| Acier foner de carboni i manganès | ASTM A216 WCB / EN 10293 GS-20Mn5 | Normalitzat i revenit | Caps estàndard de cilindres hidràulics, platines de premsa, bases de forquilla | ||
| Acer foneria d’alta resistència amb crom i molibdè | ASTM A148 Gr 105-85 / 34CrMo4 (1.7220) | Temperat i revenit (T&R) | Cilindres per a premses d’embotició d’alta pressió ( ) i cargols de barra de tracció | ||
| Ferro foneria dúctil pesat | EN-GJS-600-3 / GB QT600-3 | Sense tractament tèrmic / Normalitzat | Capçals de pistó pesats, blocs de vàlvules, carcasses de bombes hidràuliques | ||
| Acer per a pressió a baixa temperatura | ASTM A352 LCC / 1.6220 | Temperat i revenit | Cilindres d’ascensió marítims per a plataformes offshore, carcasses d’acumuladors submarins |
Puresa metal·lúrgica i desoxidació:
Les altes pressions hidrostàtiques forçaran els olis hidràulics minerals a través de canals microscòpics de retracció que connecten grups d’inclusions no metàl·liques.
- Desgasificació al buit i refinament en cadira l’acer líquid experimenta una agitació amb argó i un tractament amb calci per esferoiditzar les inclusions i reduir el gas dissolt ( ).
- Restricció de fòsfor i sofre : per eliminar la fissuració tèrmica als punts d’intersecció de les brides gruixudes.
3. Modelització de la solidificació direccional per a fosa sota pressió de parets gruixudes
Els cilindres hidràulics i les platines de premsa presenten transicions massives en el gruix de les parets: els cossos dels cilindres ( ) es troben amb brides de muntatge gruixudes i bases tancades inferiors ( ).
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Pressure Castings   │
├─────────────────────────────────────────────────────────────┤
│ 1. Computer-Aided Thermodynamic Simulation (MAGMA / ProCAST)│
│    • Identifies isolated hot-spots at barrel-to-base fillets│
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Insulated Exothermic Feeder Sleeves             │
│    • High-efficiency exothermic risers over thick bottom hub │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{wall}}$│
├─────────────────────────────────────────────────────────────┤
│ 3. Internal Steel Chills at Critical Flange Fillets         │
│    • Forces rapid directional freezing from barrel to riser │
│    • Eliminates centerline spongy shrinkage micro-porosity  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy-Compaction Furan Resin No-Bake Sand Molding        │
│    • Rigid mold walls prevent ferrostatic mold dilation     │
└─────────────────────────────────────────────────────────────┘
4. Fresat CNC de forats profunds i superacabat
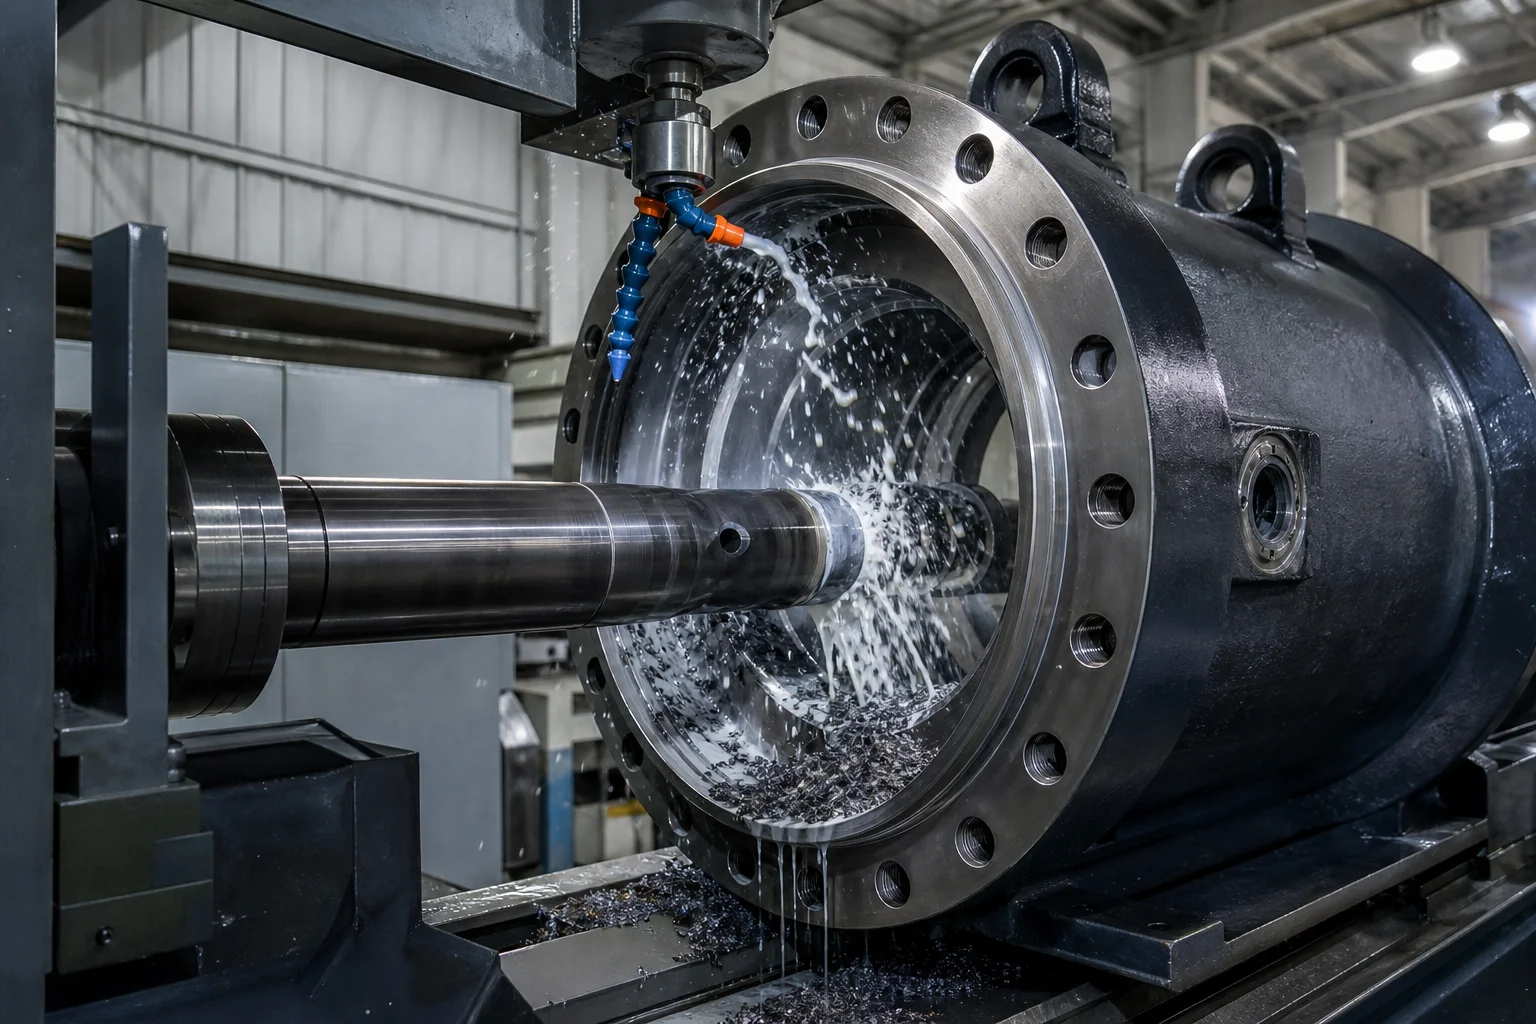
Els alveols dels cilindres hidràulics i les ranures per a segells han de complir toleràncies dimensionals i d’acabat superficial extremadament exigents per evitar l’extrusió dels segells i el derivat d’oli:
Operacions CNC de precisió:
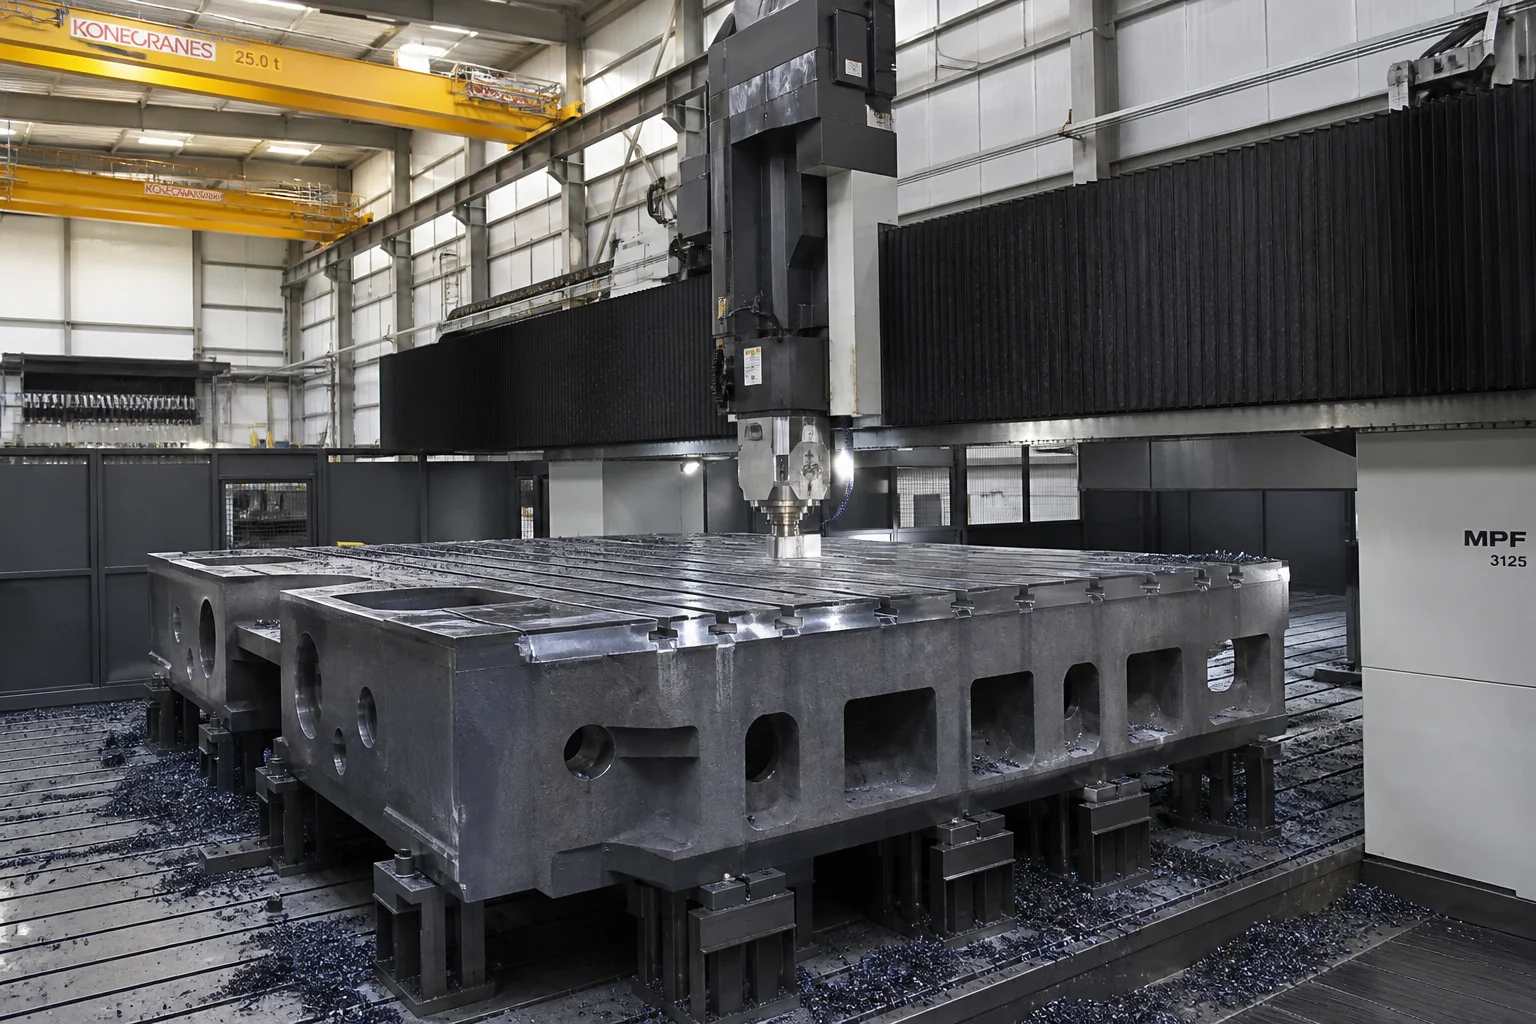
- Fresatge horitzontal de forats profunds CNC : Fresatge de cilindres de fins a 6 metres de longitud i diàmetres de fins a 1.200 mm en fresadores horitzontals CNC pesades. La rectitud i la redonessa dels forats es mantenen dins de .
- Brunitat i rectificació internes amb rodets : Les superfícies interiors de desllizament dels segells dels cilindres es rectifiquen amb precisió i es brunyeixen amb rodets de diamant per assolir un acabat ultra-lisu de , cosa que maximitza la durada dels segells de poliuretà i PTFE.
- Mecanitzat de brides amb anell O i ports SAE : Fresat de precisió CNC de les ranures per a segells de cara amb anell O d’alta pressió ( ) i filets de port de brida SAE de 4 cargols.
- Mecanitzat de ranures en T de la placa base i de la camisa guia : Les grans fresadores CNC de tipus portal mecanitzen ranures en T DIN 650 i forats per les camises guia de premsa, mantenint el paral·lelisme dels rails guia dins de .
5. Prova hidrostàtica de resistència i verificació de qualitat
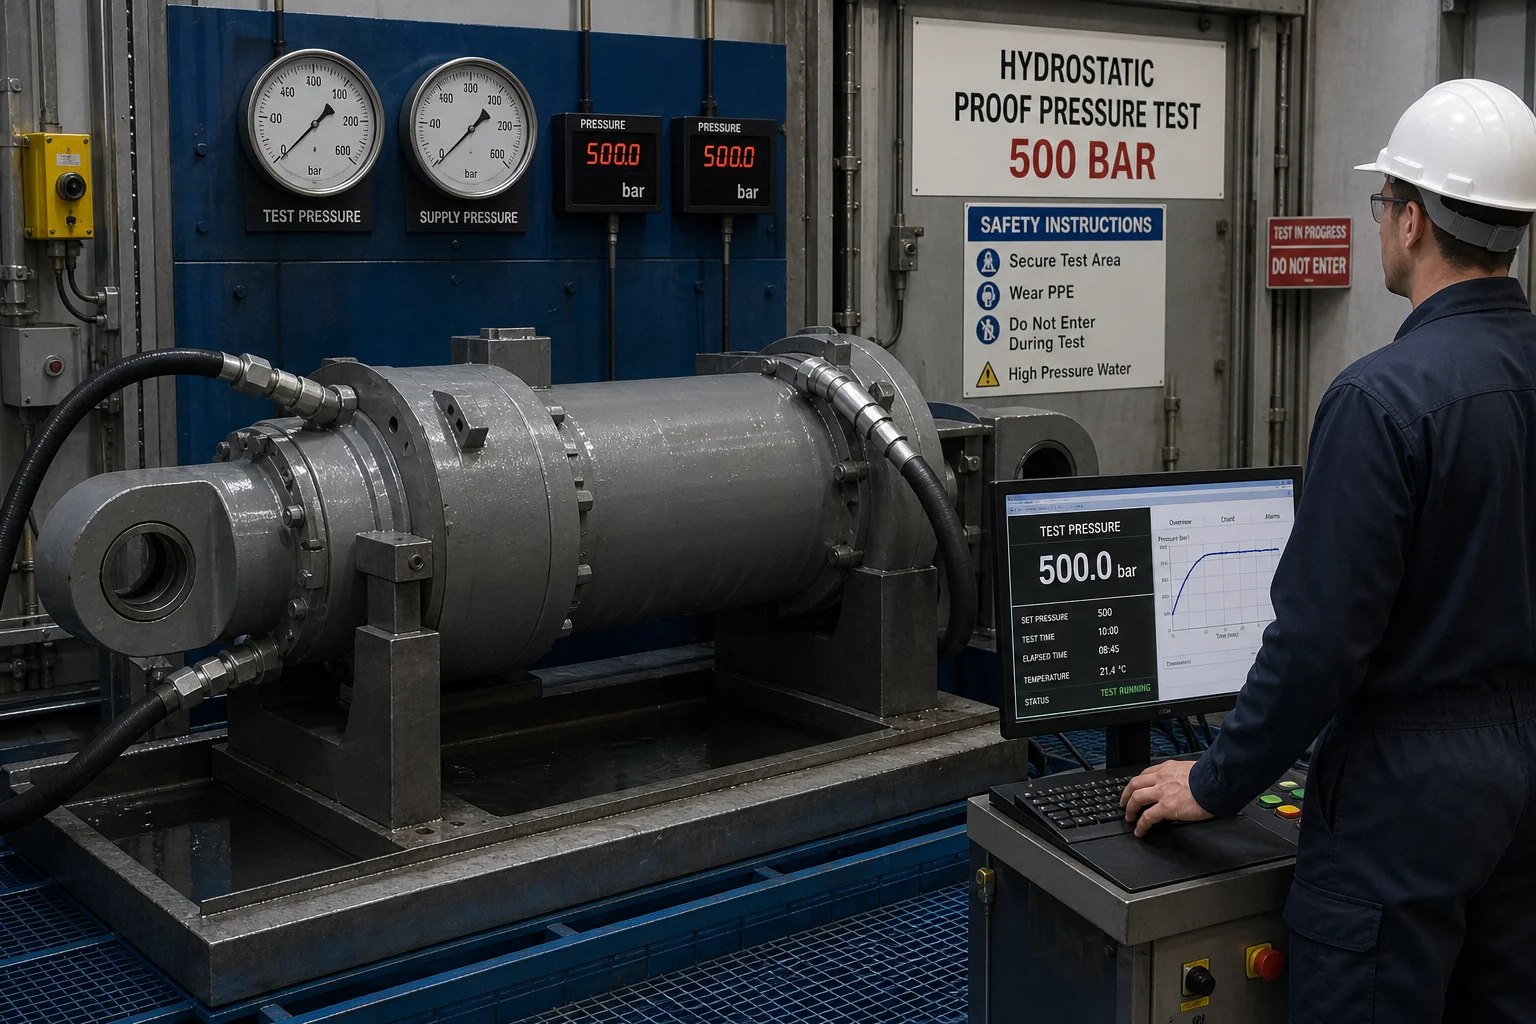
Cada fusió amb límit de pressió es sotmet a una prova rigorosa de pressió hidrostàtica de resistència abans de sortir de l’fàbrica:
        ┌───────────────────────────────────────────────────────┐
        │ 100% Volumetric Ultrasonic Testing (EN 10228-3 Cl 3)  │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ Full Hydrostatic Proof Test   │              │ Magnetic Particle (MT) Scan   │
│ • Pressurized to 1.5× design  │              │ • 100% inspection of seal     │
│   working pressure (>500 bar) │              │   faces, tie-rod fillets, and │
│ • 30-minute hold time         │              │   flange radii                │
│ • Digital pressure log        │              │ • Zero linear crack defects   │
│ • Zero pressure drop / weep   │              │                               │
└───────────────────────────────┘              └───────────────────────────────┘
6. Normes completes d’assegurament de la qualitat
| Paràmetre d’inspecció | Estàndard de prova | Criteris d'acceptació |
|---|---|---|
| Pressió hidrostàtica de prova | ISO 19973 / ASME Sec VIII Div 1 | pressió de disseny mantinguda durant ; cap decaïment de pressió, cap de filtració |
| Prova ultrasònica (UT) | EN 10228-3 Classe 3 / ASTM A609 Nivell 1 | escaneig al 100 % de les bases, les culates i les platines dels cilindres; cap cavitat crítica de retracció |
| Prova amb partícules magnètiques (MT) | EN 10228-1 / ASTM E709 (Fluorescent) | cobertura al 100 % de les ranures d’estancaïtat, els filets dels tirants i les rosques dels orificis; cap esquerda |
| Cilindricitat i superfície del forat | Micròmetre digital per forats i perfilòmetre de superfície | Circularitat del forat ; rugositat de la superfície |
| Proves de tracció i d’impacte | ISO 6892-1 / ASTM E23 en provetes adjuntes | Verificat ; Impact Charpy aT (aT per a LCC) |
7. Capacitats elevades de fosa hidràulica a Dandong City Pengxin Machinery Co., Ltd.
Lliurar cilindres hidràulics i foses per premses de gran mida exigeix una capacitat elevada de ponts grua, fusió per inducció avançada i desgasificació al buit, torns de mandrinatge de forats profunds i zones especialitzades d’assaig hidrostàtic d’alta pressió.
Dandong City Pengxin Machinery Co., Ltd. lliura foses hidràuliques i per premses pesades totalment certificades i clau en mà:
- Amplia capacitat de materials : Fosa certificada d’aceros aliats ASTM A216 WCB, GS-20Mn5, 34CrMo4 / 42CrMo4 i ferros fosos ductils hidràulics pesats (QT500-7 / QT600-3).
- Infraestructura per a tones elevades : Instal·lacions de producció de 80.000 m² amb ponts grua superiors pesats capaços de fondre peces úniques de 500 kg fins a 25 tones.
- Mecanitzat CNC i bruït de forats profunds : Torns horitzontals CNC pesats per a mandrinatge i eines de bruït per a forats profunds, que permeten diàmetres interiors fins a 1.200 mm i longituds fins a 6 metres.
- Zona d’assaigs d’alta pressió pròpia : Bancs d’assaig hidrostàtic especialitzats capaços de realitzar assaigs de prova fins a amb adquisició automàtica de dades digitals.
- Certificació completa : Certificat ISO 9001, que proporciona certificats complets d’assaig de materials EN 10204 3.1 i 3.2, informes UT/MT al 100 % i registres de proves hidrostàtiques.
Conclusió
Els cilindres hidràulics pesants i les peces de premses per forjat operen a la frontera extrema de la contenció de potència fluida i la fatiga cíclica. Per evitar esclats catastròfics del barril o fractures de la placa cal una desoxidació neta de l’acer, un alimentador de solidificació direccional científica, fresat i rectificat CNC de precisió en forats profunds, i proves hidrostàtiques de verificació inflexibles.
Col·laborar amb un fabricant experimentat i integrat de fosa pesant i mecanitzat de precisió assegura que les vostres premses hidràuliques i sistemes de potència fluida funcionin amb màxima seguretat, potència i fiabilitat.
Poseu-vos en contacte amb Dandong City Pengxin Machinery Co., Ltd. per enviar els dibuixos dels vostres components de cilindres hidràulics o premses.
Dandong City Pengxin Machinery Co., Ltd. — Fundicions pesades i mecanitzat de precisió, des del 1958.
Taula de continguts
- 1. Camps de pressió de funcionament i modes de fallada mecànica
- 2. Metal·lúrgia d’aliatges i selecció de materials per a límits de pressió
- 3. Modelització de la solidificació direccional per a fosa sota pressió de parets gruixudes
- 4. Fresat CNC de forats profunds i superacabat
- 5. Prova hidrostàtica de resistència i verificació de qualitat
- 6. Normes completes d’assegurament de la qualitat
- 7. Capacitats elevades de fosa hidràulica a Dandong City Pengxin Machinery Co., Ltd.
- Conclusió