
 EN
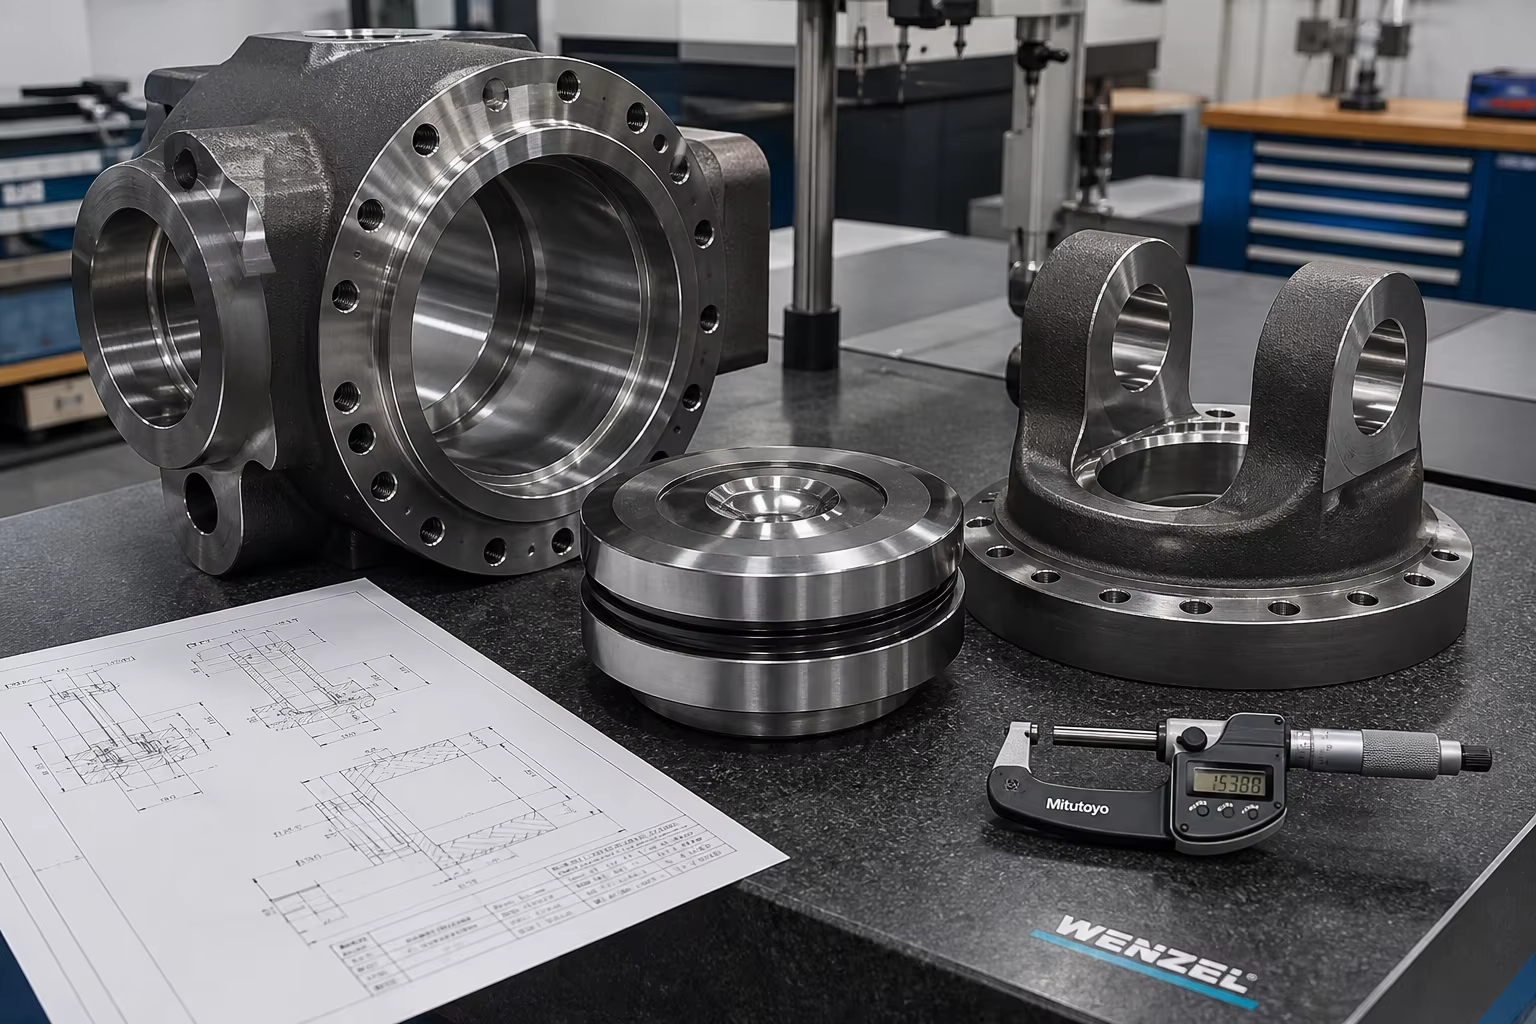
Meta Opis: Podrobni tehnički vodič za teške hidrauličke valjke i industrijske lijevarske lisnice. Naučite o odabiru legiranog čelika (ASTM A27 / A216 WCB / 34CrMo4), teškog fleksibilnog željeza (QT600-3), usmjereno hranjenje za 350-700 bar fluidne zalihe, duboko-rupe CNC bušenje i testiranje hidrostatičkog dokaza.
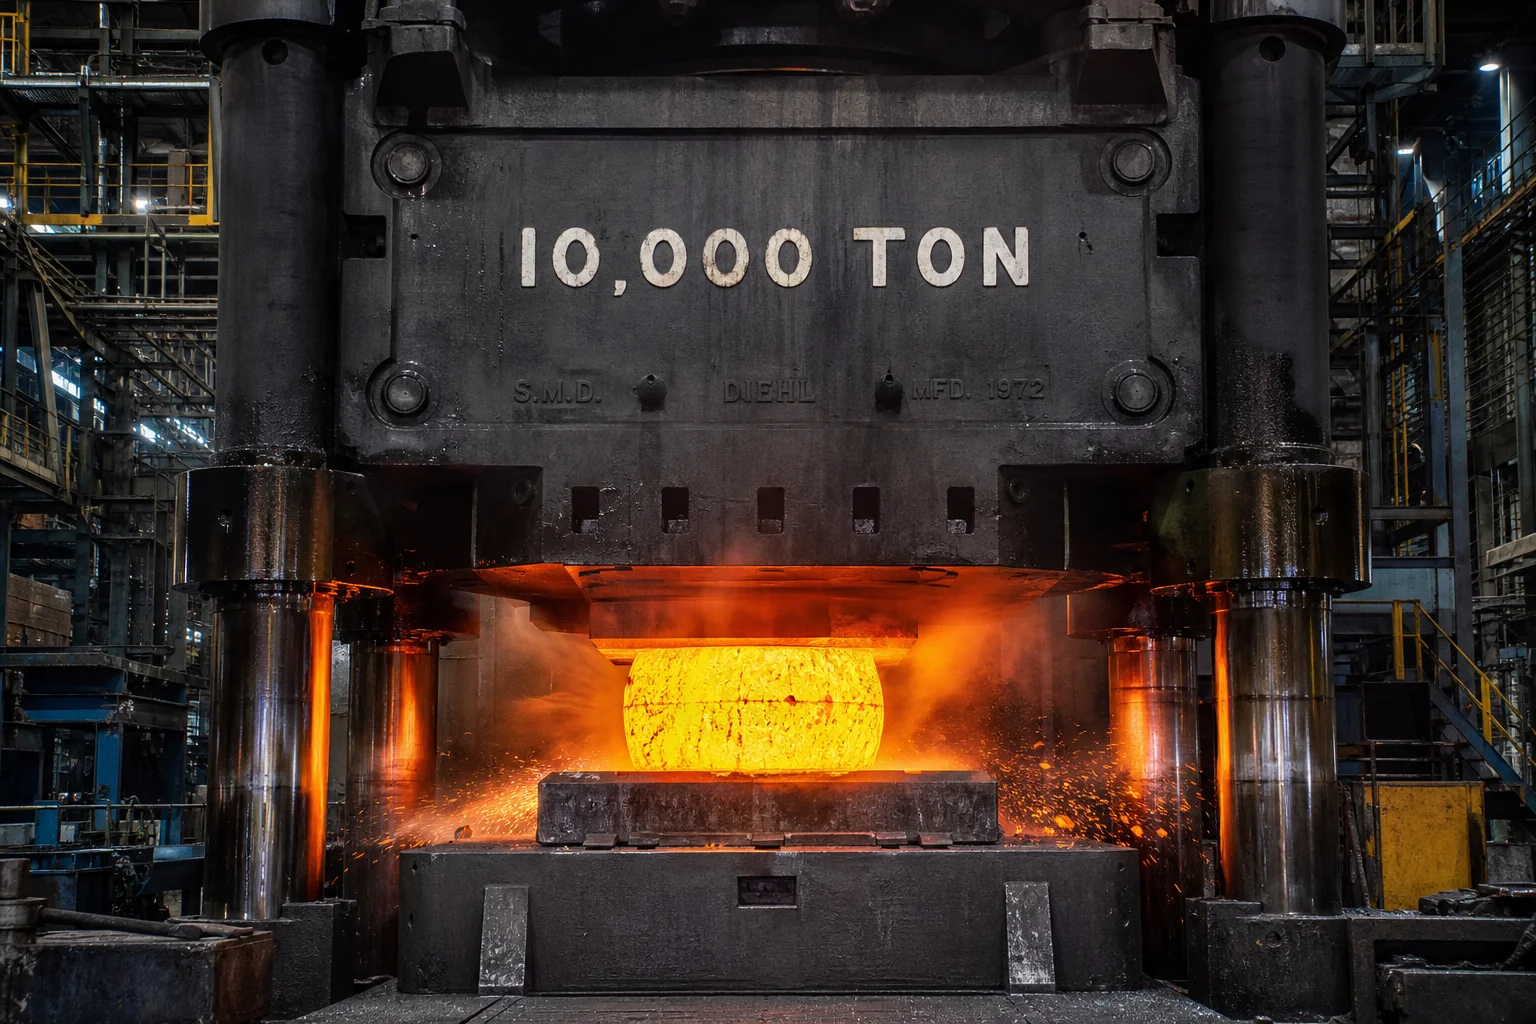
U teškim mašinama za kupanje, mašinama za ubrizgavanje plastike velike tonaže, mašinama za metalno lijanje i pomorskim platformama za podizanje, komponente za prenos hidrauličke energije rade pod ogromnim hidrostatičkim opterećenjima. Masovna hidraulička tijela cilindara, prednje glave cilindara, kapsule za pištone, baze donjih pukotina i pokretne ploče za tiskanje podvrgnuti su kontinuiranom dinamičkom tlaku tekućine u rasponu od (), stvarajući snage za začepljanje i kovanje od više tisuća tona.
Pod ovim uvjetima, hidraulički granični dijelovi pritiska izdržavaju u slučaju da se primjenjuje primjena ovog članka, u skladu s člankom 6. stavkom 1. .
Jedina unutarnja šupljina, mikro-poroznost ili uključivanje šlaga u bazi cilindara od 15 tona će uzrokovati visokotlakni hidraulički tečni rast, prijevremenu ruptu ili katastrofalno puktanje ploče pod udarom od 10.000 tona.
Za postizanje apsolutne zagađenja tekućine potrebno je specijalizirano fondiranje: odlivanje Sredstva za proizvodnju i proizvodnju električnih goriva , visoke čvrstoće Sklopljeni odlitak čelika (34CrMo4 / 42CrMo4) i S druge strane, za proizvodnju gume za proizvodnju gume, primjenjuje se sljedeće: , uz pomoć simulacije smjernog toplinskog zalivanja, CNC duboko-rupe unutarnje bušenje s zrcalnim završetkom ( ), i ispitivanje hidrostatičke otpornosti na visoki tlak.
U ovom tehničkom vodiču detaljno su opisani standardi metalurgije, otvaranja tvrdoće, obrade dubokih rupa i osiguranja kvalitete za teške hidrauličke i tiskane odlijevne dijelove.
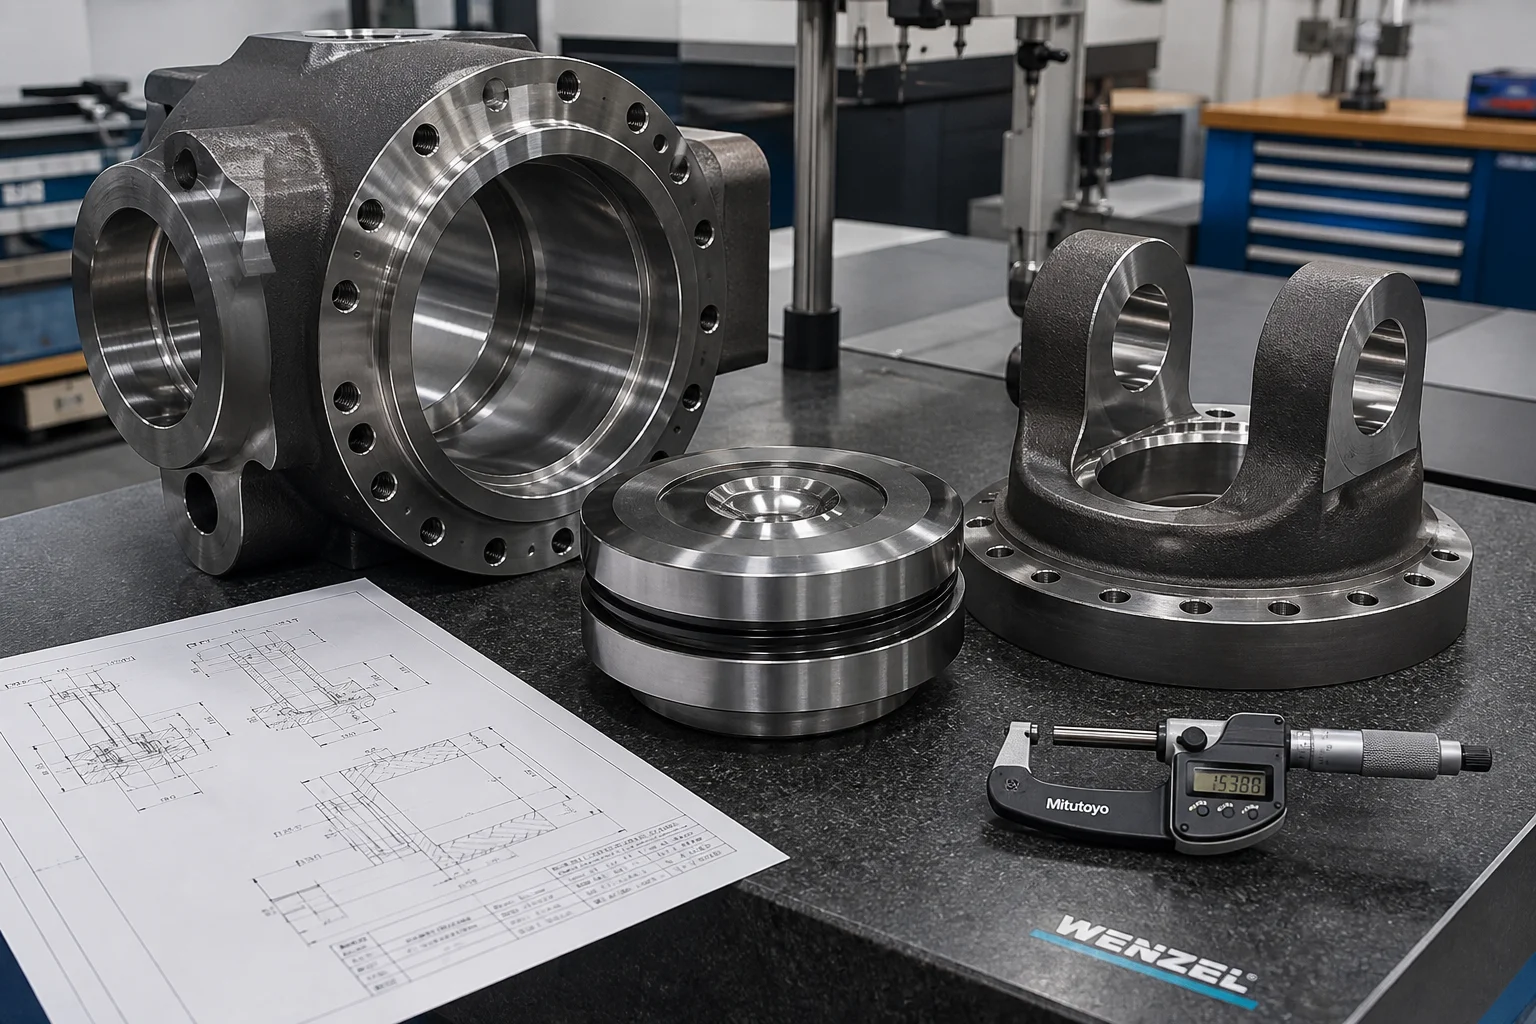
1. za U slučaju da se ne primjenjuje, mora se utvrditi da je to u skladu s člankom 6. stavkom 2.
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Dynamic Hydraulic Pressure        │
                     │ (350 bar – 700 bar / >10,000 Ton Force)      │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Pressure Fatigue   │ │ Micro-Porosity Fluid Weeping  │ │ Press Platen Bending Deflect  │
│ (Pulsating hoop stress causing│ │ (Subsurface micro-shrinkage   │ │ (Uneven die load causing      │
│  fillet fatigue cracking)     │ │  channeling pressurized oil)  │ │  central platen cracking)     │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Hidraulički sastavni dio | U slučaju da je to potrebno, potrebno je utvrditi: | Primarni način otkazivanja | Rješenje u materijalu |
|---|---|---|---|
| Glavna tijela kovanje cilindar | svaka vrsta vozila mora imati svoj sustav za upravljanje vodom. | U slučaju da se ne primjenjuje, ispitivanje se provodi u skladu s člankom 6. stavkom 2. | Sredstva za proizvodnju i proizvodnju gume |
| Prednja glava cilindra / žlijezda | U slučaju da je to potrebno, u slučaju da je to potrebno, potrebno je upotrijebiti sljedeće elemente: | Izbijanje žlijezde za pečatanje | S druge strane, za proizvodnju s masenim udjelom ugljika od najmanje 0,05 mm |
| Sljedeći članak: | Izravni udarac na kompresiju ( (b) + štapovi | Upućivanje kliva, oslabljenje u izloženosti | Svaka vrsta gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili |
| Sljedeći članci: | Snaga za začepljenje više tačaka + teška 3-točinska savijanje | Srednja linija ploče opuštanje, T-slot izbijanje | Složeni su za proizvodnju gume i gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume od gume ili gume |
2. - Što? Metalurgija legura pod pritiskom i odabir materijala
U skladu s člankom 6. stavkom 1.
| Materijalna obitelj | Standard / Specifikacija | Sastav (kg) | Toplinska obrada | Mehanička svojstva | Idealna primjena energije fluida |
|---|---|---|---|---|---|
| S druge strane, od željeza od ugljika i mangan- | U skladu s člankom 6. stavkom 1. / EN 10293 GS-20Mn5 | Normalizirana i temperirana | S druge vrijednosti, osim onih iz tarifne oznake 8402 i 8403 | ||
| Čelični proizvodi od čelične gume | S druge strane, za sve proizvode koji sadrže: / 34CrMo4 (1.7220) | S druge strane, u slučaju da se ne primjenjuje, to znači da se ne primjenjuje. | Sljedeći članak ), orašasti ili neorašasti | ||
| S druge strane, u slučaju da se upotrebljava u proizvodnji gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, gume ili gume, | U slučaju da je to potrebno, u skladu s člankom 6. stavkom 1. / GB QT600-3 | Kao-cast / normaliziran | S druge konstrukcije, osim onih iz tarifne kategorije 8402 | ||
| Niskotemperaturni čelik pod pritiskom | U skladu s člankom 6. stavkom 1. / 1,6220 | Uzgrijeđeni i temperirani | S druge konstrukcije, osim onih iz tarifnog broja 8471 |
Metalurška čistoća i deoksidacija:
U slučaju da se u slučaju izloženosti u skladu s člankom 6. stavkom 2. točkom (a) ovog članka primjenjuje se sljedeći postupak:
- S druge strane, u skladu s člankom 3. stavkom 1. u slučaju da se u obliku poluproizvodnje ne primijenjuje i ne koristi, u slučaju da se ne primijenjuje, to se može koristiti za proizvodnju drugih proizvoda. ).
- Ograničenje fosfora i sumpora : da se izbjegne vruće rastrganje duž teških presjeka flange.
3. Slijedi sljedeće: U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za odvodene materijale za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za
U hidrauličkim cilindrima i presnim pločama postoje velike promjene debljine zidova: (i) za teške montažne flange i zatvorene dno ( ).
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Pressure Castings   │
├─────────────────────────────────────────────────────────────┤
│ 1. Computer-Aided Thermodynamic Simulation (MAGMA / ProCAST)│
│    • Identifies isolated hot-spots at barrel-to-base fillets│
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Insulated Exothermic Feeder Sleeves             │
│    • High-efficiency exothermic risers over thick bottom hub │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{wall}}$│
├─────────────────────────────────────────────────────────────┤
│ 3. Internal Steel Chills at Critical Flange Fillets         │
│    • Forces rapid directional freezing from barrel to riser │
│    • Eliminates centerline spongy shrinkage micro-porosity  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy-Compaction Furan Resin No-Bake Sand Molding        │
│    • Rigid mold walls prevent ferrostatic mold dilation     │
└─────────────────────────────────────────────────────────────┘
4. - Što? Sredstva za proizvodnju električnih goriva
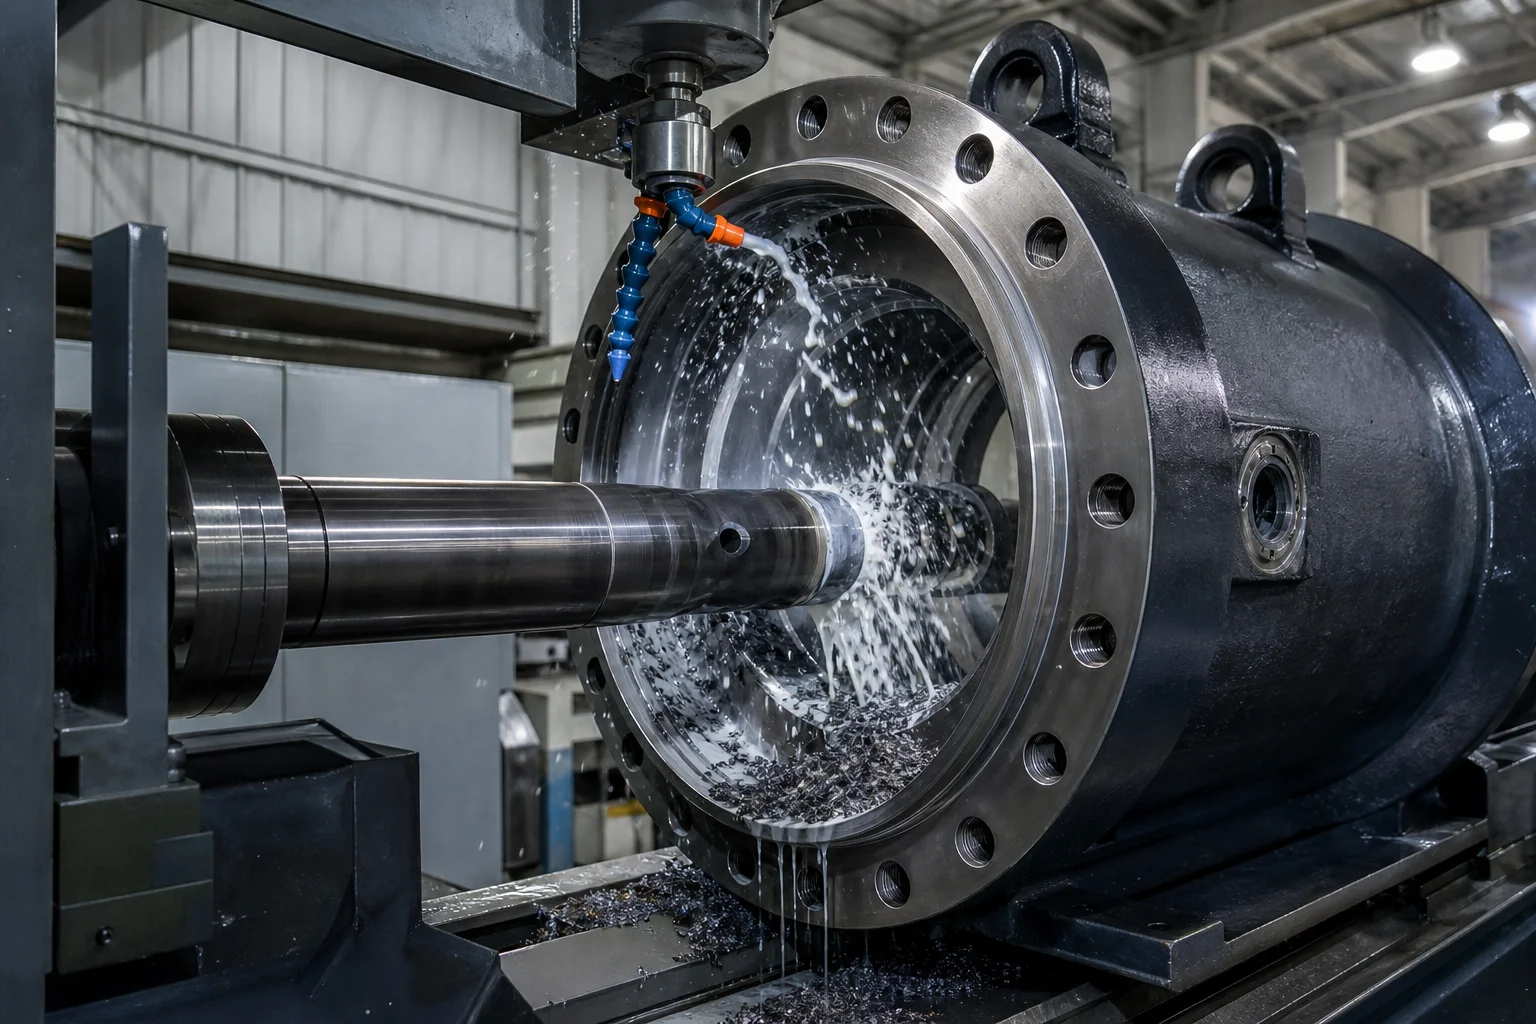
U slučaju da se u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju
S druge strane, za potrebe ovog poglavlja,
- Sljedeći članak: : Izbuštanje valjki do 6 m dužine i bušiti do 1.200 mm promjera na teškim CNC horizontalnim bušitilima. Pravost i okruglost bušenja se održavaju unutar .
- Uvođenje u rad : Slijedeće površine unutarnje čvrstoće cilindra precizno su iscijepljene i polirane s dijamantnim valjkom kako bi se postigla ultra glatka završna boja: , što maksimalno povećava dugovječnost poliuretanskih i PTFE čepova.
- U skladu s člankom 3. stavkom 1. za precizno CNC-frensiranje visokotlaknih O-prstenja ( (između ostalog, ne smije se koristiti za proizvodnju električne energije) i SAE 4-bolt flange port nit.
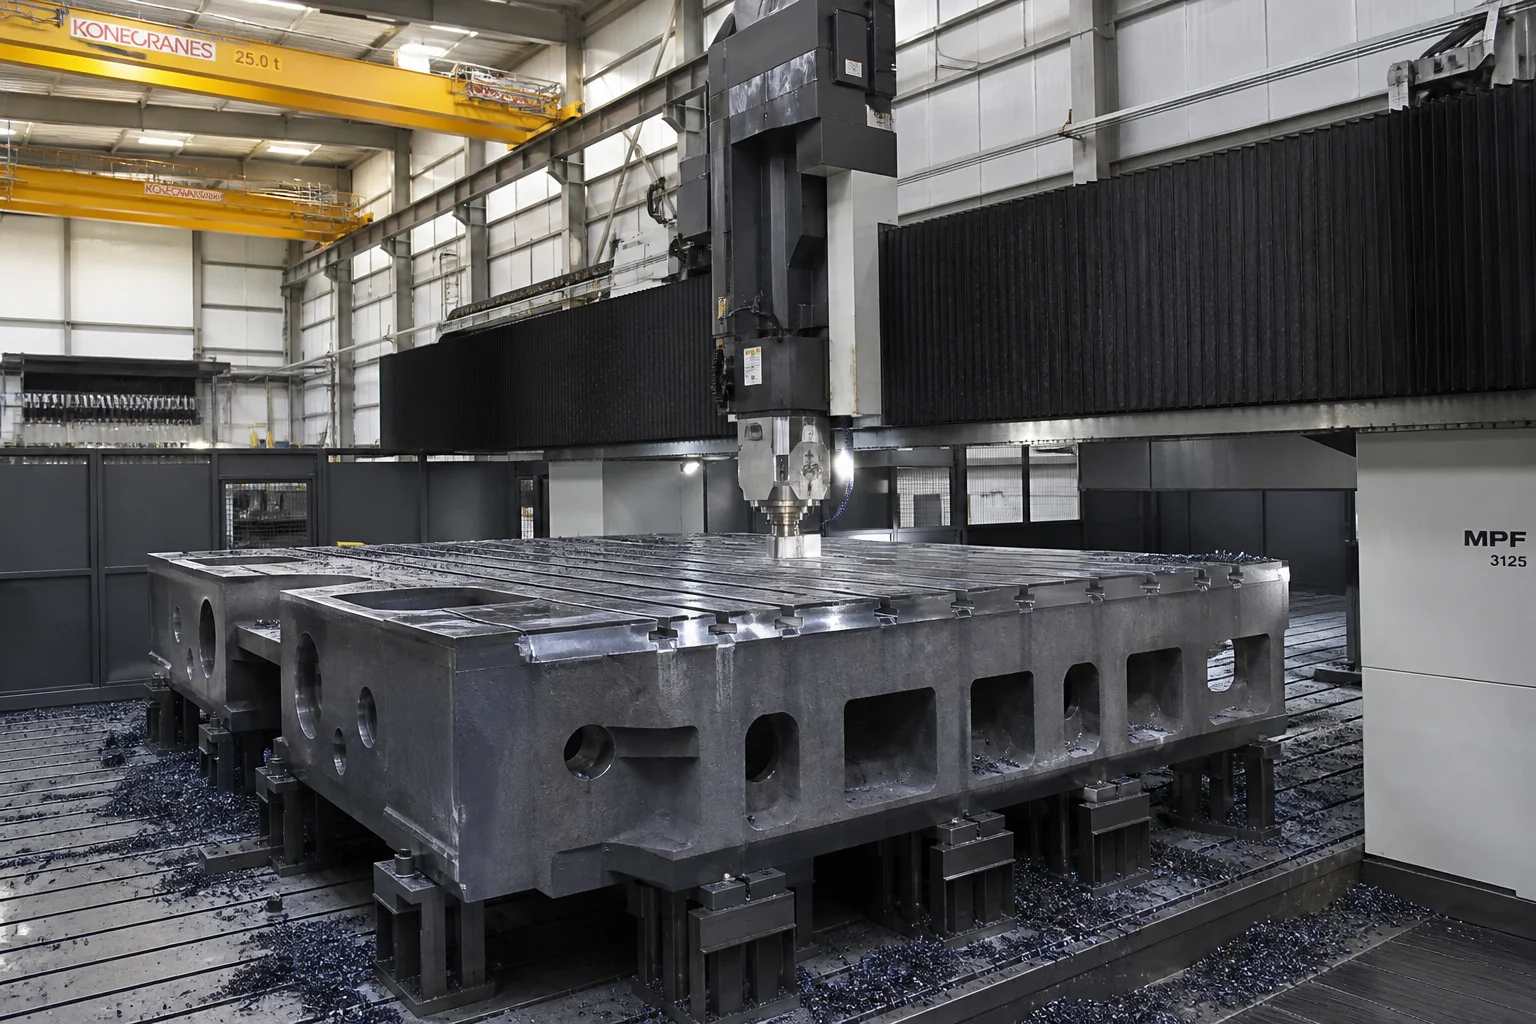
- Sastavljanje i obrada : Veliki CNC centar za frezaciju na portalu mašina DIN 650 T-slots i gužva za gužvu za gužvu, održavanje paralelnosti vodila u okviru .
- Pet. U skladu s člankom 3. stavkom 2.
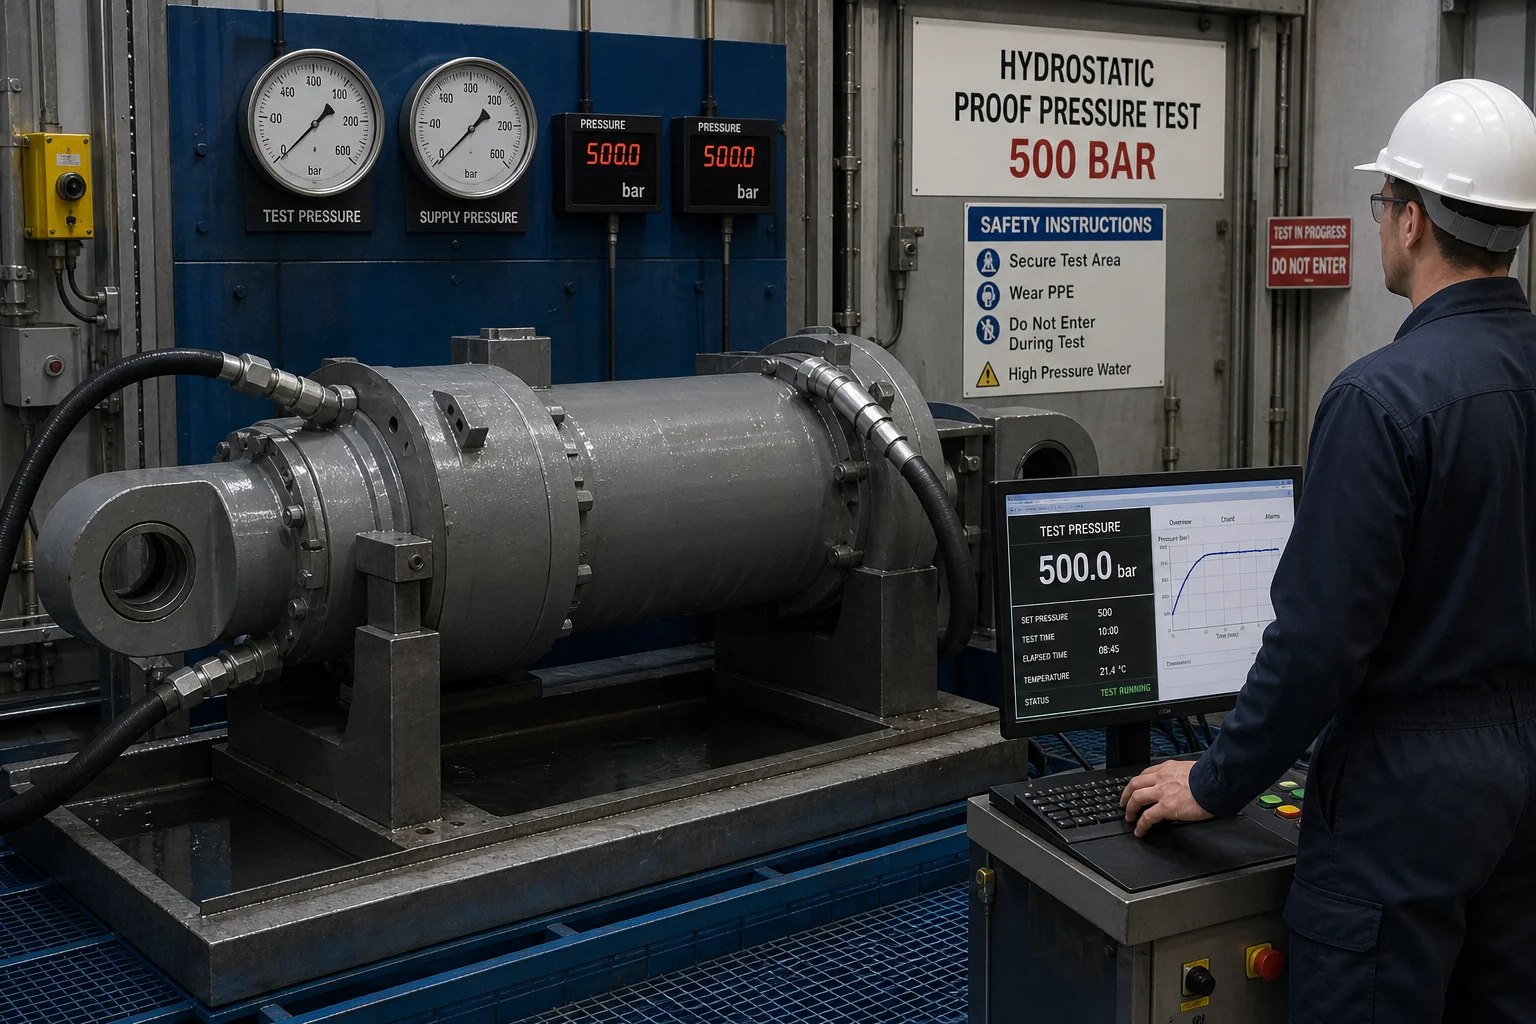
Svaki odlivni materijal pod pritiskom prolazi stroge testove tlaka prije nego što napusti tvornicu:
        ┌───────────────────────────────────────────────────────┐
        │ 100% Volumetric Ultrasonic Testing (EN 10228-3 Cl 3)  │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ Full Hydrostatic Proof Test   │              │ Magnetic Particle (MT) Scan   │
│ • Pressurized to 1.5× design  │              │ • 100% inspection of seal     │
│   working pressure (>500 bar) │              │   faces, tie-rod fillets, and │
│ • 30-minute hold time         │              │   flange radii                │
│ • Digital pressure log        │              │ • Zero linear crack defects   │
│ • Zero pressure drop / weep   │              │                               │
└───────────────────────────────┘              └───────────────────────────────┘
6. - Što? U skladu s člankom 4. stavkom 2.
| Parametar inspekcije | Standard testiranja | Kriteriji prihvaćanja |
|---|---|---|
| U slučaju da je to potrebno, mora se upotrebljavati: | ISO 19973 / ASME Sec VIII Div 1 | konstrukcijski pritisak održan za -Nema smanjenja pritiska, nema plakanja. |
| Ultrasvukovo testiranje (UT) | U skladu s člankom 3. stavkom 1. | 100% skeniranje na bazi, glavama i pločama cilindra; nula kritičnih šupljina za smanjenje |
| Magnetno praškasto ispitivanje (MT) | U skladu s člankom 3. stavkom 1. - Ne, ne, ne, ne. | svaka vrsta proizvoda može se upotrebljavati za proizvodnju proizvoda iz kategorije 1 ili 2 |
| Svaka vrsta materijala | Digitalni mikrometar i površinski profilometar | Smanjenje - gruboća površine |
| Ispitivanje na izloženost i udarac | ISO 6892-1 / ASTM E23 o priloženim kuponima | Potvrđeno ■ utjecaj Charpyja udio u emisiji (udio u emisiji za LCC) |
- Sedam. U skladu s člankom 11. stavkom 1.
Za proizvodnju velikih hidrauličkih cilindara i odlijevanja za tiskanje potreban je veliki kapacitet ždralnika, napredno inducijsko topljenje i vakuumsko odgazivanje, vrtne strojeve za duboko bušenje i namjensko visoko-tišinske hidrostatičke testne bazne.
U skladu s člankom 11. stavkom 1. službenici za proizvodnju i prodaju električnih vozila
- Sveobuhvatna sposobnost materijala za proizvodnju gume s masenim udjelom gume od:
- U skladu s člankom 4. stavkom 1. : proizvodni pogon površine 80.000 m2 s teškim vazdušnim ždrama sposobnim za izlijevanje pojedinačnih odlijeva od 500 kg do 25 tona.
- Sredstva za proizvodnju električnih goriva : Teške CNC horizontalne bušilice i alat za duboko-rupe za čvrstanje koji proizvode unutarnje bušilice do promjera 1.200 mm i dužine do 6 m.
- Ugrađeni testni prostor za visok pritisak za potrebe ovog članka, za sve proizvode koji se upotrebljavaju za proizvodnju električne energije, potrebno je utvrditi: s automatskim digitalnim prikupljanjem podataka.
- Dovršena certifikacija u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji električne energije, za koje se primjenjuje točka (b) ovog članka, za koje se primjenjuje točka (c) ovog članka, za koje se primjenjuje točka (d) ovog članka, za koje se
Odluka Komisije
Teški hidraulički cilindri i odlijevači za kovanje rade na krajnjoj granici ograničavanja snage tekućine i cikličnog umora. Prevencija katastrofalnih eksplozija bačva ili fraktura ploča zahtijeva čistu deoksidaciju čelika, znanstveno usmjereno zagrijavanje, precizno duboko-rupe CNC bušenje i usavršavanje i neodoljivo testiranje hidrostatičke dokazivanja.
Partnerstvo s iskusnom, integrisanom snažnom tvrtkom za teške odlijevanja i precizno obradovanje osigurava da vaši hidraulički strojevi i sustavi za napajanje fluidnim energijama rade s maksimalnom sigurnošću, snagom i pouzdanosti.
Kontaktirajte Dandong City Pengxin Machinery Co., Ltd. da biste poslali crteže hidrauličkih cilindara ili komponente za tiskanje.
U skladu s člankom 1. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009
Sadržaj
- 1. za U slučaju da se ne primjenjuje, mora se utvrditi da je to u skladu s člankom 6. stavkom 2.
- 2. - Što? Metalurgija legura pod pritiskom i odabir materijala
- 3. Slijedi sljedeće: U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za odvodene materijale za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za
- 4. - Što? Sredstva za proizvodnju električnih goriva
- - Pet. U skladu s člankom 3. stavkom 2.
- 6. - Što? U skladu s člankom 4. stavkom 2.
- - Sedam. U skladu s člankom 11. stavkom 1.
- Odluka Komisije