
 EN
Descripció Meta: Una guia d'enginyeria completa sobre les foses per a vàlvules principals de vapor i carcasses de turbina en centrals elèctriques sobrecrítiques i ultra-sobrecrítiques (USC). Exploració dels acers resistents a la fluència Cr-Mo i 9Cr-1Mo-V-Nb (ASTM A217 WC9 i C12A / grau 91), control de la ferrita delta, tractament tèrmic post-soldadura (PWHT) en múltiples etapes i conformitat amb els requisits de qualitat d'ASME Sec III/VIII
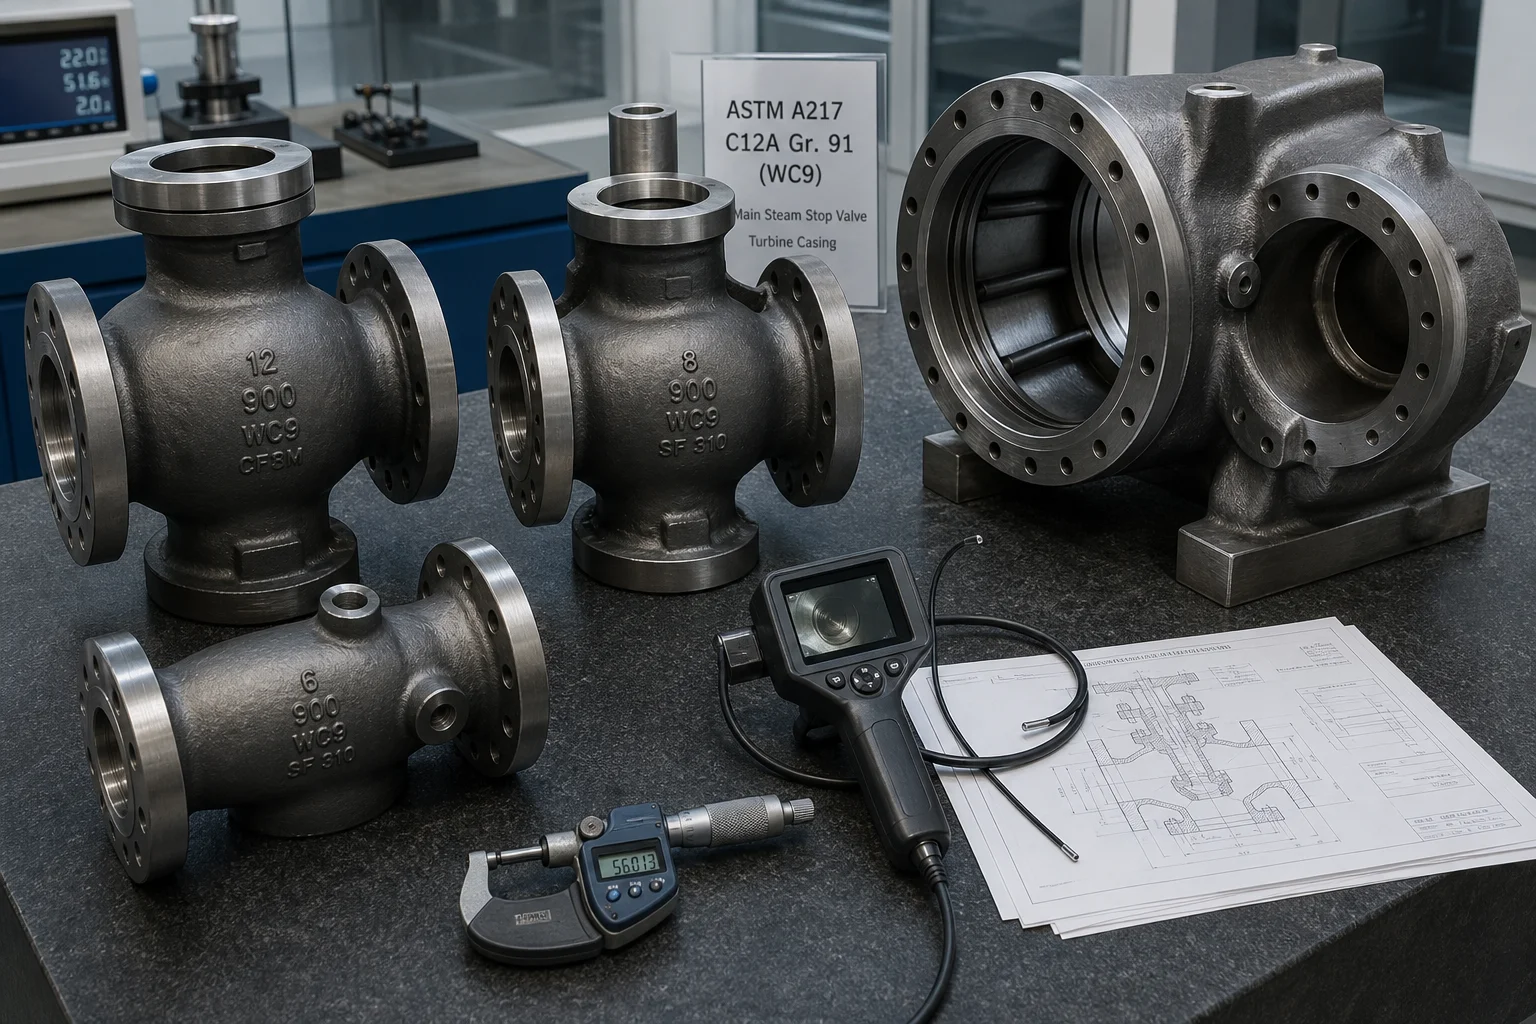
En les instal·lacions de generació d’energia amb carbó supercrític (SC) i ultra-supercrític (USC), turbines de cicle combinat de gas (CCGT) i energies nuclears avançades, les vàlvules d’aturada de vapor principal, les vàlvules de control, els cossos de vàlvules de recalentament i les carcasses interiors/exteriors de turbines de vapor d’alta pressió funcionen en condicions termodinàmiques extremes:
- Temperatures operatives del vapor principal : ()
- Pressions operatives del vapor principal : ()
Sota aquestes severes condicions de pressió i temperatura, els acers al carboni i els acers baixos en aliatges perden tota resistència estructural i pateixen una cavitació de buits per fluència a altes temperatures, microfissuració als límits de gra, exfoliació per oxidació amb vapor i fatiga per cicles tèrmics violents durant les fases d'engegada/aturada de la xarxa elèctrica .
Sobreviure a una vida útil dissenyada de 30 anys (250.000 hores) sense ruptura per vapor exigeix una metal·lúrgia especialitzada de fosa a altes temperatures: fosa Aceros resistent a la fluència amb crom i molibdè (ASTM A217 Grau WC9 / 2,25Cr-1Mo) i per una avançada Aceros modificats de 9Cr-1Mo-V-Nb (ASTM A217 Grau C12A / Grau de fosa 91 / 1,4903) , mantenint un control estricte del ferrita delta ( ), executant un tractament tèrmic post-soldadura automàtic d’etapes múltiples Tractament tèrmic post-soldadura (PWHT a )i complint amb Codi ASME per calderes i recipients de pressió (BPVC), secció III / secció VIII, i norma EN 12952 .
Aquesta guia tècnica ofereix un anàlisi d'enginyeria exhaustiu de la metal·lúrgia d'aliatges resistents a la fluència, la modelització de fosa DFM de seccions gruixudes a primes, el tractament tèrmic multietapa, la mecanització de segells de vapor amb fresadores CNC de 5 eixos i les normes de conformitat de qualitat nuclear/tèrmica.
1. Regimes termodinàmics d'explotació i modes de fallada a altes temperatures
                     ┌──────────────────────────────────────────────┐
                     │ Supercritical Steam (560 °C - 620 °C, 300 bar)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Long-Term Creep Rupture       │ │ Thermal Shock Low-Cycle Fatig │ │ Type IV Heat-Affected Cracking│
│ (Diffusion-controlled void    │ │ (Rapid thermal gradients      │ │ (Fine-grained HAZ softening   │
│  formation on prior austenite)│ │  during plant load ramping)   │ │  leading to premature failure)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Component de central elèctrica | Condició i pressió del vapor | Mode de fallada crític a prevenir | Solució de grau de material |
|---|---|---|---|
| Corps de vàlvules d'aturada i de control de vapor principal d'alta pressió | / | Ruptura per fluència a altes temperatures, deformació de l'assentament | Aliatge fós de grau 91 (ASTM A217 C12A / 1.4903) |
| Vàlvules de recalentament de pressió intermèdia (IP) | / | Fissuració per fatiga tèrmica, fuita de derivació de vapor | ASTM A217 Grau C12A / Grau WC9 |
| Carcasses interiors i exteriors de la turbina d’alta pressió (HP) | Gradient de pressió i tèrmic per expansió multiestadi | Fuita de vapor a la brida dividida de la carcassa, deformació per fluïdesa | ASTM A217 Grau WC9 (2,25Cr-1Mo) / C12A |
| Vàlvules antiretorn principals d’alimentació d’aigua de la caldera | / | Erosió-cavitació a alta pressió, reducció de l’espessor de la paret | ASTM A217 Grau WC6 (1,25Cr-0,5Mo) / WCB |
2. Metallúrgia d’aliatges resistents a la fluència i jerarquia de materials
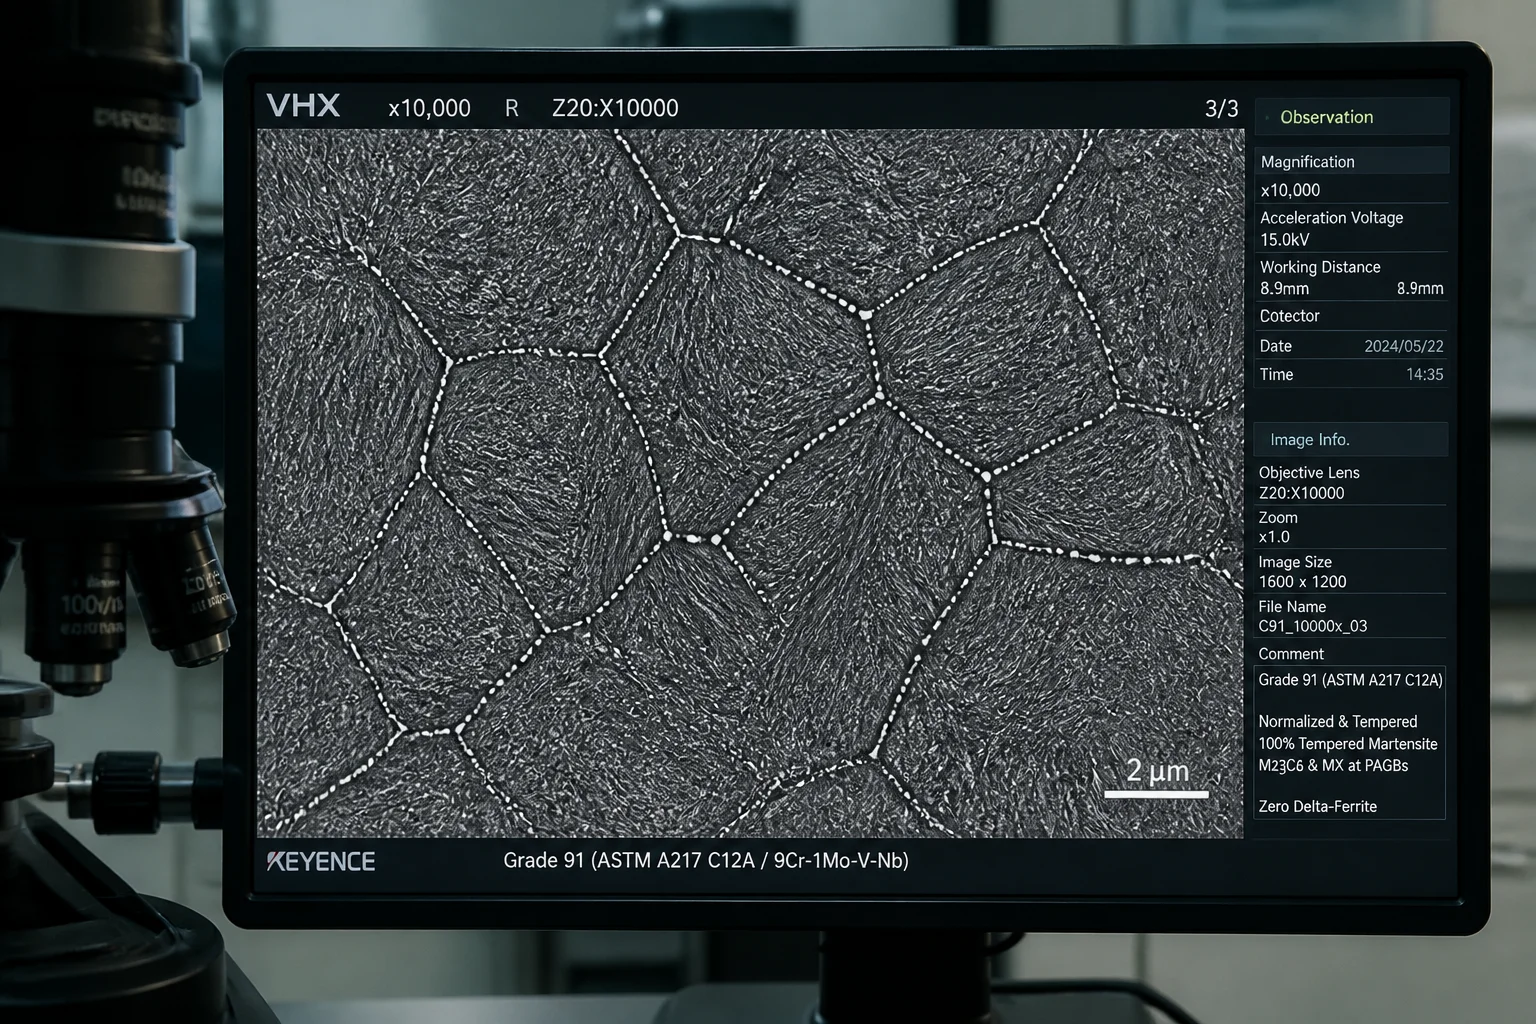
A. ASTM A217 Grau C12A (fosa modificada 9Cr-1Mo-V-Nb / Grau 91)
El grau C12A representa el cim dels acers ferrític-martensítics d’alta temperatura per a serveis de vapor ultra-supercrític fins a :
| Element químic | Interval objectiu (en pes %) | Funció metallúrgica crítica a alta temperatura |
|---|---|---|
| Carboni (C) | Optimitza la fracció volumètrica de carburs primaris sense sacrificar la soldabilitat | |
| Crom (Cr) | Forma una capa protectora pel·lícula de cromi que resisteix l’escorificació per oxidació en vapor | |
| Molibdeni (Mo) | Reforsament per solució sòlida de la matriu de martensita; millora la resistència a la fluència | |
| Vanadi (V) | Crític : Forma ultrafinos carbonitrurs ( ) que fixen les dislocacions | |
| Niobi (Nb) | Forma precipitats estables de que eviten l’engrandiment dels grans d’austenita prèvia | |
| Nitrogen (N) | Es combina amb V i Nb per formar precipitats de tipus MX; manté la resistència a la fluència | |
| Níquel + Manganès | Límit estricte : Elevat fa baixar l' temperatura de transformació per sota del tractament tèrmic postsoldadura (PWHT) | |
| Delta-Ferrita ( ) | (Estrictament zero) | La delta-ferrita redueix dràsticament la resistència a la ruptura per fluïdesa i la tenacitat als impactes |
- Objectiu microestructural : martensita totalment revenida amb una subestructura fina de llistons decorada amb límits de carburs i dins dels llistons precipitats.
B. ASTM A217 Grau WC9 (acer fos 2,25Cr-1Mo)
Per servei subcrític i supercrític estàndard fins a , Grau WC9 (2,25 % Cr – 1,0 % Mo) ofereix un equilibri excepcional de ductilitat per fluïdesa, conductivitat tèrmica i soldabilitat demostrada:
- Composició nominal : .
- Propietats mecàniques (normalitzades i revenides) : .
solidificació direccional i fosa DFM de secció gruixuda a prima
Els cossos de vàlvules de vapor de centrals elèctriques i les carcasses de turbines presenten geometries complexes que contenen pressió: flanges de coll massives ( de gruix) que es creuen amb boles de flux més primes ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Ceramic Shell/Sand Molding │
│    • High-rigidity molds resist ferrostatic expansion       │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation (MAGMA / ProCAST)          │
│    • Predicts internal shrinkage at internal valve seat ribs │
├─────────────────────────────────────────────────────────────┤
│ 3. Insulated Exothermic Feeder Sleeves over Main Flanges    │
│    • High thermal modulus feeder risers maintain liquid feed│
│      pathway into heavy valve neck                          │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Internal Seat Pockets              │
│    • Accelerates freezing at deep internal seat intersections│
│    • Guarantees 100% volumetric soundness (RT Level 1)      │
└─────────────────────────────────────────────────────────────┘
4. Normalització multietapa i tractament tèrmic després de soldadura (PWHT)
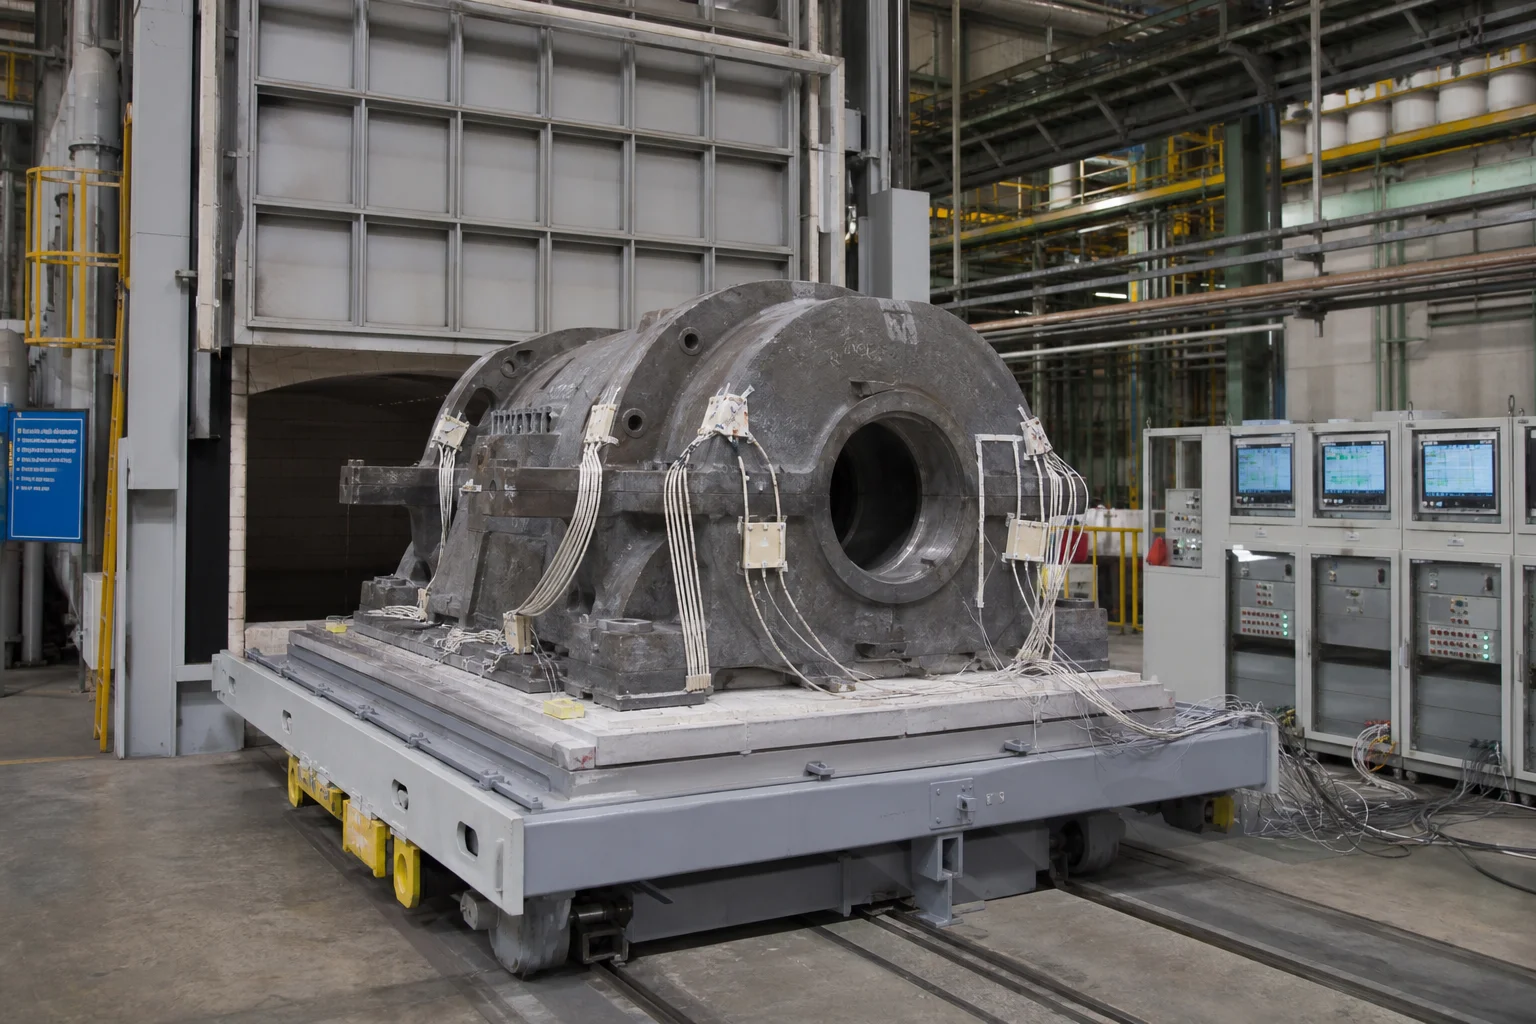
El tractament tèrmic de l'acer fosa de grau C12A / grau 91 requereix un control estricte de la finestra de temperatura:
As-Cast State: Coarse Untempered Martensite + Delta Ferrite
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. High-Temperature Normalizing (1,040 °C – 1,080 °C)  │
│    (Fully dissolves all carbides into single-phase $\gamma$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼  Forced Air Blast / High-Agitation Quench
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Cooling (Cooling Rate $>5\text{ °C/sec}$)     │
│    (Bypasses ferrite/pearlite nose; forms 100% $\alpha'$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision High-Temperature Tempering (730 °C – 760 °C)
│    • Strict window: Must be $>730\text{ °C}$ for creep │
│      stability, but strictly $< Ac_1$ ($790\text{ °C}$)│
│    • Soaked for 4–8 hours; precipitates MX carbonitrides│
└────────────────────────────────────────────────────────┘
5. Fresat de segell de vapor i brida amb CNC de múltiples eixos
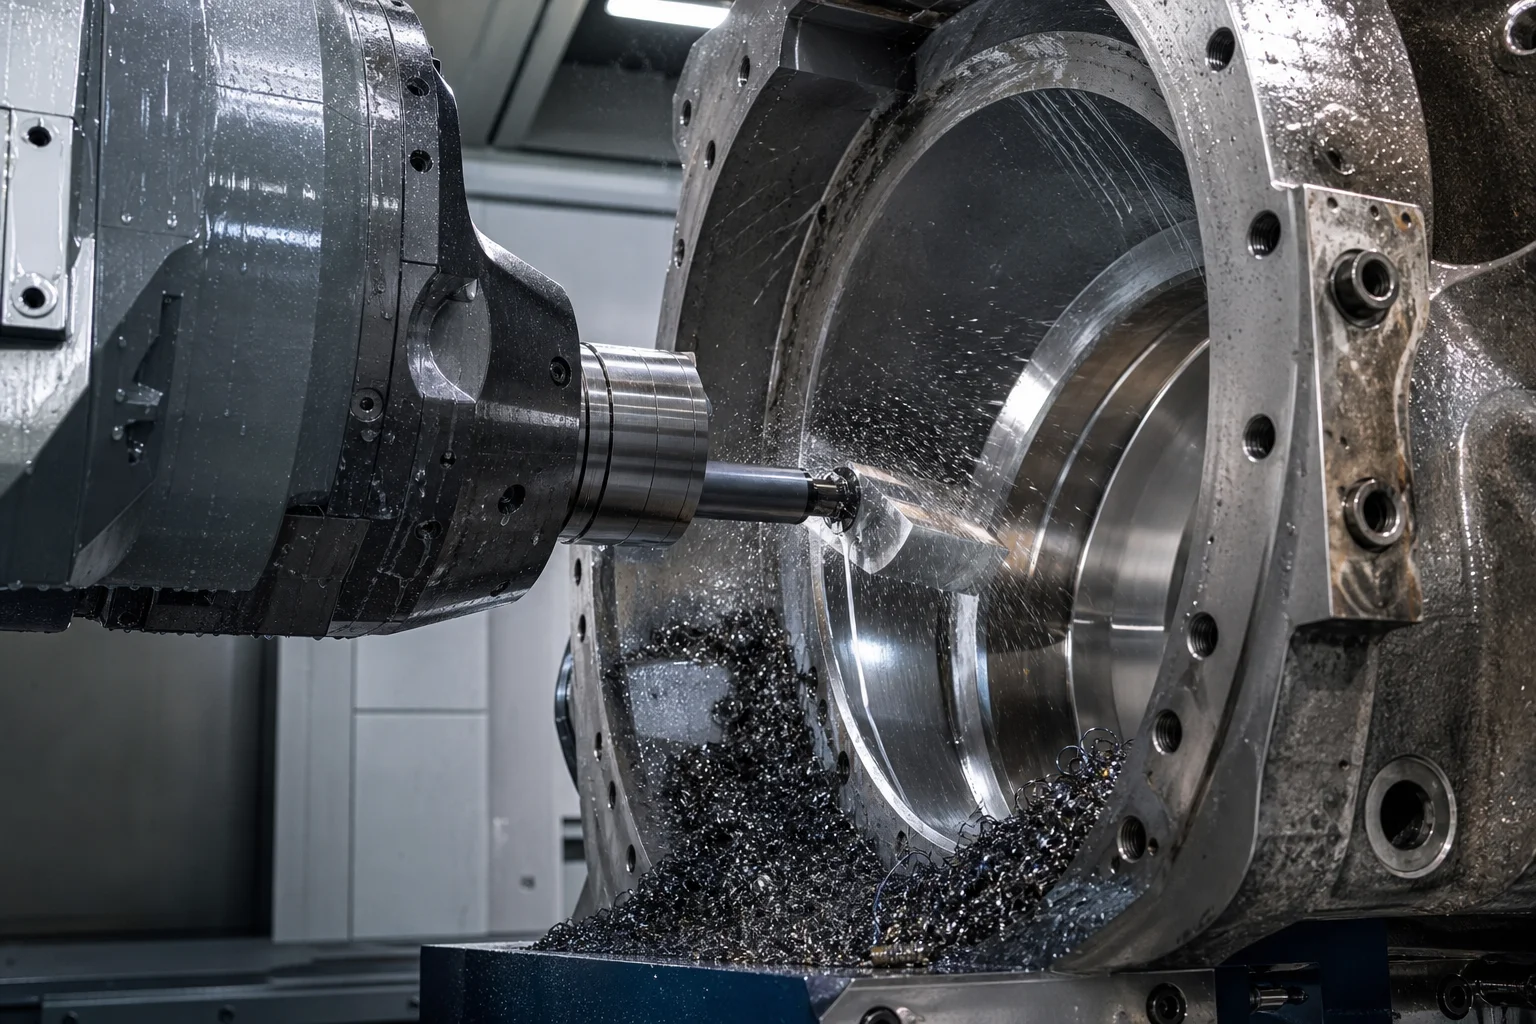
Les vàlvules de vapor que operen a 300 bar patiran una erosió per filat de vapor d’alta pressió en qualsevol imperfecció mínima de l’assentament:
Operacions CNC de precisió:
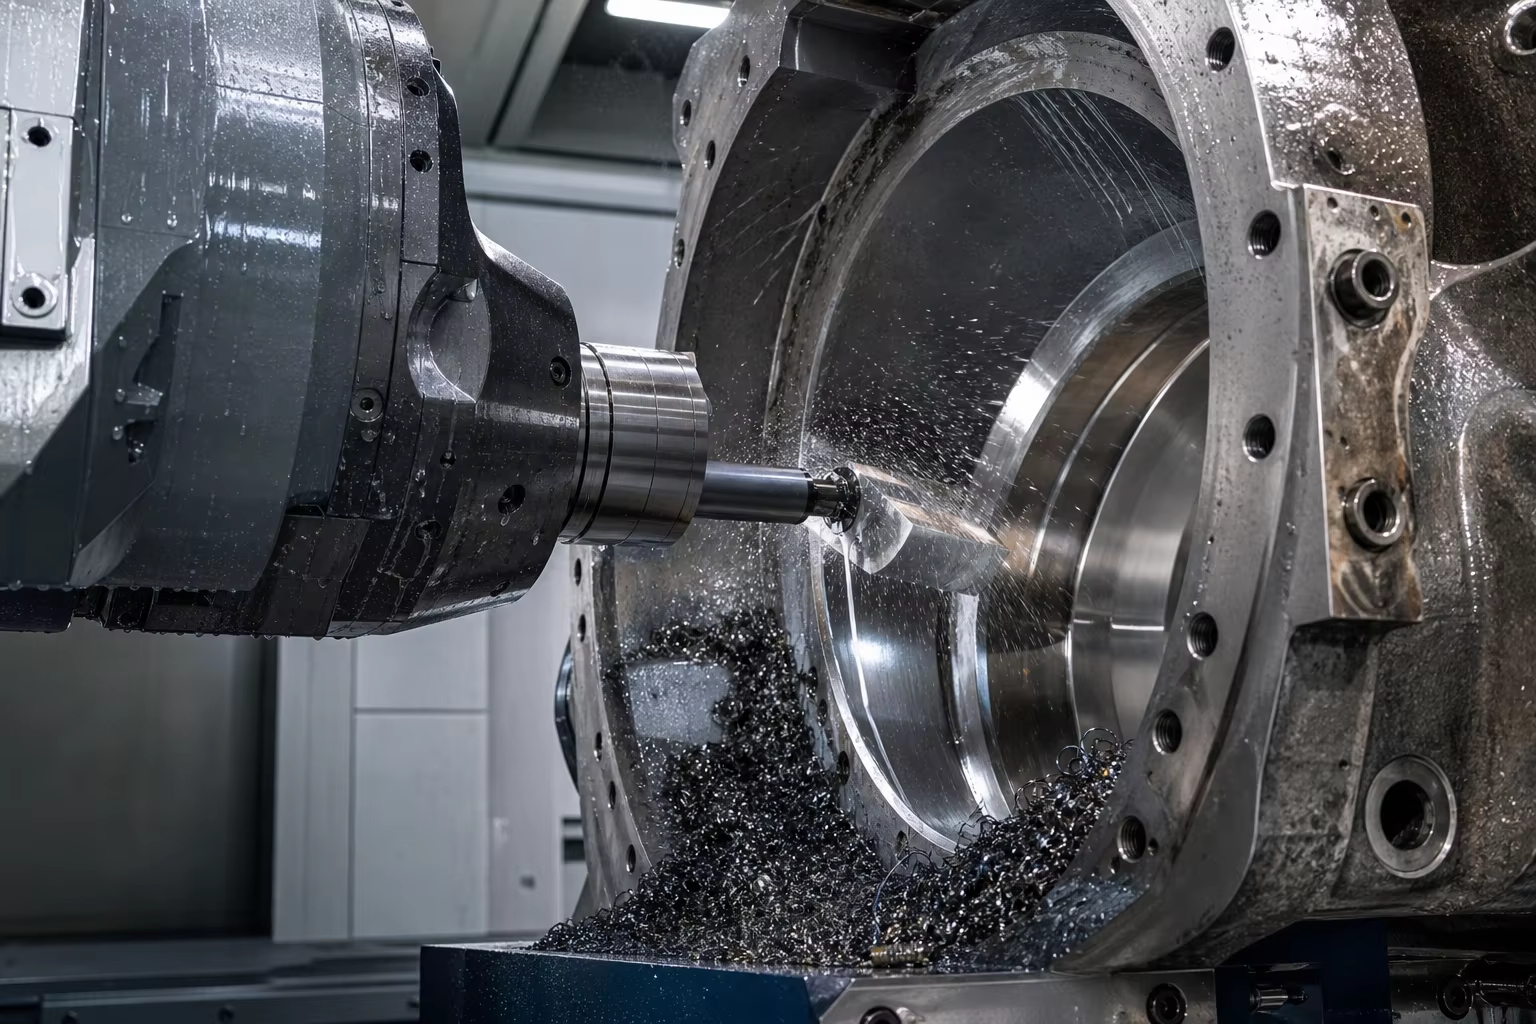
- Fresat de la bossa interior de l’anell d’assentament : Centers de fresat horitzontal CNC d’eixos 5 d’alta rigidesa fresen amb precisió les bosses interiors d’assentament de vàlvules, mantenint la desviació radial i la quadratura dins dels límits de .
- Recobriment dur Stellite 6 : Soldadura automàtica de precisió PTA (arc de plasma transferit) de recobriment dur Stellite 6 ( ) sobre les cares d’assentament de les vàlvules, seguida de rectificació CNC amb diamant ( ).
- Cares de brida amb junta dentada acabat dentat concèntric segons ASME B16.5 ( ) realitzat en torns verticals de gran diàmetre.
6. Normes completes d’assegurament de la qualitat nuclear i elèctrica
| Categoria d'inspecció | Especificació normalitzada / d’assaig | Criteris d'acceptació |
|---|---|---|
| Prova radiogràfica (RT) | ASME B16.34 / ASTM E446 / ASTM E186 | inspecció radiogràfica volumètrica al 100 % de totes les parets resistents a pressió; Acceptació de nivell 1/2 |
| Prova ultrasònica (UT) | EN 12680-3 / ASME Sec V Art 4 | exploració volumètrica al 100 % en brides pesades i àrees d’assentament; cap indicació lineal crítica |
| Prova amb partícules magnètiques (MT) | ASME Sec VIII Div 1 Apèndix 6 / ASTM E709 | mT fluorescent al 100 % en totes les cavitats internes de flux, preparacions de soldadura i filets d’assentament; cap esquerda |
| Tracció a alta temperatura i fluència | ASTM E21 ( ) / ASTM E139 Ruptura per fluència | Resistència a la deformació a alta temperatura i vida útil fins a la ruptura per fluència verificades en prolongacions adjuntes |
| Prova hidrostàtica de resistència de la carcassa | ASME B16.34 / ISO 5208 | pressió nominal a fred ( ) mantingut durant ; caiguda de pressió nul·la |
7. Capacitats de fosa per energia de vapor a Dandong City Pengxin Machinery Co., Ltd.
La fabricació de peces foses per a centrals tèrmiques d’alta temperatura i supercrítiques exigeix fusió per inducció d’aliatges d’alta qualitat certificada, mols de sorra ceràmica de precisió, fornades de tractament tèrmic post-fosa (PWHT) controlades per ordinador i instal·lacions NDT completes.
Dandong City Pengxin Machinery Co., Ltd. entrega peces foses acabades per a vàlvules de vapor i carcasses de turbines totalment certificades i clau en mà:
- Amplia experiència en aliatges resistents a la fluència : Producció certificada segons les normes ASTM A217 (graus WC9, WC6, C12A [grau fós 91]) i EN 10283 (1.4903).
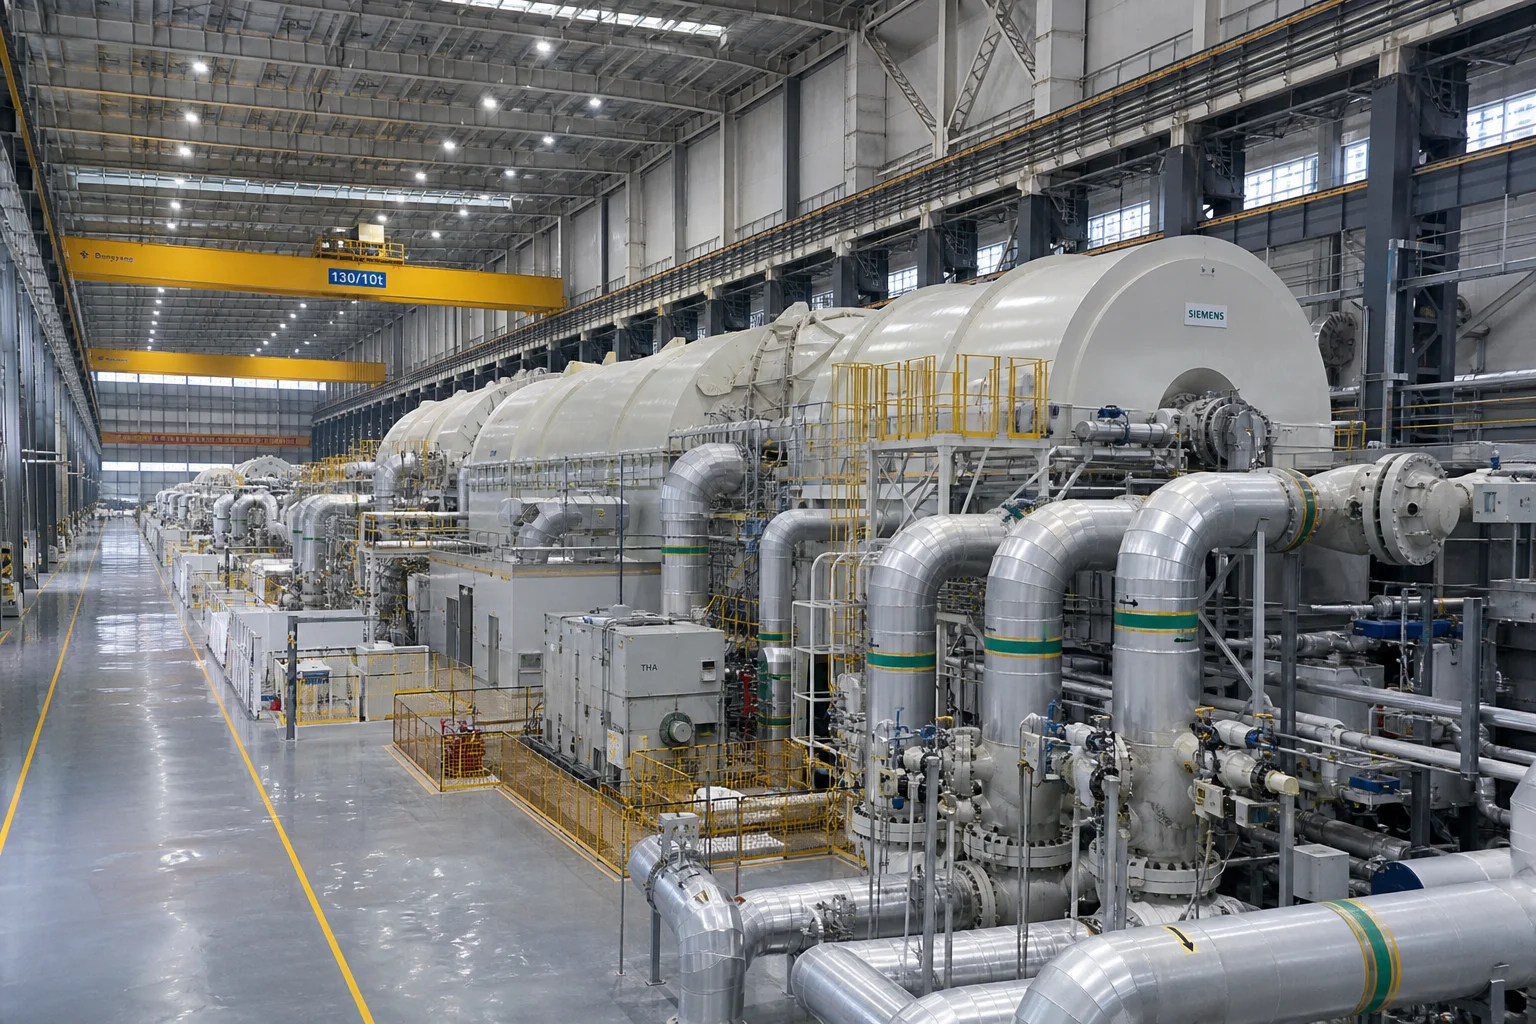
- Infraestructura per a tones elevades : Instal·lacions de 80.000 m² amb dos ponts grua suspesos capaços de fondre peces foses d’acer aliats individuals des de 500 kg fins a 25 tones.
- Fornades PWHT informatitzades especialitzades : Fornades elèctriques i de gas per a tractaments tèrmics automatitzats amb registre multipunt de termoparells que asseguren un estrict uniformitat de temperatura durant temperar-se.
- Fresat CNC avançat de 5 eixos : Fresadores horitzontals grans i torns verticals per a tornar peces de gran diàmetre que produeixen cares acabades de segells de vapor, revestiments durs de Stellite i brides dentades.
- Certificació per a centrals nuclears i tèrmiques : Certificat ISO 9001, amb certificats d’inspecció EN 10204 3.1 i 3.2 complets, informes de radiografiat (RT) i ultrasons (UT) al 100 %, i dades d’assaig a alta temperatura.
Conclusió
Les foses per a vàlvules principals de vapor i carcasses de turbines en centrals supercrítiques funcionen als límits termodinàmics de la metal·lúrgia de l’acer a alta temperatura. Garantir 250.000 hores d’operació segura sense ruptura per fluïdesa ni fugues de vapor exigeix una composició controlada d’aliatge de baix carboni Cr-Mo-V-Nb (C12A / Grade 91), l’eliminació total de delta-ferrita, un tractament tèrmic post-soldadura (PWHT) informatitzat estricte ( ) i una inspecció no destructiva volumètrica al 100 %.
Col·laborar amb un fabricant experimentat i integrat d’objectes pesants fosos i mecanitzats amb precisió assegura que les vostres vàlvules i turbines per a generació d’energia funcionin amb màxima eficiència i seguretat absoluta.
Poseu-vos en contacte amb Dandong City Pengxin Machinery Co., Ltd. per enviar els plànols de la vàlvula de vapor o de la carcassa de la turbina de la vostra central elèctrica.
Dandong City Pengxin Machinery Co., Ltd. — Fundicions pesades i mecanitzat de precisió, des del 1958.
Taula de continguts
- 1. Regimes termodinàmics d'explotació i modes de fallada a altes temperatures
- 2. Metallúrgia d’aliatges resistents a la fluència i jerarquia de materials
- solidificació direccional i fosa DFM de secció gruixuda a prima
- 4. Normalització multietapa i tractament tèrmic després de soldadura (PWHT)
- 5. Fresat de segell de vapor i brida amb CNC de múltiples eixos
- 6. Normes completes d’assegurament de la qualitat nuclear i elèctrica
- 7. Capacitats de fosa per energia de vapor a Dandong City Pengxin Machinery Co., Ltd.
- Conclusió